
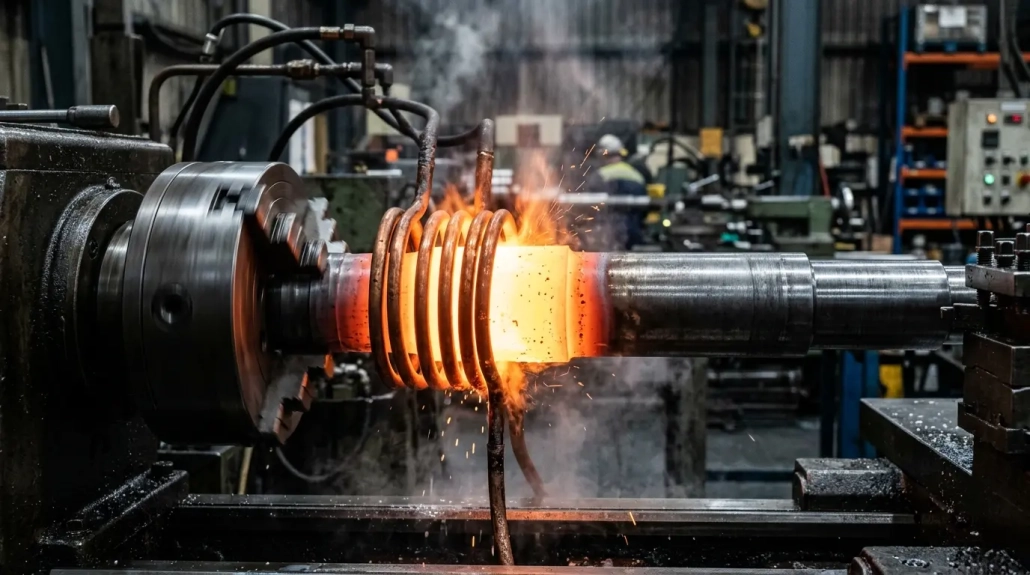
Làm chủ quá trình làm cứng cảm ứng trục: 3 Những thách thức quan trọng về chất lượng từ đường kính đến kiểm soát vết nứt
Làm cứng cảm ứng trục trải dài qua một trong những cửa sổ quy trình rộng nhất trong ngành — từ 6 trục động cơ vi mô mm đến 460 mm trục truyền động năng lượng mới, từ thép carbon trơn đến thép hợp kim 42CrMo, với yêu cầu độ sâu vỏ từ 0.8 mm đến hơn 10 mm. Để làm đúng nghĩa là phải làm chủ ba chiều: tần số vs. khớp đường kính, phân tích nguyên nhân gốc nứt hệ thống, và giải trình tự quy trình cho hình học phức tạp. Bài viết này bao quát cả ba, với khung quyết định thực tiễn cho từng loại.
📋 Mục lục
1. Phân loại theo đường kính: Lựa chọn tần số và cuộn cảm
Trong làm cứng cảm ứng trục, tần số là tham số chính trong quy trình, và việc lựa chọn thông số này liên quan trực tiếp đến đường kính chi tiết. Hiểu biết Phân loại tần số của thiết bị gia nhiệt cảm ứng là điểm khởi đầu quan trọng cho bất kỳ thiết kế quy trình nào.
Trục dưới 20 mm: 200–600 kHz
Đối với trục có đường kính nhỏ, tần số được khuyến nghị là 200–600 kHz. Một ví dụ điển hình là 6 trục động cơ mm bằng thép 40Cr cần độ sâu lớp ngoài 0,8–1,2 mm. Một cuộn cảm một vòng với làm cứng quét là cấu hình tiêu chuẩn. Một 8 trục vít bi mini mm tuân theo cùng phương pháp. Trục thép công cụ hợp kim khoảng 18 mm đường kính cũng là ứng viên cho việc làm cứng một lần — đường kính nhỏ có nghĩa là toàn bộ chu vi có thể được nung nóng đều trong một lần bắn.
Trục 20–100 mm: 2–15 kHz
Đối với trục có đường kính vừa, tần số thu hẹp lại 2–15 kHz. Một cuộn cảm hai vòng là lựa chọn phổ biến, với chế độ quét hoặc bắn một lần được chọn dựa trên độ sâu lớp vỏ cần thiết. Phạm vi đường kính này bao phủ phần lớn các thành phần trục công nghiệp chung, và lựa chọn công suất đúng trong dải này là quan trọng — không đủ công suất nguồn dẫn đến chiều sâu lớp vỏ không đủ, trong khi vượt quá lãng phí vốn và năng lượng.
Trục phía trên 100 mm: 2–6 kHz
Đối với trục có đường kính lớn vượt quá 100 mm, tần số giảm xuống 2–6 kHz, và một cuộn cảm quét tự dập tắt một vòng được ưu tiên. Khi yêu cầu chiều sâu lớp vỏ lớn hơn, gia nhiệt chi tiết trước khi tôi cứng có thể mở rộng chiều sâu tôi cứng hiệu quả. Tần số thấp đảm bảo dòng điện thâm nhập đủ để đạt chiều sâu yêu cầu, trong khi thiết kế tự làm nguội đơn giản hóa mạch làm mát.
Phân loại này về nguyên tắc khá đơn giản, nhưng nhiều lỗi chất lượng trong thực tế xuất phát trực tiếp từ sự không khớp giữa tần số và đường kính. Tần số quá cao dẫn đến dòng điện không đủ xuyên và vỏ máy quá nông để đáp ứng yêu cầu. Tần số quá thấp sẽ làm nhiệt khuếch tán quá mức về phía lõi, mở rộng vùng chuyển tiếp giữa lớp vỏ cứng và lõi mềm — không điều kiện nào là chấp nhận được đối với trục quan trọng cho dịch vụ.
2. Trục truyền động xe tải: Quan điểm hệ thống về nứt nẻ
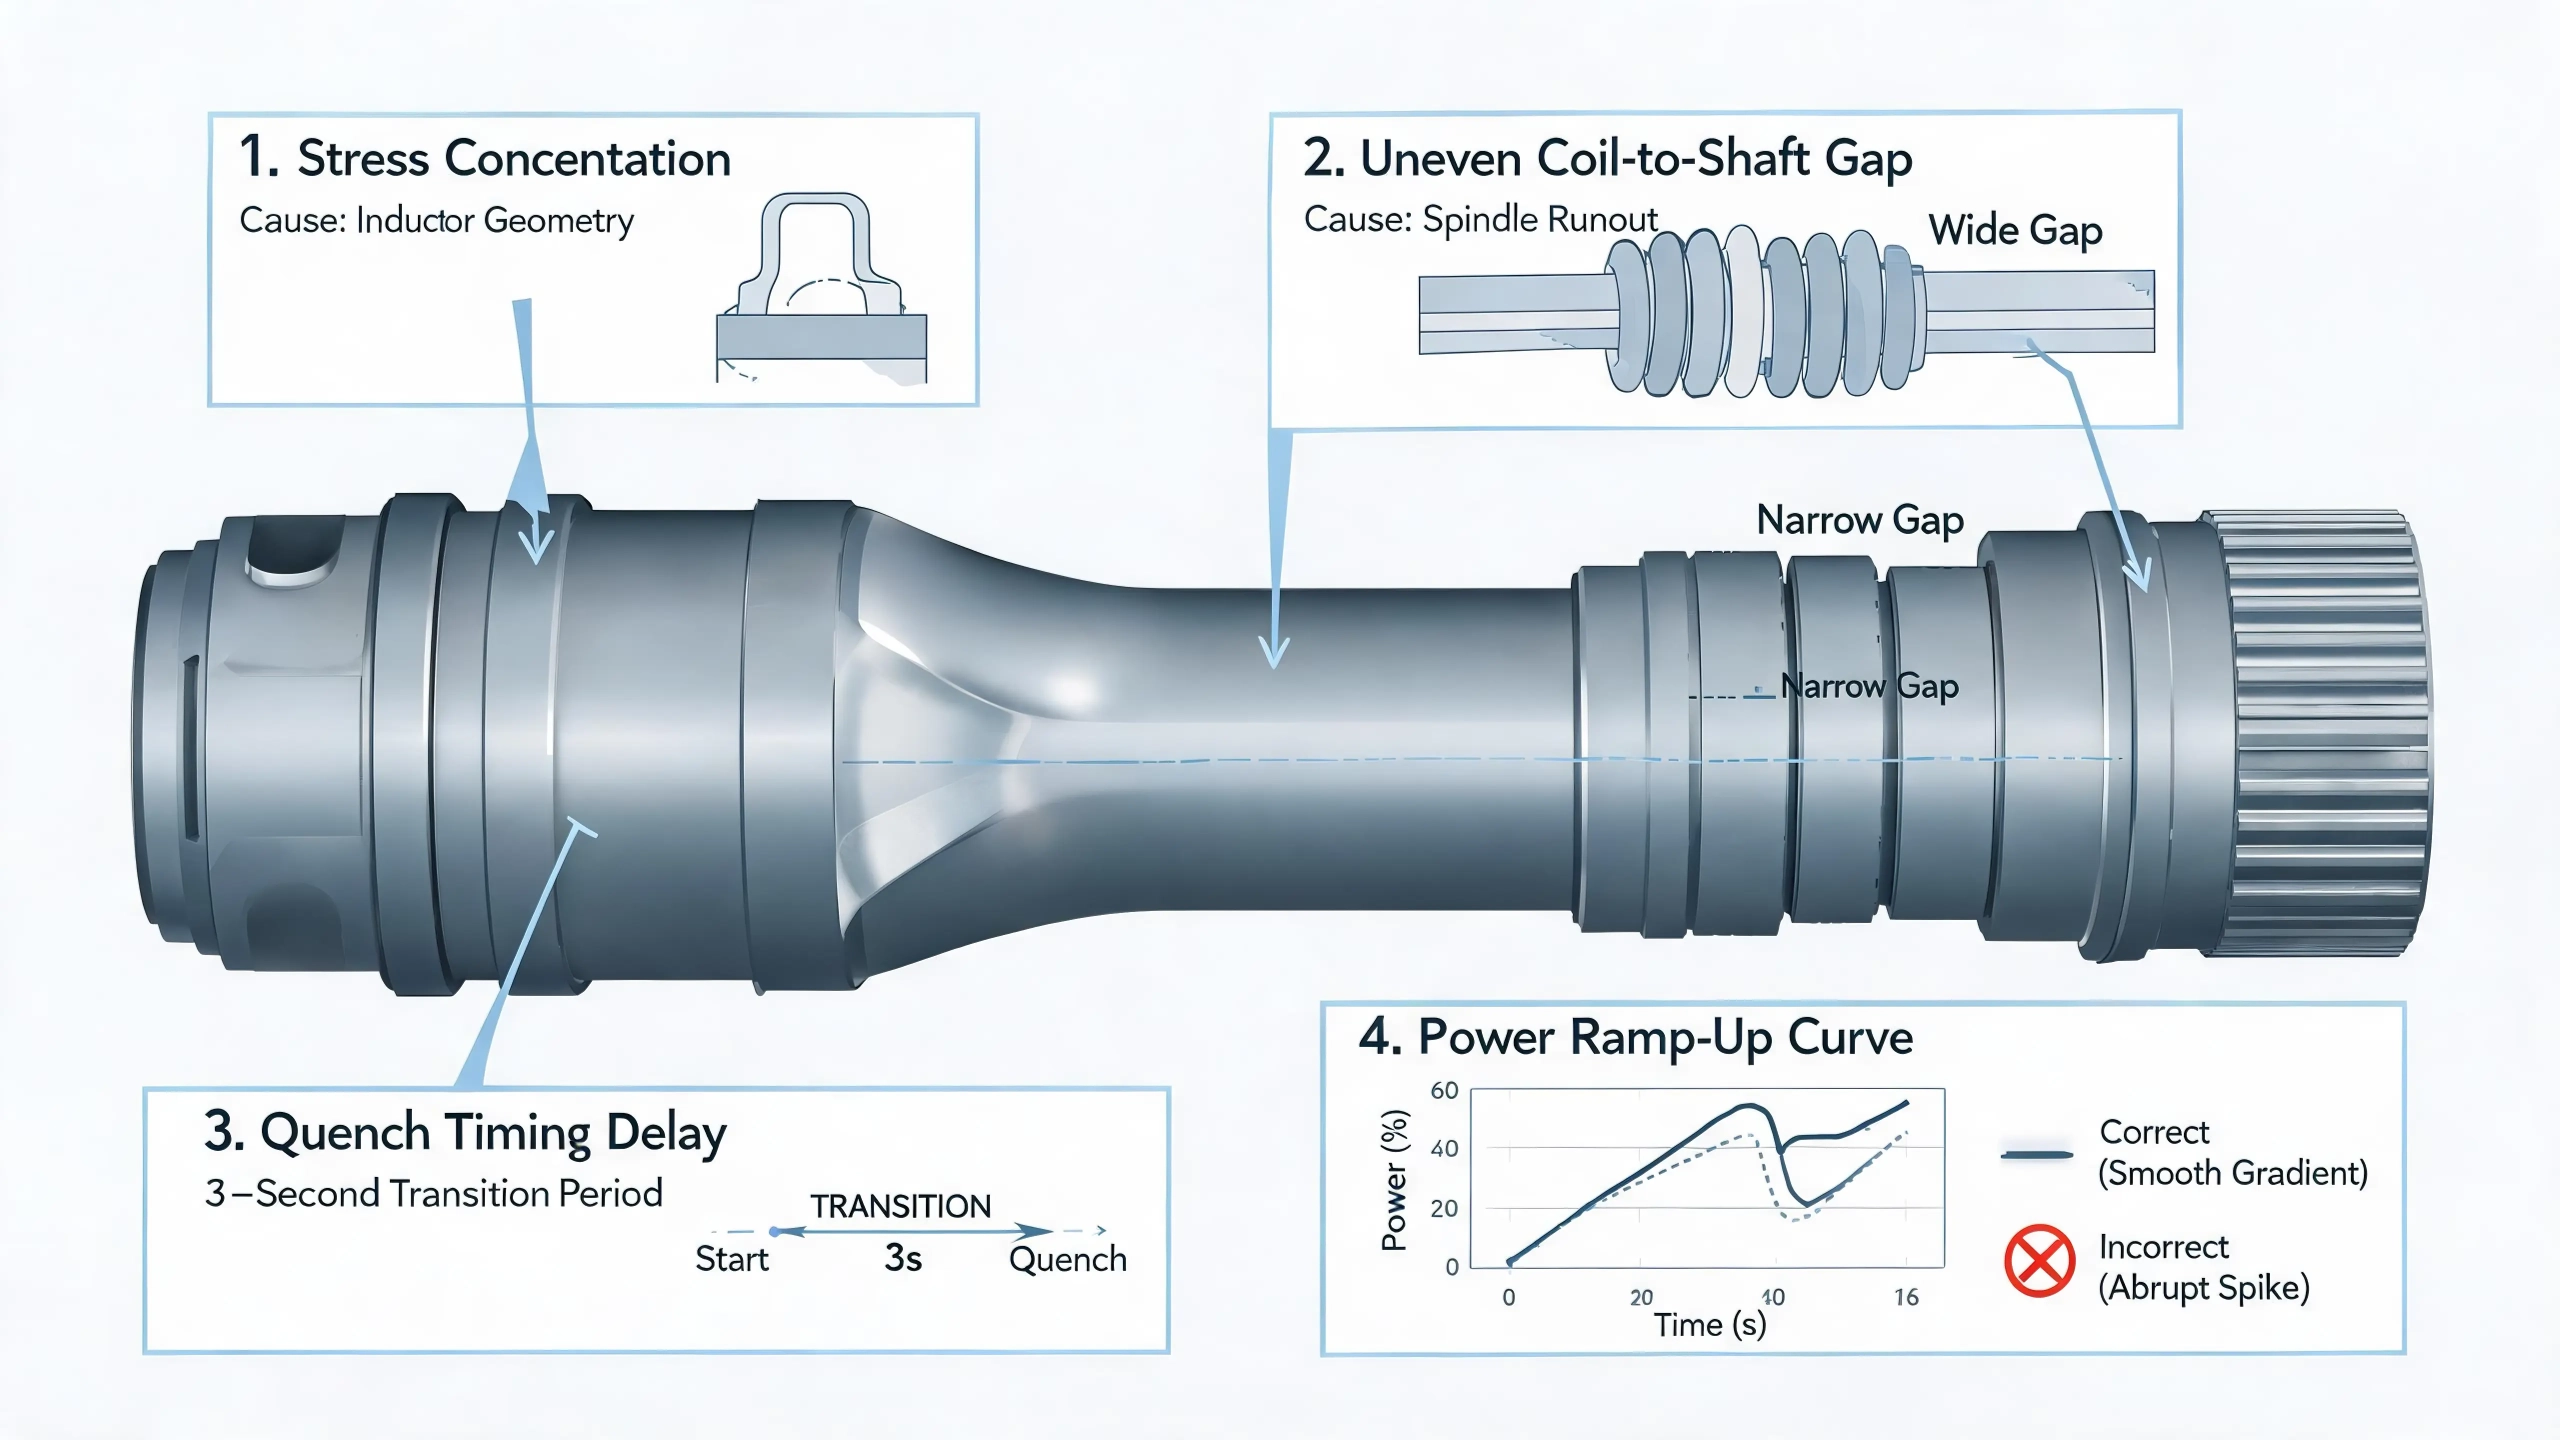
Trục sau xe tải là một trong những loại trục dễ hỏng nhất trong quá trình làm cứng cảm ứng. Các vụ nứt theo lô không phải là hiếm, và chúng thường chỉ xuất hiện ở giai đoạn khiếu nại — một triệu chứng của phân tích nguyên nhân gốc rễ vốn đã không đủ. Không giống mối quan hệ trực tiếp giữa tần số và đường kính trong Mục 1, nứt trong làm cứng cảm ứng trục thường liên quan đến nhiều yếu tố tổng hợp hoạt động đồng thời.
Nguyên nhân 1: Thiếu sót thiết kế cuộn cảm
Đây là yếu tố hàng đầu. Kiểm soát độ sâu vỏ ở bán kính lõi khung là đòi hỏi kỹ thuật, và hình học cuộn cảm kém dẫn trực tiếp đến tập trung ứng suất tại vị trí nhạy cảm mỏi nhất trên trục.
Bộ tập trung từ thông — một phần không thể thiếu của cụm cuộn cảm — đòi hỏi sự chú ý đặc biệt: các lớp thép silic nên có độ dày 0.15 mm với lớp phủ cách nhiệt chịu nhiệt trên cả hai mặt. Nếu lớp cách nhiệt bị suy giảm trong quá trình gia nhiệt, chính các lớp thép sẽ nóng lên, mất đi độ thấm từ, và làm suy giảm tính đồng đều của việc gia nhiệt cục bộ. Những gì bắt đầu chỉ là sự cố cách điện ở một lớp có thể lan tỏa dẫn đến quá trình làm cứng không đều trên toàn bộ vùng gân.
Nguyên nhân 2: Độ chính xác thiết bị không đủ
Hiện tượng lệch trục chính quá mức làm giảm khoảng cách giữa chi tiết gia công và cuộn cảm ở một số vị trí quay nhất định, gây ra hiện tượng quá nhiệt cục bộ hoặc thậm chí làm chảy bề mặt. Đây là một vấn đề bảo trì máy móc thường bị bỏ qua vì nó phát triển dần dần — sự dịch chuyển khoảng cách qua nhiều tuần vận hành có thể không kích hoạt cảnh báo cho đến khi các bộ phận bắt đầu kiểm tra không đạt. Kiểm tra lệch trục chính định kỳ nên là một phần của lịch bảo trì phòng ngừa cho bất kỳ cell tôi luyện trục nào.
Nguyên nhân 3: Làm mát ngâm tắm không đúng cách
Môi trường tôi PAG được khuyến nghị ở nồng độ trên 10%, với nhiệt độ chất lỏng duy trì ở 30–35 °C. Tuy nhiên, nguyên nhân nứt liên quan đến quá trình tôi phổ biến nhất không phải là môi trường — mà là thời gian. Tôi lạnh toàn dòng không nên bắt đầu ngay khi bắt đầu giai đoạn làm nguội. Trì hoãn có kiểm soát, sau đó là giai đoạn đầu dòng chảy thấp — chuyển sang chảy đầy đủ sau khoảng 3 giây — là cần thiết để giảm đỉnh ứng suất kéo bề mặt gây nứt nguội. Khoảng thời gian 3 giây này rất hẹp và không khoan nhượng.
Nguyên nhân 4: Thông số quá trình không chính xác
Công suất nên tăng dần vào đầu quá trình quét — việc tăng ngay lập tức lên công suất tối đa gây sốc nhiệt tại đầu trục. Sự giảm tốc ở cuối quá trình quét không nên quá lớn, vì xuất ra chậm có thể làm quá nhiệt vùng bắt đầu. Việc chọn tần số cũng phải phù hợp với loại vật liệu: thép hợp kim như 42CrMo yêu cầu kết hợp tần số-công suất khác so với thép cacbon thường cùng đường kính.
Bốn nguyên nhân này không độc lập. Các sự kiện nứt hàng loạt thường liên quan đến nhiều vấn đề cùng xảy ra đồng thời — một vấn đề về hình dạng cuộn cảm kết hợp với độ lệch trục chính và thời gian tôi chưa tối ưu, Ví dụ. Chính vì lý do này cuộc điều tra có hệ thống — thay vì chỉ nhắm vào một yếu tố — là phương pháp duy nhất đáng tin cậy. Để có một cái nhìn tổng quan hơn về việc lựa chọn quy trình trên các hình dạng bánh răng và trục khác nhau, xem so sánh của chúng tôi về quét một lần so với. tôi cứng hóa từng răng cho bánh dẫn động.
3. Trục động cơ năng lượng mới: Giải trình tự quy trình cho hình học phức tạp
Các trục động cơ dẫn động năng lượng mới đại diện cho mức độ phức tạp cao hơn trong làm cứng cảm ứng trục. Một thành phần điển hình xấp xỉ 460 mm về chiều dài, với một spline ngoài ở một đầu, một spline bên trong ở đầu kia, chuyển tiếp nhiều đường kính dọc thân trục, cần làm cứng bề mặt toàn bộ trên tất cả các đường kính ngoài, và cũng cần làm cứng trên spline trong.
Gia cố bề mặt ngoài
Gia cố một lần toàn chiều dài có thể bao phủ tất cả các chuyển tiếp đường kính ngoài trong một thao tác. Phương pháp này đòi hỏi sức mạnh lớn — a 500 nguồn cảm ứng công suất kW là tỷ lệ phù hợp cho trục có kích thước này. Xử lý một lần cũng giảm thiểu biến dạng nhiệt có thể tích tụ qua nhiều lần quét.
Quy tắc Sắp xếp Quan trọng: Từ Trong Ra Ngoài
Gia cường rãnh bên trong phải được thực hiện trước khi gia cường bề mặt bên ngoài. Trình tự này không thể thay đổi. Sau khi gia cường bên ngoài, các điều kiện nhiệt trong lỗ sẽ thay đổi — lớp gia cường bên ngoài làm thay đổi phân bố khối nhiệt và hành vi làm lạnh của toàn bộ chi tiết. Nếu gia cường rãnh bên trong theo sau gia cường bên ngoài, hồ sơ nhiệt của lỗ khoan trở nên khó đoán, và kết quả làm cứng spline bên trong sẽ không đồng nhất giữa các chi tiết. Đảo ngược thứ tự loại bỏ hoàn toàn biến số này.
Quản lý sự chuyển tiếp đường kính
Hình học của các chuyển tiếp đường kính thêm một lớp phức tạp nữa. Các đoạn đường kính khác nhau yêu cầu mật độ năng lượng khác nhau. Khi quét ở các tham số cố định, các vùng chuyển tiếp có xu hướng tạo ra phân bố chiều sâu lớp không đều — đoạn đường kính lớn hơn nhận ít mật độ năng lượng hơn, trong khi phần nhỏ hơn có thể bị quá nhiệt.
Các thành phần loại này yêu cầu kiểm tra cẩn thận từng giai đoạn về độ sâu và phân bố độ cứng của vỏ trong quá trình xác nhận quy trình. Cắt ngang trục tại mỗi điểm chuyển đường kính, đo hồ sơ độ cứng, và điều chỉnh chương trình công suất cho phù hợp. Đầu tư vào việc xác nhận trước quy trình sẽ được đền đáp bằng việc tránh được các lỗi không phù hợp ở cấp lô mà chỉ phát hiện được khi kiểm tra cuối cùng.
Chìa khóa mang đi
Kỷ luật cốt lõi trong làm cứng cảm ứng trục là thiết lập mối quan hệ đúng giữa đường kính, tần số, và thiết kế cuộn cảm, sau đó tinh chỉnh nền tảng cho vật liệu và hình dạng cụ thể của từng chi tiết. Nứt, độ sâu vỏ không đủ, và sự cứng không đồng đều ở các chuyển tiếp đường kính là ba vấn đề chất lượng phổ biến nhất trong nhóm này. Nguyên nhân của chúng khác nhau, nhưng nguyên nhân trong hầu hết các trường hợp đều bắt nguồn từ thiết kế cuộn cảm hoặc lựa chọn thông số quy trình — không phải do cần thiết bị đắt tiền hơn.
Để có hướng dẫn thực tiễn về một chủ đề liên quan gần gũi — cách xử lý các cấu trúc không phải martensit và biến dạng trong các chi tiết bánh răng — xem bài viết của chúng tôi về giải quyết cấu trúc không phải martensit và biến dạng trong tôi cứng cảm ứng bánh răng.
Câu hỏi thường gặp: Câu hỏi phổ biến về gia nhiệt cảm ứng trục
Câu hỏi 1: Làm thế nào để chọn tần số phù hợp cho đường kính trục của tôi?
Quy tắc chung: trục dưới 20 mm sử dụng 200–600 kHz, 20–100 mm sử dụng 2–15 kHz, và trên 100 mm sử dụng 2–6 kHz. Nhưng câu trả lời chính xác hơn phụ thuộc vào độ sâu lớp cần thiết của bạn. Tần số cao tập trung dòng điện gần bề mặt (lớp bề mặt nông), trong khi tần số thấp thâm nhập sâu hơn. Khớp tần số với độ sâu trường hợp được chỉ định của bạn trước tiên, sau đó chọn nguồn để đạt được thời gian làm nóng cần thiết. Để biết thông tin chi tiết, tham khảo hướng dẫn của chúng tôi về phân loại tần số của thiết bị sưởi ấm cảm ứng.
Q2: Nguyên nhân phổ biến nhất gây ra vết nứt trục trục khi làm cứng cảm ứng là gì?
Không có đơn “phổ biến nhất” nguyên nhân - và đó chính là cái nhìn sâu sắc quan trọng. Việc bẻ khóa hàng loạt hầu như luôn xảy ra đa yếu tố: hình học cuộn cảm tạo ra sự tập trung ứng suất, trục chính chạy ra khuếch đại nó, thời gian làm nguội làm tăng thêm áp lực nhiệt, và các thông số tăng công suất không bù được. Sự nguy hiểm là chọn ra một yếu tố, “sửa chữa” Nó, và giả sử vấn đề đã được giải quyết. Một cuộc điều tra có hệ thống bao gồm cả bốn loại nguyên nhân - thiết kế cuộn cảm, tình trạng thiết bị, làm nguội, và các thông số quy trình - là cách tiếp cận đáng tin cậy duy nhất.
Q3: Tại sao phải làm cứng rãnh bên trong trước khi làm cứng bề mặt bên ngoài trên trục động cơ?
Khi bề mặt bên ngoài đã cứng lại, lớp martensitic làm thay đổi khối lượng nhiệt và hoạt động trích nhiệt của toàn bộ trục. Nếu bạn cố gắng làm cứng răng trong bên trong trước, mô hình nhiệt của lỗ khoan trở nên không thể dự đoán được — lớp bề mặt ngoài đã tôi cứng hoạt động như một bộ tản nhiệt ở một số khu vực và như một chất cách nhiệt ở những khu vực khác, tùy thuộc vào hình dạng. Kết quả là độ cứng của răng trong bên trong không đồng đều giữa các chi tiết. Làm cứng răng trong bên trong trước sẽ loại bỏ hoàn toàn biến số này, bởi vì bề mặt ngoài vẫn đang trong trạng thái ủ,, nhiệt độ có thể dự đoán được khi thực hiện quá trình bên trong.
Q4: Công suất nguồn điện tôi cần cho việc tôi luyện trục là bao nhiêu?
Điều này phụ thuộc hoàn toàn vào đường kính trục của bạn, tốc độ sản xuất, và yêu cầu về độ sâu lớp bề mặt. Các trục có đường kính nhỏ (dưới 20 mm) với quá trình tôi luyện quét có thể chỉ cần 50–100 kW. Các trục cỡ trung bình (20–100 mm) với quét kép thường cần 100–250 kW. Các trục lớn hoặc xử lý từng lần các hình học phức tạp có thể cần 500 kW hoặc hơn. Sai lầm quan trọng là chọn công suất quá nhỏ — bù đắp cho công suất không đủ bằng cách kéo dài thời gian gia nhiệt sẽ đưa nhiệt vào lõi và tạo ra vùng chuyển tiếp quá lớn. Nếu bạn không chắc chắn về yêu cầu cụ thể của mình, xem các trang hướng dẫn lựa chọn nguồn điện sưởi ấm cảm ứng hoặc tham khảo ý kiến nhóm kỹ thuật của chúng tôi về thông số kỹ thuật bộ phận của bạn.
Liên hệ với chúng tôi để được đánh giá quy trình miễn phí
Nếu bạn đang đối phó với vết nứt, độ sâu trường hợp không nhất quán, hoặc xử lý các thách thức thiết kế trong làm cứng cảm ứng trục đường kẻ, đội ngũ kỹ thuật của chúng tôi có thể cung cấp đánh giá quy trình miễn phí. Gửi yêu cầu của bạn với bản vẽ phôi của bạn, cấp vật liệu, và các tham số quy trình hiện tại, và chúng tôi sẽ đưa ra chẩn đoán sơ bộ và đề xuất tối ưu hóa trong vòng 48 giờ - lựa chọn tần số bao gồm, khuyến nghị thiết kế cuộn cảm, cấu hình hệ thống dập tắt, và xử lý trình tự cho các hình dạng trục phức tạp.
Tiến bước tiếp theo: chia sẻ các yêu cầu in ấn và sản xuất bộ phận của bạn. Các kỹ sư ứng dụng của chúng tôi sẽ phân tích miễn phí các điểm nghẽn trong quy trình của bạn và đề xuất các giải pháp khắc phục có mục tiêu — cho dù điều đó có nghĩa là tối ưu hóa hình học cuộn cảm, điều chỉnh thời gian dập tắt, lập kế hoạch bảo trì trục chính, hoặc trình tự lại quy trình hoàn chỉnh cho trục đa tính năng. Ghé thăm của chúng tôi trung tâm kiến thức để có thêm tài nguyên kỹ thuật về các ứng dụng làm cứng cảm ứng trên khắp ngành công nghiệp ô tô.


