
Gia nhiệt cảm ứng cục bộ trong quá trình tạo hình cuộn: Hệ thống sưởi cạnh, Khả năng định dạng và kiểm soát quy trình
Tạo hình cuộn là một quá trình tạo hình kim loại liên tục được sử dụng để tạo ra các biên dạng có hình dạng mặt cắt cụ thể. Khi gia công thép cường độ cao hoặc các cấu hình có hình dạng cạnh và góc đòi hỏi khắt khe, tạo hình nguội thông thường có thể có khả năng chống tạo hình cao, nồng độ biến dạng cục bộ, và độ lệch chiều.
Gia nhiệt cảm ứng cục bộ trong quá trình tạo hình cuộn cung cấp một cách để làm nóng các khu vực biến dạng đã chọn trước khi chúng đi vào phần tạo hình. Bằng cách tập trung năng lượng nhiệt vào các vùng cụ thể, quá trình này có thể thay đổi tính chất vật liệu cục bộ và cải thiện điều kiện tạo hình mà không nhất thiết phải làm nóng toàn bộ phôi.
Cách tiếp cận này đã được nghiên cứu trong sản xuất ống vuông có độ bền cao và cũng có thể được áp dụng cho các hoạt động tạo hình kim loại chuyên dụng yêu cầu gia nhiệt cạnh cục bộ..
Tuy nhiên, những ứng dụng này không nhất thiết phải sử dụng cùng một hệ thống sưởi ấm. Làm nóng các góc của ống vuông và làm nóng các cạnh dọc của mặt cắt đỡ kim loại có khía liên quan đến hình dạng phôi và cấu hình cuộn cảm khác nhau.
Bài viết này xem xét nguyên lý gia nhiệt cảm ứng cục bộ trong tạo hình cuộn, ảnh hưởng của nó đến khả năng định hình và độ đàn hồi, và các yếu tố ảnh hưởng đến tính nhất quán của quá trình gia nhiệt và chất lượng biên dạng hoàn thiện.
2. Tại sao hệ thống sưởi cục bộ được sử dụng trong tạo hình cuộn?
3. Hệ thống sưởi cảm ứng cục bộ được áp dụng ở đâu?
4. Hệ thống sưởi cục bộ ảnh hưởng như thế nào đến khả năng định hình và khả năng đàn hồi
5. Các yếu tố ảnh hưởng đến tính nhất quán của quá trình gia nhiệt và tạo hình cuộn
6. Những cân nhắc về vật chất và hạn chế của quy trình
7. Giám sát quá trình và kiểm tra chất lượng hình thành
8. Khi nào việc tạo hình cuộn được hỗ trợ bằng cảm ứng là phù hợp?
1. Hệ thống sưởi cảm ứng cục bộ trong tạo hình cuộn là gì?
Gia nhiệt cảm ứng cục bộ trong tạo hình cuộn kết hợp gia nhiệt điện từ với biến dạng cơ học thông qua thiết bị cán.
Một cuộn cảm tạo ra một từ trường xoay chiều, tạo ra dòng điện trong vật liệu dẫn điện. Điện trở chuyển đổi năng lượng này thành nhiệt trong vùng được chọn.
Không giống như lò sưởi thông thường, quá trình này không yêu cầu toàn bộ phôi phải đạt cùng nhiệt độ.
Tùy thuộc vào ứng dụng, phần gia nhiệt có thể được lắp đặt trước trạm tạo hình hoặc tích hợp vào dây chuyền sản xuất liên tục.
Một trình tự quy trình điển hình bao gồm:
①Cho ăn và định vị hồ sơ kim loại.
②Áp dụng gia nhiệt cảm ứng cho vùng biến dạng đã chọn.
③Di chuyển vùng được làm nóng về phía các cuộn hình thành.
④Tác dụng lực cơ học để tạo ra hình học cần thiết.
⑤Kiểm tra hồ sơ hoàn thiện.
Trong văn học nghiên cứu, các quy trình liên quan thường được mô tả là Tạo hình cuộn gia nhiệt một phần (PHRF) hoặc tạo hình cuộn có hỗ trợ gia nhiệt bằng cảm ứng cục bộ.
Những thuật ngữ này mô tả các cách tiếp cận liên quan, nhưng chúng không nên tự động được coi là giống hệt nhau. Gia nhiệt một phần mô tả chiến lược gia nhiệt cục bộ, trong khi gia nhiệt cảm ứng xác định nguồn năng lượng.
Việc phân biệt tạo hình cuộn với cán nóng cũng rất quan trọng.. Tạo hình cuộn uốn cong kim loại dần dần thông qua các cuộn tạo hình để tạo ra một mặt cắt xác định, trong khi cán nóng chủ yếu sử dụng biến dạng nén để thay đổi độ dày hoặc mặt cắt ngang của kim loại.
2. Tại sao hệ thống sưởi cục bộ được sử dụng trong tạo hình cuộn?
Localized heating is considered when certain areas of a metal profile require improved forming conditions.
It is not necessary for every roll forming application. Conventional cold roll forming remains suitable for many materials and profile geometries.
2.1 Reducing Local Forming Resistance
The mechanical properties of steel change with temperature. Trong điều kiện thích hợp, heating reduces the material’s resistance to plastic deformation.
This can be beneficial when a forming operation involves:
•High-strength steel with relatively limited room-temperature formability
•Tight corner geometries
•Localized edge deformation
•High strain concentration in selected forming regions
By heating the deformation area, the forming operation can take advantage of the material’s temperature-dependent mechanical behavior.
Mục tiêu là cải thiện các điều kiện trong vùng bị biến dạng thay vì làm nóng toàn bộ mặt cắt một cách không cần thiết..
2.2 Cải thiện khả năng định dạng cục bộ
Khả năng định dạng mô tả khả năng của vật liệu trải qua biến dạng dẻo mà không phát triển các khuyết tật không thể chấp nhận được.
Trong quá trình tạo hình cuộn, biến dạng không được phân bố đồng đều trên toàn bộ mặt cắt. Góc, vùng uốn, và các cạnh có thể chịu biến dạng cục bộ lớn hơn so với các phần tương đối bằng phẳng.
Khi độ dẻo của vật liệu không đủ cho biến dạng yêu cầu, sưởi ấm cục bộ có thể giúp giảm nguy cơ hư hỏng liên quan đến hình thành.
Nghiên cứu của Peng và cộng sự. trong Tạp chí Kỹ thuật Trung Quốc nghiên cứu gia nhiệt cảm ứng các góc ống vuông cường độ cao trước khi tạo hình cuộn thứ cấp. Nghiên cứu cho thấy khả năng định dạng góc được cải thiện nhờ gia nhiệt cục bộ trong khi vẫn duy trì các đặc tính của các vùng không bị biến dạng.
Những phát hiện này áp dụng cho ống thép cường độ cao cụ thể và các điều kiện thí nghiệm được nghiên cứu, thay vì thiết lập một kết quả chung cho tất cả các hoạt động uốn tạo hình.
2.3 Tránh làm nóng toàn bộ hồ sơ một cách không cần thiết
Một số cấu hình yêu cầu biến dạng chủ yếu dọc theo các cạnh hoặc góc được chọn.
Do đó, việc làm nóng toàn bộ mặt cắt ngang có thể không cần thiết.
Hệ thống sưởi cảm ứng cục bộ cho phép bố trí hệ thống sưởi tập trung vào các khu vực cần khả năng định dạng bổ sung, trong khi các khu vực xung quanh vẫn nằm ngoài vùng sưởi ấm chính.
Cách tiếp cận này có thể đặc biệt hữu ích khi hình dạng biên dạng và trình tự sản xuất cho phép phần gia nhiệt được tích hợp với thiết bị tạo hình cơ học.
3. Hệ thống sưởi cảm ứng cục bộ được áp dụng ở đâu?
Vị trí gia nhiệt phụ thuộc vào hình dạng biên dạng và loại biến dạng cần thiết.
Hai cấu hình khác nhau có liên quan đặc biệt: gia nhiệt góc cho ống vuông cường độ cao và gia nhiệt cạnh dọc cho các cấu kiện đỡ kim loại chuyên dụng.
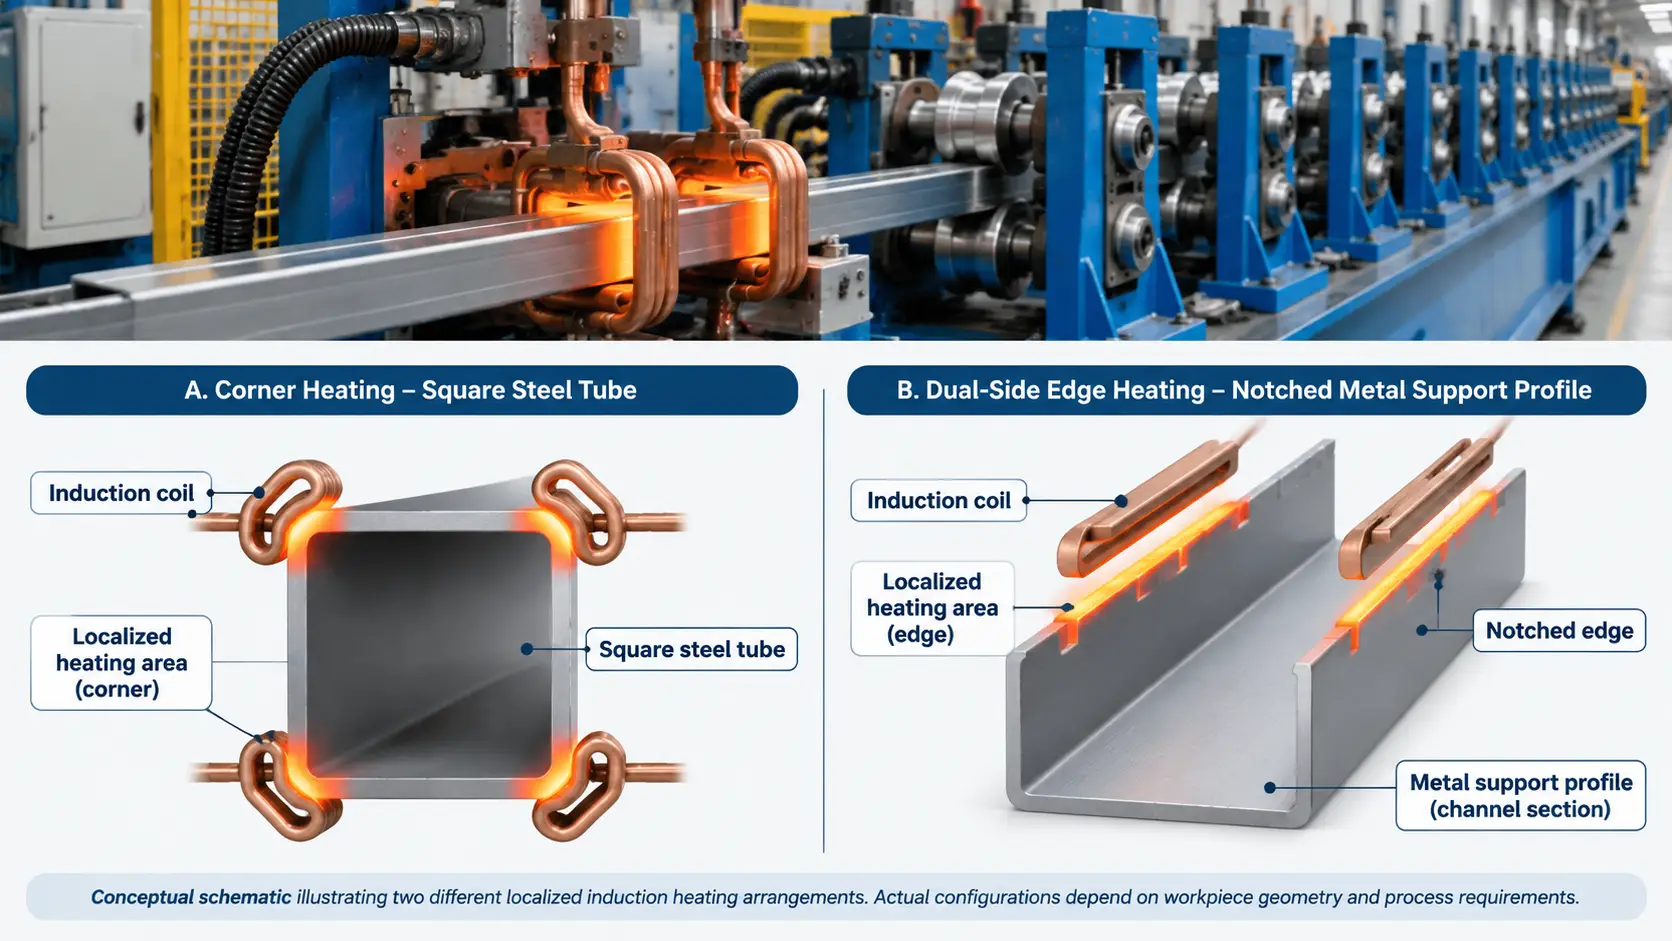
3.1 Sưởi ấm góc trong ống vuông cường độ cao
Trong các phần thép rỗng hình vuông và hình chữ nhật, các góc là vùng biến dạng quan trọng.
Trong quá trình tạo hình cuộn, vật liệu trải qua quá trình uốn cong và biến dạng dẻo xung quanh các khu vực này. Thép cường độ cao có thể bị biến dạng cứng đáng kể và khả năng chống tạo hình cục bộ.
Gia nhiệt cảm ứng cục bộ có thể được áp dụng cho các vùng góc trước hoạt động tạo hình tiếp theo.
Nghiên cứu của Peng và cộng sự. đã kiểm tra phương pháp này bằng cách sử dụng cuộn dây cảm ứng được đặt để làm nóng các góc của ống vuông có độ bền cao.
Nghiên cứu báo cáo khả năng định dạng góc được cải thiện, mà còn xác định những cân nhắc quan trọng trong quá trình, bao gồm sự tích tụ kim loại xung quanh các góc bên ngoài và sự phát triển các vết nứt vi mô trong các điều kiện hình thành nhất định.
Một nghiên cứu riêng biệt của Wang et al. đã nghiên cứu ảnh hưởng của nhiệt độ gia nhiệt cảm ứng đến vi cấu trúc và tính chất cơ học của ống vuông HSLA.
Nghiên cứu đã kiểm tra các phạm vi nhiệt độ gia nhiệt khác nhau và ảnh hưởng của chúng đến cấu trúc vi mô góc, tính chất cơ học, và hiệu suất hình thành.
Những nghiên cứu này chứng minh rằng nhiệt độ gia nhiệt không chỉ đơn giản là vấn đề tăng khả năng tạo hình. Nó cũng ảnh hưởng đến sự phát triển cấu trúc vi mô và tính chất cơ học của phần hoàn thiện.
Do đó, các điều kiện gia nhiệt thích hợp phải được thiết lập cho loại thép cụ thể., tình trạng nguyên liệu ban đầu, và hình thành trình tự.
3.2 Gia nhiệt cạnh dọc trong các cấu hình hỗ trợ kim loại có khía
Một ứng dụng khác liên quan đến các cấu hình hỗ trợ kim loại có các cạnh dọc yêu cầu biến dạng cục bộ.
Cấu hình công nghiệp thực tế sử dụng hai cuộn dây cảm ứng được đặt ở hai phía đối diện của biên dạng.
Bố trí chung bao gồm:
•Cấu hình hỗ trợ kim loại hình kênh với các rãnh cạnh cách đều nhau
•Hai cuộn cảm được đặt gần các cạnh dọc
•Gia nhiệt cục bộ ở cả hai vùng cạnh
•Cơ chế cho ăn và hướng dẫn
•Thiết bị cán tạo thành các cạnh được làm nóng
Khi hồ sơ tiến về phía trước, cả hai cạnh dọc đều đi qua vùng gia nhiệt tương ứng trước khi đi vào phần cán.
Phần trung tâm của mặt cắt vẫn nằm ngoài khu vực sưởi ấm chính.
Sự sắp xếp này khác với hệ thống sưởi góc trong ống vuông. Các vùng mục tiêu, hình học phôi, và vị trí cuộn cảm là khác nhau.
Một ví dụ công nghiệp thực tế là Dây chuyền tạo hình cuộn được hỗ trợ cảm ứng cho các cấu hình hỗ trợ kim loại.
Thiết bị được trình diễn kết hợp hệ thống sưởi cạnh cảm ứng hai mặt, cho ăn liên tục, hướng dẫn phôi, và cán cạnh cơ khí.
Các rãnh giới thiệu một cân nhắc thiết kế bổ sung. Khi các cạnh bị gián đoạn di chuyển qua vùng gia nhiệt cảm ứng, the amount and geometry of metal beneath the inductors change. This can affect local electromagnetic coupling.
The inductor arrangement and rolling tools must therefore be designed around the actual profile dimensions and notch geometry.
The equipment demonstration establishes the heating and rolling arrangement, but does not by itself establish a universal operating temperature, tốc độ sản xuất, or dimensional tolerance.
4. Hệ thống sưởi cục bộ ảnh hưởng như thế nào đến khả năng định hình và khả năng đàn hồi
Localized heating changes the mechanical response of the material during forming. Two important considerations are formability and springback.
4.1 Effect on Formability
Heating can reduce deformation resistance and change the material’s ability to accommodate plastic strain.
For high-strength steel profiles, this can be important in areas where conventional cold forming produces severe strain concentration.
Hiệu quả phụ thuộc vào một số biến:
•Mác thép và cấu trúc vi mô ban đầu
•Nhiệt độ gia nhiệt
•Tốc độ gia nhiệt
•Thời gian giữa gia nhiệt và biến dạng
•Biến dạng cục bộ và hình học hình thành
Nghiên cứu của Wang và cộng sự. trên các ống vuông HSLA đã chứng minh rằng các phạm vi nhiệt độ gia nhiệt cảm ứng khác nhau tạo ra các phản ứng cơ học và vi cấu trúc khác nhau.
Kết quả nêu bật lý do tại sao nên phát triển các điều kiện gia nhiệt cho vật liệu và vận hành tạo hình thay vì chọn từ khuyến nghị nhiệt độ chung.
4.2 Hiệu ứng trên Springback
Hiện tượng đàn hồi xảy ra khi biến dạng đàn hồi được giải phóng sau khi loại bỏ lực tạo hình.
Nó có thể làm cho biên dạng hoàn thiện bị lệch khỏi góc dự định, độ cong, hoặc kích thước mặt cắt ngang.
Lượng đàn hồi bị ảnh hưởng bởi:
•Độ bền vật liệu và tính chất đàn hồi
•Độ dày hồ sơ
•Bán kính uốn
•Góc hình thành
•Hình học cuộn
•Trình tự hình thành
•Nhiệt độ trong quá trình biến dạng
Việc tạo hình cuộn gia nhiệt từng phần cũng đã được nghiên cứu như một phương pháp ảnh hưởng đến độ đàn hồi trong thép cường độ cao..
Ví dụ, Mehari và Han đã nghiên cứu ảnh hưởng của việc hình thành cuộn gia nhiệt một phần lên độ đàn hồi ở các tiết diện thép cường độ cao.
Nghiên cứu này cung cấp bằng chứng liên quan về quá trình tạo hình được hỗ trợ bằng nhiệt cục bộ, nhưng kết luận của nó phải được giải thích trong phạm vi quy trình cụ thể và điều kiện vật chất được nghiên cứu.
Hệ thống sưởi cục bộ có thể ảnh hưởng đến độ đàn hồi, nhưng nó không tự động loại bỏ sự phục hồi chiều sau khi hình thành.
4.3 Cân bằng khả năng định dạng và tính chất vật liệu
Cải thiện khả năng định dạng chỉ là một phần của quá trình.
Nhiệt độ quá cao có thể thay đổi cấu trúc vi mô, tính chất cơ học, và trạng thái bề mặt của vật liệu.
Đối với một số loại thép cường độ cao, phạm vi nhiệt độ cần thiết để cải thiện hoạt động tạo hình cũng phải được đánh giá theo điều kiện vật liệu ban đầu và các đặc tính cần thiết của thành phần đã hoàn thiện.
Mục tiêu là thiết lập sự cân bằng phù hợp giữa các yêu cầu về biến dạng và hiệu suất vật liệu.
5. Các yếu tố ảnh hưởng đến tính nhất quán của quá trình gia nhiệt và tạo hình cuộn
Gia nhiệt và tạo hình cơ học phải được coi là một quá trình phối hợp.
Một số biến số ảnh hưởng đến việc các vùng được chọn có nhận được hệ thống sưởi ổn định hay không và liệu cấu hình hoàn thiện có đáp ứng hình dạng được yêu cầu hay không.
5.1 Lớp vật liệu và độ dày
Các loại thép khác nhau có khác nhau điện, từ tính, nhiệt, và tính chất cơ học.
Những tính chất này ảnh hưởng đến sự ghép điện từ, hành vi sưởi ấm, và phản ứng của vật liệu đối với biến dạng.
Độ dày cũng ảnh hưởng đến sự truyền nhiệt và phân bố nhiệt độ qua phần.
Sự bố trí cuộn cảm và điều kiện vận hành được phát triển cho một vật liệu sẽ không được tự động áp dụng cho loại thép hoặc độ dày biên dạng khác.
5.2 Hình học và khe hở của cuộn cảm
Cuộn cảm phải được thiết kế xung quanh vùng gia nhiệt mục tiêu và hình dạng phôi thực tế.
Những cân nhắc quan trọng bao gồm:
•Hình dạng và kích thước cuộn cảm
•Khoảng cách giữa cuộn cảm và phôi
•Mặt cắt hồ sơ
•Vị trí cạnh hoặc góc
•Hình học notch
•Căn chỉnh phôi
Khoảng hở phải cho phép cấu hình di chuyển qua phần gia nhiệt mà không bị cản trở cơ học.
Cùng lúc đó, khớp nối điện từ phải phù hợp với hoạt động sưởi ấm dự định.
Đối với hồ sơ có khía, hình dạng cạnh thay đổi làm cho thiết kế cuộn cảm trở nên đặc biệt quan trọng.
5.3 Khoảng cách giữa phần gia nhiệt và phần cán
Sau khi rời khỏi vùng gia nhiệt cảm ứng, phôi bắt đầu nguội.
Do đó, khoảng cách giữa phần gia nhiệt và cuộn tạo hình ảnh hưởng đến nhiệt độ xảy ra biến dạng.
Nếu khoảng cách quá lớn so với quy trình dự định, vật liệu có thể mất một lượng nhiệt đáng kể trước khi đến trạm tạo hình.
Việc bố trí thiết bị phải tính đến nhiệt độ tạo hình cần thiết, chuyển động chi tiết gia công, và không gian cài đặt có sẵn.
5.4 Tốc độ cho ăn và sức mạnh sưởi ấm
Trong sản xuất liên tục, tốc độ cấp liệu xác định thời gian mỗi phần của biên dạng nằm trong vùng gia nhiệt hiệu quả.
Ở mức công suất hấp thụ và bố trí sưởi ấm nhất định, tăng tốc độ đường dây thường làm giảm năng lượng được cung cấp trên mỗi đơn vị chiều dài.
Do đó, công suất làm nóng và tốc độ cấp liệu phải được phối hợp.
Các biến liên quan khác bao gồm:
•Chiều dài sưởi ấm hiệu quả
•Vị trí đặt chi tiết
•Material thickness
•Inlet material temperature
•Electromagnetic coupling
A stable production process requires repeatable operating conditions rather than relying on heating power alone.
5.5 Rolling Tool Geometry and Alignment
The rolling section determines how mechanical force is applied to the heated material.
Những cân nhắc chính bao gồm:
•Roll profile
•Roll clearance
•Tool alignment
•Trình tự hình thành
•Required finished edge geometry
For profiles with regularly spaced notches, the rolling arrangement must accommodate the interrupted edges while maintaining the required workpiece position.
Even when heating conditions are consistent, unsuitable roll geometry or incorrect alignment can produce dimensional deviations and uneven deformation.
Heating and rolling should therefore be developed together for the same workpiece specification.
6. Những cân nhắc về vật chất và hạn chế của quy trình
Gia nhiệt cảm ứng cục bộ không phù hợp cho mọi vật liệu hoặc hoạt động tạo hình.
Một số hạn chế cần được đánh giá trước khi giới thiệu quy trình.
Tính chất vật liệu
Thép cường độ cao và được xử lý nhiệt có thể nhạy cảm với chu trình nhiệt. Nhiệt độ quá cao có thể thay đổi cấu trúc vi mô và tính chất cơ học của chúng.
Quá trình oxy hóa bề mặt
Tùy thuộc vào vật liệu và điều kiện gia nhiệt, quá trình oxy hóa và cặn bề mặt có thể phát triển ở vùng nóng.
Nhiệt không đều
Thay đổi độ hở của cuộn cảm, định vị phôi, hoặc hình học biên dạng có thể ảnh hưởng tính nhất quán sưởi ấm.
Hình học biên dạng phức tạp
Vết khía, góc sắc, và việc thay đổi mặt cắt có thể ảnh hưởng đến khớp nối điện từ và khe hở cơ học.
Hình thành hạn chế
Hệ thống sưởi cục bộ không thể bù đắp cho hình dạng cuộn không phù hợp về cơ bản, dụng cụ không chính xác, hoặc trình tự hình thành không phù hợp.
Không có nhiệt độ sưởi ấm phổ quát, tần số, hoặc cài đặt nguồn điện cho tất cả các ứng dụng tạo hình cuộn có hỗ trợ cảm ứng.
Quy trình phải được thiết lập theo nguyên liệu thực tế, kích thước hồ sơ, yêu cầu biến dạng, và điều kiện sản xuất.
7. Giám sát quá trình và kiểm tra chất lượng hình thành
Giám sát quy trình là cần thiết để xác định xem các hoạt động gia nhiệt và tạo hình có ổn định trong quá trình sản xuất hay không.
Phương pháp kiểm tra phải bao gồm cả giai đoạn gia nhiệt và biên dạng hoàn thiện.
7.1 Kiểm tra điều kiện sưởi ấm
Các biến quy trình quan trọng có thể bao gồm:
•Sản lượng điện cảm ứng
•Tần số hoạt động
•Tốc độ nạp phôi
•Thời gian gia nhiệt hoặc thời gian gia nhiệt hiệu quả
•Khoảng hở giữa cuộn cảm và phôi
•Nhiệt độ ở khu vực hình thành dự định
Trường hợp cần phản hồi nhiệt độ, nên sử dụng dụng cụ đo đã được hiệu chuẩn thích hợp.
Đo nhiệt độ hồng ngoại có thể hữu ích cho việc di chuyển hồ sơ, nhưng việc thiết lập phép đo phải tính đến điều kiện bề mặt, độ phát xạ, và vị trí của vùng đo.
7.2 Kiểm tra hình học hồ sơ đã hoàn thành
Hồ sơ đã hoàn thành phải được kiểm tra dựa trên bản vẽ được chỉ định của nó.
Tùy thuộc vào ứng dụng, việc kiểm tra có thể bao gồm:
•Kích thước hồ sơ tổng thể
•Vị trí cạnh và góc tạo hình
•Bán kính góc
•Hình học cắt ngang
•Sự đối xứng giữa hai cạnh
•Tính nhất quán về kích thước dọc theo chiều dài hồ sơ
Đối với các biên dạng có rãnh khía, các cạnh hình thành cũng cần được kiểm tra xung quanh các phần bị gián đoạn.
7.3 Kiểm tra tình trạng bề mặt và vật liệu
Kiểm tra trực quan có thể xác định quá trình oxy hóa bề mặt, cặn bã, và thiệt hại hình thành có thể nhìn thấy.
Đối với các ứng dụng thép cường độ cao quan trọng, có thể cần đánh giá vật liệu bổ sung nếu chu trình gia nhiệt có thể ảnh hưởng đến các tính chất cơ học ban đầu.
Các yêu cầu kiểm tra phải được thiết lập theo đặc điểm kỹ thuật vật liệu và các yêu cầu thành phần cuối cùng.
The purpose of process monitoring is not simply to maintain a particular heating temperature. It is to ensure that the heating and forming conditions consistently produce the required finished profile.
8. Khi nào việc tạo hình cuộn được hỗ trợ bằng cảm ứng là phù hợp?
Induction-assisted roll forming is worth considering when conventional forming conditions are insufficient for a particular material or profile geometry.
Các ứng dụng tiềm năng bao gồm:
•High-strength steel sections requiring improved local formability
•Square and rectangular hollow sections with demanding corner deformation
•Metal profiles requiring localized longitudinal edge forming
•Notched support profiles requiring specialized edge rolling
•Continuous production lines where heating can be integrated with feeding and forming equipment
Before selecting the process, manufacturers should evaluate:
①Material grade and original material condition.
②Mặt cắt ngang và độ dày.
③Khu vực sưởi ấm mục tiêu.
④Hình học hoàn thiện bắt buộc.
⑤Lực tạo hình và bố trí dụng cụ.
⑥Tốc độ sản xuất mục tiêu.
⑦Yêu cầu kiểm tra và kích thước.
Bản vẽ phôi và thông số kỹ thuật vật liệu đặc biệt hữu ích khi đánh giá một ứng dụng mới.
Đối với profile hỗ trợ kim loại chuyên dụng, bản vẽ cạnh hoàn thiện cũng phải hiển thị kích thước khía và biến dạng cạnh yêu cầu.
9. Câu hỏi thường gặp
Hệ thống sưởi cảm ứng có cải thiện việc tạo hình cuộn không?
Nó có thể cải thiện điều kiện tạo hình cục bộ bằng cách thay đổi phản ứng cơ học của vật liệu trong các vùng biến dạng đã chọn.
Lợi ích thực tế phụ thuộc vào đặc tính vật chất, điều kiện sưởi ấm, và hình học hồ sơ.
Toàn bộ cấu hình kim loại có bị nóng lên trong quá trình tạo hình cuộn được hỗ trợ bằng cảm ứng không??
KHÔNG. Hệ thống sưởi cảm ứng cục bộ được thiết kế để tập trung năng lượng ở các vùng được chọn.
Tùy thuộc vào ứng dụng, đây có thể là những góc ống vuông, vùng uốn, hoặc các cạnh biên dạng dọc.
Hệ thống sưởi cảm ứng có thể làm giảm độ đàn hồi khi tạo hình cuộn không?
Gia nhiệt cục bộ có thể ảnh hưởng đến độ đàn hồi bằng cách thay đổi phản ứng cơ học của vật liệu trong quá trình tạo hình.
Nghiên cứu đã nghiên cứu việc tạo hình cuộn gia nhiệt từng phần như một phương pháp kiểm soát độ đàn hồi trong thép cường độ cao. Tuy nhiên, kết quả phụ thuộc vào điều kiện vật liệu và quy trình cụ thể.
Tốc độ cho ăn ảnh hưởng đến hệ thống sưởi cảm ứng như thế nào?
Tốc độ cấp liệu ảnh hưởng đến thời gian mỗi phần của phôi hoạt động trong vùng gia nhiệt hiệu quả.
Tại một công suất hấp thụ nhất định, tốc độ đường truyền cao hơn thường làm giảm năng lượng đầu vào trên mỗi đơn vị chiều dài. Do đó, công suất làm nóng và tốc độ cấp liệu phải được phối hợp.
Có thể tích hợp hệ thống sưởi cảm ứng với thiết bị tạo hình cuộn hiện có không?
Trong một số ứng dụng, bộ phận gia nhiệt cảm ứng có thể được tích hợp với thiết bị cấp liệu và lăn hiện có.
Tuy nhiên, tính khả thi phụ thuộc vào không gian lắp đặt có sẵn, hồ sơ hình học, khe hở cuộn cảm, yêu cầu về điện, và trình tự hình thành cần thiết.
10. Kết luận
Gia nhiệt cảm ứng cục bộ trong tạo hình cuộn cung cấp một cách để cải thiện điều kiện tạo hình của các vùng biên dạng kim loại đã chọn mà không nhất thiết phải làm nóng toàn bộ phôi.
Bằng cách tập trung sưởi ấm điện từ ở các góc hoặc cạnh cụ thể, quá trình này có thể ảnh hưởng đến khả năng định dạng cục bộ, khả năng chống biến dạng, và hành vi hồi phục.
Tuy nhiên, kết quả nhất quán đòi hỏi nhiều hơn là việc lựa chọn một nguồn điện cảm ứng thích hợp. Tính chất vật liệu, hình học cuộn cảm, định vị phôi, tốc độ cho ăn, khoảng cách làm nóng đến lăn, và thiết kế dụng cụ lăn phải được xem xét cùng nhau.
Dành cho nhà sản xuất gia công các phần thép cường độ cao hoặc các cấu kiện hỗ trợ kim loại chuyên dụng, tạo hình cuộn được hỗ trợ bằng cảm ứng có thể cung cấp giải pháp thay thế khi các điều kiện tạo hình thông thường không đủ.
Giải pháp phù hợp nhất được phát triển dựa trên hình dạng phôi thực tế, thông số kỹ thuật vật liệu, kết quả hình thành cần thiết, và điều kiện sản xuất.
Cần thiết lập tạo hình cuộn được hỗ trợ bằng cảm ứng tùy chỉnh?
Chia sẻ bản vẽ hồ sơ và thông số kỹ thuật vật liệu của bạn. Chúng tôi có thể đánh giá liệu hệ thống gia nhiệt cảm ứng cục bộ có phù hợp với quy trình tạo hình của bạn hay không.


