
Gia nhiệt cảm ứng vs. Lò gas: 8 Các yếu tố để lựa chọn hệ thống gia nhiệt phù hợp
Khi quyết định giữa Gia nhiệt cảm ứng vs. Lò gas không phải là vấn đề, hệ thống nào đạt nhiệt độ cao hơn. Điều quan trọng là khả năng điều chỉnh, Geschwindigkeit, Hiệu quả năng lượng và tổng chi phí trong suốt vòng đời của quy trình của bạn. Beide Technologien können Schmiede- und Wärmebehandlungstemperaturen erreichen. Sie tun dies jedoch auf grundlegend unterschiedliche Weise — und der Abstand zwischen ihnen wird größer, wenn Energiekosten steigen und Qualitätsanforderungen strenger werden.
Dieser Leitfaden führt Sie durch die acht wichtigsten Faktoren beim Vergleich der beiden Technologien, damit Sie eine Entscheidung treffen können, die auf Ihrer Anwendung basiert — und nicht auf einem reinen Datenblattvergleich.
1. Funktionsweise der beiden Technologien
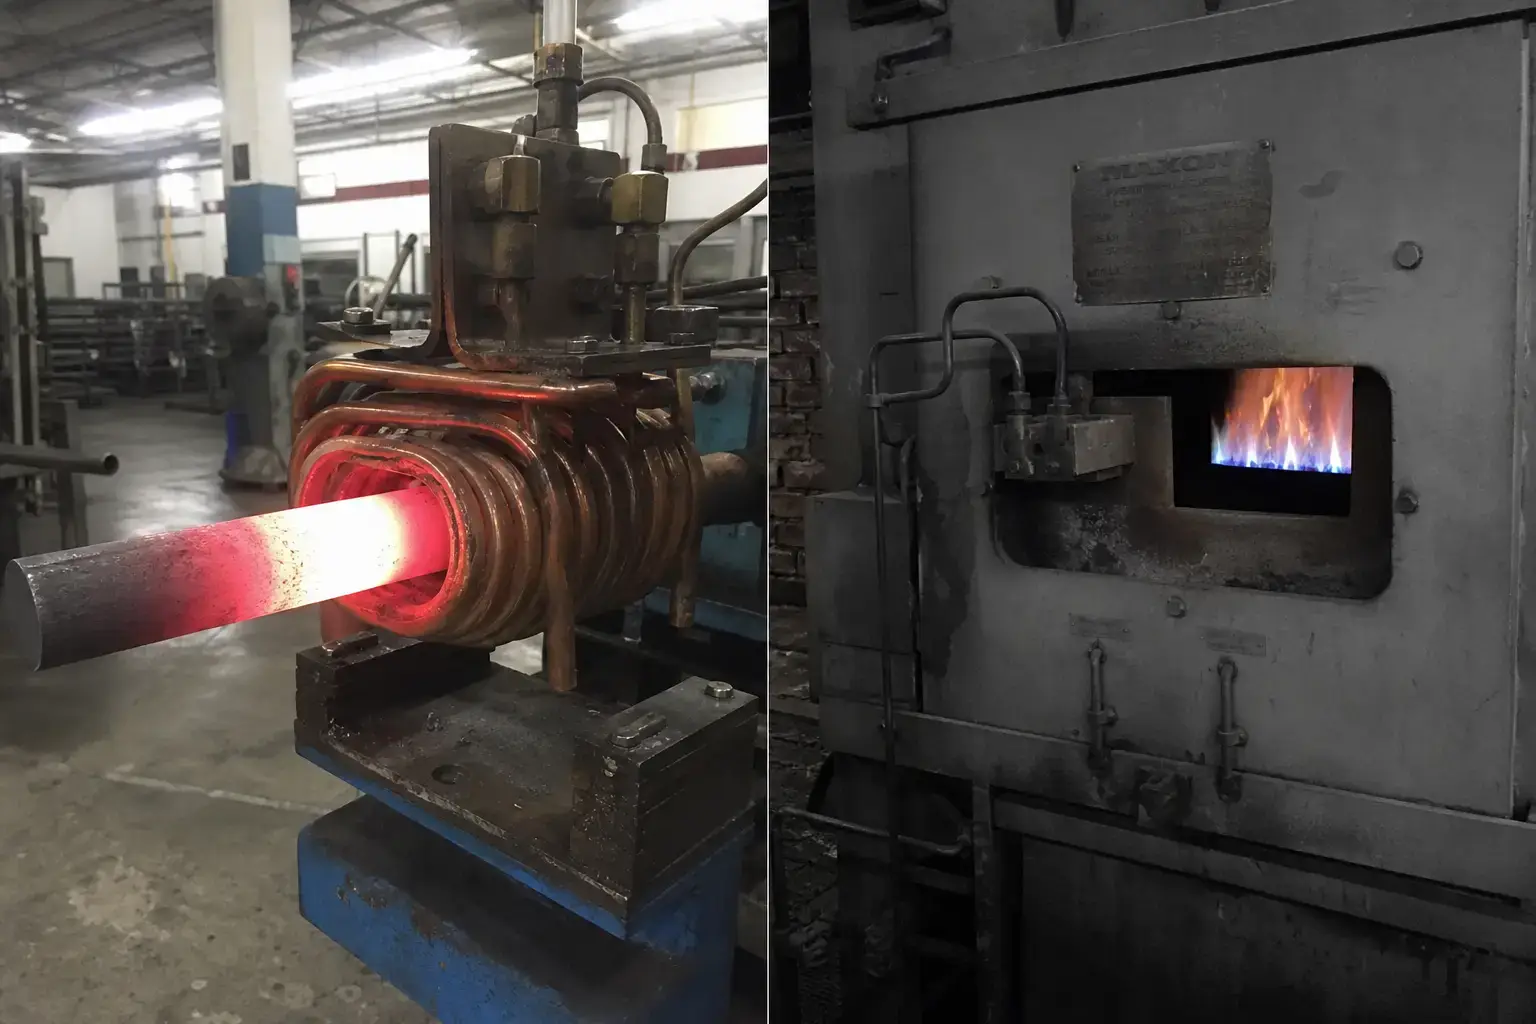
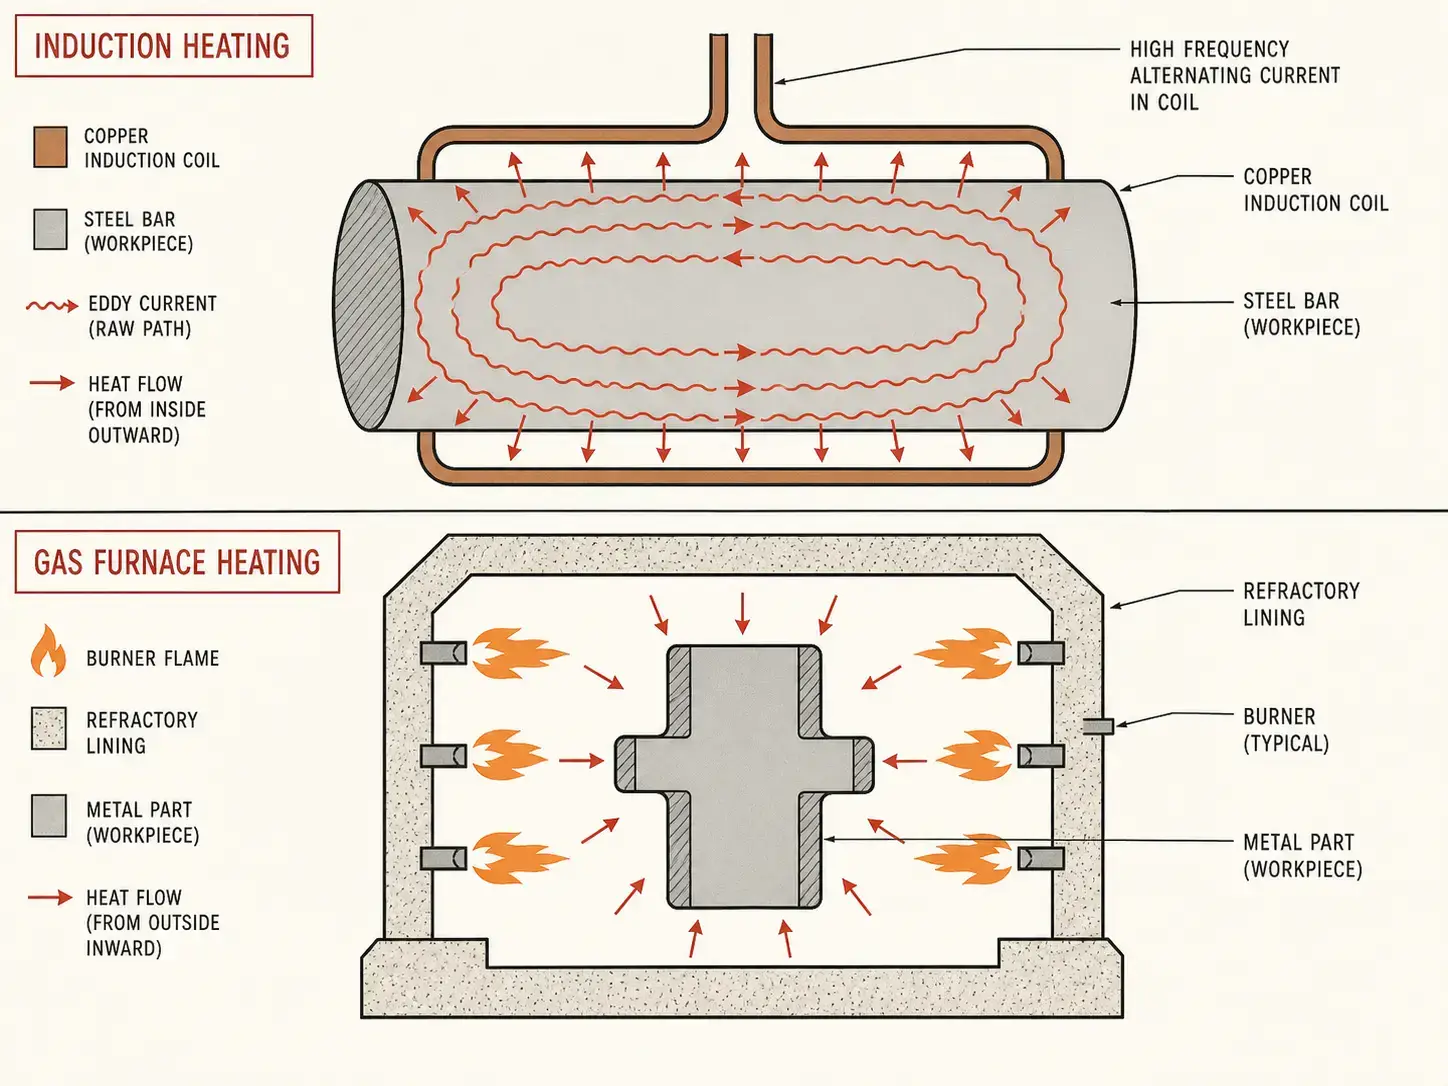
Induktionserwärmung nutzt elektromagnetische Energie, um elektrisch leitfähige Materialien zu erwärmen. Eine Induktionsstromquelle leitet Wechselstrom durch eine Kupferspule und erzeugt so ein Magnetfeld. Wenn ein Metallteil in dieses Feld gelangt, werden im Werkstück selbst elektrische Ströme — Wirbelströme — induziert. Diese Ströme erzeugen Wärme direkt im Material. Không có ngọn lửa. Keine heiße Atmosphäre. Das Werkstück ist seine eigene Wärmequelle.
Ein Gasofen verbrennt Erdgas oder Propan in einer feuerfest ausgekleideten Kammer. Die Wärme wird durch Konvektion, Strahlung und Wärmeleitung auf das Werkstück übertragen — die Kammerluft wird heiß, die Wände werden heiß, und schließlich wird auch das Bauteil heiß. Es handelt sich um eine bewährte, weit verbreitete Technologie, die die Industrie seit über einem Jahrhundert antreibt.
Der grundlegende Unterschied ist einfach: Induktion erzeugt Wärme im Metall; ein Gasofen bringt Wärme von außen in das Metall ein. Dieser Unterschied wirkt sich auf alles Weitere aus — Geschwindigkeit, Effizienz, Regelbarkeit und Kosten.
2. Erwärmungsprinzip: innen vs. außen
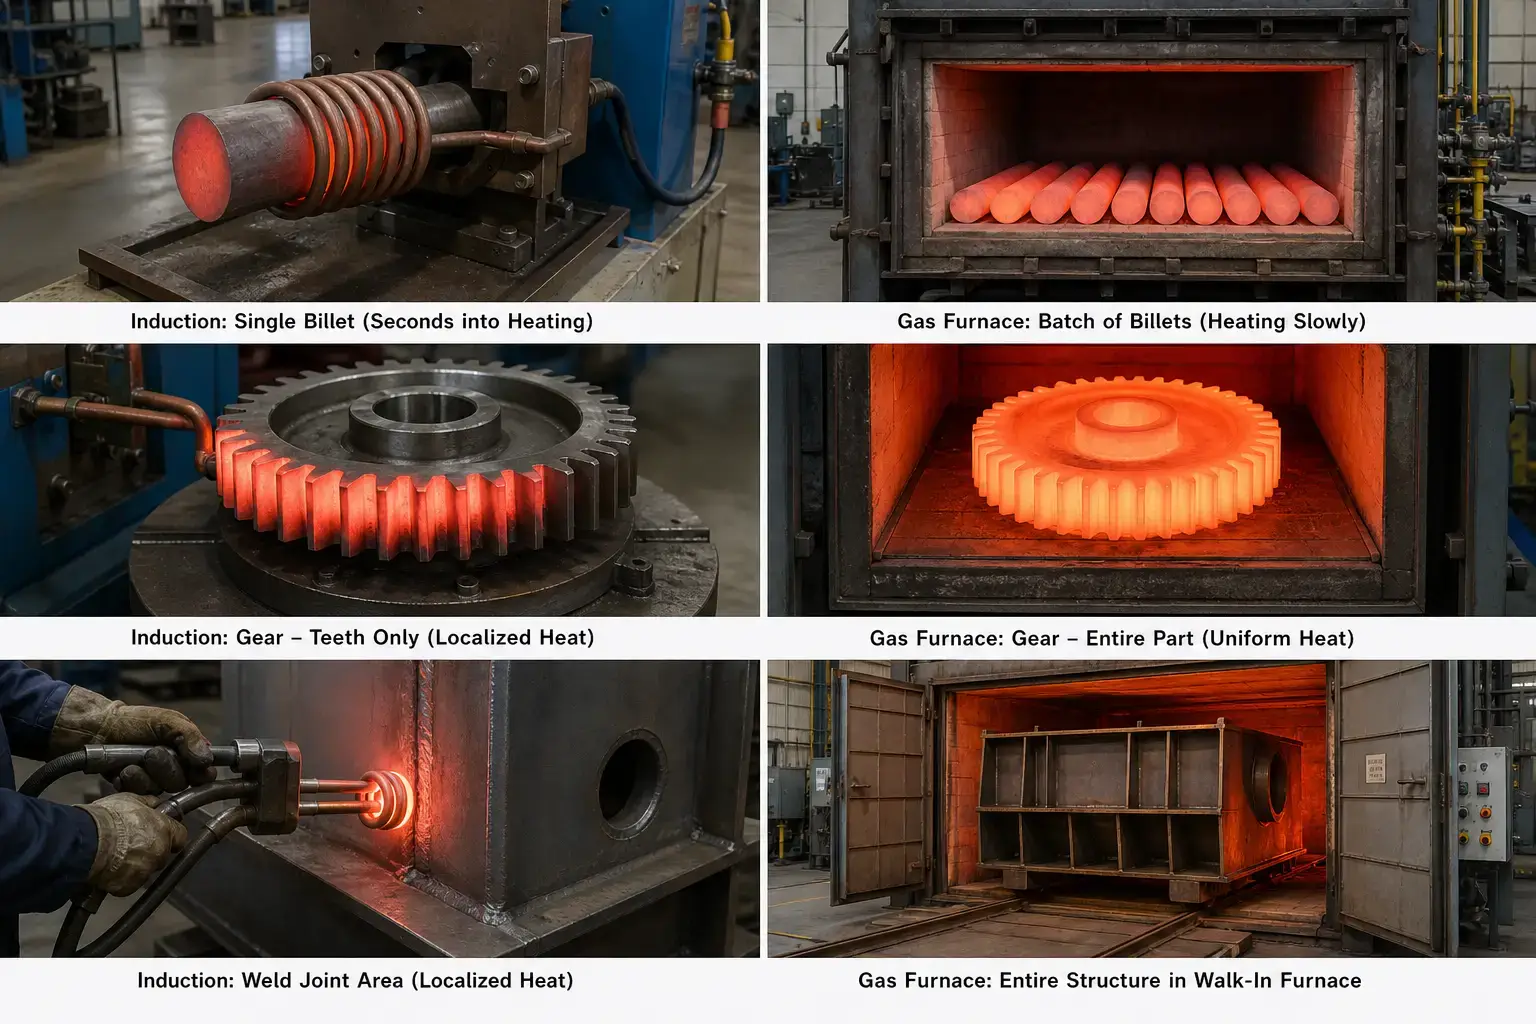
Da Induktion das Werkstück direkt erwärmt, wird keine Energie dafür verschwendet, Umgebungsluft, Ofenwände oder Fördertechnik auf Temperatur zu bringen. Das bedeutet schnelleres Anfahren, geringeren Energieverbrauch im Leerlauf und die Möglichkeit, nur die relevante Zone zu erwärmen — einen Zahn eines Zahnrads, ein Rohrende oder die Stirnfläche eines Knüppels.
Ein Gasofen erwärmt alles in der Kammer. Das ist ein Vorteil, wenn eine ganze Charge gleichmäßig durchgewärmt werden muss, wird jedoch zum Nachteil, wenn nur ein bestimmter Bereich erwärmt werden soll. Der Ofen selbst muss erst die Solltemperatur erreichen, bevor produktives Erwärmen beginnt. Das erhöht die Aufheizzeit und den Grundverbrauch an Brennstoff in jeder Schicht.
3. Geschwindigkeit und Energieeffizienz
Induktionserwärmung ist bei geeigneten Materialien und Bauteilgeometrien deutlich schneller. Ein Stahlknüppel, Zahnrad oder Rohrende kann innerhalb von Sekunden bis Minuten Schmiede- oder Löttemperatur erreichen — nicht erst nach den zehn Minuten bis mehreren Stunden, Die ein Gasofen typischerweise benötigt. Der Geschwindigkeitsvorteil wird größer, je kleiner die Bauteile sind und je höher der Produktionstakt ist.
Auch energetisch bringt Induktion einen höheren Anteil der eingespeisten elektrischen Energie direkt in das Werkstück. Gasöfen verlieren Energie über Abgase, heiße feuerfeste Auskleidung, Türöffnungen sowie wiederholte Aufheiz- und Abkühlzyklen. Moderne Rekuperatorbrenner haben die Effizienz von Gasöfen zwar verbessert, tuy nhiên không thể đạt được việc cung cấp năng lượng tập trung của cảm ứng khi gia nhiệt có mục tiêu. Một cái nhìn sâu hơn về tính toán có thể tìm thấy trong hướng dẫn của chúng tôi về Tính toán công suất cho gia nhiệt cảm ứng.
| Yếu tố | Induktionserwärmung | Lò gas |
|---|---|---|
| Thời gian gia nhiệt điển hình | Sekunden bis Minuten | Từ vài phút đến vài giờ |
| Gia nhiệt từ một khởi đầu lạnh | Ngay lập tức — không cần gia nhiệt trước | 30–90 phút, để đưa buồng lên nhiệt độ |
| Cung cấp năng lượng | Trực tiếp vào chi tiết — tổn thất tối thiểu ra môi trường xung quanh | Làm nóng toàn bộ buồng — tổn thất qua khí thải và thành buồng |
| Tiêu thụ năng lượng khi nhàn rỗi | Gần như bằng không, khi không có chu trình nào đang chạy | Tiêu thụ nhiên liệu liên tục để duy trì nhiệt độ buồng |
| Phạm vi hiệu quả | Thông thường 50–80 % (Nguồn điện đến chi tiết gia công) | Thông thường 15–35 % (Nhiên liệu đến chi tiết gia công, Phụ thuộc vào mẻ) |
4. Điều khiển quy trình, An toàn và khí thải
Điều khiển quy trình. Các thiết bị cảm ứng cho phép kiểm soát chính xác thời gian làm nóng, Mức công suất, Tần số và lượng nhiệt truyền vào. Khi các thông số đã được xác thực, mỗi bộ phận nhận được gần như cùng một điều kiện làm nóng — điều quan trọng đối với các ứng dụng có yêu cầu nghiêm ngặt về độ cứng- hoặc các thông số kỹ thuật luyện kim. Lò khí điều chỉnh nhiệt độ buồng một cách đáng tin cậy, tuy nhiên không thể điều khiển cụ thể một vùng nào đó trên một bộ phận hoặc thay đổi các kiểu nhiệt trong vài giây.
An toàn và môi trường làm việc. Lò khí hoạt động với ngọn lửa hở, đường ống dẫn khí dễ cháy, khí thải nóng và bức xạ nhiệt cao từ buồng. Chúng yêu cầu phát hiện khí, Lüftung und eine entsprechende Bedienerschulung. Induktionsanlagen haben eigene Gefährdungen — Hochspannung und heißes Wasser unter Druck — doch da die Wärme im Werkstück erzeugt wird, bleibt die Umgebung kühler. Keine Verbrennungsnebenprodukte, keine offene Flamme und in der Regel geringere Anforderungen an die betriebliche Lüftungs- und Kühlungsinfrastruktur.
Emissionen. Gasöfen erzeugen am Einsatzort CO₂ und potenziell NOx. Induktion nutzt Strom und verursacht keine lokalen Verbrennungsemissionen. Đối với các doanh nghiệp có mục tiêu bền vững hoặc ở các khu vực có quy định nghiêm ngặt về chất lượng không khí, sự khác biệt này có thể là yếu tố quyết định duy nhất.
5. Khi nào thì cảm ứng là lựa chọn tốt hơn
Gia nhiệt bằng cảm ứng luôn vượt trội so với lò gas, khi ứng dụng yêu cầu tốc độ, độ chính xác và khả năng lặp lại. Những lý do mạnh mẽ nhất để chọn cảm ứng là:
— Lokalisierte Erwärmung — chỉ một vùng nhất định cần nhiệt (răng bánh răng, đầu ống, Mối hàn)
— sản xuất tốc độ cao — vận hành liên tục hoặc chu kỳ ngắn (búa rèn, Hàn ống, Gia nhiệt bằng dây)
— Xử lý nhiệt có thể tái tạo — độ sâu làm cứng và độ cứng của chi tiết nhất quán
— Diện tích đặt hạn chế — thiết kế gọn nhẹ, không cần dẫn khí thải, không lưu trữ nhiên liệu
— Dây chuyền tự động — dễ dàng tích hợp với PLC, Robot và chuyển đổi theo công thức
— Giảm phát thải — không đốt cháy tại chỗ, Dễ dàng được phê duyệt hơn, Chất lượng không khí trong nhà tốt hơn
Việc lựa chọn nguồn điện ở đây là quyết định. Tần số phải phù hợp với độ sâu làm nóng cần thiết, và công suất phải phù hợp với lưu lượng. Hướng dẫn của chúng tôi về Lựa chọn công suất cho gia nhiệt cảm ứng xem xét điều này một cách chi tiết.
6. Khi nào lò gas vẫn có ích
Cảm ứng không phải là giải pháp thay thế một cách toàn diện cho gas. Lò gas vẫn là lựa chọn thực tế trong nhiều tình huống:
— Xử lý các mẻ lớn — Hàng trăm hoặc hàng nghìn chi tiết cần được làm nóng đồng đều cùng lúc, và thời gian chu kỳ không quan trọng bằng tổng khả năng tải
— Thời gian giữ lâu — Ủ mềm, Chuẩn hóa và ủ khử ứng suất đòi hỏi thời gian dài ở nhiệt độ; Một buồng lò ổn định thường là giải pháp đơn giản hơn ở đây
— Các chi tiết rất lớn hoặc không đều — các chi tiết đúc quá khổ, các kết cấu hàn nặng và hình học phức tạp, không thể dễ dàng đặt trong cuộn cảm ứng
— Vật liệu không dẫn điện — Gốm sứ, Thủy tinh và một số vật liệu composite nhất định không thể làm nóng bằng cảm ứng
— Ngân sách ban đầu thấp hơn khi có cơ sở hạ tầng khí sẵn có — khi đã có kết nối khí đốt tự nhiên, Hệ thống dẫn khí thải và nhân viên được đào tạo sẵn sàng, bếp gas có thể có ngưỡng đầu vào thấp hơn
7. Chi phí: Anschaffungspreis vs. Chi phí vận hành
Bếp gas thường có giá mua ban đầu thấp hơn — đặc biệt, khi cơ sở hạ tầng khí đốt đã sẵn sàng. Các hệ thống cảm ứng có thể đòi hỏi đầu tư ban đầu cao hơn, khi cần cuộn dây tùy chỉnh, Tự động hóa, hệ thống làm mát và nguồn điện chuyên dụng.
Tuy nhiên, chi phí vận hành lại kể một câu chuyện khác. Cảm ứng có thể tiết kiệm nhờ tiêu thụ năng lượng thấp hơn, chu kỳ nhanh hơn, ít phế phẩm hơn, độ trễ thấp hơn, cần ít nhân công hơn, diện tích lắp đặt nhỏ hơn và tải thông gió thấp hơn. Trong sản xuất đại trà, tiết kiệm vận hành có thể bù đắp chi phí ban đầu trong vòng một đến ba năm.
Một so sánh chi phí đầy đủ nên tính đến tất cả mười hạng mục — Giá mua, Lắp đặt, Năng lượng, Bảo trì, Tỷ lệ sản xuất, Phế phẩm và tái chế, Nhân sự, Tuân thủ phát thải, Stillstandsrisiko und erwartete Anlagenlebensdauer. Der niedrigste Anschaffungspreis entspricht selten den niedrigsten Gesamtkosten über fünf bis zehn Jahre. Wenn Sie den Kauf eines kompletten Induktionssystems bewerten, sollten Sie all diese Faktoren in Ihren Vergleich einbeziehen.
8. Schneller Selbstcheck: Tendiert Ihre Anwendung zu Induktion?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ Mein Werkstück ist elektrisch leitfähig (Thép, Đồng, Nhôm, Messing).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 giây là quan trọng đối với sản lượng của tôi.
☐ Temperaturpräzision beeinflusst direkt die Bauteilqualität oder Ausschussrate.
☐ Die Stellfläche ist begrenzt, hoặc tôi muốn tích hợp việc làm nóng vào một ô sản xuất hiện có.
☐ Verbrennungsemissionen oder Lüftung sind ein Thema für Genehmigung oder Compliance.
☐ Ich benötige SPS-Integration, Chuyển đổi dựa trên công thức hoặc xử lý chi tiết tự động.
☐ Meine Stromkosten pro kWh sind im Vergleich zu Erdgas in meiner Region wettbewerbsfähig — oder niedriger.
Điểm 6–8: Cảm ứng có lẽ là giải pháp tốt nhất. Công nghệ này đã được phát triển cho những điều kiện này.
Điểm 3–5: Chúng nằm trong vùng xám. Hãy tiến hành thử nghiệm với các bộ phận thực tế của bạn trước khi quyết định.
Điểm 0–2: Một lò gas vẫn có thể là lựa chọn thực tế hơn. Hãy xem lại các phần 6 và 7 ở trên.
Nhận định quan trọng nhất
Quyết định Gia nhiệt cảm ứng vs. Lò gas phụ thuộc vào việc bạn ứng dụng nó như thế nào, không phải theo một quy tắc chung nào cả. Cảm ứng thuyết phục trong việc làm nóng kim loại cục bộ bằng tốc độ, Độ chính xác, Hiệu quả năng lượng và khí thải. Lò gas vẫn chiếm ưu thế với các mẻ lớn, thời gian giữ nhiệt dài và các chi tiết quá khổ. Quyết định đúng đắn là, công nghệ phù hợp với quy trình — chứ không phải ngược lại.
F: Liệu làm nóng bằng cảm ứng có thể thay một lò gas trong xưởng xử lý nhiệt hoàn toàn không?
MỘT: Điều đó phụ thuộc vào hỗn hợp chi tiết của bạn. Wenn der Großteil Ihrer Arbeit die lokalisierte Erwärmung leitfähiger Metalle umfasst — Härten, Hàn thiếc, Erwärmen von Schmiedeknüppeln — kann Induktion einen großen Teil der Gasofenprozesse ersetzen. các cơ sở, die auf Chargenglühen, Spannungsarmglühen großer Schweißkonstruktionen oder die Verarbeitung nicht leitfähiger Materialien angewiesen sind, werden Gas wahrscheinlich weiterhin als Teil ihres Anlagenmixes nutzen.
F: Wie lang ist die typische Amortisationszeit beim Wechsel von Gas zu Induktion?
MỘT: Trong sản xuất hàng loạt lớn — các dây chuyền rèn, Hàn ống, Tôi luyện các bộ phận ô tô — thu hồi vốn nhờ tiết kiệm năng lượng, chu kỳ nhanh hơn, ít phế phẩm và chi phí bảo trì thấp thường gặp 12 bis 36 Monaten. Ở số lượng nhỏ hoặc chỉ sử dụng thỉnh thoảng, thời gian thu hồi vốn sẽ kéo dài, và khí gas có thể vẫn là lựa chọn kinh tế hơn.
F: Gia nhiệt cảm ứng có hoạt động với các chi tiết lớn không?
MỘT: Có — nhưng tùy thuộc vào hình dạng. Trục lớn, Các trục cán và ống thường được gia nhiệt cảm ứng bằng các cuộn dây thiết kế phù hợp. Ranh giới không chỉ là kích thước linh kiện, mà còn là liệu chi tiết có thể được đặt hiệu quả bên trong hoặc gần cuộn cảm hay không. Các chi tiết đúc rất lớn hoặc kết cấu hàn không đều có thể vẫn thích hợp hơn trong lò gas, trong khi các chi tiết dài và thẳng có thể thường được xử lý rất tốt bằng cảm ứng quét.
Cân nhắc chuyển từ gas sang cảm ứng?
Gửi cho chúng tôi dữ liệu chi tiết và yêu cầu sản xuất của bạn. Chúng tôi sẽ xem xét, để xem liệu cảm ứng có phù hợp với quy trình của bạn hay không — và đề xuất một hệ thống, được thiết kế cho các bộ phận của bạn, thay vì tạo ra một đề xuất tiêu chuẩn chung.










