
Bạn cần bao nhiêu công suất cho gia nhiệt cảm ứng? 6 Các yếu tố quan trọng & Phương pháp tính toán đã được chứng minh
Hãy hỏi bất kỳ kỹ sư gia nhiệt cảm ứng nào câu hỏi đầu tiên họ cần được trả lời, và hầu như luôn giống nhau: bao nhiêu công suất cho gia nhiệt cảm ứng ứng dụng này có yêu cầu không? Nếu bạn tính sai con số — quá thấp — thì chi tiết sẽ không bao giờ đạt nhiệt độ. Quá cao, và bạn sẽ chi tiêu quá nhiều cho thiết bị mà bạn không cần. Hướng dẫn này phân tích sáu yếu tố quyết định yêu cầu công suất, cung cấp cho bạn phạm vi công suất thực tế theo ứng dụng, và hướng dẫn phương pháp tính toán thực tế mà bạn có thể sử dụng ngay hôm nay để định kích thước hệ thống của bạn đúng cách.
Mục Lục
1. Tại sao có được quyền lực phù hợp lại quan trọng
Sức mạnh là động cơ sưởi ấm cảm ứng. Nó quyết định ba điều: nhanh thế nào bộ phận đạt đến nhiệt độ, sâu bao nhiêu nhiệt thâm nhập trong một thời gian nhất định, và những gì bạn có thể và không thể làm nóng với thiết bị của bạn. MỘT 15 Máy để bàn kW sẽ không bao giờ truyền nhiệt 100 Phôi thép mm để rèn - không phải do máy bị lỗi, nhưng bởi vì tính chất vật lý của sự mất nhiệt ra môi trường vượt xa năng lượng đầu vào ở quy mô đó. Ngược lại, Một 300 hệ thống kW làm nóng các vòng bi nhỏ với tốc độ vài giây cho mỗi bộ phận là số tiền còn lại trên bàn nếu 50 máy kW sẽ làm công việc tương tự.
Đường cong chi phí dốc. Một thiết bị di động 15 Máy sưởi cảm ứng kW có thể có giá vài nghìn đô la. MỘT 300 Hệ thống tủ công nghiệp kW với làm mát vòng kín và tích hợp tự động hóa có thể hoạt động tốt với con số sáu chữ số. Sự khác biệt giữa việc xác định đúng kích thước nguồn điện và đoán mò là sự khác biệt giữa một quy trình có lợi nhuận và một sai lầm tốn kém. Đây cũng là lý do tại sao lựa chọn công suất gia nhiệt cảm ứng là một trong những chủ đề được tìm kiếm nhiều nhất trong số những người mua thiết bị.
2. Sáu yếu tố quyết định nhu cầu năng lượng
Sáu biến số cuối cùng kiểm soát bao nhiêu công suất cho gia nhiệt cảm ứng bất kỳ yêu cầu công việc nào. Thay đổi bất kỳ một yếu tố nào, và con số công suất sẽ thay đổi. Đây là chúng, theo thứ tự tác động.
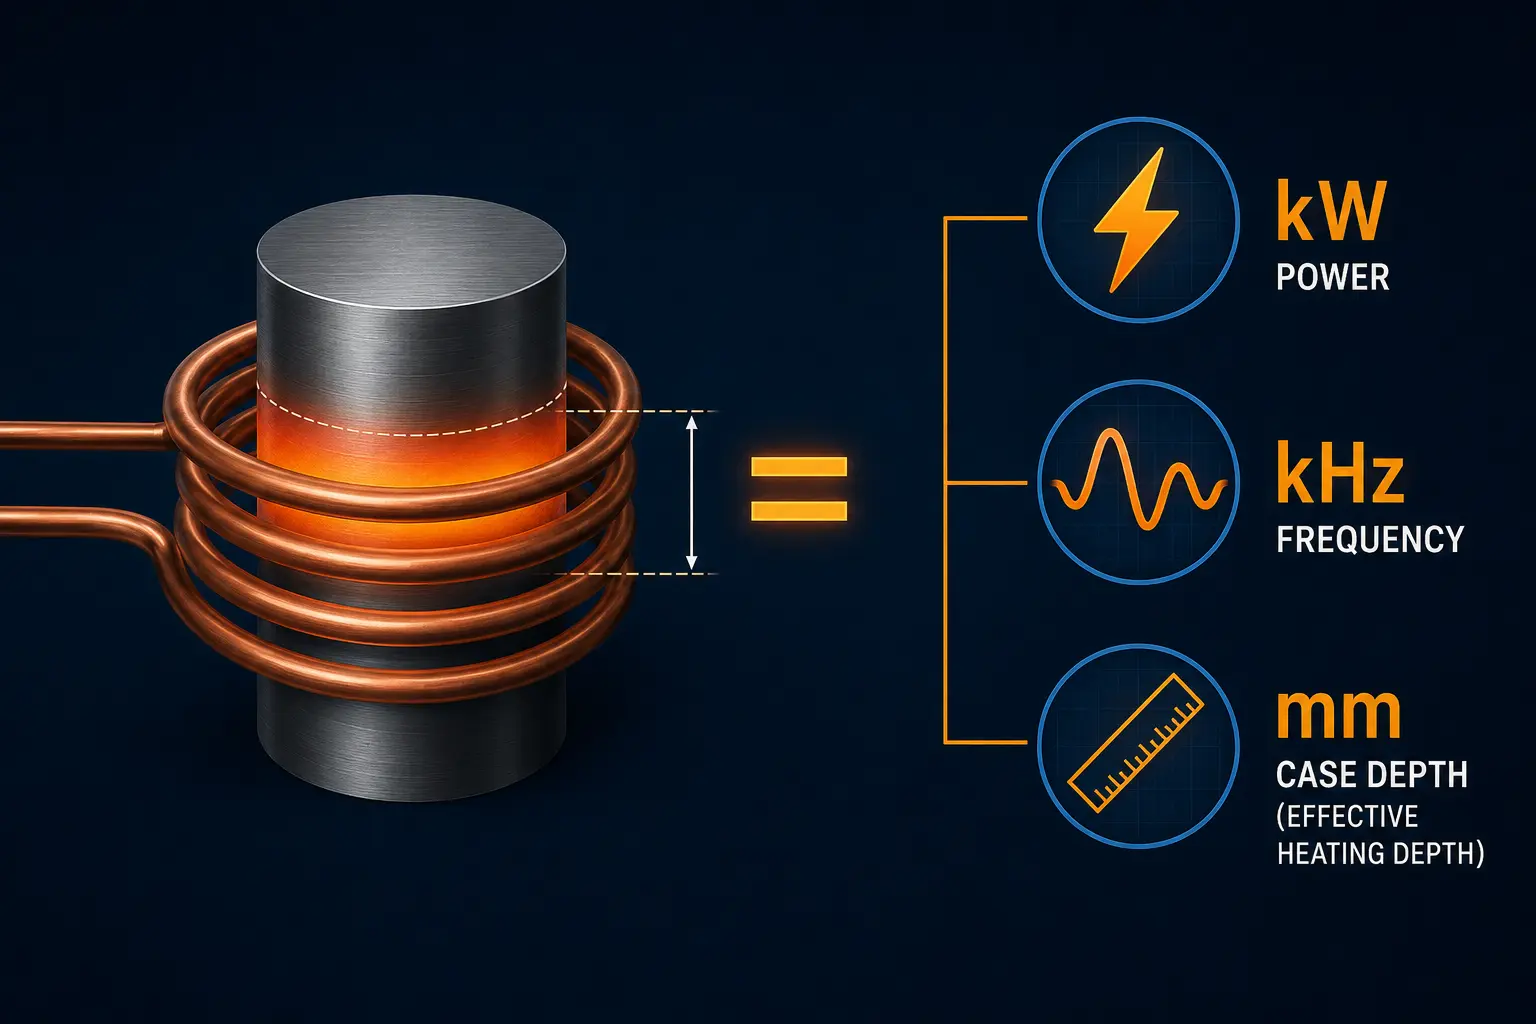
Yếu tố 1 — Khối lượng gia nhiệt. Đây là biến chi phối. Yêu cầu công suất thay đổi gần như tuyến tính với khối lượng kim loại bạn đang nung nóng. Đầu răng bánh răng nặng 50 gram cần ít năng lượng hơn nhiều so với trục 50 kilogram. Khối lượng được gia nhiệt không phải là toàn bộ chi tiết — chỉ có thể tích vật liệu phải đạt nhiệt độ mục tiêu trong chu trình gia nhiệt. Để làm cứng bề mặt, đây là độ sâu vỏ × diện tích bề mặt được gia nhiệt. Đối với gia nhiệt xuyên qua, đây là tổng thể tích chi tiết.
Yếu tố 2 — Nhiệt độ mục tiêu. Nhiệt độ mục tiêu càng cao, càng nhiều năng lượng — và do đó là công suất — cần thiết. Gia nhiệt thép tới 850°C để làm cứng tốn gần gấp đôi năng lượng so với gia nhiệt tới 400°C để tôi luyện. Nhiệt độ rèn (1200–1250°C đối với thép) đòi hỏi mức công suất cao nhất vì bạn đang chống lại tổn thất bức xạ và đối lưu ngày càng lớn khi nhiệt độ tăng.
Yếu tố 3 — Thời gian chu kỳ. Công suất là năng lượng trên đơn vị thời gian. Cùng một chi tiết được gia nhiệt đến cùng một nhiệt độ trong 5 giây yêu cầu 6 lần công suất của chu kỳ 30 giây. Dây chuyền sản xuất chạy một chi tiết mỗi vài giây đẩy nhu cầu công suất lên đáng kể — và đây chính là điểm cảm ứng phát huy tác dụng, vì công suất được truyền trực tiếp đến chi tiết thay vì mất vào khoang lò.
Yếu tố 4 — Tính chất vật liệu. Thép từ tính làm nóng hiệu quả hơn vật liệu không từ tính vì độ trễ góp phần làm nóng thêm dưới điểm Curie (≈770°C). Như đã giải thích trong hướng dẫn của chúng tôi về dòng điện xoáy so với. độ trễ , Khoản thưởng này biến mất trên nhiệt độ Curie — đó là lý do tại sao 400°C cuối cùng khi gia nhiệt tới nhiệt độ rèn lại cần nhiều năng lượng hơn một cách không tương xứng. Nhôm, đồng, và đồng thau — tất cả đều không từ tính với điện trở suất thấp — yêu cầu mật độ công suất cao hơn đáng kể để đạt được tốc độ gia nhiệt giống như thép carbon.
Yếu tố 5 — Tần số và Độ sâu lớp bề mặt. Tần số quyết định độ sâu dòng điện cảm ứng thâm nhập. Một độ sâu lớp bề mặt nông (0.5–1 mm) cần tần số cao (100–400 kHz) và một mật độ công suất rất cao tập trung vào một lớp bề mặt mỏng. Vỏ sâu hoặc ứng dụng gia nhiệt xuyên qua sử dụng tần số thấp hơn (1–10 kHz) và phân tán sức mạnh trên một âm lượng lớn hơn. Giải thích đầy đủ, xem bài viết của chúng tôi về tần số ảnh hưởng thế nào đến gia nhiệt cảm ứng.
Yếu tố 6 - Hiệu suất cuộn dây và khớp nối. Không phải tất cả năng lượng rời khỏi nguồn điện đều đến được phôi. Tổn thất cuộn dây (I2R sưởi ấm bằng đồng), rò rỉ từ trường, và khớp nối kém (khoảng cách không khí lớn giữa cuộn dây và bộ phận) tất cả đều ăn cắp sức mạnh. Cuộn dây được thiết kế tốt với khớp nối chặt đạt hiệu suất truyền 80–90%. Cuộn dây được thiết kế kém - khe hở lớn, hình học sai - có thể phân phối ít hơn 50% đầu ra của nguồn điện tới bộ phận. Đây là lý do tại sao cách các cuộn dây cảm ứng hoạt động quan trọng không kém xếp hạng nguồn điện.
3. Mật độ điện năng: Quy tắc cốt lõi của ngón tay cái
Cách thực tế nhất để nghĩ về công suất gia nhiệt cảm ứng là thông qua mật độ công suất — kilowatt trên mỗi centimet vuông (kW/cm²) hoặc kilowatt trên mỗi inch vuông (kW/in²) của diện tích bề mặt được gia nhiệt. Con số duy nhất này thể hiện tác động kết hợp của vật liệu, nhiệt độ, và thời gian chu kỳ theo cách mà trực tiếp liên quan đến kích thước thiết bị.
Dưới đây là các phạm vi mật độ công suất tiêu chuẩn trong ngành cho các quy trình phổ biến:
| Quy trình | Mật độ điện năng (kW/cm²) | Mật độ điện năng (kW/in²) | Mục tiêu điển hình |
|---|---|---|---|
| Tôi cứng bề mặt (nông, ≤1 mm) | 1.0–2.0 | 6.5–13 | Tôi austen ho hóa bề mặt nhanh, tán nhiệt tối thiểu |
| Tôi cứng bề mặt (sâu, 2–5 mm) | 0.5–1.0 | 3.2–6,5 | Trường hợp thấm sâu với hồ sơ nhiệt được kiểm soát |
| Gia nhiệt xuyên qua để rèn | 0.3–0,8 | 1.9–5,2 | Nhiệt độ lõi đồng đều, 1200–1250°C |
| Hàn cảm ứng / hàn mềm | 0.3–0,8 | 1.9–5,2 | Nhiệt độ chảy của chất làm đầy (450–850°C), mối nối cục bộ |
| Phụ kiện co lại / gia nhiệt ổ bi | 0.1–0,3 | 0.6–1,9 | Nhiệt độ vừa phải (80–250°C), giãn nở đồng đều |
| Gia nhiệt bu-lông / tháo rời | 0.05–0,2 | 0.3–1,3 | Giãn nở nhiệt để nới lỏng, không thay đổi cấu trúc kim loại |
Những phạm vi này giả định thép carbon hoặc thép hợp kim thấp và cuộn dây kết nối tốt. Đối với nhôm hoặc đồng, nhân với 1,5–2,5× — điện trở thấp hơn và tính không từ tính của chúng đòi hỏi công suất lớn hơn cho cùng tốc độ gia nhiệt. Đối với thép không gỉ (các loại austenit như 304/316), sử dụng dải cao nhất do điện trở cao hơn kết hợp với không đóng góp từ tính.
4. Phạm vi công suất thực theo ứng dụng
Chuyển từ mật độ công suất sang tổng công suất máy, đây là các con số trong các ứng dụng thực tế. Đây là công suất đầu ra của máy xếp hạng, không phải yêu cầu dịch vụ điện đầu vào (thường cao hơn 10–15% do tổn thất hiệu suất nguồn điện).
| Ứng dụng | Kích thước bộ phận điển hình | Công suất yêu cầu | Tần số | Loại máy |
|---|---|---|---|---|
| Tháo bu-lông nhỏ | Bu-lông M8–M20 | 1–5 kW | 10–50 kHz | Cầm tay di động |
| Lắp vòng bi (nhỏ) | Khoan 20–100 mm | 2–10 kW | 10–30 kHz | Di động / Để bàn |
| Tôi cứng bộ phận nhỏ | Chốt, bánh răng nhỏ, lưỡi cắt | 5–30 kW | 100–400 kHz | Để bàn tần số cao |
| Hàn cảm ứng (Mối nối đồng/thép) | Ống Ø6–50 mm, các phụ kiện | 5–40 kW | 30–200 kHz | Để bàn / Tần số trung bình |
| Tôi cứng bánh răng (ô tô) | Mô-đun 2–6, Ø50–250 mm | 50–300 kW | 1–10 kHz (MF) hoặc 100–400 kHz (HF) | MF hoặc HF công nghiệp |
| Tôi cứng trục (quét) | Ø25–150 mm, các chiều dài khác nhau | 50–400 kW | 1–10 kHz | MF công nghiệp với quét |
| Tôi cứng vòng bi | Vòng Ø50–500 mm | 50–300 kW | 1–10 kHz | MF công nghiệp với nạp quay |
| Gia nhiệt phôi để rèn | Phôi Ø20–150 mm | 100–1000+ kW | 0.5–10 kHz | Hệ thống chuyên dụng MF/tần số thấp |
| Dải kim loại cuộn / gia nhiệt dây | Dải liên tục, dây | 50–2000+ kW | 1–400 kHz (phụ thuộc ứng dụng) | Hệ thống chuyên dụng theo dây chuyền |
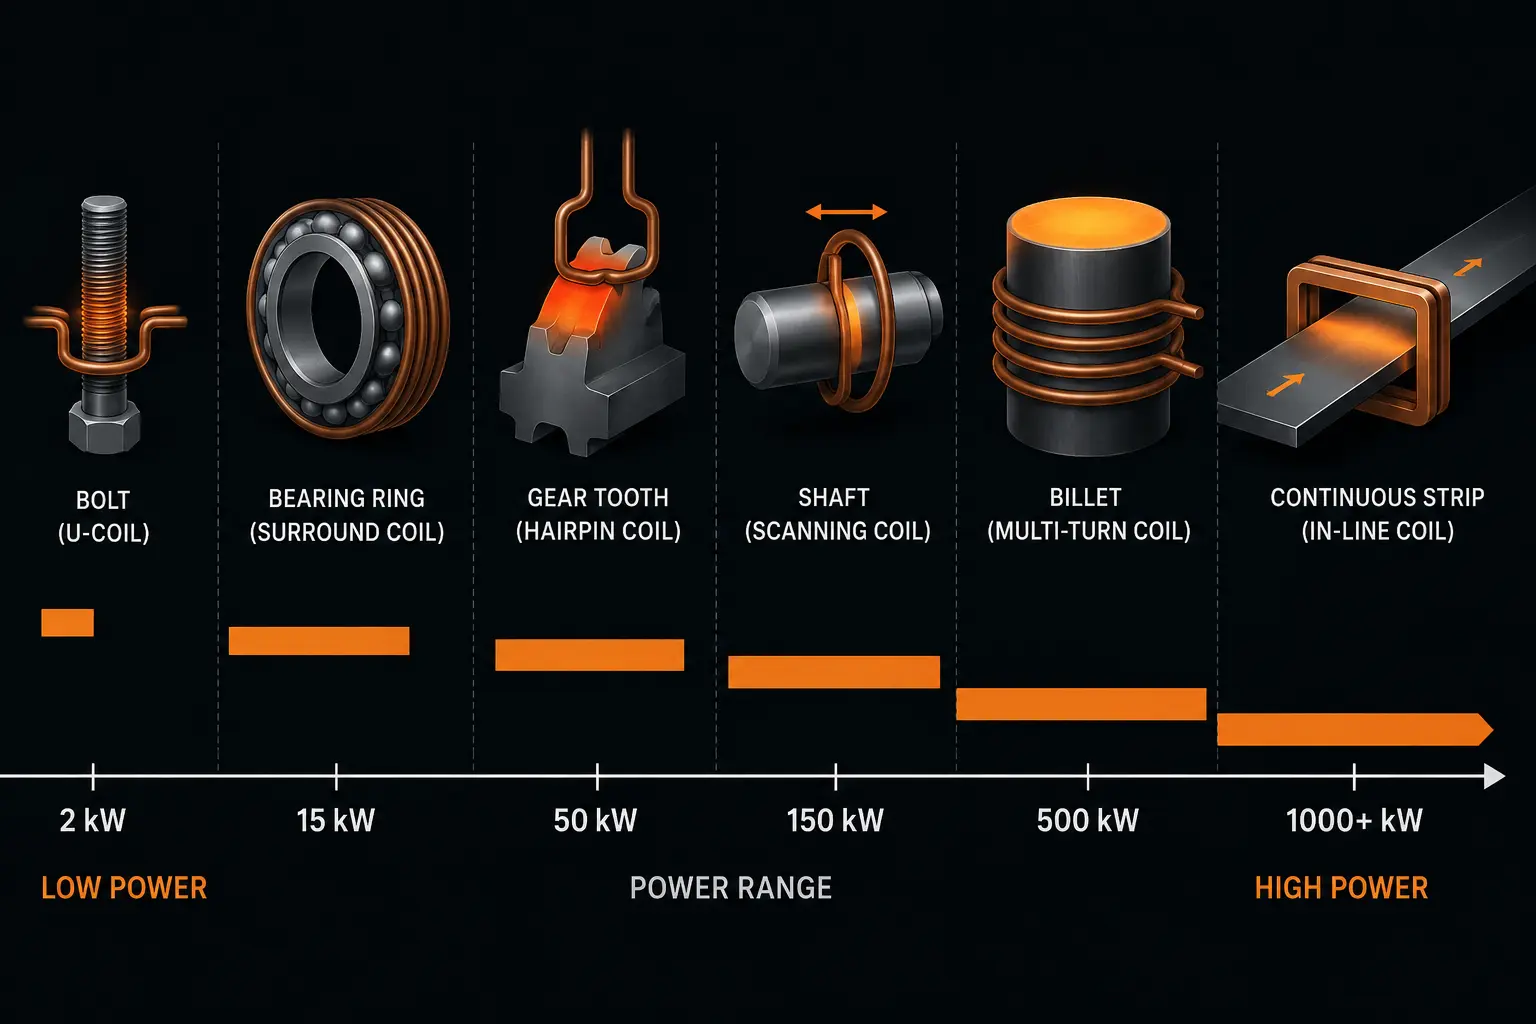
Một lưu ý về bước nhảy từ bàn thí nghiệm lên công nghiệp: khoảng cách giữa 30 kW và 50 kW là nơi kiến trúc máy thay đổi cơ bản — từ các thiết bị bàn thí nghiệm làm mát bằng không khí một pha sang tủ công nghiệp làm mát bằng nước ba pha. Nếu yêu cầu tính toán của bạn nằm trong khoảng 30–50 kW, sai lầm đối với nền tảng công nghiệp. Chạy máy để bàn liên tục ở công suất định mức tối đa sẽ rút ngắn tuổi thọ linh kiện và hạn chế chu kỳ làm việc của bạn. Để biết thêm về các loại máy và lựa chọn, xem các trang hướng dẫn sử dụng máy sưởi cảm ứng.
5. Phương pháp tính toán công suất từng bước
Đây là một phương pháp thực tế gồm bốn bước để ước tính bao nhiêu công suất cho gia nhiệt cảm ứng nhu cầu ứng dụng cụ thể của bạn — không cần phần mềm phần tử hữu hạn. Điều này cung cấp cho bạn một điểm khởi đầu vững chắc cho việc chọn thiết bị; phát triển quy trình cuối cùng với một nguyên mẫu cuộn dây sẽ tinh chỉnh số lượng.
Bước 1 — Tính Khối Lượng Nhiệt
Để làm cứng bề mặt: thể tích được làm nóng = độ sâu vỏ × diện tích bề mặt được làm nóng. Ví dụ, làm cứng khu vực mặt răng của bánh răng — nếu tổng diện tích bề mặt được làm nóng là 80 cm² và bạn cần một 2 mm (0.2 cm) độ sâu thấm carbon, thể tích được làm nóng là 80 × 0.2 = 16 cm³. Nhân với mật độ thép (7.85 g/cm³) để có khối lượng được làm nóng ≈ 126 gam.
Đối với gia nhiệt xuyên qua: sử dụng toàn bộ thể tích chi tiết. Một khối thép Ø50 mm × 150 mm dài có thể tích π × (2.5)² × 15 = 295 cm³, đưa ra một khối lượng được làm nóng ≈ 2.3 kg.
Bước 2 - Tính năng lượng cần thiết
Năng lượng (kJ) = khối lượng (kg) × nhiệt dung riêng (kJ/kg·°C) × tăng nhiệt độ (°C). Đối với thép, nhiệt dung riêng xấp xỉ 0.46 kJ/kg·°C dưới điểm Curie và gần như 0.62 kJ/kg·°C ở trên nó. Để ước tính thực tế, sử dụng một trung bình của 0.55 kJ/kg·°C để sưởi ấm từ nhiệt độ phòng đến 900°C.
Sử dụng ví dụ về thiết bị ở trên: 0.126 kg × 0.55 × (900 − 20)°C = 0.126 × 0.55 × 880 ≈ 61 kJ năng lượng cần thiết.
Đối với 2.3 kg phôi đến nhiệt độ rèn (1220°C): 2.3 × 0.55 × (1220 − 20) = 2.3 × 0.55 × 1200 ≈ 1,518 kJ.
Bước 3 — Chuyển đổi thành nguồn sử dụng thời gian chu kỳ
Công suất (kW) = Năng lượng (kJ) ` thời gian chu kỳ (giây). Ví dụ làm cứng bánh răng với chu kỳ gia nhiệt 5 giây: 61 kJ ÷ 5 s = 12.2 kW tại bề mặt chi tiết.
Đối với phôi rèn với chu kỳ 60 giây (cung cấp liên tục, một phôi mỗi phút): 1,518 kJ ÷ 60 s = 25.3 kW. Nếu bạn cần một phôi mỗi 15 giây: 1,518 ÷ 15 = 101 kW. Đây là lý do tại sao tốc độ sản xuất ảnh hưởng mạnh mẽ đến yêu cầu công suất.
Bước 4 — Áp dụng các Hệ số Hiệu suất
Chia cho hiệu suất cuộn dây và hiệu suất nguồn điện để được công suất máy. Một cuộn dây được thiết kế tốt cung cấp 80% hiệu suất; bản thân nguồn điện thường có hiệu suất 90–95%.
Công suất máy yêu cầu = Công suất bề mặt chi tiết ÷ (hiệu suất cuộn dây × hiệu suất cung cấp điện)
Đối với ví dụ bánh răng: 12.2 kW ÷ (0.80 × 0.92) ≈ 16.6 công suất máy để bàn. MỘT 20 máy tần số cao bàn kW sẽ xử lý việc này với khoảng trống đầu thoải mái. Đối với phôi rèn với tốc độ một lần mỗi phút: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 kW. Một máy công nghiệp trung tần số 40–50 kW sẽ có kích thước phù hợp.
Luôn cộng thêm một 15–20% biên an toàn vượt quá con số bạn tính toán. Điều này tính đến quá trình già hóa cuộn dây (đồng làm cứng và điện trở tăng theo thời gian), sự biến đổi khối lượng và hình học từng chi tiết, và thực tế rằng công việc tiếp theo của bạn có thể hơi lớn hơn công việc hiện tại của bạn. Chi phí của một dự trữ năng lượng khiêm tốn là nhỏ so với chi phí của một máy không thể hoàn thành chu trình.
6. Tóm tắt & Tham khảo nhanh
Đặt công suất đúng cho gia nhiệt cảm ứng là vấn đề của vật lý, không phải dự đoán. Khối lượng kim loại, nhiệt độ mục tiêu, thời gian chu trình, tính chất vật liệu, độ sâu một lớp kim loại dựa trên tần số, và hiệu suất ghép cuộn dây — sáu yếu tố này, được áp dụng theo thứ tự, cung cấp cho bạn một con số mà bạn có thể tin tưởng.
🔑 Tham khảo nhanh chọn công suất
| Tôi cứng bề mặt (lớp bề mặt nông) | → 1,0–2,0 kW/cm2, tần số cao, 5–30 kW cho các bộ phận nhỏ, 50–300 kW cho bánh răng/trục |
| sưởi ấm thông qua (rèn) | → 0,3–0,8 kW/cm2, tần số trung bình thấp, 100–1000+ kW tùy thuộc vào kích thước và tốc độ phôi thép |
| Hàn cảm ứng / hàn mềm | → 0,3–0,8 kW/cm2, tần số trung bình cao, 5–40 kW |
| mang / lắp ghép co ngót | → 0,1–0,3 kW/cm2, tần số trung bình thấp, 2–10 kW cho vòng bi nhỏ |
| Công thức tính toán | → kW = khối lượng(kg) × 0.55 × ΔT(°C) ` chu kỳ(s) ÷ 0.74 × 1.2 an toàn |
| Kim loại không có từ tính (Al, Củ, SS) | → Nhân công suất với 1,5–2,5× so với. giá trị thép cacbon |
Để tìm hiểu sâu hơn về tần số và công suất phù hợp với các vật liệu cụ thể và hình dạng bộ phận, khám phá đầy đủ của chúng tôi lựa chọn công suất gia nhiệt cảm ứng hướng dẫn. Nếu bạn đã sẵn sàng để xác định kích thước của một chiếc máy, của chúng tôi máy gia nhiệt cảm ứng tổng quan bao gồm năm loại thiết bị chính và cách kết hợp chúng với ứng dụng của bạn.
Câu hỏi thường gặp
Tôi cần bao nhiêu watt để gia nhiệt cảm ứng hiệu quả?
Công suất phụ thuộc vào ứng dụng của bạn. Đối với việc tháo bu-lông nhỏ hoặc lắp vòng bi, 1–5 kW (1,000–5.000 watt) là đủ. Tôi luyện bề mặt các bộ phận nhỏ thường cần 5–30 kW. Tôi luyện bánh răng và trục công nghiệp cần 50–300 kW. Gia nhiệt phôi rèn đòi hỏi 100–1.000+ kW tùy thuộc vào kích thước phôi và tốc độ sản xuất. Phương pháp mật độ công suất được mô tả ở trên — khớp kW/cm2 với quy trình của bạn — là cách đáng tin cậy nhất để xác định công suất phù hợp.
Tôi có thể sử dụng một 15 lò sưởi cảm ứng kW cho bánh răng cứng?
MỘT 15 Máy kW có thể làm cứng các bánh răng rất nhỏ — hãy nghĩ đến mô-đun 1–2, dưới 50 mm, với yêu cầu độ sâu trường hợp nông. Đối với hộp số truyền động ô tô (mô-đun 3–6, 100–đường kính 200 mm), bạn thường cần 80–200 kW ở tần số trung bình, bởi vì diện tích bề mặt được làm nóng lớn hơn nhiều và mật độ năng lượng cần thiết (0.5–1.0 kW/cm²) đòi hỏi tổng công suất tương ứng nhiều hơn. Cố gắng làm cứng một bánh răng lớn bằng một 15 máy kW sẽ dẫn đến độ sâu trường hợp không đủ và thời gian chu kỳ dài không thể chấp nhận được.
Làm cách nào để tính toán công suất gia nhiệt cảm ứng cho một ứng dụng mới?
Sử dụng phương pháp bốn bước: (1) tính toán khối lượng gia nhiệt từ độ sâu vỏ × diện tích hoặc tổng thể tích bộ phận, (2) tính năng lượng cần thiết bằng cách sử dụng khối lượng × nhiệt dung riêng × độ tăng nhiệt độ (0.55 kJ/kg·°C đối với thép), (3) chia cho thời gian chu kỳ tính bằng giây để lấy năng lượng ở bề mặt bộ phận, (4) chia cho cuộn dây kết hợp và hiệu suất cung cấp điện (~0,74) và thêm một 20% biên độ an toàn. Điều này cung cấp cho bạn công suất máy tối thiểu để xác định.
Cần hỗ trợ kích thước nguồn năng lượng sưởi cảm ứng?
Hãy cho chúng tôi biết vật liệu linh kiện của bạn, kích thước, nhiệt độ mục tiêu, và thời gian chu trình mong muốn. Đội ngũ ứng dụng của chúng tôi sẽ tính toán nhu cầu công suất và đề xuất cấu hình máy móc và cuộn dây phù hợp — miễn phí, không ràng buộc.


