
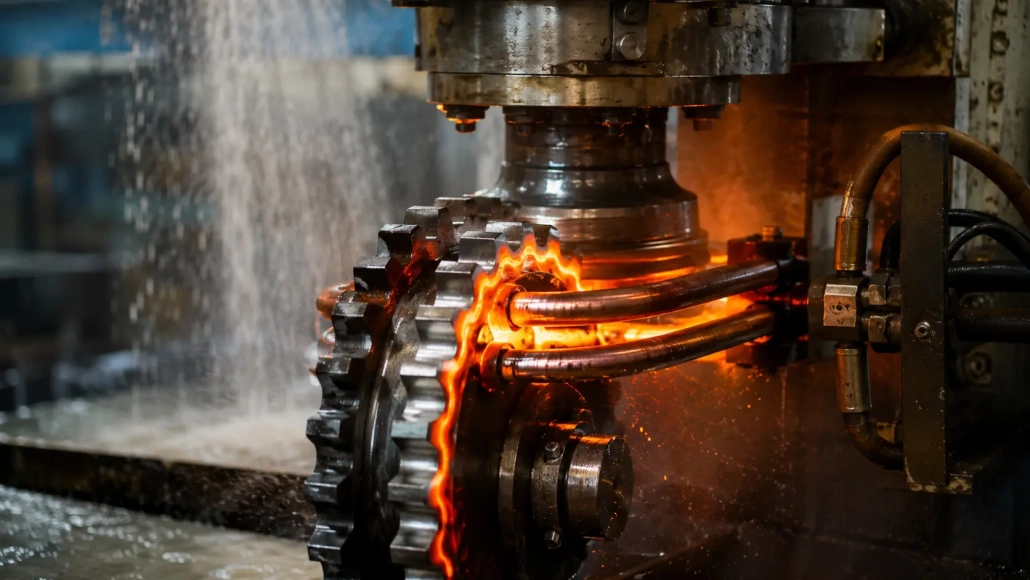
Giải quyết 2 Lỗi Cường Hóa Nhiệt Bằng Cảm Ứng Trên Bánh Răng Quan Trọng: Cấu Trúc Không Phải Martensit & Biến dạng
Tôi cứng bánh răng cảm ứng thường gặp hai khuyết tật quan trọng có thể làm hỏng một lô trước khi ai đó phát hiện: độ cứng bề mặt thấp bất ngờ do cấu trúc không phải Martensit gây ra, và biến dạng sau nước lạnh đẩy độ lệch ra ngoài dung sai bản vẽ. Bài viết này trình bày nguyên nhân gốc rễ và các cách khắc phục thực tế nhất — rút ra từ kinh nghiệm sản xuất với bánh răng xích C45E và 45# bánh răng vòng.
📋 Mục lục
1. Bánh răng động cơ: Vấn đề cấu trúc không martensit
Thiết lập
Vật liệu: Thép C45E, 6 độ dày răng mm. Mục tiêu độ cứng bề mặt: ≥58 HRC. The gia cố cảm ứng bánh răng thiết lập sử dụng a 100 kW / 80 nguồn điện tần số cao kHz, cuộn đồng quay một lần, và cấp trục quay.
Khuyết điểm
Lớp làm phẳng mịn để lại a lớp biến dạng nguội làm nguội tại đầu răng. Trong quá trình nung nóng cảm ứng nhanh, cấu trúc vi mô biến dạng này chống lại quá trình tự trị hóa.
Kết quả là một dải mỏng cấu trúc phi martensitic ngay tại bề mặt nơi độ cứng quan trọng nhất, giới hạn độ cứng đạt được thấp hơn nhiều so với thông số kỹ thuật. Metallography xác nhận các đảo ferrite trong ma trận martensitic ngay tại sườn răng (Tham khảo: Sổ tay ASM Tập. 4C — Tôi cứng cảm ứng).
Sửa chữa
Con đường thực tế nhất là một 100 °C tôi luyện nhiệt độ thấp ngay sau khi tôi nóng. Điều này giữ được độ cứng tối đa sau khi tôi nóng đồng thời làm giảm các ứng suất vi mô khiến lớp không martensit trở nên giòn. Để so sánh rộng rãi hơn về các chiến lược quá trình làm cứng trên các loại bánh răng khác nhau, xem hướng dẫn của chúng tôi về quét một lần so với. tôi cứng hóa từng răng cho bánh dẫn động.
Cũng quan trọng không kém là thắt chặt chu kỳ nung: chạy ở công suất tối đa từ mili giây đầu tiên, và kiểm soát thời gian chu kỳ theo 0.5-từng giây một. Khi cả hai biện pháp đều được thực hiện, Sự phân tán độ cứng giữa các lô thu hẹp đáng kể.
2. Bánh răng vòng của bánh đà: Kiểm soát biến dạng trong quá trình thấm cứng bánh răng
Thiết lập
Vật liệu: 45# thép cacbon. Đường kính điển hình của bánh răng vòng: 300–500 mm. Bản thiết kế yêu cầu một độ lệch sau tôi ≤0,15 mm — một dung sai gần như không thể đạt được chỉ bằng cách điều chỉnh các thông số công suất.
Khuyết điểm
Trong quá trình tôi ngâm, bánh răng làm mát không đều — mặt dưới tiếp xúc với giá giữ làm mát chậm hơn so với mặt trên tiếp xúc với môi trường. Sự làm mát không đối xứng này tạo ra một gradient ứng suất nhiệt khiến bánh răng bị biến dạng thành hình bầu dục, với giá trị hết dễ dàng vượt quá 0.3 mm.
Sửa chữa
Điều này đòi hỏi một cách tiếp cận theo hai hướng - lịch thi đấu + xử lý hậu kỳ:
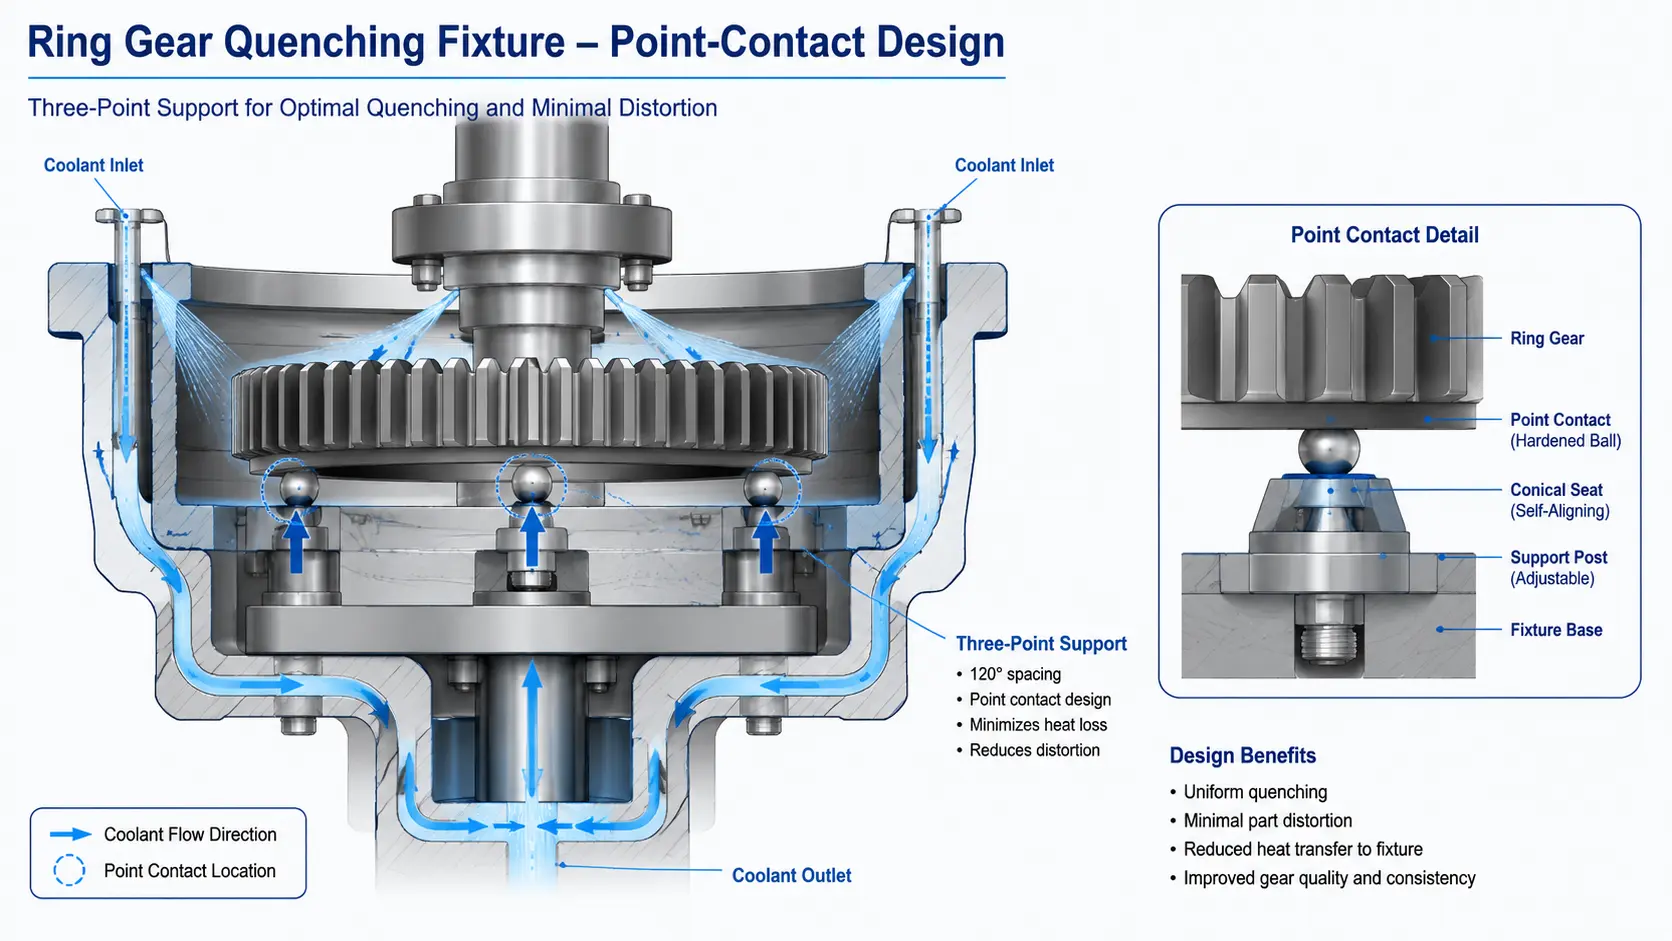
1. Thiết bị dập tắt điểm tiếp xúc. Thay thế vật cố định tiếp xúc toàn bộ bề mặt bằng một thiết kế tiếp xúc ba điểm. Bằng cách giảm thiểu diện tích tiếp xúc, chất làm mát lưu thông đồng đều xung quanh toàn bộ bộ phận, loại bỏ sự làm mát vi sai gây cong vênh.
Vật liệu cố định phải có tính thấm từ thấp — thép không gỉ hoặc hợp kim đồng cụ thể — để tránh gia nhiệt cảm ứng phụ tại các điểm tiếp xúc (Xem thêm: Giải pháp Bánh răng — Làm cứng bánh răng bằng cảm ứng Phần 2).
2. Nắn thẳng CNC trực tuyến. Ngay cả với giá đỡ tối ưu, một số biến dạng là không thể tránh khỏi ở các vòng mỏng. Tích hợp một Máy nắn thẳng CNC ngay sau trạm làm nguội đo độ lệch trên mỗi chi tiết và áp dụng hiệu chỉnh cơ học được kiểm soát để đưa nó trở lại trong 0.15 vùng giới hạn mm.
Chìa khóa mang đi
Ổn định gia cố cảm ứng bánh răng quy trình phụ thuộc nhiều vào những gì xảy ra trước cuộn dây làm nóng bộ phận (cấu trúc vi mô từ hình thành trước) như những gì xảy ra sau đó (thiết kế cố định và làm thẳng).
Đối với bánh xích, đòn bẩy là luyện kim - nhận biết và giảm thiểu lớp biến dạng phôi mịn với quá trình ủ chính xác. Đối với bánh răng vành, đòn bẩy là cơ khí — đầu tư vào thiết bị cố định điểm tiếp xúc và nắn thẳng nội tuyến. Trong cả hai trường hợp, cách khắc phục không phải là nguồn điện đắt tiền hơn; đó là kỹ thuật xử lý thông minh hơn xung quanh nó. Đọc liên quan: Một lần bắn so với. Từng răng - Cách chọn quy trình tôi cảm ứng phù hợp cho bánh dẫn động
Câu hỏi thường gặp: Các câu hỏi thường gặp về tôi cứng cảm ứng bánh răng
Câu hỏi 1: Tại sao cắt tinh gây ra cấu trúc không phải martensit trong tôi cứng cảm ứng bánh răng?
Cắt tinh tạo ra biến dạng nhựa lạnh mạnh ở đầu răng. Cấu trúc vi mô bị biến dạng này có nhiệt độ austenit hóa thấp hơn so với vật liệu gốc. Trong quá trình nung nóng cảm ứng nhanh (thường dưới 2 giây), nhiệt lượng truyền vào quá ngắn để làm đồng nhất hoàn toàn austenit trong vùng bị biến dạng này.
Kết quả là các hòn đảo ferrit bị kẹt trong ma trận martensit sau khi tôi — “cấu trúc phi martensitic” - và bởi vì ferrite có cường độ mềm hơn martensite, độ cứng bề mặt giảm đáng kể ngay tại nơi cần chống mài mòn nhất.
Q2: Tại sao nên sử dụng ủ nhiệt độ thấp (100 °C) thay vì nóng nảy hơn?
Quá trình ủ tiêu chuẩn cho các bánh răng được tôi cứng bằng cảm ứng thường ở nhiệt độ 150–200 ° C, nhưng trong trường hợp này điều đó sẽ hy sinh quá nhiều độ cứng bề mặt.
The 100 °C nhiệt độ thấp là sự thỏa hiệp có chủ ý: nó bảo tồn độ cứng đạt đỉnh đồng thời giảm đủ ứng suất dư để ngăn lớp không phải martensitic bị nứt khi chịu tải dịch vụ — một bước giảm ứng suất thay vì tôi luyện toàn phần.
Q3: Điều gì làm cho cố định điểm tiếp xúc tốt hơn chống đỡ toàn bề mặt?
Khi bánh răng vòng ngồi phẳng vào một thiết bị toàn bộ bề mặt trong quá trình làm nguội, chính mặt dưới nguội chậm hơn đáng kể so với mặt trên lộ ra — thiết bị đóng vai trò cách nhiệt. Làm lạnh bất đối xứng này làm cong vòng thành hình oval, dễ vượt qua 0.3 chạy hết mm.
MỘT thiết bị tiếp xúc ba điểm loại bỏ vấn đề này bằng cách cho chất lỏng làm nguội tuần hoàn đều xung quanh cả hai mặt. Sự đánh đổi: các điểm tiếp xúc tập trung ứng suất cơ học, vì vậy việc lựa chọn vật liệu đồ gá — độ thấm từ thấp, độ bền cao khi nóng — trở nên quan trọng.
Q4: Tôi có thể giải quyết biến dạng trong quá trình tôi cứng cảm ứng bánh răng chỉ bằng cách điều chỉnh công suất và tần số không?
KHÔNG. Đối với bánh răng dạng vành mỏng (tỷ lệ đường kính so với độ dày trên 20:1), các giải pháp chỉ dùng nhiệt đạt đến giới hạn vật lý: gradient nhiệt độ cần thiết cho quá trình đông cứng vốn đã tạo ra sự co nhiệt không đều trong quá trình làm nguội.
Cách tiếp cận đáng tin cậy duy nhất là cố định điểm tiếp xúc cộng thêm làm thẳng CNC nội tuyến như một mạng lưới an toàn cơ khí. Chỉ điều chỉnh thông số công suất sẽ không bao giờ đáp ứng được thông số kỹ thuật hết 0,15 mm một cách nhất quán.
Liên hệ với chúng tôi để được đánh giá quy trình miễn phí
Nếu bạn đang xử lý sự phân tán độ cứng hoặc biến dạng sau khi làm nguội trong gia cố cảm ứng bánh răng đường kẻ, liên hệ với nhóm kỹ thuật của chúng tôi để biết đánh giá quy trình miễn phí.
Gửi cho chúng tôi bản vẽ chi tiết của bạn, cấp vật liệu, và các tham số quy trình hiện tại, và chúng tôi sẽ đưa ra chẩn đoán sơ bộ và đề xuất tối ưu hóa trong vòng 48 giờ - bao gồm cấu hình nguồn điện, thiết kế cuộn dây, khuyến nghị cố định, và khi áp dụng, tích hợp làm thẳng nội tuyến.
Tiến bước tiếp theo: chia sẻ các yêu cầu in ấn và sản xuất bộ phận của bạn. Các kỹ sư ứng dụng của chúng tôi sẽ phân tích miễn phí các điểm tắc nghẽn trong quy trình của bạn và đề xuất các giải pháp khắc phục có mục tiêu — cho dù điều đó có nghĩa là tôi luyện ở nhiệt độ thấp, cố định điểm tiếp xúc, hoặc một trạm làm thẳng CNC nội tuyến phù hợp với công suất của bạn.


