
Hệ thống sưởi cảm ứng cho tiêu đề nóng: Kiểm soát sản xuất và làm nóng sơ bộ dây buộc
Giới thiệu
Tiêu đề nóng là một quá trình tạo hình kim loại được sử dụng để sản xuất bu lông, ốc vít và các ốc vít khác có đầu mở rộng. Trong quá trình này, một phần kim loại đã chọn được nung nóng và nén trong khuôn để tạo ra hình dạng đầu theo yêu cầu.
Dành cho nhà sản xuất dây buộc, gia nhiệt cảm ứng cung cấp một cách để chuẩn bị phần vật liệu cần thiết trước khi vận hành tiêu đề. Tùy theo cơ chế sản xuất, Việc gia nhiệt có thể được áp dụng cho dây thép được cấp liên tục hoặc cho từng phôi cắt riêng lẻ trước khi chúng được đưa vào máy tiêu đề.
Không giống như lò sưởi thông thường, cảm ứng có thể tập trung năng lượng vào một vùng đã chọn của phôi. Điều này đặc biệt hữu ích khi chỉ vật liệu dành cho tạo hình đầu mới cần đạt đến nhiệt độ xử lý cần thiết.
Tuy nhiên, successful fastener heating involves more than reaching a target temperature. The amount of material available for head formation, the location of the heated section, the transfer sequence and the operating cycle of the heading machine all influence the production process.
This article examines how induction heating is integrated into fastener hot heading, including wire preheating, heated-section requirements, material preparation and production coordination.
2. Wire Feeding vs. Individual Blank Heating
3. Determining the Heated Section for Bolt Head Formation
4. Coordinating Heating, Cutoff and Heading Operations
5. Temperature Verification and Production Consistency
6. Establishing an Induction Heating Process for Fastener Production
1. Understanding Hot and Warm Heading in Fastener Manufacturing
1.1 Cold Heading, Warm Heading and Hot Heading
Việc hình thành đầu dây buộc có thể được thực hiện trong các điều kiện nhiệt độ khác nhau.
| Quy trình | Đặc điểm chung |
|---|---|
| Cold Heading | Vật liệu được hình thành ở nhiệt độ gần hoặc bằng nhiệt độ phòng mà không cần gia nhiệt có chủ ý |
| Tiêu đề ấm áp | Vật liệu được nung nóng đến nhiệt độ trung gian trước khi hình thành |
| Tiêu đề nóng | Vật liệu được nung nóng đến nhiệt độ gia công nóng cao hơn trước khi bị xáo trộn |
Sự lựa chọn phụ thuộc vào tính chất vật liệu, kích thước dây buộc, yêu cầu biến dạng và sản xuất.
Đầu nguội được sử dụng rộng rãi để sản xuất dây buộc số lượng lớn. Tuy nhiên, như sức mạnh vật chất, đường kính phôi hoặc độ khó tạo hình tăng lên, tải trọng đặt lên dụng cụ có thể trở thành mối lo ngại.
Tiêu đề nóng hoặc nóng có thể làm giảm khả năng chống biến dạng bằng cách làm nóng vật liệu trước khi tạo hình.
Đối với các ứng dụng phù hợp, gia nhiệt cảm ứng có thể cung cấp khả năng gia nhiệt sơ bộ này mà không yêu cầu toàn bộ phôi phải đi qua lò gia nhiệt thông thường.
1.2 Nhiệt độ gia nhiệt phụ thuộc vào quá trình tạo hình
Không có nhiệt độ phổ biến để gia nhiệt cảm ứng trước đầu dây buộc.
Theo tài liệu kỹ thuật Gia nhiệt cảm ứng và xử lý nhiệt của ốc vít bởi Tập đoàn Inductotherm, nhiệt độ điển hình cho ốc vít thép trước khi gia công nóng, chẳng hạn như rèn khó chịu hoặc tiêu đề nóng, khoảng 1.050–1.150°C.
Bài báo tương tự xác định phạm vi nhiệt độ thấp hơn khoảng 340–550°C đối với một số ứng dụng làm việc ở nhiệt độ ấm nhất định.
Đây là phạm vi tham chiếu của ngành, thông số kỹ thuật không cố định cho mỗi dây buộc.
Cấp vật liệu, kích thước mặt cắt ngang, yêu cầu về biến dạng và quá trình tạo hình dự định phải xác định nhiệt độ mục tiêu thực tế.
Điều quan trọng nữa là phải phân biệt gia công nóng thông thường với gia nhiệt sơ bộ ở nhiệt độ thấp hơn..
Ví dụ, Ambrell đã xuất bản một ứng dụng dây buộc trong đó 5.4 Dây thép mm được nung nóng đến khoảng 177°C trước khi tiến hành cắt đầu. Mục đích là để giảm gánh nặng dụng cụ liên quan đến việc tạo hình nguội.
Mặc dù ứng dụng này được mô tả là tiêu đề nóng trong nghiên cứu điển hình của nhà sản xuất, nhiệt độ được báo cáo của nó không nên được hiểu là nhiệt độ đầu nóng chung hoặc là thông số kỹ thuật làm việc ấm điển hình.
Mục tiêu nhiệt thực tế phải luôn được xác định bởi quá trình tạo hình.
1.3 Tại sao nên sử dụng hệ thống gia nhiệt trước cảm ứng cho ốc vít?
Gia nhiệt trước cảm ứng có thể mang lại một số lợi thế trong sản xuất dây buộc ứng dụng:
•Gia nhiệt cục bộ phần vật liệu cần thiết để tạo hình
•Làm nóng nhanh mà không cần đợi lò lớn đạt đến nhiệt độ vận hành
•Điều kiện gia nhiệt lặp lại giữa các phôi liên tiếp
•Tích hợp với cấp dây tự động và xử lý vật liệu
•Giảm sự tiếp xúc của các thiết bị xung quanh với nhiệt đốt
•Bố trí hệ thống sưởi linh hoạt cho các kích cỡ dây buộc khác nhau và yêu cầu sản xuất
Một cân nhắc quan trọng là tuổi thọ dụng cụ.
Khi nhà sản xuất thay đổi từ quy trình dập nguội sang quy trình tạo hình nóng phù hợp, khả năng chống biến dạng giảm có thể giúp giảm tải tạo hình và giảm ứng suất dụng cụ.
Sự cải tiến thực tế phụ thuộc vào vật liệu, nhiệt độ hình thành, điều kiện thiết kế và sản xuất khuôn.
2. Wire Feeding vs. Individual Blank Heating
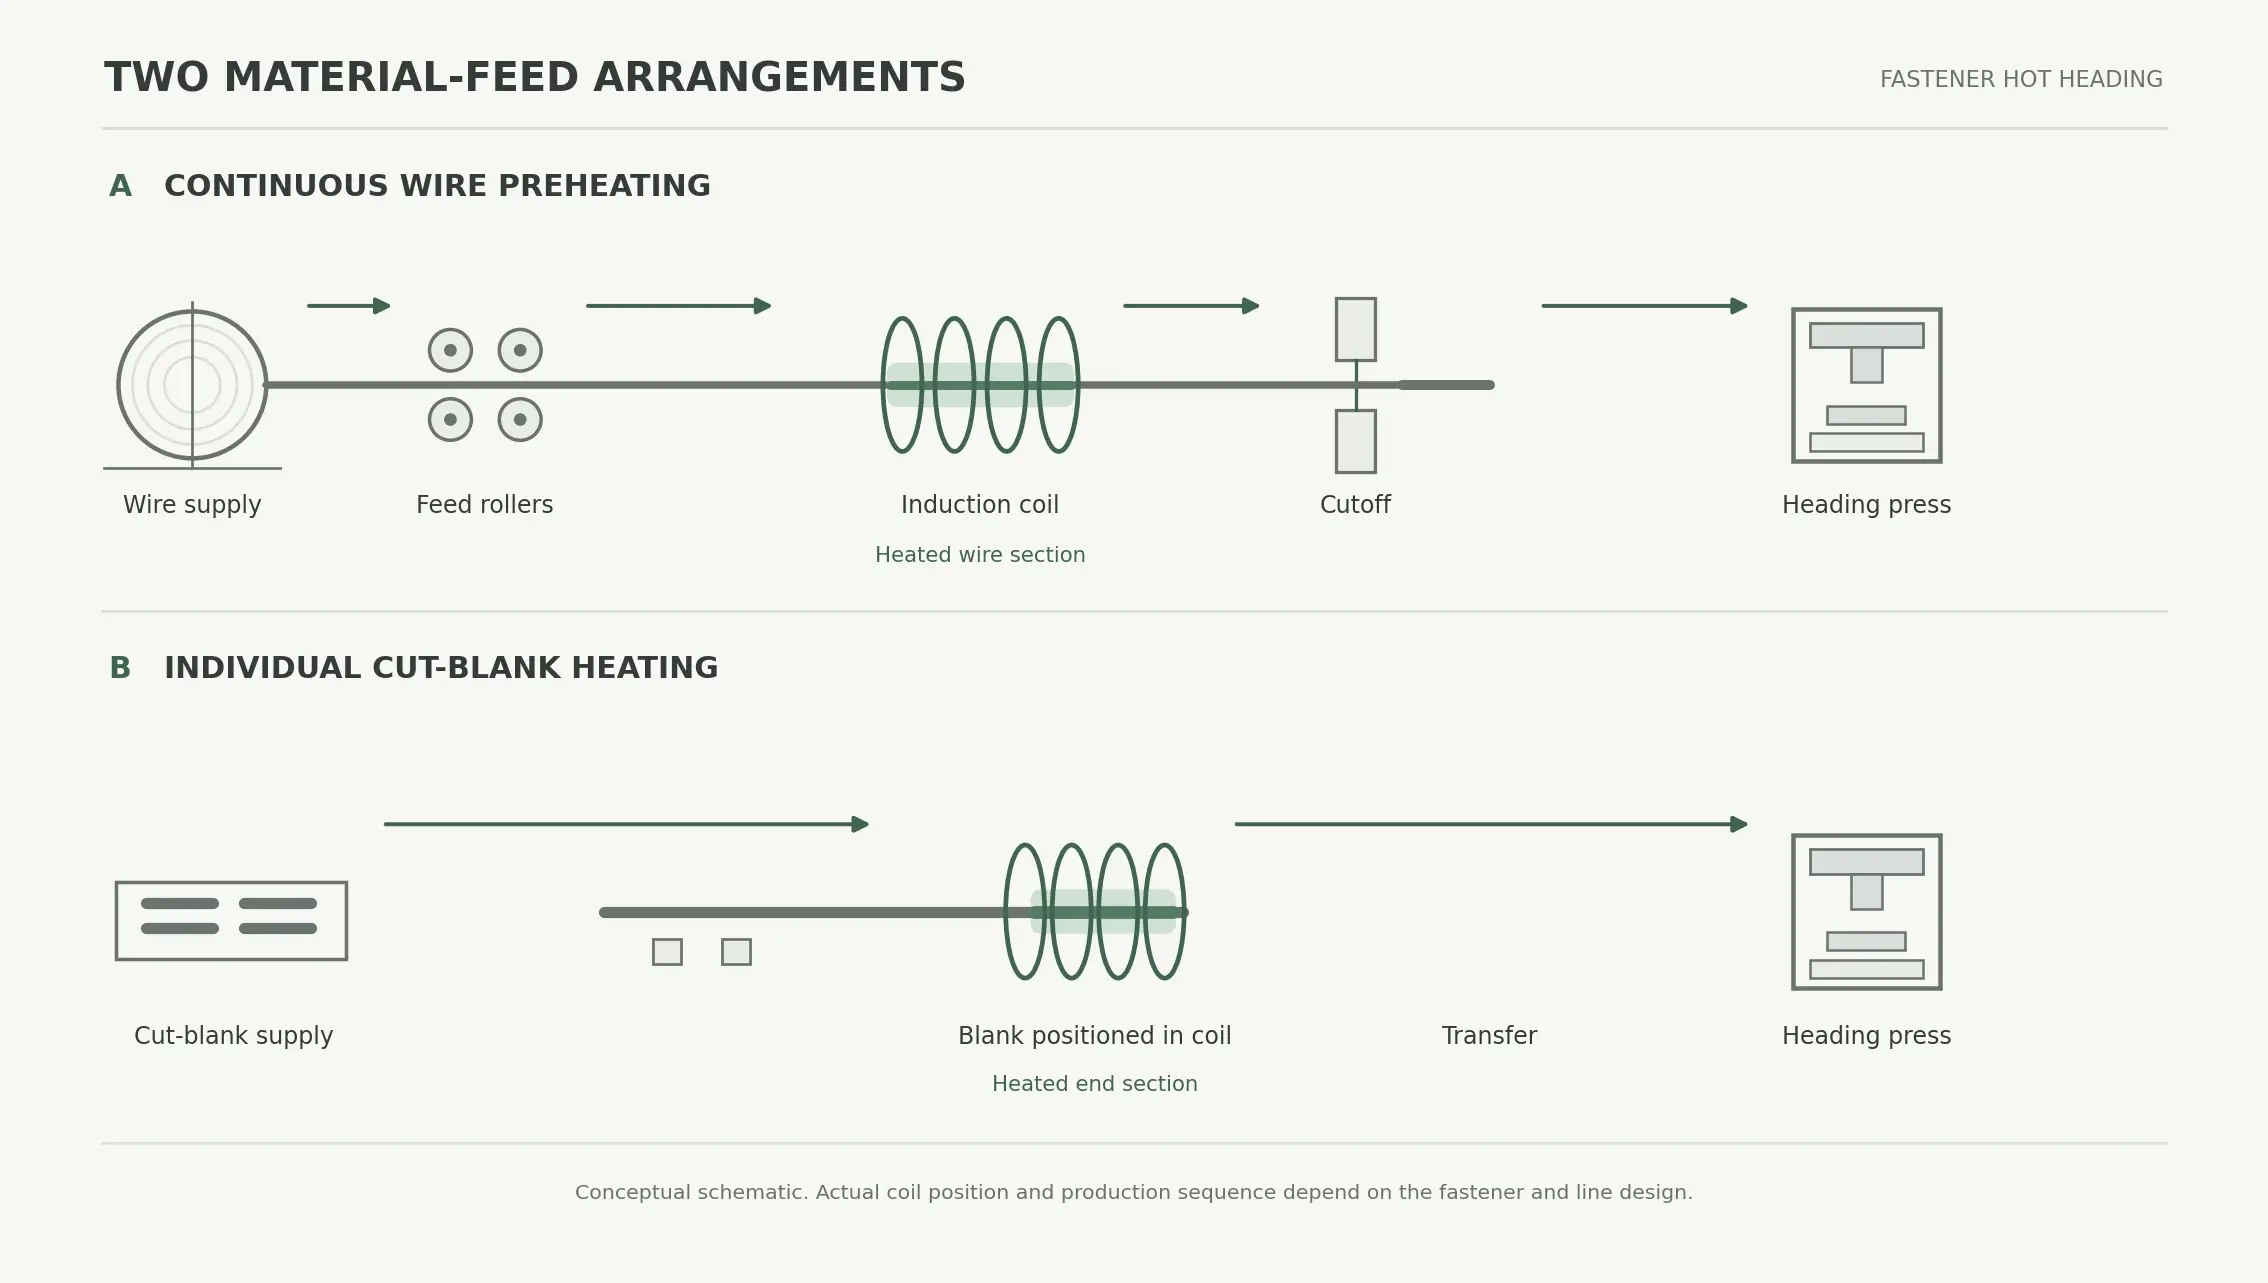
Cách thức nguyên liệu đi vào trạm gia nhiệt cảm ứng quyết định phần lớn việc sắp xếp sản xuất.
Hai cấu hình nên được xem xét riêng biệt.
2.1 Gia nhiệt sơ bộ dây thép liên tục
Trong một số dây chuyền sản xuất dây buộc, dây thép được cung cấp từ một cuộn dây và được nâng cao liên tục thông qua hệ thống cấp liệu.
Một cuộn dây cảm ứng có thể được đặt dọc theo đường dẫn dây để làm nóng phần vật liệu cần thiết trước các hoạt động cắt và cắt tiếp theo.
Một trình tự sản xuất điển hình có thể bao gồm:
①Cấp dây và làm thẳng.
②Gia nhiệt trước cảm ứng.
③Chuyển đến vị trí cắt.
④Cắt dây thành các khoảng trống riêng lẻ.
⑤Giao hàng cho hoạt động tiêu đề.
Trình tự chính xác phụ thuộc vào cách bố trí máy và quy trình tạo hình cần thiết.
Làm nóng sơ bộ dây liên tục đặc biệt phù hợp khi dây chuyền sản xuất yêu cầu tốc độ cấp liệu ổn định và điều kiện nhiệt ổn định trước khi cắt.
Việc bố trí sưởi ấm phải được phối hợp với tốc độ cấp dây, nhiệt độ mục tiêu và khoảng cách giữa cuộn dây và trạm cắt.
2.2 Hệ thống sưởi trống cắt riêng lẻ
Một cách sắp xếp khả thi khác là cắt vật liệu thành các phôi riêng lẻ trước khi gia nhiệt bằng cảm ứng..
Mỗi khoảng trống sau đó được đặt trong trạm gia nhiệt, nơi phần cuối cần thiết được làm nóng trước khi chuyển sang máy tiêu đề.
Cấu hình này có thể được xem xét khi dây chuyền sản xuất sử dụng xử lý phôi riêng lẻ hoặc khi hệ thống gia nhiệt cần được tích hợp với hệ thống cấp phôi hiện có.
Những cân nhắc quan trọng bao gồm:
•Chiều dài và đường kính trống
•Định hướng phôi
•Vị trí sưởi ấm
•Thời gian tải và dỡ hàng
•Chuyển sang máy tiêu đề
•Độ lặp lại giữa các khoảng trống riêng lẻ
So với hệ thống sưởi dây liên tục, hệ thống sưởi trống riêng lẻ đưa ra các yêu cầu xử lý và định vị bổ sung.
Nên lựa chọn cách bố trí thích hợp theo dây chuyền sản xuất hiện có thay vì cho rằng một cấu hình phù hợp cho tất cả các ứng dụng dây buộc.
2.3 Lựa chọn giữa hai sự sắp xếp
| Cân nhắc | Hệ thống sưởi dây liên tục | Individual Blank Heating |
|---|---|---|
| Vật liệu đến | Dây cuộn hoặc thẳng | Cắt khoảng trống |
| Chuyển động vật chất | Cho ăn liên tục hoặc theo chỉ mục | Xử lý phôi riêng lẻ |
| Vị trí sưởi ấm | Phần được xác định dọc theo đường dẫn dây | Vị trí được xác định cho mỗi chỗ trống |
| Yêu cầu điều khiển chính | Tốc độ nạp và tính nhất quán của hệ thống sưởi | Định vị và lặp lại chu kỳ |
| Tích hợp sản xuất | Dây chuyền xử lý dây | Dòng tiêu đề và xử lý trống |
Sự khác biệt chính không chỉ đơn giản là thiết kế cuộn dây.
Đó là cách trạm gia nhiệt phù hợp với trình tự chuẩn bị và tạo hình nguyên liệu hoàn chỉnh.
3. Determining the Heated Section for Bolt Head Formation
3.1 Hiểu khối lượng vật chất trong quá trình khó chịu
Khi trống bu lông hình trụ bị hỏng, vật liệu từ phần thân ban đầu chảy vào khoang khuôn để tạo thành đầu mở rộng.
Lượng vật liệu cần thiết phụ thuộc vào hình dạng đầu cuối cùng.
Đối với đầu hình trụ gần như, khối lượng lý thuyết của nó có thể được ước tính là:
Vh ≈ π Dh2 Hh / 4
Ở đâu:
— Vh = thể tích đầu gần đúng
— Dh = đường kính đầu
— Hh = chiều cao đầu
Đối với phôi bắt đầu hình trụ có đường kính Db, chiều dài vật liệu lý thuyết tương ứng là:
Lb ≈ Vh / (p Db2/4)
Hoặc:
Lb ≈ Dh2 Hh / Db2
Tính toán này cung cấp ước tính ban đầu về chiều dài vật liệu tiêu thụ để hình thành phần đầu.
Hình dạng dây buộc thực tế có thể bao gồm các hình lục giác, mặt bích, bán kính dưới đầu, vát và các tính năng khác. Đối với những hình dạng này, khối lượng CAD thực tế hoặc tính toán khối lượng dựa trên bản vẽ phù hợp hơn so với phép tính gần đúng hình trụ.
Việc tính toán cũng không xác định trực tiếp chiều dài gia nhiệt cảm ứng cần thiết.
Phần gia nhiệt phải được thiết lập theo trình tự hình thành, dòng vật liệu, thiết kế khuôn và phân phối nhiệt độ được xác nhận.
3.2 Kết hợp phần được gia nhiệt với hoạt động tạo hình
Vùng gia nhiệt phải tương ứng với vật liệu cần trải qua biến dạng.
Nếu phần gia nhiệt quá ngắn, Phần vật liệu cần thiết cho việc hình thành đầu có thể không đạt được điều kiện nhiệt dự kiến..
Nếu phần gia nhiệt dài không cần thiết, vật liệu bổ sung có thể tiếp xúc với nhiệt mà không đóng góp trực tiếp vào hoạt động tạo hình dự định.
Sự sắp xếp đúng đắn phụ thuộc vào:
•Đường kính trống ban đầu
•Kích thước đầu yêu cầu
•Khối lượng vật liệu
•Giảm hình thành
•Số lượng giai đoạn tiêu đề
•Hình học khuôn
•Cấp vật liệu
•Điều kiện chuyển nhượng
Do đó, mối quan hệ giữa chiều dài gia nhiệt và hình dạng đầu phải được thiết lập bằng cách sử dụng bản vẽ dây buộc thực tế và thử nghiệm tạo hình đại diện.
3.3 Sự chuyển đổi giữa vật liệu được làm nóng và làm mát
Gia nhiệt cục bộ tạo ra sự chuyển tiếp giữa vùng tạo hình dự định và vật liệu liền kề.
Quá trình chuyển đổi này ảnh hưởng đến cách hoạt động của khoảng trống trong quá trình đảo lộn.
Mục tiêu là chuẩn bị phần vật liệu cần thiết để chống biến dạng đồng thời tránh làm nóng phần vật liệu còn lại một cách không cần thiết..
Sự chuyển đổi nhiệt độ bị ảnh hưởng bởi sự sắp xếp hệ thống sưởi, kích thước vật liệu, điều kiện hoạt động và thời gian trôi qua trước khi hình thành.
Đối với ứng dụng dây buộc, câu hỏi liên quan là liệu vật liệu đi vào khuôn có điều kiện nhiệt cần thiết trong toàn bộ phần liên quan đến biến dạng hay không..
Mối quan hệ chung giữa hình dạng cuộn dây, kích thước phôi và sự phát triển vùng gia nhiệt được giải thích trong bài viết liên quan của chúng tôi về yếu tố quyết định vùng được làm nóng trong hệ thống sưởi cảm ứng ở đầu thanh.
Bài viết đó đề cập đến các nguyên tắc chung của vùng sưởi ấm. Bài viết này tập trung vào ứng dụng của chúng để hình thành đầu dây buộc.
4. Coordinating Heating, Cutoff and Heading Operations
4.1 Thời gian làm nóng chỉ là một phần của chu trình sản xuất
Đối với dây buộc số lượng lớn, trạm gia nhiệt cảm ứng phải hoạt động phối hợp với thiết bị cấp nguyên liệu và tạo hình.
Trình tự sản xuất có thể bao gồm:
•Cho ăn dây
•Định vị vật liệu
•sưởi cảm ứng
•điểm cắt
•Chuyển phôi
•Đang tải máy tiêu đề
•Khó chịu và dỡ bỏ
Tổng chu kỳ sản xuất không thể được xác định chỉ từ thời gian gia nhiệt.
Ví dụ, một chu trình gia nhiệt kéo dài dưới một giây vẫn có thể cần thêm thời gian để di chuyển vật liệu và chuyển sang hoạt động tiếp theo.
Công suất tổng thể của đường dây phụ thuộc vào sự tương tác giữa các giai đoạn này.
4.2 Tại sao thời gian chuyển nhượng lại quan trọng
Sau khi rời khỏi cuộn dây cảm ứng, phôi bắt đầu mất nhiệt ra môi trường xung quanh.
Do đó, nhiệt độ tại máy gia công có thể khác với nhiệt độ đo được ngay sau khi nung nóng..
Điều này đặc biệt quan trọng đối với các ứng dụng liên quan đến nhiệt độ tạo hình cao hoặc phôi tương đối nhỏ với khoảng cách truyền ngắn.
Việc bố trí vận chuyển phải duy trì khoảng thời gian lặp lại giữa quá trình gia nhiệt và tạo hình..
Trong một hệ thống tự động, Điều này đòi hỏi sự phối hợp giữa:
•Kiểm soát nhiệt độ cảm ứng
•Cấp dây hoặc định vị trống
•Cơ chế cắt
•Chuyển cơ khí
•Thời gian máy tiêu đề
Mục tiêu không chỉ đơn giản là làm nóng từng phôi một cách nhanh chóng, nhưng để cung cấp nó cho hoạt động tạo hình trong các điều kiện nhất quán.
4.3 Một ví dụ về làm nóng sơ bộ dây buộc đã xuất bản
Ambrell đã công bố một ứng dụng liên quan đến việc nung nóng sơ bộ dây thép trước đầu vít.
Các điều kiện thử nghiệm được báo cáo bao gồm:
| Tham số | Giá trị được công bố |
|---|---|
| Đường kính dây thép | 5.4 mm |
| Nguồn điện cảm ứng | 30 kW |
| Tần số hoạt động | 94 kHz |
| Nhiệt độ mục tiêu | Khoảng 177°C |
| Thời gian gia nhiệt | 0.5 giây |
| Chuyển thời gian tới vị trí cắt | Khoảng 3 giây |
Ứng dụng này sử dụng cuộn dây xoắn ốc nhiều vòng được thiết kế tùy chỉnh.
Sơn chỉ nhiệt độ và cặp nhiệt điện đã được sử dụng trong quá trình thử nghiệm.
Nhà sản xuất báo cáo rằng dây duy trì nhiệt độ cần thiết trong quá trình chuyển động kéo dài ba giây từ cuộn dây cảm ứng đến vị trí cắt.
Những số liệu này mô tả một ứng dụng gia nhiệt sơ bộ ở nhiệt độ thấp cụ thể. Chúng không được khuyến nghị cài đặt cho tiêu đề nóng thông thường hoặc đường kính dây khác.
Trường hợp này rất hữu ích vì nó cho thấy thời gian gia nhiệt và thời gian truyền phải được đánh giá cùng nhau như thế nào.
Nguồn: Ambrell - Dây thép chịu nhiệt cảm ứng cho ngành công nghiệp dây buộc
4.4 Điều chỉnh công suất gia nhiệt phù hợp với đầu ra máy in tiêu đề
The trạm cảm ứng phải có kích thước phù hợp với tốc độ sản xuất yêu cầu và chu kỳ vận hành của máy tiêu đề hạ lưu.
Một số thỏa thuận có thể được xem xét.
Sưởi ấm một vị trí
Việc bố trí một vị trí có thể phù hợp khi chu trình gia nhiệt và xử lý vật liệu có thể phù hợp với tốc độ sản xuất yêu cầu..
Sưởi ấm đa vị trí
Nhiều vị trí gia nhiệt có thể cho phép xử lý các phôi khác nhau trong một trình tự sản xuất chồng chéo.
Điều này có thể hữu ích khi thời gian gia nhiệt dài hơn khoảng thời gian nạp hoặc chuyển tải có sẵn..
Hệ thống sưởi kiểu kênh
Đối với các ứng dụng dây hoặc thanh liên tục phù hợp, một cuộn cảm kiểu kênh có thể cung cấp một đường truyền nhiệt xác định mà qua đó vật liệu được nâng cao liên tục hoặc tăng dần.
Sự lựa chọn cuối cùng phụ thuộc vào hình dạng phôi, phương pháp nạp nguyên liệu, yêu cầu sưởi ấm và không gian sản xuất có sẵn.
Trạm gia nhiệt nhanh hơn không nhất thiết phải tăng sản lượng tổng thể nếu máy tiêu đề hoặc hệ thống xử lý vật liệu vẫn là nút cổ chai.
5. Temperature Verification and Production Consistency
5.1 Xác minh nhiệt độ cần thiết
Nên chọn đo nhiệt độ theo nhiệt độ mục tiêu, sắp xếp nguyên vật liệu và sản xuất.
Các phương pháp có thể bao gồm:
- Liên hệ với cặp nhiệt điện trong quá trình phát triển quá trình.
- Sơn hoặc vật liệu chỉ nhiệt độ.
- Hệ thống giám sát nhiệt độ đã được phê duyệt.
Vị trí đo rất quan trọng.
Phép đo nhiệt độ bề mặt không tự động xác nhận rằng tâm của phôi lớn hơn đã đạt đến nhiệt độ yêu cầu.
Trong quá trình phát triển quá trình ban đầu, Các mẫu đại diện có thể được đánh giá để thiết lập mối quan hệ giữa nhiệt độ bề mặt và điều kiện nhiệt bên trong.
Điều này đặc biệt quan trọng khi hoạt động tạo hình có biến dạng đáng kể thông qua mặt cắt ngang của phôi..
5.2 Các yếu tố ảnh hưởng đến tính nhất quán của hệ thống sưởi
Các yếu tố sau đây cần được xem xét khi thiết lập quy trình gia nhiệt dây buộc có thể lặp lại.
Cấp vật liệu
Các loại thép khác nhau có tính dẫn điện khác nhau, đặc tính nhiệt và hình thành. Nhiệt độ mục tiêu phải tuân theo các yêu cầu về vật liệu và tạo hình hiện hành.
Đường kính dây hoặc trống
Mặt cắt ngang lớn hơn thể hiện khối lượng nhiệt lớn hơn và có thể yêu cầu một chu trình gia nhiệt khác để đạt được nhiệt độ bên trong cần thiết.
Nhiệt độ vật liệu đến
Những thay đổi về nhiệt độ vật liệu giữa các lần sản xuất có thể ảnh hưởng đến phản ứng gia nhiệt.
Cho ăn và định vị
Sự thay đổi tốc độ vật liệu, độ sâu chèn hoặc vị trí phôi có thể thay đổi mối quan hệ giữa cuộn dây và phần gia nhiệt dự định.
Khoảng thời gian chuyển
Thời gian truyền khác nhau có thể dẫn đến nhiệt độ khác nhau khi phôi đến máy tiêu đề.
Công thức làm nóng
Công suất, tần số và thời gian gia nhiệt phải được thiết lập cùng nhau thay vì điều chỉnh độc lập mà không đánh giá tình trạng phôi đạt được.
5.3 Giám sát quy trình và hồ sơ sản xuất
Đối với ứng dụng sản xuất, ghi lại các điều kiện quy trình chính có thể giúp xác định những thay đổi giữa phôi và quá trình sản xuất.
Thông tin hữu ích bao gồm:
•Cấp vật liệu và lô
•Đường kính dây hoặc trống
•Chiều dài phôi
•Công thức làm nóng
•Cài đặt nguồn và tần số
•Thời gian sưởi ấm
•Tốc độ cho ăn
•Đo nhiệt độ thoát
•thời gian chuyển
•Chu kỳ máy tiêu đề
Những hồ sơ này có thể giúp phân biệt các biến thể liên quan đến gia nhiệt với các vấn đề bắt nguồn từ quá trình chuẩn bị nguyên liệu hoặc thiết bị tạo hình..
5.4 Nghiên cứu sự hình thành biến thể
Không phải mọi vấn đề trong quá trình hình thành đầu bu lông đều bắt nguồn từ quá trình gia nhiệt cảm ứng.
Ví dụ:
| Tình trạng quan sát được | Các lĩnh vực cần điều tra |
|---|---|
| Sự hình thành đầu không hoàn chỉnh | Khối lượng vật liệu có sẵn, kích thước trống, nhiệt độ vật liệu và điền khuôn |
| Sự thay đổi kích thước đầu | Tính nhất quán trống, định vị vật liệu, điều kiện khuôn và trình tự hình thành |
| Hình thành không nhất quán giữa các khoảng trống liên tiếp | Độ lặp lại hệ thống sưởi, biến thể vật liệu đến và hoạt động báo chí |
| Quy mô bề mặt quá mức | Nhiệt độ, thời gian ở nhiệt độ cao và không khí xung quanh |
| Hình thành đầu sai lệch | Định vị trống, chuyển căn chỉnh và công cụ tiêu đề |
Những quan sát này là điểm khởi đầu cho việc điều tra, không phải chẩn đoán tự động.
Quá trình gia nhiệt phải được đánh giá cùng với hoạt động tạo hình thực tế trước khi thay đổi các thông số quy trình.
6. Establishing an Induction Heating Process for Fastener Production
Trước khi lựa chọn hệ thống sưởi cảm ứng, nhà sản xuất phải xác định các yêu cầu về dây buộc và sản xuất.
| Thông tin ứng dụng | Mục đích |
|---|---|
| Cấp vật liệu | Thiết lập các yêu cầu sưởi ấm cụ thể cho từng vật liệu |
| Mẫu vật liệu đến | Xác định xử lý dây hoặc phôi riêng lẻ |
| Đường kính dây hoặc trống | Ảnh hưởng đến khối lượng nhiệt và phản ứng nhiệt |
| Chiều dài trống | Ảnh hưởng đến việc cho ăn và định vị |
| Hình học đầu cần thiết | Giúp ước tính vật liệu cần thiết để gây khó chịu |
| Phần gia nhiệt cần thiết | Xác định khu vực hình thành dự định |
| Nhiệt độ hình thành mục tiêu | Thiết lập mục tiêu nhiệt |
| Tốc độ sản xuất | Xác định công suất sưởi ấm cần thiết |
| Chu kỳ máy tiêu đề | Xác định các yêu cầu xử lý tiếp theo |
| Sắp xếp chuyển nhượng | Giúp đánh giá sự mất nhiệt độ trước khi hình thành |
The cấu hình sưởi ấm cảm ứng sau đó nên được phát triển xung quanh những điều kiện này.
Một cuộn dây chuyên dụng có thể phù hợp với một dây hoặc kích thước trống cụ thể. Sắp xếp nhiều vị trí có thể được xem xét cho các yêu cầu sản xuất cao hơn, trong khi cấu hình loại kênh có thể phù hợp cho việc nạp nguyên liệu liên tục.
Chu trình gia nhiệt cuối cùng phải được xác nhận bằng vật liệu sản xuất đại diện.
Một bài kiểm tra ứng dụng hoàn chỉnh sẽ xác minh:
•Vị trí phần gia nhiệt dự định
•Điều kiện nhiệt độ yêu cầu
•Độ lặp lại giữa các phôi liên tiếp
•Điều kiện chuyển nhượng
•Khả năng tương thích với chu trình máy tiêu đề
•Kết quả chất lượng hình thành
Mục tiêu là thiết lập quy trình gia nhiệt đến tạo hình có thể lặp lại thay vì chỉ đơn giản là đạt được số đọc nhiệt độ trên từng mẫu riêng lẻ..
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Nhiệt độ cần thiết để gia nhiệt cảm ứng trước khi gia nhiệt?
Nhiệt độ yêu cầu phụ thuộc vào vật liệu và quá trình tạo hình. Đối với ốc vít thép, Tập đoàn Inductotherm báo cáo nhiệt độ làm việc nóng điển hình là khoảng 1.050–1.150°C, trong khi một số ứng dụng làm việc ở nhiệt độ cao sử dụng nhiệt độ thấp hơn. Đặc điểm kỹ thuật quy trình thực tế phải được thiết lập cho thiết kế vật liệu và dây buộc cụ thể.
Có thể sử dụng hệ thống sưởi cảm ứng trước khi làm lạnh?
Gia nhiệt trước cảm ứng có thể được sử dụng trong một số ứng dụng nhất định mà nhà sản xuất muốn giảm tải tạo hình hoặc ứng suất dụng cụ so với tạo hình nguội thông thường. Tuy nhiên, quá trình tạo thành phải được xác định theo nhiệt độ thực tế và yêu cầu tạo hình thay vì tự động phân loại thành nhóm nóng thông thường.
Toàn bộ phôi bu lông có cần phải được làm nóng không?
Không nhất thiết. Gia nhiệt cảm ứng có thể tập trung năng lượng vào phần cần thiết để hình thành đầu. Chiều dài gia nhiệt thích hợp phụ thuộc vào hình dạng trống, kích thước đầu và trình tự hình thành.
Tại sao thời gian chuyển giao lại quan trọng trong tiêu đề nóng của dây buộc?
Phôi bị mất nhiệt sau khi rời khỏi cuộn dây cảm ứng. Do đó, sự thay đổi về thời gian chuyển giao có thể làm thay đổi nhiệt độ ở máy tiêu đề. Việc gia nhiệt và xử lý vật liệu phải được phối hợp để duy trì các điều kiện tạo hình nhất quán.
Liệu cùng một hệ thống sưởi cảm ứng có thể xử lý các kích cỡ bu lông khác nhau không??
Đường kính dây khác nhau, chiều dài phôi và hình dạng đầu có thể yêu cầu cách sắp xếp cuộn dây và điều kiện gia nhiệt khác nhau. Một hệ thống sưởi ấm chung có thể chứa nhiều kích cỡ, nhưng tính phù hợp của nó cần được xác minh thông qua thử nghiệm ứng dụng.
Kết luận
Gia nhiệt cảm ứng cung cấp một phương pháp linh hoạt để chuẩn bị phôi dây và bu lông trước khi đi dây buộc.
Giá trị của nó đến từ khả năng làm nóng một phần vật liệu đã chọn và tích hợp hoạt động gia nhiệt với cấp dây, thiết bị cắt và tạo hình hạ lưu.
Dành cho nhà sản xuất dây buộc, những cân nhắc quan trọng kéo dài ngoài thời gian gia nhiệt. Khối lượng vật liệu sẵn có, nhiệt độ hình thành cần thiết, vị trí của phần được gia nhiệt và trình tự chuyển giao đều ảnh hưởng đến quá trình sản xuất cuối cùng.
Do đó, nên phát triển một hệ thống sưởi cảm ứng đáng tin cậy bằng cách sử dụng bản vẽ dây buộc thực tế., đặc điểm kỹ thuật vật liệu và yêu cầu máy tiêu đề.
Bằng cách đánh giá quá trình gia nhiệt và tạo hình khi các hoạt động sản xuất được kết nối, các nhà sản xuất có thể thiết lập các điều kiện nhất quán hơn cho việc hình thành đầu bu lông và sản xuất dây buộc khối lượng lớn.
Cần một quy trình gia nhiệt cảm ứng cho đầu nóng dây buộc?
Hãy cho chúng tôi biết loại vật liệu của bạn, kích thước dây hoặc trống, hình dạng đầu cần thiết và tốc độ sản xuất. Kechuang có thể giúp bạn đánh giá cách bố trí gia nhiệt cảm ứng phù hợp cho quá trình sản xuất dây buộc của bạn.


