เครื่องประสานทังสเตนคาร์ไบด์เหนี่ยวนำสำหรับเครื่องมือและชิ้นส่วนที่สึกหรอ
Ⅰ. การประยุกต์ใช้งานการประสานการเหนี่ยวนำทังสเตนคาร์ไบด์
วิดีโอต่อไปนี้สาธิตการใช้งานการบัดกรีแข็งคาร์ไบด์ที่แตกต่างกันสองแบบโดยใช้การปรับแต่ง ขดลวดเหนี่ยวนำ.
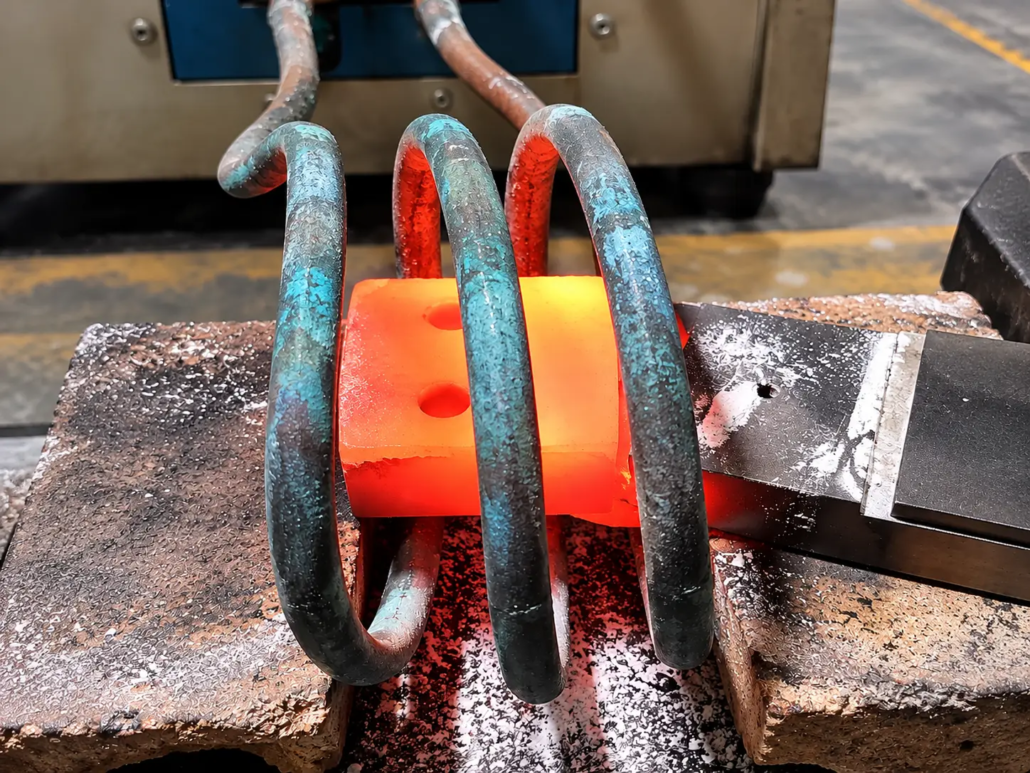
การประยุกต์ใช้ 1 — การประสานเหนี่ยวนำของทังสเตนคาร์ไบด์กับชิ้นส่วนจับยึดเหล็ก
วิดีโอ 1 — ชิ้นส่วนจับยึดรูปทรงไม่สม่ำเสมอ
ส่วนประกอบตัวจับยึดเหล็กที่มีรูปทรงไม่ปกติจะถูกให้ความร้อนภายในขดลวดเหนี่ยวนำแบบหลายรอบ. การจัดเรียงจะรองรับโปรไฟล์แบนของส่วนประกอบและรูสำหรับติดตั้งในขณะที่ส่งความร้อนไปยังพื้นที่บัดกรีที่ต้องการ.
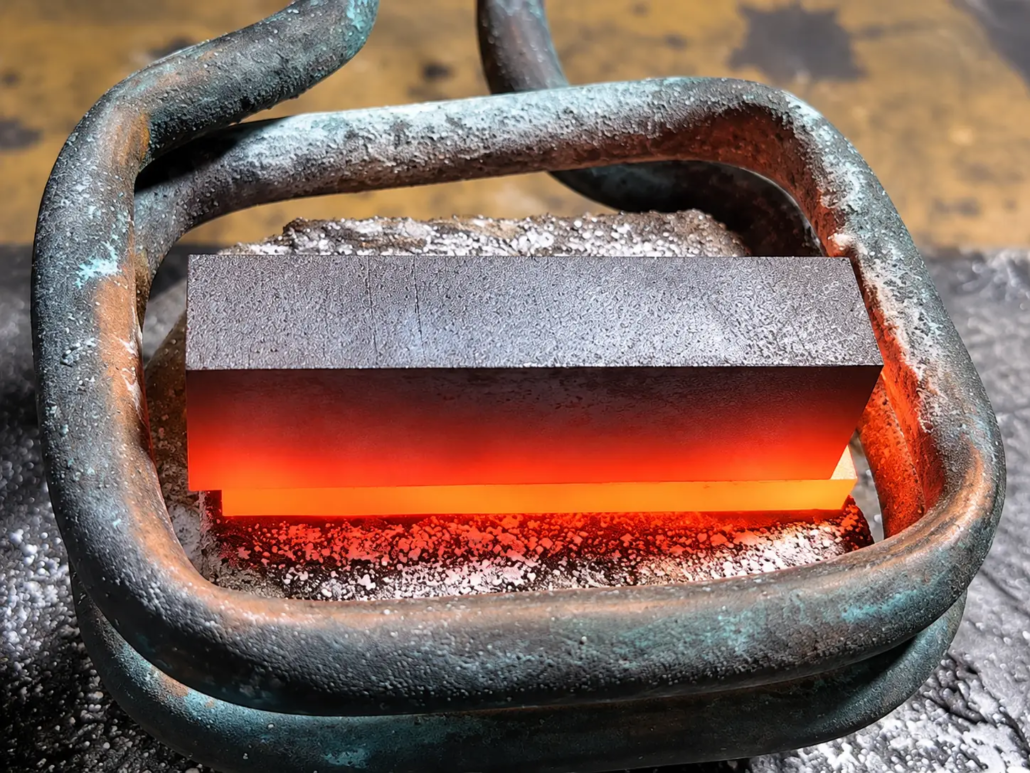
การประยุกต์ใช้ 2 — การประสานแบบเหนี่ยวนำของแถบต้านทานการสึกหรอของทังสเตนคาร์ไบด์ YG15
วิดีโอ 2 — แถบทนต่อการสึกหรอคาร์ไบด์ YG15
ขดลวดเหนี่ยวนำรูปสี่เหลี่ยมผืนผ้าจะให้ความร้อนแก่ชิ้นงานขนาดยาวสำหรับการบัดกรีแข็งคาร์ไบด์ YG15. การจัดเรียงคอยล์ถูกปรับให้เข้ากับรูปร่างของส่วนประกอบและข้อกำหนดด้านความร้อน.
ตัวอย่างเหล่านี้แสดงถึงการใช้งานสองแบบในกระบวนการบัดกรีแข็งคาร์ไบด์ที่อุปกรณ์ของเราสามารถรองรับได้.
Ⅱ. ส่วนประกอบใดบ้างที่สามารถประสานได้?
เครื่องบัดกรีคาร์ไบด์ของเราสามารถกำหนดค่าสำหรับเครื่องมืออุตสาหกรรมและชุดประกอบที่ทนทานต่อการสึกหรอได้หลากหลาย.
เครื่องมือตัดปลายคาร์ไบด์
การประสานปลายทังสเตนคาร์ไบด์เข้ากับตัวเครื่องมือที่เป็นเหล็ก, ด้ามและตัวจับยึดที่ใช้ในการตัดและตัดเฉือน.
เม็ดมีดคาร์ไบด์และส่วนประกอบในการจับยึด
การเชื่อมเม็ดมีดคาร์ไบด์เข้ากับตัวจับยึดเหล็ก, ปากจับยึดและอุปกรณ์จับยึดที่ต้องใช้แรง, พื้นผิวสัมผัสที่ทนต่อการสึกหรอ.
แถบและแผ่นสึกหรอของคาร์ไบด์
การประสานแถบและแผ่นคาร์ไบด์เพื่อรองรับส่วนประกอบที่เป็นโลหะ. ข้อต่อยาวอาจต้องมีการจัดเรียงคอยล์แบบพิเศษและการวางตำแหน่งชิ้นงาน.
เครื่องมือขุดเจาะและขุดเจาะ
การประสานแบบเหนี่ยวนำของปลายคาร์ไบด์และเม็ดมีดที่เหมาะสมที่ใช้ในการเจาะ, การทำเหมืองแร่และเครื่องมือทางอุตสาหกรรม.
ชิ้นส่วนคาร์ไบด์ต่อเหล็กแบบกำหนดเอง
ส่วนประกอบที่ไม่ได้มาตรฐานที่มีรูปร่างไม่สม่ำเสมอ, ตำแหน่งการประสานหลายตำแหน่งหรือข้อกำหนดพิเศษของข้อต่อ.
อุปกรณ์สามารถปรับให้เข้ากับเกรดคาร์ไบด์ต่างๆ ได้, รวมถึงซีเมนต์คาร์ไบด์ซีรีส์ YG, ด้วยโลหะเติมและขั้นตอนการบัดกรีที่เหมาะสม.
Ⅲ. การกำหนดค่าเครื่องประสานแบบเหนี่ยวนำ
เรามีการกำหนดค่าอุปกรณ์ที่แตกต่างกันตามปริมาณการผลิต, ข้อกำหนดด้านรูปทรงของชิ้นงานและระบบอัตโนมัติ.
| การกำหนดค่าอุปกรณ์ | การใช้งานทั่วไป | คุณสมบัติหลัก |
|---|---|---|
| หน่วยประสานเหนี่ยวนำแบบสแตนด์อโลน | ชุดเล็ก, ชิ้นงานที่หลากหลาย | การดำเนินการด้วยตนเอง, การจัดเรียงคอยล์แบบยืดหยุ่น |
| เวิร์กสเตชันการประสานโดยเฉพาะ | การผลิตชิ้นส่วนที่คล้ายกันซ้ำแล้วซ้ำอีก | ติดตั้งแบบกำหนดเอง, รอบการทำความร้อนที่ตั้งโปรแกรมไว้ |
| เครื่องประสานกึ่งอัตโนมัติ | การผลิตปริมาณปานกลาง | การโหลดด้วยตนเองพร้อมขั้นตอนกระบวนการอัตโนมัติ |
| สายประสานเหนี่ยวนำอัตโนมัติ | การผลิตในปริมาณมาก | โหลดอัตโนมัติ, การบัดกรี, การระบายความร้อนและการขนถ่าย |
ระบบที่สมบูรณ์อาจรวมถึงแหล่งจ่ายไฟแบบเหนี่ยวนำด้วย, หัวทำความร้อน, คอยล์เหนี่ยวนำ, อุปกรณ์จับยึดชิ้นงาน, อุปกรณ์ทำความเย็น และตู้ควบคุม.
สำหรับการผลิตแบบอัตโนมัติ, เราบูรณาการการควบคุม PLC/HMI, การวางตำแหน่งเซอร์โวหรือนิวแมติก, การตรวจจับชิ้นส่วนและการทำงานของเครื่องจักรที่ประสานงาน.
Ⅳ. คอยล์เหนี่ยวนำและฟิกซ์เจอร์แบบกำหนดเอง
การออกแบบคอยล์มีความสำคัญอย่างยิ่งต่อการบัดกรีแข็งคาร์ไบด์ เนื่องจากรูปทรงของชิ้นงานและคุณสมบัติของวัสดุส่งผลต่อการกระจายความร้อน.
เราออกแบบคอยล์เหนี่ยวนำและฟิกซ์เจอร์เพื่อจัดการกับความท้าทายในการผลิตทั่วไป:
| ความต้องการในการประสาน | โซลูชั่นอุปกรณ์ |
|---|---|
| ส่วนประกอบที่มีรูปทรงไม่สม่ำเสมอ | ขดลวดเหนี่ยวนำที่มีรูปทรงแบบกำหนดเอง |
| เคล็ดลับหรือเม็ดมีดคาร์ไบด์ขนาดเล็ก | การทำความร้อนแบบเฉพาะจุดพร้อมอุปกรณ์ยึดตำแหน่งเฉพาะ |
| แถบหรือข้อต่อคาร์ไบด์ยาว | ปรับรูปทรงของคอยล์ให้เหมาะสม, การทำความร้อนแบบตัดขวางหรือการสแกนตามความเหมาะสม |
| การตอบสนองความร้อนที่แตกต่างกันระหว่างคาร์ไบด์และเหล็กกล้า | ปรับข้อต่อคอยล์และการกระจายความร้อน |
| ขนาดชิ้นงานหลายขนาด | คอยล์แบบเปลี่ยนได้และอุปกรณ์ยึดตำแหน่ง |
ลาน, รูปสี่เหลี่ยมผืนผ้า, เลี้ยวเดียว, ตัวเหนี่ยวนำแบบหลายรอบและรูปทรงพิเศษสามารถพัฒนาได้ตามการใช้งาน.
คอยล์และฟิกซ์เจอร์ได้รับการออกแบบร่วมกันเพื่อให้สามารถเข้าถึงข้อต่อการบัดกรีได้อย่างเหมาะสม, รักษาการจัดตำแหน่งส่วนประกอบและสนับสนุนการทำงานที่ทำซ้ำได้.
Ⅴ. แหล่งจ่ายไฟ IGBT และการควบคุมแบบดิจิตอล DSP
อุปกรณ์บัดกรีเหนี่ยวนำของเราใช้การแปลงพลังงาน IGBT และ การควบคุมแบบดิจิตอล DSP เพื่อจัดการกระบวนการทำความร้อน.
ฟังก์ชั่นการควบคุมที่มีอยู่ได้แก่:
— กำลังทำความร้อนเหนี่ยวนำที่ปรับได้และพารามิเตอร์การทำงาน
— เวลาทำความร้อนที่ตั้งโปรแกรมได้และรอบการทำความร้อนแบบหลายขั้นตอน
— แรงดันไฟฟ้า, การตรวจสอบกระแสและความถี่
— สูตรการทำความร้อนที่เก็บไว้สำหรับชิ้นงานต่างๆ
— การตรวจสอบอุณหภูมิและการควบคุมการตอบสนอง
— การป้องกันไฟฟ้าและสัญญาณเตือนข้อผิดพลาด
— การรวม PLC/HMI เพื่อการทำงานอัตโนมัติ
— การตรวจสอบกระบวนการและการบันทึกข้อมูลการผลิต
ที่เลือก กำลังและความถี่ ขึ้นอยู่กับขนาดส่วนประกอบ, วัสดุ, ตำแหน่งข้อต่อและขดลวดเหนี่ยวนำ.
สำหรับการผลิตซ้ำ, สูตรการทำความร้อนที่ตั้งโปรแกรมได้ช่วยให้ผู้ปฏิบัติงานใช้การตั้งค่าที่กำหนดไว้สำหรับส่วนประกอบต่างๆ. การตอบสนองอุณหภูมิและการตรวจสอบการผลิตสามารถบูรณาการได้เมื่อกระบวนการบัดกรีจำเป็น.
Ⅵ. กระบวนการประสานคาร์ไบด์และคุณภาพข้อต่อ
การประสานแบบเหนี่ยวนำ เชื่อมต่อทังสเตนคาร์ไบด์กับส่วนประกอบโลหะที่เหมาะสมโดยใช้โลหะผสมฟิลเลอร์ที่ละลายและไหลเข้าสู่ข้อต่อโดยไม่ตั้งใจที่จะละลายวัสดุฐาน.
กระบวนการที่เชื่อถือได้ต้องอาศัยปัจจัยหลายประการ.
การออกแบบฟิลเลอร์โลหะและข้อต่อ
โลหะผสมสำหรับการบัดกรีแข็งที่มีเงินและทองแดงถูกนำมาใช้ในงานคาร์ไบด์ต่างๆ. สารตัวเติมที่เหมาะสมจะขึ้นอยู่กับเกรดคาร์ไบด์, วัสดุรองรับ, การกวาดล้างร่วมและเงื่อนไขการบริการ.
การกระจายความร้อน
ขดลวดเหนี่ยวนำ, ความถี่ในการทำงานและวงจรการทำความร้อนจะต้องให้ความร้อนที่เหมาะสมที่ข้อต่อ. สำหรับส่วนประกอบที่ซับซ้อนหรือยาว, การออกแบบคอยล์และการเคลื่อนตัวของชิ้นงานอาจมีการปรับเปลี่ยนเพื่อปรับปรุงการกระจายความร้อน.
ความเครียดจากความร้อนและการแตกร้าว
ทังสเตนคาร์ไบด์และเหล็กมี ลักษณะการขยายตัวทางความร้อนที่แตกต่างกัน. การออกแบบรอยต่อ, การเลือกโลหะเติมและการควบคุมความร้อนและความเย็นเป็นสิ่งสำคัญสำหรับการจัดการความเค้นตกค้าง.
การทำความเย็นและการตรวจสอบ
ควรเลือกสภาวะการทำความเย็นสำหรับการประกอบ. ขึ้นอยู่กับการใช้งาน, ข้อต่อที่เสร็จแล้วอาจต้องมีการตรวจสอบด้วยสายตา, การตรวจสอบมิติหรือการทดสอบทางกล.
อุปกรณ์ของเราสามารถกำหนดค่าให้รองรับขั้นตอนการทำความร้อนที่ต้องการได้, การตรวจสอบอุณหภูมิและการควบคุมการผลิต.
Ⅶ. เหตุใดจึงเลือกการประสานแบบเหนี่ยวนำ?
เมื่อเทียบกับการบัดกรีคบเพลิงแบบธรรมดา, การทำความร้อนแบบเหนี่ยวนำมีข้อดีหลายประการสำหรับการใช้งานการเชื่อมคาร์ไบด์ที่เหมาะสม.
เครื่องทำความร้อนเฉพาะที่
ขดลวดเหนี่ยวนำแบบกำหนดเองจะให้ความร้อนโดยตรงไปยังบริเวณที่บัดกรี, ลดความร้อนที่ไม่จำเป็นของบริเวณโดยรอบ.
การทำงานซ้ำได้
กำลังไฟฟ้าที่ตั้งโปรแกรมได้และรอบการให้ความร้อนสนับสนุนสภาวะการทำงานที่สม่ำเสมอสำหรับชิ้นงานที่ทำซ้ำ.
ความยืดหยุ่นในการผลิต
คอยล์และฟิกซ์เจอร์ที่แตกต่างกันทำให้อุปกรณ์สามารถรองรับส่วนประกอบคาร์ไบด์ได้หลากหลาย.
ความเข้ากันได้กับระบบอัตโนมัติ
การประสานแบบเหนี่ยวนำสามารถรวมเข้ากับการวางตำแหน่งอัตโนมัติได้, การโอนส่วนหนึ่ง, การตรวจสอบความเย็นและการผลิต.
การควบคุมกระบวนการ
การควบคุมแบบดิจิทัลและการตอบสนองอุณหภูมิเสริมช่วยให้ผู้ผลิตสามารถตรวจสอบและจัดการพารามิเตอร์การทำความร้อนที่สำคัญได้.
รอบเวลาจริง, คุณภาพข้อต่อและการใช้พลังงานขึ้นอยู่กับชิ้นงานและขั้นตอนการบัดกรี.
Ⅷ. การกำหนดค่าทางเทคนิคและการเลือกเครื่องจักร
เครื่องจักรถูกเลือกตามชิ้นงานและข้อกำหนดการผลิต แทนที่จะเลือกเกรดคาร์ไบด์เพียงอย่างเดียว.
| รายการทางเทคนิค | การกำหนดค่า |
|---|---|
| แอปพลิเคชันหลัก | การประสานทังสเตนคาร์ไบด์กับโลหะ |
| แหล่งจ่ายไฟ | ระบบทำความร้อนเหนี่ยวนำ IGBT |
| ระบบควบคุม | การควบคุมแบบดิจิตอล DSP |
| กำลังขับ | เลือกตามความต้องการด้านความร้อน |
| ความถี่การทำงาน | เข้ากับชิ้นงานและดีไซน์คอยล์ |
| ขดลวดเหนี่ยวนำ | ออกแบบเอง, ใช้แทนกันได้เมื่อจำเป็น |
| อุปกรณ์จับยึดชิ้นงาน | คู่มือ, เครื่องกล, นิวเมติกหรืออัตโนมัติ |
| วิธีการให้ความร้อน | เครื่องเขียน, การทำความร้อนแบบตัดขวางหรือการสแกน |
| การควบคุมอุณหภูมิ | การวัดอุณหภูมิและการป้อนกลับทางเลือก |
| ระบบระบายความร้อน | กำหนดค่าสำหรับแหล่งจ่ายไฟและกระบวนการ |
| การตรวจสอบการผลิต | บันทึกความร้อนและข้อมูลกระบวนการเสริม |
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องจักรเครื่องหนึ่งสามารถประสานส่วนประกอบคาร์ไบด์ต่างๆ ได้หรือไม่?
ได้. สามารถประมวลผลชิ้นงานที่แตกต่างกันได้ภายในขีดความสามารถการทำงานของเครื่องจักรโดยใช้คอยล์ที่เหมาะสม, อุปกรณ์ติดตั้งและโปรแกรมทำความร้อน.
คุณสามารถจัดหาสายการบัดกรีแข็งคาร์ไบด์อัตโนมัติที่สมบูรณ์ได้หรือไม่?
ได้. เรามีระบบที่ปรับแต่งได้ซึ่งรวมการโหลดอัตโนมัติ, การจัดตำแหน่ง, การให้ความร้อนแบบเหนี่ยวนำ, การระบายความร้อนและการขนถ่าย.
กำลังและความถี่ที่ต้องการถูกกำหนดอย่างไร?
เราประเมินขนาดชิ้นงาน, การผสมผสานวัสดุ, ตำแหน่งร่วมกัน, การจัดเรียงคอยล์และวงจรการทำความร้อนก่อนเลือกแหล่งจ่ายไฟ.
สามารถรวมอุปกรณ์เข้ากับสายการผลิตที่มีอยู่ได้หรือไม่?
ได้. ระบบจ่ายไฟและการควบคุมแบบเหนี่ยวนำสามารถรวมเข้ากับอุปกรณ์ขนย้ายที่มีอยู่ได้, ระบบ PLC และกระบวนการผลิต.
คุณมีคอยล์เหนี่ยวนำแบบกำหนดเองหรือไม่?
ได้. เราออกแบบคอยล์ให้เหมาะกับรูปทรงชิ้นงานที่แตกต่างกัน, ตำแหน่งร่วมและข้อกำหนดด้านความร้อน.
Ⅸ. ขอโซลูชันการประสานคาร์ไบด์ที่ปรับแต่งตามความต้องการ
บอกเราเกี่ยวกับการใช้งานบัดกรีแข็งคาร์ไบด์ของคุณ. กรุณาส่งแบบชิ้นงานหรือรูปถ่ายของคุณ, เกรดวัสดุ, ขนาดส่วนประกอบ, ที่ตั้งร่วมและกำลังการผลิตที่ต้องการ.
หากคุณมีข้อกำหนดเฉพาะสำหรับการบัดกรีโลหะเติม, การควบคุมความร้อนหรือระบบอัตโนมัติ, รวมไว้ในคำถามของคุณ.
ทีมวิศวกรของเราจะตรวจสอบความต้องการของคุณและแนะนำโซลูชันการบัดกรีแข็งแบบเหนี่ยวนำที่เหมาะสม.