
การให้ความร้อนแบบเหนี่ยวนำสำหรับหน้าแปลน: คู่มือกระบวนการ
หน้าแปลนรองรับการเชื่อมต่อแบบยึดสลักในระบบท่อ, ภาชนะรับความดัน, หอคอยลม, และเครื่องจักรกลหนัก. เมื่อเราต้องการความร้อน—ในการประกอบ, การเชื่อม, หรือการบำรุงรักษา—การเหนี่ยวนำจะส่งไปที่หน้าแปลน, ไม่ใช่การรวมทั้งหมดของชิ้นส่วน. กระบวนการนี้ตรงไปตรงมาบนกระดาษ. ในทางปฏิบัติ, เรขาคณิตเรียกช็อต.
1.อะไรทำให้หน้าแปลนท้าทายความร้อน
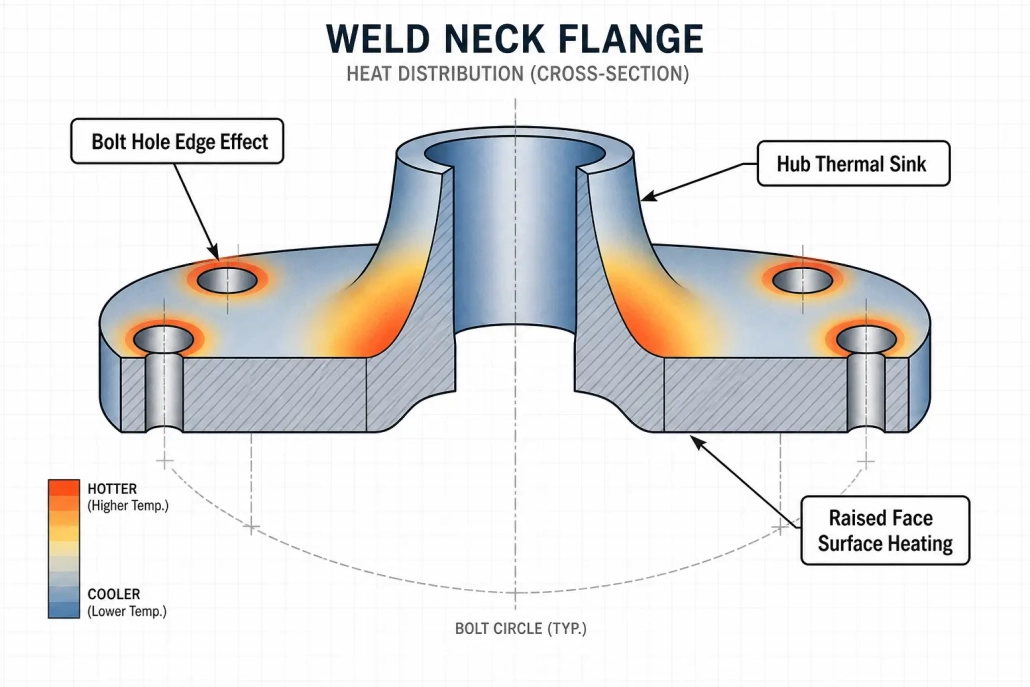
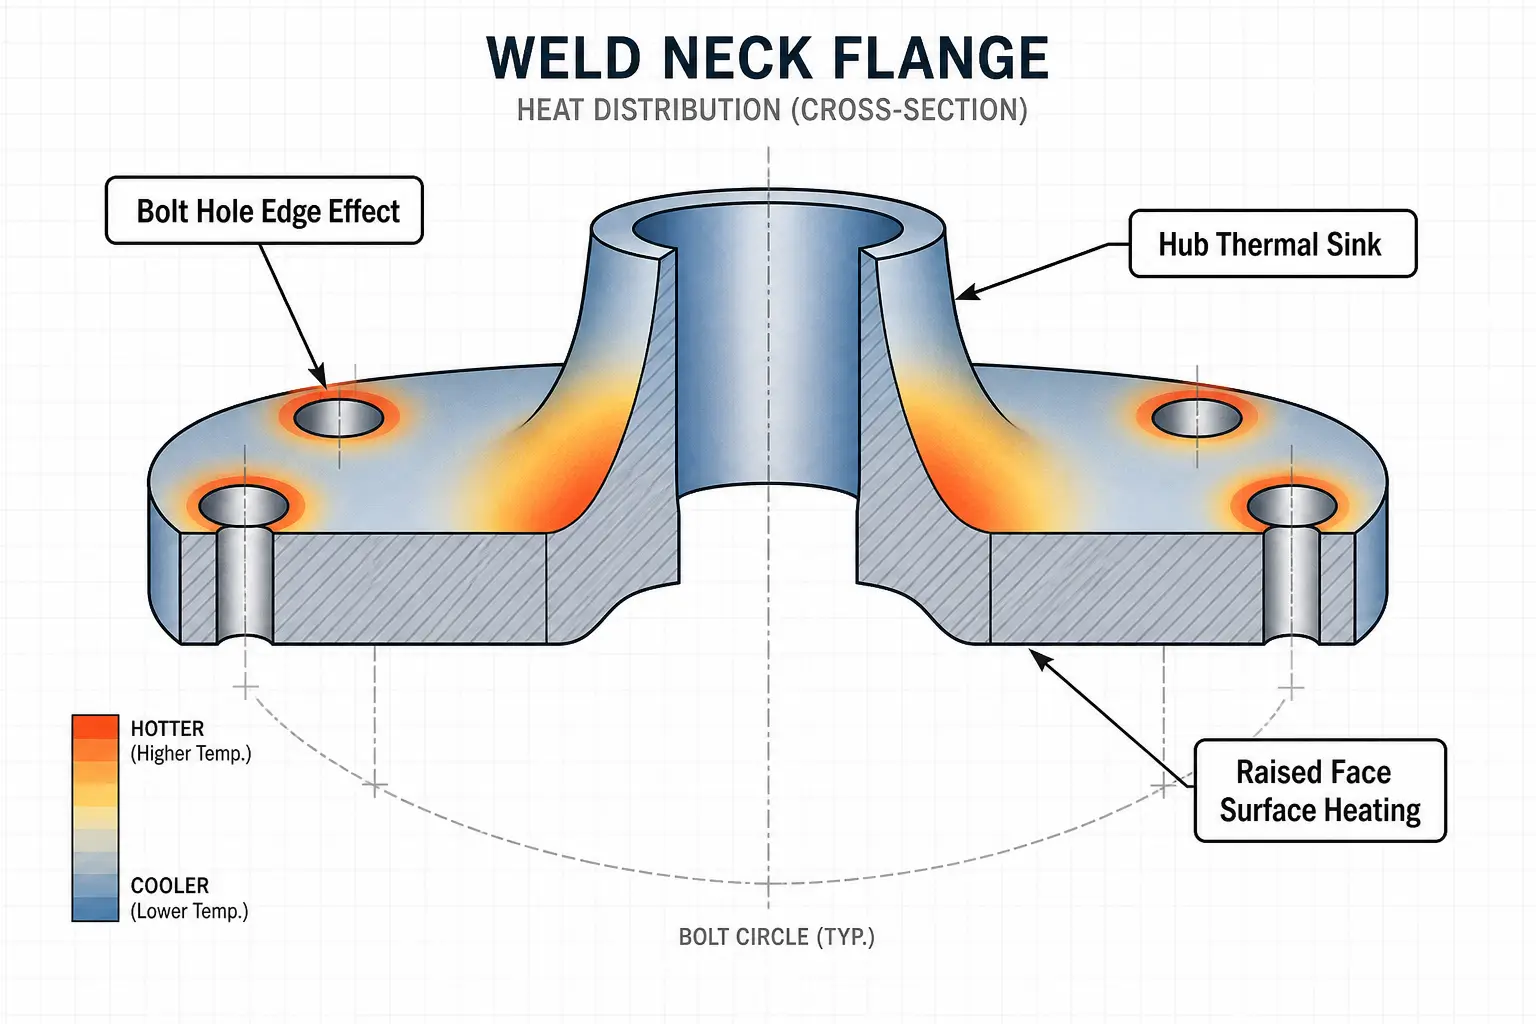
ครีบมีลักษณะกลมแต่ไม่ค่อยสม่ำเสมอ. รูน๊อต, ใบหน้าที่ยกขึ้น, คอเชื่อม, ฮับ, และร่องปะเก็นทำให้เกิดความแตกต่างของมวลความร้อนทั่วทั้งชิ้นส่วน. คุณสมบัติเหล่านี้มีทั้งความร้อนและความเย็นในอัตราที่ต่างกัน. หากเรขาคณิตของคอยล์ไม่ได้คำนึงถึงพวกมัน, อุณหภูมิกระจายไม่สม่ำเสมอ.
การเลือกใช้วัสดุทำให้ปัญหายุ่งยากขึ้น. หน้าแปลนเหล็กคาร์บอนให้ความร้อนต่ำกว่าอุณหภูมิคูรีได้อย่างมีประสิทธิภาพ. หน้าแปลนสแตนเลสและโลหะผสมนิกเกิลทำไม่ได้. คอเชื่อม A105 ขนาด 24 นิ้ว และคอเชื่อม A105 ขนาด 24 นิ้ว 316 หน้าแปลนตาบอดสแตนเลสต้องการระดับพลังงานที่แตกต่างกัน, ความถี่ที่แตกต่างกัน—ถึงแม้จะมีคอยล์เดียวกันอยู่ข้างหน้าก็ตาม. สำหรับหน้าแปลนขนาดใหญ่, คำถามไม่ใช่ว่าการเหนี่ยวนำหรือไม่ สามารถ ทำให้ชิ้นส่วนร้อนขึ้น. อยู่ที่ว่าระบบจะทำความร้อนโซนที่ถูกต้องหรือไม่, ในอัตราที่เหมาะสม, โดยไม่มีการเปลี่ยนแปลงของอุณหภูมิมากเกินไปหรือความเสียหายต่อพื้นผิวเครื่องจักร.
2.ในกรณีที่การเหนี่ยวนำเหมาะกับหน้าแปลน
การทำความร้อนแบบเหนี่ยวนำสำหรับหน้าแปลนเหมาะสมเมื่องานจำเป็นต้องมีการแปลเป็นภาษาท้องถิ่น, ความร้อนที่ทำซ้ำได้และขั้นตอนการผลิตทำให้อุปกรณ์เฉพาะเหมาะสม. หน้าแปลนได้รับความร้อนที่สถานีประกอบ, ติดกับอ่าวเชื่อม, หรืออินไลน์ในเซลล์อัตโนมัติ. ไม่มีการขนส่งเตา. ไม่มีเวลาแช่นาน. ความร้อนจะเปิดขึ้นเมื่อการผลิตต้องการและหยุดเมื่อวงจรสิ้นสุด เปรียบเทียบกับการเผาเตาเผาสำหรับชิ้นส่วนเดียวหรือการรอให้ผ้าห่มต้านทานเคลื่อนตัวไปทางลาด. สำหรับผู้อ่านที่ต้องการพื้นฐานเบื้องหลังกระบวนการ, ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ.
3.การใช้งานเครื่องทำความร้อนหน้าแปลนทั่วไป
3.1การหดตัวและการประกอบ
การประยุกต์ใช้การเหนี่ยวนำหน้าแปลนที่พบมากที่สุด: การขยายตัวทางความร้อนเพื่อการรบกวนที่เหมาะสม. ให้ความร้อนแก่เจาะหรือส่วนวงแหวนที่กำหนด. หน้าแปลนจะขยายออก. มันเลื่อนไปบนเพลา, ท่อ, หรือฮับ. การระบายความร้อนล็อคความพอดี.
เคล็ดลับคือให้ความร้อนเฉพาะสิ่งที่ต้องขยายเท่านั้น. การทำความร้อนหน้าแปลนทั้งหมดเป็นการสิ้นเปลืองพลังงานและเวลา. คอยล์ที่จับคู่อย่างเหมาะสมจะกำหนดเป้าหมายไปที่โซนเจาะ. เป้าหมายอุณหภูมิมาจากการคำนวณสัญญาณรบกวน ไม่ใช่การคาดเดา. สร้างระยะขอบให้เพียงพอสำหรับการจัดการ, แต่อย่าร้อนมากเกินไป. อุณหภูมิที่มากเกินไปอาจเสี่ยงต่อการบิดเบือน. หากต้องการข้อมูลเพิ่มเติมเกี่ยวกับการเลือกอุปกรณ์สำหรับงานประเภทนี้, ดูคู่มือของเราเกี่ยวกับ การเลือกเครื่องฟิตติ้งหดแบบเหนี่ยวนำ.
3.2การอุ่นการเชื่อม
หน้าแปลนเชื่อมคอและการเชื่อมต่อท่อผนังหนักมักจะต้องอุ่นก่อนเพื่อควบคุมอัตราการทำความเย็นและป้องกันการแตกร้าวของไฮโดรเจน. การเหนี่ยวนำให้ความร้อนล่วงหน้าที่เร็วกว่าอุณหภูมิและสม่ำเสมอมากกว่าวิธีใช้คบเพลิง. ด้วยเทอร์โมคัปเปิ้ลหรืออินฟาเรดป้อนกลับ, ระบบจะยึดแถบอุ่นไว้ตลอดวงจรการเชื่อม. ไม่มีผู้ปฏิบัติงานปรับเปลวไฟ. ไม่ต้องเดาว่าอุณหภูมินั้นอยู่ในระดับที่รหัสระบุไว้หรือไม่.
3.3การถอดและทําความร้อนบํารุงรักษาการเคลือบ
ขอบท่อ, รอยต่อโรงกลั่น, และเครื่องจักรหนักมักต้องใช้ความร้อนเพื่อทําให้ชั้นเคลือบนุ่ม, ปล่อยซีลแลนท์, หรือปลดปล่อยสลักเกลียวที่กัดกร่อนระหว่างการรื้อถอน. การเหนี่ยวนําให้ความร้อนกับเหล็กใต้ชั้นเคลือบโดยไม่ใช้เปลวไฟเปิด. เป้าหมายคือการปลดปล่อย, ไม่ให้ร้อนเกินไป. ทบทวนเคมีและการระบายอากาศของการเคลือบก่อนตัดสินใจดําเนินการ—การควบคุมอุณหภูมิมีความสําคัญมากกว่าการให้ความร้อนในชุด.
3.4การชุบความร้อนแบบเฉพาะจุด
หน้าแปลนบางส่วนต้องการการชุบแข็งบนพื้นผิวปิดผนึก, การลดความเครียดรอบโซนรอยเชื่อม, หรือการอบชุบหลังจากการกลึง. การเหนี่ยวนำความร้อนสามารถทำให้วงแหวนหรือพื้นผิวที่เลือกได้โดยไม่ต้องนำชิ้นส่วนทั้งหมดไปอยู่ในเตาความร้อน. การใช้งานเหล่านี้ต้องการการควบคุมทางโลหะวิทยาที่เข้มงวดขึ้น—อัตราการระบายความร้อน, เวลาการแช่, และความสม่ำเสมอของอุณหภูมิต่างมีค่า. ดูหน้าของเราเกี่ยวกับ การชุบแข็งด้วยเหนี่ยวนำ เมื่อหน้าแปลนมีข้อกำหนดคุณสมบัติทางกลเกินกว่าการประกอบเข้าพอดี.
4.ตัวแปรกระบวนการหลัก — และการอ้างอิงวัสดุอย่างรวดเร็ว
ตัวแปรสามตัวขับเคลื่อนทุกการตั้งค่าการทำความร้อนที่หน้าแปลน: โซนร้อน, ความสม่ำเสมอของอุณหภูมิ, และเวลาวงจร.
กำหนดโซนร้อนก่อน. การทำความร้อน OD เต็มรูปแบบของหน้าแปลนขนาด 36 นิ้วต้องใช้กำลังและรูปทรงของคอยล์ที่แตกต่างจากการให้ความร้อนเฉพาะเจาะเท่านั้น. การทำผิดแบบนี้จะส่งผลให้เกิดการตัดสินใจดาวน์สตรีมทุกครั้ง.
ความสม่ำเสมอของอุณหภูมิจะกำหนดว่าวิศวกรรมจะนำไปใช้ในการออกแบบคอยล์มากน้อยเพียงใด, การหมุนชิ้นส่วน, และตำแหน่งเซนเซอร์. การประกอบที่พอดีอาจทนได้ ±25°F ทั่วทั้งรู. โค้ดต่อไปนี้จะอุ่นก่อนการเชื่อมไม่ได้.
ระยะเวลาวงจรมีผลต่อความชันของความต่างอุณหภูมิทางความร้อน. พลังงานสูงสุดในเวลาน้อยที่สุดสร้างความแตกต่างของอุณหภูมิระหว่างพื้นผิวกับแกนอย่างมากในหน้าแปลนหนา. วงจรที่ยาวขึ้นเล็กน้อยพร้อมการแช่สั้น ๆ มักให้ผลลัพธ์ที่สม่ำเสมอมากขึ้น—โดยเฉพาะในส่วนผนังที่หนากว่าสองนิ้ว. การจัดการชิ้นส่วนก็สำคัญเช่นกัน. การตั้งค่าการให้ความร้อนควรเหมาะกับวิธีที่หน้าแปลนเคลื่อนผ่านโรงงานจริงๆ, ไม่ใช่ในทางกลับกัน.
| วัสดุ | แม่เหล็ก (ต่ำกว่าอุณหภูมิเคอรี) | พฤติกรรมการให้ความร้อน | ความถี่ปกติ | ระวัง |
|---|---|---|---|---|
| เหล็กกล้าคาร์บอน (A105) | ได้ | รวดเร็ว, มีประสิทธิภาพ | 1–10 kHz | เกินจุดเคอรี |
| เหล็กอัลลอย (F11, F22) | ได้ | รวดเร็ว, มีประสิทธิภาพ | 1–10 kHz | ขอบเขตหน้าต่างการชุบแข็ง |
| 304 / 316 สแตนเลส | ไม่ใช่ | ช้าลง, ต้องการพลังงานมากขึ้น | 10–50 kHz | การขยายตัวทางความร้อนสูงกว่าเหล็กคาร์บอน |
| เหล็กหล่อเหนียว | ได้ | รวดเร็ว | 1–10 kHz | การหลอมละลายที่ผิวบริเวณขอบคม |
| Inconel 625 / 718 | ไม่ใช่ | ช้า, ความต้องการพลังงานสูง | 10–50 kHz | ค่าการนำความร้อนต่ำ → เกิดความชันสูง |
5.ข้อควรพิจารณาในการออกแบบคอยล์
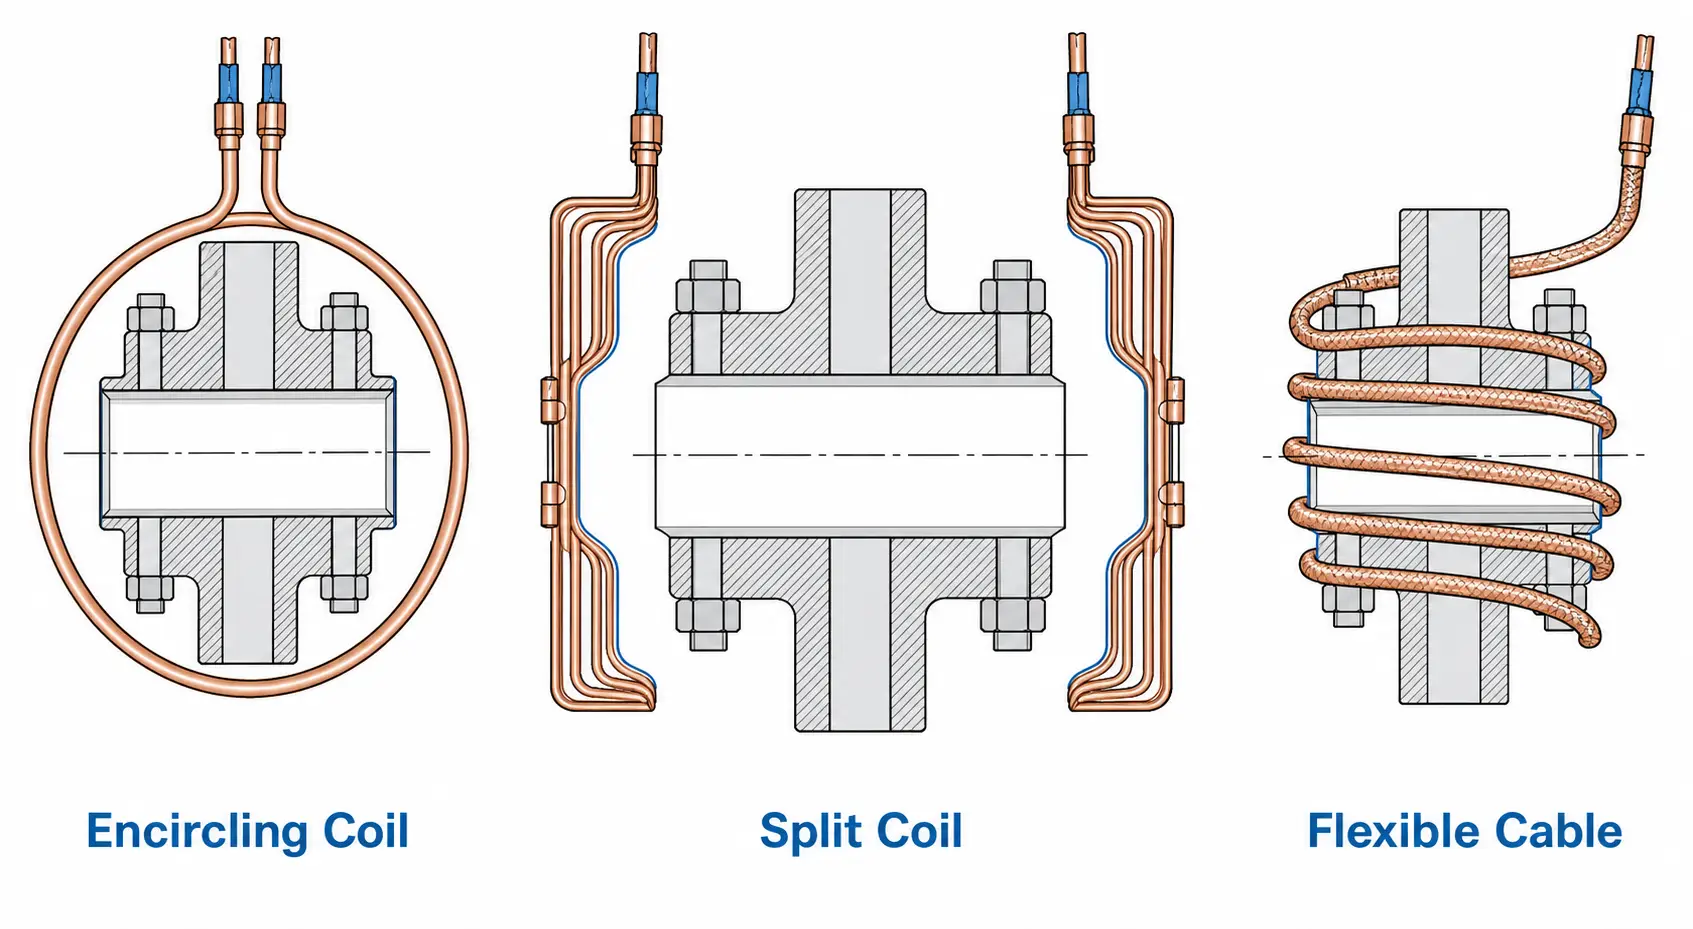
การออกแบบขดลวดแยกกระบวนการให้ความร้อนหน้าแปลนที่เชื่อถือได้ออกจากกระบวนการที่ไม่สม่ำเสมอ. ขดลวดต้องตรงกับเส้นผ่านศูนย์กลางของหน้าแปลน, โซนที่ให้ความร้อน, และวิธีที่ชิ้นส่วนเคลื่อนผ่านการผลิต. หน้าแปลนขนาดเล็กทำงานได้ดีกับขดลวดวงกลมรอบๆ OD หรือรู. หน้าแปลนขนาดใหญ่—ส่วนหอลม, ตัวภาชนะรับความดัน - อาจต้องใช้คอยล์แยก, สายเคเบิลเหนี่ยวนำที่ยืดหยุ่น, หรือการสแกนหัว. หากหน้าแปลนยังคงอยู่, คอยล์จะต้องเปิด, ที่หนีบ, หรือดัชนีรอบๆ.
รูโบลต์และคุณสมบัติที่ยกขึ้นใกล้กับคอยล์สามารถรวมความร้อนไว้ในพื้นที่ได้. การหมุนชิ้นส่วนหรือการปรับคอยล์หลายรอบช่วยให้เรื่องนี้ราบรื่นขึ้น. การระบายความร้อนด้วยน้ำเป็นสิ่งจำเป็นสำหรับคอยล์การผลิตที่มีกระแสไฟฟ้าสูง. ระบบควรมีขนาดที่เหมาะสม ระบบระบายความร้อนด้วยน้ำเหนี่ยวนำความร้อน พร้อมการตรวจสอบการไหลและการป้องกันสภาวะการไหลต่ำ. หากต้องการดูให้กว้างขึ้นว่าชิ้นส่วนทั้งหมดเข้ากันอย่างไร, ดูรายละเอียดของเรา ส่วนประกอบระบบทําความร้อนแบบเหนี่ยวนํา. การทดสอบต้นแบบเป็นการประกันราคาถูก การทดลองให้ความร้อนหนึ่งครั้งแสดงให้เห็นว่าขดลวดสร้างความสม่ำเสมอที่ยอมรับได้ก่อนที่ระบบจะเสร็จสิ้นหรือไม่.
6.กำลังไฟ, ความถี่, และการควบคุมอุณหภูมิ
กำลังชั่งตามมวล, อุณหภูมิเป้าหมาย, และเวลาวงจร. หน้าแปลนสลิปออนขนาดเล็กอาจต้องใช้กำลัง 15–30 กิโลวัตต์. หน้าแปลนภาชนะรับความดันขนาด 48 นิ้วต้องการมากกว่านี้อย่างมาก. การคาดเดาต่ำจะทำให้การผลิตช้าลง. คาดเดาทุนสิ้นเปลืองสูง.
การควบคุมความถี่เมื่อความร้อนเข้าสู่วัสดุ. ความถี่ที่ต่ำกว่าจะดันลึกขึ้น—สำคัญมากสำหรับหน้าแปลนผนังหนาซึ่งการทำความร้อนเฉพาะพื้นผิวจะไม่ทำงาน. ความถี่ที่สูงกว่าจะเน้นที่พื้นผิว. เพื่อคำอธิบายที่ลึกซึ้งยิ่งขึ้น, ดูคู่มือของเราเกี่ยวกับ วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน. จับคู่ความถี่กับความลึกของความร้อนที่ต้องการ, ไม่ใช่แค่การอุ่นเครื่องบนพื้นผิวที่เร็วที่สุดเท่านั้น.
การควบคุมอุณหภูมิควรสอดคล้องกับความเสี่ยงของกระบวนการ. งานขยายที่ไม่สำคัญอาจทำงานโดยให้ความร้อนตามกำหนดเวลาเมื่อชิ้นส่วนมีความสม่ำเสมอ. การเชื่อม, การชุบความร้อน, หรือการเรียกการประกอบที่มีความทนทานต่ำสำหรับการควบคุมแบบวงปิด เช่น เทอร์โมคัปเปิลหรือไพโรมิเตอร์อินฟราเรดพร้อมการบันทึกข้อมูล. การวางตำแหน่งเซ็นเซอร์มีความสำคัญ: เซ็นเซอร์ IR ที่เล็งไปที่พื้นผิวเครื่องจักรมันวาวจะอ่านค่าผิด เว้นแต่จะได้รับการจัดการการแผ่รังสี. วางเทอร์โมคัปเปิลในตำแหน่งที่แสดงถึงอุณหภูมิกระบวนการวิกฤติ, ไม่ใช่แค่ที่ที่ติดได้ง่ายเท่านั้น. หากคุณยังคงปรับขนาดอุปกรณ์อยู่, คำแนะนำของเราเกี่ยวกับ ว่าคุณต้องการพลังงานเท่าใดสำหรับการให้ความร้อนด้วยเหนี่ยวนำ สามารถช่วยกำหนดกรอบข้อกำหนดที่เป็นจริงได้.
7.การโทรออก
การเหนี่ยวนำเหมาะกับการทำความร้อนที่หน้าแปลนเมื่อมีสามสิ่งเรียงกัน: โซนร้อนถูกกำหนดไว้อย่างดี, ปริมาณการผลิตรองรับต้นทุนเครื่องมือ, และการควบคุมอุณหภูมิมีความสำคัญเพียงพอที่จะปรับอุปกรณ์ให้เหมาะสม. หากหน้าแปลนเคลื่อนผ่านร้านของคุณทุกวัน—เพื่อให้ประกอบได้พอดี, อุ่นล่วงหน้า, หรือการบำรุงรักษา—การเหนี่ยวนำจะลดรอบเวลาและให้ความร้อนเท่าเดิมทุกรอบ.
ทำความร้อนหนึ่งหน้าแปลนต่อเดือนโดยมีหน้าต่างอุณหภูมิหลวม? เตาอบหรือผ้าห่มต้านทานอาจทำงานได้ดี. เส้นแบ่งไม่ใช่ขนาดหน้าแปลน แต่อยู่ที่ความสามารถในการทำซ้ำนั้นคุ้มค่าหรือไม่. มาดูกันว่าการเหนี่ยวนำเทียบกับการให้ความร้อนแบบเดิมๆ เป็นอย่างไร, ดู เทียบกับการให้ความร้อนแบบเหนี่ยวนำ. เตาแก๊ส.
คีย์ Takeaway
เครื่องทำความร้อนแบบเหนี่ยวนำหน้าแปลนทำงานเมื่อขดลวด, แหล่งจ่ายไฟ, และการควบคุมอุณหภูมิจะจับคู่กับรูปทรงของชิ้นส่วนจริง ไม่ใช่ประมาณจากเส้นผ่านศูนย์กลางเพียงอย่างเดียว. เพื่อผลลัพธ์ที่คุณสามารถทำซ้ำได้, กำหนดโซนความร้อนก่อน, เลือกความถี่ที่เหมาะสมกับวัสดุ, และอย่าแลกความสม่ำเสมอกับความเร็ว.
8.คำถามที่พบบ่อย
Q: วัสดุหน้าแปลนใดที่สามารถเหนี่ยวนำความร้อนได้?
ก: โลหะนำไฟฟ้าส่วนใหญ่—เหล็กกล้าคาร์บอน, เหล็กอัลลอย, สแตนเลส, เหล็กดัด, และโลหะผสมนิกเกิล. เหล็กคาร์บอนแม่เหล็กให้ความร้อนเร็วที่สุด. เกรดที่ไม่ใช่แม่เหล็กเช่น 316 สแตนเลสและ Inconel ต้องการการตั้งค่าความถี่และพลังงานที่แตกต่างกัน.
Q: สามารถเหนี่ยวนำความร้อนให้กับหน้าแปลนท่อขนาดใหญ่ได้?
ก: ได้. แต่เส้นผ่านศูนย์กลางและมวลขับเคลื่อนความต้องการพลังงานและการออกแบบคอยล์. หน้าแปลนขนาดใหญ่มักใช้คอยล์แยก, สายเคเบิลเหนี่ยวนำที่ยืดหยุ่น, การให้ความร้อนเป็นขั้นตอน, หรือการหมุนชิ้นส่วนเพื่อรักษาความสม่ำเสมอทั่วทั้งโซนที่ให้ความร้อน.
Q: การเหนี่ยวนำหรือคบเพลิงสำหรับอุ่นหน้าแปลน?
ก: การเหนี่ยวนำชนะความสามารถในการทำซ้ำ, การควบคุมอุณหภูมิ, และสภาพการทำงานในสภาพแวดล้อมการผลิต. การทำความร้อนด้วยคบเพลิงยังคงมีพื้นที่สำหรับการซ่อมแซมภาคสนามเป็นครั้งคราว โดยไม่จำเป็นต้องใช้เอกสารประกอบ และรูปร่างของชิ้นส่วนจะแตกต่างกันไปในแต่ละรัน.
Q: ฉันต้องใช้ข้อมูลอะไรบ้างในการปรับขนาดระบบทำความร้อนแบบแปลน?
ก: เริ่มต้นด้วยการวาดหน้าแปลน, เกรดวัสดุ, โซนร้อน, อุณหภูมิเป้าหมาย, และเวลารอบที่ต้องการ. ซัพพลายเออร์ใช้สิ่งเหล่านี้—บวกกับปริมาณรายปี, รอบการทำงาน (duty cycle), และข้อกำหนดของรหัสที่เกี่ยวข้องทั้งหมด—เพื่อแนะนำระดับกำลังไฟฟ้า, ช่วงความถี่, แนวคิดขดลวด, และความสามารถในการทำความเย็น.
ต้องการกระบวนการให้ความร้อนแบบเหนี่ยวนำสำหรับหน้าแปลน?
ส่งแบบวาดหน้าแปลนของคุณให้เรา, เกรดวัสดุ, อุณหภูมิเป้าหมาย, และเวลาวงจร. ทีมวิศวกรรมของเราจะตรวจสอบการใช้งานและแนะนำการตั้งค่าการให้ความร้อนแบบเหนี่ยวนำสำหรับการทดสอบหรือการผลิต.


