Как выбрать индукционный источник питания для пайки: 7 Критические факторы для инженеров & Покупатели
Как выбрать индукционный источник питания для пайки — вопрос, с которым сталкивается каждый производственный инженер при переходе от пайки с помощью горелки к индукционной пайке—или при масштабировании существующей линии индукционной пайки. Источник питания — это сердце системы. Выберите неправильный вариант, и вы получите нестабильное качество соединений, медленные циклы, или станок, который срабатывает каждый день после обеда. Это руководство рассматривает 7 критические факторы, с практическими данными для пайки медных труб и карбидного инструмента, чтобы вы могли выбрать правильный источник питания с первого раза.
1. Почему источник питания определяет качество пайки
При индукционной пайке, тепло возникает из-за протекания переменного тока через рабочую катушку, что вызывает вихревые токи в заготовке. Источник питания определяет частота, уровень мощности, и точность управления этим током. Эти три параметра напрямую контролируют скорость нагрева, равномерность температуры, и повторяемость.
В отличие от газовой пайки—где оператор визуально оценивает температуру по цвету—индукционная пайка с правильно подобранным источником питания обеспечивает одинаковый температурный режим в каждом цикле. Для производителей, которые работают 200+ соединения за смену, это повторяемость — разница между 0.2% процентом брака и 4% единицей.
Если вы новичок в основах индукционного нагрева, наш Как работает индукционное нагревание? руководство описывает основную физику простым языком.
2. Мощность: Соответствие массы заготовки
Самая важная цифра в паспорте источника питания — это его номинальная мощность в киловаттах.. Для пайки, требуемая мощность зависит от:
- Масса и материал заготовки—более тяжелые детали и металлы с высокой проводимостью (медь, алюминий) требуется больше мощности для достижения температуры пайки за разумное время цикла.
- Целевое время цикла—одно и то же соединение можно паять 5 кВт или 15 кВт; разница в том, потребуется ли это 90 секунды или 25 секунд.
- Эффективность соединения катушек—доля магнитного поля, которая фактически взаимодействует с заготовкой. Хорошо спроектированная катушка с минимальными зазорами (1–3 мм зазор) передаёт 70–85% выходной мощности в деталь. Свободно подогнанная универсальная катушка может передавать лишь 40–50%, практически удваивая требуемую мощность источника для того же результата нагрева.
- Конструкция соединения—плотная посадка с натягом нагревается иначе, чем свободная посадка со вставленным заранее припойным металлом.
| Применение | Типичная масса детали | Рекомендуемая мощность | Типичное время цикла |
|---|---|---|---|
| Пайка медной трубки (≤¾» Наружный диаметр) | 50–200 г | 5–10 кВт | 15–30 с |
| Пайка медной трубки (1–2″ Наружный диаметр) | 200–800 г | 10–20 кВт | 20–45 с |
| Пайка карбидного инструмента (малые вставки) | 30–150 г | 5–10 кВт | 10–25 с |
| Пайка карбидного инструмента (крупные токарные инструменты) | 150–600 г | 10–20 кВт | 20–40 с |
| Пайка автомобильных фитингов переменного тока | 80–300 г | 10–15 кВт | 12–25 с |
Совет по покупке: Размер самой тяжелой реалистичной детали, а не обычную. Блок питания, работающий при 90% способность для 8 часы будут иметь более короткий срок службы, чем часы, работающие при 60–70%. Для более глубокого погружения в расчеты энергопотребления в различных приложениях., см. наше полное руководство по выбору мощности.
3. Частота: Рычаг глубины проникновения
Частота контролирует, насколько глубоко индуцированный ток проникает в заготовку.—явление под названием эффект скин-слоя. Для пайки, выбор частоты следует простому правилу:
- Более высокая частота (100–400 кГц): Неглубокое проникновение, быстрый нагрев поверхности. Лучше всего для мелких деталей, тонкостенные трубы, и пайка карбидных вставок, когда необходимо, чтобы тепло концентрировалось на поверхности соединения.
- Средняя частота (10–100 кГц): Умеренное проникновение. Основной диапазон для общей пайки компонентов до 1″ поперечное сечение.
- Низкая частота (1–10 кГц): Глубокое проникновение. Используется для пайки крупного сечения или когда необходимо, чтобы тепло достигло внутреннего соединения через толстую наружную стенку.
| Диапазон частот | Глубина проникновения (Сталь) | Лучшее применение |
|---|---|---|
| 1–10 кГц | 1.5–5.0 мм | Пайка толстостенных деталей, крупные фитинги |
| 10–100 кГц | 0.5–1.5 мм | Общая пайка, медные трубы, ручки инструментов |
| 100–400 кГц | 0.2–0.5 мм | Небольшие карбидные вставки, тонкостенные трубы, ювелирные изделия |
Важное предостережение: Глубины проникновения в таблице выше рассчитаны при комнатной температуре. По мере нагрева заготовки до температуры пайки, электрическое сопротивление увеличивается (на 4–5× для углеродистой стали от 20°С до 800°C), , что пропорционально увеличивает глубину поверхностного слоя. Значения в таблице надежны для начальной фазы нагрева и стадии предварительного нагрева; При полной температуре пайки, фактическая глубина проникновения обычно на 2–2.5× глубже. Для магнитных сталей, сдвиг еще больше, когда температура Кюри (~770°C) превышена и материал становится немагнитным, вызывая внезапный скачок эффективной глубины проникновения.
Для большинства задач пайки, 15–50 Подача кГц обеспечивает лучший баланс проникновения и скорости нагрева.. Прочтите наш руководство по частотной классификации для получения полной информации о том, как частота влияет на каждое применение отопления..
4. Рабочий цикл: Непрерывный против. Прерывистая работа
Рабочий цикл описывает процент времени, в течение которого блок питания может работать на полной номинальной мощности, прежде чем ему потребуется отдых для охлаждения.. А 50% рабочий цикл при 15 кВт означает, что источник питания может обеспечить 15 кВт для, сказать, 5 минуты, тогда должен простаивать 5 минуты.
Для производственной пайки, это имеет огромное значение:
- Ручная пайка на одной станции: 30–50% рабочий цикл обычно достаточен. Оператору нужно время для загрузки и выгрузки между циклами.
- Полуавтоматическая пайка на поворотном столе: 70–80% рабочего цикла. Наличие нескольких станций означает, что источник питания активен на большинстве позиций стола.
- Полностью автоматическая пайка на конвейере: 100% рабочего цикла (непрерывный режим). Источник питания должен работать без остановки на протяжении всей смены.
Если ваш процесс выполняет тепловой цикл за 25 секунд каждый 40 секунд (включая загрузку/выгрузку), это 62.5% рабочего цикла. Приобретите источник питания с как минимум 80% мощностью при вашей целевой мощности—а не 65%—по трем причинам: (1) снижение номинальных характеристик при температуре окружающей среды: большинство расходных материалов имеют рейтинг 25°C окружающая среда; на 38–42°Заводской цех C летом, эффективный рабочий цикл может снизиться на 15–20 процентные пункты, (2) скачки производства, которые временно увеличивают частоту цикла, и (3) старение охлаждающих компонентов, которое со временем снижает эффективность отвода тепла. Разница в стоимости между 70% и 85% рабочий цикл единицы мал по сравнению со стоимостью остановки производства на 35°C дня.
5. Система управления: Фактор повторяемости
Современные источники питания для индукционной пайки попасть на три уровня контроля:
Уровень 1—Базовое ручное управление: Потенциометр для регулировки мощности и механический таймер.. Недорогой, но каждое изменение параметра требует поворота отвертки или ручки. Подходит для пайки в мастерских 5–10 разные номера деталей в день.
Уровень 2—Цифровое программируемое управление: Магазины 20–100 профили рецептов, каждый с заданной мощностью, времени, и иногда температурный скачок. Операторы выбирают номер детали и нажимают кнопку «Старт».. Это минимум для любого магазина, работающего более 20 разные суставы.
Уровень 3—Система температурного контроля с замкнутым контуром: Использует инфракрасный пирометр или обратную связь с термопарой для регулирования мощности в режиме реального времени., поддержание сустава в пределах ±5°C целевой температуры пайки. Необходим для аэрокосмической отрасли, медицинское устройство, и любое приложение, требующее прослеживаемости процессов.
Для большинства операций промышленной пайки, Уровень 2 предлагает лучшее соотношение цены и возможностей. Окупаемость по сравнению с первым уровнем—за счет сокращения времени наладки и меньшего количества бракованных соединений—обычно приходит в течение 3–6 месяцы.
6. Система охлаждения: Не упускайте из виду воду
Каждый индукционный источник питания генерирует тепловыделение, которое необходимо отводить. Система охлаждения не является аксессуаром—она напрямую влияет на время безотказной работы и срок службы компонентов. Два варианта:
- Водяное охлаждение: Отраслевой стандарт для источников выше 10 кВт. Требуется закрытая система с чиллером или вода из здания. Больше инфраструктуры, но превосходное удаление тепла. Смотрите наше Полное руководство по водяному охлаждению для расчета размеров системы.
- Воздушное охлаждение: Доступно до ~15 кВт. Самодостаточное, не требует водопровода. Подходит для портативных или лабораторных установок. Наш воздушное индукционное нагревание В статье подробно рассматриваются компромиссы.
Если на вашем предприятии уже есть контур технологической воды, с водяным охлаждением — простой выбор. Если вы настраиваете новую ячейку и хотите минимальную установку, подача с воздушным охлаждением под 15 кВт упрощает задачу.
7. Совместимость катушек и согласование выходов
Источник питания и рабочая катушка образуют резонансный контур.. Источник питания должен соответствовать индуктивности катушки во всем диапазоне деталей, которые вы будете паять.. Ключевые соображения:
- Коэффициент трансформации: Источники питания с многоотводным выходным трансформатором могут работать с более широким диапазоном индуктивностей катушек.. Это важно при пайке деталей, от небольших фитингов до крупных узлов..
- Удаленная тепловая станция: Некоторые источники питания поддерживают удаленный выходной трансформатор, подключаемый гибкими кабелями., позволяя вам разместить катушку до 3–5 метров от силового шкафа. Критически важен для интеграции в сборочную линию.
- Быстросменные разъемы катушки: Если вы меняете катушки между номерами деталей, ищите источники питания с быстроразъемными выходными клеммами, не требующими инструментов.. Каждая минута, сэкономленная на перенастройке, составляет более года производства..
Два реальных сценария пайки
Сценарий А: Пайка медных труб для систем отопления, вентиляции и кондиционирования воздуха
Производитель паяет 3/4″ медные трубки в сборе для реверсивных клапанов тепловых насосов. В каждом суставе используется предварительно сформированное серебряно-фосфорное кольцо BCuP-5.. Цель — 720.°C, с 20-секундным циклом и одним суставом каждый 35 секунды, включая загрузку/разгрузку.
Рекомендуемые характеристики индукционного источника питания: 10–12 кВт, 20–30 кГц, с водяным охлаждением, хранение данных цифрового программируемого управления 8 профили рецептов (по одному на диаметр трубы). Требования к рабочему циклу: 57%. А 10 Мощность, кВт, рассчитанная на 70% рабочий цикл идеально совпадает.
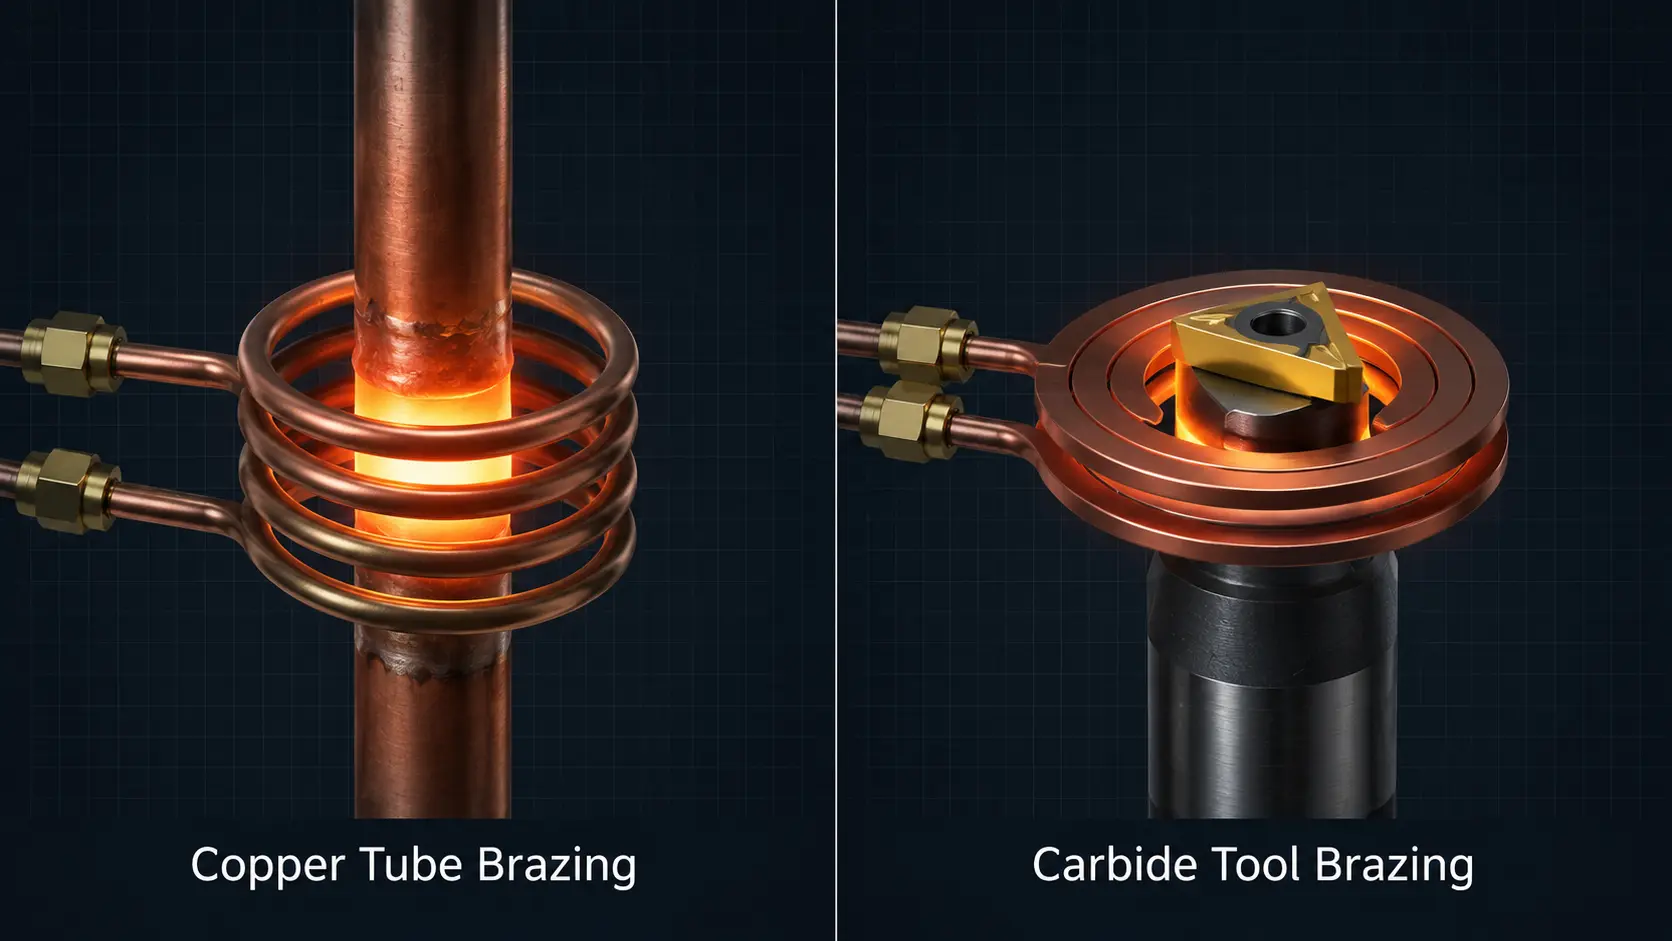
Сценарий B: Пайка карбидного инструмента
Производитель режущих инструментов наплавляет твердосплавные пластины на стержни из легированной стали с использованием серебряного припоя BAg-24. Температура пайки 680°C. Область соединения мала, но стальной стержень действует как теплоотвод, отводя тепло от соединения.
Рекомендуемые характеристики индукционного источника питания: 7–10 кВт, 150–250 кГц, с водяным охлаждением, замкнутая система управления температурой по ИК-сенсору. Высокая частота позволяет концентрировать тепло на интерфейсе карбид-сталь, а не прогревать весь стержень. Обратная связь по температуре предотвращает перегрев карбида, что может вызвать микротрещины.
Ключевой вывод
выбор Индукционный паяющий блок питания Сводится к четырём решениям, В порядке: (1) Уровень мощности зависит от самой тяжёлой части, (2) Частота основана на геометрии соединения и материале, (3) Рабочий цикл в зависимости от темпа производства, и (4) уровень управления в зависимости от ваших требований качества. Сделай эти четыре правильно, а остальные—охлаждение, совместимость катушек, физический след—естественно складываются.
Часто задаваемые вопросы
могу ли я использовать один и тот же индукционный блок питания для пайки и закалки?
Да, если диапазоны мощности и частоты пересекаются с обоими приложениями. a 10–30 кГц, 15–25 Поставка кВт может справляться с общей пайкой и среднеглубоким цементационным закаливанием. Однако, Специализированные источники питания для пайки часто включают функции, такие как управление нарастанием температуры и окна подачи припоя с таймером, которых нет у универсальных источников для закалки. Если пайка является 80%+ частью вашей работы, купите источник питания, оптимизированный для пайки.
В чем разница между источником питания для пайки и универсальным источником индукционного нагрева?
Основная технология одна и та же, но специализированные источники для пайки обычно включают: (1) более точное управление мощностью на низком уровне для точного вылеживания температуры, (2) таймированные этапы выхода для последовательностей предварительного нагрева–вылеживания–паянья, и (3) каналы ввода температуры для обратной связи пирометра. универсальный источник питания может паять, но специализированная индукционная паяльная установка делает процесс более повторяемым.
Как рассчитать срок окупаемости при переходе от паяльной горелки к индукционной пайке?
Три переменные это: (1) экономия припоя—индукция использует точно нужное количество, обычно экономя 15–25% по сравнению с паяльной горелкой, (2) уменьшение количества отходов от перегрева/недогрева соединений, и (3) труд—индукционная пайка выполняется быстрее на соединение. Большинство производителей окупают стоимость оборудования в течение 12–18 месяцев только на сокращение присадочного металла и лома, перед учетом прироста пропускной способности.
Работает ли индукционная пайка с алюминием??
Да, но это сложно по двум причинам. Сначала, алюминий чрезвычайно высокая теплопроводность (~237 W/m·K, примерно 4× что из углеродистой стали) быстро отводит тепло от сустава, требуется 2–3× способность эквивалентной стальной или медной детали поддерживать температуру пайки. Во-вторых, алюминий немагнитен, поэтому он не генерирует гистерезисный нагрев—все тепло исходит только от сопротивления вихревым токам, что менее эффективно, чем двойной механизм нагрева, доступный для ферромагнитных материалов.. Алюминий также имеет узкий температурный диапазон пайки. (обычно 580–620°C), поэтому настоятельно рекомендуется регулирование температуры с обратной связью.. 20–50 Частотный диапазон кГц хорошо подходит для большинства операций пайки алюминия..
Какое обслуживание требует источник питания для индукционной пайки?
Регулярное техническое обслуживание минимально: проверяйте уровень и качество охлаждающей жидкости еженедельно, очищайте или заменяйте воздушные фильтры ежемесячно (для агрегатов с воздушным охлаждением), и ежеквартально проверять электрические соединения на герметичность.. Силовые модули IGBT или MOSFET герметичны и не требуют обслуживания, но имеют типичный срок службы 7–10 лет при нормальной эксплуатации. Большинство незапланированных простоев происходит из-за проблем с охлаждающей жидкостью., не электрическая неисправность—так что сначала позаботься о системе охлаждения.
Оборудование для индукционной пайки для производственных помещений
При inductionheatingtreatment.com, мы поставляем системы индукционного нагрева и источники питания для индукционной пайки начиная от 5 кВт до 160 кВт, с вариантами частоты от 1 кГц до 400 кГц. Наши расходные материалы, предназначенные для пайки встык, включают цифровое программируемое управление с хранением рецептов, возможность замкнутой температурной обратной связи, и конфигурации удалённой нагревательной станции для интеграции в производственную линию.
Будь то пайка медных труб, карбидных режущих инструментов, или сложных автомобильных сборок, мы можем подобрать источник питания и набор катушек под вашу конкретную геометрию соединения и объём производства. Просмотрите наш выбор источников индукционного нагрева ресурсы или обратиться напрямую для обсуждения вашей заявки.
Нужна помощь в выборе вашего источника питания для пайки внахлест?
Сообщите нам материал вашей заготовки, геометрия соединения, и целевой цикл времени—наши инженеры порекомендуют источник питания и конфигурацию катушки, соответствующие вашим производственным потребностям.