Cách Chọn Nguồn Điện Cảm Ứng cho Hàn Chìm: 7 Các Yếu Tố Quan Trọng cho Kỹ Sư & Người Mua
Cách chọn nguồn điện cảm ứng cho hàn chìm là một câu hỏi mà mọi kỹ sư sản xuất đều gặp phải khi chuyển từ hàn gá bằng ngọn lửa sang hàn gá cảm ứng—hoặc khi mở rộng quy mô dây chuyền hàn gá cảm ứng hiện có. Nguồn điện là trái tim của hệ thống. Chọn sai, và bạn sẽ gặp phải chất lượng mối hàn không đồng đều, thời gian chu trình chậm, hoặc một máy móc bị ngắt điện mỗi buổi chiều. Hướng dẫn này đi qua một cách chi tiết các 7 yếu tố quan trọng, với dữ liệu thực tế cho hàn ống đồng và công cụ cacbua, để bạn có thể chọn nguồn điện đúng ngay từ lần đầu.
1. Tại sao nguồn cấp năng lượng quyết định chất lượng hàn
Trong hàn cảm ứng, nhiệt được sinh ra bởi dòng điện xoay chiều chạy qua cuộn làm việc, dòng điện này cảm ứng các dòng điện xoáy trong chi tiết cần hàn. Nguồn cấp năng lượng quyết định tần số, Mức công suất, và độ chính xác kiểm soát của dòng điện đó. Ba thông số này trực tiếp điều khiển tốc độ gia nhiệt, độ đồng đều nhiệt độ, và khả năng lặp lại.
Không giống như hàn bằng ngọn lửa—nơi người vận hành đánh giá nhiệt độ theo màu sắc—hàn cảm ứng với nguồn điện được lựa chọn tốt sẽ mang lại cùng một cấu hình nhiệt trên mỗi chu kỳ. Đối với các nhà sản xuất đang chạy 200+ khớp mỗi ca, độ lặp lại đó là sự khác biệt giữa một 0.2% tỷ lệ từ chối và 4% một.
Nếu bạn chưa quen với các nguyên tắc cơ bản về sưởi ấm cảm ứng, của chúng tôi Gia nhiệt cảm ứng hoạt động như thế nào? hướng dẫn bao gồm vật lý cơ bản bằng ngôn ngữ đơn giản.
2. Công Suất: Phù hợp với khối lượng phôi
Con số quan trọng nhất trên bảng dữ liệu nguồn điện là công suất định mức tính bằng kilowatt. Đối với hàn mềm, công suất cần thiết phụ thuộc vào:
- Khối lượng phôi và vật liệu—các chi tiết nặng hơn và kim loại dẫn điện cao (đồng, nhôm) cần nhiều công suất hơn để đạt nhiệt độ hàn trong thời gian chu kỳ hợp lý.
- thời gian chu trình mục tiêu—cùng một mối hàn có thể được hàn với 5 kW hoặc 15 kW; sự khác biệt là liệu nó mất 90 giây hoặc 25 giây.
- Hiệu suất ghép cuộn—tỷ lệ từ trường thực sự chặn phôi. Cuộn dây thiết kế tốt với khoảng cách chặt chẽ (1–3 Khoảng hở mm) kết nối 70–85% công suất đầu ra vào chi tiết. Cuộn dây generic lỏng lẻo chỉ có thể kết nối 40–50%, gần như gấp đôi công suất cung cấp yêu cầu cho cùng kết quả gia nhiệt.
- Thiết kế ghép nối—mối ghép kín hội tụ sinh nhiệt khác với mối ghép lỏng với kim loại hàn được đặt trước.
| Ứng dụng | Khối lượng điển hình của chi tiết | Công suất đề xuất | Thời gian chu trình điển hình |
|---|---|---|---|
| Hàn ống đồng (≤¾” Đường kính ngoài) | 50–200 g | 5–10 kW | 15–30 s |
| Hàn ống đồng (1–2″ Đường kính ngoài) | 200–800 g | 10–20 kW | 20–45 s |
| Hàn công cụ cacbua (chèn nhỏ) | 30–150 g | 5–10 kW | 10–25 s |
| Hàn công cụ cacbua (công cụ tiện lớn) | 150–600 g | 10–20 kW | 20–40 s |
| Hàn phụ kiện điều hòa ô tô | 80–300 g | 10–15 kW | 12–25 s |
Mẹo mua hàng: Kích thước cho chi tiết thực tế nặng nhất của bạn, không phải là chi tiết trung bình của bạn. Nguồn điện hoạt động ở 90% công suất cho 8 giờ sẽ có tuổi thọ ngắn hơn một nguồn chạy ở 60–70%. Để tìm hiểu sâu hơn về tính toán công suất trong các ứng dụng, xem các trang hướng dẫn chọn công suất đầy đủ.
3. Tần số: Đòn bẩy Chiều Sâu Thâm Nhập
Tần số kiểm soát mức độ dòng điện cảm ứng thâm nhập vào chi tiết—một hiện tượng gọi là hiệu ứng bề mặt. Đối với hàn mềm, việc chọn tần số theo một quy tắc đơn giản:
- Tần số cao hơn (100–400 kHz): Xâm nhập nông, nhiệt bề mặt nhanh. Tốt nhất cho các chi tiết nhỏ, ống thành mỏng, và hàn chặt mảnh cacbua nơi bạn muốn nhiệt tập trung tại bề mặt mối nối.
- Tần số trung bình (10–100 kHz): Xâm nhập vừa phải. Phạm vi làm việc chính cho hàn chung các bộ phận lên đến 1″ tiết diện.
- Tần số thấp hơn (1–10 kHz): Thâm nhập sâu. Dùng cho hàn tiết diện lớn hoặc khi bạn cần nhiệt đạt đến mối nối bên trong qua một lớp vỏ dày.
| Dải Tần Số | Chiều sâu Thâm nhập (Thép) | Tốt nhất cho |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Hàn tiết diện dày, khớp nối lớn |
| 10–100 kHz | 0.5–1.5 mm | Hàn chung, ống đồng, cán dụng cụ |
| 100–400 kHz | 0.2–0.5 mm | Chèn carbide nhỏ, ống thành mỏng, trang sức |
Lưu ý quan trọng: Độ sâu xuyên trong bảng trên được tính ở nhiệt độ phòng. Khi chi tiết gia công đạt nhiệt độ hàn, điện trở điện tăng lên (tăng 4–5× đối với thép cacbon từ 20°C lên 800°C), làm tăng độ sâu lớp vỏ tương ứng. Các giá trị bảng đáng tin cậy cho giai đoạn gia nhiệt ban đầu và giai đoạn tiền làm nóng; ở nhiệt độ hàn tối đa, độ thâm nhập thực tế thường là 2–2.5× sâu hơn. Đối với thép từ tính, sự thay đổi thậm chí còn lớn hơn khi điểm Curie (~770°C) bị vượt qua và vật liệu trở nên không có từ tính, gây ra sự tăng vọt đột ngột về độ sâu thâm nhập hiệu quả.
Đối với hầu hết các ứng dụng hàn, 15–50 Nguồn cung cấp kHz mang lại sự cân bằng tốt nhất giữa tốc độ thâm nhập và gia nhiệt. Đọc của chúng tôi hướng dẫn phân loại tần số để biết thông tin chi tiết đầy đủ về tần số ảnh hưởng như thế nào đến mọi ứng dụng sưởi ấm.
4. Chu kỳ làm việc: Liên tục vs. Hoạt động không liên tục
Chu kỳ hoạt động mô tả phần trăm thời gian mà nguồn điện có thể chạy hết công suất định mức trước khi nó phải nghỉ để hạ nhiệt. MỘT 50% chu kỳ nhiệm vụ tại 15 kW có nghĩa là nguồn cung có thể cung cấp 15 kW trong, ví dụ, 5 phút, sau đó phải nhàn rỗi trong 5 phút.
Đối với hàn gá sản xuất, điều này cực kỳ quan trọng:
- Hàn bằng tay tại trạm đơn: 30–50% chu kỳ nhiệm vụ thường đủ. Người vận hành cần thời gian để nạp và dỡ giữa các chu kỳ.
- Hàn trên bàn quay bán tự động: 70–80% chu kỳ làm việc. Nhiều trạm có nghĩa là nguồn điện hoạt động tại hầu hết các vị trí bàn.
- Hàn tự động hoàn toàn theo dây chuyền: 100% chu kỳ làm việc (công suất liên tục). Nguồn phải chạy liên tục trong toàn bộ ca làm việc.
Nếu quy trình của bạn chạy một chu kỳ nhiệt 25 giây mỗi 40 giây (bao gồm nạp/dỡ), đó là một 62.5% chu kỳ làm việc. Mua một nguồn cung cấp với ít nhất 80% đánh giá sức mạnh mục tiêu của bạn—không phải 65%—vì ba lý do: (1) giảm nhiệt độ môi trường xung quanh: hầu hết các nguồn cung cấp được đánh giá ở mức 25°môi trường xung quanh C; trên đường 38–42°Tầng nhà máy C vào mùa hè, chu kỳ nhiệm vụ hiệu quả có thể giảm 15–20 điểm phần trăm, (2) sản xuất tăng đột biến làm tăng tần suất chu kỳ tạm thời, và (3) sự lão hóa của các bộ phận làm mát làm giảm hiệu quả tản nhiệt theo thời gian. Sự khác biệt về chi phí giữa một 70% và 85% đơn vị chu kỳ nhiệm vụ là nhỏ so với chi phí của việc ngừng sản xuất vào ngày 35°chiều C.
5. Hệ thống điều khiển: Yếu tố Lặp lại
Hiện đại nguồn cung cấp hàn nguội cảm ứng chia thành ba cấp điều khiển:
Cấp 1—Điều khiển thủ công cơ bản: Một biến trở để điều chỉnh công suất và một đồng hồ cơ học. Rẻ tiền, nhưng mọi thay đổi thông số đều cần tua vít hoặc vặn núm. Phù hợp cho các xưởng làm việc hàn 5–10 số chi tiết khác nhau mỗi ngày.
Cấp 2—Điều khiển lập trình số: Lưu 20–100 hồ sơ công thức, mỗi hồ sơ có công suất định sẵn, thời gian, và đôi khi có đường dốc nhiệt độ. Người vận hành chọn một số chi tiết và nhấn bắt đầu. Đây là mức tối thiểu cho bất kỳ cửa hàng nào hoạt động với hơn 20 các mối hàn khác nhau.
Cấp 3—kiểm soát nhiệt độ vòng kín: Sử dụng thiết bị pyrometer hồng ngoại hoặc cảm biến nhiệt để điều chỉnh công suất theo thời gian thực, giữ mối hàn trong vòng ±5°C của nhiệt độ hàn mục tiêu. Cần thiết cho hàng không vũ trụ, thiết bị y tế, và bất kỳ ứng dụng nào yêu cầu truy xuất quy trình.
Đối với hầu hết các hoạt động hàn công nghiệp, Cấp 2 cung cấp tỷ lệ chi phí trên khả năng tốt nhất. Thời gian hoàn vốn so với Cấp 1—thông qua giảm thời gian thiết lập và ít mối hàn hỏng hơn—thường đến trong vòng 3–6 tháng.
6. Hệ thống Làm mát: Đừng bỏ qua nước
Mọi nguồn điện cảm ứng đều tạo ra nhiệt thải cần phải loại bỏ. Hệ thống làm mát không phải là một phụ kiện—nó ảnh hưởng trực tiếp đến thời gian hoạt động và tuổi thọ linh kiện. Hai lựa chọn:
- Làm mát bằng nước: Tiêu chuẩn ngành cho vật tư trên 10 kW. Yêu cầu máy làm lạnh vòng kín hoặc nước cơ sở. Cơ sở hạ tầng nhiều hơn nhưng khả năng tản nhiệt vượt trội. Xem hướng dẫn của chúng tôi hướng dẫn làm mát nước đầy đủ để định cỡ hệ thống.
- Làm mát bằng không khí: Có sẵn lên đến ~15 kW. khép kín, không cần hệ thống ống nước. Tốt cho các thiết lập di động hoặc phòng thí nghiệm. Hướng dẫn của chúng tôi về gia nhiệt cảm ứng làm mát bằng không khí bài viết trình bày chi tiết về sự đánh đổi.
Nếu cơ sở của bạn đã có vòng xử lý nước, làm mát bằng nước là sự lựa chọn đơn giản. Nếu bạn đang thiết lập một ô mới và muốn cài đặt tối thiểu, một nguồn cung cấp làm mát bằng không khí dưới 15 kW giữ mọi thứ đơn giản.
7. Khả năng tương thích cuộn dây và kết hợp đầu ra
Nguồn điện và cuộn dây làm việc tạo thành mạch cộng hưởng. Nguồn cung cấp phải có khả năng phù hợp với độ tự cảm của cuộn dây trên phạm vi các bộ phận bạn sẽ hàn. Những cân nhắc chính:
- Tỷ lệ máy biến áp: Nguồn cung cấp biến áp đầu ra đa điểm có thể phù hợp với dải cảm ứng cuộn dây rộng hơn. Điều này quan trọng nếu bạn hàn các chi tiết từ phụ kiện nhỏ đến cụm lớn.
- Trạm nhiệt từ xa: Một số nguồn hỗ trợ biến áp đầu ra từ xa kết nối bằng cáp mềm, cho phép bạn đặt cuộn dây lên đến 3–5 cách tủ nguồn. Yếu tố quan trọng để tích hợp vào dây chuyền lắp ráp.
- Đầu nối cuộn dây thay đổi nhanh: Nếu bạn đổi cuộn dây giữa các số linh kiện, hãy tìm nguồn cung cấp đầu ra ngắt nhanh không cần dụng cụ. Mỗi phút tiết kiệm được khi chuyển đổi tổng cộng hơn một năm sản xuất.
Hai kịch bản hàn thực tế
kịch bản A: Hàn ống đồng cho hệ thống HVAC
Nhà sản xuất hàn 3/4″ bộ lắp ráp ống đồng cho van đảo chiều bơm nhiệt. Mỗi mối nối sử dụng vòng bạc-phốt pho BCuP-5 đúc sẵn. Mục tiêu là 720°C, chu kỳ 20 giây và một khớp nối mỗi lần 35 bao gồm cả tải/dỡ.
Thông số nguồn cảm ứng khuyến nghị: 10–12 kW, 20–30 kHz, làm mát bằng nước, lưu trữ điều khiển kỹ thuật số có thể lập trình 8 hồ sơ công thức (một đường kính mỗi ống). Yêu cầu chu kỳ làm việc: 57%. MỘT 10 Nguồn điện được đánh giá cho kW 70% chu kỳ nhiệm vụ phù hợp hoàn hảo.
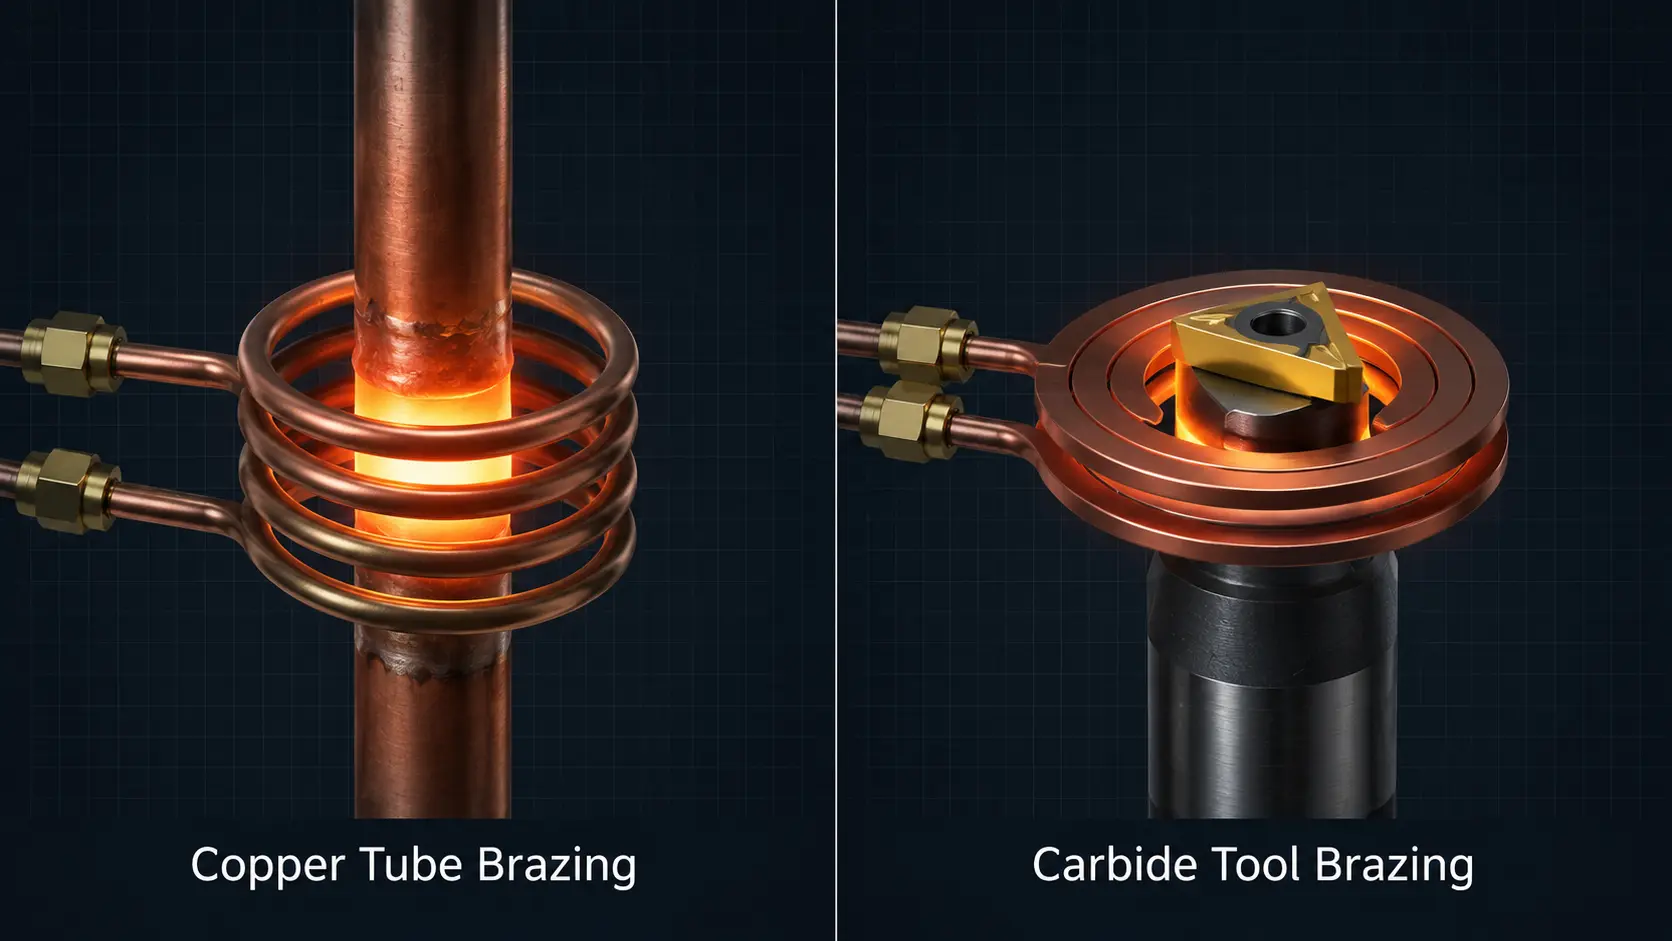
Tình huống B: Hàn nhiệt dụng cụ cacbua
Một nhà sản xuất dụng cụ cắt hàn các mảnh chèn cacbua vonfram lên trục thép hợp kim sử dụng chất hàn bạc BAg-24. Nhiệt độ hàn là 680°C. Khu vực mối nối nhỏ nhưng trục thép hoạt động như một bồn chứa nhiệt, kéo nhiệt ra khỏi mối nối.
Thông số nguồn cảm ứng khuyến nghị: 7–10 kW, 150–250 kHz, làm mát bằng nước, kiểm soát nhiệt độ IR vòng kín. Tần số cao hơn giữ nhiệt tập trung tại giao diện cacbua-thép thay vì thấm toàn bộ trục. Phản hồi nhiệt độ ngăn ngừa quá nhiệt cho cacbua, có thể gây nứt vi mô.
Chìa khóa mang đi
Chọn một nguồn cấp điện hàn cảm ứng quyết định dựa trên bốn yếu tố, theo thứ tự: (1) mức công suất dựa trên chi tiết nặng nhất của bạn, (2) tần số dựa trên hình học mối nối và vật liệu, (3) chu kỳ làm việc dựa trên nhịp độ sản xuất của bạn, và (4) cấp kiểm soát dựa trên yêu cầu chất lượng của bạn. Xác định đúng bốn yếu tố này, và phần còn lại—làm mát, tương thích cuộn dây, diện tích chiếm chỗ thực tế—tự nhiên sẽ vào đúng vị trí.
Câu hỏi thường gặp
Tôi có thể sử dụng cùng một nguồn điện cảm ứng cho hàn và tôi luyện cứng?
Có, nếu phạm vi công suất và tần số trùng nhau cho cả hai ứng dụng. Một 10–30 kHz, 15–25 Nguồn kW có thể xử lý hàn mềm nói chung và tôi cứng bề mặt độ sâu trung bình. Tuy nhiên, Nguồn cung cấp hàn mềm chuyên dụng thường bao gồm các tính năng như điều khiển tăng nhiệt độ và cửa sổ dòng chảy lớp hàn theo thời gian mà nguồn cung cấp cường độ tổng quát không có. Nếu hàn mềm là 80%+ công việc của bạn, mua một nguồn cung cấp được tối ưu hóa cho hàn mềm.
Sự khác biệt giữa nguồn điện hàn mềm và nguồn điện gia nhiệt cảm ứng tổng quát là gì?
Công nghệ cốt lõi giống nhau, nhưng nguồn cung cấp chuyên dụng cho hàn mềm thường bao gồm: (1) độ phân giải công suất tinh hơn ở mức thấp để giữ nhiệt độ chính xác, (2) các giai đoạn xuất ra có thời gian định sẵn cho chu trình làm nóng - giữ nhiệt - hàn khảm, và (3) các kênh đầu vào nhiệt độ cho phản hồi của máy đo nhiệt độ. Một nguồn điện đa năng có thể hàn khảm, nhưng một máy hàn khảm cảm ứng chuyên dụng làm cho quá trình trở nên lặp lại hơn.
Làm sao để tính thời gian hoàn vốn khi chuyển từ hàn bằng đèn khò sang hàn khảm cảm ứng?
Ba biến số là: (1) tiết kiệm kim loại hàn—cảm ứng sử dụng đúng lượng cần thiết, thường tiết kiệm 15–25% so với đèn khò, (2) giảm phế liệu từ các mối nối quá nhiệt/quá nhiệt, và (3) nhân công—hàn cảm ứng nhanh hơn trên mỗi khớp. Hầu hết các nhà sản xuất đều thu hồi chi phí thiết bị trong vòng 12–18 tháng chỉ riêng cho việc giảm kim loại phụ và phế liệu, trước khi tính đến mức tăng thông lượng.
Hàn cảm ứng có hoạt động với nhôm không?
Có, nhưng nó là thách thức vì hai lý do. Đầu tiên, nhôm độ dẫn nhiệt cực cao (~237 W/m·K, khoảng 4× đó là thép carbon) nhanh chóng kéo nhiệt ra khỏi khớp, yêu cầu 2–3× khả năng duy trì nhiệt độ hàn của một bộ phận bằng thép hoặc đồng tương đương. Thứ hai, nhôm không có từ tính, nên không tạo ra nhiệt độ trễ thỏi—tất cả nhiệt đến từ điện trở dòng xoáy, điều này kém hiệu quả hơn so với gia nhiệt hai cơ chế có sẵn với vật liệu sắt từ. nhôm cũng có cửa sổ nhiệt độ hàn hẹp (thường là 580–620°C), do đó nên điều chỉnh nhiệt độ vòng kín rất khuyến khích. Dải tần 20–50 kHz hoạt động tốt cho hầu hết các ứng dụng hàn nhôm.
Nguồn điện hàn cảm ứng cần bảo trì gì?
Bảo trì định kỳ là tối thiểu: kiểm tra mức độ và chất lượng nước làm mát hàng tuần, làm sạch hoặc thay thế bộ lọc không khí hàng tháng (cho các thiết bị làm mát bằng không khí), và kiểm tra độ kín của các kết nối điện hàng quý. Các mô-đun nguồn IGBT hoặc MOSFET được niêm phong và không cần bảo trì nhưng có tuổi thọ thông thường là 7–10 năm hoạt động bình thường. Hầu hết thời gian ngừng hoạt động ngoài kế hoạch đều xuất phát từ vấn đề về chất làm mát, không phải sự cố về điện—vì vậy hãy bảo dưỡng hệ thống làm mát trước tiên.
Thiết bị hàn cảm ứng cho môi trường sản xuất
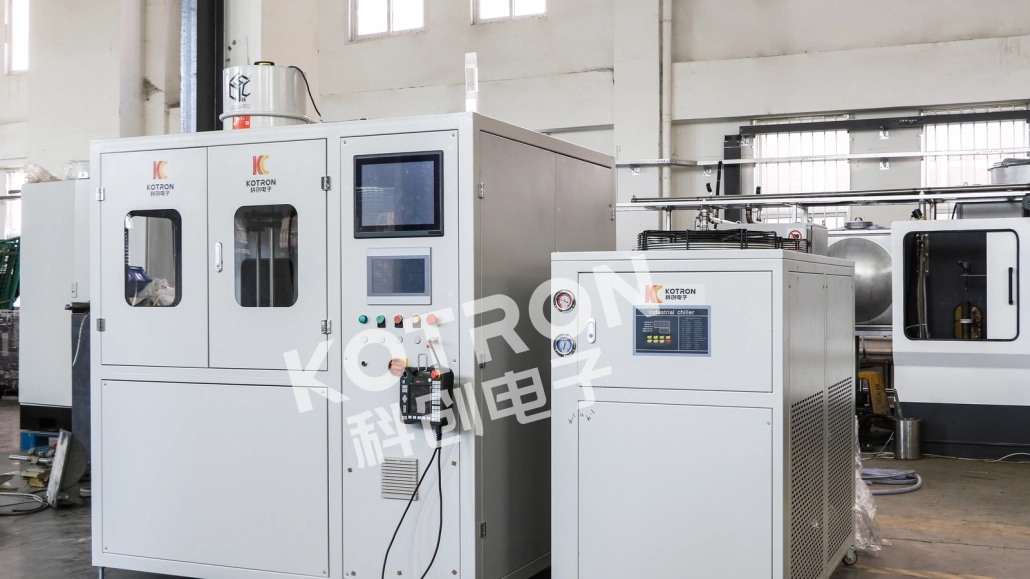
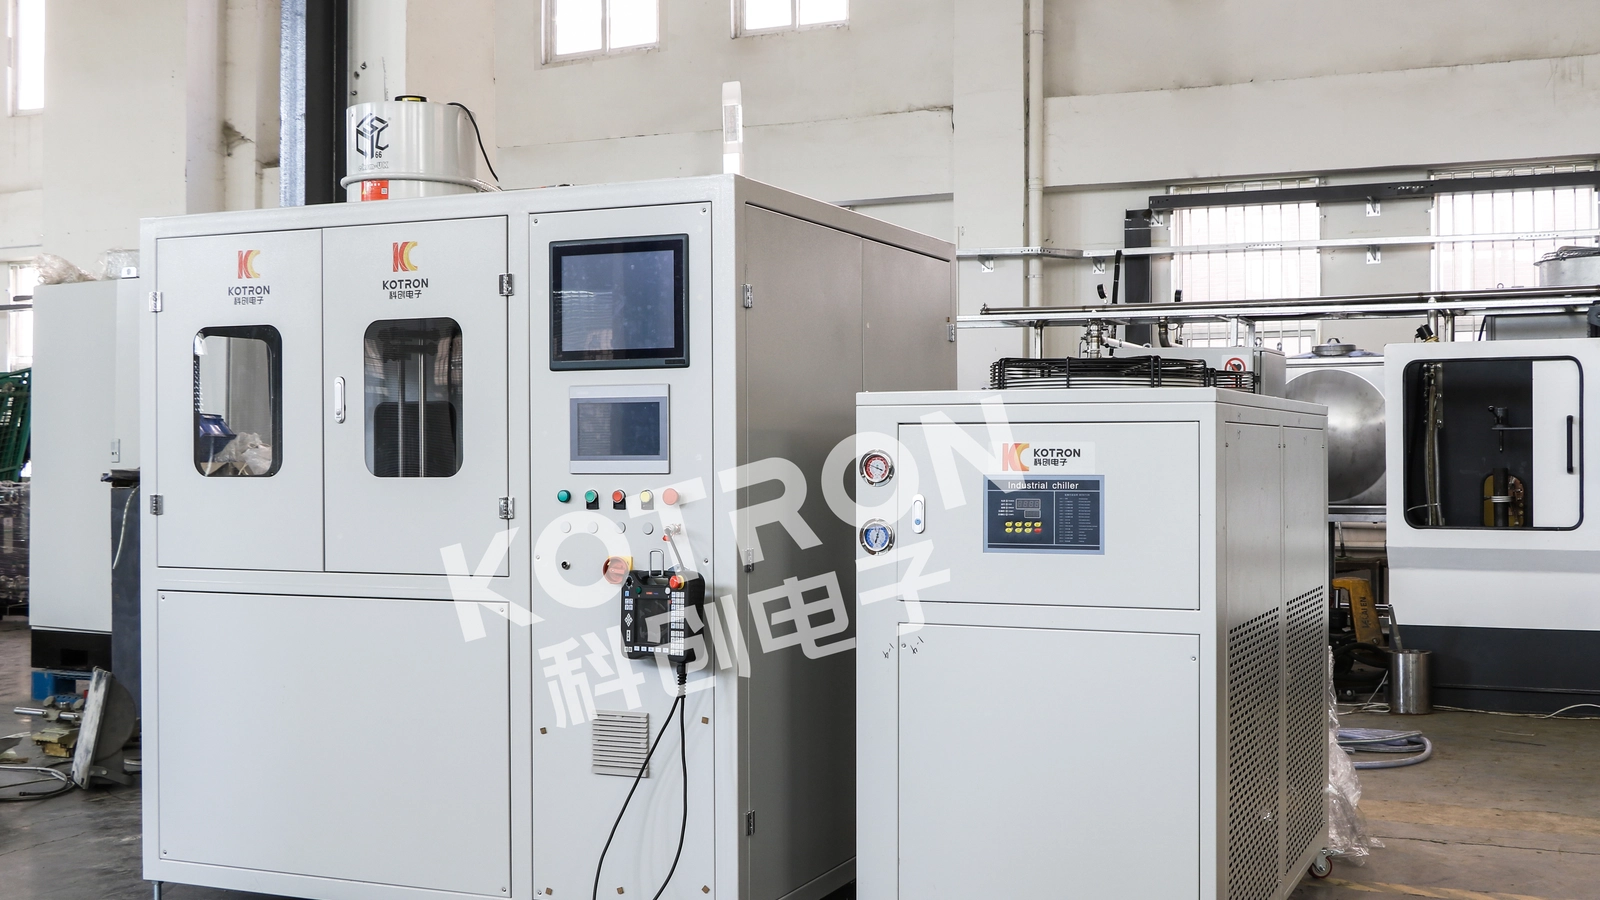
Tại đó cảm ứngheating Treatment.com, chúng tôi cung cấp hệ thống sưởi ấm cảm ứng và nguồn cung cấp hàn nguội cảm ứng từ 5 kW đến 160 kW, với các tùy chọn tần số từ 1 kHz đến 400 kHz. Các phụ kiện chuyên dụng cho hàn của chúng tôi bao gồm điều khiển kỹ thuật số lập trình với khả năng lưu trữ công thức, khả năng phản hồi nhiệt độ vòng kín, và các cấu hình trạm gia nhiệt từ xa để tích hợp vào dây chuyền sản xuất.
Dù bạn đang hàn ống đồng, dụng cụ cắt bằng carbide, hoặc các cụm lắp ráp ô tô phức tạp, chúng tôi có thể kết hợp bộ nguồn và cuộn dây phù hợp với hình học mối nối và khối lượng sản xuất cụ thể của bạn. Duyệt qua các lựa chọn công suất gia nhiệt cảm ứng tài nguyên của chúng tôi hoặc liên hệ trực tiếp để thảo luận về ứng dụng của bạn.
Cần trợ giúp xác định nguồn điện hàn của bạn?
Hãy cho chúng tôi biết vật liệu chi tiết của bạn, hình học chung, và chu kỳ mục tiêu—các kỹ sư của chúng tôi sẽ đề xuất một nguồn điện và cấu hình cuộn dây phù hợp với nhu cầu sản xuất của bạn.