Как выбрать индукционный источник питания для закалочных машин с наклонным каналом
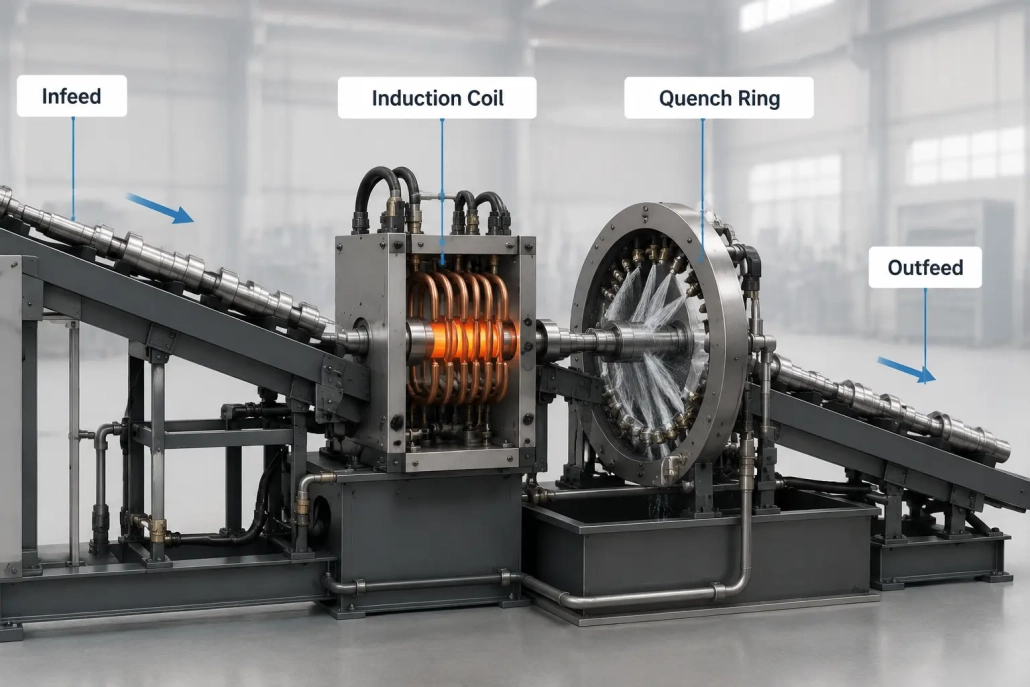
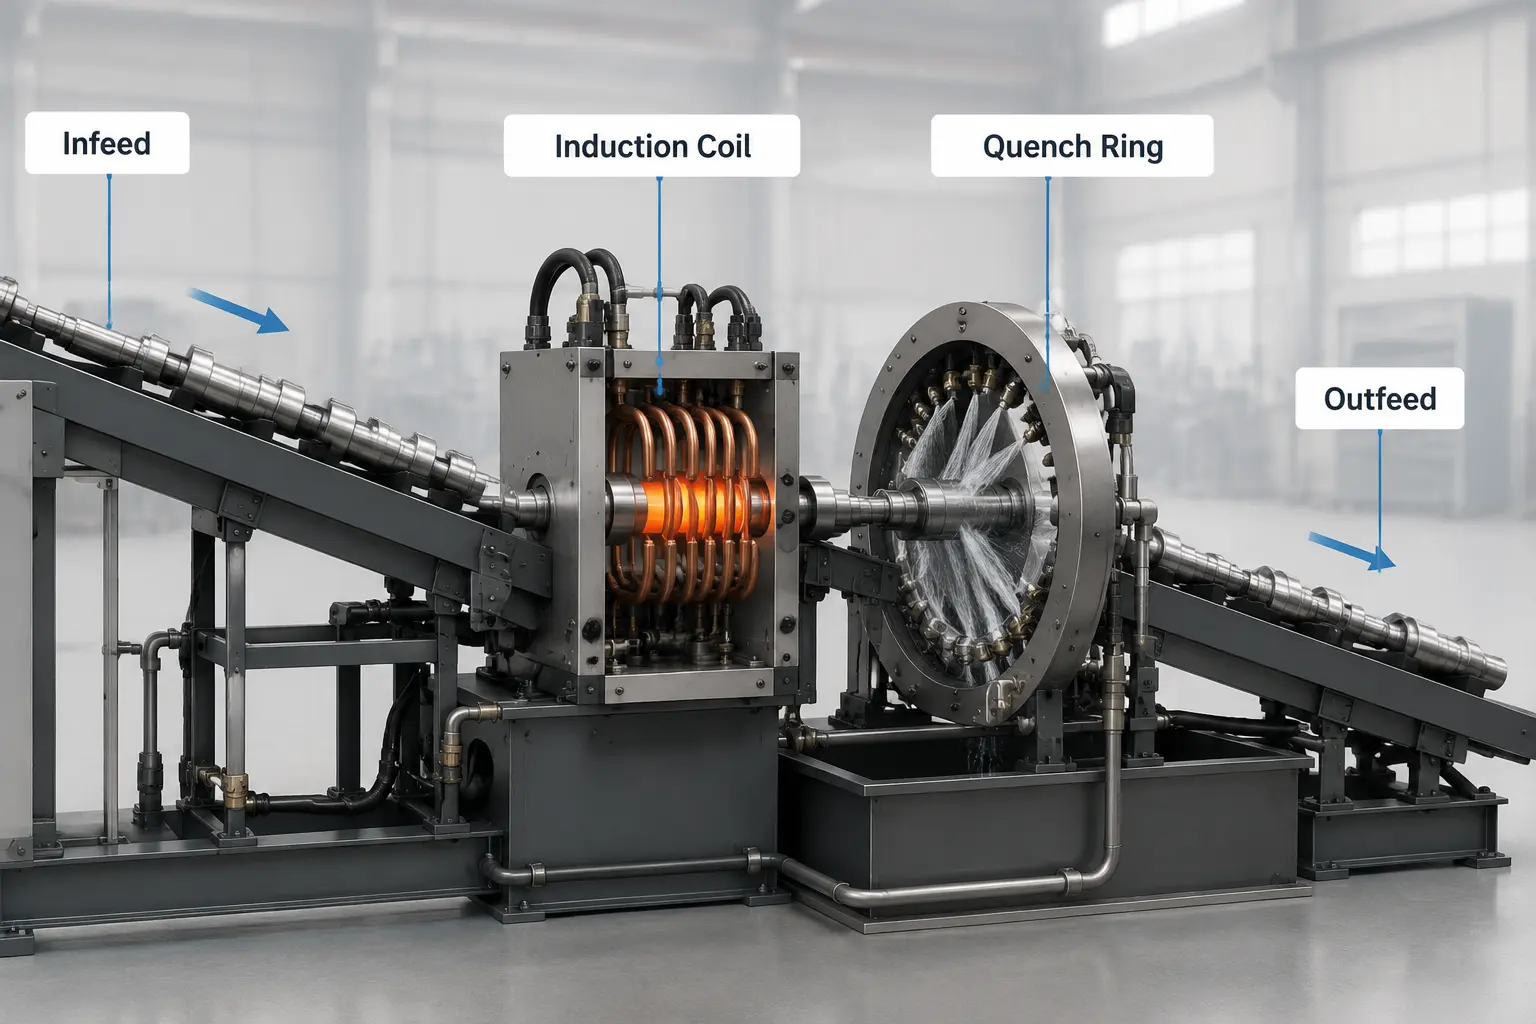
Один закалочная машина с наклонным каналом представляет собой систему непрерывного действия: вали, прутков, или ролики входят с одного конца, двигаться через индукционную катушку внутри наклонного канала, ударить по закалочному кольцу, и выйти в виде затвердевших частей—один за другим, часами за раз. The индукционный источник питания для закалочной машины с наклонным каналом линии находятся в центре этого процесса. Ошибка означает непостоянную твердость, незапланированные остановки, или линия, которая никогда не достигает проектной пропускной способности.
| 1. Что делает машина | 2. Почему индукция подходит |
| 3. Факторы выбора источника питания | 4. Типичные применения |
| 5. Распространенные ошибки при выборе | 6. Контрольный список перед выбором |
1. Для чего используется наклонная каналовая закалочная машина?
Наклонная каналовая закалочная машина используется для непрерывной поверхностной закалки цилиндрических металлических деталей—вали, прутков, ролики, и аналогичных компонентов. Ключевая особенность непрерывная обработка: заготовки перемещаются по каналу одна за другой при нагреве и закалке. Гравитация индексирует каждую деталь через катушку и зону закалки с контролируемой скоростью., придание каждой детали одинакового термического цикла. Типичные детали включают полуоси., конвейерные ролики, обоймы подшипников, штифты передачи, и гидравлические штанги.
2. Зачем использовать индукционный нагрев в этой системе?
В большинстве линий закалки с наклонными каналами используется индукционный нагрев, поскольку это соответствует стилю производства.:
- Быстрый нагрев—мощность регулируется за миллисекунды, соответствие непрерывному темпу линии.
- Стабильный контроль температуры—как только параметры установлены, каждая деталь получает одинаковую термообработку.
- Подходит для непрерывного производства—без контакта, без расходных материалов, нет задержки на разогрев между деталями.
- Нет прямого контакта с заготовкой—Катушка окружает канал, не касаясь детали, так что нечему изнашиваться. Больше о том, как индукция этого достигает, см. наше Руководство по основам индукционного нагрева.
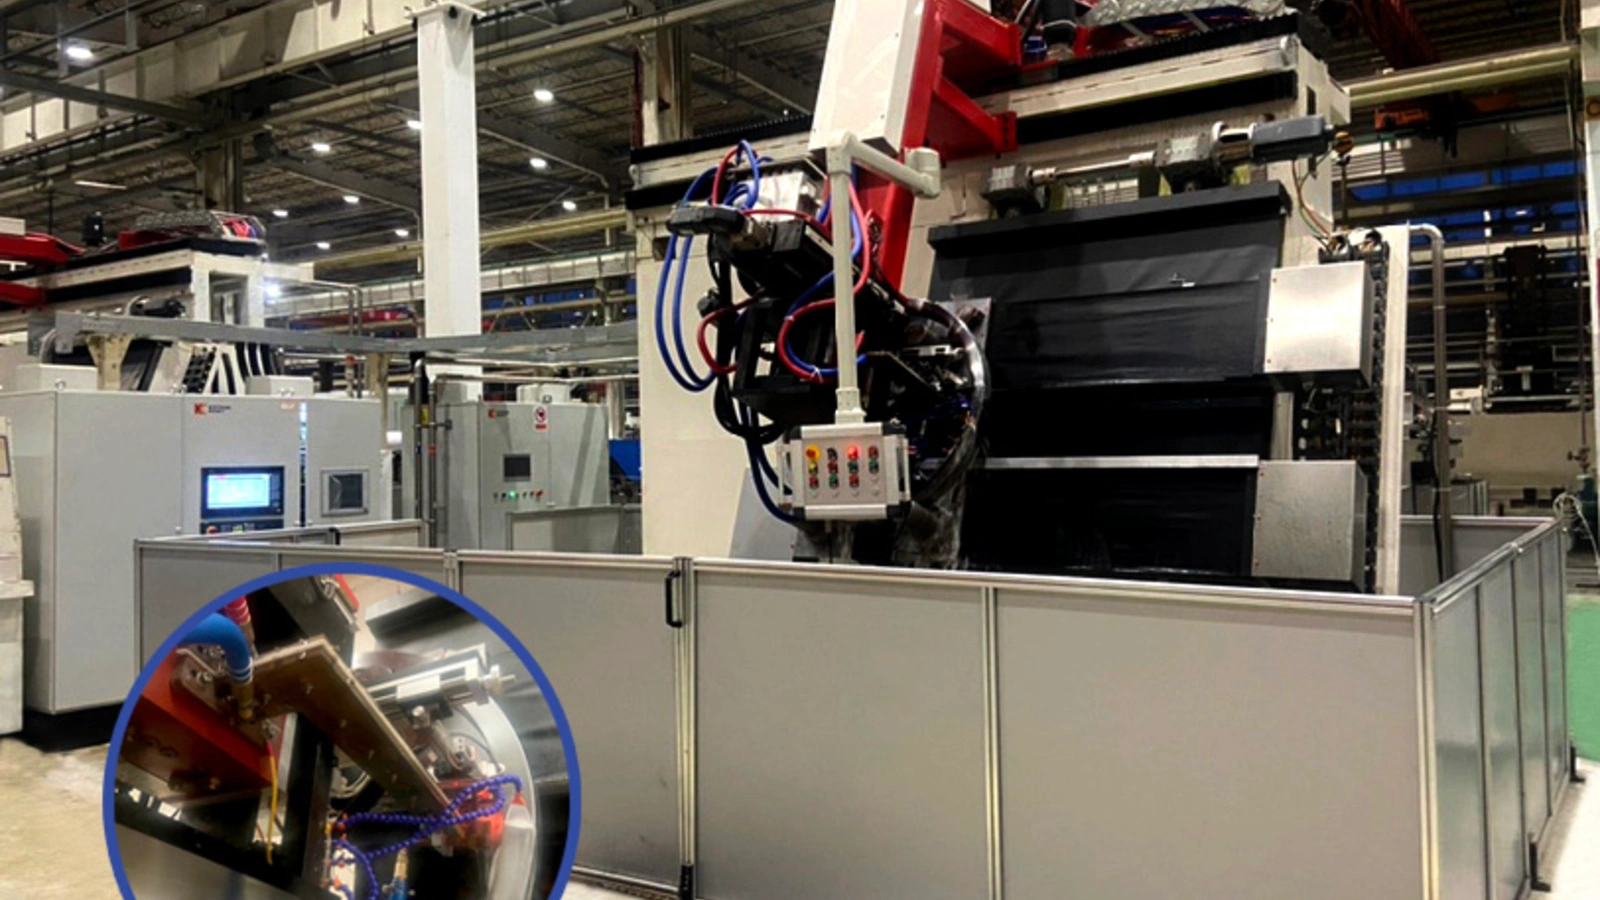
Линия непрерывной закалки в работе
3. Что следует учитывать при выборе индукционного источника питания?
Выбор правильного источника питания напрямую влияет на качество нагрева и стабильность производства. Вот ключевые факторы:
| Фактор | Что проверить |
|---|---|
| Уровень мощности | Зависит от размера и сечения заготовки. Детали большего диаметра требуют большей мощности. Слишком низкая = неполный нагрев. Слишком высокая = потеря энергии, риск перегрева. |
| Частота | Управление глубиной нагрева. Более высокая частота = поверхностный нагрев (малые детали, тонкая поверхность). Более низкая частота = более глубокий нагрев (крупные детали, Глубокий случай). Соответствие частоты требуемой глубине поверхности, не диаметру детали. Смотрите наше руководство по частотной классификации. |
| Стабильность выходного сигнала | Непрерывная работа требует стабильного выхода. Любое колебание влияет на постоянство твердости.. В отличие от пакетной обработки, непрерывная линия может производить сотни неисправных деталей, прежде чем будет обнаружен дрейф. |
| Рабочий цикл | Эта машина работает в режиме реального непрерывного режима работы.—нет зазоров между деталями, нет окна восстановления. Номинальный рабочий цикл должен соответствовать фактической летней температуре окружающей среды вашего магазина., не только лабораторные условия. |
| Система охлаждения | Непрерывная работа = постоянный нагрев. Большинство систем нуждаются в водяном охлаждении для стабильной работы в течение длительных циклов. Подберите холодильник с учетом постоянного отвода тепла, а не пиковых нагрузок. Наш руководство по водяному охлаждению охватывает вопросы подбора размеров. |
| Автоматизация | Современные линии используют ПЛК или ЧПУ управление. Блок питания должен поддерживать внешнее управление—удаленный пуск/стоп, регулировку мощности, и сигналы блокировки—для плавной интеграции с производственной линией. |
4. Типичные применения
Системы закалки с наклонными каналами используются во многих отраслях промышленности, где цилиндрические детали требуют постоянной твердости поверхности.:
| Промышленность | Типичные детали |
|---|---|
| Автомобильная промышленность | Полуоси, входные валы, выходные валы |
| Конвейер & Обработка материалов | Износостойкие ролики для горнодобывающей промышленности и логистики |
| Сельскохозяйственная техника | Карданные валы, компоненты обработки почвы, гидравлические стержни |
| Производство подшипников | Внутренние и внешние кольца |
| Передача инфекции & Силовой агрегат | Валы-шестерни, промежуточные валы, валы-шестерни |
Все эти применения требуют повторяемой твердости в пределах жестких допусков для тысяч деталей.. Смотрите наше Проблемы закалки валов статья с более подробной информацией по этой теме.
5. Распространенные ошибки при выборе
| Ошибка | Последствие |
|---|---|
| Выбор частоты по диаметру детали вместо глубины цементации | Слой слишком мелкий = твердость ниже нормы. Слой слишком глубокий = хрупкая поверхность, Потеря свойств сердцевины. |
| Использование источника питания для прерывистой работы на непрерывной линии | Тепловое срабатывание посередине смены. Каждая деталь в канале в этот момент бракованная или требует доработки. |
| Несоответствие импеданса катушки выходу источника питания | Энергия возвращается на источник питания, низкая эффективность, Перегрев компонентов. |
| Рассматривая блок питания как отдельную покупку | Отсутствие связи с ПЛК = ручная регулировка мощности при каждом изменении скорости линии. |
6. Простой контрольный список выбора
Перед выбором блока питания, подтвердите следующее:
| Проверить | Почему это важно |
|---|---|
| Материал заготовки | Марка стали влияет на поглощение мощности и требуемую скорость нагрева. |
| Размер заготовки | Диаметр и поперечное сечение определяют потребности в мощности и частоте. |
| Требуемая глубина твердости | Определяет выбор частоты привода больше, чем любой другой фактор. |
| Скорость производства | Количество деталей в час определяет время выдержки и мощность на деталь. |
| Уровень автоматизации | Необходимо знать требования к интерфейсу ПЛК/CNC перед заказом. |
| Условия охлаждения | Производительность чиллера и температура окружающей среды влияют на допустимый рабочий цикл. |
Ключевой вывод
Наклонная машина для закалки требует стабильного, хорошо согласованного индукционного источника питания. Три непреложных условия: Стабильность выхода на протяжении всей смены, Настоящий непрерывный рабочий цикл при реальных заводских температурах, и Совместимость с автоматикой с ПЛК линии. Согласуйте частоту с глубиной комплекта, подбирайте катушку под источник питания, и рассчитывайте охлаждение на длительную эксплуатацию. Смотрите наше руководство по выбору мощности подробнее о размерах.
Часто задаваемые вопросы
Может ли один источник питания обрабатывать детали нескольких диаметров на одной линии??
Да, если диапазон мощности и частоты источника питания охватывает все части, линия будет работать. Переключение осуществляется с помощью сохраненных профилей рецептов.. Если диапазон детали крайний, два выделенных источника питания могут оказаться более практичными, чем один скомпрометированный блок..
Что произойдет, если блок питания отключится во время непрерывного производства?
Каждая заготовка, находящаяся в зоне нагрева, в этот момент частично нагрета и не закалена.—они должны быть разделены, проверено, и переработано или отменено. Реальная стоимость — это простой производства: Одна поездка в середине смены часто стоит больше, чем разница в цене между адекватным и минимальным запасом.
Как синхронизировать выходную мощность с изменениями скорости конвейера?
ПЛК линии посылает аналоговый сигнал (0–10В или 4–20 мА) пропорциональный скорости, и блок питания масштабирует свой выход в реальном времени. Это один из самых сильных аргументов в пользу выбора блока питания с интерфейсами промышленной автоматизации вместо блока с ручным управлением.
Нужен источник питания для вашей линии закалки каналов?
Поделитесь геометрией детали, требования к глубине дела, и скоростью производства—мы порекомендуем индукционный источник питания и конфигурацию катушки, соответствующую вашей линии..