Come selezionare un alimentatore a induzione per la brasatura: 7 Fattori Critici per gli Ingegneri & Acquirenti
Come selezionare un alimentatore ad induzione per brasatura è una domanda che ogni ingegnere di produzione affronta quando si passa dalla brasatura a fiamma all'induzione—o quando si scala un impianto di brasatura ad induzione esistente. L'alimentatore è il cuore del sistema. Scegliere quello sbagliato, e si ottengono qualità di giunti inconsistenti, tempi di ciclo lenti, o una macchina che si disattiva ogni pomeriggio. Questa guida esamina i 7 fattori critici, con dati pratici per la brasatura di tubi in rame e utensili in carburo, in modo da poter specificare l'alimentazione giusta la prima volta.
1. Perché l'alimentatore definisce la qualità della brasatura
Nella brasatura ad induzione, il calore viene generato dalla corrente alternata che scorre attraverso una bobina di lavoro, che induce correnti parassite nel pezzo. L'alimentazione determina il Frequenza, livello di potenza, e precisione del controllo di quella corrente. Questi tre parametri controllano direttamente la velocità di riscaldamento, uniformità della temperatura, e ripetibilità.
A differenza della brasatura a cannello—dove l'operatore giudica visivamente la temperatura dal colore—la brasatura a induzione con un alimentatore ben scelto fornisce lo stesso profilo termico in ogni ciclo. Per i produttori che eseguono 200+ giunzioni per turno, quella ripetibilità è la differenza tra un 0.2% tasso di scarto e un 4% uno.
Se sei nuovo ai fondamenti del riscaldamento induttivo, la nostra Come funziona il riscaldamento a induzione? guida copre la fisica sottostante in linguaggio semplice.
2. Potenza nominale: Abbina la massa del pezzo
Il numero più importante in una scheda tecnica di un alimentatore è la sua potenza nominale in kilowatt. Per la brasatura, la potenza richiesta dipende da:
- Massa e materiale del pezzo—parti più pesanti e metalli ad alta conducibilità (rame, alluminio) necessitano di più potenza per raggiungere la temperatura di brasatura in un tempo di ciclo ragionevole.
- Tempo di ciclo previsto—lo stesso giunto può essere brasato con 5 kW o 15 kW; la differenza è se ci vogliono 90 secondi o 25 secondi.
- Efficienza di accoppiamento della bobina—la frazione del campo magnetico che effettivamente intercetta il pezzo. Una bobina ben progettata con spaziatura stretta (1–3 mm divario) accoppia il 70–85% della potenza in uscita nella parte. Una bobina generica a montaggio lento può accoppiare solo il 40–50%, quasi raddoppiando la classificazione di alimentazione richiesta per lo stesso risultato di riscaldamento.
- Progettazione congiunta—un accoppiamento interferente stretto si riscalda in modo diverso rispetto a un accoppiamento scorrevole allentato con metallo di apporto preposizionato.
| Applicazione | Massa tipica del pezzo | Potenza raccomandata | Tempo di ciclo tipico |
|---|---|---|---|
| Brazing di tubi in rame (≤¾” OD) | 50–200 g | 5–10 kW | 15–30 s |
| Brazing di tubi in rame (1–2″ OD) | 200–800 g | 10–20 kW | 20–45 s |
| Brazing di utensili in carburo (piccoli inserti) | 30–150 g | 5–10 kW | 10–25 s |
| Brazing di utensili in carburo (grandi utensili torniti) | 150–600 g | 10–20 kW | 20–40 s |
| Brazing per raccordi AC automobilistici | 80–300 g | 10–15 kW | 12–25 s |
Consiglio per l'acquisto: Dimensioni per il pezzo più pesante realistico, non quella media. Un alimentatore funzionante a 90% capacità per 8 ore avrà una durata più breve rispetto a uno funzionante a 60–70%. Per un'analisi più approfondita dei calcoli di potenza in varie applicazioni, vedere il nostro guida completa alla selezione della potenza.
3. Frequenza: Il Leva della Profondità di Penetrazione
La frequenza controlla quanto profondamente la corrente indotta penetra il pezzo—un fenomeno chiamato effetto pelle. Per la brasatura, la selezione della frequenza segue una semplice regola:
- Frequenza più alta (100–400 kHz): penetrazione superficiale, riscaldamento superficiale rapido. Ideale per parti piccole, tubi a parete sottile, e brasatura di inserti in carburo dove si vuole concentrare il calore alla superficie del giunto.
- Frequenza media (10–100 kHz): Penetrazione moderata. La gamma di lavoro per la brasatura generale di componenti fino a 1″ sezione trasversale.
- Abbassare la frequenza (1–10 kHz): Penetrazione profonda. Usato per brasature di sezioni grandi o quando è necessario che il calore raggiunga una giunzione interna attraverso una parete esterna spessa.
| Gamma di frequenza | Profondità di penetrazione (Acciaio) | Migliore per |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Brasatura di sezioni spesse, grandi raccordi |
| 10–100 kHz | 0.5–1.5 mm | Brasatura generale, tubi di rame, gambe di utensili |
| 100–400 kHz | 0.2–0.5 mm | Piccoli inserti in carburo, tubi a parete sottile, gioielleria |
Avvertenza importante: Le profondità di penetrazione nella tabella sopra sono calcolate a temperatura ambiente. Man mano che il pezzo si riscalda verso la temperatura di brasatura, la resistività elettrica aumenta (di 4–5× per l'acciaio al carbonio da 20°°C a 800°C), il che aumenta proporzionalmente la profondità di penetrazione. I valori della tabella sono affidabili per la fase iniziale di riscaldamento e la fase di preriscaldamento; a piena temperatura di brasatura, la penetrazione reale è tipicamente 2–2.5× più profonda. Per gli acciai magnetici, lo scostamento è ancora maggiore una volta superato il punto di Curie (~770°C) e il materiale diventa non magnetico, causando un improvviso aumento della profondità di penetrazione effettiva.
Per la maggior parte delle applicazioni di brasatura, un'alimentazione a 15–50 kHz offre il miglior equilibrio tra penetrazione e velocità di riscaldamento. Leggi il nostro guida alla classificazione della frequenza per un'analisi completa di come la frequenza influisce su ogni applicazione di riscaldamento.
4. Ciclo di servizio: Continuo vs. Funzionamento intermittente
Il ciclo di lavoro descrive la percentuale di tempo in cui un alimentatore può funzionare alla piena potenza nominale prima di dover riposare per raffreddarsi. Un 50% ciclo di lavoro a 15 kW significa che l'alimentatore può fornire 15 kW per, diciamo, 5 minuti, poi deve restare inattivo per 5 minuti.
Per la brasatura in produzione, questo è estremamente importante:
- La brasatura manuale a stazione singola: 30–50% il ciclo di lavoro è di solito sufficiente. L'operatore ha bisogno di tempo per caricare e scaricare tra i cicli.
- Brasatura semi-automatica con tavola rotante: 70–80% ciclo di lavoro. Più stazioni significano che l'alimentatore è attivo nella maggior parte delle posizioni della tavola.
- Brasatura in linea completamente automatizzata: 100% ciclo di lavoro (valutazione continua). La fornitura deve funzionare ininterrottamente per interi turni.
Se il tuo processo esegue un ciclo termico di 25 secondi ogni 40 secondi (compreso carico/scarico), quello è un 62.5% ciclo di lavoro. Acquista una fornitura con almeno 80% valutazione alla potenza target—non il 65%—per tre ragioni: (1) declassamento della temperatura ambiente: la maggior parte delle forniture ha un valore nominale di 25°Ambiente C; su un 38–42°Piano C della fabbrica in estate, il ciclo di lavoro effettivo può diminuire di 15–20 punti percentuali, (2) picchi di produzione che aumentano temporaneamente la frequenza del ciclo, e (3) invecchiamento dei componenti di raffreddamento che riduce l’efficienza di rimozione del calore nel tempo. La differenza di costo tra a 70% e 85% l'unità del ciclo di lavoro è piccola rispetto al costo di un'interruzione della produzione su un 35°pomeriggio C.
5. Sistema di controllo: Il fattore di ripetibilità
I moderni alimentatori per brasatura ad induzione rientrano in tre livelli di controllo:
Livello 1—Controllo manuale di base: Un potenziometro per la regolazione della potenza e un timer meccanico. Poco costoso, ma ogni modifica di parametro richiede un cacciavite o un giro di manopola. Adatto per la brasatura in officina 5–10 numeri di parte diversi al giorno.
Livello 2—Controllo programmabile digitale: Memorizza 20–100 profili ricette, ognuno con alimentazione preimpostata, dal tempo, e talvolta una rampa di temperatura. Gli operatori selezionano un numero di parte e premono start. Questo è il minimo per qualsiasi officina che gestisce più di 20 giunti diversi.
Tier 3—Controllo della temperatura a ciclo chiuso: Utilizza un pirometro a infrarossi o un feedback termocoppia per regolare la potenza in tempo reale, mantenendo la giunzione all'interno ±5°C della temperatura di brasatura target. Essenziale per l'aerospaziale, dispositivo medico, e qualsiasi applicazione che richieda tracciabilità di processo.
Per la maggior parte delle operazioni di brasatura industriale, Tier 2 offre il miglior rapporto costo/capacità. Il rimborso rispetto al Tier 1—grazie a tempi di installazione ridotti e meno giunti di scarto—di solito arriva entro 3–6 mesi.
6. Sistema di raffreddamento: Non trascurare l'acqua
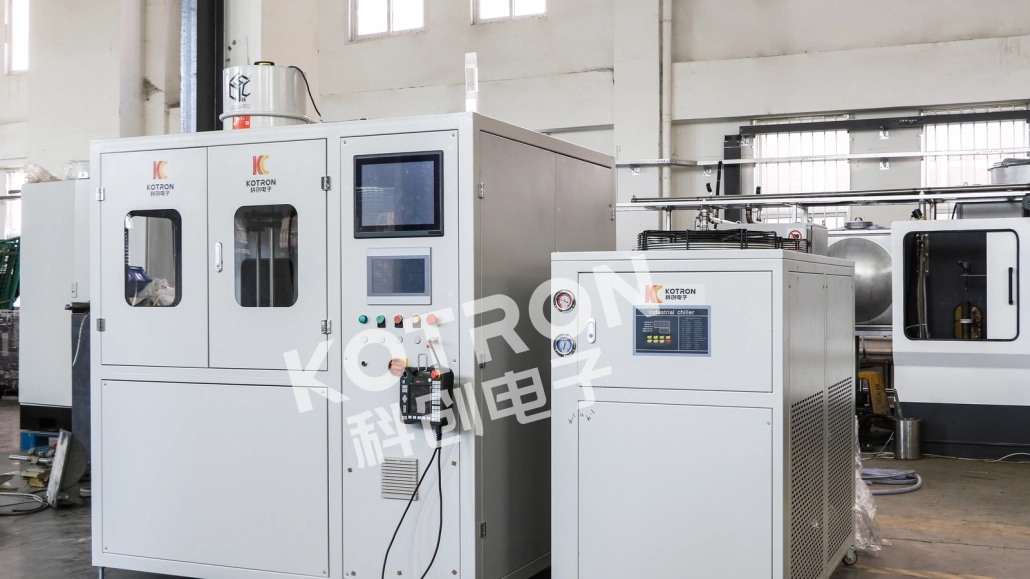
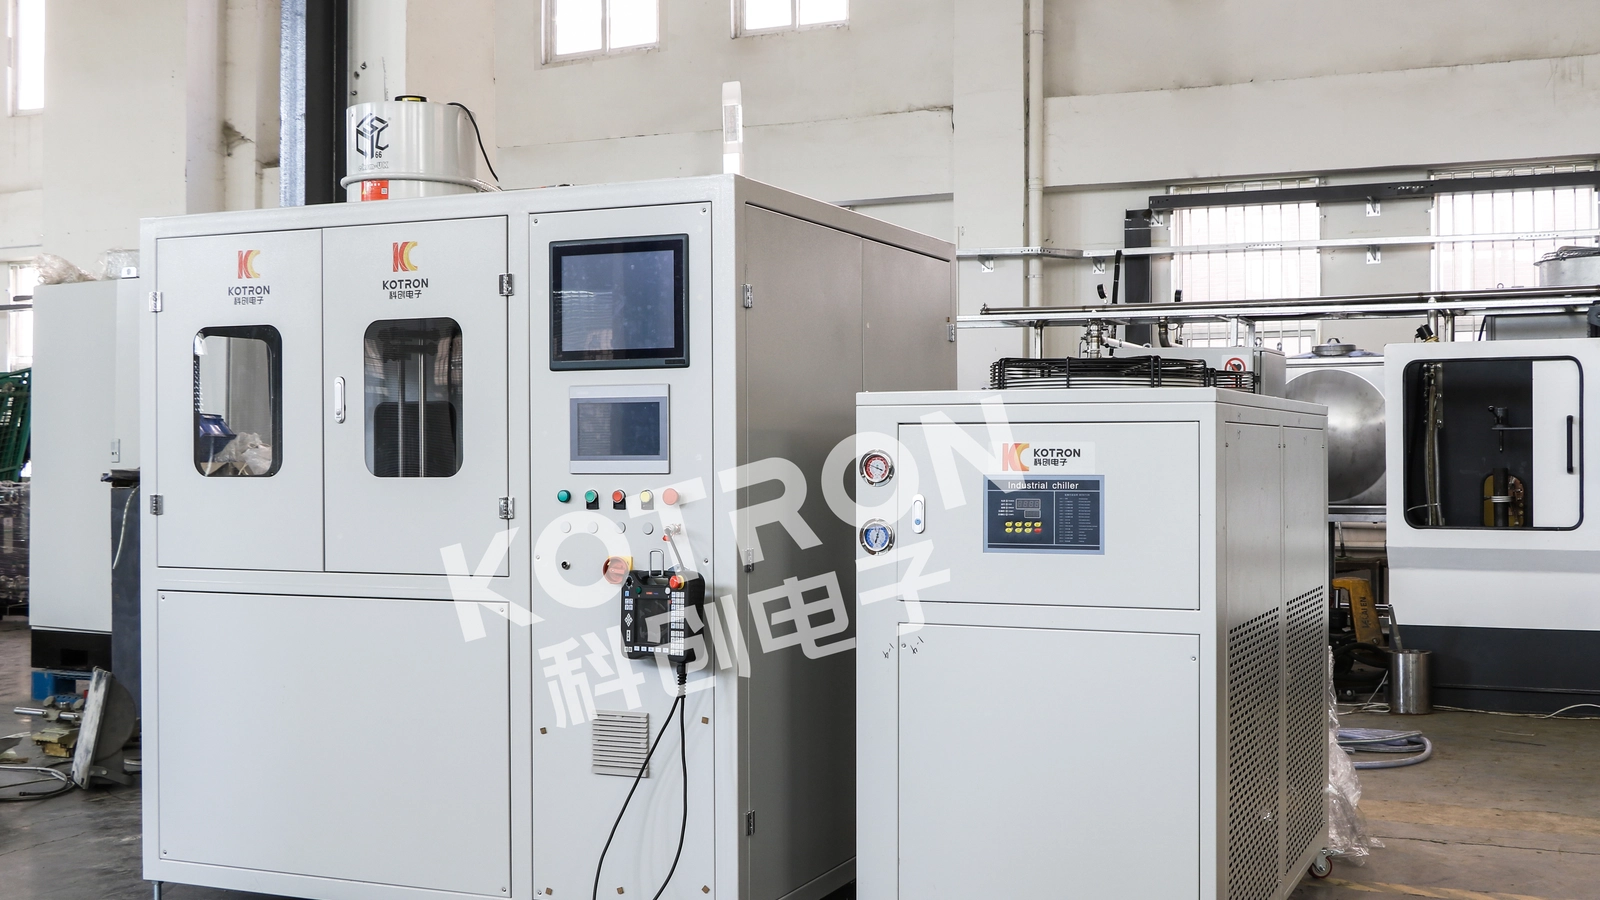
Ogni alimentatore a induzione genera calore di scarto che deve essere rimosso. Il sistema di raffreddamento non è un accessorio—influisce direttamente sui tempi di attività e sulla durata dei componenti. Le due opzioni:
- Raffreddato ad acqua: Lo standard industriale per le forniture di cui sopra 10 kW. Richiede un refrigeratore a circuito chiuso o acqua di raffreddamento. Più infrastrutture ma maggiore rimozione del calore. Vedi la nostra guida completa al raffreddamento ad acqua per la dimensione del sistema.
- Raffreddato ad aria: Disponibile fino a ~15 kW. Autonomo, non richiede tubature. Ideale per configurazioni portatili o da laboratorio. La nostra riscaldamento a induzione ad aria l'articolo copre i compromessi in dettaglio.
Se la tua struttura ha già un circuito di acqua di processo, il raffreddamento ad acqua è la scelta ovvia. Se stai allestendo una nuova cella e vuoi un'installazione minima, un alimentatore raffreddato ad aria sotto 15 kW mantiene le cose semplici.
7. Compatibilità della bobina e abbinamento della potenza in uscita
L'alimentatore e la bobina di lavoro formano un circuito risonante. L'alimentazione deve essere in grado di adattarsi all'induttanza della bobina per tutta la gamma di parti da brasare. Considerazioni chiave:
- Rapporto del trasformatore: Gli alimentatori con un trasformatore di uscita multi-presa possono adattarsi a una gamma più ampia di induttanze della bobina. Questo è importante se si brasano parti che vanno dai piccoli raccordi ai grandi assemblaggi.
- Stazione di calore remota: Alcuni alimentatori supportano un trasformatore di uscita remoto collegato tramite cavi flessibili, permettendoti di posizionare la bobina fino a 3–5 metri dal quadro elettrico. Fondamentale per l'integrazione in una catena di montaggio.
- Connettori bobina a cambio rapido: Se si cambiano le bobine tra i codici, cercare forniture con terminali di uscita a disconnessione rapida senza attrezzi. Ogni minuto risparmiato durante il cambio equivale a più di un anno di produzione.
Due scenari di brasatura reali
Scenario A: Brasatura di tubi in rame per HVAC
Un produttore brasa 3/4″ tubi in rame per valvole di inversione di pompe di calore. Ciascun giunto utilizza un anello argento-fosforo BCuP-5 preformato. L'obiettivo è 720°C, con un ciclo di 20 secondi ed uno spinello ogni 35 secondi inclusi carico/scarico.
Specifiche raccomandate dell'alimentatore a induzione: 10–12 kW, 20–30 kHz, raffreddato ad acqua, archiviazione digitale programmabile del controllo 8 profili ricette (uno per diametro del tubo). Requisito del ciclo di lavoro: 57%. Un 10 alimentazione in kW valida per 70% Ciclo di lavoro corrisponde perfettamente.
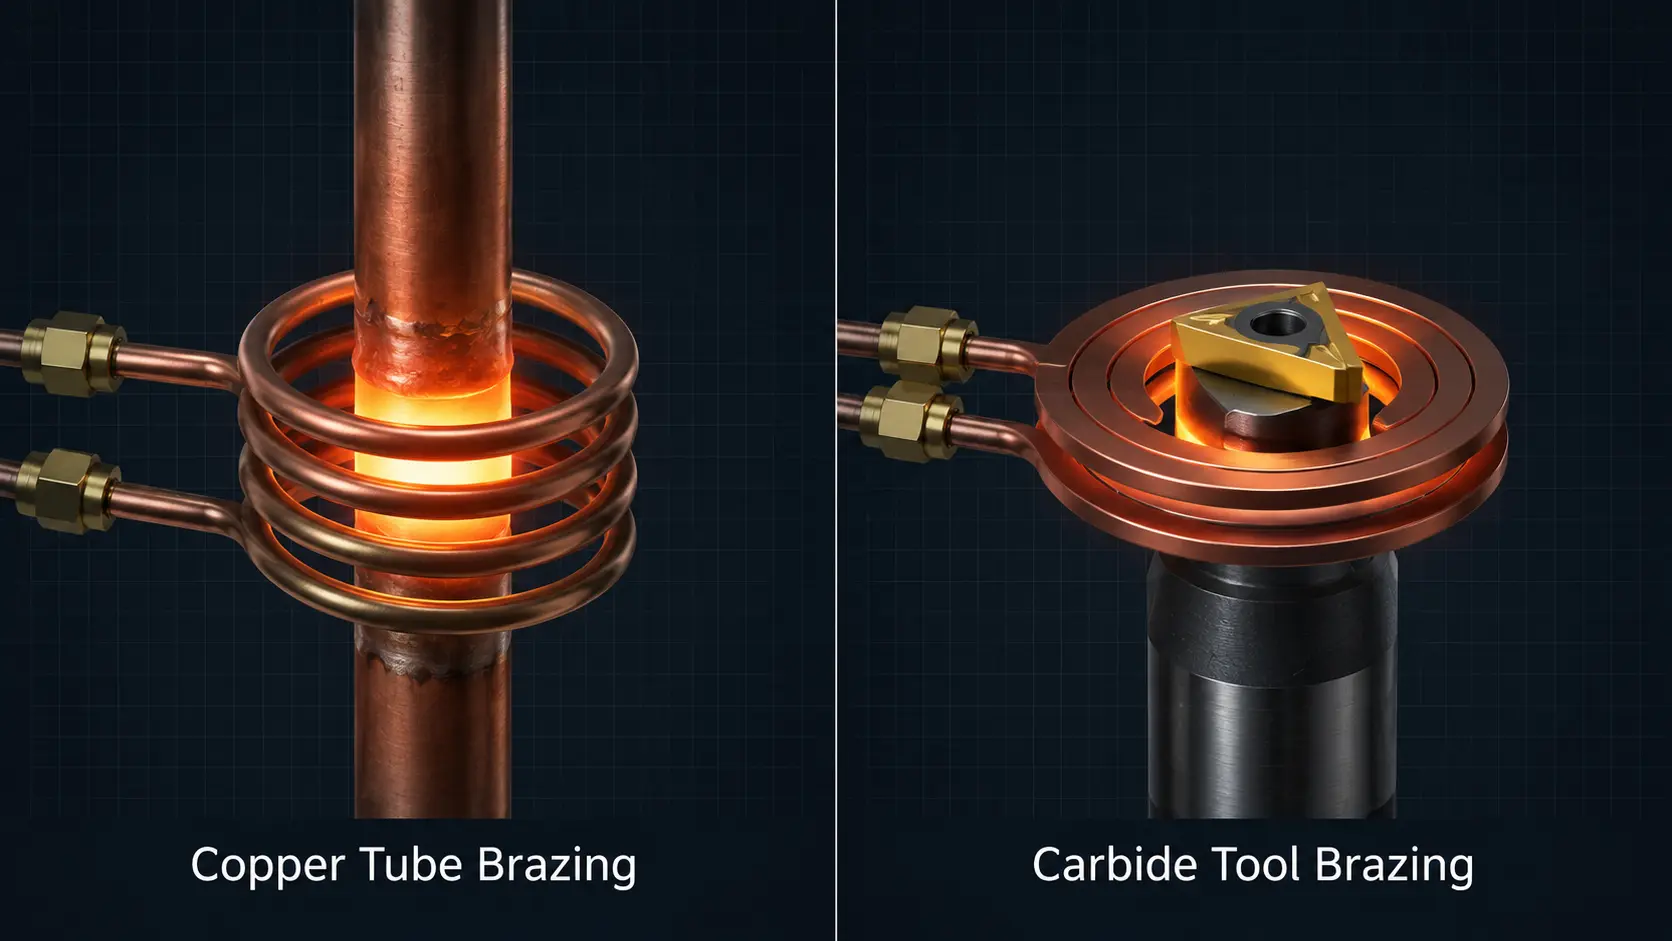
Scenario B: Brasatura per utensili in carburo
Un produttore di utensili da taglio brasa inserti in carburo di tungsteno su gambi in acciaio legato usando riempimento in argento BAg-24. La temperatura di brasatura è 680°C. L'area del giunto è piccola ma il gambo in acciaio agisce come dissipatore di calore, ritirando il calore dalla giunzione.
Specifiche raccomandate dell'alimentatore a induzione: 7–10 kW, 150–250 kHz, raffreddato ad acqua, controllo della temperatura IR a circuito chiuso. La frequenza più alta mantiene il calore concentrato sull'interfaccia carburo-acciaio invece di riscaldare l'intera gambo. Il feedback della temperatura previene il surriscaldamento del carburo, che può causare micro-crepe.
Chiave da asporto
Selezionare una alimentatore per brasatura a induzione si riduce a quattro decisioni, in ordine: (1) livello di potenza basato sul pezzo più pesante, (2) frequenza basata sulla geometria della giunzione e sul materiale, (3) ciclo di lavoro basato sul ritmo della produzione, e (4) livello di controllo basato sui requisiti di qualità. Prendi correttamente queste quattro cose, e il resto—il raffreddamento, compatibilità della bobina, ingombro fisico—va a posto naturalmente.
Domande frequenti
Posso utilizzare lo stesso alimentatore a induzione per la brasatura e la tempra?
Sì, se le gamme di potenza e frequenza si sovrappongono ad entrambe le applicazioni. Un 10–30 kHz, 15–25 La fornitura kW è in grado di gestire brasature generali e cementazione di media profondità. Tuttavia, I prodotti per brasatura dedicati spesso includono funzionalità come il controllo della rampa di temperatura e finestre di flusso temporizzate del riempitivo che mancano nei prodotti per tempra per uso generale. Se la brasatura lo è 80%+ del tuo lavoro, acquistare una fornitura ottimizzata per la brasatura.
Qual è la differenza tra un alimentatore per brasatura e un alimentatore per riscaldamento a induzione generale?
La tecnologia di base è la stessa, ma le forniture dedicate alla brasatura in genere includono: (1) risoluzione di potenza più precisa nella fascia bassa per un accurato assorbimento della temperatura, (2) stadi di uscita temporizzati per sequenze di preriscaldamento-soak-brasatura, e (3) canali di ingresso della temperatura per il feedback del pirometro. Una fornitura per uso generale può brasare, ma dedicato macchina per brasatura ad induzione rende il processo più ripetibile.
Come si calcola il periodo di ammortamento per il passaggio dalla brasatura a cannello alla brasatura a induzione?
Le tre variabili sono: (1) risparmio di metallo d’apporto—l'induzione utilizza esattamente la giusta quantità, in genere risparmiando 15–25% contro la torcia, (2) riduzione degli scarti derivanti da giunti surriscaldati/sottoriscaldati, e (3) manodopera—la brasatura a induzione è più veloce per giunto. La maggior parte dei produttori recupera il costo dell'attrezzatura entro 12–18 mesi solo sulla riduzione del metallo d’apporto e degli scarti, prima di tenere conto degli incrementi di throughput.
La brasatura a induzione funziona con l'alluminio?
Sì, ma è impegnativo per due ragioni. Prima, alluminio conduttività termica estremamente elevata (~237 W/m·K, circa 4× quello dell'acciaio al carbonio) allontana rapidamente il calore dall'articolazione, richiedendone 2–3× la capacità di una parte equivalente in acciaio o rame di mantenere la temperatura di brasatura. Secondo, l'alluminio non è magnetico, quindi non genera alcun riscaldamento per isteresi—tutto il calore proviene dalla sola resistenza alle correnti parassite, che è meno efficiente del riscaldamento a doppio meccanismo disponibile con materiali ferromagnetici. L'alluminio ha anche una finestra di temperatura di brasatura stretta (tipicamente 580–620°C), pertanto è fortemente raccomandato il controllo della temperatura a circuito chiuso. Un 20–50 La gamma di frequenza kHz funziona bene per la maggior parte delle applicazioni di brasatura dell'alluminio.
Che manutenzione richiede un alimentatore per brasatura a induzione?
La manutenzione ordinaria è minima: controllare settimanalmente il livello e la qualità del liquido refrigerante, pulire o sostituire i filtri dell'aria mensilmente (per unità raffreddate ad aria), e ispezionare trimestralmente la tenuta dei collegamenti elettrici. I moduli di potenza IGBT o MOSFET sono sigillati ed esenti da manutenzione ma hanno una durata operativa tipica di 7–10 anni in condizioni di normale funzionamento. La maggior parte dei tempi di inattività non pianificati è dovuta a problemi con il liquido di raffreddamento, non un guasto elettrico—quindi effettuare prima la manutenzione del sistema di raffreddamento.
Attrezzature per brasatura a induzione per ambienti di produzione
A inductionheatingtreatment.com, forniamo sistemi di riscaldamento a induzione e alimentatori per brasatura ad induzione che vanno da 5 kW a 160 kW, con opzioni di frequenza da 1 kHz a 400 kHz. Le nostre forniture dedicate alla brasatura includono controllo digitale programmabile con memorizzazione delle ricette, capacità di retroazione della temperatura in circuito chiuso, e configurazioni di stazioni di riscaldamento remote per l'integrazione nella linea di produzione.
Che tu stia brasando tubi di rame, utensili da taglio in carburo, o assemblaggi automobilistici complessi, possiamo abbinare un alimentatore e un set di bobine alla geometria specifica della tua giunzione e al volume di produzione. Sfoglia le nostre selezione della potenza per riscaldamento a induzione risorse o contattaci direttamente per discutere della tua applicazione.
Hai bisogno di aiuto per specificare il tuo alimentatore per brasatura?
Dicci il materiale del tuo pezzo, geometria della giunzione, e tempo ciclo target—i nostri ingegneri consiglieranno un alimentatore e una configurazione di bobina abbinati alle tue esigenze di produzione.