Como selecionar uma fonte de alimentação por indução para brasagem: 7 Factores críticos para engenheiros & Compradores
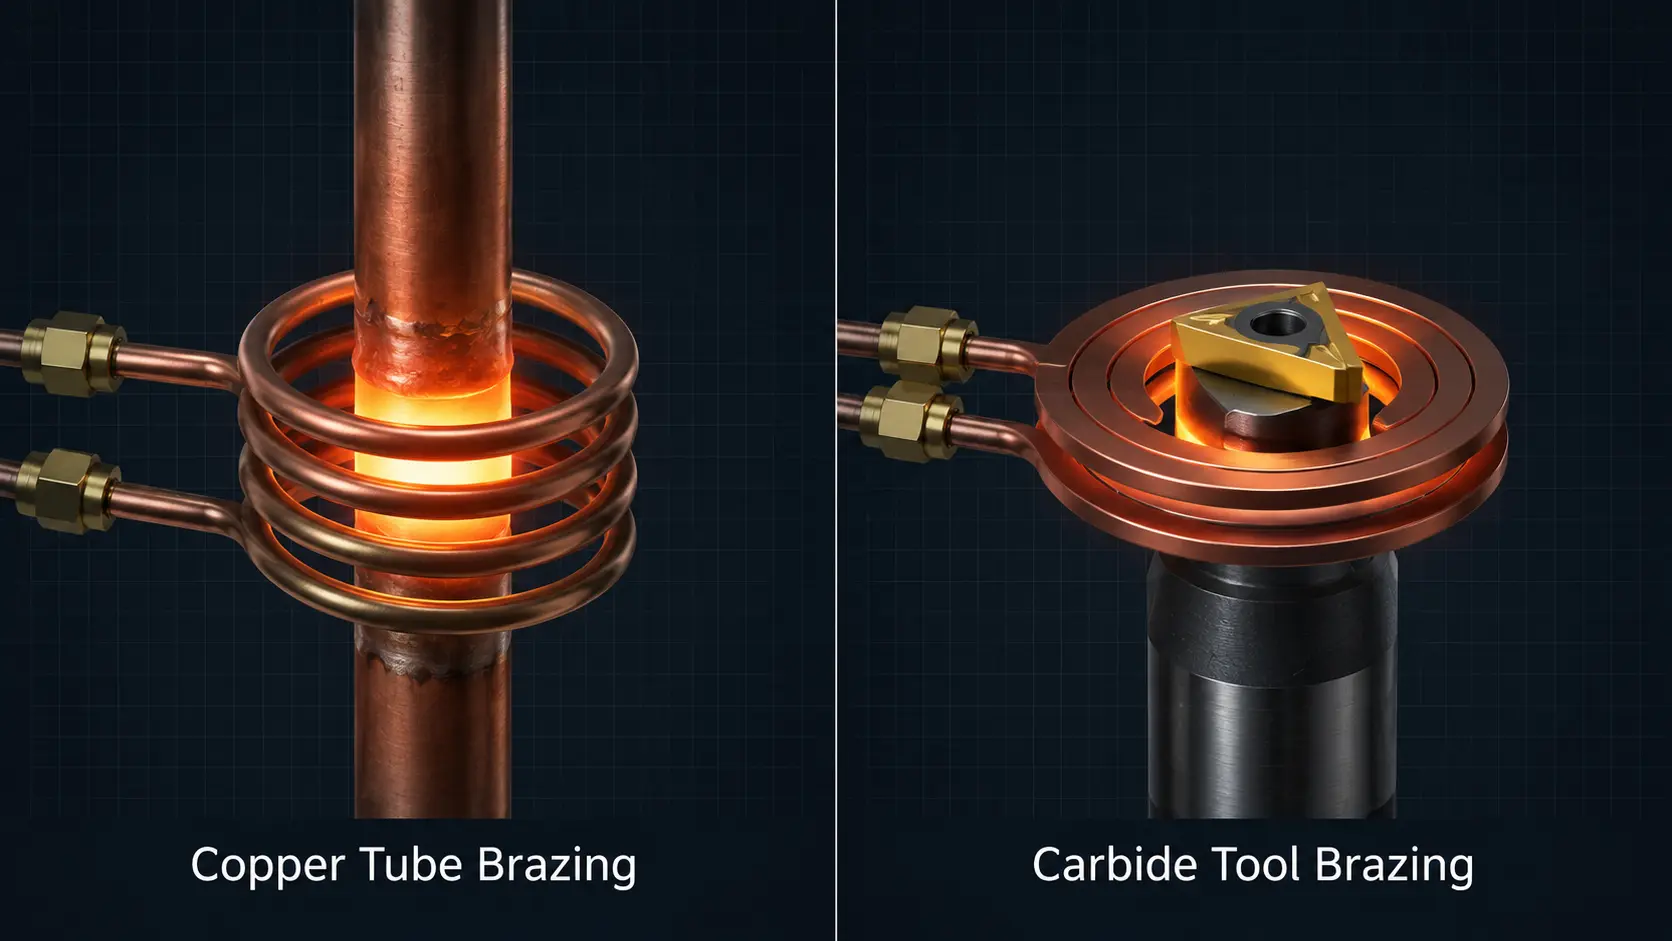
Como selecionar uma fonte de alimentação por indução para brasagem é uma pergunta que todo engenheiro de produção enfrenta ao passar de brasagem com maçarico para indução—ou ao expandir uma linha de brasagem por indução existente. A fonte de alimentação é o coração do sistema. Escolha a errada, e obterá qualidade de juntas inconsistente, tempos de ciclo lentos, ou uma máquina que desarma todas as tardes. Este guia percorre os 7 fatores críticos, com dados práticos para brasagem de tubos de cobre e ferramentas de carboneto, para que possa especificar a fonte de alimentação correta à primeira vez.
1. Porque é que a fonte de alimentação define a qualidade da brasagem
Na brasagem por indução, o calor é gerado pela corrente alternada que flui através de uma bobina de trabalho, que induz correntes parasitas na peça de trabalho. A fonte de alimentação determina a frequência, nível de potência, e precisão de controlo dessa corrente. Estes três parâmetros controlam diretamente a velocidade de aquecimento, uniformidade de temperatura, e repetibilidade.
Ao contrário da brasagem com maçarico—onde o operador julga visualmente a temperatura pela cor—a brasagem por indução com uma fonte de alimentação bem escolhida fornece o mesmo perfil térmico em cada ciclo. Para fabricantes que executam 200+ juntas por turno, essa repetibilidade é a diferença entre uma 0.2% taxa de rejeição e uma 4% uma.
Se é novo nos fundamentos do aquecimento por indução, o nosso Como Funciona o Aquecimento por Indução? guia cobre a física subjacente em linguagem simples.
2. Classificação de Potência: Corresponda à Massa da Peça de Trabalho
O número mais importante num datasheet de fonte de alimentação é a sua potência nominal em quilowatts. Para brasagem, a potência necessária depende de:
- Massa e material da peça de trabalho—peças mais pesadas e metais com alta condutividade (cobre, alumínio) necessitam de mais potência para atingir a temperatura de brasagem num tempo de ciclo razoável.
- Tempo de ciclo alvo—a mesma junta pode ser brasada com 5 kW ou 15 kW; a diferença é se demora 90 segundos ou 25 segundos.
- Eficiência de acoplamento da bobina—a fração do campo magnético que realmente intercepta a peça de trabalho. Uma bobina bem desenhada com folga apertada (1–3 mm de espaço) acopla 70–85% da potência de saída na peça. Uma bobina genérica com ajuste folgado pode acoplar apenas 40–50%, quase a duplicar a classificação de fornecimento necessária para o mesmo resultado de aquecimento.
- Conceção da junta—um ajuste interferente apertado aquece de forma diferente de um ajuste solto com metal de adição pré-colocado.
| Aplicação | Massa típica da peça | Potência recomendada | Tempo de ciclo típico |
|---|---|---|---|
| Brasagem de tubo de cobre (≤¾” DD (diâmetro exterior)) | 50–200 g | 5–10 kW | 15–30 s |
| Brasagem de tubo de cobre (1–2″ DD (diâmetro exterior)) | 200–800 g | 10–20 kW | 20–45 s |
| Brasagem de ferramenta de carboneto (pequenos insertos) | 30–150 g | 5–10 kW | 10–25 s |
| Brasagem de ferramenta de carboneto (ferramentas de torno grandes) | 150–600 g | 10–20 kW | 20–40 s |
| Brasagem de conector AC automóvel | 80–300 g | 10–15 kW | 12–25 s |
Dica de compra: Tamanho para a sua peça mais pesada e realista, não para a sua peça média. Uma fonte de alimentação a funcionar a 90% capacidade para 8 horas terá uma vida útil mais curta do que uma a funcionar a 60–70%. Para um mergulho mais profundo nos cálculos de potência entre aplicativos, consulte o nosso guia completo de seleção de energia.
3. Frequência: A alavanca de profundidade de penetração
A frequência controla a profundidade com que a corrente induzida penetra na peça de trabalho—um fenômeno chamado efeito de pele. Para brasagem, a seleção de frequência segue uma regra simples:
- Frequência mais alta (100–400 kHz): Penetração superficial, aquecimento rápido de superfície. Melhor para peças pequenas, tubos de paredes finas, e brasagem com pastilhas de metal duro onde você deseja que o calor seja concentrado na superfície da junta.
- Frequência média (10–100 kHz): Penetração moderada. A linha robusta para brasagem geral de componentes de até 1″ corte transversal.
- Frequência mais baixa (1–10 kHz): Penetração profunda. Usado para brasagem de grandes seções ou quando é necessário que o calor atinja uma junta interna através de uma parede externa espessa.
| Intervalo de frequência | Profundidade de penetração (Aço) | Melhor Para |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Brasagem de secções espessas, grandes acessórios |
| 10–100 kHz | 0.5–1.5 mm | Brasagem geral, tubos de cobre, cabos de ferramentas |
| 100–400 kHz | 0.2–0.5 mm | Pequenos insertos de carboneto, tubagem de parede fina, joalharia |
Aviso importante: As profundidades de penetração na tabela acima são calculadas à temperatura ambiente. À medida que a peça aquece até à temperatura de brasagem, a resistividade elétrica aumenta (em 4–5× para aço carbono de 20°ºC a 800°C), o que aumenta a profundidade de penetração proporcionalmente. Os valores da tabela são fiáveis para a fase inicial de aquecimento e estágio de pré-aquecimento; à temperatura total de brasagem, a penetração real é tipicamente 2–2.5× mais profunda. Para aços magnéticos, o desvio é ainda maior uma vez que o ponto de Curie (~770°C) é ultrapassado e o material se torna não magnético, causando um salto súbito na profundidade efetiva de penetração.
Para a maioria das aplicações de brasagem, uma alimentação de 15–50 kHz oferece o melhor equilíbrio entre penetração e velocidade de aquecimento. Leia o nosso Guia de classificação de frequência para uma explicação completa de como a frequência afeta cada aplicação de aquecimento.
4. Ciclo de trabalho: Contínuo vs. Operação intermitente
O ciclo de trabalho descreve a percentagem de tempo que uma fonte de alimentação pode funcionar a potência nominal total antes de ter de descansar para arrefecer. A 50% ciclo de trabalho em 15 kW significa que a fonte pode fornecer 15 kW durante, digamos, 5 minutos, depois deve ficar inativa durante 5 minutos.
Para brasagem de produção, isto importa enormemente:
- Brasagem manual em estação única: 30–50% o ciclo de trabalho é geralmente suficiente. O operador precisa de tempo para carregar e descarregar entre ciclos.
- Brasagem semi-automática com mesa rotativa: 70–80% ciclo de utilização. Múltiplas estações significam que a fonte de alimentação está ativa na maioria das posições da mesa.
- Brasagem em linha totalmente automatizada: 100% ciclo de utilização (classificação contínua). O abastecimento deve funcionar sem parar durante turnos inteiros.
Se o seu processo executar um ciclo de aquecimento de 25 segundos a cada 40 segundos (incluindo carga/descarga), isso é um 62.5% ciclo de utilização. Compre um suprimento com pelo menos 80% classificação em seu poder alvo—não 65%—por três razões: (1) redução da temperatura ambiente: a maioria dos suprimentos é avaliada em 25°C ambiente; em um 38–42°Chão de fábrica C no verão, o ciclo de trabalho efetivo pode cair em 15–20 pontos percentuais, (2) picos de produção que aumentam temporariamente a frequência do ciclo, e (3) envelhecimento dos componentes de resfriamento que reduz a eficiência de remoção de calor ao longo do tempo. A diferença de custo entre um 70% e 85% unidade de ciclo de trabalho é pequena em comparação com o custo de uma parada de produção em uma unidade de 35°C tarde.
5. Sistema de Controlo: O fator de repetibilidade
Modernos fontes de alimentação para brasagem por indução caem em três níveis de controle:
Camada 1—Controle manual básico: Um potenciômetro para ajuste de potência e um temporizador mecânico. Barato, mas cada alteração de parâmetro requer uma chave de fenda ou giro de botão. Adequado para brasagem em oficinas de trabalho 5–10 números de peças diferentes por dia.
Nível 2—Controlo digital programável: Armazena 20–100 perfis de receita, cada um com potência predefinida, tempo, e por vezes rampas de temperatura. Os operadores selecionam um número de peça e carregam em iniciar. Isto é o mínimo para qualquer oficina a trabalhar com mais de 20 junções diferentes.
Nível 3—Controlo de temperatura em malha fechada: Utiliza um pirómetro infravermelho ou termopar para regular a potência em tempo real, mantendo a junção dentro de ±5°C da temperatura alvo de brasagem. Essencial para aeroespacial, dispositivos médicos, e qualquer aplicação que exija rastreabilidade do processo.
Para a maioria das operações industriais de brasagem, Nível 2 oferece a melhor relação custo/capacidade. O retorno sobre o Nível 1—através de tempo de configuração reduzido e menos juntas de sucata—normalmente chega dentro de 3–6 meses.
6. Sistema de Arrefecimento: Não negligencie a água
Cada fonte de alimentação de indução gera calor residual que deve ser removido. O sistema de refrigeração não é um acessório—afeta diretamente o tempo de atividade e a vida útil dos componentes. As duas opções:
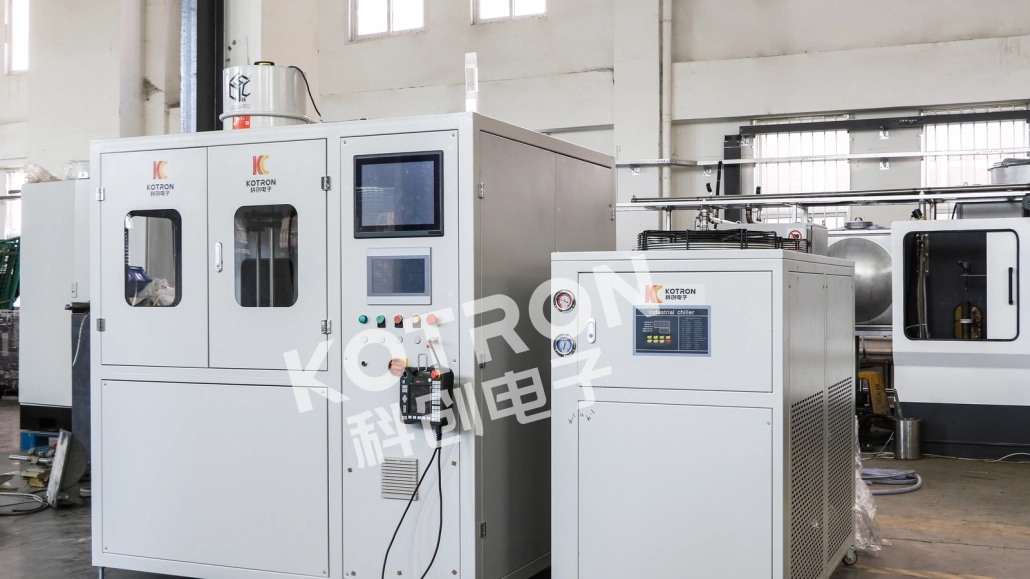
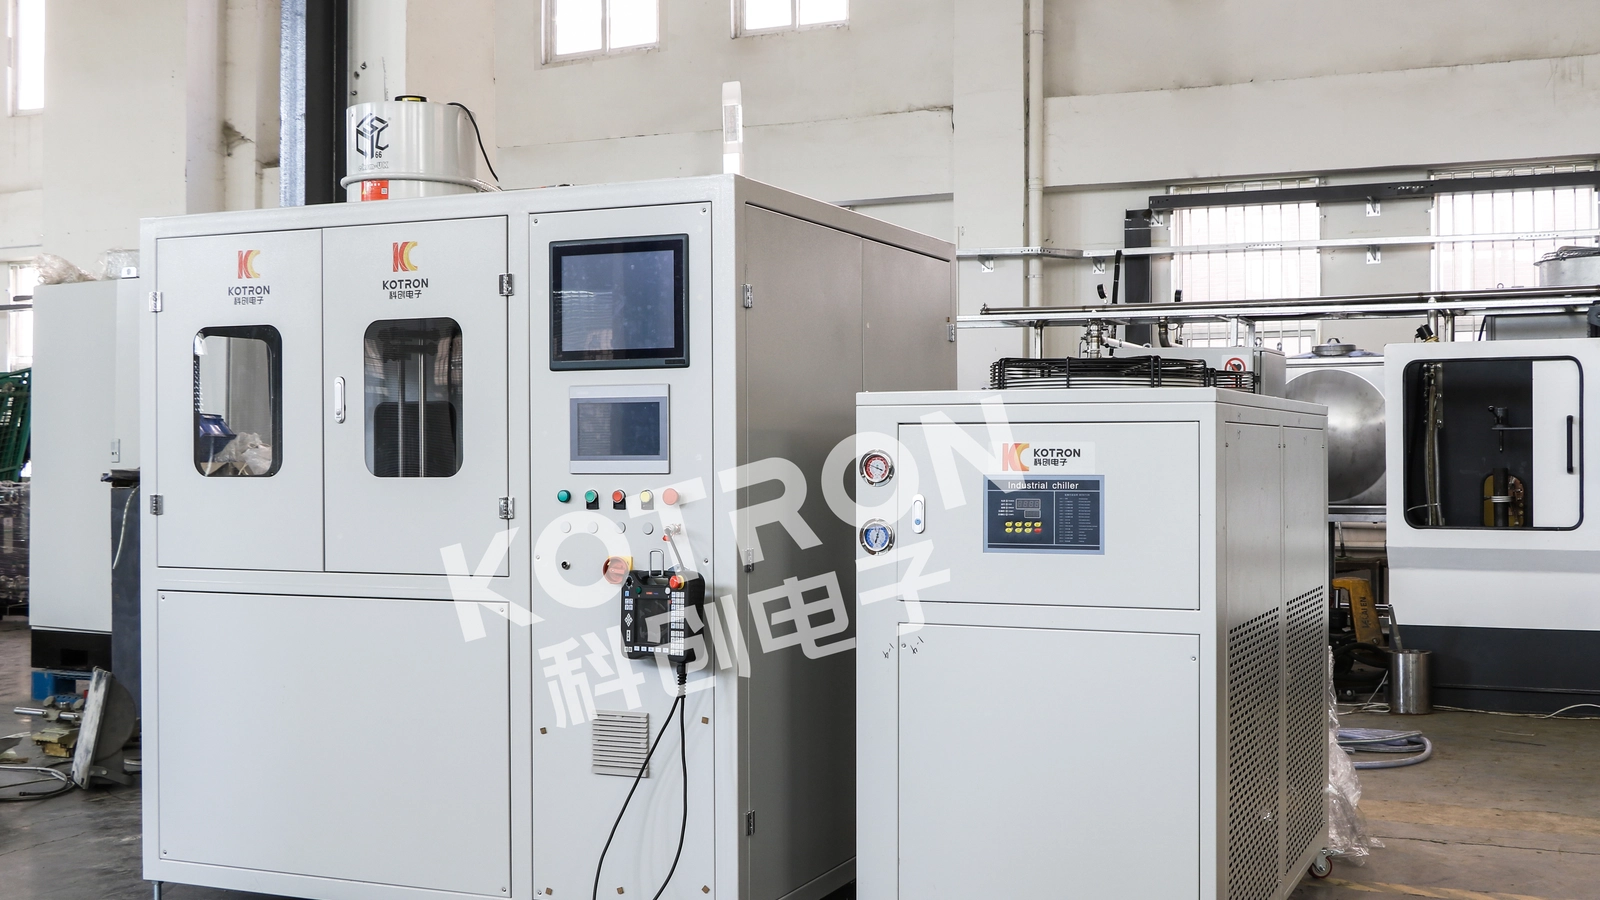
- Arrefecido a água: O padrão da indústria para suprimentos acima 10 kW. Requer um resfriador de circuito fechado ou água de instalação. Mais infraestrutura, mas remoção de calor superior. Veja o nosso guia completo de arrefecimento a água para dimensionamento do sistema.
- Arrefecido a ar: Disponível até ~15 kW. Autocontido, não requer canalização. Bom para configurações portáteis ou de laboratório. O nosso aquecimento por indução arrefecido a ar o artigo cobre os compromissos em detalhe.
Se a sua instalação já tiver um circuito de água de processo, arrefecimento a água é a escolha direta. Se está a montar uma nova célula e quer instalação mínima, uma fonte arrefecida a ar abaixo de 15 kW mantém as coisas simples.
7. Compatibilidade da Bobina e Correspondência de Saída
A fonte de alimentação e a bobina de trabalho formam um circuito ressonante. A alimentação deve ser capaz de corresponder à indutância da bobina em toda a gama de peças que você irá soldar. Principais considerações:
- Relação do transformador: Fontes com transformador de saída multitap podem corresponder a uma faixa mais ampla de indutâncias de bobina. Isto é importante se você soldar peças que vão desde pequenas conexões até grandes montagens..
- Estação de calor remota: Algumas fontes suportam um transformador de saída remota conectado por cabos flexíveis, permitindo que você coloque a bobina até 3–5 metros do gabinete de energia. Crítico para integração numa linha de montagem.
- Conectores de bobina de troca rápida: Se trocar bobinas entre números de peça, procure fontes com terminais de saída de desconexão rápida sem ferramentas. Cada minuto poupado na troca soma mais de um ano de produção.
Dois Cenários Reais de Brasagem
Cenário A: Brasagem de Tubos de Cobre para HVAC
Um fabricante brasa 3/4″ Conjuntos de tubos de cobre para válvulas reversíveis de bomba de calor. Cada junta usa um anel pré-formado BCuP-5 de prata-fósforo. O objetivo é 720°C, com um ciclo de 20 segundos e uma junta cada 35 segundos incluindo carga/descarga.
Especificações recomendadas da fonte de alimentação por indução: 10–12 kW, 20–30 kHz, arrefecida a água, armazenamento de controlo programável digital 8 perfis de receita (um por diâmetro de tubo). Requisito do ciclo de trabalho: 57%. A 10 alimentação em kW classificada para 70% Ciclo de trabalho corresponde perfeitamente.
Cenário B: Brasagem de Ferramentas de Carburo
Um fabricante de ferramentas de corte brasa inserções de carboneto de tungsténio em hastes de aço ligado usando enchimento de prata BAg-24. A temperatura de brasagem é 680°C. A área da junta é pequena mas a haste de aço atua como dissipador de calor, puxando calor da junta.
Especificações recomendadas da fonte de alimentação por indução: 7–10 kW, 150–250 kHz, arrefecida a água, controlo de temperatura IR em circuito fechado. A frequência mais alta mantém o calor concentrado na interface carboneto-aço em vez de impregnar toda a haste. O feedback de temperatura evita sobreaquecimento do carboneto, o que pode causar micro-fissuras.
Principal vantagem
Selecionar uma fonte de alimentação para brasagem por indução reduz-se a quatro decisões, por ordem: (1) nível de potência baseado na sua peça mais pesada, (2) frequência baseada na geometria da junta e no material, (3) ciclo de trabalho baseado na sua cadência de produção, e (4) nível de controlo baseado nos seus requisitos de qualidade. Acertar estes quatro, e o resto—arrefecimento, compatibilidade da bobina, pegada física—se encaixa naturalmente.
Perguntas frequentes
Posso usar a mesma fonte de alimentação de indução para brasagem e endurecimento??
Sim, se as faixas de potência e frequência se sobrepuserem a ambas as aplicações. Um 10–30 kHz, 15–25 O fornecimento de kW pode lidar com brasagem geral e endurecimento de camada média. No entanto, os suprimentos de brasagem dedicados geralmente incluem recursos como controle de rampa de temperatura e janelas de fluxo de enchimento cronometradas que faltam aos suprimentos de endurecimento de uso geral. Se a brasagem for 80%+ do seu trabalho, compre um suprimento otimizado para brasagem.
Qual é a diferença entre uma fonte de alimentação de brasagem e uma fonte de alimentação de aquecimento por indução geral?
A tecnologia principal é a mesma, mas os suprimentos dedicados à brasagem normalmente incluem: (1) resolução de potência mais precisa na extremidade inferior para imersão precisa de temperatura, (2) estágios de saída cronometrados para sequências de pré-aquecimento, imersão e brasagem, e (3) canais de entrada de temperatura para feedback do pirômetro. Um suprimento de uso geral pode soldar, mas um dedicado máquina de brasagem por indução torna o processo mais repetível.
Como calculo o período de retorno do investimento para mudar da tocha para a brasagem por indução?
As três variáveis são: (1) economia de metal de adição—a indução usa precisamente a quantidade certa, normalmente economizando 15–25% contra tocha, (2) redução de sucata de juntas super/subaquecidas, e (3) trabalho—a brasagem por indução é mais rápida por junta. A maioria dos fabricantes recupera o custo do equipamento em 12–18 meses apenas com metal de adição e redução de sucata, antes de contabilizar os ganhos de rendimento.
A brasagem por indução funciona com alumínio?
Sim, mas é um desafio por dois motivos. Primeiro, alumínio condutividade térmica extremamente alta (~237 W/m·K, aproximadamente 4× o do aço carbono) retira rapidamente o calor da junta, exigindo 2–3× o poder de uma peça equivalente de aço ou cobre para manter a temperatura de brasagem. Segundo, o alumínio não é magnético, então não gera aquecimento por histerese—todo o calor vem apenas da resistência às correntes parasitas, que é menos eficiente do que o aquecimento de mecanismo duplo disponível com materiais ferromagnéticos. O alumínio também possui uma janela estreita de temperatura de brasagem (normalmente 580–620°C), portanto, o controle de temperatura em circuito fechado é fortemente recomendado. Um 20–50 A faixa de frequência em kHz funciona bem para a maioria das aplicações de brasagem de alumínio.
Que manutenção uma fonte de alimentação de brasagem por indução exige?
A manutenção de rotina é mínima: verifique o nível e a qualidade do líquido refrigerante semanalmente, limpe ou substitua os filtros de ar mensalmente (para unidades resfriadas a ar), e inspecionar as conexões elétricas quanto ao aperto trimestralmente. Os módulos de potência IGBT ou MOSFET são selados e livres de manutenção, mas têm uma vida útil típica de 7–10 anos sob operação normal. A maior parte do tempo de inatividade não planejado vem de problemas de refrigeração, não falha elétrica—então mantenha o sistema de refrigeração primeiro.
Equipamento de brasagem por indução para ambientes de produção
Em inductionheatingtreatment.com, nós fornecemos sistemas de aquecimento por indução e fontes de alimentação para brasagem por indução variando de 5 kW a 160 kW, com opções de frequência de 1 kHz a 400 kHz. Nossos suprimentos dedicados à brasagem incluem controle digital programável com armazenamento de receitas, capacidade de feedback de temperatura em circuito fechado, e configurações de estações de calor remotas para integração de linhas de produção.
Esteja você brasando tubos de cobre, ferramentas de corte de metal duro, ou conjuntos automóveis complexos, podemos combinar uma fonte de alimentação e um conjunto de bobina à geometria específica da sua junta e ao volume de produção. Consulte os nossos seleção de potência de aquecimento por indução recursos ou contacte-nos diretamente para discutir a sua aplicação.
Precisa de ajuda para especificar a sua fonte de alimentação de brasagem?
Diga-nos o material da sua peça de trabalho, geometria da junta, e tempo de ciclo alvo—os nossos engenheiros irão recomendar uma fonte de alimentação e uma configuração de bobina adaptadas às suas necessidades de produção.