วิธีการเลือกแหล่งจ่ายไฟเหนี่ยวนำสำหรับการบราเซิง: 7 ปัจจัยสำคัญสำหรับวิศวกร & ผู้ซื้อ
วิธีการเลือกแหล่งจ่ายไฟเหนี่ยวนำสำหรับการบราเซิง เป็นคําถามที่วิศวกรการผลิตทุกคนต้องเผชิญเมื่อเปลี่ยนจากการบัดกรีด้วยหัวไฟไปสู่การเหนี่ยวนํา—หรือเมื่อขยายสายบัดกรีเหนี่ยวนําที่มีอยู่. แหล่งจ่ายไฟคือหัวใจของระบบ. ถ้าเลือกผิดตัว, แล้วคุณจะได้คุณภาพข้อต่อที่ไม่สม่ําเสมอ, เวลารอบช้า, หรือเครื่องจักรที่ทํางานทุกบ่าย. คู่มือนี้อธิบาย 7 ปัจจัยสําคัญ, พร้อมข้อมูลปฏิบัติสําหรับการบัดกรีท่อทองแดงและเครื่องมือคาร์ไบด์, เพื่อให้คุณสามารถระบุแหล่งจ่ายไฟที่เหมาะสมได้ตั้งแต่ครั้งแรก.
1. เหตุใดแหล่งจ่ายไฟจึงกำหนดคุณภาพการบัดกรี
ในการบัดกรีด้วยเหนี่ยวนำ, ความร้อนเกิดจากกระแสสลับที่ไหลผ่านขดลวดงาน, ซึ่งจะเหนี่ยวนำกระแสไหลวนในชิ้นงาน. แหล่งจ่ายไฟกำหนด ความถี่, ระดับกำลังไฟ, และ ความแม่นยำในการควบคุม ของกระแสไฟนั้น. พารามิเตอร์สามตัวนี้ควบคุมอัตราการให้ความร้อนโดยตรง, ความสม่ำเสมอของอุณหภูมิ, และความสามารถในการทำซ้ำ.
แตกต่างจากการบัดกรีด้วยตะเกียง—ซึ่งผู้ปฏิบัติงานจะตัดสินอุณหภูมิโดยการมองสี—การบัดกรีด้วยการเหนี่ยวนำโดยใช้แหล่งจ่ายไฟที่เลือกอย่างเหมาะสมสามารถให้โปรไฟล์ความร้อนเหมือนกันในทุกรอบ. สำหรับผู้ผลิตที่ทำงาน 200+ รอยต่อต่อกะงาน, ความสามารถในการทำซ้ำนี้คือความแตกต่างระหว่าง 0.2% อัตราการไม่ผ่านมาตรฐานและ 4% หนึ่ง.
หากคุณยังใหม่ต่อพื้นฐานการทำความร้อนด้วยการเหนี่ยวนำ, คู่มือของเราเรื่อง การทำความร้อนด้วยการเหนี่ยวนำทำงานอย่างไร? ครอบคลุมฟิสิกส์พื้นฐานในภาษาที่เข้าใจง่าย.
2. ระดับกำลังไฟ: จับคู่กับมวลชิ้นงาน
ตัวเลขที่สำคัญที่สุดบนแผ่นข้อมูลของแหล่งจ่ายไฟคือกำลังขาออกที่ระบุเป็นกิโลวัตต์. สำหรับการเชื่อมบราสซิ่ง, กำลังที่ต้องการขึ้นอยู่กับ:
- มวลชิ้นงานและวัสดุ—ชิ้นส่วนที่หนักกว่าและโลหะที่มีความนำไฟฟ้าสูง (ทองแดง, อลูมิเนียม) ต้องการพลังงานมากขึ้นเพื่อให้ถึงอุณหภูมิการบัดกรีในวงจรเวลาที่เหมาะสม.
- ระยะเวลารอบเป้าหมาย—ข้อต่อเดียวกันสามารถประสานได้ 5 กิโลวัตต์หรือ 15 กิโลวัตต์ (kW); ความแตกต่างคือต้องใช้เวลาหรือไม่ 90 วินาทีหรือ 25 วินาที.
- ประสิทธิภาพการต่อคอยล์—เศษส่วนของสนามแม่เหล็กที่ตัดกับชิ้นงานจริง. คอยล์ที่ออกแบบมาอย่างดีและมีระยะห่างที่แน่นหนา (1–3 ช่องว่างมม.) คู่รัก 70–85% ของกำลังไฟฟ้าเอาท์พุตเข้าสู่ชิ้นส่วน. คอยล์ทั่วไปแบบหลวมๆ อาจจับคู่ได้เพียง 40 เท่านั้น–50%, เกือบเป็นสองเท่าของเรตติ้งพลังงานที่ต้องการสำหรับผลลัพธ์ความร้อนเดียวกัน.
- การออกแบบรอยต่อ—ฟิตติ้งแบบรัดแน่นให้ความร้อนแตกต่างจากฟิตติ้งแบบหลวมที่มีโลหะเติมวางล่วงหน้า.
| การประยุกต์ใช้ | มวลชิ้นส่วนทั่วไป | พลังงานที่แนะนำ | เวลารอบทั่วไป |
|---|---|---|---|
| การบัดกรีท่อทองแดง (≤¾” เส้นผ่าศูนย์กลางนอก (OD)) | 50–200 g | 5–10 กิโลวัตต์ (kW) | 15–30 วินาที (s) |
| การบัดกรีท่อทองแดง (1–2″ เส้นผ่าศูนย์กลางนอก (OD)) | 200–800 g | 10–20 กิโลวัตต์ (kW) | 20–45 วินาที (s) |
| การบัดกรีเครื่องมือตัวคาร์ไบด์ (ชิ้นส่วนเสริมขนาดเล็ก) | 30–150 g | 5–10 กิโลวัตต์ (kW) | 10–25 วินาที (s) |
| การบัดกรีเครื่องมือตัวคาร์ไบด์ (เครื่องมือกลึงขนาดใหญ่) | 150–600 g | 10–20 กิโลวัตต์ (kW) | 20–40 วินาที (s) |
| การบัดกรีข้อต่อ AC รถยนต์ | 80–300 g | 10–15 กิโลวัตต์ (kW) | 12–25 วินาที (s) |
เคล็ดลับการซื้อ: ขนาดสำหรับชิ้นส่วนที่มีน้ำหนักมากที่สุดที่เป็นจริงของคุณ, ไม่ใช่ชิ้นส่วนเฉลี่ยของคุณ. แหล่งจ่ายไฟที่ทำงานที่ 90% ความจุสำหรับ 8 ชั่วโมงจะมีอายุการใช้งานสั้นกว่าหนึ่งที่ทำงานที่ 60–70%. สำหรับการเจาะลึกเกี่ยวกับการคำนวณกำลังในแอปพลิเคชันต่าง ๆ, ดูที่ คู่มือการเลือกกำลังอย่างสมบูรณ์.
3. ความถี่: คันเร่งความลึกในการแทรกซึม
ความถี่ควบคุมว่ากระแสเหนี่ยวนำซึมลึกเข้าไปในชิ้นงานได้มากน้อยเพียงใด—ปรากฏการณ์ที่เรียกว่า ปรากฏการณ์ผิว. สำหรับการเชื่อมบราสซิ่ง, การเลือกความถี่ทำตามกฎง่าย ๆ:
- ความถี่สูง (100–400 กิโลเฮิรตซ์): การเจาะตื้น, การให้ความร้อนบนพื้นผิวอย่างรวดเร็ว. เหมาะที่สุดสำหรับชิ้นส่วนขนาดเล็ก, ท่อผนังบาง, และการบัดกรีแทรกคาร์ไบด์ที่คุณต้องการให้ความร้อนรวมตัวที่พื้นผิวรอยต่อ.
- ความถี่กลาง (10–100 กิโลเฮิรตซ์): การซึมลึกปานกลาง. ช่วงการทำงานหลักสำหรับการบัดกรีทั่วไปของชิ้นส่วนถึง 1″ หน้าตัด.
- ความถี่ต่ํา (1–10 กิโลเฮิรตซ์): การซึมลึก. ใช้สําหรับการบัดกรีขนาดใหญ่หรือเมื่อคุณต้องการความร้อนเพื่อเข้าถึงรอยต่อภายในผ่านผนังด้านนอกหนา.
| ช่วงความถี่ | ความลึกการเจาะ (เหล็ก) | เหมาะสำหรับ |
|---|---|---|
| 1–10 กิโลเฮิรตซ์ | 1.5–5.0 มม. | การบัดกรีแบบหนา, ข้อต่อขนาดใหญ่ |
| 10–100 กิโลเฮิรตซ์ | 0.5–1.5 มม. | การบัดกรีทั่วไป, ท่อทองแดง, ก้านเครื่องมือ |
| 100–400 กิโลเฮิรตซ์ | 0.2–0.5 มม. | แทรกคาร์ไบด์ขนาดเล็ก, ท่อผนังบาง, เครื่องประดับ |
ข้อควรระวังสําคัญ: ความลึกการเจาะในตารางข้างต้นคํานวณที่อุณหภูมิห้อง. เมื่อชิ้นงานร้อนขึ้นสู่อุณหภูมิบัดกรี, ความต้านทานไฟฟ้าเพิ่มขึ้น (เพิ่มขึ้น 4–5× สําหรับเหล็กกล้าคาร์บอนจาก 20°เซลเซียสเป็น 800°C), ซึ่งเพิ่มความลึกของผิวตามสัดส่วน. ค่าในตารางเชื่อถือได้สำหรับระยะการทำความร้อนเริ่มต้นและระยะอุ่นเครื่อง; ที่อุณหภูมิการบัดกรีเต็ม, โดยทั่วไปการเจาะที่แท้จริงคือ 2–2.5× ลึกลงไป. สำหรับเหล็กแม่เหล็ก, การเปลี่ยนแปลงจะยิ่งใหญ่ขึ้นเมื่อถึงจุดกูรี (~770°C) ถูกข้ามและวัสดุกลายเป็นวัสดุที่ไม่ใช่แม่เหล็ก, ทำให้เกิดการกระโดดอย่างกะทันหันในการเจาะที่มีประสิทธิภาพ.
สำหรับงานบัดกรีแข็งส่วนใหญ่, 15–50 แหล่งจ่าย kHz ให้ความสมดุลที่ดีที่สุดของการเจาะและความเร็วความร้อน. อ่านของเรา คู่มือการจำแนกความถี่ เพื่อแจกแจงโดยละเอียดว่าความถี่ส่งผลต่อการใช้งานทำความร้อนทุกครั้งอย่างไร.
4. รอบหน้าที่: ต่อเนื่องกับ. การทำงานเป็นระยะๆ
รอบการทำงานจะอธิบายเปอร์เซ็นต์ของเวลาที่แหล่งจ่ายไฟสามารถทำงานได้ที่กำลังไฟเต็มก่อนที่จะต้องพักเพื่อให้เย็นลง. ก 50% รอบหน้าที่ที่ 15 kW หมายถึง อุปทานที่สามารถส่งมอบได้ 15 กิโลวัตต์สำหรับ, พูด, 5 นาที, แล้วจะต้องไม่ได้ใช้งานเพื่อ 5 นาที.
สำหรับการบัดกรีในการผลิต, สิ่งนี้มีความสำคัญอย่างมาก:
- การประสานสถานีเดียวแบบแมนนวล: 30–50% รอบการทำงานมักจะเพียงพอ. ผู้ปฏิบัติงานต้องใช้เวลาในการโหลดและขนถ่ายระหว่างรอบ.
- การประสานโต๊ะหมุนกึ่งอัตโนมัติ: 70–80% รอบการทำงาน (duty cycle). หลายสถานีหมายความว่าแหล่งจ่ายไฟทํางานในตําแหน่งโต๊ะส่วนใหญ่.
- การบัดกรีแบบอินไลน์อัตโนมัติเต็มรูปแบบ: 100% รอบการทำงาน (duty cycle) (การจัดอันดับต่อเนื่อง). แหล่งจ่ายไฟต้องทํางานต่อเนื่องตลอดกะ.
ถ้ากระบวนการของคุณทํางานรอบความร้อน 25 วินาทีทุก ๆ 40 วินาที (รวมถึงโหลด/ปล่อย), นั่นคือ 62.5% รอบการทำงาน (duty cycle). ซื้อแหล่งจ่ายไฟที่มีอย่างน้อย 80% มีค่ากําลังไฟเป้าหมาย—ไม่ใช่ 65%—ด้วยเหตุผลสามประการ: (1) ลดอุณหภูมิแวดล้อม: ส่วนใหญ่มีค่า 25°°C รอบบิน; 38–42°°C ในฤดูร้อน, รอบการทํางานที่มีประสิทธิภาพอาจลดลง 15–20 จุดเปอร์เซ็นต์, (2) การผลิตเพิ่มขึ้นอย่างรวดเร็วซึ่งเพิ่มความถี่ของวงจรชั่วคราว, และ (3) การเสื่อมสภาพของส่วนประกอบทำความเย็นซึ่งจะลดประสิทธิภาพการกำจัดความร้อนเมื่อเวลาผ่านไป. ความแตกต่างต้นทุนระหว่างก 70% และ 85% หน่วยรอบการทำงานมีขนาดเล็กเมื่อเทียบกับต้นทุนการหยุดการผลิตที่ 35°ซี ตอนบ่าย.
5. ระบบควบคุม: ปัจจัยความสามารถในการทำซ้ำ
สมัยใหม่ แหล่งจ่ายไฟประสานแบบเหนี่ยวนำ ตกอยู่ในการควบคุมสามระดับ:
ระดับ 1—การควบคุมด้วยตนเองขั้นพื้นฐาน: โพเทนชิออมิเตอร์สำหรับการปรับกำลังและตัวจับเวลาเชิงกล. ราคาไม่แพง, แต่การเปลี่ยนแปลงพารามิเตอร์ทุกครั้งต้องใช้ไขควงหรือปุ่มหมุน. เหมาะสำหรับร้านขายงานบัดกรี 5–10 หมายเลขชิ้นส่วนที่แตกต่างกันในแต่ละวัน.
ระดับ 2—การควบคุมโปรแกรมแบบดิจิตอล: ร้านค้า 20–100 โปรไฟล์สูตร, แต่ละอันมีกำลังที่กำหนดไว้ล่วงหน้า, เวลา, และบางครั้งอุณหภูมิก็ขึ้นลง. ผู้ปฏิบัติงานเลือกหมายเลขชิ้นส่วนแล้วกดเริ่ม. นี่เป็นขั้นต่ำสำหรับร้านค้าที่เปิดดำเนินการมากกว่า 20 ข้อต่อที่แตกต่างกัน.
ระดับ 3—การควบคุมอุณหภูมิแบบวงปิด: ใช้ไพโรมิเตอร์อินฟราเรดหรือเทอร์โมคัปเปิลป้อนกลับเพื่อควบคุมพลังงานแบบเรียลไทม์, รักษาข้อต่อภายใน ±5°C ของอุณหภูมิการบัดกรีแข็งเป้าหมาย. จำเป็นสำหรับการบินและอวกาศ, อุปกรณ์ทางการแพทย์, และการใช้งานใดๆ ที่ต้องการการตรวจสอบย้อนกลับของกระบวนการ.
สำหรับการบัดกรีแข็งทางอุตสาหกรรมส่วนใหญ่, ชั้น 2 เสนออัตราส่วนต้นทุนต่อความสามารถที่ดีที่สุด. การคืนทุนเหนือระดับ 1—โดยลดเวลาการติดตั้งและข้อต่อเศษน้อยลง—โดยปกติจะมาถึงภายใน 3–6 เดือน.
6. ระบบระบายความร้อน: อย่ามองข้ามน้ำ
แหล่งจ่ายไฟเหนี่ยวนำทุกตัวจะสร้างความร้อนเหลือทิ้งซึ่งต้องกำจัดออก. ระบบระบายความร้อนไม่ใช่อุปกรณ์เสริม—มันส่งผลโดยตรงต่อเวลาทำงานและอายุการใช้งานของส่วนประกอบ. ทั้งสองตัวเลือก:
- ระบบระบายความร้อนด้วยน้ำ: มาตรฐานอุตสาหกรรมด้านวัสดุสิ้นเปลืองข้างต้น 10 กิโลวัตต์ (kW). ต้องใช้เครื่องทำความเย็นแบบวงจรปิดหรือน้ำภายในอาคาร. ต้องการโครงสร้างพื้นฐานมากขึ้น แต่สามารถระบายความร้อนได้ดีกว่า. ดูคู่มือของเรา คู่มือการระบายความร้อนด้วยน้ำอย่างครบถ้วน สำหรับการกำหนดขนาดระบบ.
- ระบายความร้อนด้วยอากาศ: ใช้ได้สูงสุดประมาณ ~15 kW. เป็นระบบครบวงจรในตัว, ไม่ต้องเดินท่อ. เหมาะสำหรับระบบพกพาหรือห้องปฏิบัติการ. ของเรา การให้ความร้อนเหนี่ยวนําด้วยอากาศ บทความนี้ครอบคลุมข้อดีข้อเสียอย่างละเอียด.
หากอาคารของคุณมีวงจรน้ำใช้งานอยู่แล้ว, การระบายความร้อนด้วยน้ำเป็นตัวเลือกที่ตรงไปตรงมา. ถ้าคุณกำลังตั้งค่าเซลล์ใหม่และต้องการการติดตั้งน้อยที่สุด, แหล่งจ่ายระบายความร้อนด้วยอากาศที่อยู่ภายใต้ 15 kW ช่วยให้สิ่งต่างๆ เป็นเรื่องง่าย.
7. ความเข้ากันได้ของคอยล์และการจับคู่เอาต์พุต
แหล่งจ่ายไฟและคอยล์ทำงานเป็นวงจรเรโซแนนซ์. แหล่งจ่ายต้องสามารถจับคู่กับความเหนี่ยวนำของคอยล์ตลอดช่วงชิ้นส่วนที่คุณจะบัดกรี. ข้อควรพิจารณาที่สำคัญ:
- อัตราส่วนหม้อแปลงไฟฟ้า: อุปกรณ์ที่มีหม้อแปลงเอาท์พุตแบบหลายก๊อกสามารถจับคู่กับช่วงตัวเหนี่ยวนำขดลวดที่กว้างขึ้น. นี่เป็นสิ่งสำคัญหากคุณบัดกรีชิ้นส่วนต่างๆ ตั้งแต่ข้อต่อขนาดเล็กไปจนถึงส่วนประกอบขนาดใหญ่.
- สถานีความร้อนระยะไกล: อุปกรณ์บางอย่างรองรับหม้อแปลงเอาท์พุตระยะไกลที่เชื่อมต่อด้วยสายเคเบิลแบบยืดหยุ่น, ให้คุณวางขดลวดได้ห่างจากตู้พลังงานสูงสุด 3–5 เมตร. สำคัญสำหรับการรวมเข้ากับสายการผลิต.
- ขั้วต่อขดลวดแบบเปลี่ยนเร็ว: หากคุณเปลี่ยนขดลวดระหว่างหมายเลขชิ้นส่วน, มองหาอุปกรณ์ที่มีขั้วต่อเอาต์พุตแบบถอดเร็วโดยไม่ใช้เครื่องมือ. ทุกนาทีที่ประหยัดในการเปลี่ยนเพิ่มขึ้นตลอดปีการผลิต.
สองสถานการณ์การบัดกรีในโลกจริง
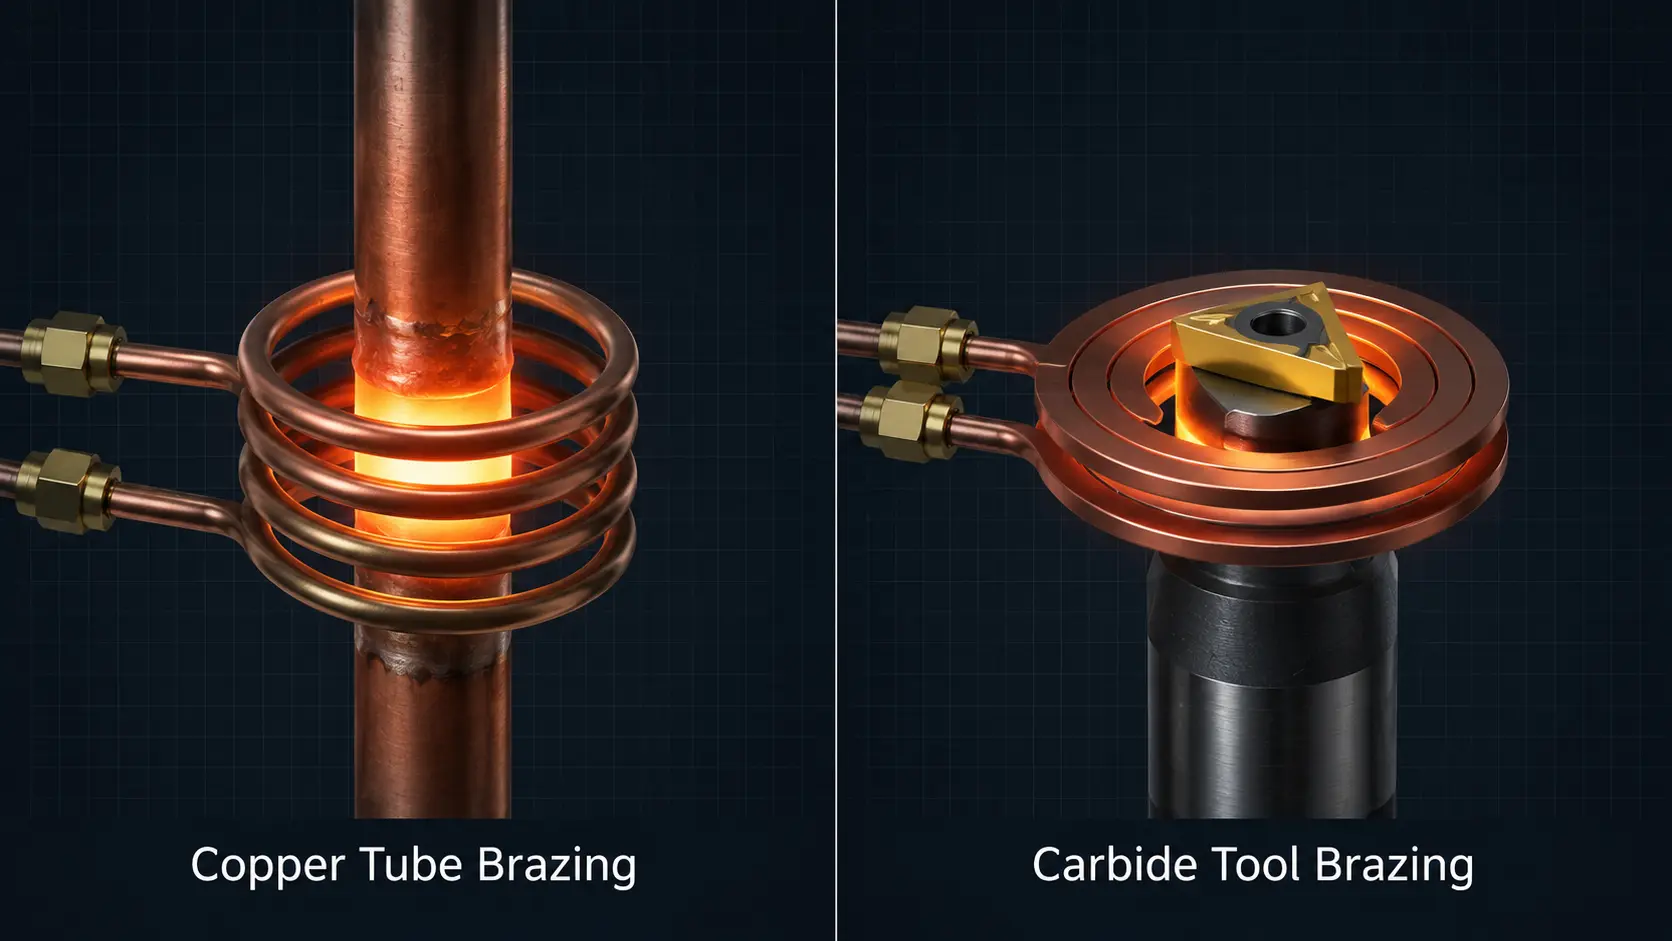
สถานการณ์ A: การบัดกรีท่อทองแดงสำหรับ HVAC
ผู้ผลิตทำการบัดกรีชุดท่อทองแดง 3/4″ สำหรับวาล์วย้อนกลับปั๊มความร้อน. แต่ละข้อต่อใช้แหวนซิลเวอร์ฟอสฟอรัส BCuP-5 ที่ขึ้นรูปไว้ล่วงหน้า. เป้าหมายคือ 720°C, รอบ 20 วินาทีและข้อต่อหนึ่งข้อทุก ๆ 35 รวมโหลด/ปล่อย.
สเปคแหล่งจ่ายไฟเหนี่ยวนําที่แนะนํา: 10–12 กิโลวัตต์ (kW), 20–30 กิโลเฮิรตซ์, ระบายความร้อนด้วยน้ํา, การจัดเก็บควบคุมดิจิทัลแบบตั้งโปรแกรมได้ 8 โปรไฟล์สูตร (หนึ่งต่อเส้นผ่านศูนย์กลางท่อ). ข้อกําหนดรอบการทํางาน: 57%. ก 10 กําลังจ่ายที่ได้รับการจัดอันดับ 70% รอบการทํางานตรงกันอย่างสมบูรณ์.
สถานการณ์ B: การบัดกรีเครื่องมือคาร์ไบด์
ผู้ผลิตเครื่องมือตัดเชื่อมแทรกทังสเตนคาร์ไบด์ลงบนแกนเหล็กอัลลอยโดยใช้สารเติมเงิน BAg-24. อุณหภูมิการเชื่อม 680°C. บริเวณข้อต่อมีขนาดเล็ก แต่แกนเหล็กทำหน้าที่เป็นตัวดูดความร้อน, ดึงความร้อนออกจากข้อต่อ.
สเปคแหล่งจ่ายไฟเหนี่ยวนําที่แนะนํา: 7–10 กิโลวัตต์ (kW), 150–250 กิโลเฮิรตซ์, ระบายความร้อนด้วยน้ํา, การควบคุมอุณหภูมิด้วย IR แบบวงจรปิด. ความถี่ที่สูงกว่าช่วยให้ความร้อนจดจ่อที่ผิวสัมผัสระหว่างคาร์ไบด์และเหล็ก แทนที่จะซึมเข้าสู่ทั้งแกน. การส่งข้อมูลอุณหภูมิช่วยป้องกันการร้อนเกินของคาร์ไบด์, ซึ่งอาจทำให้เกิดรอยร้าวเล็กๆ.
คีย์ Takeaway
การเลือก แหล่งจ่ายไฟเชื่อมแบบเหนี่ยวนำ มีเพียงสี่การตัดสินใจ, ตามลำดับ: (1) ระดับพลังงานขึ้นอยู่กับชิ้นงานที่มีน้ำหนักมากที่สุดของคุณ, (2) ความถี่ขึ้นอยู่กับรูปร่างและวัสดุของข้อต่อ, (3) รอบการทำงานขึ้นอยู่กับจังหวะการผลิตของคุณ, และ (4) ระดับการควบคุมตามความต้องการด้านคุณภาพของคุณ. รับสี่สิ่งนี้ถูกต้อง, และส่วนที่เหลือ—การทำความเย็น, ความเข้ากันได้ของคอยล์, รอยเท้าทางกายภาพ—ตกลงไปอย่างเป็นธรรมชาติ.
คำถามที่พบบ่อย
ฉันสามารถใช้แหล่งจ่ายไฟเหนี่ยวนำเดียวกันสำหรับการบัดกรีแข็งและการชุบแข็งได้หรือไม่?
ได้, หากช่วงกำลังและความถี่ทับซ้อนทั้งสองแอปพลิเคชัน. เอ 10–30 กิโลเฮิรตซ์, 15–25 ระบบจ่ายไฟกิโลวัตต์สามารถรองรับการบัดกรีทั่วไปและการชุบแข็งเคสที่มีความลึกปานกลางได้. อย่างไรก็ตาม, วัสดุสำหรับการบัดกรีโดยเฉพาะมักมีคุณสมบัติต่างๆ เช่น การควบคุมอุณหภูมิ และหน้าต่างการไหลของตัวเติมตามเวลาที่วัสดุชุบแข็งทั่วไปไม่มี. ถ้าเป็นการบัดกรี 80%+ ของงานของคุณ, ซื้ออุปทานที่ปรับให้เหมาะกับการบัดกรีแข็ง.
อะไรคือความแตกต่างระหว่างแหล่งจ่ายไฟแบบประสานและแหล่งจ่ายไฟความร้อนแบบเหนี่ยวนำทั่วไป?
เทคโนโลยีหลักก็เหมือนกัน, แต่โดยทั่วไปแล้วอุปกรณ์สำหรับการบัดกรีโดยเฉพาะจะรวมถึง: (1) ความละเอียดของพลังงานที่ละเอียดยิ่งขึ้นที่ระดับต่ำสุดเพื่อการแช่อุณหภูมิที่แม่นยำ, (2) ขั้นตอนเอาต์พุตที่หมดเวลาสำหรับลำดับการอุ่น-แช่-เบรซ, และ (3) ช่องอินพุตอุณหภูมิสำหรับการตอบสนองของไพโรมิเตอร์. อุปทานทั่วไปสามารถประสานได้, แต่เป็นการทุ่มเท เครื่องประสานเหนี่ยวนำ ทำให้กระบวนการสามารถทำซ้ำได้มากขึ้น.
ฉันจะคำนวณระยะเวลาคืนทุนสำหรับการเปลี่ยนจากการเชื่อมแบบคบเพลิงเป็นการบัดกรีแบบเหนี่ยวนำได้อย่างไร?
ตัวแปรทั้งสามคือ: (1) ประหยัดฟิลเลอร์โลหะ—การเหนี่ยวนำใช้ในปริมาณที่เหมาะสมอย่างแม่นยำ, โดยทั่วไปแล้วจะประหยัดได้ 15–25% เมื่อเทียบกับคบเพลิง, (2) ลดเศษจากข้อต่อที่มีความร้อนสูงเกินไป/ต่ำเกินไป, และ (3) แรงงาน—การประสานแบบเหนี่ยวนำจะเร็วขึ้นต่อข้อต่อ. ผู้ผลิตส่วนใหญ่จะคืนต้นทุนอุปกรณ์ภายใน 12 ปี–18 เดือนสำหรับโลหะเติมและการลดเศษเหล็กเพียงอย่างเดียว, ก่อนที่จะคำนึงถึงปริมาณงานที่เพิ่มขึ้น.
การบัดกรีแบบเหนี่ยวนำทำงานร่วมกับอลูมิเนียมหรือไม่?
ได้, แต่มันท้าทายด้วยเหตุผลสองประการ. วิธีแรก, อลูมิเนียม การนำความร้อนสูงมาก (~237 W/m·K, ประมาณ 4× ของเหล็กกล้าคาร์บอน) ดึงความร้อนออกจากข้อต่ออย่างรวดเร็ว, ต้องการ 2–3× พลังของชิ้นส่วนเหล็กหรือทองแดงที่เทียบเท่ากันเพื่อรักษาอุณหภูมิในการบัดกรี. ประการที่สอง, อลูมิเนียมไม่ใช่แม่เหล็ก, จึงไม่สร้างความร้อนแบบฮิสเทรีซีส—ความร้อนทั้งหมดมาจากความต้านทานกระแสไหลวนเพียงอย่างเดียว, ซึ่งมีประสิทธิภาพน้อยกว่าระบบทําความร้อนแบบกลไกคู่ที่ใช้วัสดุเฟอร์โรแมกเนติก. อลูมิเนียมยังมีหน้าต่างอุณหภูมิการบัดกรีแคบ (โดยทั่วไป 580–620°C), จึงแนะนําการควบคุมอุณหภูมิแบบวงจรปิดอย่างยิ่ง. ช่วงความถี่ 20–50 kHz เหมาะกับงานบัดกรีอลูมิเนียมส่วนใหญ่.
แหล่งจ่ายไฟบัดกรีเหนี่ยวนําต้องการการบํารุงรักษาอะไรบ้าง?
การบํารุงรักษาเป็นประจําน้อยมาก: ตรวจสอบระดับน้ําหล่อเย็นและคุณภาพรายสัปดาห์, ทําความสะอาดหรือเปลี่ยนแผ่นกรองอากาศทุกเดือน (สําหรับเครื่องระบายความร้อนด้วยอากาศ), และตรวจสอบการเชื่อมต่อไฟฟ้าเพื่อความแน่นหนาทุกไตรมาส. โมดูลพลังงาน IGBT หรือ MOSFET ได้รับการปิดผนึกและไม่ต้องบำรุงรักษา แต่มีอายุการใช้งานโดยทั่วไปที่ 7–10 ปีภายใต้การดำเนินงานปกติ. การหยุดทำงานโดยไม่ได้วางแผนส่วนใหญ่มาจากปัญหาระบบหล่อเย็น, ไม่ใช่ไฟฟ้าขัดข้อง—ดังนั้นควรดูแลรักษาระบบทำความเย็นไว้ก่อน.
อุปกรณ์ประสานแบบเหนี่ยวนำสำหรับสภาพแวดล้อมการผลิต
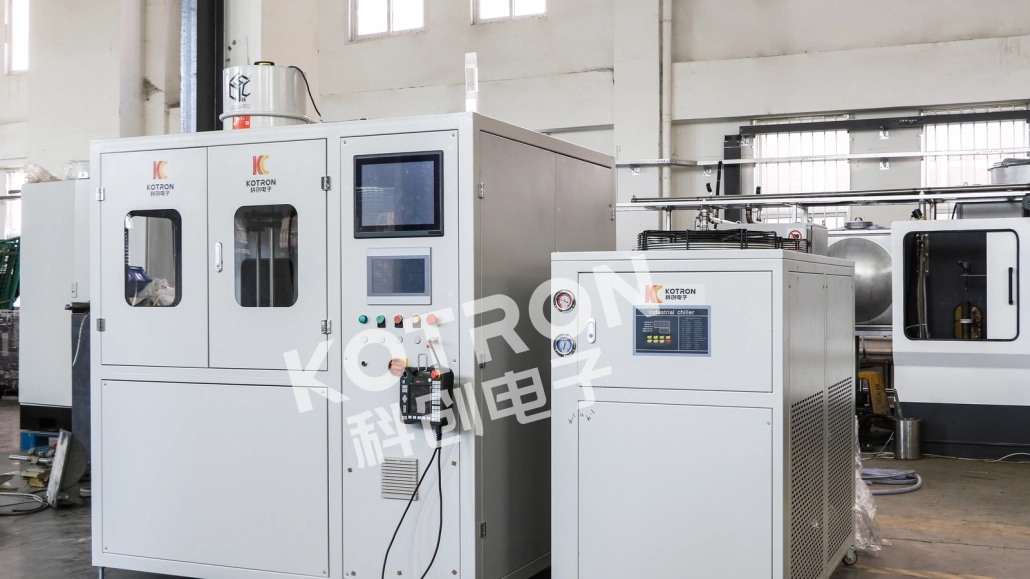
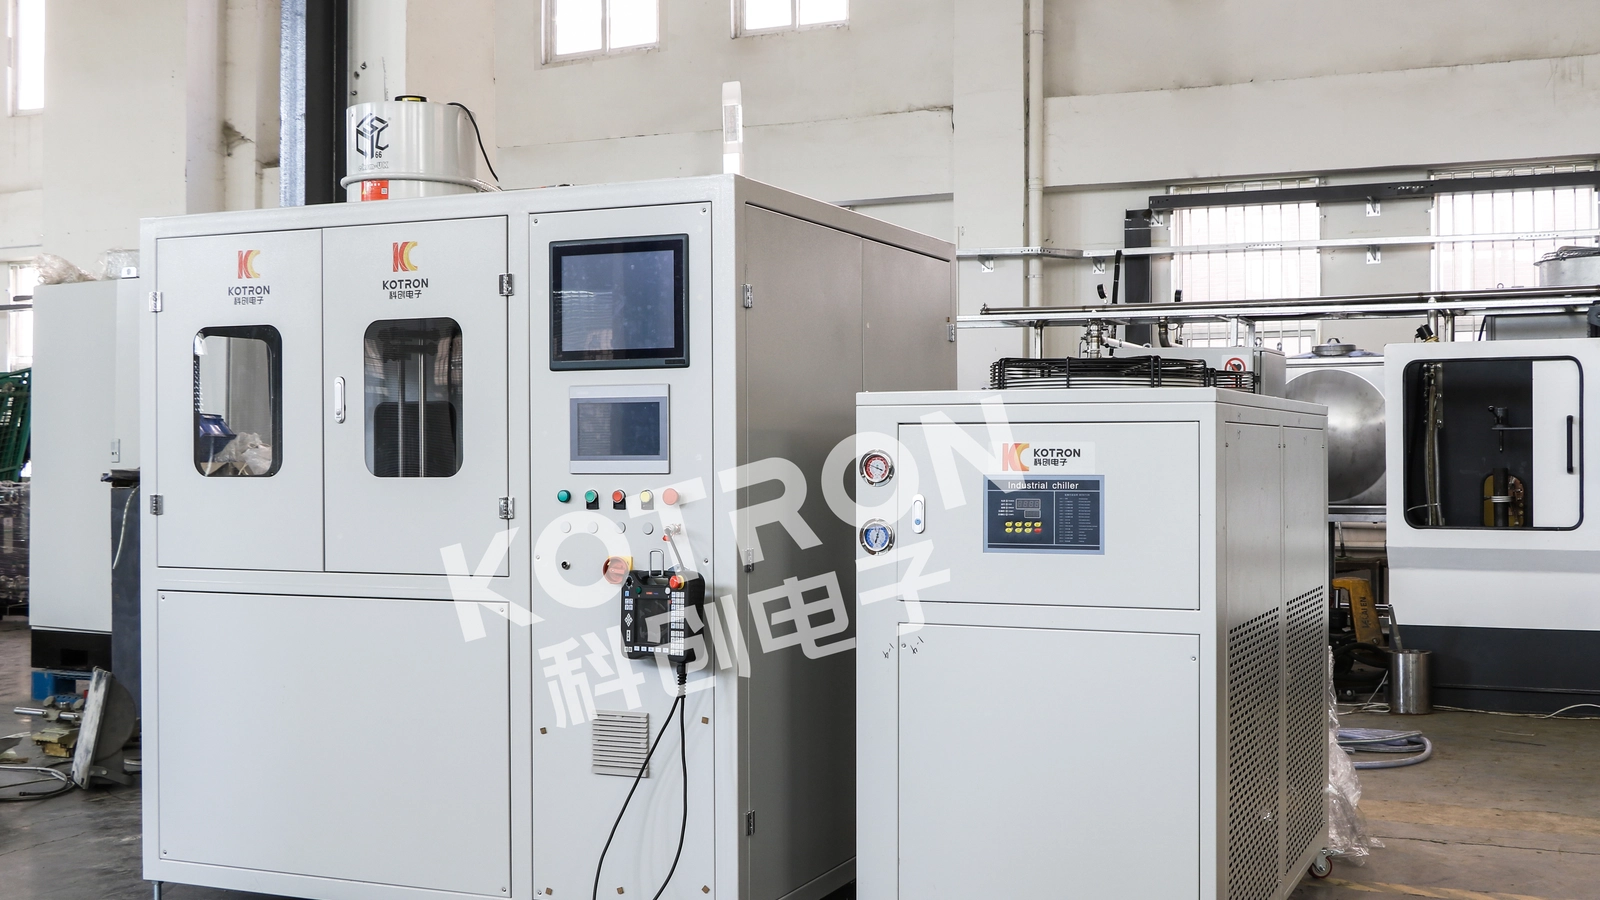
ที่ inductionheatingtreatment.com, เราจัดหา ระบบทำความร้อนแบบเหนี่ยวนำ และ แหล่งจ่ายไฟประสานแบบเหนี่ยวนำ ตั้งแต่ 5 กิโลวัตต์ถึง 160 กิโลวัตต์ (kW), พร้อมตัวเลือกความถี่จาก 1 kHz ถึง 400 กิโลเฮิรตซ์. อุปกรณ์เฉพาะสำหรับการบัดกรีของเรารวมถึงการควบคุมดิจิทัลแบบโปรแกรมได้พร้อมการจัดเก็บสูตร, ความสามารถในการตอบสนองอุณหภูมิแบบปิดวงจร, และการกำหนดค่าสถานีความร้อนระยะไกลสำหรับการรวมเข้ากับสายการผลิต.
ไม่ว่าคุณจะบัดกรีท่อทองแดง, เครื่องมือตัดคาร์ไบด์, หรือชิ้นส่วนยานยนต์ที่ซับซ้อน, เราสามารถจับคู่ชุดจ่ายพลังงานและชุดขดลวดให้ตรงกับรูปแบบรอยต่อและปริมาณการผลิตของคุณ. เรียกดู การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน ทรัพยากรของเราหรือติดต่อโดยตรงเพื่อหารือเกี่ยวกับการใช้งานของคุณ.
ต้องการความช่วยเหลือในการระบุชุดจ่ายพลังงานสำหรับการบัดกรีของคุณ?
บอกวัสดุของชิ้นงานของคุณ, รูปแบบรอยต่อ, และเวลารอบเป้าหมาย—วิศวกรของเราจะแนะนำแหล่งจ่ายไฟและการจัดเรียงขดลวดที่เหมาะสมกับความต้องการการผลิตของคุณ.