كيفية اختيار مصدر الطاقة التعريفي للنحاس: 7 العوامل الحاسمة للمهندسين & المشترين
كيف تختار مصدر طاقة الحث للتلحيم باللحام بالقوس الكهربائي هو سؤال يواجهه كل مهندس إنتاج عند الانتقال من التلحيم بالمشعل إلى الحث—أو عند توسيع خط تلحيم قائم بالفعل باستخدام الحث. مصدر الطاقة هو قلب النظام. اختيار واحد خاطئ،, وستحصل على جودة وصلات غير متسقة،, أوقات دورة بطيئة،, أو آلة تتوقف كل ظهر. هذا الدليل يوضح 7 العوامل الحرجة, مع بيانات عملية لتلحيم أنابيب النحاس وأدوات الكاربيد, حتى تتمكن من تحديد مصدر الطاقة الصحيح من المرة الأولى.
1. لماذا يحدد مصدر الطاقة جودة اللحام
في اللحام التحريضي, يتم توليد الحرارة بواسطة تيار متردد يمر عبر لفافة العمل, مما يحفز تيارات دوامية في قطعة العمل. يحدد مصدر الطاقة التردد, مستوى الطاقة, و دقة التحكم في ذلك التيار. هذه المعلمات الثلاث تتحكم مباشرة في معدل التسخين, تجانس درجة الحرارة, والتكرارية.
على عكس اللحام باستخدام الشعلة—حيث يقوم المشغل بتقييم درجة الحرارة بصرياً باللون—يوفر لحام التوصيل بمصدر طاقة مختار بعناية نفس الملف الحراري في كل دورة. للشركات المصنعة التي تعمل 200+ المفاصل لكل وردية, أن التكرار هو الفرق بين 0.2% معدل الرفض و 4% واحد.
إذا كنت جديداً في أساسيات التسخين بالتوصيل, لدينا كيف يعمل التسخين بالتوصيل? الدليل يغطي الفيزياء الأساسية بلغة بسيطة.
2. تصنيف الطاقة: مطابقة كتلة القطعة
الرقم الأكثر أهمية في جدول بيانات مزود الطاقة هو خرجها المصنف بالكيلوواط. لللحام بالقصدير, الطاقة المطلوبة تعتمد على:
- كتلة ومواد قطعة العمل—الأجزاء الأثقل والمعادن عالية التوصيل (النحاس, الألومنيوم) تحتاج إلى طاقة أكثر للوصول إلى درجة حرارة اللحام في وقت دورة معقول.
- الوقت المستهدف للدورة—يمكن لحام نفس الوصلة باستخدام 5 كيلوواط أو 15 كيلوواط; الفرق هو ما إذا كانت تستغرق 90 ثوانٍ أو 25 ثواني.
- كفاءة اقتران الملف—الجزء من المجال المغناطيسي الذي يصطدم فعليًا بقطعة العمل. الملف المصمم جيدًا مع مسافة ضيقة (1–3 ملم فجوة) يقترن بنسبة 70–85% إلى جزء من طاقة الإخراج. قد يتصل ملف عام فضفاض بنسبة 40 فقط–50%, مضاعفة تقريبًا لتصنيف الإمداد المطلوب لنفس نتيجة التسخين.
- تصميم الوصلة—يلتقط التثبيت الضيق الساخن بشكل مختلف عن التركيب الفضفاض مع معدن الحشو الموضوع مسبقًا.
| التطبيق | كتلة الجزء النموذجية | الطاقة الموصى بها | وقت الدورة النموذجية |
|---|---|---|---|
| لحام أنبوب النحاس (≤¾” القطر الخارجي) | 50–200 غرام | 5–10 كيلوواط | 15–30 ثانية |
| لحام أنبوب النحاس (1–2″ القطر الخارجي) | 200–800 غرام | 10–20 كيلوواط | 20–45 ثانية |
| لحام أدوات الكربيد (الإدخالات الصغيرة) | 30–150 غرام | 5–10 كيلوواط | 10–25 ثانية |
| لحام أدوات الكربيد (أدوات التشغيل الكبيرة) | 150–600 غرام | 10–20 كيلوواط | 20–40 ثانية |
| لحام تركيبات تكييف السيارات | 80–300 غرام | 10–15 كيلوواط | 12–25 ثانية |
نصيحة الشراء: اختر الحجم لأثقل جزء واقعي لديك, ليس الجزء العادي. مزود الطاقة يعمل عند 90% القدرة لـ 8 ستكون ساعات العمل أقل من وحدة تعمل عند 60–70%. للتعمق أكثر في حسابات الطاقة عبر التطبيقات, راجعنا دليل كامل لاختيار الطاقة.
3. التردد: ذراع عمق الاختراق
تتحكم الترددات في مدى عمق التيار المستحث في قطعة العمل—ظاهرة تسمى تأثير الجلد. لللحام بالقصدير, اختيار التردد يتبع قاعدة بسيطة:
- تردد أعلى (100–400 كيلوهرتز): اختراق سطحي, تسخين سريع للسطح. أفضل للأجزاء الصغيرة, الأنابيب رقيقة الجدران, وللحام إدخالات الكربيد حيث تريد تركيز الحرارة على سطح الوصلة.
- تردد متوسط (10–100 كيلوهرتز): اختراق معتدل. نطاق العمل الأساسي لللحام العام للمكونات حتى 1″ المقطع العرضي.
- خفض التردد (1–10 كيلوهرتز): اختراق عميق. يُستخدم للحام المقاطع الكبيرة أو عندما تحتاج الحرارة للوصول إلى وصلة داخلية من خلال جدار خارجي سميك.
| نطاق التردد | عمق الاختراق (الصلب) | الأفضل لـ |
|---|---|---|
| 1–10 كيلوهرتز | 1.5–5.0 مم | لحام المقاطع السميكة, وصلات كبيرة |
| 10–100 كيلوهرتز | 0.5–1.5 مم | اللحام العام, أنابيب النحاس, مقابض الأدوات |
| 100–400 كيلوهرتز | 0.2–0.5 مم | إدخالات كربيد صغيرة, أنابيب ذات جدار رقيق, المجوهرات |
ملاحظة مهمة: أعماق الاختراق في الجدول أعلاه محسوبة عند درجة حرارة الغرفة. مع ارتفاع درجة حرارة قطعة العمل نحو درجة حرارة اللحام, تزيد المقاومة الكهربائية (بنسبة 4–5× للصلب الكربوني من 20°ج إلى 800°C), مما يزيد من عمق الجلد بشكل متناسب. تعتبر قيم الجدول موثوقة لمرحلة التسخين الأولية ومرحلة التسخين المسبق; عند درجة حرارة اللحام الكاملة, الاختراق الفعلي هو عادة 2–2.5× أعمق. للفولاذ المغناطيسي, ويكون التحول أكبر بمجرد نقطة كوري (~770°C) يتم عبوره وتصبح المادة غير مغناطيسية, مما تسبب في قفزة مفاجئة في عمق الاختراق الفعال.
لمعظم تطبيقات اللحام, 15–50 يوفر العرض بالكيلو هرتز أفضل توازن بين الاختراق وسرعة التسخين. اقرأ لدينا دليل تصنيف التردد للتحليل الكامل لكيفية تأثير التردد على كل تطبيق تسخين.
4. دورة العمل: التشغيل المستمر مقابل. التشغيل المتقطع
تصف دورة العمل نسبة الوقت التي يمكن لمصدر الطاقة أن يعمل خلالها بالقدرة القصوى قبل أن يحتاج إلى التوقف لتبريد نفسه. أ 50% دورة العمل عند 15 كيلوواط تعني أن المصدر يمكنه توصيل 15 كيلوواط لمدة, على سبيل المثال, 5 دقائق, ثم يجب أن يكون في وضع الخمول لمدة 5 دقائق.
بالنسبة للتلحيم الإنتاجي, هذا أمر مهم للغاية:
- التلحيم اليدوي أحادي المحطة: 30–50% دورة العمل عادة ما تكون كافية. يحتاج المشغل وقتًا لتحميل وفك التحميل بين الدورات.
- لحام طاولة دوارة نصف أوتوماتيكية: 70–80% دورة العمل. تعني المحطات المتعددة أن مصدر الطاقة نشط في معظم مواضع الطاولة.
- مؤتمتة بالكامل في الخط مختلط: 100% دورة العمل (تصنيف مستمر). يجب أن يعمل العرض دون توقف طوال الورديات.
إذا كانت عمليتك تدير دورة تسخين مدتها 25 ثانية كل 40 ثواني (بما في ذلك التحميل/التفريغ), هذا هو 62.5% دورة العمل. شراء العرض مع على الأقل 80% تصنيف في القوة المستهدفة الخاصة بك—ليس 65%—لثلاثة أسباب: (1) خفض درجة الحرارة المحيطة: تم تصنيف معظم الإمدادات عند 25°ج المحيطة; على 38–42°ج-أرضية المصنع في الصيف, يمكن أن تنخفض دورة العمل الفعالة بمقدار 15–20 نقاط مئوية, (2) طفرات الإنتاج التي تزيد من وتيرة الدورة مؤقتا, و (3) شيخوخة مكونات التبريد مما يقلل من كفاءة إزالة الحرارة بمرور الوقت. فرق التكلفة بين أ 70% و 85% وحدة دورة العمل صغيرة مقارنة بتكلفة توقف الإنتاج عند 35°ج بعد الظهر.
5. نظام التحكم: عامل التكرار
الأنظمة الحديثة الحث مختلط إمدادات الطاقة تقع في ثلاث مستويات التحكم:
المستوى 1—التحكم اليدوي الأساسي: مقياس الجهد لضبط الطاقة وجهاز توقيت ميكانيكي. غير مكلفة, ولكن كل تغيير في المعلمة يتطلب مفك براغي أو دوران المقبض. مناسبة لمحلات العمل مختلط 5–10 أرقام جزء مختلفة يوميا.
المستوى 2—التحكم الرقمي القابل للبرمجة: مخازن 20–100 ملفات تعريف الوصفة, لكل منها قوة محددة مسبقًا, والوقت, وأحيانا منحدر درجة الحرارة. يقوم المشغلون بتحديد رقم الجزء ثم اضغط على ابدأ. هذا هو الحد الأدنى لأي متجر يعمل أكثر من 20 مفاصل مختلفة.
المستوى 3—التحكم في درجة الحرارة بطريقة الحلقة المغلقة: يستخدم البيرومتر بالأشعة تحت الحمراء أو ردود الفعل الحرارية لتنظيم الطاقة في الوقت الحقيقي, الحفاظ على المفصل داخل ±5°C لدرجة حرارة اللحام المستهدفة. ضروري للطيران, جهاز طبي, وأي تطبيق يتطلب إمكانية تتبع العملية.
لمعظم عمليات اللحام الصناعية, الطبقة 2 تقدم أفضل نسبة التكلفة إلى القدرة. الاسترداد على المستوى 1—من خلال تقليل وقت الإعداد وتقليل عدد المفاصل الخردة—يصل عادةً خلال 3–6 شهور.
6. نظام التبريد: لا تغفل عن الماء
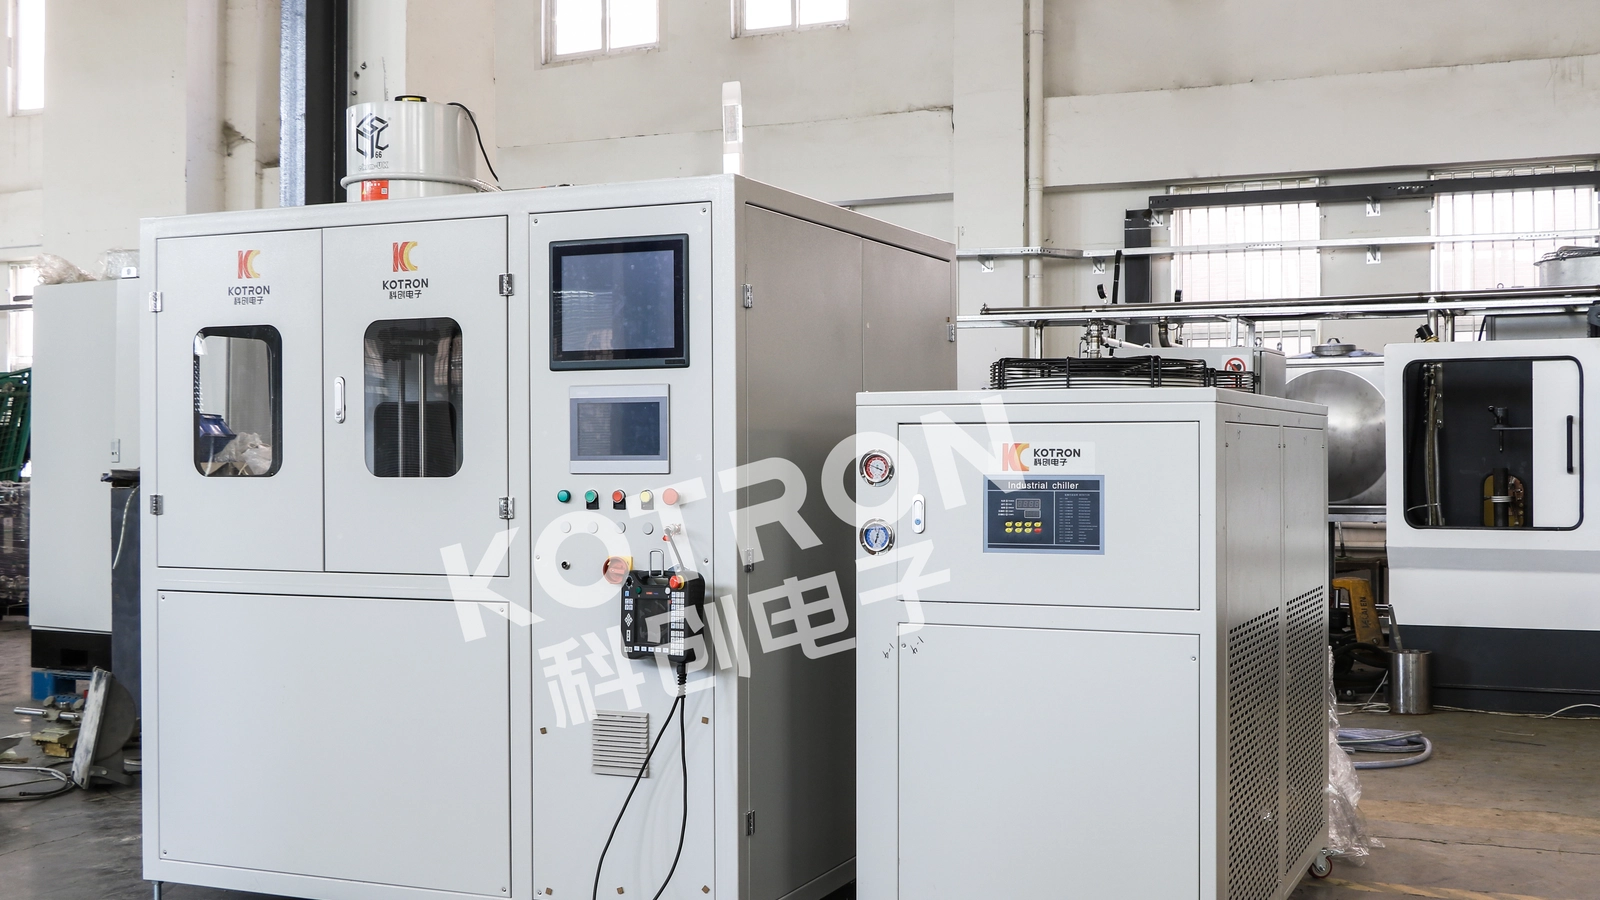
كل مصدر طاقة تحريضي يولد حرارة مهدرة يجب إزالتها. نظام التبريد ليس ملحقًا—فهو يؤثر بشكل مباشر على وقت التشغيل وعمر المكونات. الخياران:
- مبرد بالماء: معيار الصناعة للإمدادات أعلاه 10 كيلوواط. يتطلب مبردًا مغلق الحلقة أو مياه المنشأة. المزيد من البنية التحتية ولكن إزالة الحرارة بشكل فائق. انظر لدينا دليل تبريد المياه الكامل لتحجيم النظام.
- تبريد الهواء: متاح حتى 15 كيلو واط تقريبًا. مكتفية ذاتيا, لا السباكة المطلوبة. جيد للإعدادات المحمولة أو المعملية. دليل التسخين بالحث المبرد بالهواء تتناول المقالة المقايضات بالتفصيل.
إذا كانت منشأتك تحتوي بالفعل على حلقة مياه معالجة, المبرد بالماء هو الخيار المباشر. إذا كنت تقوم بإعداد خلية جديدة وتريد الحد الأدنى من التثبيت, إمدادات تبريد الهواء تحت 15 كيلوواط يبقي الأمور بسيطة.
7. توافق الملف ومطابقة المخرجات
يشكل مصدر الطاقة وملف العمل دائرة رنين. يجب أن يكون مصدر الطاقة قادرًا على التوافق مع حث الملف عبر مجموعة الأجزاء التي ستقوم بلحامها. الاعتبارات الأساسية:
- نسبة المحول: يمكن للمصادر المزودة بمحول خرج متعدد النقاط أن تتوافق مع نطاق أوسع من الحث للملف. هذا مهم إذا كنت تلحم أجزاء تتراوح من التركيبات الصغيرة إلى التجميعات الكبيرة.
- محطة تسخين عن بعد: تدعم بعض المصادر محول خرج عن بعد متصل بكابلات مرنة, السماح لك بوضع الملف على بعد يصل إلى 3–5 أمتار من خزانة الطاقة. أمر بالغ الأهمية للاندماج في خط التجميع.
- موصلات الملفات سهلة التغيير: إذا قمت بتغيير الملفات بين أرقام الأجزاء, ابحث عن الإمدادات ذات أطراف الإخراج القابلة للفصل بدون أدوات. كل دقيقة موفّرة في التغيير تتجمع على مدار سنة من الإنتاج.
سيناريوهان حقيقيان للتلحيم بالبراس
السيناريو أ: تلحيم أنابيب النحاس لتكييف الهواء والتدفئة
يقوم مصنع بلحام مجموعات أنابيب نحاسية بحجم 3/4″ صمامات تحويل مضخات الحرارة. يستخدم كل مفصل حلقة مسبقة الصنع من BCuP-5 فضة-فوسفور. الهدف هو 720°C, بدورة 20 ثانية ومفصل واحد كل 35 ثوانٍ بما في ذلك التحميل/التفريغ.
مواصفات مصدر الطاقة الاستقرائي الموصى بها: 10–12 كيلوواط, 20–30 كيلوهرتز, مبردة بالماء, تحكم رقمي قابل للبرمجة مع تخزين 8 ملفات تعريف الوصفة (واحدة لكل قطر أنبوب). متطلبات دورة العمل: 57%. أ 10 مزود طاقة بقدرة كيلوواط مصنفة 70% دورة العمل تتطابق تمامًا.
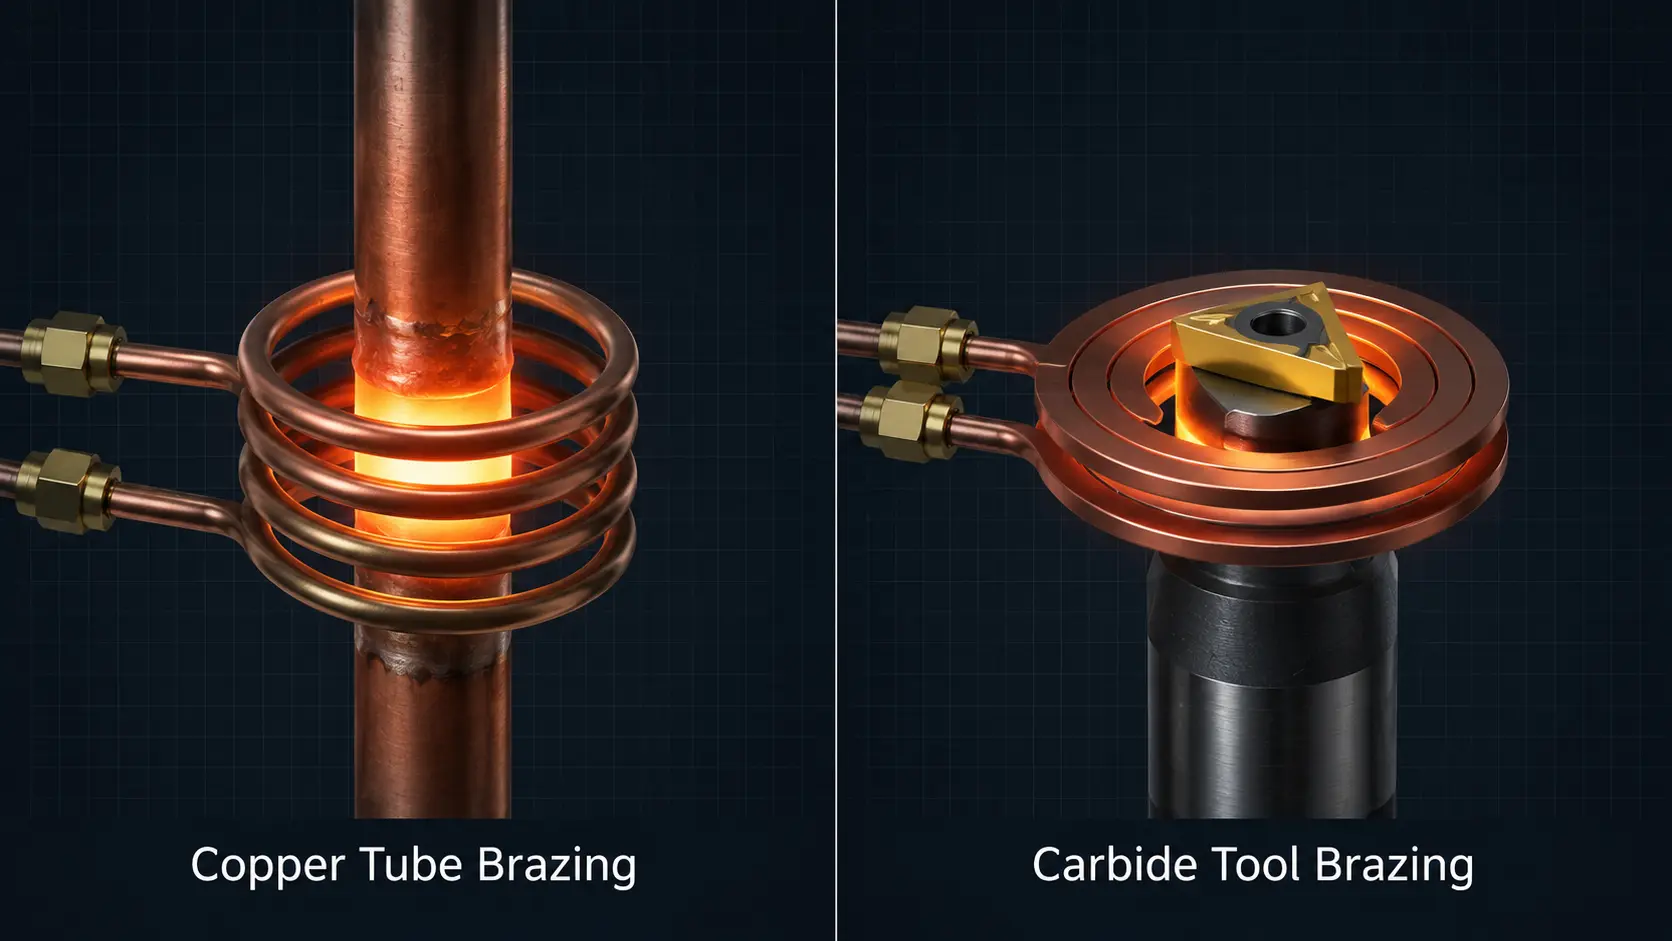
السيناريو ب: تلحيم أداة كربيد
تقوم إحدى الشركات المصنعة لأدوات القطع بدمج كربيد التنغستن على السيقان المصنوعة من سبائك الصلب باستخدام حشو الفضة BAg-24. درجة حرارة اللحام 680°C. منطقة الوصل صغيرة لكن ساق الفولاذ يعمل كممتص للحرارة, يسحب الحرارة بعيدًا عن الوصل.
مواصفات مصدر الطاقة الاستقرائي الموصى بها: 7–10 كيلوواط, 150–250 كيلوهرتز, مبردة بالماء, التحكم بدرجة الحرارة بالأشعة تحت الحمراء بنظام الحلقة المغلقة. التردد الأعلى يحافظ على تركيز الحرارة عند واجهة الكربيد والفولاذ بدلًا من تشبع الساق بأكملها. تغذية الحرارة تمنع ارتفاع درجة حرارة الكربيد, الذي يمكن أن يسبب تشققًا ميكرويًا.
الوجبات الجاهزة الرئيسية
اختيار مزود طاقة اللحام بالحث يعتمد على أربعة قرارات, على التوالي: (1) مستوى الطاقة بناءً على أثقل قطعة لديك, (2) التردد بناءً على هندسة الوصل والمواد, (3) دورة العمل على أساس إيقاع الإنتاج الخاص بك, و (4) طبقة التحكم على أساس متطلبات الجودة الخاصة بك. احصل على هؤلاء الأربعة بشكل صحيح, والباقي—التبريد, توافق الملف, البصمة الجسدية—يقع في مكانه بشكل طبيعي.
الأسئلة المتداولة
هل يمكنني استخدام نفس مصدر الطاقة التعريفي للنحاس والتصلب?
نعم, إذا كانت نطاقات الطاقة والتردد تتداخل مع كلا التطبيقين. أ 10–30 كيلوهرتز, 15–25 يمكن لإمدادات كيلوواط التعامل مع عملية اللحام العام وتصلب العلبة متوسطة العمق. ومع ذلك, تتضمن مستلزمات اللحام المخصصة غالبًا ميزات مثل التحكم في زيادة درجة الحرارة ونوافذ تدفق الحشو المؤقتة التي تفتقر إليها مستلزمات التقسية العامة. إذا كان اللحام هو 80%+ من عملك, اشترِ مستلزمًا محسّنًا للحام.
ما الفرق بين مصدر طاقة اللحام ومصدر طاقة التسخين بالحث العام?
التقنية الأساسية هي نفسها, لكن المستلزمات المخصصة للحام عادةً ما تتضمن: (1) دقة طاقة أعلى في الطرف المنخفض للغمس الحراري الدقيق, (2) مراحل إخراج مؤقتة لتسلسلات التسخين المسبق والغمس واللحام, و (3) قنوات إدخال درجة الحرارة لردود الفعل البيرومتر. يمكن أن يكون العرض للأغراض العامة نحاسيًا, ولكن مخصصة آلة لحام الحث يجعل العملية أكثر تكرارا.
كيف يمكنني حساب فترة الاسترداد للتحول من الشعلة إلى اللحام بالحث?
المتغيرات الثلاثة هي: (1) مدخرات معدنية حشو—يستخدم الحث الكمية المناسبة بدقة, عادة إنقاذ 15–25% مقابل الشعلة, (2) تقليل الخردة من المفاصل الزائدة/المسخنة بشكل أقل, و (3) العمل—يعتبر اللحام بالحث أسرع لكل مفصل. تسترد معظم الشركات المصنعة تكلفة المعدات خلال 12–18 أشهر على حشو المعدن وتقليل الخردة وحدهما, قبل حساب مكاسب الإنتاجية.
هل يعمل اللحام بالحث مع الألومنيوم؟?
نعم, لكنه يمثل تحديا لسببين. أولاً, الألومنيوم الموصلية الحرارية العالية للغاية (~237 W/m·K, حوالي 4× أن من الكربون الصلب) يسحب الحرارة بسرعة بعيدا عن المفصل, تتطلب 2–3× قوة جزء مكافئ من الفولاذ أو النحاس للحفاظ على درجة حرارة اللحام. ثانياً, الألومنيوم غير مغناطيسي, لذلك لا يولد أي تسخين التباطؤ—كل الحرارة تأتي من مقاومة التيار الدوامي وحده, وهو أقل كفاءة من التدفئة ذات الآلية المزدوجة المتوفرة مع المواد المغناطيسية. يحتوي الألومنيوم أيضًا على نافذة ضيقة لدرجة حرارة اللحام (عادة 580–620°C), لذلك يوصى بشدة بالتحكم في درجة الحرارة ذات الحلقة المغلقة. أ 20–50 يعمل نطاق التردد بالكيلو هرتز بشكل جيد لمعظم تطبيقات لحام الألومنيوم.
ما هي الصيانة التي يتطلبها مصدر طاقة اللحام بالنحاس؟?
الصيانة الروتينية ضئيلة: تحقق من مستوى سائل التبريد وجودته أسبوعيًا, تنظيف أو استبدال مرشحات الهواء شهريا (للوحدات المبردة بالهواء), وفحص التوصيلات الكهربائية للتأكد من إحكامها كل ثلاثة أشهر. وحدات الطاقة IGBT أو MOSFET مغلقة ولا تحتاج إلى صيانة ولكن لها عمر خدمة نموذجي يبلغ 7–10 سنوات تحت التشغيل العادي. معظم أوقات التوقف غير المخطط لها تأتي من مشاكل المبرد, ليس عطلًا كهربائيًا—لذا حافظ على نظام التبريد أولاً.
معدات اللحام بالحث لبيئات الإنتاج
عند inductionheatingtreatment.com, نحن توريد أنظمة التدفئة التعريفي و الحث مختلط إمدادات الطاقة تتراوح من 5 كيلوواط ل 160 كيلوواط, مع خيارات التردد من 1 كيلو هرتز إلى 400 كيلوهرتز. تشمل مستلزمات اللحام بالقصدير المخصصة لدينا التحكم الرقمي القابل للبرمجة مع تخزين الوصفات،, وظيفة التغذية الراجعة لدرجة الحرارة بنظام الحلقة المغلقة،, وتكوينات محطة التسخين عن بُعد لتكامل خط الإنتاج،.
سواء كنت تلحم أنابيب النحاس،, أدوات قطع الكربيد،, أو تجميعات السيارات المعقدة،, يمكننا مطابقة مصدر الطاقة ومجموعة الملف مع هندسة الوصلة الخاصة بك وحجم الإنتاج. تصفح موارد اختيار مصدر طاقة التسخين بالحث أو تواصل معنا مباشرة لمناقشة تطبيقك.
بحاجة إلى مساعدة في تحديد مصدر طاقة اللحام بالنحاس?
أخبرنا بمادة قطعة العمل, الهندسة المشتركة, ووقت الدورة المستهدفة—سيوصي مهندسونا بمصدر طاقة وتكوين ملف يتوافق مع احتياجات الإنتاج الخاصة بك.