Jak wybrać zasilacz indukcyjny do lutowania: 7 Kluczowe czynniki dla inżynierów & Kupujący
Jak wybrać zasilacz indukcyjny do lutowania to pytanie, z którym każdy inżynier produkcji zmaga się przy przechodzeniu z lutowania palnikowego na indukcyjne—lub przy rozbudowie istniejącej linii lutowania indukcyjnego. Zasilacz jest sercem systemu. Wybierz niewłaściwy, a otrzymujesz niestabilną jakość złączy, wolne czasy cyklu, lub maszynę, która wyłącza się każdego popołudnia. Ten przewodnik przeprowadza przez 7 krytyczne czynniki, z praktycznymi danymi dotyczącymi lutowania miedzianych rur przy użyciu narzędzi węglikowych, abyś mógł od razu określić właściwe źródło zasilania.
1. Dlaczego źródło zasilania definiuje jakość lutowania
W lutowaniu indukcyjnym, ciepło jest generowane przez prąd przemienny przepływający przez cewkę roboczą, co indukuje prądy wirowe w obrabianym przedmiocie. Zasilanie określa częstotliwość, poziomu mocy, i precyzja sterowania tego prądu. Te trzy parametry bezpośrednio kontrolują szybkość ogrzewania, równomierność temperatury, i powtarzalność.
W przeciwieństwie do lutowania palnikiem—gdzie operator wizualnie ocenia temperaturę na podstawie koloru—lutowanie indukcyjne z dobrze dobranym zasilaczem zapewnia ten sam profil termiczny w każdym cyklu. Dla producentów działających 200+ łącza na zmianę, że powtarzalność jest różnicą pomiędzy a 0.2% współczynnik odrzuceń i a 4% jeden.
Jeśli nie masz doświadczenia w podstawach ogrzewania indukcyjnego, naszą Jak działa ogrzewanie indukcyjne? przewodnik omawia podstawową fizykę prostym językiem.
2. Moc znamionowa: Dopasuj masę przedmiotu obrabianego
Najważniejszą liczbą w arkuszu danych zasilacza jest jego znamionowa moc wyjściowa w kilowatach. Do lutowania, wymagana moc zależy od:
- Masa i materiał przedmiotu obrabianego—cięższe części i metale o wysokiej przewodności (miedź, aluminium) potrzebują większej mocy, aby osiągnąć temperaturę lutowania w rozsądnym czasie cyklu.
- Docelowy czas cyklu—można lutować tym samym złączem 5 kW lub 15 kW; różnica polega na tym, czy to zajmie 90 sekundy lub 25 sekundy.
- Sprawność sprzęgła cewki—część pola magnetycznego, która faktycznie trafia w obrabiany przedmiot. Dobrze zaprojektowana cewka z ciasnym luzem (1–3 mm szczeliny) przenosi 70–85% mocy wyjściowej do części. Cewka uniwersalna z luźnym dopasowaniem może przenieść tylko 40–50%, niemal podwajając wymagany zakres mocy zasilania dla tego samego efektu nagrzewania.
- Projekt złącza—ciasne dopasowanie interferencyjne nagrzewa się inaczej niż luźne dopasowanie z wcześniej umieszczonym metalem wypełniającym.
| Zastosowanie | Typowa masa części | Zalecana moc | Typowy czas cyklu |
|---|---|---|---|
| Lutowanie rur miedzianych (≤¾” OD) | 50–200 g | 5–10 kW | 15–30 s |
| Lutowanie rur miedzianych (1–2″ OD) | 200–800 g | 10–20 kW | 20–45 s |
| Lutowanie narzędzi z węglika (małe wkładki) | 30–150 g | 5–10 kW | 10–25 s |
| Lutowanie narzędzi z węglika (duże narzędzia tokarskie) | 150–600 g | 10–20 kW | 20–40 s |
| Lutowanie armatury samochodowej | 80–300 g | 10–15 kW | 12–25 s |
Końcówka zakupowa: Rozmiar dla najcięższej realistycznej części, Nie przeciętna. Zasilacz pracujący na 90% pojemność na 8 godziny będą miały krótszą żywotność niż ten pracujący przy 60–70%. Dla głębszego zagłębienia w obliczenia mocy w różnych zastosowaniach, zobacz nasz Kompletny przewodnik wyboru mocy.
3. Częstotliwość: Dźwignia głębokości penetracji
Częstotliwość kontroluje, jak głęboko indukowany prąd przenika do obrabianego elementu—zjawisko zwane efekt powierzchniowy. Do lutowania, wybór częstotliwości według prostej reguły:
- Wyższa częstotliwość (100–400 kHz): Płytka penetracja, szybkie nagrzewanie powierzchni. najlepsze dla małych części, cienkościenne rury, i lutowanie wstawki węglikowej, gdzie chcesz, aby ciepło było skoncentrowane na powierzchni złącza.
- Średnia częstotliwość (10–100 kHz): Umiarkowane wnikanie. Podstawowy zakres do ogólnego lutowania komponentów do 1″ przekrój poprzeczny.
- Niższa częstotliwość (1–10 kHz): Głębokie wnikanie. Stosowane do lutowania dużych przekrojów lub gdy potrzebujesz, aby ciepło dotarło do wewnętrznego złącza przez grubą ściankę zewnętrzną.
| Zakres częstotliwości | Głębokość wnikania (Stal) | Najlepsze do |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Lutowanie grubych przekrojów, duże elementy złączne |
| 10–100 kHz | 0.5–1.5 mm | Ogólne lutowanie, rury miedziane, trzonki narzędzi |
| 100–400 kHz | 0.2–0.5 mm | Małe wstawki węglikowe, rury cienkościenne, biżuteria |
Ważne zastrzeżenie: Głębokości wnikania w powyższej tabeli są obliczone w temperaturze pokojowej. Gdy przedmiot obrabiany nagrzewa się do temperatury lutowania, wzrasta oporność elektryczna (o 4–5× dla stali węglowej od 20°C do 800°C), co proporcjonalnie zwiększa głębokość skóry. Wartości z tabeli są wiarygodne dla początkowej fazy nagrzewania i etapu podgrzewania wstępnego; w pełnej temperaturze lutowania, rzeczywista penetracja wynosi zazwyczaj 2–2.5× głębiej. Do stali magnetycznych, przesunięcie jest jeszcze większe po osiągnięciu punktu Curie (~770°C) zostanie skrzyżowany i materiał stanie się niemagnetyczny, powodując nagły skok efektywnej głębokości penetracji.
Do większości zastosowań związanych z lutowaniem, 15–50 Zasilanie kHz oferuje najlepszą równowagę między penetracją a szybkością nagrzewania. Przeczytaj nasz Przewodnik klasyfikacji częstotliwości aby uzyskać pełne zestawienie, jak częstotliwość wpływa na każdą aplikację grzewczą.
4. Cykl pracy: Ciągła a. Przerywana praca
Cykl pracy opisuje procent czasu, w którym zasilacz może pracować z pełną mocą znamionową, zanim będzie musiał odpocząć, aby się schłodzić. A 50% cykl pracy przy 15 kW oznacza, że zasilacz może dostarczyć 15 kW przez, powiedzmy, 5 minuty, następnie musi pozostawać bezczynny przez 5 minuty.
Dla produkcyjnego lutowania, to ma ogromne znaczenie:
- Ręczne lutowanie na jednej stacji: 30–50% cykl pracy jest zazwyczaj wystarczający. Operator potrzebuje czasu na załadunek i rozładunek pomiędzy cyklami.
- Półautomatyczne lutowanie na stole obrotowym: 70–80% cyklu pracy. Wiele stanowisk oznacza, że zasilanie jest aktywne w większości pozycji stołu.
- W pełni zautomatyzowane lutowanie w linii: 100% cyklu pracy (ciągła moc znamionowa). Zasilanie musi pracować bez przerwy przez całe zmiany.
Jeżeli Twój proces przebiega w 25-sekundowym cyklu grzewczym co 40 sekundy (łącznie z załadunkiem/rozładunkiem), to jest to 62.5% cyklu pracy. Kup zasilacz o mocy przynajmniej 80% znamionowej przy docelowej mocy—nie 65%—z trzech powodów: (1) redukcja mocy przy temperaturze otoczenia: większość zasilaczy jest klasyfikowana przy 25°°C w warunkach otoczenia; na hali fabrycznej o temperaturze 38–42°°C latem, efektywny cykl pracy może spaść o 15–20 punkty procentowe, (2) wzrosty produkcji, które tymczasowo zwiększają częstotliwość cykli, i (3) starzenie się elementów chłodzących, które z czasem zmniejsza skuteczność odprowadzania ciepła. Różnica w kosztach między a 70% i 85% jednostka cyklu pracy jest niewielka w porównaniu z kosztem wstrzymania produkcji na 35°C. popołudnie.
5. System sterowania: Współczynnik powtarzalności
Nowoczesny zasilacze do lutowania indukcyjnego można podzielić na trzy poziomy kontroli:
Poziom 1—Podstawowe sterowanie ręczne: Potencjometr do regulacji mocy i mechaniczny timer. Niedrogi, ale każda zmiana parametrów wymaga przekręcenia śrubokrętem lub pokrętłem. Nadaje się do lutowania w warsztatach 5–10 różne numery części dziennie.
Poziom 2—Cyfrowe programowalne sterowanie: Sklepy 20–100 profile przepisów, każdy z ustawioną mocą, czas, i czasami rampa temperaturowa. Operatorzy wybierają numer części i naciskają przycisk Start. Jest to minimum dla każdego sklepu prowadzącego więcej niż 20 różne stawy.
Poziom 3—Sterowanie temperaturą w pętli zamkniętej: Wykorzystuje pirometr na podczerwień lub sprzężenie zwrotne termopary do regulacji mocy w czasie rzeczywistym, utrzymanie stawu wewnątrz ±5°C docelowej temperatury lutowania. Niezbędne w lotnictwie, urządzenie medyczne, oraz wszelkie zastosowania wymagające identyfikowalności procesu.
Do większości przemysłowych operacji lutowania twardego, Szczebel 2 oferuje najlepszy stosunek ceny do możliwości. Zwrot w porównaniu z poziomem 1—dzięki skróconemu czasowi konfiguracji i mniejszej liczbie złomowanych połączeń—zazwyczaj dociera w ciągu 3–6 miesiące.
6. System chłodzenia: Nie patrz na wodę
Każdy zasilacz indukcyjny generuje ciepło odpadowe, które należy usunąć. Układ chłodzenia nie jest wyposażeniem dodatkowym—wpływa to bezpośrednio na czas sprawności i żywotność komponentów. Dwie opcje:
- Chłodzony wodą: Standard branżowy dla powyższych źródeł 10 kW. Wymaga chłodzenia zamkniętego lub wody w zakładzie. Więcej infrastruktury, ale lepsze usuwanie ciepła. Zobacz nasz Kompletny przewodnik po chłodzeniu wodnym Dla rozmiarowania systemu.
- Chłodzone powietrzem: Dostępne do ~15 kW. Samodzielne, Nie wymaga instalacji hydraulicznych. Dobre do urządzeń przenośnych lub laboratoryjnych. Nasz indukcyjne ogrzewanie powietrzem Artykuł szczegółowo omawia kompromisy.
Jeśli Twój obiekt ma już obieg wodny procesowy, Chłodzenie wodne to prosty wybór. Jeśli instalujesz nową ogniwo i chcesz minimalną instalację, Zasilanie chłodzone powietrzem pod 15 kW sprawia, że wszystko jest proste.
7. Kompatybilność cewek i dopasowanie wyjścia
Zasilacz i cewka robocza tworzą obwód rezonansowy. Zasilanie musi być w stanie dopasować się do indukcyjności cewki w całym zakresie części, które będziesz lutować. Kluczowe rozważania:
- Przekładnia transformatora: Zasilacze z wieloodczepowym transformatorem wyjściowym mogą pasować do szerszego zakresu indukcyjności cewek. Jest to ważne w przypadku lutowania części, od małych złączek po duże zespoły.
- Zdalna stacja cieplna: Niektóre zasilacze obsługują zdalny transformator wyjściowy podłączony elastycznymi kablami, pozwalając umieścić cewkę do 3–5 metrów od szafy zasilającej. Krytyczne przy integracji z linią montażową.
- Złączki szybkiej wymiany cewki: Jeśli zmieniasz cewki między numerami części, szukaj zasilaczy z beznarzędziowymi szybkozłączami wyjściowymi. Każda minuta zaoszczędzona przy przezbrojeniu sumuje się w ciągu roku produkcji.
Dwa scenariusze lutowania w rzeczywistych warunkach
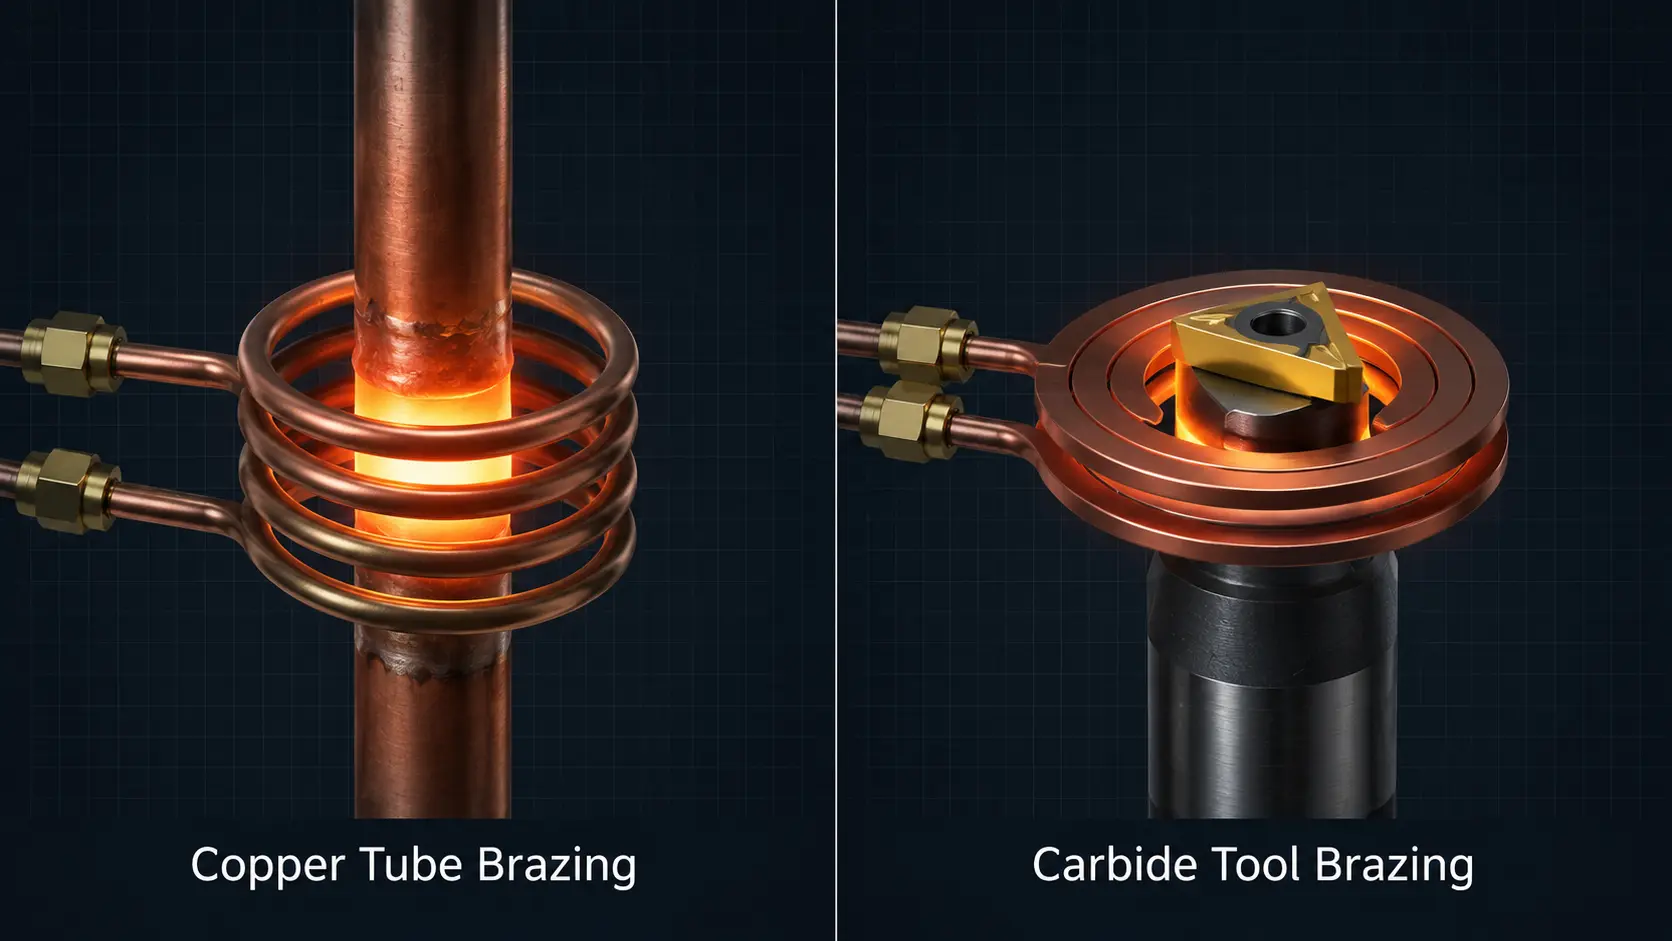
Scenariusz A: Lutowanie rur miedzianych dla HVAC
Producent lutuje 3/4″ zespoły rurek miedzianych do zaworów przełączających pompy ciepła. W każdym połączeniu zastosowano wstępnie uformowany pierścień srebrno-fosforowy BCuP-5. Celem jest 720°C, z 20-sekundowym cyklem i jednym przegubem na każdy 35 sekund, łącznie z załadunkiem/rozładunkiem.
Zalecane specyfikacje zasilacza indukcyjnego: 10–12 kW, 20–30 kHz, chłodzony wodą, cyfrowe programowalne przechowywanie kontroli 8 profile przepisów (po jednym na średnicę rury). Wymóg cyklu pracy: 57%. A 10 Moc znamionowa kW dla 70% cykl pracy pasuje idealnie.
Scenariusz B: Lutowanie narzędzi węglikowych
Producent narzędzi tnących przymyka wkładki węglika wolframu na trzpienia ze stali stopowej, używając szpachli BAg-24 ze srebra. Temperatura lutowania wynosi 680°C. Powierzchnia połączenia jest niewielka, ale trzpień stalowy działa jak radiator, odciągając ciepło od połączenia.
Zalecane specyfikacje zasilacza indukcyjnego: 7–10 kW, 150–250 kHz, chłodzony wodą, zamknięta kontrola temperatury IR. wyższa częstotliwość utrzymuje ciepło skoncentrowane na granicy węglik-stal, zamiast przesiąkać cały trzpień. Sprzężenie zwrotne temperatury zapobiega przegrzaniu węglika, co może powodować mikro-pękanie.
Klucz na wynos
Wyboru zasilanie lutownictwem indukcyjnym sprowadza się do czterech decyzji, w porządku: (1) poziom mocy w oparciu o najcięższą część, (2) częstotliwość w oparciu o geometrię i materiał złącza, (3) cykl pracy w oparciu o rytm produkcji, i (4) poziom kontroli w oparciu o wymagania jakościowe. Popraw te cztery, i reszta—chłodzenia, kompatybilność cewek, ślad fizyczny—naturalnie układa się na swoim miejscu.
Często zadawane pytania
Czy mogę używać tego samego zasilacza indukcyjnego do lutowania i hartowania??
Tak, jeśli zakresy mocy i częstotliwości pokrywają się z obydwoma zastosowaniami. 10–30 kHz, 15–25 Zasilanie kW może obsłużyć ogólne lutowanie twarde i utwardzanie dyfuzyjne na średniej głębokości. Jednak, dedykowane źródła do lutowania często obejmują funkcje takie jak kontrola narastania temperatury i czasowe okna przepływu spoiwa, których brakuje ogólnym źródłom do hartowania. Jeśli lutowanie jest 80%+ częścią twojej pracy, kup źródło zoptymalizowane pod lutowanie.
Jaka jest różnica między źródłem zasilania do lutowania a ogólnym źródłem zasilania do nagrzewania indukcyjnego?
Podstawowa technologia jest taka sama, ale źródła dedykowane do lutowania zazwyczaj oferują: (1) dokładniejsze rozdzielczości mocy w niskim zakresie dla precyzyjnego utrzymywania temperatury, (2) czasowe etapy wydajności dla sekwencji wstępnego nagrzewu – utrzymania – lutowania, i (3) kanały wejściowe temperatury dla sprzężenia zwrotnego pirometru. Zasilacz ogólnego przeznaczenia może lutować, ale oddany maszyna do lutowania indukcyjnego sprawia, że proces jest bardziej powtarzalny.
Jak obliczyć okres zwrotu kosztów przejścia z lutowania palnikowego na lutowanie indukcyjne?
Są trzy zmienne: (1) oszczędności metalu wypełniającego—indukcja zużywa dokładnie odpowiednią ilość, zazwyczaj oszczędzając 15–25% kontra pochodnia, (2) zmniejszona ilość złomu z przegrzanych/niedogrzanych połączeń, i (3) praca—lutowanie indukcyjne jest szybsze w przeliczeniu na złącze. Większość producentów odzyskuje koszt sprzętu w ciągu 12–18 miesięcy na samym spoiwie i redukcji złomu, przed uwzględnieniem przyrostów przepustowości.
Czy lutowanie indukcyjne działa z aluminium??
Tak, ale jest to trudne z dwóch powodów. Najpierw, aluminium wyjątkowo wysoka przewodność cieplna (~237 W/m·K, mniej więcej 4× ze stali węglowej) szybko odprowadza ciepło ze stawu, wymagające 2–3× moc równoważnej części stalowej lub miedzianej do utrzymania temperatury lutowania. Po drugie, aluminium nie jest magnetyczne, więc nie generuje ogrzewania histerezy—całe ciepło pochodzi wyłącznie z oporu prądu wirowego, co jest mniej wydajne niż podwójne mechanizmy ogrzewania dostępne w materiałach ferromagnetycznych. aluminium ma również wąskie okno temperatury lutowania (zazwyczaj 580–620°C), dlatego zalecana jest zamknięta kontrola temperatury. Zakres częstotliwości 20–50 kHz dobrze sprawdza się w większości zastosowań lutowania aluminium.
Jakiej konserwacji wymaga zasilacz indukcyjny?
Rutynowa konserwacja jest minimalna: cotygodniowa kontrola poziomu i jakości płynu chłodzącego się w tygodniu, czyszczenie lub wymiana filtrów powietrza co miesiąc (dla urządzeń chłodzonych powietrzem), i raz na kwartał sprawdzaj połączenia elektryczne pod kątem szczelności. Moduły mocy IGBT lub MOSFET są uszczelnione i bezobsługowe, ale ich typowa żywotność wynosi 7–10 lat normalnej pracy. Większość nieplanowanych przestojów wynika z problemów z chłodziwem, nie awaria elektryczna—więc najpierw konserwuj układ chłodzenia.
Urządzenia do lutowania indukcyjnego w środowiskach produkcyjnych
W inductionheatingtreatment.com, dostarczamy indukcyjne systemy grzewcze i zasilacze do lutowania indukcyjnego począwszy od 5 kW do 160 kW, z opcjami częstotliwości od 1 kHz do 400 kHz. Nasze materiały dedykowane lutowaniu obejmują cyfrową programowalną sterowanie z przechowywaniem receptur, zdolność skontaktowania się z temperaturą w zamkniętym pętli, oraz zdalne konfiguracje stacji grzewczych do integracji na linii produkcyjnej.
Niezależnie od tego, czy lutujesz rury miedziane, narzędzia tnące z węglika, czy skomplikowane zespoły samochodowe, możemy dopasować zasilacz i zestaw cewek do Twojej konkretnej geometrii złącza i wolumenów produkcji. Przeglądaj nasze wybór mocy nagrzewania indukcyjnego zasoby lub skontaktuj się bezpośrednio, aby omówić swoje zastosowanie.
Potrzebujesz pomocy w specyfikacji zasilacza lutowania?
Powiedz nam, jaki jest materiał Twojej części, geometria złącza, i docelowy czas cyklu—nasi inżynierowie zaproponują zasilacz i konfigurację cewki dopasowaną do Twoich potrzeb produkcyjnych.