Машина для индукционной закалки внутреннего отверстия для автомобильной промышленности & Прецизионные компоненты мотоциклов
Ⅰ. Упрочнение внутреннего отверстия в эксплуатации
Внутренняя индукционная закалка отверстий
Для автомобильной промышленности & Прецизионные детали мотоциклов
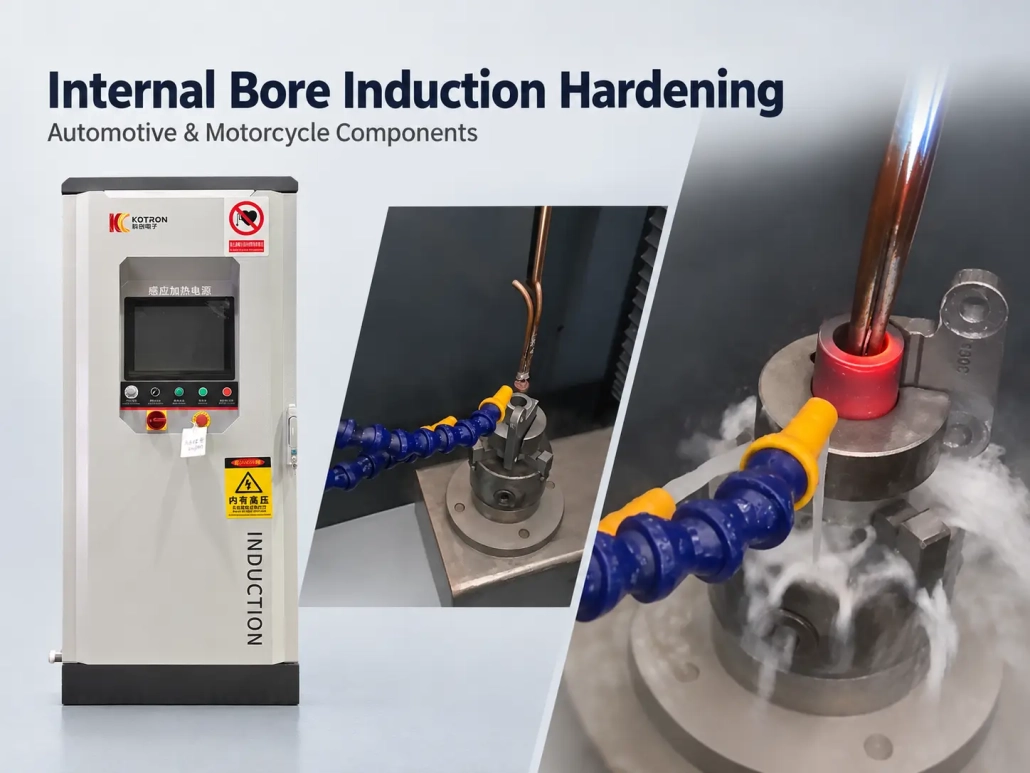
В приложении, показанном на видео, индуктор располагается внутри отверстия и нагревает указанную внутреннюю поверхность. Затем нагретую область закаливают для получения необходимой закаленной зоны..
Этот процесс обычно называют индукционной закалке внутреннего отверстия, внутренний диаметр (ID) индукционная закалка, или просто закалка отверстия.
В отличие от внешний вал или закалка поверхности, нагревательный инструмент должен работать в ограниченном пространстве. Диаметр отверстия, Таким образом, глубина отверстия и расположение необходимой закаленной зоны оказывают прямое влияние на конструкцию индуктора и машины..
Ⅱ. Подходящие детали и требования к закалке
Индукционная закалка внутреннего отверстия используется, когда изнашиваемая или контактная поверхность расположена внутри отверстия и только эта область требует закалки..
Приложение, показанное на этой странице, представляет собой прецизионный компонент автомобиля или мотоцикла.. Подобные процессы также могут быть оценены для Втулки, Втулки и другие детали из закаленной стали с доступными внутренними поверхностями..
Пригодность детали зависит не только от наличия отверстия.. Основные соображения включают в себя:
•Материал и прокаливаемость
•Диаметр и глубина отверстия
•Требуемая закаленная длина и положение
•Целевая твердость
•Глубина прокаливаемого слоя, если указано
•Доступ к индуктору и устройству гашения
Для деталей со ступенчатым, утопленная или иная сложная внутренняя геометрия, чертеж в разрезе особенно полезен. Он показывает, куда может входить индуктор и где на самом деле требуется закаленная зона..
Ⅲ. Конструкция индуктора для закалки внутреннего отверстия
Индуктор является одним из основных отличий между внутренней закалкой отверстия и обычной внешней индукционной закалкой..
Он должен помещаться внутри заготовки, сохраняя при этом соответствующее соотношение с нагреваемой поверхностью.. Доступный зазор может быть ограничен, особенно когда отверстие узкое, глубокий или окруженный другими объектами.
Поэтому при разработке индуктора учитывается фактическая геометрия детали., включая:
•Диаметр отверстия
•Глубина отверстия
•Положение закаленной зоны
•Доступное место для вставки
•Отношения катушка-поверхность
•Центрирование и позиционирование заготовки
Изменение геометрии отверстия может потребовать использования другого индуктора, даже если общий размер компонента аналогичен..
Расположение также влияет на схему нагрева.. Если соотношение между индуктором и стенкой отверстия значительно меняется от одной детали к другой, отапливаемая площадь может меняться вместе с ним. Поэтому, если производственные требования требуют повторяемости позиционирования, можно использовать специальные приспособления или контролируемое движение машины..
Рабочая частота, доступная мощность, время нагрева и конструкция индуктора учитываются вместе с необходимой глубиной корпуса.. Глубину корпуса не следует рассматривать только как результат частоты..
Ⅳ. Нагрев и закалка внутри канала ствола
Требуемый профиль твердости зависит как от нагрева, так и от последующего охлаждения..
В процессе показанном на видео, внутренняя поверхность сначала нагревается, а затем закаливается. Для другой заготовки, положение или последовательность закалки может потребоваться изменить в зависимости от глубины отверстия., ориентация детали и расположение целевой закаленной области.
При разработке процесса может потребоваться учитывать нагреваемую длину внутри канала ствола., доступ охлаждающей жидкости, время между нагревом и закалкой, и положение заготовки во время цикла.
Закалка не обязательно должна осуществляться по одному фиксированному механическому устройству.. В зависимости от приложения, он может быть расположен отдельно от индуктора или встроен в оснастку.
Цель состоит не в том, чтобы просто равномерно нагреть всю внутреннюю поверхность.. Схема нагрева и закалки должна соответствовать закаленной зоне, указанной для детали..
Ⅴ. Конфигурация машины и управление процессом
Станок выбирается исходя из требований к заготовке и термической обработке, а не только по диаметру отверстия..
Индукционный источник питания, инструментальной оснастке, крепление заготовки и устройство перемещения должны работать как один процесс. В зависимости от приложения, оборудование может использовать фиксированное позиционирование или контролируемое перемещение между заготовкой и индуктором..
Мощность нагрева и время нагрева устанавливаются в соответствии с деталью., материал и требуемый результат закалки. Если выбранная конфигурация оборудования включает цифровое управление процессом, такими параметрами, как время нагрева и выходная мощность, можно управлять через систему управления машиной..
Требования к автоматизации также различаются.. Для разработки или мелкосерийного приложения может не потребоваться такой же механизм обработки, как для многократного производства одного компонента..
по этой причине, предложение станка обычно основывается на чертеже детали и производственных требованиях, а не на единой стандартной конфигурации..
Ⅵ. Информация, необходимая для выбора машины
Для первоначальной оценки, следующая информация более полезна, чем общий запрос на «Машина для внутренней закалки отверстий.»
| Информация | Почему это важно |
|---|---|
| Чертеж детали или чертеж в разрезе | Показывает внутреннюю геометрию и доступный доступ к индуктору. |
| Материал | Помогает определить, осуществима ли требуемая реакция упрочнения. |
| Диаметр отверстия | Влияет на размер индуктора и доступный зазор. |
| Глубина отверстия | Влияет на радиус действия и расположение индуктора. |
| Требуемая закаленная площадь | Определяет, где необходим нагрев и закалка |
| Целевая твердость | Определяет требуемый результат поверхности |
| Глубина прокаливаемого слоя, если указано | Влияет на выбор процесса и оборудования |
| Производственное требование | Влияет на приспособление, настройка движения и автоматизации |
Для двух деталей с одинаковым диаметром отверстия может потребоваться разный инструмент.. Возможно, понадобится короткая закаленная лента возле входа в канал ствола., в то время как другой может потребовать лечения глубже внутри компонента.
Для связанных компонентов, одна и та же силовая платформа иногда может использоваться с разными индукторами., приспособления или настройки процесса. Это необходимо оценивать на основе реальных деталей, а не предполагать исходя из номинальных размеров..
Ⅶ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли один станок закаливать отверстия разного диаметра??
Диаметр отверстия является одним из факторов выбора., но индуктор, настройки приспособления и процесса разрабатываются на основе реальной детали. Для двух деталей с одинаковым диаметром отверстия может потребоваться разный инструмент..
Является ли закалка внутреннего отверстия такой же, как закалка вала или поверхностная закалка??
Нет. При внутренней закалке индуктор работает в ограниченном пространстве., итак диаметр отверстия, Глубина отверстия и расположение закаленной зоны напрямую влияют на конструкцию индуктора и машины..
Какую информацию мне нужно предоставить для оценки?
Чертеж детали или сечения, материал, диаметр и глубина отверстия, необходимая закаленная площадь, целевой твердостью, глубина корпуса, если указано, и производственные требования.
Могут ли связанные компоненты использовать один и тот же источник питания??
Иногда. Сопутствующие компоненты могут использовать одну и ту же силовую платформу с разными индукторами., приспособления или настройки процесса, но это необходимо оценивать на основе реальных деталей, а не предполагать исходя из номинальных размеров..
Определяет ли выбор станка только диаметр отверстия??
Нет. Станок выбирается по комплектной заготовке и требованию к термообработке — диаметру и глубине отверстия., закаленная зона, целевой твердостью, глубина гильзы и производительность – все это вносит свой вклад.
Ⅷ. Отправьте нам чертеж детали
Для первоначального обзора, отправьте нам чертеж или четкое фото детали вместе с материалом, если известно, и область, которую необходимо закалить.
Если целевая твердость, глубина корпуса или производственные требования уже определены, их тоже можно включить. Они не требуются до первого обсуждения..
На основе доступной информации о детали, сама индуктор с внутренним отверстием, позиционирование заготовки, метод нагрева, устройство закалки и конфигурация машины можно оценить для приложения.
Отправьте нам чертеж детали
Отправьте чертеж или четкую фотографию вашего компонента вместе с материалом и областью, требующей закалки.. Оценим индуктор, позиционирование заготовки, метод нагрева, устройство закалки и конфигурация машины для вашего применения.