التسخين بالحث مقابل التسخين بالمقاومة: أي طريقة تسخين كهربائية تناسب عمليتك?
التسخين بالحث مقابل التسخين بالمقاومة هو مقارنة تظهر كلما احتاج المصنعون لاختيار طريقة تسخين كهربائية للإنتاج. كلاهما يحول الكهرباء إلى حرارة. كلاهما يمكن أن يصل إلى درجات حرارة صناعية. لكن كل منهما يولد ويوصل تلك الحرارة بطرق مختلفة جوهريًا — وتلك الاختلافات تؤثر على وقت الدورة, جودة القطعة, استهلاك الطاقة, ومدى سهولة دمج العملية في خط الإنتاج الخاص بك.
هذا الدليل يقارن بين الطريقتين من منظور هندسي ومشتريات: كيفية عملهما, حيث يتفوق كل منها, وكيفية تقرير أيهما يناسب عمليتك.
1. كيف تعمل كل تقنية
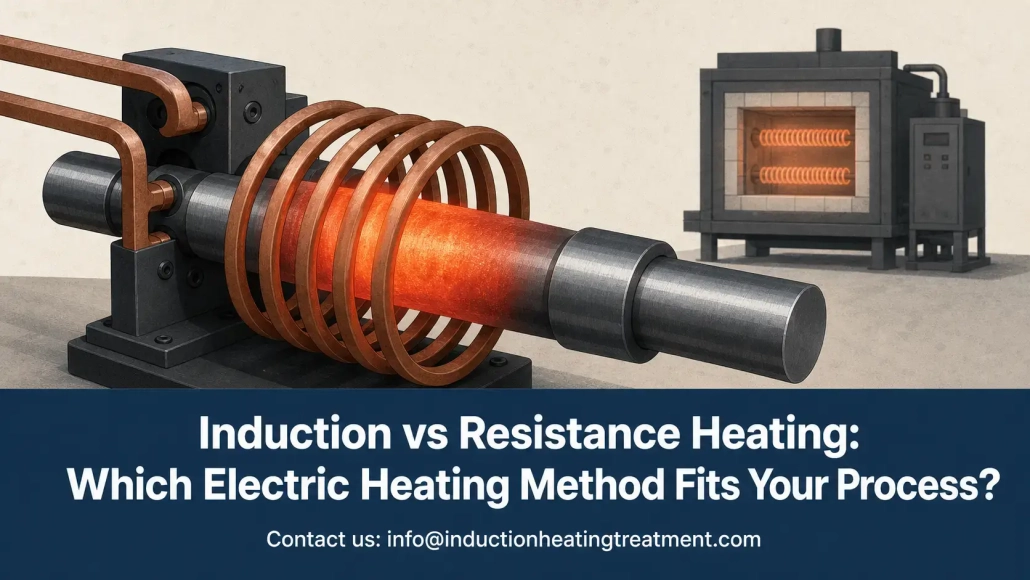
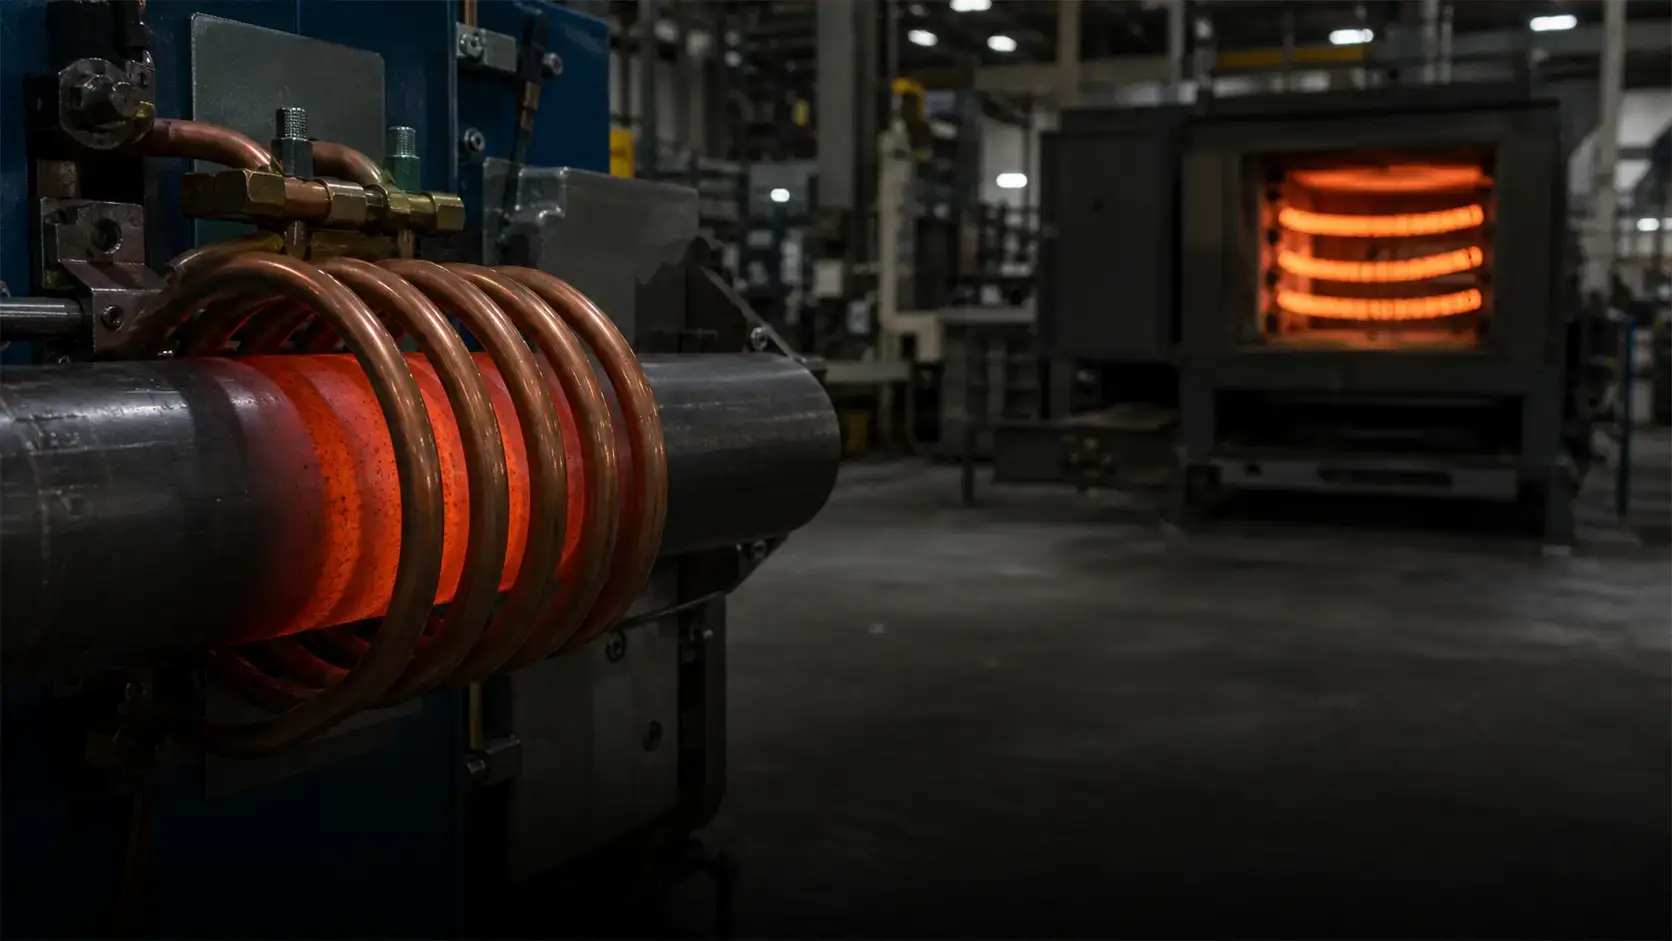
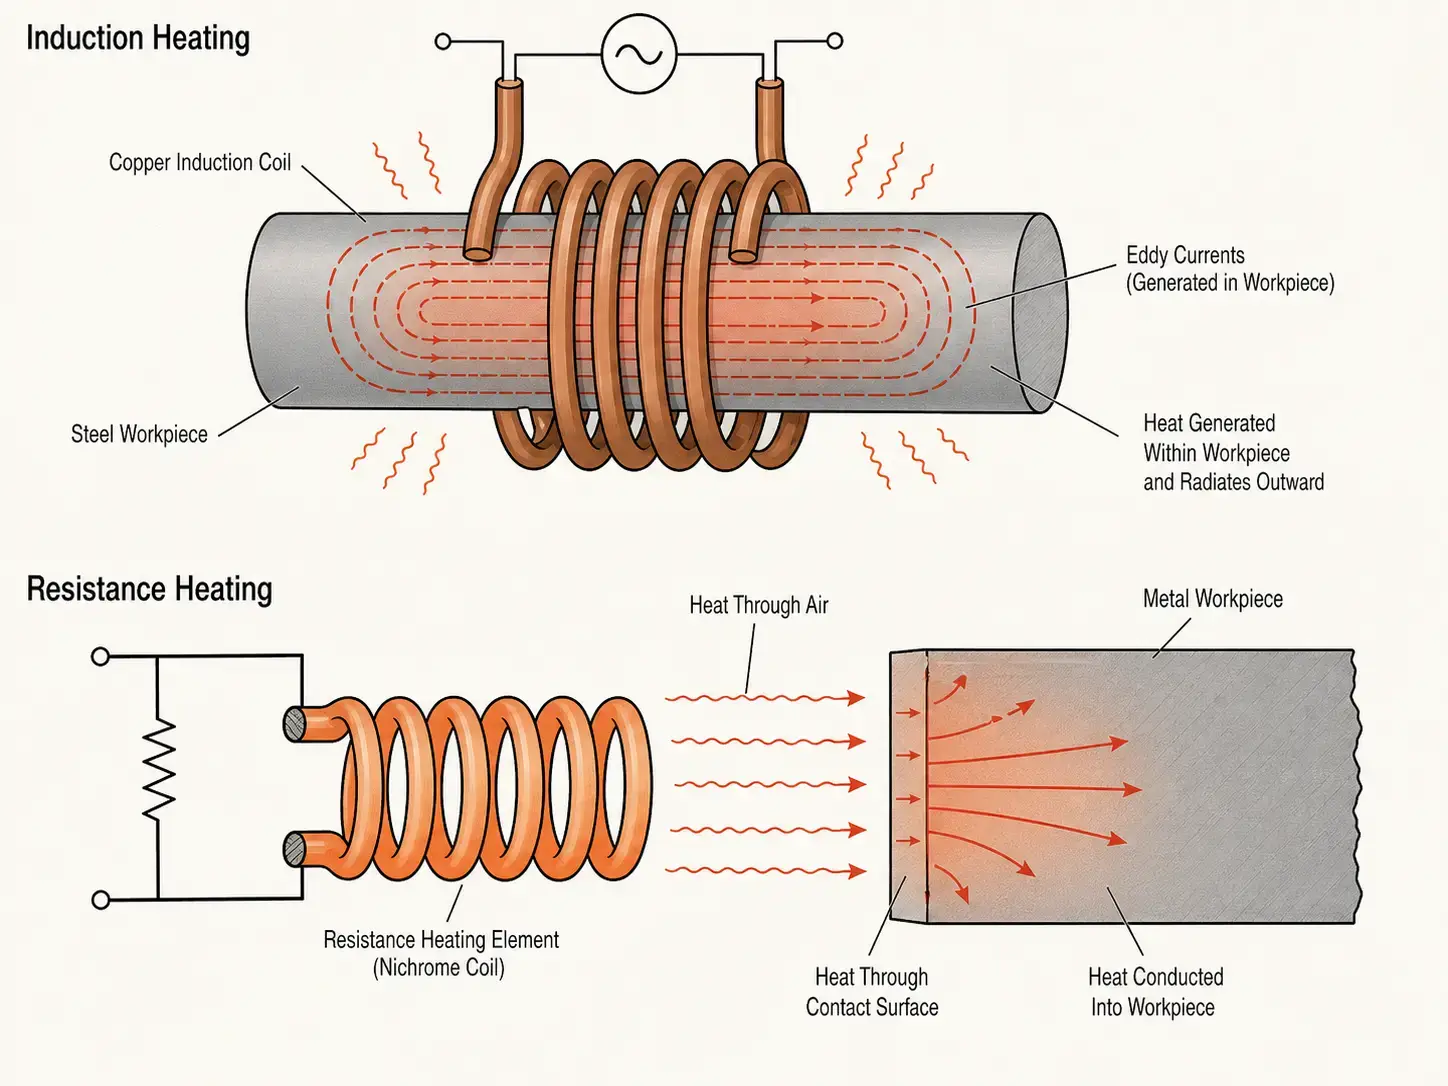
التسخين بالحث يستخدم مجالًا كهرومغناطيسيًا متناوبًا لتوليد الحرارة مباشرة داخل قطعة العمل الموصلة للكهرباء. مزود طاقة الحث يرسل تيارًا متناوبًا عبر لفافة نحاسية, خلق حقل مغناطيسي. عندما يدخل جزء معدني ذلك الحقل, تتولد تيارات دوامية داخل الجزء نفسه — وتولد تلك التيارات حرارة من الداخل إلى الخارج. الجزء هو مصدر حرارته الخاص. لا اتصال. لا تأخير في التسخين. لا وسيط وسيط.
التسخين بالمقاومة يمرر تياراً عبر عنصر مقاوم — سلك ملفوف, قضيب, خرطوشة, أو شريط مسطح — ويسخن ذلك العنصر. ثم تنتقل الحرارة إلى قطعة العمل عن طريق التوصيل, الحمل الحراري, أو الإشعاع. في فرن أو موقد, العنصر يسخن هواء الحجرة والجدران, والذي بعد ذلك يسخن القطعة. في التسخين بالمقاومة بالاتصال المباشر, يتم لمس العنصر الساخن للقطعة.
الفرق العملي هو مكان تولد الحرارة. التحريض يولدها داخل المعدن. المقاومة تولدها في عنصر منفصل وتنقلها إلى القطعة. كل شيء آخر — السرعة, الدقة, الكفاءة, تشوه القطعة — يتبع هذا التمييز الوحيد.
2. الاختلافات الأساسية لمحة سريعة
| العامل | التسخين بالحث | التسخين بالمقاومة |
|---|---|---|
| توليد الحرارة | داخل القطعة — التحفيز الكهرومغناطيسي | في عنصر مقاوم — تسخين جول, ثم يتم نقلها |
| معدل التسخين | ثوانٍ للوصول إلى درجة الحرارة المستهدفة | دقائق — يجب تسخين العنصر والغرفة أولاً |
| التركيز | دقيق — تسخين المنطقة فقط داخل اللفة | واسع — يسخن الغرفة عادة, المنصة, أو منطقة الاتصال |
| توافق المواد | المواد الموصلة كهربائياً فقط | موصل وغير موصل — المعادن, البلاستيك, السيراميك |
| وقت التسخين المسبق | لا شيء — فوري التشغيل, فوري الإيقاف | دقائق للوصول إلى إعداد الغرفة أو العنصر |
| الجاهزية للأتمتة | ممتاز — دورات قصيرة, تكامل سهل مع PLC/الروبوت | متوسط — مناسب أكثر للعمليات الدُفعية أو شبه الآلية |
3. السرعة وكفاءة الطاقة
سرعة التسخين هي واحدة من أقوى الحجج للتسخين بالحث. لأن الحرارة تتولد داخل القطعة, لا يوجد انتظار لعنصر, غرفة الفرن, أو اللوح للوصول إلى درجة الحرارة. يمكن أن يتحول عمود فولاذي, تروس, أو كتلة إلى درجة حرارة التشكيل أو التقسية في ثوانٍ.
التسخين بالمقاومة دائمًا ينطوي على تبادل حراري: العنصر يسخن → الهواء أو سطح التماس يسخن → الجزء يسخن. في الأفران الدُفعية, الكتلة الكاملة للغرفة — العوازل الحرارية, الأدوات المثبتة, الجو — يجب أن يتشبع قبل أن تصل الحمولة إلى درجة الحرارة. هذه النفقات الزائدة مقبولة لمعالجة الدُفعة طويلة الدورة. تصبح عنق زجاجة في خطوط الإنتاج عالية الإنتاجية.
من ناحية الطاقة, الحث ينقل نسبة أعلى من الطاقة المدخلة مباشرة إلى قطعة العمل — عادة 50–80% كفاءة النظام عندما يكون الملف مصممًا جيدًا والتردد متوافقًا مع الجزء. تفقد أفران المقاومة الطاقة إلى جدران الحجرة, العادم, الأدوات المثبتة, والدورات الحرارية المتكررة. الكفاءة وحدها لا تحدد دائمًا الاختيار — تكلفة كل كيلوواط ساعة مقابل. زمن الدورة مقابل. معدل الفاقد معًا يحدد العائد على الاستثمار. للحصول على نظرة أعمق على الأرقام, راجعنا حساب طاقة التسخين بالحث الدليل.
4. التحكم في درجة الحرارة وتكرار العملية
توفر أنظمة الحث تحكمًا دقيقًا, وشبه فوري في القدرة. عند الجمع بينه وبين مقياس حرارة ذو حلقة مغلقة وأتمتة قائمة على الوصفات, يحصل كل جزء على ظروف تسخين شبه متطابقة — وهو أمر حاسم للتصلب, التلحيم باللحام, وأي عملية لها نافذة حرارة دقيقة.
يمكن للتدفئة المقاومة أيضًا أن تحافظ على درجة الحرارة بدقة, خاصة في الأفران ذات الكتلة الحرارية العالية. لكن الاستجابة تكون أبطأ — فلا يمكنك تغيير درجة حرارة حجرة ساخنة أو لوح كبير في ثوانٍ. إذا كانت عمليتك تتطلب زيادة سريعة, تغييرات الخطوة, أو التنميط لكل جزء, الحث يستجيب بشكل أسرع.
إن التكرار في الإنتاج يعتمد على ما هو أكثر من مجرد الملصق التكنولوجي. للتحريض, الأمر يعتمد على وضعية الأجزاء بشكل متسق, حالة الملف, وإعدادات الطاقة. بالنسبة للمقاومة, يعتمد على حالة العنصر, وجودة التلامس, توزيع الحمل, uniformity الهواء المتدفق. في كلتا الحالتين, نافذة عملية محكومة أهم من اسم الجهاز.
5. المادة وهندسة القطعة
أول سؤال فحص هو الأبسط: هل القطعة الميكانيكية موصلة للكهرباء? التحريض يتطلب ذلك — الفولاذ, الفولاذ المقاوم للصدأ, النحاس, النحاس الأصفر, الألمنيوم كلها تعمل. التسخين بالمقاومة يمكنه تسخين أي شيء يمكنك وضعه في فرن أو الضغط على سطح ساخن: المعادن, البلاستيك, السيراميك, المركبات, اللاصقات.
للمعادن الحديدية مثل الكربون وفولاذ السبائك, التحريض يتفاعل بكفاءة مع المجال المغناطيسي — خاصة تحت درجة حرارة كوري — مما يجعله الخيار المفضل للتصلب وتسخين التشكيل المسبق. يمكن أيضًا تسخين المعادن غير الحديدية مثل النحاس والألومنيوم عن طريق التحريض, لكنها عادة تتطلب كثافة طاقة أعلى واختيار تردد مختلف بسبب مقاومتها المنخفضة.
هندسة الجزء مهمة أيضًا. يعمل الحث بشكل أفضل عندما يتمكن الملف من الالتفاف حول أعمدة الجزء أو متابعتها عن كثب, التروس, المحامل, الأنابيب, اللاصقات, والمكونات الأسطوانية مثالية. قد تحتاج الأشكال المعقدة أو غير المنتظمة إلى هندسة ملفات مخصصة, مركِّزات الفيض المغناطيسي, الدوران, أو المسح. يعد التسخين بالمقاومة أكثر تسامحًا مع الأشكال الهندسية الغريبة عندما يتم وضع الأجزاء ببساطة في الفرن, لكن تسخين مقاومة التلامس المباشر يعاني من أسطح التلامس الضعيفة أو المتغيرة.
6. المعدات, الصيانة, والتكامل
تم تصميم نظام الحث أكثر من سخان المقاومة الأساسي. يتضمن مصدر طاقة, ملف الحث, نظام التبريد بالماء, واجهة التحكم, قواطع السلامة, وغالبًا ما تكون معالجة القطع جزءًا. هذه التعقيدات ليست عيبًا عندما تكون الفائدة هي السرعة, قابلية التكرار, والتكامل السهل في الخلايا الآلية.
يجب أن يكون تحديد حجم مصدر الطاقة بناءً على كتلة القطعة, المادة, درجة الحرارة المستهدفة, وقت الدورة, ومعدل الإنتاج — وليس التخمين. الزيادة في الحجم تهدر رأس المال. النقص في الحجم يخلق دورات بطيئة وعمليات غير مستقرة. دليل دليل اختيار الطاقة يستعرض الحساب.
التبريد مهم بنفس القدر. ملفات التحريض والإلكترونيات الكهربائية تولد حرارة يجب إزالتها بشكل موثوق. رداءة جودة المياه, تدفق محدود, أو أن التبريد غير الكافي يقلل من عمر المعدات ويتسبب في توقف غير مخطط له.
معدات التسخين بالمقاومة أبسط ميكانيكيًا لكنها لا تزال تتطلب صيانة: تتدهور العناصر, تنحرف الثرموكوبلات, تتحلل العوازل, تتأكسد أسطح التلامس, ويتغير اتساق درجة حرارة الفرن مع الوقت. في التطبيقات ذات الاتصال المباشر, ينعكس نظافة السطح وتساوي الضغط مباشرة على نقل الحرارة وجودة الجزء.
7. التطبيقات الصناعية الشائعة
كلا التقنيتين لهما استخدامات مثبتة في الصناعة. العامل الحاسم هو هدف العملية.
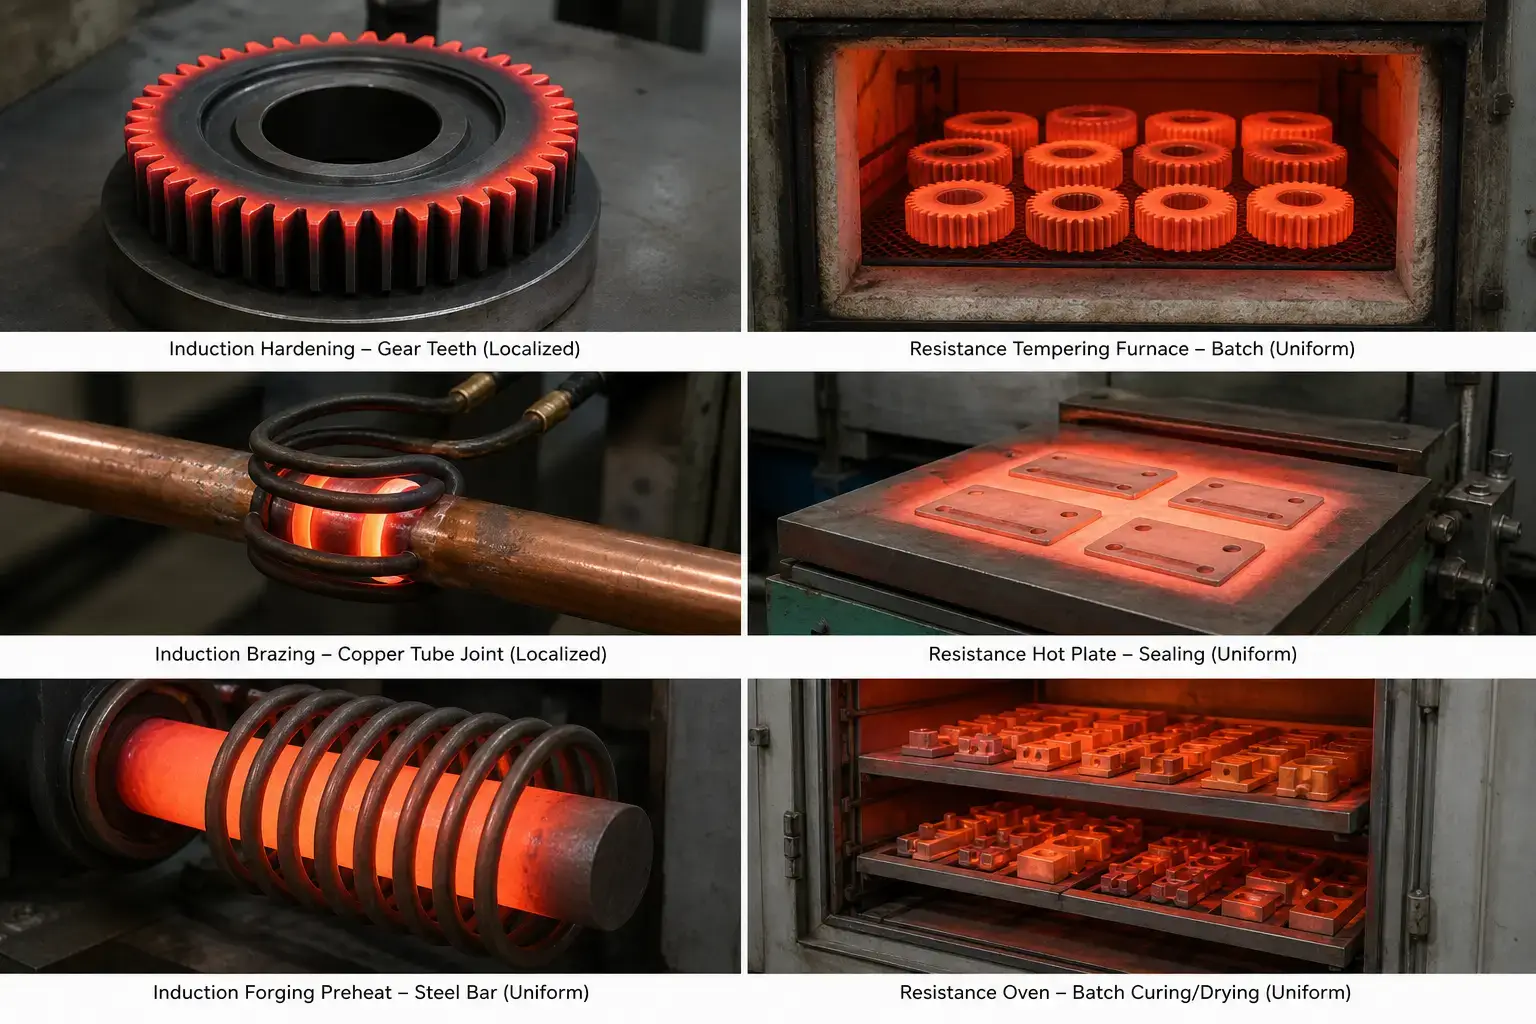
يتم استخدام التسخين بالحث على نطاق واسع من أجل:
— التصلب بالتحريض — الأعمدة, التروس, الدبابيس, الحلاقات, وسطوح المحامل, حيث يلزم فقط تقسية السطح الخارجي بينما يبقى القلب صلبًا
— اللحام باللحام واللحام بالقصدير — تجميع أدوات الكربيد, تركيبات النحاس, مكونات التدفئة والتهوية وتكييف الهواء (HVAC), حيث يمنع تسخين الوصلات الموضعي تلف المواد المجاورة
— التلائم بالانكماش والتجميع الحراري — التروس على الأعمدة, حلقات المحامل في الهياكل
— تسخين كتلة السبيكة للتشكيل, التلدين, والتسخين المسبق قبل اللحام — سريع, حسب الطلب, تكوين أقل للصدأ أو الترسبات المعدنية
غالبًا ما يستخدم التسخين بالمقاومة في:
— التلدين بالدفعة وإزالة التوتر — كميات كبيرة من الأجزاء التي تتطلب نقعًا منتظمًا عند درجات حرارة معتدلة
— التجفيف, المعالجة أو التصلب, والخبز — الطلاءات, اللاصقات, معالجة المركبات في أفران ذات غلاف جوي محكوم
— التسخين بواسطة لوحة ساخنة ولوحة تسخين مسطحة — ختم البلاستيك, التشكيل, التسخين المعملي, العمليات قليلة الحجم
— تطبيقات سخانات الخرطوشة والشريط — التسخين الموصول المحلي حيث البساطة أهم من السرعة
لمزيد من المعلومات عن العمليات المحددة, انظر أدلتنا حول عيوب التصلب بالتحريض الشائعة و أفضل ممارسات اللحام بالحث.
8. تقييم سريع ذاتي: هل عملية الحث الخاصة بك خفيفة الوزن?
حدد كل عبارة تنطبق على تطبيقك. كلما زادت المربعات التي تحددها, زدادت قوة حجتك للحث.
☐ قطعة العمل الخاصة بي موصلة للكهرباء (الفولاذ, الفولاذ المقاوم للصدأ, النحاس, النحاس الأصفر, الألومنيوم).
☐ أحتاج فقط لتسخين منطقة محددة — وليس الجزء بأكمله.
☐ وقت الدورة أقل من 60 الثواني يؤثر بشكل مباشر على الإنتاجية الخاصة بي.
☐ دقة درجة الحرارة حاسمة لجودة الجزء, الصلادة, أو سلامة الوصلات.
☐ هندسة الجزء اسطوانية أو منتظمة بما يكفي ليحيط بها ملف أو يتبعها عن قرب.
☐ أرغب في دمج التسخين في خلية آلية باستخدام PLC والتحكم في الوصفة.
☐ اللهب المكشوف, العادم الساخن, أو الغرف الساخنة الكبيرة غير مرغوبة في منشأتي.
☐ تقليل النفايات, التحريف, والاختلاف من جزء إلى جزء له عائد استثمار قابل للقياس لعمليتي.
الدرجة 6–8: الحث مناسب جدًا. تم تصميم التكنولوجيا خصيصًا لهذه الظروف.
الدرجة 3–5: أنت في المنطقة الرمادية. قم بإجراء اختبار عينة على أجزائك الفعلية — نتيجة العملية, ليس ورقة المواصفات, يجب أن تقرر.
الدرجة 0–2: التسخين بالمقاومة يناسب عمليتك على الأرجح بشكل أفضل. أعد مراجعة الأقسام 5 من خلال 7 أعلاه للحصول على إرشادات حول التطبيقات الدفعية, غير الموصلة, أو طويلة النقع.
الوجبات الجاهزة الرئيسية
التسخين بالحث مقابل التسخين بالمقاومة ليس الأمر عن أي تقنية هي الأفضل عالميًا. إنما حول أي منها تتوافق مع المواد الخاصة بك, الشكل الهندسي, وقت الدورة, ومحيط الإنتاج. تسيطر الحث عند الحاجة إلى السرعة, التوطين, والقابلية للتكرار — التقسية, التلحيم باللحام, تسخين التشكيل المسبق, التركيب الانكماشي. يحتفظ التسخين المقاوم بمكانته لمعالجة الدُفعات, المواد غير الموصلة, دورات النقع الطويلة, والتطبيقات حيث البساطة تفوق السرعة. ابدأ بالجزء, لا بالتقنية, وعادة ما يصبح الجواب واضحًا.
س: ما هو الفرق الرئيسي بين التسخين بالحث والتسخين المقاوم?
أ: يعمل الحث على توليد الحرارة مباشرة داخل قطعة عمل موصلة باستخدام مجال كهرومغناطيسي - الجزء هو مصدر الحرارة الخاص به. تسخين المقاومة يولد الحرارة في عنصر منفصل (سلك ملفوف, خرطوشة, شريط) وينقلها إلى الجزء بالتوصيل, الحمل الحراري, أو الإشعاع.
س: هل التسخين التعريفي دائمًا أكثر كفاءة في استخدام الطاقة من التسخين بالمقاومة؟?
أ: ليس دائمًا. غالبًا ما يكون الحث أكثر كفاءة للصيام, التسخين الموضعي للمعادن بسبب هدر طاقة أقل في تسخين الهواء, الأدوات المثبتة, أو كتلة الفرن. لكن الكفاءة الفعلية تعتمد على تصميم الملف, مطابقة التردد, مسافة الاقتران, واختيار مصدر الطاقة. يمكن لنظام التحريض المصمم بشكل سيئ أن يؤدي أداء أقل من فرن المقاومة الموَلَّف جيدًا.
س: هل يمكن للتسخين بالتحريض أن يحل بالكامل محل فرن المقاومة؟?
أ: جزئيًا. يمكن للتحريض أن يحل محل تسخين فرن المقاومة عندما تتطلب العملية تسخينًا سريعًا, ومحليًا للأجزاء الموصلة — التصلب, التلحيم باللحام, تسخين التشكيل المسبق. لا يزال فرن المقاومة أفضل للتقسية الدُفعية, دورات النقع الطويلة, المعالجة في جو مُتحكم به, أو تسخين المواد غير الموصلة مثل البلاستيك والسيراميك.
س: ماذا يجب أن أجهز قبل التواصل مع مورد معدات التسخين بالحث?
أ: حضّر درجة المادة الخاصة بك, رسومات القطع, درجة الحرارة المستهدفة, منطقة التسخين, هدف زمن الدورة, وحجم الإنتاج السنوي جاهز. إذا أمكن, أرسل عينات القطع لتجربة العملية — لا شيء يغني عن اختبار حقيقي على قطعة العمل الفعلية الخاصة بك.
محاولة اتخاذ قرار بين التسخين بالحث والتسخين بالمقاومة?
أرسل لنا تفاصيل قطعة العمل ومتطلبات العملية الخاصة بك. سنقوم بتقييم ما إذا كان الحث يناسب تطبيقك - ونوصي بنظام مطابق للأجزاء الخاصة بك, ليست مقولة تصلح للجميع.