การให้ความร้อนแบบเหนี่ยวนำ vs การให้ความร้อนแบบต้านทาน: วิธีการให้ความร้อนด้วยไฟฟ้าแบบใดเหมาะกับกระบวนการของคุณ?
การให้ความร้อนด้วยการเหนี่ยวนำเทียบกับการให้ความร้อนด้วยความต้านทาน เป็นการเปรียบเทียบที่เกิดขึ้นทุกครั้งที่ผู้ผลิตต้องเลือกวิธีการให้ความร้อนด้วยไฟฟ้าสำหรับการผลิต. ทั้งสองวิธีแปลงไฟฟ้าเป็นความร้อน. ทั้งสองวิธีสามารถทำให้เกิดอุณหภูมิสูงในอุตสาหกรรมได้. แต่พวกมันสร้างและส่งความร้อนนั้นในวิธีที่แตกต่างกันอย่างพื้นฐาน — และความแตกต่างเหล่านั้นส่งผลต่อเวลาในการทำงาน, คุณภาพของชิ้นงาน, การใช้พลังงาน, และความง่ายในการรวมกระบวนการเข้ากับสายงานของคุณ.
คู่มือนี้เปรียบเทียบทั้งสองวิธีจากมุมมองด้านวิศวกรรมและการจัดซื้อ: วิธีการทำงานของพวกมัน, แต่ละวิธีเด่นในด้านใด, และวิธีตัดสินใจว่าวิธีใดเหมาะกับกระบวนการของคุณ.
1. วิธีการทำงานของแต่ละเทคโนโลยี
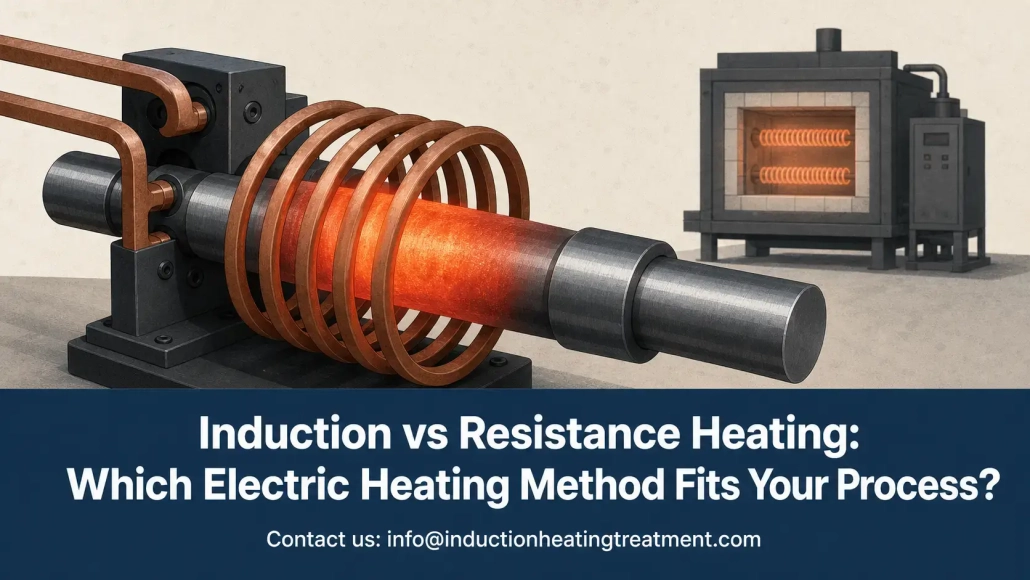
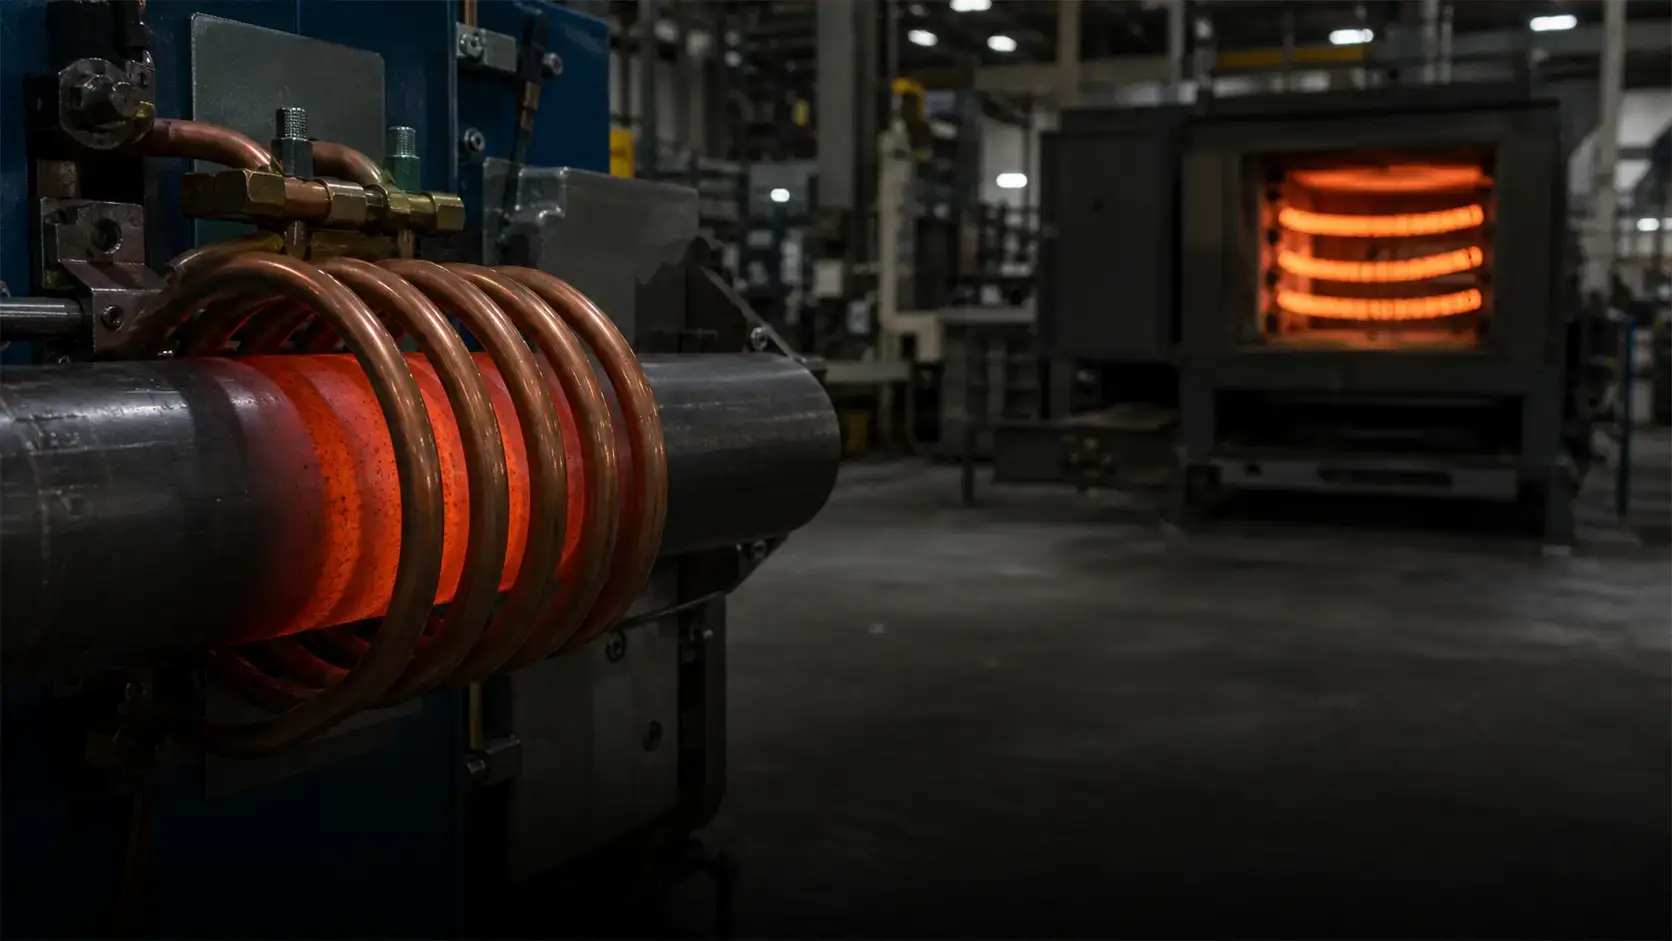
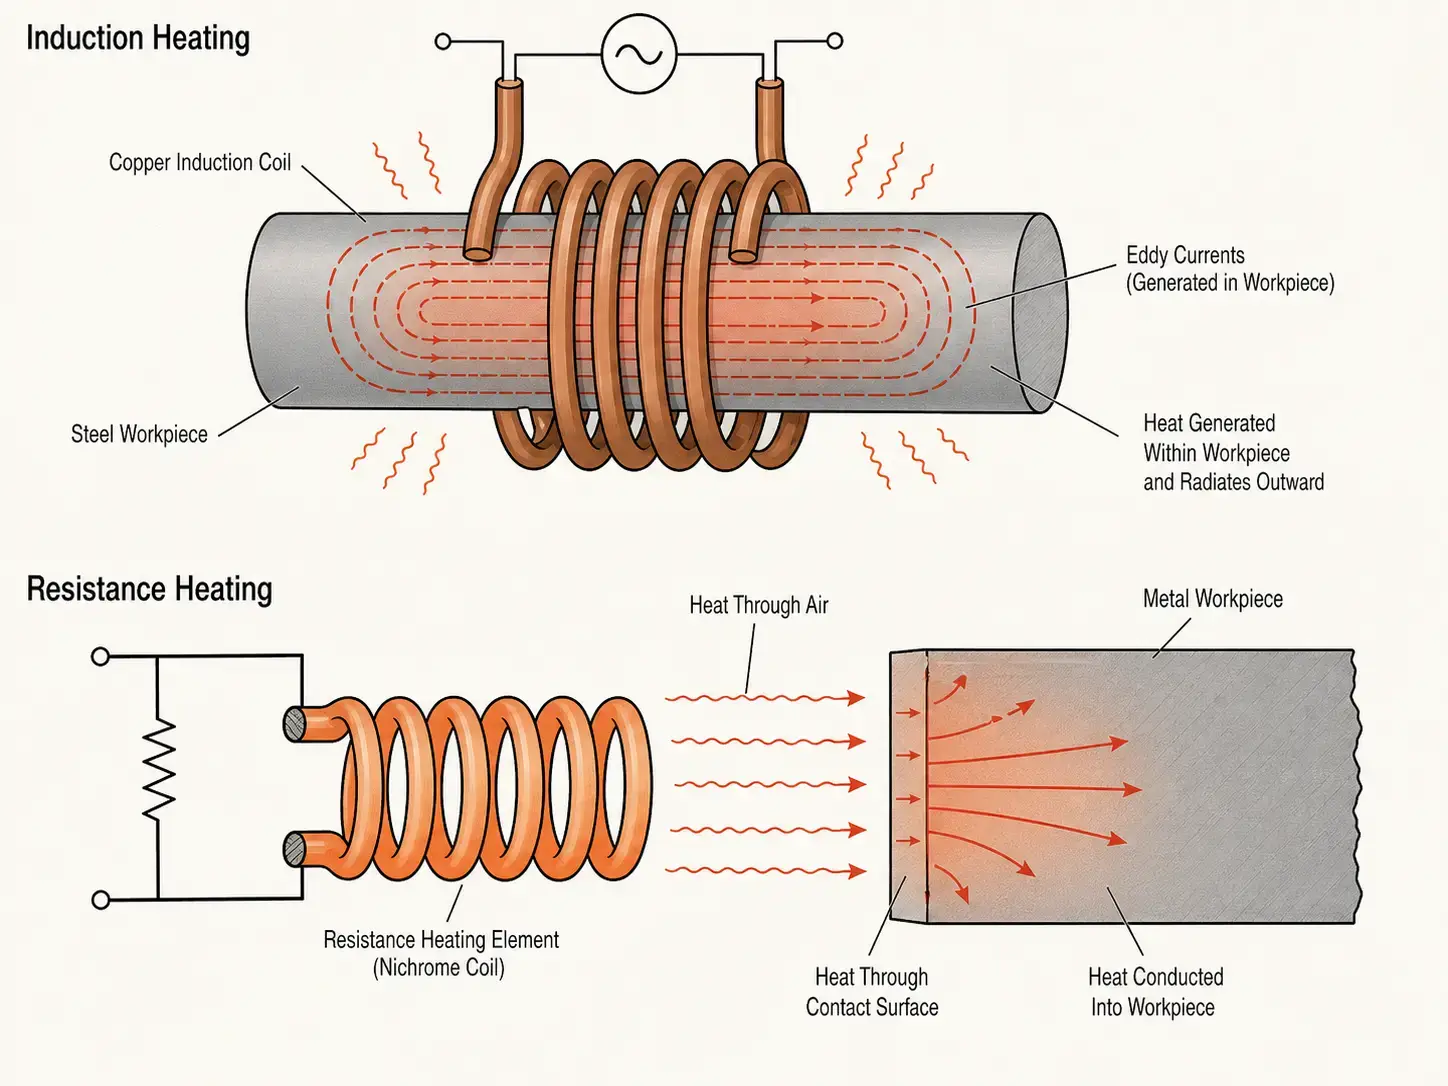
การให้ความร้อนด้วยเหนี่ยวนำ ใช้สนามแม่เหล็กไฟฟ้าสลับเพื่อสร้างความร้อนโดยตรงภายในชิ้นงานที่มีความสามารถในการนำไฟฟ้า. แหล่งจ่ายไฟเหนี่ยวนำส่งกระแสสลับผ่านขดลวดทองแดง, สร้างสนามแม่เหล็ก. เมื่อชิ้นงานโลหะเข้าสู่สนามนั้น, กระแวนไฟฟ้าวงจรปิดถูกเหนี่ยวนำภายในชิ้นงานเอง — และกระแสเหล่านั้นสร้างความร้อนจากภายในออกสู่ภายนอก. ชิ้นงานเป็นแหล่งความร้อนของตัวเอง. ไม่ต้องสัมผัส. ไม่มีการหน่วงเวลาอุ่นเครื่อง. ไม่มีตัวกลางระหว่าง.
การให้ความร้อนแบบต้านทานส่งกระแสผ่านองค์ประกอบต้านทาน — ลวดขดเป็นวง, แท่ง, ตลับหมึก, หรือแถบแบน — และชิ้นส่วนนี้จะร้อน. ความร้อนจากนั้นจะถ่ายโอนไปยังชิ้นงานโดยการนำความร้อน, การพาเชื้อร้อน, หรือรังสี. ในเตาอบหรือเตาหลอม, ชิ้นส่วนจะทำให้เกิดความร้อนในอากาศและผนังของห้อง, ซึ่งจากนั้นจะถ่ายความร้อนไปยังชิ้นส่วน. ในการให้ความร้อนแบบต้านทานโดยตรง, ชิ้นส่วนร้อนนั้นสัมผัสกับชิ้นงาน.
ความแตกต่างในทางปฏิบัติคือที่มาของความร้อน. การเหนี่ยวนำจะสร้างความร้อนภายในโลหะ. การต้านทานจะสร้างความร้อนในชิ้นส่วนแยกต่างหากและเคลื่อนย้ายไปยังชิ้นงาน. ทุกอย่างอื่น — ความเร็ว, ความแม่นยำ, ประสิทธิภาพ, การบิดเบือนส่วน - ตามมาจากความแตกต่างประการหนึ่ง.
2. ความแตกต่างที่สำคัญในภาพรวม
| ปัจจัย | การให้ความร้อนด้วยเหนี่ยวนำ | ความต้านทานความร้อน |
|---|---|---|
| การสร้างความร้อน | ภายในชิ้นงาน — การเหนี่ยวนำแม่เหล็กไฟฟ้า | ในองค์ประกอบต้านทาน - การให้ความร้อนแบบจูล, แล้วจึงโอน |
| อัตราการให้ความร้อน | วินาทีถึงอุณหภูมิเป้าหมาย | นาที — องค์ประกอบและห้องต้องร้อนขึ้นก่อน |
| รองรับหลายภาษา | แม่นยำ — ให้ความร้อนเฉพาะโซนภายในคอยล์ | กว้าง — โดยทั่วไปแล้วจะทำให้ห้องร้อน, แท่นวาง, หรือพื้นที่ติดต่อ |
| ความเข้ากันได้ของวัสดุ | วัสดุที่นำไฟฟ้าได้เท่านั้น | ทั้งที่นำไฟฟ้าและไม่ได้นำไฟฟ้า — โลหะ, พลาสติก, เซรามิก |
| เวลาการอุ่นเครื่อง | ไม่มี — เปิดใช้งานทันที, ปิดทันที | นาทีในการถึงค่าตั้งของห้องหรือชิ้นส่วน |
| ความพร้อมในการทำงานอัตโนมัติ | ยอดเยี่ยม — วัฏจักรสั้น, ง่ายต่อการรวมกับ PLC/หุ่นยนต์ | ปานกลาง — เหมาะกับกระบวนการแบบชุดหรือกึ่งอัตโนมัติมากกว่า |
3. ความเร็วและประสิทธิภาพด้านพลังงาน
ความเร็วในการให้ความร้อนเป็นหนึ่งในเหตุผลที่แข็งแกร่งที่สุดสำหรับการเหนี่ยวนำ. เนื่องจากความร้อนเกิดขึ้นภายในชิ้นส่วน, จึงไม่ต้องรอองค์ประกอบความร้อน, ช่องเตา, หรือแผ่นเพลทเพื่อให้ถึงอุณหภูมิ. เพลาสแตนเลส, เฟือง, หรือแท่งโลหะสามารถเปลี่ยนจากเย็นไปยังอุณหภูมิการตีหรือการชุบแข็งได้ในไม่กี่วินาที.
การให้ความร้อนด้วยความต้านทานมักเกี่ยวข้องกับการถ่ายเทความร้อน: องค์ประกอบร้อน → อากาศหรือพื้นผิวสัมผัสร้อน → ชิ้นส่วนร้อน. ในเตา批ช์, มวลทั้งหมดของห้อง — วัสดุทนไฟ, อุปกรณ์จับยึด, บรรยากาศ — ต้องซึมเข้าไปก่อนที่ชิ้นงานจะถึงอุณหภูมิ. ค่าใช้จ่ายนี้ยอมรับได้สำหรับกระบวนการ批ช์ที่มีรอบยาว. แต่จะกลายเป็นคอขวดในสายการผลิตที่มีปริมาณสูง.
ในด้านพลังงาน, การเหนี่ยวนําให้พลังงานป้อนเข้าสู่ชิ้นงานในสัดส่วนที่สูงขึ้น — โดยทั่วไป 50–80% ประสิทธิภาพระบบเมื่อขดลวดถูกออกแบบมาอย่างดีและความถี่เหมาะสมกับชิ้นงาน. เตาหลอมความต้านทานสูญเสียพลังงานไปยังผนังห้อง, ไอเสีย, อุปกรณ์จับยึด, และการหมุนเวียนความร้อนซ้ําๆ. ประสิทธิภาพเพียงอย่างเดียวไม่ได้เป็นตัวตัดสินการเลือกเสมอไป — ต้นทุนต่อ kWh เทียบกับ. เวลารอบกับ. อัตราเศษวัสดุรวมกันเป็นตัวกําหนดผลตอบแทนจากการลงทุน. สําหรับดูตัวเลขที่ลึกซึ้ง, ดูที่ การคำนวณกำลังไฟฟ้าของการเหนี่ยวนำความร้อน คู่มือ.
4. การควบคุมอุณหภูมิและความสามารถในการทำซ้ำของกระบวนการ
ระบบเหนี่ยวนําให้ความแม่นยํา, การควบคุมพลังงานเกือบทันที. เมื่อรวมกับการป้อนกลับของไพโรมิเตอร์แบบวงปิดและการทำงานอัตโนมัติตามสูตร, แต่ละชิ้นส่วนจะได้รับสภาวะความร้อนที่เกือบเหมือนกัน — ซึ่งสำคัญสำหรับการชุบแข็ง, การบัดกรี, และสำหรับกระบวนการใด ๆ ที่มีหน้าต่างอุณหภูมิที่แคบ.
การให้ความร้อนด้วยความต้านทานก็สามารถควบคุมอุณหภูมิได้อย่างแม่นยำเช่นกัน, โดยเฉพาะในเตาอบที่มีมวลความร้อนสูง. แต่การตอบสนองช้ากว่า — คุณไม่สามารถเปลี่ยนอุณหภูมิของห้องร้อนหรือแผ่นใหญ่ภายในไม่กี่วินาทีได้. ถ้ากระบวนการของคุณต้องการการเร่งความร้อนอย่างรวดเร็ว, การเปลี่ยนแปลงอย่างขั้นบันได, หรือการวิเคราะห์แต่ละชิ้นส่วน, การเหนี่ยวนำตอบสนองได้เร็วกว่า.
ความสามารถในการทำซ้ำในการผลิตขึ้นอยู่กับมากกว่าฉลากเทคโนโลยี. สำหรับการเหนี่ยวนำ, มันขึ้นอยู่กับการวางตำแหน่งชิ้นส่วนที่สอดคล้องกัน, สภาพคอยล์, และการตั้งค่าพลังงาน. เพื่อการต่อต้าน, มันขึ้นอยู่กับสุขภาพขององค์ประกอบ, คุณภาพการติดต่อ, การกระจายโหลด, และความสม่ำเสมอของการไหลของอากาศ. ในทั้งสองกรณี, หน้าต่างกระบวนการควบคุมมีความสำคัญมากกว่าชื่อบนอุปกรณ์.
5. เรขาคณิตของวัสดุและชิ้นส่วน
คำถามคัดกรองข้อแรกนั้นง่ายที่สุด: เป็นชิ้นงานที่เป็นสื่อกระแสไฟฟ้า? การเหนี่ยวนำต้องใช้มัน — เหล็ก, สแตนเลส, ทองแดง, ทองเหลือง, อลูมิเนียมทำงานทั้งหมด. ความร้อนแบบต้านทานสามารถทำให้สิ่งใดก็ได้ร้อนเหมือนใส่เข้าเตาอบหรือกดกับพื้นผิวร้อน: โลหะ, พลาสติก, เซรามิก, วัสดุผสม, กาว.
สำหรับโลหะเหล็ก เช่น เหล็กคาร์บอนและเหล็กผสม, การเหนี่ยวนำจับคู่กับสนามแม่เหล็กได้อย่างมีประสิทธิภาพ — โดยเฉพาะเมื่ออยู่ต่ำกว่าจุดคูรี — ทำให้เป็นวิธีที่นิยมสำหรับการชุบแข็งและการอุ่นล่วงหน้าสำหรับการตีขึ้นรูป. โลหะไม่ใช่เหล็ก เช่น ทองแดงและอะลูมิเนียม ก็สามารถทำให้ร้อนด้วยการเหนี่ยวนำได้เช่นกัน, แต่โดยทั่วไปจะต้องใช้ความหนาแน่นพลังงานสูงขึ้นและการเลือกความถี่ที่แตกต่างกันเนื่องจากความต้านทานต่ำกว่า.
รูปทรงของชิ้นส่วนก็มีความสำคัญเช่นกัน. การเหนี่ยวนำจะทำงานได้ดีที่สุดเมื่อขดลวดสามารถพันรอบหรือติดตามชิ้นส่วนอย่างใกล้ชิด เช่น เพลา, เฟือง, ตลับลูกปืน, ท่อ, รัด, และส่วนประกอบทรงกระบอกก็เหมาะอย่างยิ่ง. รูปร่างที่ซับซ้อนหรือไม่สม่ำเสมออาจต้องใช้วิศวกรรมคอยล์แบบกำหนดเอง, ตัวรวมฟลักซ์, การหมุน, หรือการสแกน. การทำความร้อนด้วยความต้านทานจะช่วยชดเชยรูปทรงแปลก ๆ ได้มากกว่าเมื่อวางชิ้นส่วนไว้ในเตาอบ, แต่การให้ความร้อนด้วยความต้านทานการสัมผัสโดยตรงจะต่อสู้กับพื้นผิวสัมผัสที่ไม่ดีหรือแปรผันได้.
6. อุปกรณ์, การบำรุงรักษา, และการบูรณาการ
ระบบเหนี่ยวนำได้รับการออกแบบทางวิศวกรรมมากกว่าเครื่องทำความร้อนแบบต้านทานพื้นฐาน. รวมถึงแหล่งจ่ายไฟ, คอยล์เหนี่ยวนำ, ระบบระบายความร้อนด้วยน้ำ, อินเทอร์เฟซการควบคุม, อุปกรณ์กันสะดุดด้านความปลอดภัย, และบ่อยครั้งที่การจัดการส่วนหนึ่ง. ความซับซ้อนนั้นไม่ใช่ข้อเสียเปรียบเมื่อผลตอบแทนอยู่ที่ความเร็ว, ความสามารถในการทำซ้ำ, และบูรณาการเข้ากับเซลล์อัตโนมัติได้อย่างง่ายดาย.
ขนาดของแหล่งจ่ายไฟควรขึ้นอยู่กับมวลของชิ้นส่วน, วัสดุ, อุณหภูมิเป้าหมาย, เวลารอบการทํางาน, และอัตราการผลิต — ไม่ใช่การคาดเดา. การเพิ่มทุนขยะมากเกินไป. การลดขนาดทำให้เกิดวงจรที่ช้าและกระบวนการที่ไม่เสถียร. ของเรา คู่มือการเลือกพลังงาน เดินผ่านการคำนวณ.
การระบายความร้อนก็มีความสำคัญไม่แพ้กัน. ขดลวดเหนี่ยวนําและอิเล็กทรอนิกส์กําลังสร้างความร้อนที่ต้องกําจัดอย่างสม่ําเสมอ. คุณภาพน้ําไม่ดี, การไหลของน้ําจํากัด, หรือการระบายความร้อนที่มีขนาดเล็กเกินไปทําให้อายุการใช้งานของอุปกรณ์สั้นลงและเกิดเวลาหยุดทํางานโดยไม่คาดคิด.
อุปกรณ์ให้ความร้อนแบบความต้านทานมีความเรียบง่ายทางกลไกแต่ยังคงต้องการการบํารุงรักษา: องค์ประกอบเสื่อมสภาพ, การลอยตัวของเทอร์โมคัปเปิล, ฉนวนเสื่อมสภาพ, พื้นผิวสัมผัสเกิดออกซิเดชัน, และความสม่ําเสมอของอุณหภูมิเตาหลอมเปลี่ยนแปลงตามกาลเวลา. ในแอปพลิเคชันที่สัมผัสโดยตรง, ความสะอาดของพื้นผิวและความสม่ำเสมอของแรงดันส่งผลโดยตรงต่อการถ่ายเทความร้อนและคุณภาพของชิ้นส่วน.
7. การใช้งานในอุตสาหกรรมทั่วไป
ทั้งสองเทคโนโลยีมีกรณีการใช้งานในอุตสาหกรรมที่พิสูจน์แล้ว. ปัจจัยที่ตัดสินคือเป้าหมายของกระบวนการ.
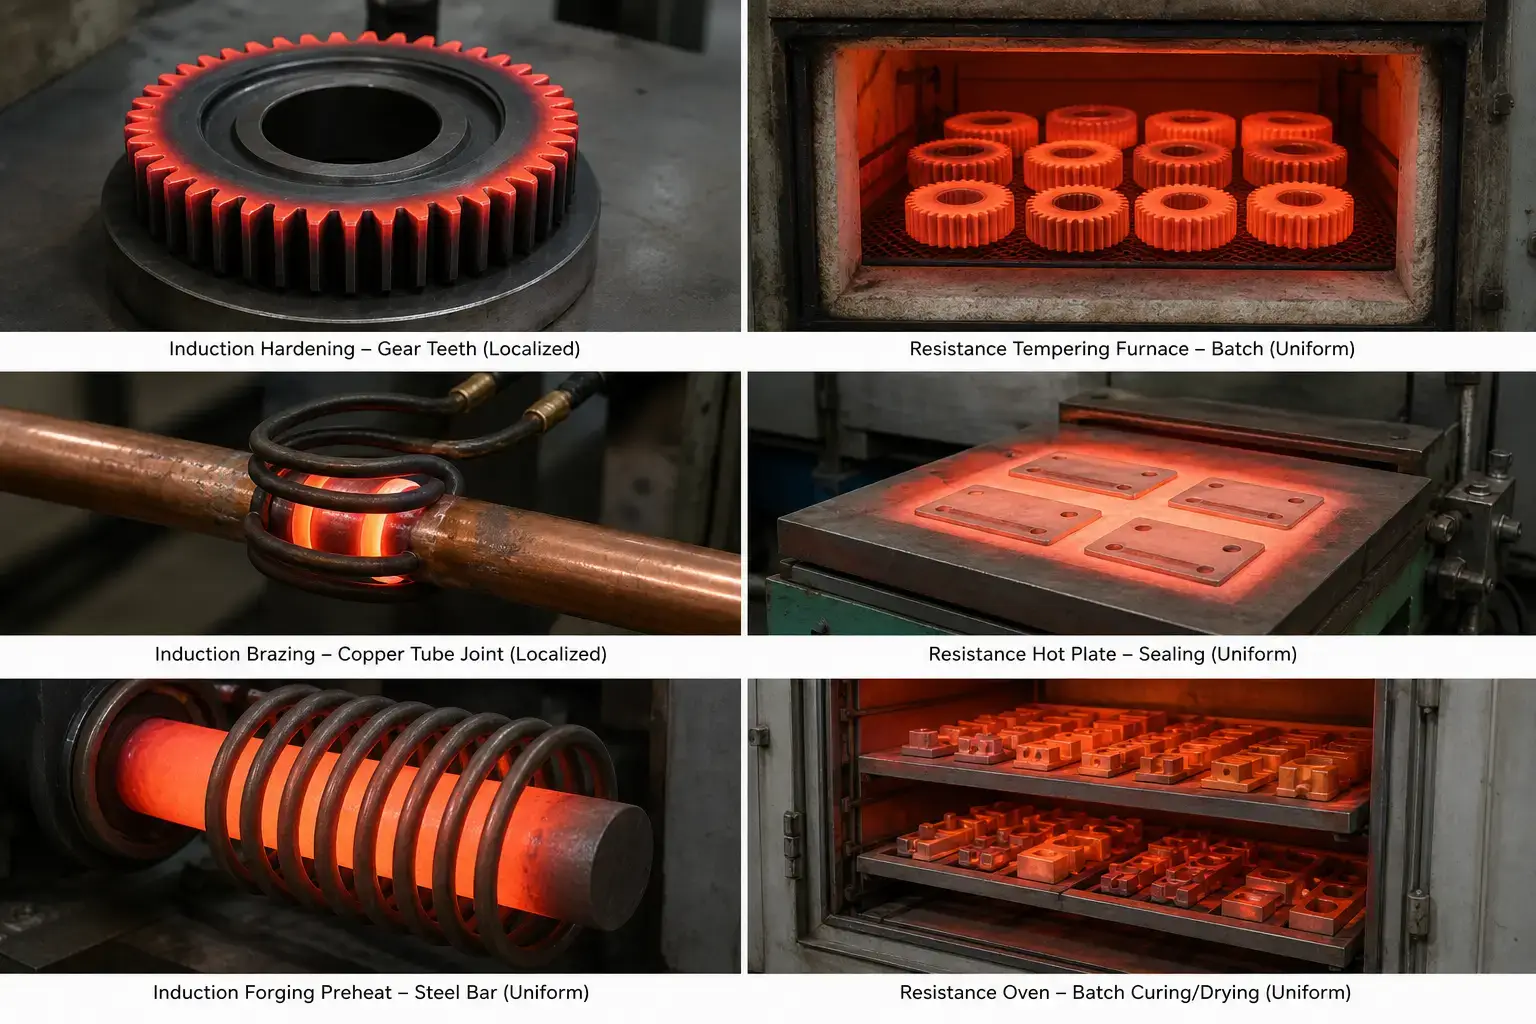
การให้ความร้อนด้วยเหนี่ยวนำถูกใช้อย่างแพร่หลายสำหรับ:
— การชุบแข็งด้วยเหนี่ยวนํา — เพลา, เฟือง, หมุด, ร่องแบริ่ง, และพื้นผิวของแบริ่ง, ซึ่งเพียงผิวด้านนอกเท่านั้นที่ต้องแข็งในขณะที่แกนกลางยังคงเหนียว
— การเชื่อมประสานและการบัดกรี — การประกอบเครื่องมือคาร์ไบด์, อุปกรณ์ทองแดง, ส่วนประกอบ HVAC, ซึ่งการให้ความร้อนจุดร่วมเฉพาะช่วยป้องกันความเสียหายต่อวัสดุข้างเคียง
— การประกอบแบบหดและการประกอบด้วยความร้อน — เฟืองเข้ากับเพลา, การใส่วงแบริ่งเข้าในตัวเรือน
— การให้ความร้อนล่วงหน้ากับแท่งปั๊ม, การอบอ่อน, และการให้ความร้อนก่อนการเชื่อม — รวดเร็ว, ตามความต้องการ, การเกิดชั้นตื้นน้อยที่สุด
การให้ความร้อนแบบต้านทานมักใช้สำหรับ:
— การอบอุณหภูมิเฉลี่ยและการบรรเทาความเครียดแบบเป็นชุด — ปริมาณชิ้นส่วนจำนวนมากที่ต้องการการแช่ร้อนสม่ำเสมอที่อุณหภูมิปานกลาง
— การทำให้แห้ง, การถ่ายเท, และการอบ — การเคลือบ, กาว, การอบคุ้มวัสดุผสมในเตาอบควบคุมบรรยากาศ
— การให้ความร้อนด้วยแผ่นร้อนและแผ่นทับ — การปิดผนึกพลาสติก, การขึ้นรูป, การให้ความร้อนในห้องปฏิบัติการ, กระบวนการปริมาณน้อย
— การประยุกต์ใช้เครื่องทำความร้อนประเภทตลับและแถบ — การให้ความร้อนด้วยการสัมผัสแบบเฉพาะจุดซึ่งความเรียบง่ายสำคัญกว่าความเร็ว
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับกระบวนการเฉพาะ, ดูคู่มือของเราเกี่ยวกับ ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ และ แนวทางปฏิบัติที่ดีที่สุดในการเชื่อมด้วยการเหนี่ยวนำ.
8. การประเมินตนเองอย่างรวดเร็ว: กระบวนการของคุณเน้นการเหนี่ยวนำหรือไม่?
ตรวจสอบแต่ละข้อที่ใช้กับการใช้งานของคุณ. ยิ่งคุณทำเครื่องหมายหลายช่อง, ยิ่งสร้างเหตุผลสนับสนุนการใช้การเหนี่ยวนำได้มากขึ้น.
☐ ชิ้นงานของฉันนำไฟฟ้า (เหล็ก, สแตนเลส, ทองแดง, ทองเหลือง, อลูมิเนียม).
☐ ฉันต้องการให้ความร้อนเพียงโซนเฉพาะ — ไม่ใช่ทั้งชิ้นส่วน.
☐ เวลารอบต่ำกว่า 60 วินาทีมีผลโดยตรงต่ออัตราการผลิตของฉัน.
☐ ความแม่นยำของอุณหภูมิมีความสำคัญต่อคุณภาพชิ้นส่วน, ความแข็ง, หรือความสมบูรณ์ของรอยต่อ.
☐ รูปทรงของชิ้นส่วนเป็นทรงกระบอกหรือมีความสม่ำเสมอพอที่ขดลวดจะล้อมรอบหรือไล่ตามมันได้ใกล้ ๆ.
☐ ฉันต้องการผสานการให้ความร้อนเข้ากับเซลล์อัตโนมัติที่มีการควบคุม PLC และสูตร.
☐ เปลวไฟเปิด, ไอร้อนแรง, หรือห้องที่มีความร้อนสูงไม่เป็นที่ต้องการในสถานที่ของฉัน.
☐ การลดของเสีย, การบิดเบี้ยว, และความแตกต่างระหว่างชิ้นส่วนต่อชิ้นส่วนมีผลตอบแทนการลงทุนที่วัดได้สำหรับการดำเนินงานของฉัน.
คะแนน 6–8: การเหนี่ยวนำเหมาะสมอย่างยิ่ง. เทคโนโลยีนี้ถูกสร้างขึ้นโดยเฉพาะสำหรับสภาพเหล่านี้.
คะแนน 3–5: คุณอยู่ในโซนสีเทา. ทำการทดสอบตัวอย่างกับชิ้นส่วนจริงของคุณ — ผลลัพธ์กระบวนการ, ไม่ใช่แผ่นสเปก, ควรตัดสินใจ.
คะแนน 0–2: การให้ความร้อนด้วยความต้านทานมีแนวโน้มที่จะเหมาะกับกระบวนการของคุณมากกว่า. กลับไปดูส่วนต่างๆ 5 ผ่าน 7 ข้างต้นสำหรับคำแนะนำเกี่ยวกับการทำแบทช์, ไม่เป็นตัวนำไฟฟ้า, หรือการใช้งานแช่ยาว.
คีย์ Takeaway
การให้ความร้อนด้วยการเหนี่ยวนำเทียบกับการให้ความร้อนด้วยความต้านทาน ไม่ได้เกี่ยวกับว่าเทคโนโลยีใดเหนือกว่าโดยทั่วไป. แต่เกี่ยวกับว่าเทคโนโลยีใดสอดคล้องกับวัสดุของคุณ, รูปทรงเรขาคณิต, เวลารอบการทํางาน, และสภาพแวดล้อมการผลิตของคุณ. การเหนี่ยวนำเป็นจ้าวเมื่อความเร็ว, การระบุตำแหน่ง, และความสามารถในการทำซ้ำมีความสำคัญ — การชุบแข็ง, การบัดกรี, การอบร้อนก่อนการตีขึ้นรูป, การประกอบแบบหดพอดี. การให้ความร้อนด้วยความต้านทานยังคงมีบทบาทสำหรับการประมวลผลแบบชุด, วัสดุที่ไม่เป็นตัวนำไฟฟ้า, รอบการแช่ยาว, และการใช้งานที่ความเรียบง่ายมีความสำคัญมากกว่าความเร็ว. เริ่มต้นจากชิ้นส่วน, ไม่ใช่เทคโนโลยี, และคำตอบมักชัดเจน.
Q: ความแตกต่างหลักระหว่างการให้ความร้อนแบบเหนี่ยวนำและการให้ความร้อนแบบความต้านทานคืออะไร?
ก: การเหนี่ยวนำสร้างความร้อนโดยตรงภายในชิ้นงานที่นำไฟฟ้าโดยใช้สนามแม่เหล็ก — ชิ้นส่วนนั้นเองคือแหล่งความร้อน. การให้ความร้อนด้วยความต้านทานจะสร้างความร้อนในองค์ประกอบที่แยกจากกัน (ลวดขด, ตลับหมึก, แถบ) และถ่ายทอดไปยังชิ้นส่วนโดยการนำ, การพาเชื้อร้อน, หรือรังสี.
Q: การทำความร้อนแบบเหนี่ยวนำมีประสิทธิภาพด้านพลังงานมากกว่าการให้ความร้อนด้วยความต้านทานเสมอไป?
ก: ไม่เสมอไป. การเหนี่ยวนำมักจะมีประสิทธิภาพมากกว่าเพื่อความรวดเร็ว, การทำความร้อนแบบเฉพาะจุดของโลหะเนื่องจากพลังงานความร้อนที่สิ้นเปลืองน้อยลง, อุปกรณ์จับยึด, หรือมวลเตา. แต่ประสิทธิภาพที่แท้จริงขึ้นอยู่กับการออกแบบคอยล์, การจับคู่ความถี่, ระยะเชื่อมต่อ, และการเลือกแหล่งพลังงาน. ระบบเหนี่ยวนำที่ออกแบบมาไม่ดีอาจมีประสิทธิภาพต่ำกว่าเตาต้านทานที่ได้รับการปรับแต่งอย่างดี.
Q: การเหนี่ยวนำความร้อนสามารถทดแทนเตาต้านทานได้อย่างสมบูรณ์?
ก: บางส่วน. การเหนี่ยวนำสามารถเปลี่ยนความร้อนของเตาต้านทานได้เมื่อกระบวนการต้องการความรวดเร็ว, การให้ความร้อนเฉพาะจุดของชิ้นส่วนที่เป็นสื่อกระแสไฟฟ้า — การแข็งตัว, การบัดกรี, การอบร้อนก่อนการตีขึ้นรูป. เตาต้านทานยังดีกว่าสำหรับการแบ่งเบาบรรเทาแบบแบทช์, รอบการแช่ยาว, การประมวลผลที่ควบคุมบรรยากาศ, หรือการให้ความร้อนแก่วัสดุที่ไม่นำไฟฟ้า เช่น พลาสติกและเซรามิก.
Q: ฉันควรเตรียมอะไรบ้างก่อนติดต่อผู้จำหน่ายอุปกรณ์ทำความร้อนแบบเหนี่ยวนำ?
ก: มีเกรดวัสดุของคุณ, ภาพวาดบางส่วน, อุณหภูมิเป้าหมาย, โซนความร้อน, เป้าหมายรอบเวลา, และปริมาณการผลิตประจำปีพร้อมใช้งาน. หากเป็นไปได้, ส่งตัวอย่างชิ้นส่วนสำหรับการทดลองกระบวนการ — ไม่มีอะไรแทนการทดสอบจริงกับชิ้นงานของคุณได้.
กำลังพิจารณาระหว่างการให้ความร้อนแบบเหนี่ยวนำและแบบต้านทาน?
ส่งรายละเอียดชิ้นงานและข้อกำหนดกระบวนการของคุณให้เรา. เราจะประเมินว่าเหนี่ยวนำเหมาะกับการใช้งานของคุณหรือไม่ — และแนะนำระบบที่เหมาะสมกับชิ้นส่วนของคุณ, ไม่ใช่ใบเสนอราคาที่เหมาะกับทุกคน.