感应加热与电阻加热: 哪种电加热方法适合您的工艺?
感应加热与电阻加热 每当制造商需要为生产选择电加热方法时,这种比较就会出现. 两者都将电能转化为热能. 两者都能达到工业温度. 但它们以根本不同的方式产生和传递热量,而这些差异会影响循环时间, 零件质量, 能源消耗, 以及该流程如何轻松地集成到您的生产线中.
本指南从工程和采购的角度比较了这两种方法: 他们如何工作, 各有所长, 以及如何决定哪一个适合您的流程.
| 1. 每种技术的工作原理 | 5. 材料 & 零件几何形状 |
| 2. 核心差异一览 | 6. 设备 & 集成 |
| 3. 速度 & 能源效率 | 7. 常见工业应用 |
| 4. 温度控制 & 重复性 | 8. 快速自我评分: 感应? |
1. 每种技术的工作原理
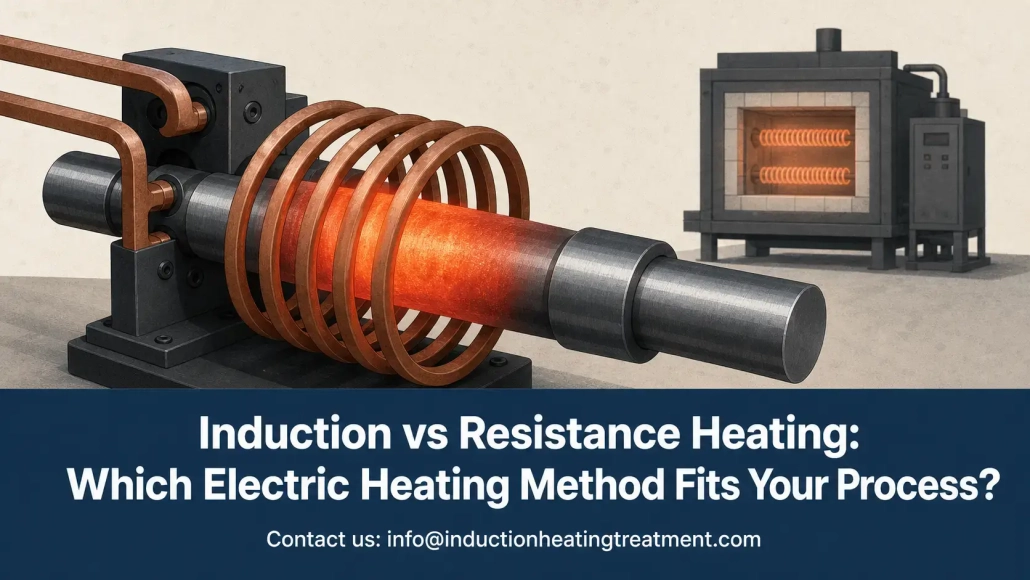
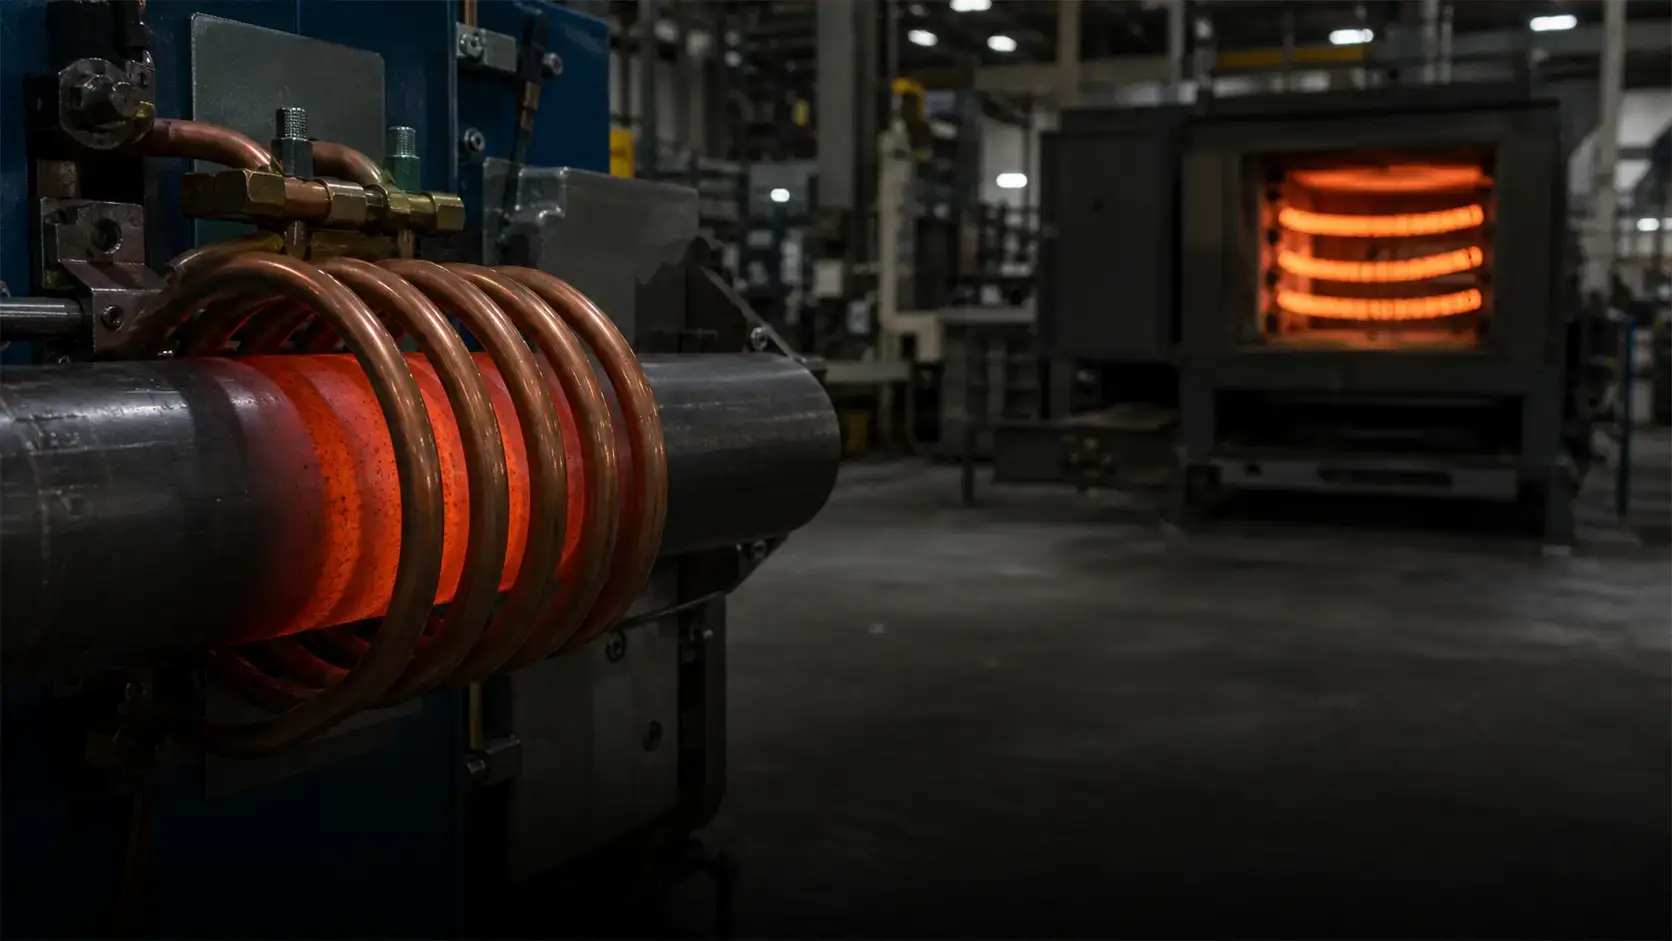
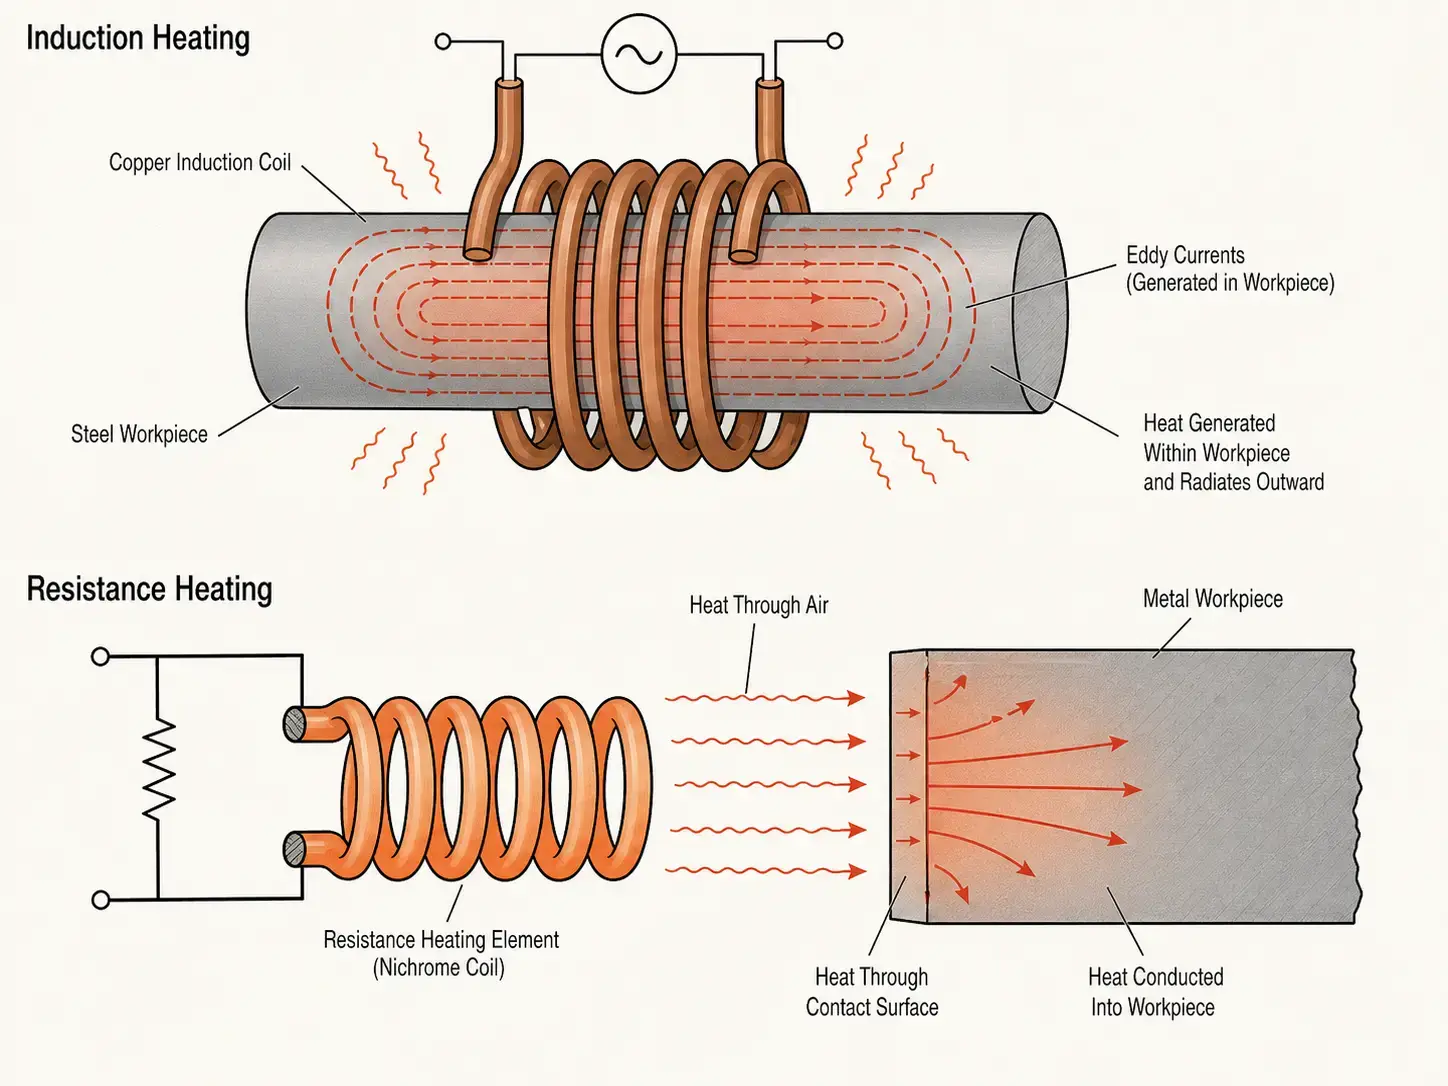
感应加热 利用交变电磁场在导电工件内直接产生热量. 感应电源通过铜线圈发送交流电流, 创建磁场. 当金属部件进入该场时, 零件本身内部会产生涡流,这些电流会从内到外产生热量. 该部件本身就是热源. 没有联系. 无预热延迟. 无中间介质.
电阻加热使电流通过电阻元件——线圈, 一根棒, 一个墨盒, 或扁平条带——该元件会变热. 然后热量通过传导传递到工件, 对流, 或辐射. 在烤箱或熔炉中, 该元件加热室内空气和墙壁, 然后加热零件. 直接接触电阻加热, 热元件接触零件.
实际的区别在于热量产生的位置. 感应在金属内部产生它. 阻力在单独的元素中产生并将其移动到零件. 其他一切——速度, 精确, 效率, 部分失真——源自这一区别.
2. 核心差异一览
| 因素 | 感应加热 | 电阻加热 |
|---|---|---|
| 发热 | 工件内部——电磁感应 | 在电阻元件中——焦耳热, 然后转移 |
| 升温速率 | 达到目标温度的秒数 | 分钟 — 元件和腔室必须首先加热 |
| 本土化 | 精确 — 仅加热线圈内部的区域 | 广泛 - 通常加热腔室, 滚筒, 或接触面积 |
| 材料兼容性 | 仅导电材料 | 导电和非导电 — 金属, 塑料, 陶瓷 |
| 预热时间 | 无 — 即时启动, 即时关闭 | 达到室或元件设定点的分钟数 |
| 自动化准备情况 | 优秀——周期短, 轻松的 PLC/机器人集成 | 中等——更适合批量或半自动化流程 |
3. 速度和能源效率
加热速度是电磁感应最有力的论据之一. 因为零件内部会产生热量, 没有等待元素, 炉室, 或压板达到温度. 一根钢轴, 齿轮, 或钢坯可以在几秒钟内从冷态转变为锻造或硬化温度.
电阻加热总是涉及热切换: 元件变热 → 空气或接触表面变热 → 零件变热. 在间歇式炉中, 整个室质量——耐火材料, 固定装置, 大气 — 必须在工作负载达到温度之前浸泡. 对于长周期批处理来说,这种开销是可以接受的. 它成为高通量生产线的瓶颈.
在能源方面, 感应将更高比例的输入功率直接传送到工件中 — 通常为 50–80% 当线圈设计良好并且频率与部件匹配时的系统效率. 电阻炉将能量损失到室壁上, 排气, 固定装置, 和重复的热循环. 效率本身并不总是决定选择——每千瓦时的成本与. 周期时间对比. 废品率共同决定投资回报率. 对数据进行更深入的分析, 请参阅我们的 感应加热功率计算 指导.
4. 温度控制和工艺重复性
感应系统提供精确的, 近瞬时功率控制. 与闭环高温计反馈和基于配方的自动化相结合, 每个零件都接受几乎相同的加热条件——对于硬化至关重要, 钎焊, 以及任何具有严格温度窗口的工艺.
电阻加热也能准确保温, 尤其是在高热质量的熔炉中. 但响应速度较慢 - 您无法在几秒钟内改变热室或大压板的温度. 如果您的流程需要快速提升, 步骤变化, 或每个零件的分析, 感应反应更快.
生产的可重复性不仅仅取决于技术标签. 用于感应, 它取决于一致的零件定位, 线圈状况, 和电源设置. 对于电阻, 这取决于元素健康状况, 接触质量, 负载分配, 和气流均匀度. 在这两种情况下, 受控的工艺窗口比设备上的名称更重要.
5. 材料和零件几何形状
第一个筛选问题是最简单的: 工件是否具有电导性? 感应加热需要它 —— 钢, 不锈钢, 铜, 黄铜, 铝也可以. 电阻加热可以加热你能放进烤箱或压在热表面上的任何东西: 金属, 塑料, 陶瓷, 复合材料, 粘合剂.
对于像碳钢和合金钢这样的铁金属, 感应可以高效地与磁场耦合——尤其是在居里温度以下——使其成为淬火和锻造预热的首选. 像铜和铝这样的非铁金属也可以通过感应加热, 但由于其较低的电阻率,它们通常需要更高的功率密度和不同的频率选择.
零件几何形状也很重要. 当线圈能够环绕或紧贴零件时,感应加热效果最佳 —— 轴类, 齿轮, 轴承, 管材, 紧固件, 以及圆柱形零件是理想的. 复杂或不规则的形状可能需要定制线圈工程, 磁通集中器, 旋转, 或扫描. 当零件简单地放置在烤箱中时,电阻加热更能适应奇怪的几何形状, 但直接接触电阻加热难以应对不良或变化的接触表面.
6. 设备, 维护, 与整合
感应系统比基本电阻加热器更具设计性. 它包括一个电源, 感应线圈, 水冷系统, 控制界面, 安全联锁装置, 并且经常进行零件处理. 当回报是速度时,复杂性并不是一个缺点, 可重复性, 并轻松集成到自动化单元中.
电源尺寸应基于零件质量, 材料, 目标温度, 周期时间, 和生产速度——而不是凭猜测. 过度配置会浪费资金. 配置不足会导致周期缓慢和工艺不稳定. 我们的 电源选择指南 详细讲解计算方法.
冷却同样重要. 感应线圈和电源电子设备会产生必须可靠移除的热量. 水质差, 流量受限, 或冷却不足会缩短设备寿命并导致计划外停机.
电阻加热设备机械结构更简单,但仍需维护: 元素降解, 热电偶漂移, 绝缘体损坏, 接触面氧化, 炉温均匀性随时间变化. 在直接接触应用中, 表面清洁度和压力一致性直接影响传热和零件质量.
7. 常见工业应用
两项技术都已证明在工业中有实际应用案例. 决定因素是工艺目标.
感应加热被广泛用于:
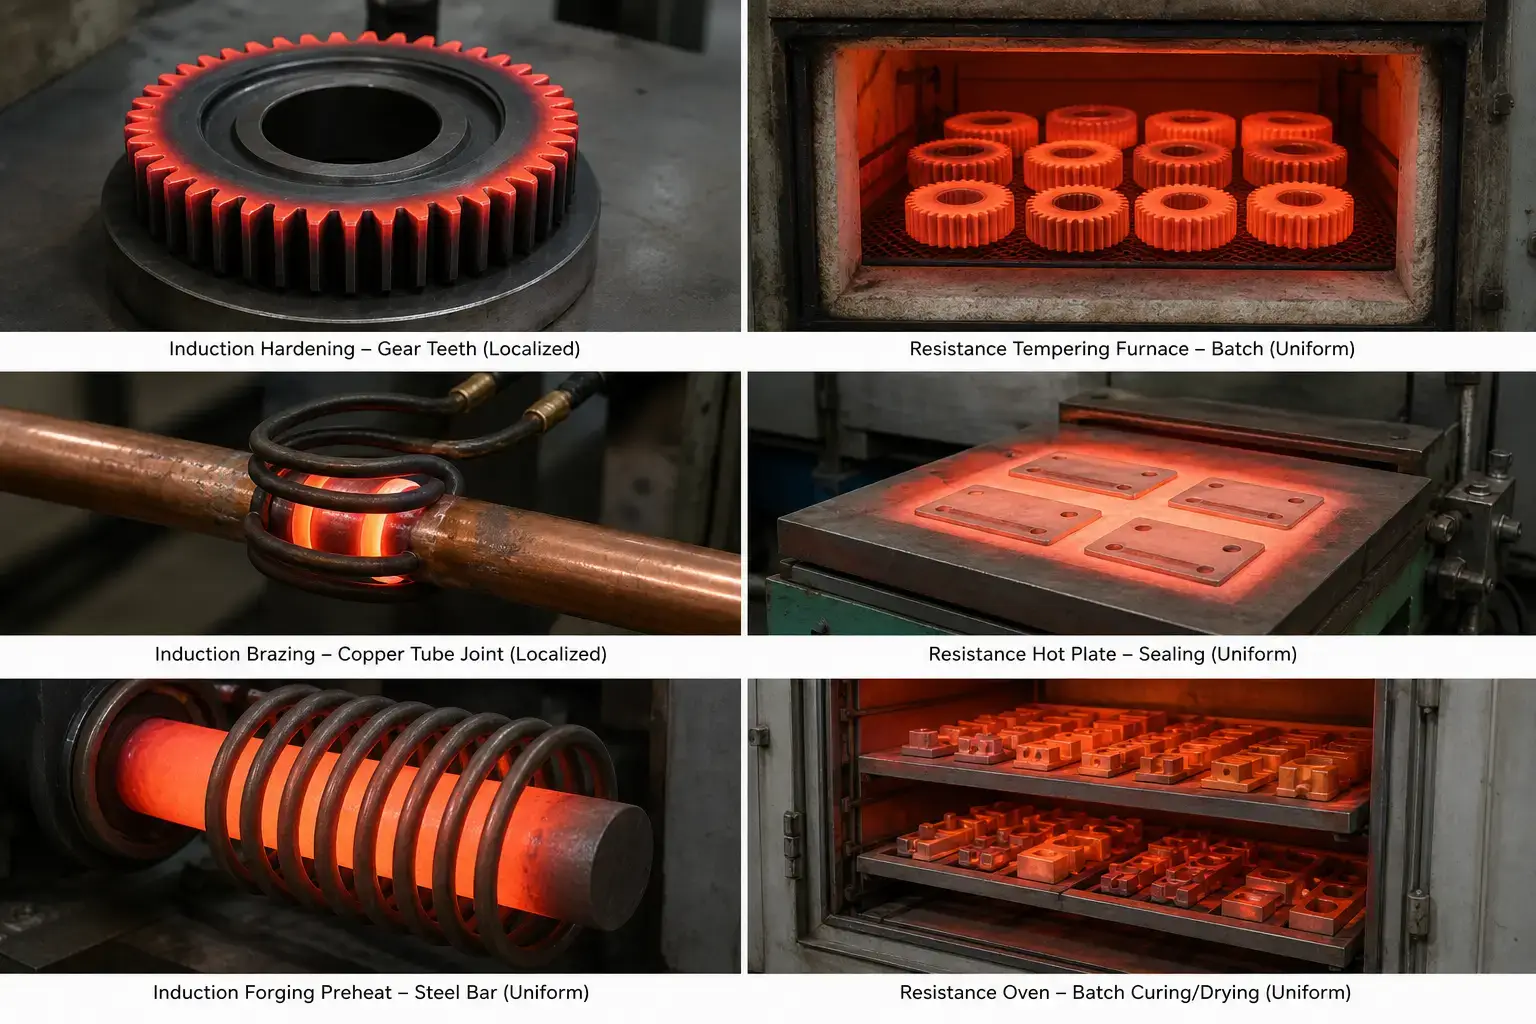
— 感应淬火 — 轴, 齿轮, 销钉, 套圈, 和轴承表面, 只需要硬化外表面,而核心保持韧性
— 钎焊和焊接 — 硬质合金工具组装, 铜配件, 暖通空调组件, 局部接头加热可以防止对相邻材料造成损坏
— 收缩配合和热装配 — 齿轮装在轴上, 将轴承套圈装入轴承座
— 锻坯预热, 退火, 以及焊接前的预热 - 快速地, 一经请求, 最小规模的形成
电阻加热通常用于:
— 批量回火和消除应力 — 大量零件需要在中等温度下均匀浸泡
— 烘干, 养护, 和烘烤 — 涂料, 粘合剂, 可控气氛烘箱中的复合材料固化
— 热板和压板加热 — 塑料密封, 成型, 实验室加热, 小批量工艺
— 筒式和带式加热器应用 — 局部接触加热,简单性比速度更重要
有关具体流程的更多信息, 请参阅我们的指南 常见的感应硬化缺陷 以及 感应钎焊最佳实践.
8. 快速自我评分: 您的流程是否精益归纳?
勾选适用于您应用的每一项声明. 您勾选的框越多, 感应的理由就越充分.
☐ 我的工件是导电的 (钢, 防锈的, 铜, 黄铜, 铝).
☐ 我只需要加热特定区域 — 不是整个部分.
☐ 循环时间下 60 秒直接影响我的吞吐量.
☐ 温度精度对于零件质量至关重要, 硬度, 或关节完整性.
☐ 零件的几何形状是圆柱形或足够规则,以便线圈围绕或紧密跟随它.
☐ 我想将加热集成到带有 PLC 和配方控制的自动化单元中.
☐ 明火, 热排气, 或者我的设施不需要大型加热室.
☐ 减少废品, 变形, 零件之间的差异对我的运营具有可衡量的投资回报率.
得分 6–8: 感应式非常适合. 该技术是专门针对这些条件而设计的.
得分 3–5: 你处于灰色地带. 对您的实际零件进行样本测试 — 过程结果, 不是规格表, 应该决定.
得分 0–2: 电阻加热可能更适合您的工艺. 重温各部分 5 通过 7 以上为批次指导, 不导电的, 或长时间浸泡应用.
要点
感应加热与电阻加热 并不是哪种技术普遍优越. 关键在于哪一个与您的材料相符, 几何形状, 周期时间, 和生产环境. 当速度较高时,感应占主导地位, 本土化, 和可重复性很重要——硬化, 钎焊, 锻造预热, 过盈配合. 电阻加热为批量处理奠定了基础, 非导电材料, 长浸泡周期, 以及简单性胜于速度的应用. 从零件开始, 不是技术, 答案通常会变得清晰.
问: 感应加热和电阻加热的主要区别是什么?
一个: 感应利用电磁场直接在导电工件内部产生热量 - 该零件是其自身的热源. 电阻加热在单独的元件中产生热量 (盘绕线, 墨盒, 钢带) 并通过传导将其转移到零件, 对流, 或辐射.
问: 感应加热总是比电阻加热更节能吗?
一个: 不一定. 归纳法通常更有效、更快速, 金属的局部加热,因为加热空气浪费的能量更少, 固定装置, 或炉体质量. 但实际效率取决于线圈设计, 频率匹配, 耦合距离, 和电源选择. 设计不良的感应系统可能会不如调整良好的电阻炉.
问: 感应加热可以完全替代电阻炉吗?
一个: 部分. 当工艺需要快速时,感应可以代替电阻炉加热, 导电部件的局部加热——硬化, 钎焊, 锻造预热. 电阻炉仍然更适合批量回火, 长浸泡周期, 气氛控制处理, 或加热塑料和陶瓷等非导电材料.
问: 联系感应加热设备供应商之前我应该准备什么?
一个: 有你的材料等级, 零件图, 目标温度, 加热区, 周期时间目标, 及年生产量已准备就绪. 如果可能的话, 发送样品零件进行工艺试验——没有什么可以取代对实际工件进行真正的测试运行.