Riscaldamento a induzione vs riscaldamento a resistenza: Quale metodo di riscaldamento elettrico si adatta al tuo processo?
Riscaldamento ad induzione vs riscaldamento a resistenza è un confronto che emerge ogni volta che i produttori devono scegliere un metodo di riscaldamento elettrico per la produzione. Entrambi convertono l'elettricità in calore. Entrambi possono raggiungere temperature industriali. Ma generano e consegnano quel calore in modi fondamentalmente diversi — e quelle differenze si ripercuotono sul tempo di ciclo, qualità della parte, consumo energetico, e come facilmente il processo si integra nella tua linea.
Questa guida confronta entrambi i metodi dal punto di vista dell'ingegneria e dell'acquisto: come funzionano, Dove ciascuno eccelle, E come decidere quale si adatta al tuo processo.
1. Come Funziona Ogni Tecnologia
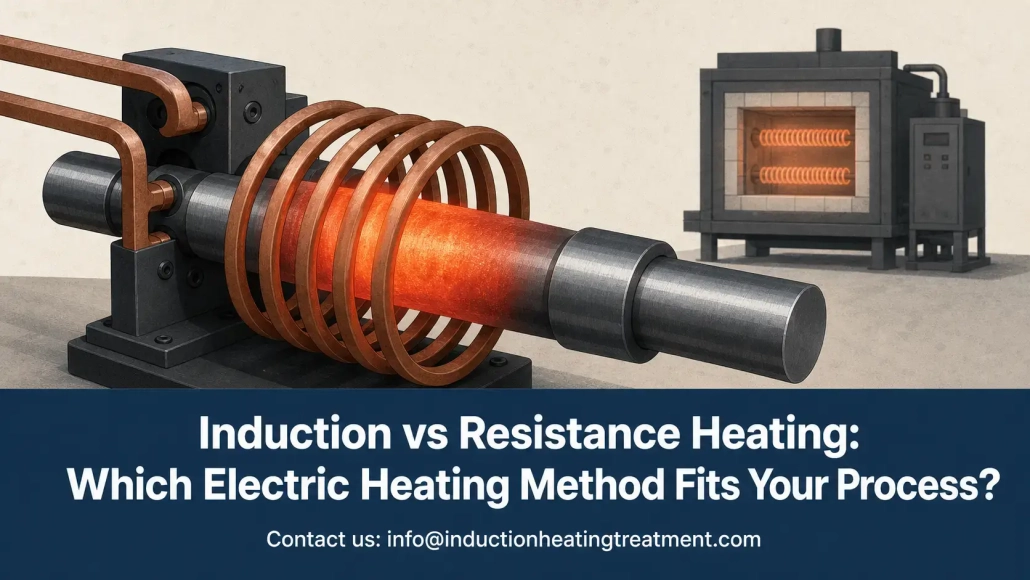
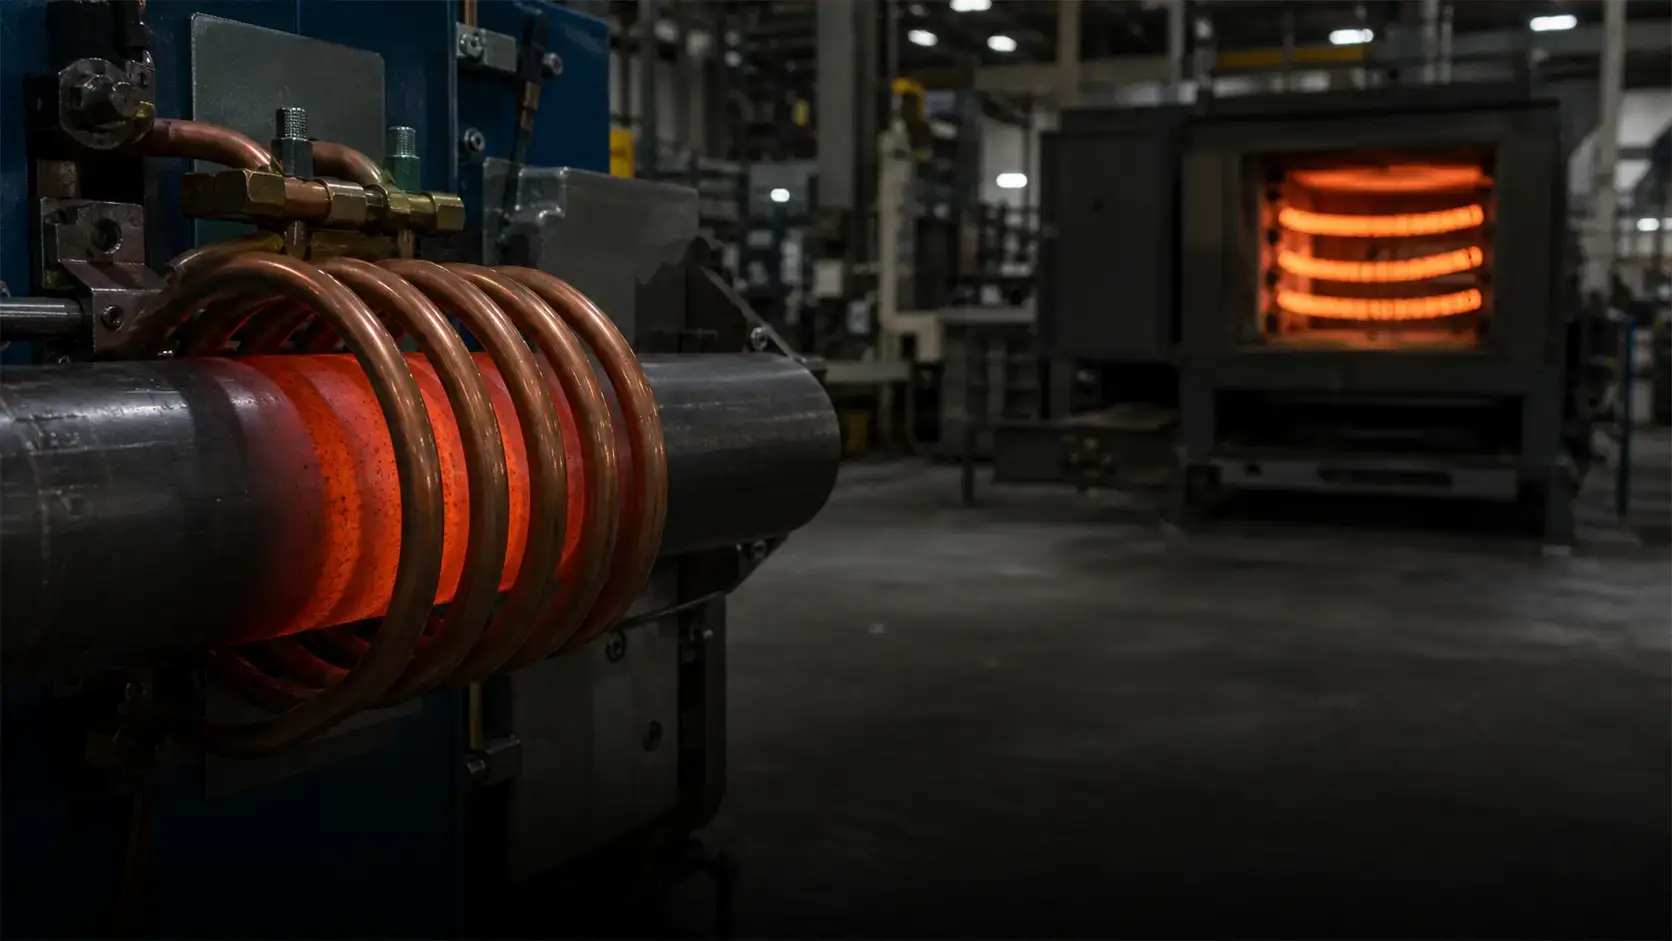
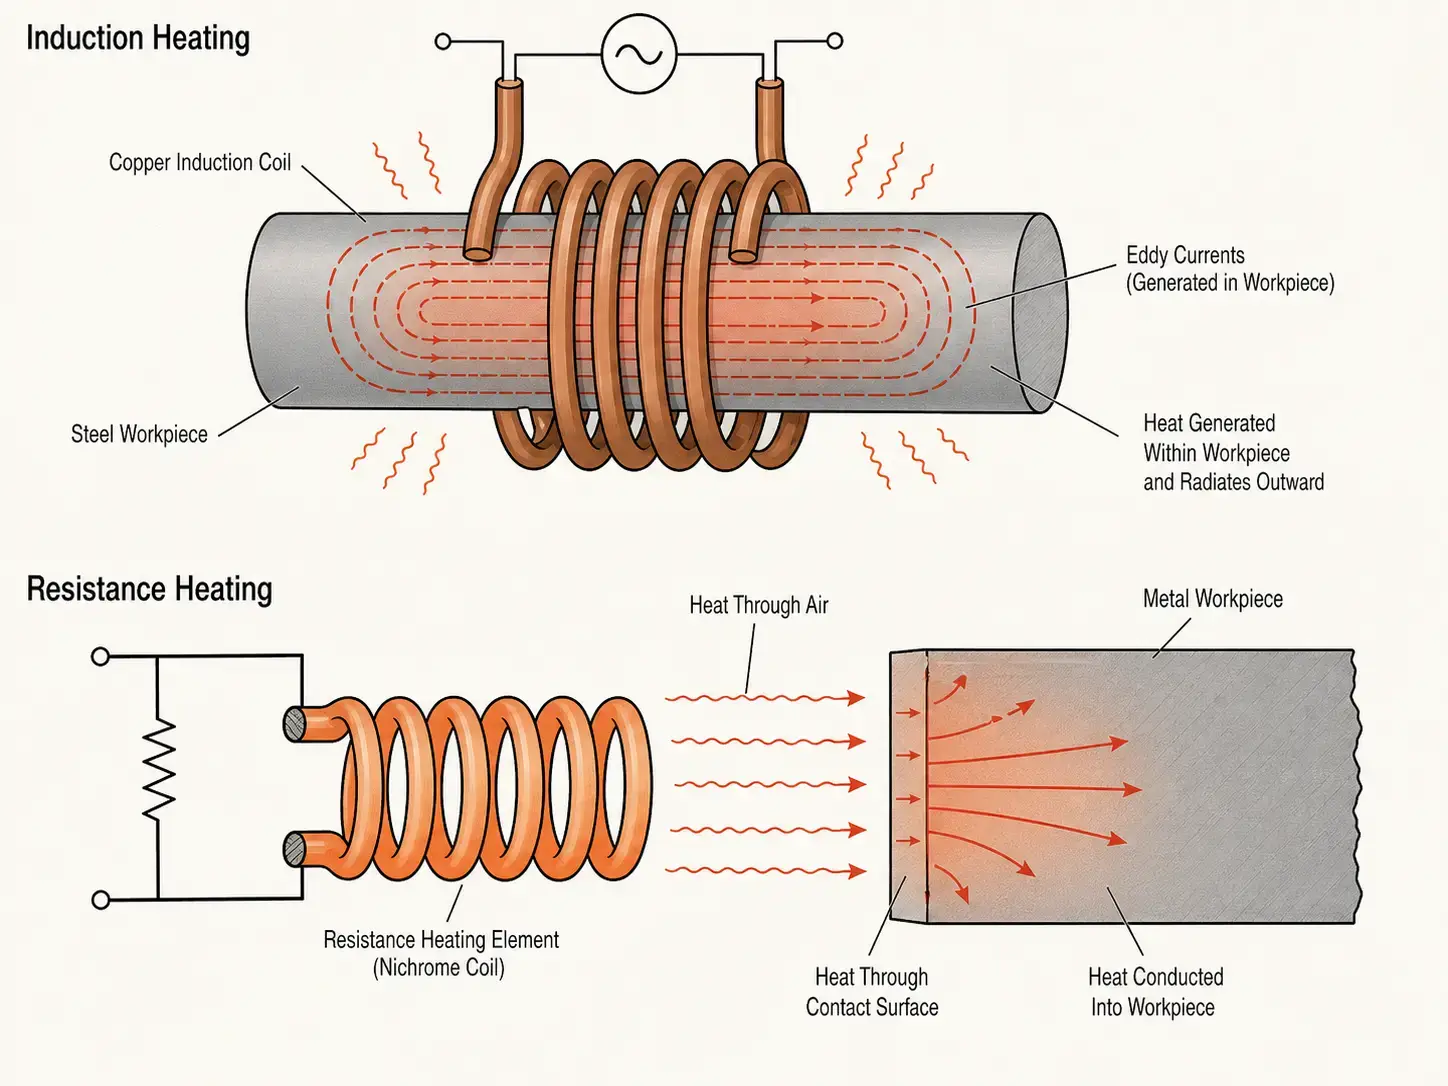
Riscaldamento ad induzione Utilizza un campo elettromagnetico alternato per generare calore direttamente all'interno di un pezzo elettricamente conduttivo. Un alimentatore di potenza ad induzione invia corrente alternata attraverso una bobina di rame, Creando un campo magnetico. Quando una parte metallica entra in quel campo, i correnti eddy vengono indotte all'interno della parte stessa — e quelle correnti generano calore dall'interno verso l'esterno. La parte è la sua stessa fonte di calore. Nessun contatto. Nessun ritardo di riscaldamento. Nessun mezzo intermedio.
Il riscaldamento a resistenza fa passare la corrente attraverso un elemento resistivo — un filo avvolto, un'asta, una cartuccia, o una striscia piatta — e quell'elemento si scalda. Il calore si trasferisce quindi al pezzo per conduzione, convezione, o radiazione. In una stufa o forno, l'elemento scalda l'aria e le pareti della camera, che poi riscalda la parte. Nel riscaldamento a resistenza a contatto diretto, l'elemento caldo tocca la parte.
La differenza pratica è dove nasce il calore. L'induzione lo genera all'interno del metallo. La resistenza lo genera in un elemento separato e lo sposta nella parte. Tutto il resto: velocità, precisione, efficienza, distorsione parziale: deriva da questa distinzione.
2. Differenze Principali a Sguardo
| Fattore | Riscaldamento a Induzione | Riscaldamento a resistenza |
|---|---|---|
| Generazione di calore | All'interno del pezzo — induzione elettromagnetica | In un elemento resistivo — riscaldamento Joule, poi trasferito |
| Velocità di riscaldamento | Secondi per raggiungere la temperatura target | Minuti — l'elemento e la camera devono riscaldarsi prima |
| Localizzazione | Preciso — riscalda solo la zona all'interno della bobina | Ampio — generalmente riscalda una camera, piastra, o area di contatto |
| Compatibilità dei materiali | Solo materiali conduttivi elettricamente | Conduttivi e non conduttivi — metalli, plastiche, ceramiche |
| Tempo di riscaldamento | Nessuno — acceso istantaneo, spento istantaneo | Minuti per raggiungere il punto di regolazione della camera o dell'elemento |
| Prontezza per l'automazione | Eccellente — cicli brevi, facile integrazione PLC/robot | Moderato — più adatto a processi batch o semi-automatizzati |
3. Velocità ed efficienza energetica
La rapidità di riscaldamento è uno dei principali punti di forza dell'induzione. Poiché il calore viene generato all'interno del pezzo, non c'è attesa per un elemento, camera del forno, o piastra per raggiungere la temperatura. Un albero in acciaio, ingranaggio, o un billette può passare da freddo a temperatura di forgiatura o tempra in pochi secondi.
Il riscaldamento a resistenza comporta sempre un trasferimento termico: l'elemento si scalda → l'aria o la superficie di contatto si scalda → la parte si scalda. Nei forni a batch, l'intera massa della camera — refrattario, attrezzature, l'atmosfera — deve assorbire prima che il carico raggiunga la temperatura. Quel sovraccarico è accettabile per l'elaborazione batch a ciclo lungo. Diventa un collo di bottiglia nelle linee ad alto throughput.
Sul lato energia, l'induzione fornisce una percentuale più alta di potenza di input direttamente nel pezzo — tipicamente 50–80% l'efficienza del sistema quando la bobina è ben progettata e la frequenza è abbinata alla parte. I forni a resistenza perdono energia verso le pareti della camera, scarico, attrezzature, e cicli termici ripetuti. L'efficienza da sola non determina sempre la scelta — il tuo costo per kWh rispetto. al tempo del ciclo rispetto. al tasso di scarto determina insieme il ROI. Per uno sguardo più approfondito sui numeri, vedere il nostro calcolo della potenza di riscaldamento a induzione guida.
4. Controllo della temperatura e ripetibilità del processo
I sistemi a induzione offrono un controllo preciso, e quasi istantaneo della potenza. Quando combinati con il feedback del pirometro ad anello chiuso e l'automazione basata su ricette, ogni pezzo riceve condizioni di riscaldamento quasi identiche — critico per la tempra, brasatura, e per qualsiasi processo con una finestra di temperatura stretta.
Il riscaldamento a resistenza può anche mantenere la temperatura in modo accurato, soprattutto in forni con elevata massa termica. Ma la risposta è più lenta: non è possibile modificare la temperatura di una camera calda o di una piastra di grandi dimensioni in pochi secondi. Se il tuo processo richiede un rapido accelerazione, cambiamenti di passo, o profilazione per parte, l'induzione risponde più velocemente.
La ripetibilità nella produzione non dipende solo dall'etichetta tecnologica. Per induzione, dipende dal posizionamento coerente delle parti, lo stato della bobina, e le impostazioni di potenza. Per resistenza, dipende dalla salute degli elementi, qualità del contatto, distribuzione del carico, e uniformità del flusso d'aria. In entrambi i casi, una finestra di processo controllata conta più del nome sull'attrezzatura.
5. Materiale e geometria delle parti
La prima domanda di selezione è la più semplice: il pezzo è elettricamente conduttivo? L'induzione lo richiede — acciaio, acciaio inox, rame, ottone, alluminio funzionano tutti. Il riscaldamento a resistenza può riscaldare qualsiasi cosa tu possa mettere in forno o premere contro una superficie calda: metalli, plastiche, ceramiche, compositi, adesivi.
Per i metalli ferrosi come acciai al carbonio e legati, l'induzione si accoppia in modo efficiente con il campo magnetico — specialmente al di sotto della temperatura di Curie — rendendola la scelta ideale per l'indurimento e il preriscaldo della forgiatura. I metalli non ferrosi come rame e alluminio possono essere riscaldati anche per induzione, ma richiedono tipicamente una densità di potenza più alta e una selezione diversa della frequenza a causa della loro resistività più bassa.
La geometria del pezzo è importante anche. L'induzione funziona meglio quando la bobina può avvolgere o seguire da vicino il pezzo — assi, ingranaggi, cuscinetti, tubi, elementi di fissaggio, e componenti cilindrici sono ideali. Forme complesse o irregolari potrebbero richiedere un'ingegneria della bobina personalizzata, concentratori di flusso, Rotazione, o scansione. Il riscaldamento a resistenza è più tollerante nel caso di geometrie strane quando le parti vengono semplicemente posizionate in un forno, ma il riscaldamento a resistenza a contatto diretto fatica con superfici di contatto scadenti o variabili.
6. Attrezzature, Manutenzione, e integrazione
Un sistema a induzione è più ingegnerizzato di un riscaldatore a resistenza di base. Include un alimentatore, bobina a induzione, sistema di raffreddamento ad acqua, interfaccia di controllo, blocchi di sicurezza, e spesso la gestione delle parti. Questa complessità non è uno svantaggio quando il vantaggio è la velocità, la ripetibilità, e facile integrazione nelle celle automatizzate.
La dimensione dell'alimentatore dovrebbe basarsi sulla massa del componente, materiale, temperatura target, tempo di ciclo, e sul tasso di produzione — non su ipotesi. Sovradimensionare spreca capitale. Sottodimensionare crea cicli lenti e processi instabili. La nostra guida alla selezione dell'alimentazione spiega il calcolo passo passo.
Il raffreddamento è altrettanto importante. Le bobine di induzione e l'elettronica di potenza generano calore che deve essere rimosso in modo affidabile. Scarsa qualità dell'acqua, flusso limitato, o raffreddamento sottodimensionato riduce la vita dell'attrezzatura e provoca fermi imprevisti.
Le apparecchiature di riscaldamento a resistenza sono meccanicamente più semplici ma richiedono comunque manutenzione: gli elementi si degradano, deriva delle termocoppie, l'isolamento si rompe, le superfici di contatto si ossidano, e l'uniformità della temperatura del forno cambia nel tempo. Nelle applicazioni a contatto diretto, la pulizia della superficie e la consistenza della pressione influiscono direttamente sul trasferimento di calore e sulla qualità delle parti.
7. Applicazioni industriali comuni
Entrambe le tecnologie hanno dimostrato casi di utilizzo industriale. Il fattore decisivo è l’obiettivo del processo.
Il riscaldamento a induzione è ampiamente utilizzato:
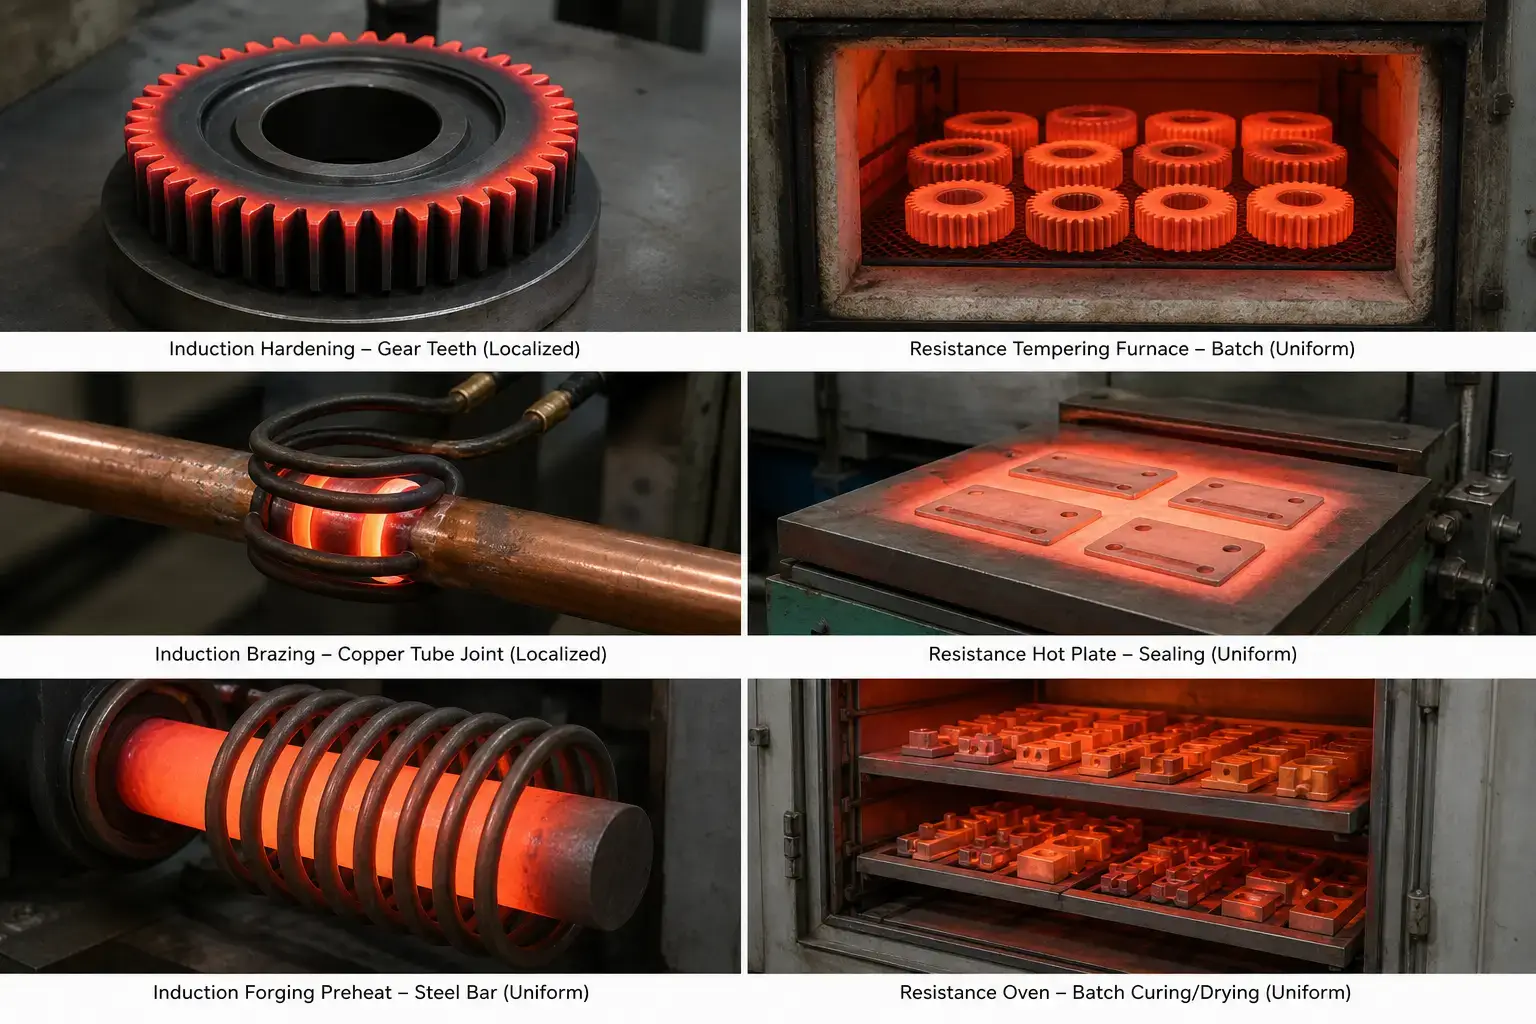
— L'indurimento a induzione — alberi, ingranaggi, perni, gare, e superfici portanti, dove solo la superficie esterna necessita di indurimento mentre il nucleo rimane tenace
— Brasatura e saldatura — gruppo utensile in metallo duro, raccordi in rame, Componenti HVAC, dove il riscaldamento localizzato del giunto previene danni ai materiali adiacenti
— Montaggio a caldo e assemblaggio termico — ingranaggi sugli alberi, anelli dei cuscinetti negli alloggiamenti
— Preriscaldamento della billetta di forgiatura, ricottura, e preriscaldamento prima della saldatura - veloce, su richiesta, formazione di scaglie minime
Il riscaldamento a resistenza è comunemente usato per:
— Tempra batch e distensione — grandi quantità di pezzi che richiedono un bagno uniforme a temperature moderate
— Essiccazione, curare, e cottura — rivestimenti, adesivi, polimerizzazione dei compositi in forni ad atmosfera controllata
— Riscaldamento piastra e piastra riscaldante — sigillatura in plastica, formatura, riscaldamento del laboratorio, processi a basso volume
— Applicazioni con riscaldatori a cartuccia e a striscia — riscaldamento a contatto localizzato dove la semplicità conta più della velocità
Per ulteriori informazioni su processi specifici, consulta le nostre guide su difetti comuni della tempra a induzione e migliori pratiche di brasatura a induzione.
8. Autovalutazione Rapida: Il tuo processo di induzione snella?
Seleziona ogni dichiarazione che si applica alla tua domanda. Più caselle selezioni, più forte sarà il caso per l'induzione.
☐ Il mio pezzo è elettricamente conduttivo (acciaio, inox, rame, ottone, alluminio).
☐ Ho bisogno di riscaldare solo una zona specifica — non l'intero pezzo.
☐ Il tempo del ciclo sotto 60 secondi influisce direttamente sulla mia produttività.
☐ La precisione della temperatura è critica per la qualità del pezzo, durezza, o per l'integrità della giunzione.
☐ La geometria del pezzo è cilindrica o sufficientemente regolare affinché una bobina lo circondi o lo segua da vicino.
☐ Voglio integrare il riscaldamento in una cella automatizzata con PLC e controllo delle ricette.
☐ Fiamme aperte, scarico caldo, o grandi camere riscaldate non sono desiderabili nella mia struttura.
☐ Ridurre gli scarti, deformazione, e la variazione da parte a parte ha un ROI misurabile per la mia operazione.
Punteggio 6–8: L'induzione è una soluzione forte. La tecnologia è stata creata appositamente per queste condizioni.
Punteggio 3–5: Sei nella zona grigia. Esegui un test di esempio sulle parti reali: il risultato del processo, non la scheda tecnica, dovrebbe decidere.
Punteggio 0–2: Il riscaldamento a resistenza probabilmente si adatta meglio al tuo processo. Rivedi le sezioni 5 Attraverso 7 sopra per indicazioni sul batch, non conduttivo, o applicazioni a immersione prolungata.
Chiave da asporto
Riscaldamento ad induzione vs riscaldamento a resistenza non riguarda quale tecnologia sia universalmente superiore. si tratta di quale sia allineata con il tuo materiale, Geometria, tempo di ciclo, e l'ambiente di produzione. L'induzione domina quando contano velocità, localizzazione, e ripetibilità — tempra, brasatura, riscaldamento di forgiatura, accoppiamento a interferenza. Il riscaldamento per resistenza mantiene la sua posizione per la lavorazione a lotti, materiali non conduttivi, lunghi cicli di mantenimento, e applicazioni in cui la semplicità supera la velocità. Inizia con il pezzo, non con la tecnologia, e la risposta di solito diventa chiara.
Q: Qual è la differenza principale tra riscaldamento a induzione e riscaldamento a resistenza?
Un: L'induzione genera calore direttamente all'interno di un pezzo conduttivo usando un campo elettromagnetico — il pezzo è la sua stessa fonte di calore. Il riscaldamento a resistenza genera calore in un elemento separato (filo avvolto, cartuccia, striscia) e lo trasferisce al pezzo per conduzione, convezione, o radiazione.
Q: Il riscaldamento a induzione è sempre più efficiente energeticamente del riscaldamento a resistenza?
Un: Non sempre. L'induzione è spesso più efficiente per il riscaldamento rapido, localizzato dei metalli perché meno energia viene sprecata nel riscaldare l'aria, attrezzature, o la massa del forno. Ma l'efficienza reale dipende dalla progettazione della bobina, corrispondenza della frequenza, distanza di accoppiamento, e selezione dell'alimentazione. Un sistema a induzione mal progettato può avere prestazioni inferiori a un forno a resistenza ben regolato.
Q: L'induzione può sostituire completamente un forno a resistenza?
Un: Parzialmente. L'induzione può sostituire il riscaldamento a forno a resistenza quando il processo richiede un riscaldamento rapido, localizzato di parti conduttive — tempra, brasatura, riscaldamento di forgiatura. Un forno a resistenza è ancora migliore per la tempra a lotti, lunghi cicli di mantenimento, processi controllati da atmosfera, o riscaldamento di materiali non conduttivi come plastica e ceramica.
Q: Cosa devo preparare prima di contattare un fornitore di apparecchiature di riscaldamento a induzione?
Un: Ottieni il tuo grado di materiale, disegni delle parti, temperatura target, zona di riscaldamento, obiettivo del tempo di ciclo, e volume di produzione annuale pronto. Se possibile, invia parti campione per una prova di processo: nulla può sostituire un vero e proprio test sul tuo pezzo reale.
Cercando di decidere tra riscaldamento a induzione e resistenza?
Inviaci i dettagli del pezzo e i requisiti del processo. Valuteremo se l'induzione è adatta alla tua applicazione e ti consiglieremo un sistema adatto ai tuoi componenti, non è una citazione valida per tutti.