Ogrzewanie indukcyjne kontra ogrzewanie oporowe: Która metoda elektrycznego ogrzewania pasuje do Twojego procesu?
Ogrzewanie indukcyjne kontra ogrzewanie oporowe to porównanie, które pojawia się zawsze, gdy producenci muszą wybrać metodę elektrycznego ogrzewania do produkcji. Obie przekształcają energię elektryczną w ciepło. Obie mogą osiągać temperatury przemysłowe. Jednak generują i dostarczają to ciepło na zasadniczo różne sposoby – a różnice te przekładają się na czas cyklu, jakość części, zużycie energii, i jak łatwo proces integruje się z Twoją linią.
W tym przewodniku porównano obie metody z punktu widzenia inżynierii i zakupów: jak działają, gdzie każdy się wyróżnia, i jak zdecydować, który z nich pasuje do Twojego procesu.
1. Jak działa każda technologia
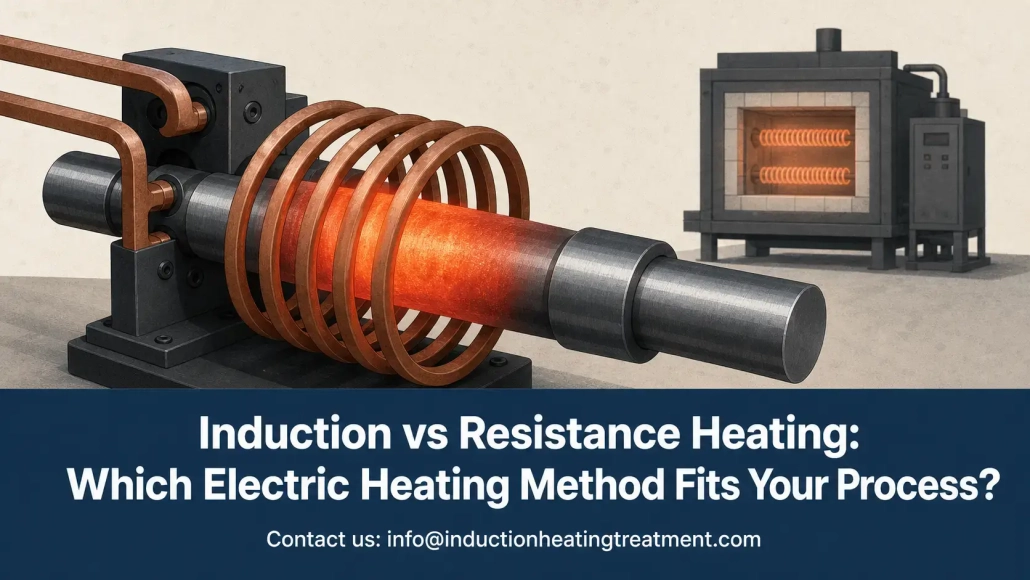
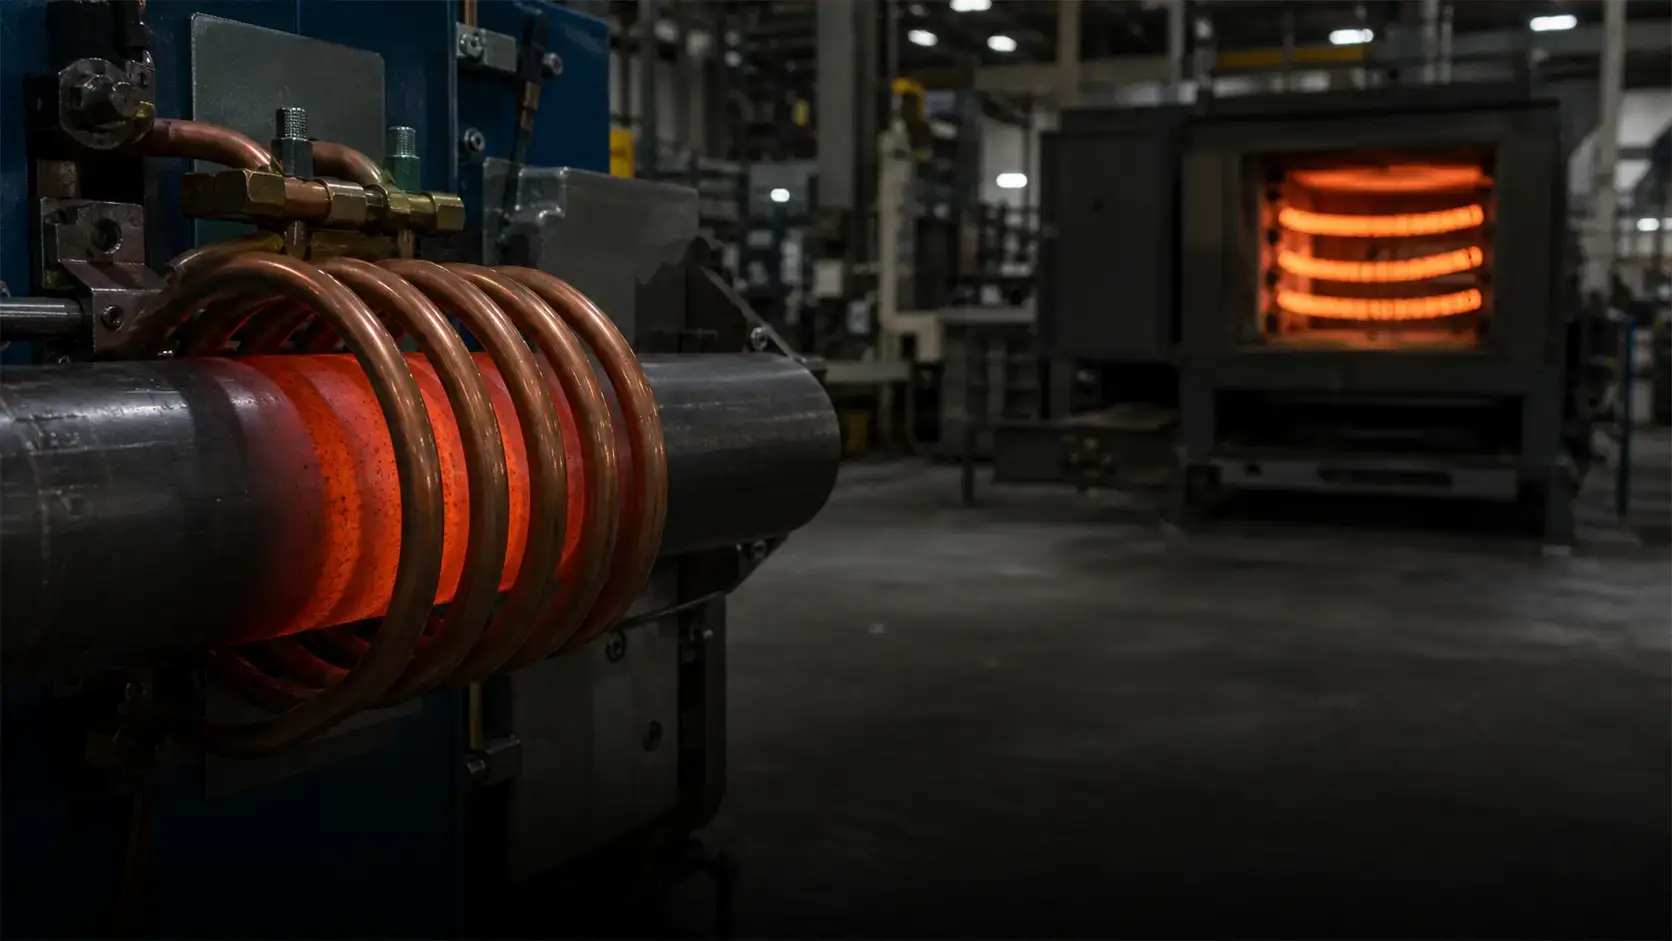
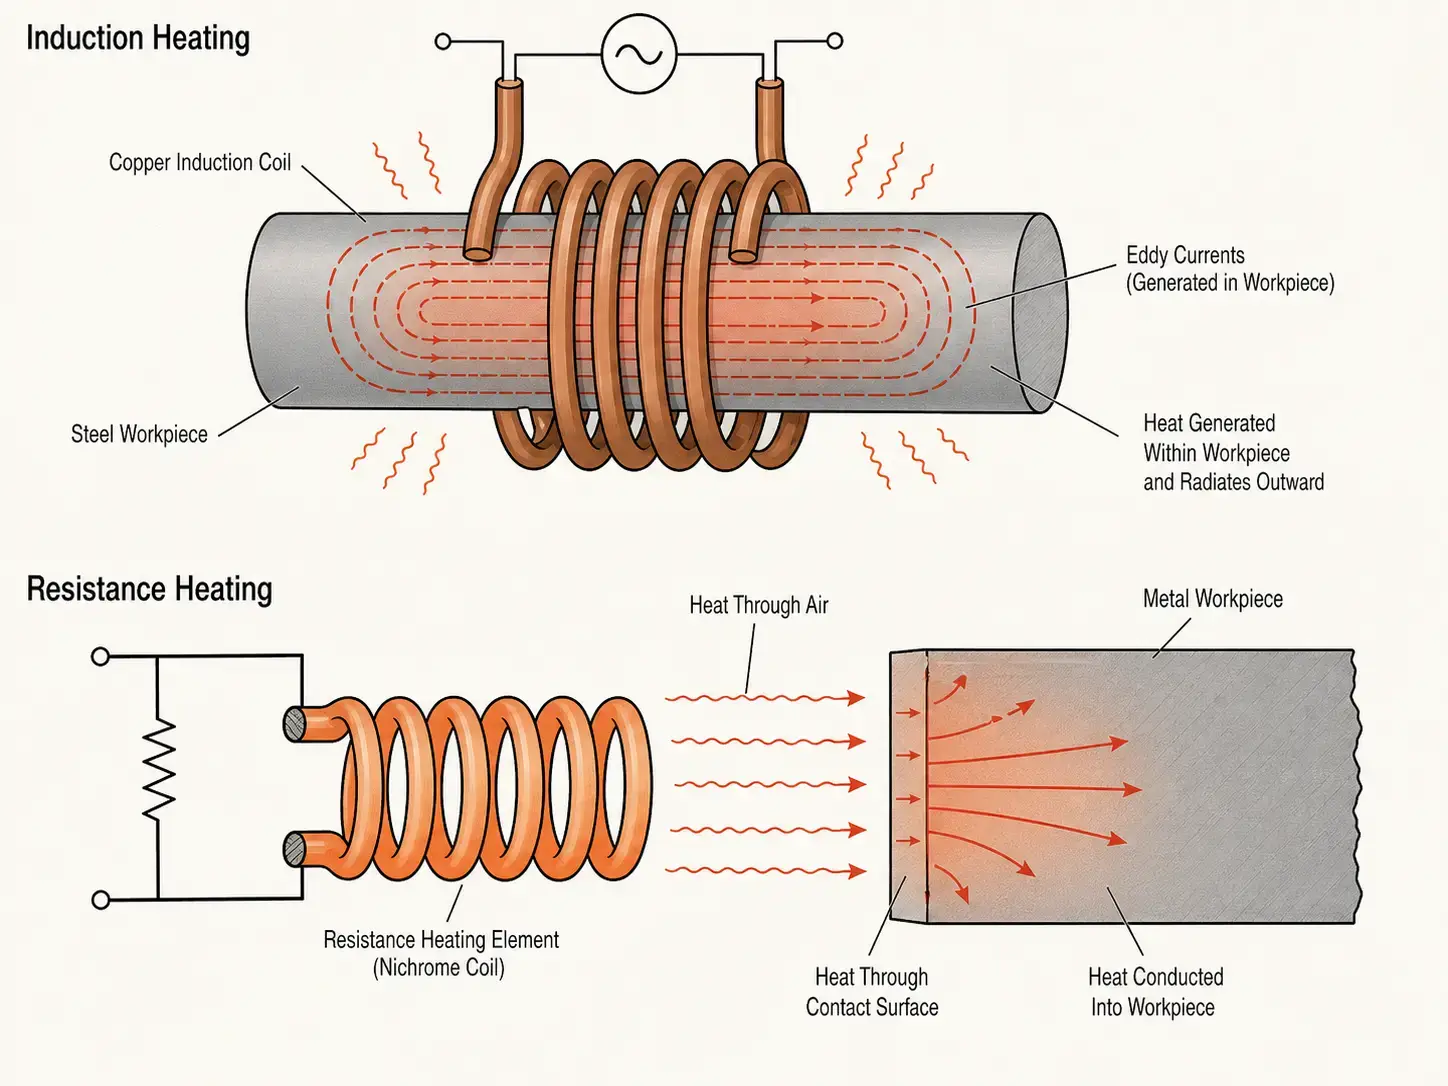
Podgrzewanie indukcyjne wykorzystuje przemienne pole elektromagnetyczne do generowania ciepła bezpośrednio wewnątrz elektrycznie przewodzącej części roboczej. Zasilacz indukcyjny przesyła prąd przemienny przez cewkę miedzianą, tworząc pole magnetyczne. Gdy metalowa część wchodzi w to pole, prądy wirowe indukują się w samej części — a te prądy generują ciepło od wewnątrz na zewnątrz. Część jest własnym źródłem ciepła. Bez kontaktu. Brak opóźnienia nagrzewania. Brak medium pośredniego.
Ogrzewanie oporowe przepuszcza prąd przez element rezystancyjny – zwinięty drut, pręt, wkład, lub płaski pasek – i ten element się nagrzewa. Następnie ciepło jest przekazywane do przedmiotu obrabianego poprzez przewodzenie, konwekcja, lub promieniowanie. W piekarniku lub piecu, element podgrzewa powietrze w komorze i ściany, które następnie podgrzewają część. W bezpośrednim kontakcie z ogrzewaniem oporowym, gorący element dotyka części.
Praktyczna różnica polega na tym, gdzie rodzi się ciepło. Indukcja wytwarza go wewnątrz metalu. Opór generuje go w osobnym elemencie i przenosi do części. Wszystko inne — prędkość, precyzję, wydajność, zniekształcenia części — wynika z tego jednego rozróżnienia.
2. Podstawowe różnice na pierwszy rzut oka
| Czynnik | Podgrzewanie indukcyjne | ogrzewanie rezystancyjne |
|---|---|---|
| generowanie ciepła | wewnątrz obrabianego elementu — indukcja elektromagnetyczna | w pierwiastku rezystancyjnym — ogrzewanie dżulowe, następnie przeniesione |
| szybkość nagrzewania | sekundy do osiągnięcia temperatury docelowej | minuty — pierwiastek i komora muszą się najpierw nagrzać |
| lokalizacja | Precyzyjne – podgrzewaj tylko strefę wewnątrz wężownicy | Szeroki — zazwyczaj ogrzewa komorę, płyta dociskowa, lub obszar kontaktu |
| Kompatybilność materiałowa | Tylko materiały przewodzące prąd elektryczny | Przewodzące i nieprzewodzące — metale, tworzywa sztuczne, ceramika |
| Czas rozgrzewki | Brak — natychmiastowe włączenie, natychmiastowe wyłączenie | Minuty do osiągnięcia wartości zadanej komory lub elementu |
| Gotowość do automatyzacji | Doskonale – krótkie cykle, łatwa integracja PLC/robota | Umiarkowane — lepiej dostosowane do procesów wsadowych lub półautomatycznych |
3. Szybkość i efektywność energetyczna
Szybkość nagrzewania jest jednym z najmocniejszych argumentów przemawiających za indukcją. Ponieważ wewnątrz części wytwarza się ciepło, nie ma czekania na element, komora pieca, lub płytę do osiągnięcia temperatury. Wał stalowy, koło zębate, lub kęs może w ciągu kilku sekund przejść od temperatury zimnej do temperatury kucia lub hartowania.
Ogrzewanie oporowe zawsze wiąże się z przełączeniem termicznym: element nagrzewa się → powietrze lub powierzchnia stykowa nagrzewa się → część nagrzewa się. W piecach wsadowych, cała masa komory — ogniotrwała, oprawy, atmosfera — musi nasiąknąć, zanim obciążenie osiągnie temperaturę. Ten narzut jest akceptowalny przy przetwarzaniu w długich cyklach partii. Staje się wąskim gardłem w liniach o dużej przepustowości.
Po stronie energetycznej, Indukcja przekazuje wyższy procent mocy wejściowej bezpośrednio do wyrobu — zwykle 50–80% wydajność systemu, gdy cewka jest dobrze zaprojektowana, a częstotliwość dopasowana do elementu. Piece oporowe tracą energię na ścianki komory, wydech, oprawy, i powtarzające się cykle termiczne. Sama wydajność nie zawsze decyduje o wyborze — Twój koszt za kWh w porównaniu z. czasem cyklu w porównaniu z. wskaźnikiem odpadów razem określają ROI. Aby przyjrzeć się liczbom, zobacz nasz obliczenia mocy grzewczej indukcji przewodniku.
4. Kontrola temperatury i powtarzalność procesu
Systemy indukcyjne zapewniają precyzyjną, niemal natychmiastową kontrolę mocy. W połączeniu z zamkniętym pirometrem i automatyzacją opartą na recepturach, każda część otrzymuje niemal identyczne warunki grzewcze — kluczowe dla utwardzania, lutowanie, oraz każdy proces z wąskim oknem temperaturowym.
ogrzewanie oporowe również może dokładnie utrzymać temperaturę, szczególnie w piecach o dużej masie cieplnej. Ale reakcja jest wolniejsza — nie można zmienić temperatury gorącej komory ani dużej płyty w kilka sekund. Jeśli Twój proces wymaga szybkiego zwiększania mocy, skokowych zmian, lub profilowania poszczególnych części, indukcja reaguje szybciej.
Powtarzalność w produkcji zależy od czegoś więcej niż nazwa technologii. Dla indukcji, kluczowe jest konsekwentne pozycjonowanie części, stan cewki, i ustawienia mocy. Dla oporu, zależy to od stanu elementu grzewczego, jakości kontaktu, rozmieszczenia obciążenia, i jednolitości przepływu powietrza. W obu przypadkach, kontrolowane okno procesu jest ważniejsze niż nazwa na urządzeniu.
5. Materiał i geometria części
Pierwsze pytanie przesiewowe jest najprostsze: czy obrabiany przedmiot jest przewodzący elektrycznie? Indukcja tego wymaga — stal, stal nierdzewna, miedź, mosiąd, aluminium wszystko działa. Podgrzewanie rezystancyjne może ogrzać wszystko, co można włożyć do piekarnika lub przyłożyć do gorącej powierzchni: metale, tworzywa sztuczne, ceramika, kompozyty, kleje.
Dla metali żelaznych, takich jak stale węglowe i stopowe, indukcja efektywnie sprzęga się z polem magnetycznym — zwłaszcza poniżej temperatury Curie — czyniąc ją metodą pierwszego wyboru do hartowania i wstępnego nagrzewania do kucia. Metale nieżelazne, takie jak miedź i aluminium, mogą być również podgrzewane przez indukcję, ale zazwyczaj wymagają wyższej gęstości mocy i innego wyboru częstotliwości ze względu na niższą rezystancję.
geometria części też ma znaczenie. Indukcja działa najlepiej, gdy cewka może owinąć się wokół lub ściśle podążać za elementem — wały, koła zębate, łożyska, rury, elementy mocujące, a cylindryczne elementy są idealne. złożone lub nieregularne kształty mogą wymagać inżynierii cewek, koncentratory strumienia, obrót, lub skanowania. ogrzewanie oporowe jest bardziej wyrozumiałe wobec dziwnych geometrii, gdy części są po prostu umieszczane w piecu, ale grzewanie oporowe przy bezpośrednim kontakcie ma problemy z słabymi lub zmiennymi powierzchniami kontaktowymi.
6. Sprzęt, Konserwacja, i Integracja
System indukcyjny jest bardziej zaawansowany niż podstawowy grzejnik oporowy. Obejmuje źródło zasilania, cewka indukcyjna, układzie chłodzenia wodą, interfejs sterowania, blokady bezpieczeństwa, i często obsługę części. Ta złożoność nie jest wadą, gdy korzyścią jest szybkość, powtarzalność, i łatwa integracja w zautomatyzowanych komórkach.
Wielkość źródła zasilania powinna opierać się na masie części, materiał, docelowa temperatura, czas cyklu, i tempie produkcji — nie na zgadywaniu. Przewymiarowanie marnuje kapitał. Zbyt mały rozmiar powoduje wolne cykle i niestabilne procesy. Nasz przewodnik po doborze mocy przechodzi przez obliczenia.
Chłodzenie jest równie ważne. Cewki indukcyjne i elektronika mocy generują ciepło, które musi być niezawodnie odprowadzane. Zła jakość wody, ograniczony przepływ, lub zbyt małe chłodzenie skraca żywotność sprzętu i powoduje nieplanowane przestoje.
Urządzenia grzewcze na oporność są mechanicznie prostsze, ale nadal wymagają konserwacji: elementy się zużywają, termopary dryfują, izolacja się rozpada, powierzchnie stykowe ulegają utlenieniu, a równomierność temperatury pieca zmienia się w czasie. W zastosowaniach bezpośredniego kontaktu, czystość powierzchni i spójność ciśnienia bezpośrednio wpływają na transfer ciepła i jakość części.
7. Wspólne zastosowania przemysłowe
Obie technologie mają sprawdzone zastosowania przemysłowe. Decydujący czynnik to cel procesu.
Ogrzewanie indukcyjne jest szeroko stosowane do:
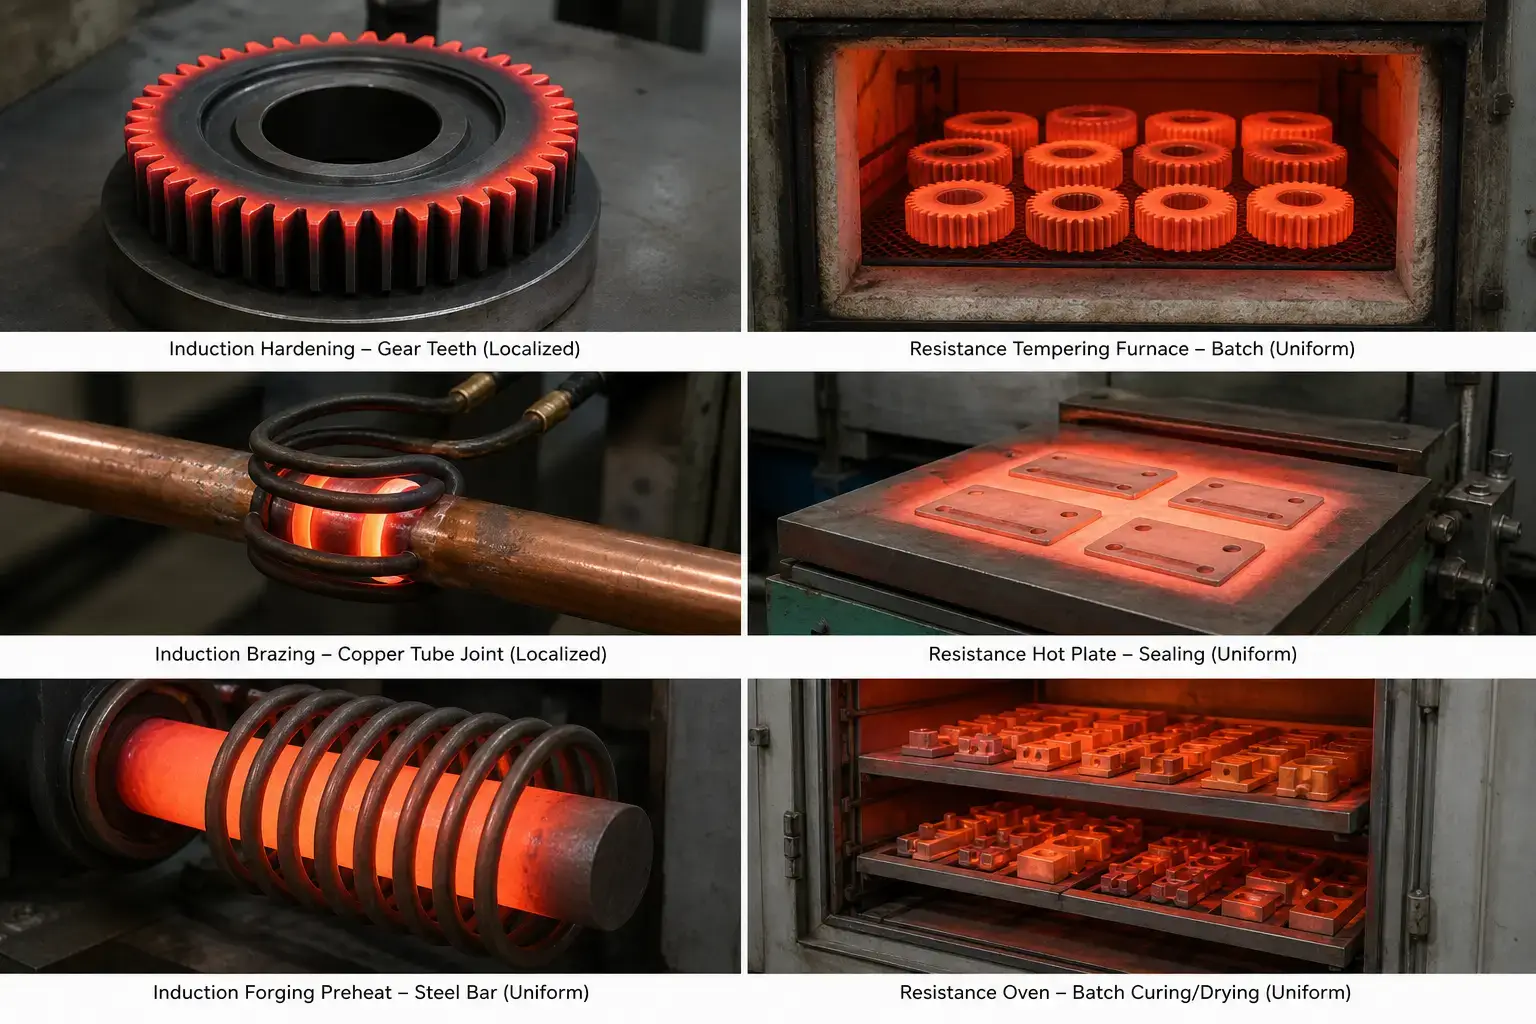
— Hartowanie indukcyjne wałów, koła zębate, sworzni, torów, powierzchni łożyskowych, gdzie tylko zewnętrzna powierzchnia wymaga utwardzenia, a rdzeń pozostaje twardy
— lutowanie i lutowanie zespół narzędzi z węglika, złączki miedziane, komponenty HVAC, gdzie miejscowe ogrzewanie spoin zapobiega uszkodzeniu sąsiadujących materiałów
— Dopasowanie na gorąco i montaż termiczny — koła zębate na wałach, pierścienie łożyskowe do opraw
— Podgrzewanie kęsów do kucia, wyżarzania, i wstępnego podgrzewania przed spawaniem - szybko, na żądanie, minimalne tworzenie się kamienia
Powszechnie stosowane jest ogrzewanie oporowe:
— Odpuszczanie wsadowe i odprężanie — duże ilości części wymagających równomiernego wygrzewania w umiarkowanych temperaturach
— Wysuszenie, odnalezienie, i pieczenie — powłoki, kleje, utwardzanie kompozytu w piecach z kontrolowaną atmosferą
— Ogrzewanie płyty grzejnej i płyty dociskowej — uszczelnienie z tworzywa sztucznego, Formowanie, ogrzewanie laboratorium, procesy o niskiej objętości
— Zastosowania grzałek do wkładów i taśm — miejscowe ogrzewanie kontaktowe, gdzie prostota ma większe znaczenie niż szybkość
Więcej informacji o konkretnych procesach, zobacz nasze przewodniki dotyczące Typowe wady hartowania indukcyjnego i najlepszych praktyk lutowania indukcyjnego.
8. Szybka samoocena: Czy Twój proces skłania się ku indukcji?
Zaznacz każde stwierdzenie, które ma zastosowanie do Twojej aplikacji. Im więcej pól zaznaczysz, tym silniejszy argument za indukcją.
☐ Mój detal jest przewodzący elektrycznie (stal, stal nierdzewna, miedź, mosiąd, aluminium).
☐ Potrzebuję podgrzewać tylko określoną strefę — nie całą część.
☐ Czas cyklu poniżej 60 sekund bezpośrednio wpływa na moją wydajność.
☐ Dokładność temperatury jest krytyczna dla jakości części, twardości, lub integralności złącza.
☐ Geometria części jest cylindryczna lub na tyle regularna, że cewka może ją otoczyć lub ściśle podążać za jej kształtem.
☐ Chcę zintegrować podgrzewanie w zautomatyzowanej komórce z sterowaniem PLC i recepturami.
☐ Otwarty ogień, gorące spaliny, lub duże nagrzewane komory są niepożądane w moim zakładzie.
☐ Redukcja odpadów, odkształceń, i zmienności między częściami przynosi wymierne korzyści dla mojej produkcji.
Wynik 6–8: Indukcja jest odpowiednia w dużym stopniu. Technologia została zaprojektowana specjalnie dla tych warunków.
Wynik 3–5: Jesteś w strefie szarej. Przeprowadź test próbny na swoich rzeczywistych częściach — wynik procesu, nie na karcie danych, powinien decydować.
Wynik 0–2: Ogrzewanie oporowe prawdopodobnie lepiej pasuje do Twojego procesu. Przejrzyj Sekcje 5 przez 7 powyżej jako wskazówki dotyczące wsadowych, nieprzewodzące, lub długotrwałe nagrzewanie.
Klucz na wynos
Ogrzewanie indukcyjne kontra ogrzewanie oporowe nie chodzi o to, która technologia jest uniwersalnie lepsza. Chodzi o to, która najlepiej pasuje do Twojego materiału, geometrii, czas cyklu, i środowiska produkcyjnego. Indukcja dominuje, gdy liczy się szybkość, lokalizacja, i powtarzalność ma znaczenie – hartowanie, lutowanie, podgrzewanie kucia, dopasowanie na wcisk. Ogrzewanie oporowe sprawdza się w przetwarzaniu wsadowym, materiały nieprzewodzące, długie cykle namaczania, i zastosowania, w których prostota przewyższa szybkość. Zacznij od części, nie technologia, i odpowiedź zwykle staje się jasna.
Q: Jaka jest główna różnica między ogrzewaniem indukcyjnym a ogrzewaniem oporowym?
A: Indukcja wytwarza ciepło bezpośrednio wewnątrz przewodzącego przedmiotu obrabianego za pomocą pola elektromagnetycznego — część jest własnym źródłem ciepła. Ogrzewanie oporowe generuje ciepło w oddzielnym elemencie (zwojowym drucie, wkładce, pasku) i przekazuje je do części przez przewodnictwo, konwekcja, lub promieniowanie.
Q: Czy ogrzewanie indukcyjne jest zawsze bardziej energooszczędne niż ogrzewanie oporowe?
A: Nie zawsze. Indukcja jest często bardziej wydajna przy szybkim, lokalnym ogrzewaniu metali, ponieważ mniej energii marnuje się na ogrzewanie powietrza, oprawy, lub masy pieca. Jednak rzeczywista wydajność zależy od projektu cewki, dopasowania częstotliwości, odległości sprzężenia, i wyboru zasilacza. Źle zaprojektowany system indukcyjny może mieć gorszą wydajność niż dobrze dostrojony piec oporowy.
Q: Czy nagrzewanie indukcyjne może całkowicie zastąpić piec oporowy?
A: Częściowo. Indukcja może zastąpić nagrzewanie w piecu oporowym, gdy proces wymaga szybkiego, lokalnego nagrzewania przewodzących części — hartowanie, lutowanie, podgrzewanie kucia. Piec oporowy jest nadal lepszy do odpuszczania wsadowego, długie cykle namaczania, przetwarzania w kontrolowanej atmosferze, lub nagrzewania materiałów nieprzewodzących, takich jak tworzywa sztuczne i ceramika.
Q: Co powinienem przygotować przed skontaktowaniem się z dostawcą urządzeń do nagrzewania indukcyjnego?
A: Posiadaj klasę materiału, rysunki części, docelowa temperatura, strefę nagrzewania, docelowy czas cyklu, i roczna produkcja gotowa. Jeśli to możliwe, Wyślij próbki części do próby procesowej — nic nie zastąpi prawdziwego testu na rzeczywistym obraźonym materiale.
Próba wyboru między nagrzewaniem indukcyjnym a rezystancyjnym?
Prześlij nam szczegóły obrabianego przedmiotu i wymagania procesowe. Ocenimy, czy indukcja pasuje do Twojego zastosowania — i zaproponujemy system dopasowany do Twoich części, nie ma uniwersalnego cytatu.