
Индукционный нагрев в аэрокосмическом производстве: Применения, Контроль процесса, и выбор оборудования
You’ve got an aerospace part that needs heat in one spot. The rest of the component should stay cool. A furnace is the wrong answer to that problem.
That’s where Induction Heating Aerospace Manufacturing fits. Контролируемый, localized energy. No soaking the whole workpiece. No waiting for a furnace to stabilize. But here’s the thing — induction isn’t plug-and-play. It’s electromagnetic. Results depend on alloy, геометрия, частота, конструкция катушки, and a dozen smaller variables that all interact. Dial them in and you get tight thermal control, меньшего искажения, shorter cycles. Miss, and you make scrap. If you’re new to the underlying physics, как работает индукционный нагрев covers the basics.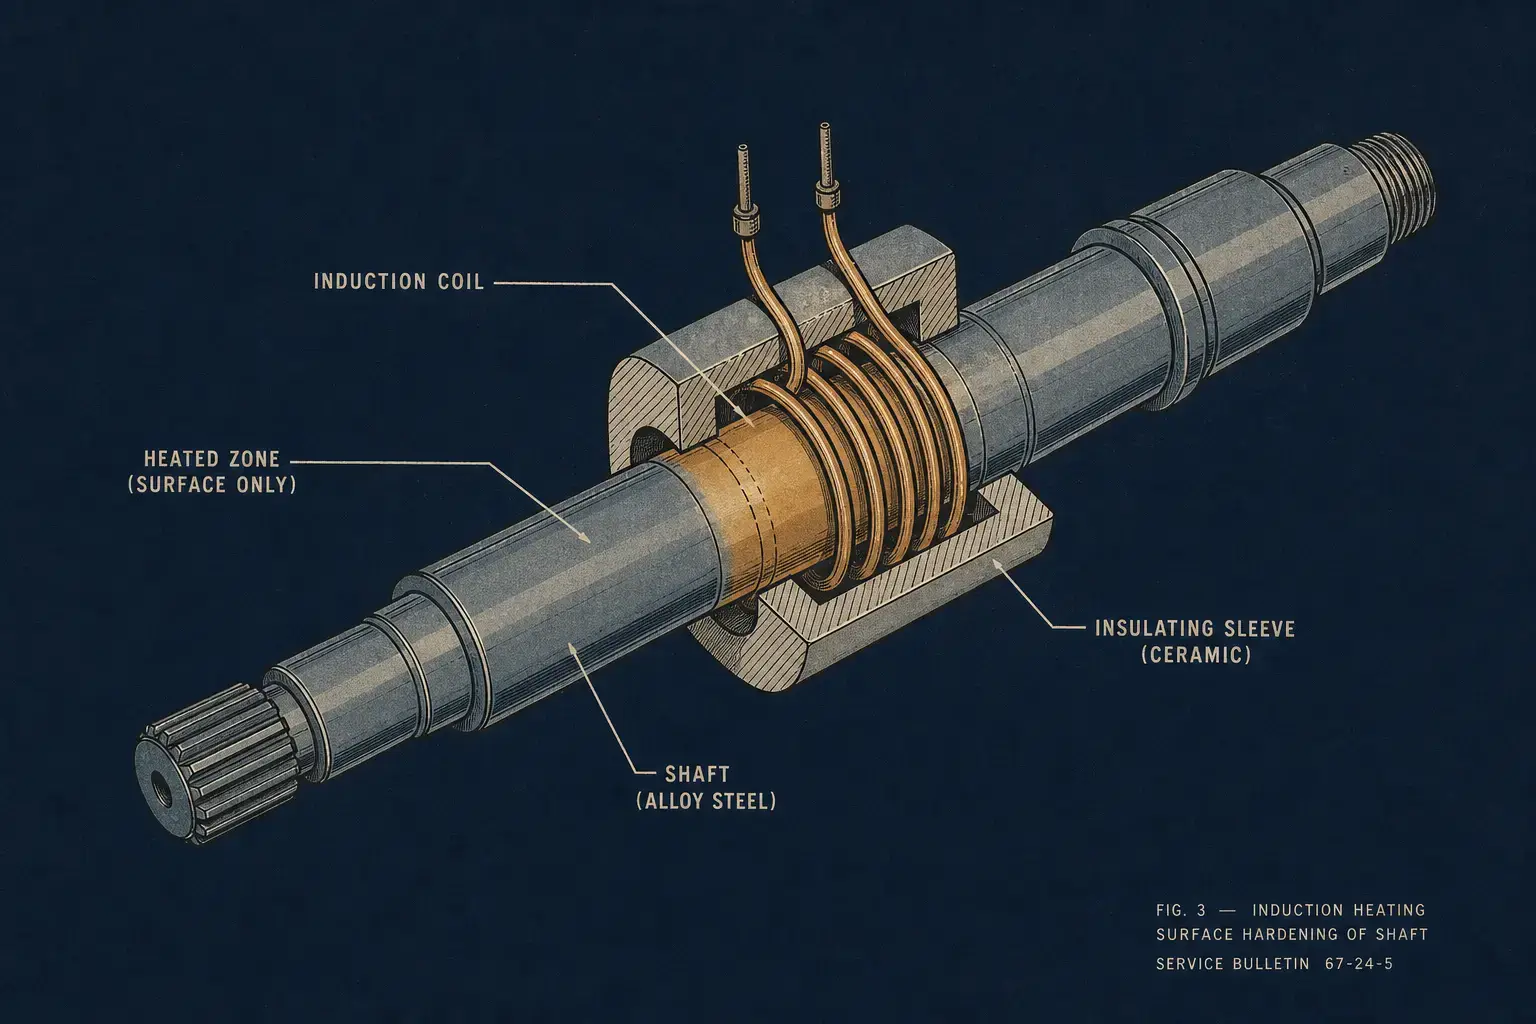
1. Почему индукционный нагрев подходит для аэрокосмической промышленности
Детали для аэрокосмической отрасли — это дорогие материалы, жесткие допуски, и много документов. Бросьте всю деталь в печь, и вы добавите термическое воздействие, в котором она никогда не нуждалась — больше риска деформации., более длинные циклы, больше управляемости.
Индукция нагревает заготовку непосредственно с помощью электромагнитной энергии.. Без пламени. Нет сияющих элементов. Тепловая картина является функцией свойств материала., частота, геометрия катушки, позиция детали, и уровень мощности. Подберите правильную комбинацию, и тепло будет направлено именно туда, куда вы хотите., с той скоростью, которая вам нужна, каждый цикл.
На полу, инженеры не выбирают индукцию, потому что это звучит высокотехнологично. Они выбирают его, потому что он решает конкретные проблемы, с которыми не могут справиться печи.:
— Нагрейте одну деталь. Оставь остальных в покое.
— Сократить этапы обработки. Более короткие циклы, чем при любом маршруте печи.
— Отсутствие побочных продуктов сгорания. Чище, чем пламя.
— На основе рецептов. с управлением от ПЛК. Повторяемый.
— Прослеживаемые профили для сертифицированного производства.
Лучшие приложения не там, где индукция быстрее. Они там, где контролируют где жар идет — а куда нет — и определяет разницу между стабильным процессом и постоянной головной болью.
2. Распространенные применения индукционного нагрева в аэрокосмической отрасли
Индукция появляется в производстве компонентов, Инструменты для ТОиР, и специальная термическая обработка. По всем из них, две вещи имеют значение: повторяемость и зона термического влияния, которую вы можете контролировать. Вот как это соотносится с наиболее распространенными аэрокосмическими процессами.
| Процесс | Типичные аэрокосмические детали | Что решает успех |
|---|---|---|
| Индукционная закалка | Сплайны, шейки вала, зубья шестерен, подшипниковые посадки, компоненты привода | конструкция катушки, скорость сканирования, время прекращения токовой нагрузки, соответствие частоты глубине канавки |
| индукционная пайка | сборки труб, корпуса датчиков, фитингов, компоненты жидкостной системы | подгонка соединений, размещение наполнителя, контроль атмосферы или флюса, время выдержки |
| усадочная посадка | подшипники, кольца, Втулки, втулки — все, что устанавливается с натягом | предсказуемое расширение, выключение при заданной температуре, позиционирование детали |
| локальный прогрев | сварные соединения, линии клеевого соединения, области покрытия, зоны отверждения композитов | термическая проверка в узких рабочих окнах |
индукционное упрочнение
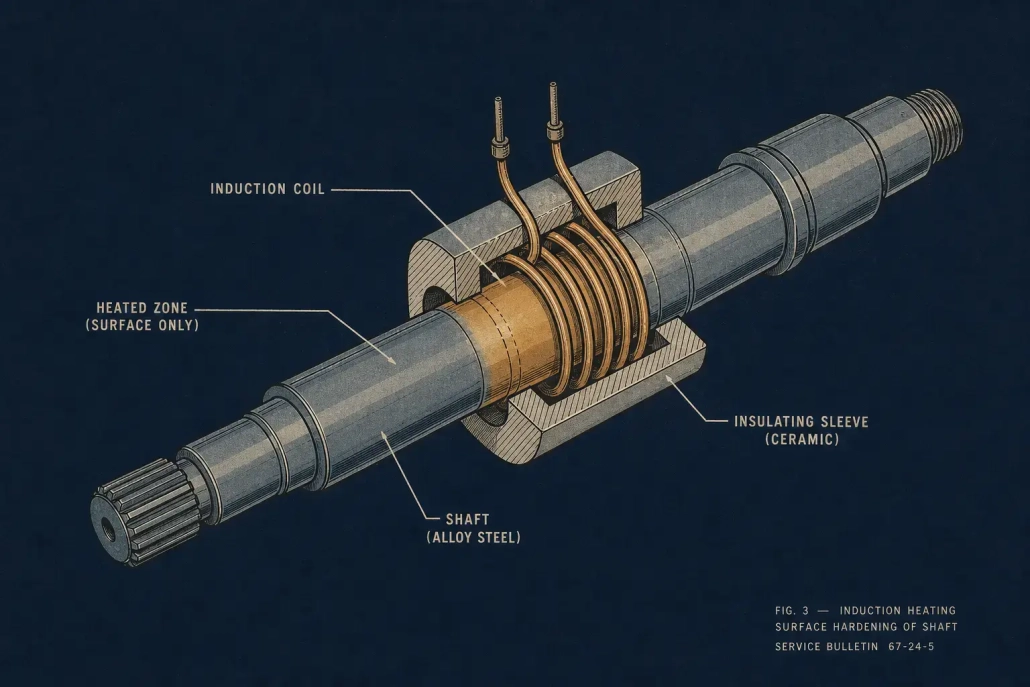
Селективная закалка придает твердый корпус поверх жесткого сердечника — именно то, что изнашивается на шлицах., втулки, зубья шестерен, и сиденья подшипников нужны. Только целевая область достигает температуры трансформации., поэтому искажения оказываются ниже, чем закалка в печи. Улов: индукционная закалка хорош только дизайн катушки, скорость сканирования, контроль закалки, и соответствие частоты. Измените один из них, и профиль жесткости изменится.. Распространенные дефекты индукционной закалки почти всегда происходит отклонение одной из этих переменных.
Индукционная пайка
сборки труб, корпуса датчиков, фитингов, соединения жидкостной системы — Индукционная пайка нагревает соединение, не приготавливая остальную часть узла. Светильники, инертная атмосфера, поток, контролируемый зазор в суставе — конструкция изгибается вокруг сплава и спецификации.
Достичь температуры пайки очень просто.. Поддержание суставной посадки, размещение наполнителя, равномерность нагрева, время выдержки, атмосферу, и скорость охлаждения одновременно — это та часть, которая отличает надежный процесс от генератора доработок..
Сборка с натягом
подшипники, кольца, Втулки, Втулки: все, что имеет посадку с натягом, полностью расширяется под индукцией. Без пламени. Нет духовки, подожди. Цель не металлургическая — это предсказуемое тепловое расширение.. Нагрейте внешний компонент до запрограммированной температуры, и сборка падает вместе.. Повторяемый. Скучный, даже. В этом вся суть.
Склеивание, отверждение, и предварительном нагреве
Предварительный подогрев сварки. Активация клея. Отверждение покрытия. Всем необходимо контролируемое тепло без медлительности или широкого воздействия, которые вы получаете от лучистых обогревателей.. Композиты, покрытия, тонкостенные конструкции — имеют технологические окна, измеряемые в однозначных градусах.. Индукция обеспечивает тепло. Доказать, что температура оставалась там, где ей положено, — вот где находится настоящая работа.
Термообработка специализированных сплавов
Стали, Никелевые сплавы, Титан, Алюминий — индукция справится со всем этим, но не каждая спецификация термообработки подходит для индукции. Длительное выдерживание. Однородность по всей детали. Этого требуют печи. Индукция оправдывает себя там, где выборочно, быстро, точно локализованное нагревание является целью процесса, а не компромиссом.
3. Материалы и технологические соображения
Начните с материала. Электрическое сопротивление, магнитная проницаемость, теплопроводность, геометрию детали, целевая температура — эти пять факторов определяют, будет ли индукция работать легко, работает с усилием, или вообще не имеет смысла.
| Материал | Магнитное состояние ниже Кюри? | Теплопроводность | Какие изменения для индукции |
|---|---|---|---|
| Углерод / Легированная сталь | Да | Умеренная | Простой. Частота скорректирована в соответствии с целевой глубиной гильзы. Переход Кюри меняет поведение нагрева в середине цикла — учтите это при профилировании мощности. |
| Никелевые сплавы (Инконель 718, 625, и т. д.) |
Нет | Ниже, чем сталь | Требуется более высокая плотность мощности. Следите за горячими точками по краям и изменениями сечения.. Чувствительные к окислению сорта требуют контроля атмосферы.. |
| Титановые сплавы (Ti-6Al-4V, и т. д.) |
Нет | Низкий | Быстрый нагрев поверхности, но контроль окисления имеет решающее значение. Низкая проводимость означает, что тепло не распространяется быстро — соединение катушки должно быть правильным.. |
| Алюминий | Нет | Очень высокий | Высокая мощность, требуется плотное соединение катушки. Тепло распространяется быстро, поэтому тонкие срезы требуют тщательного контроля наклона.. Не стальная установка — совсем другое животное. |
В аэрокосмической отрасли, достижения температуры недостаточно. Метод нагрева должен соответствовать спецификации.: пределы скорости линейного изменения, время выдержки, однородность по всей зоне нагрева, состояние поверхности после, атмосферные ограничения, допустимое отклонение формы, металлургические критерии приемки, и следы проверок и документации, которые сопровождают все это.
Для критически важных деталей, проверка становится дорогой. Встроенные термопары на этапе разработки. ИК-корреляция. Твердость траверс. Микроструктура. Деструктивное секционирование. Это требует времени. Бюджет на это.
А геометрия имеет такое же значение, как и химия.. Края, углов, отверстия, плечи, шлицы, переходы диаметров — индукция не нагревает их так, как нагревает гладкий цилиндр. Детали аэрокосмической отрасли имеют облегченную геометрию., тонкие стенки, узкие радиусы. Именно то, что затрудняет равномерный нагрев. Форма катушки, вращения детали, сканирующее движение, концентраторы потока, профилирование мощности — все инструменты в комплекте, но их нужно тестировать на реальных запчастях. Модели сближают вас. Части говорят правду.
4. Частота, Мощность, и решения по конструкции катушек
Три решения определяют каждый вводный процесс: частота, мощность, и конструкция катушки. Они определяют, куда попадает тепло, насколько он концентрированный, и как быстро деталь достигает температуры. Пропустите любой из них, и остальная часть системы не сможет компенсировать это..
Частота. Более высокие частоты отталкивают тепло к поверхности.. Более низкие частоты загоняют его глубже. При упрочнении, выбранное вами число напрямую устанавливает глубину корпуса и ширину переходной зоны. Для пайки или термоусадочной посадки, частота контролирует, остается ли тепло в стыке или распространяется по сечению. Правильный ответ зависит от типа материала., диаметр детали или толщина стенки, необходимая глубина прогрева, время цикла, и используете ли вы поверхностный нагрев или пытаетесь нагреть все поперечное сечение.
Система 3–10 кГц на 50 Стальной вал мм обеспечивает возможность работы в глубоком корпусе. Эта же часть на частоте 200–400 кГц ограничивает вас тонким поверхностным слоем.. Ни то, ни другое «лучше» - они выполняют разную работу. выбор частоты более подробно рассматривает компромиссы.
Мощность. Слишком мало мощности, и ваши циклы затянутся.. Тепло проникает в те места, которые вы не хотели обогревать. Отклонения в управлении процессом. Слишком большая мощность сидения сама по себе не является проблемой — если она контролируема и согласована с катушкой и рецептом.. При выборе размера, масса части штабеля и нагретый объем в зависимости от целевой температуры, время цикла, потери тепла на арматуру и закалку, скорость производства, рабочего цикла, и какие бы части семей ни могли столкнуться с этой машиной в будущем.
Не просто спрашивай «сколько киловатт.» Спросите, обеспечивает ли система повторяемый энергетический цикл за циклом в производственных условиях — старение катушек., изменение температуры воды, операторы меняют смены. Это важный показатель. Выбор мощности охватывает методологию определения размеров.
конструкция катушки. Катушка — это место, где все соответствует деталям. Правильно подобранный источник питания, питающий плохо спроектированную катушку, по-прежнему производит плохие детали.. Аэрокосмическая геометрия почти всегда требует нестандартных катушек — готовые круги не дадут вам правильного рисунка или зазора..
Что посмотреть: форма катушки и количество витков, зазор между катушкой и деталью, какой допуск на позиционирование имеет деталь, размер медной трубки и охлаждающая способность, помогут ли концентраторы флюса, однородность поля, как катушка держится механически, и может ли кто-нибудь заменить его без полдня перенастройки.
На дорогих деталях, повторяемость катушки в течение шести месяцев имеет большее значение, чем то, как она работает в первый день. Если геометрия катушки ходит за 500 циклов, или запасная часть не соответствует тепловой схеме оригинала, у вас есть проблема с качеством, которая обнаружится при проверке — или еще хуже, в эксплуатации.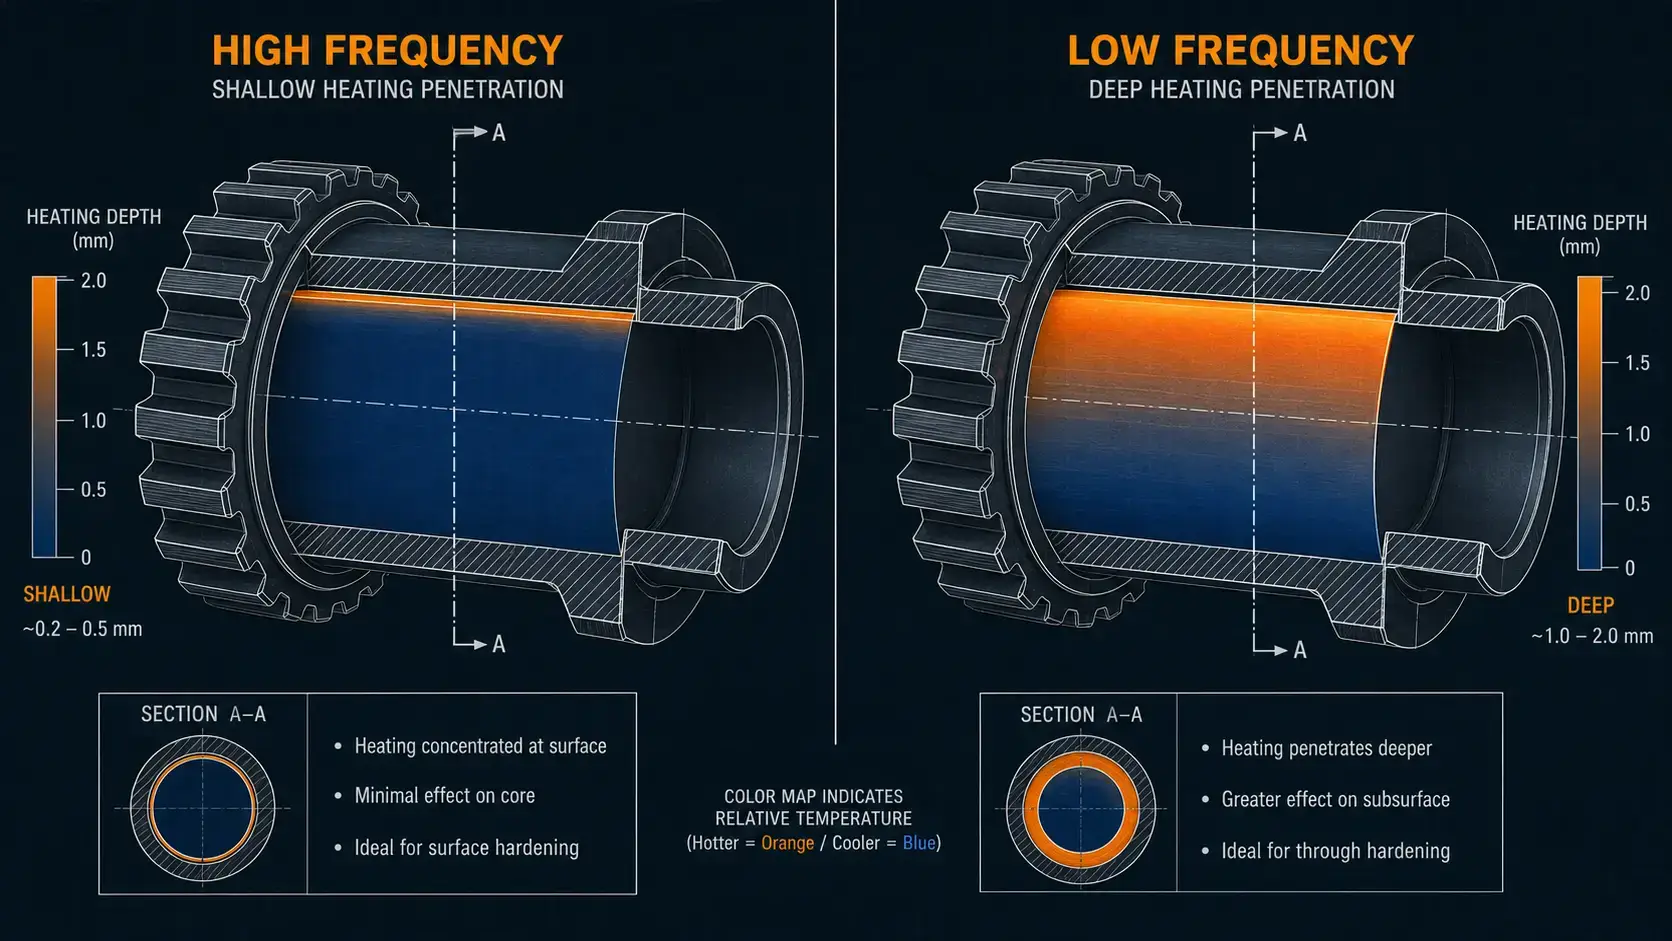
5. Контроль процесса, Автоматизация, и гарантия качества
Аэрокосмическое производство живет благодаря документированному управлению процессами. Индукционное оборудование должно обеспечивать повторяемые рецепты., контролируемая подача мощности, мониторинг температуры там, где это приносит пользу, и отслеживаемые производственные данные.
Сколько контроля? Зависит от. Станции термоусадки могут потребоваться только отключение по температуре и подтверждение наличия деталей.. Закалочная ячейка, в которой работают критически важные для полета компоненты, потребует профилирования мощности., контроль скорости сканирования, время прекращения токовой нагрузки, мониторинг потока, и заблокированные рецепты с контрольными журналами.
Пирометры используются по умолчанию., но они не надежны. Изменение коэффициента излучения, отделки поверхности, угол обзора, пар, накипи, частичное движение — все это мешает чтению. После подтверждения процесса, рецепт времени мощности иногда более верен, чем погоня за сигналом пирометра, который прыгает вокруг. Другие приложения не могут работать без обратной связи по температуре в реальном времени.. В какое ведро вы попадете, зависит от части, материал, и требования к качеству. Проверьте это. Не предполагайте.
Индукция естественным образом сочетается с робототехникой, таблицы индексирования, конвейеры, поворотные приспособления, и ячейки, управляемые ПЛК. В аэрокосмической отрасли, более веским аргументом в пользу автоматизации почти никогда не является скорость. Это исключает вариации, зависящие от оператора, из сертифицированного процесса.. Выбор рецепта по номеру детали. Штрих-код или подтверждение связи MES. Подтверждение наличия детали. Проверка положения катушки. Движение сервосканирования. Подтверждение потока закалки. Регистрация температуры. Блокировки неисправностей. Мониторинг охлаждающей воды. В этом нет ничего экзотического, но все должно работать вместе, и чтобы кто-то за этим не присматривал..
Охлаждающей воде не уделяется достаточно внимания при проектировании системы.. Когда он дрейфует — поток падает, температура на входе повышается, проводимость увеличивается — возникают неприятные неисправности, приготовленные катушки, снижение производительности, или непостоянство отопления, которое трудно диагностировать, потому что за водой никто не следит. Расход, качество, проводимость, температура, давление, требования к фильтрации: определите их. Следите за ними. Системы водяного охлаждения заслуживают отдельного раздела в спецификации.
6. Подбор оборудования для аэрокосмического производства
Начинайте с процесса, не каталог. Правильная конфигурация системы зависит от вашего семейства деталей., Ваши требования к документации по качеству, ваша пропускная способность, твой этаж, и кто будет его поддерживать. Выборочное тестирование лучше любых оценок. Для критически важных компонентов, данные испытаний — единственное, что имеет значение.
Прежде чем звонить поставщику, имейте ответы на следующее::
— Какие элементы требуют нагрева? Какие материалы и сплавы?
— Температура, твердость, глубина индуктирования, или критерии соединения — какие и насколько строгие?
— Время цикла, объем производства, рабочего цикла?
— Ручная загрузка, полуавтоматическая, или полностью автоматизированная работа без участия человека?
— Какие данные инспекции фиксируются и куда они отправляются?
— Коммунальные услуги на объекте? Инфраструктура охлаждающей воды?
— Сколько номеров деталей использует эту машину? Как часто они меняются?
— Замена катушки: кто это делает, насколько быстро это должно быть, какова процедура выравнивания?
Эти ответы сужают частотный диапазон, уровень мощности, платформа управления, механическая обработка, и охлаждающий пакет. Пропустите это, и полученное вами предложение будет представлять собой чью-то стандартную конфигурацию., не твой. Выбор оборудования охватывает более широкую структуру.
Конфигурация системы осуществляется от автономного источника питания и катушки. (подойдет для простого отопления) в полностью интегрированную автоматизированную ячейку (что обычно требуется проверенному аэрокосмическому производству). Один ключевой звонок: какая часть контроля над процессом остается за поставщиком вводного оборудования по сравнению с вашей внутренней командой интеграции. Сделайте это неправильно, и вы интегрируетесь дважды.
Ремонтопригодность не означает «он поставляется с руководством.» Катушки, шланги, закалить детали, датчики, приспособления — все предметы износа. Если замена одного занимает полсмены и центровка не повторяется, ваш процесс отклоняется, и специалисты по качеству замечают это раньше, чем это делают специалисты по техническому обслуживанию.. Ищите доступ, четкая диагностика, документированные параметры настройки, и план запасной катушки, который действительно работает. Особенно, если эта машина является той, которая питает узкое место.
7. Практические ограничения и инженерные риски
Индукция не является решением всех проблем с отоплением. Он светится, когда задание локализовано, повторяемого, и выигрывает от скорости. Это неправильный инструмент, когда вам нужно довести большую сложную деталь до однородной температуры и выдержать ее в течение длительного времени..
Риски, которые проявляются в реальном мире:
— Края, углов, тонкие срезы нагреваются быстрее, чем тело детали. Каждый раз.
— Плохое соединение катушки или несоосное расположение → локальный перегрев..
— Изменение геометрии детали от детали. Не все «идентичный» части идентичны.
— Пирометры врут при чистовой обработке поверхности, эмиссионная способность, или смена пара.
— Недостаточный размер закалки при закалке — не узнаешь, пока не выйдет из строя траверса твердости.
— Перегрев змеевика от протока воды, что на чертеже выглядело нормально..
— Замененная катушка не соответствует оригиналу. Сдвиги процессов. Никто не отметил это.
Большинство из них не всплывают во время ввода в эксплуатацию.. Они проявляются после шести месяцев производства, когда кто-то меняет оснастку, заменяется катушка, или на линию поступает новый вариант сплава. Испытания применения, разумная конструкция катушки, правильное оборудование, и мониторинг процесса ловят многие из них. Обучение ловит остальные.
| Если нужно… | Индукция | Печь |
|---|---|---|
| Нагреть одну конкретную область, остальное остаётся холодным | ✓ | — |
| Равномерная температура всей детали + длительное выдерживание | — | ✓ |
| Разогрев от холодного состояния до температуры за несколько минут | ✓ | — |
| Пакетная обработка сотен одинаковых деталей | — | ✓ |
| Автоматизация на линии, управляемая рецептом, прослеживаемая | ✓ | — |
| Контролируемая атмосфера (вакуум, инертный газ) | — | ✓ |
На практике, во многих магазинах есть и то, и другое. Индукция выполняет выборочную работу — пайку., закалке, монтажный нагрев, предварительный нагрев. Печи предназначены для термической обработки цельных деталей.. Они дополняют друг друга. Не конкуренты.
Итог: Induction Heating Aerospace Manufacturing занимает свое место, когда вам нужно локализованное тепло, повторяемая подача энергии, shorter cycles, и процесс, который интегрируется с контролируемым производственным оборудованием. Разница между системой, которая работает, и системой, которая надежно работает в течение многих лет, сводится к согласованию частоты., мощность, конструкция катушки, охлаждение, автоматизация, и проверка конкретной части — и уровень качества, который она должна пройти.
Часто задаваемые вопросы
вопрос: Какие аэрокосмические детали являются хорошими кандидатами для индукционного нагрева?
А: Валы, шлицы, Зубчатые колеса, Поверхности подшипников, Втулки, Втулки, фитингов, и трубные сборки — в основном любые компоненты, где необходимо нагреть конкретную деталь, а не всю деталь целиком. Лучшие кандидаты, как правило, это детали, где выборочный нагрев напрямую улучшает стабильность размеров или согласованность соединений по сравнению с обработкой в печи.
вопрос: Как выбрать правильную индукционную частоту для аэрокосмических компонентов?
А: Выбор частоты зависит от материала, геометрию детали, необходимая глубина прогрева, и что ты пытаешься сделать — закалить поверхность, сквозное тепло, или паять. Высокие частоты концентрируются на поверхности.; низкие частоты проникают глубже. Тестирование приложений на типичных деталях — самый надежный способ закрепить результат.. Теоретические оценки помогают сузить диапазон, но они не заменяют реальные тестовые данные.
Обсудите ваше применение индукционного нагрева в аэрокосмической отрасли
Поделитесь геометрией детали, Материал, цель процесса, и скоростью производства. Наша инженерная команда может помочь определить мощность индуктора, частота, конструкция катушки, и конфигурация системы для вашего аэрокосмического применения.


