
Ковка дефектов притира: Причины, Внешний вид и как их идентифицировать
Ковка дефектов притира: Причины, Внешний вид и как их идентифицировать
Линия или шов на поверхности ковки не всегда является трещиной.. Это может быть ковка притир, хотя некоторые, по-видимому, похожие признаки могут исходить из внутренних расслоений или других нарушений целостности..
Нахлест при ковке образуется, когда поверхностный металл сгибается и вдавливается обратно в заготовку без полного сцепления с окружающим материалом.. Правильная идентификация имеет значение, поскольку средство правовой защиты зависит от источника. Состояние заготовки, геометрия штампа, нагрев и течение металла могут способствовать, и изменение только одной переменной процесса может не устранить дефект.
2. Что вызывает дефекты притира при ковке?
3. Как определить припуск при ковке
4. Forging Lap против. Крэк против. Ламинирование
5. Что поток зерна может рассказать вам о формировании колен
6. Как отслеживать и предотвращать подделку заходов
1. Что такое ковочный притир?
Ковочный нахлест — это несплошность, соединенная с поверхностью, возникающая, когда часть металла сгибается на заготовку или внутрь нее во время деформации..
Сложенная поверхность может оставаться границей раздела вместо того, чтобы полностью привариваться к основному металлу..
Один общий путь формирования начинается с резкого выступа., плавник, депрессия, царапина или другие неровности поверхности, возникшие до или во время ковки. При последующей деформации, эту неправильную часть можно сложить в основную часть заготовки.
Тонкие выступы остывают быстрее, чем окружающая их часть, и могут быстрее окисляться.. Если между сложенным металлом и основным материалом образуется оксидный слой, полное соединение становится более трудным при последующей деформации.
Наплывы также могут возникать вблизи резких изменений сечения или в местах, где металл вынужден течь в нескольких направлениях..
2. Что вызывает дефекты притира при ковке?
У круга может быть более одной способствующей причины..
Состояние поверхности заготовки
Струпья, грубые места, глубокие царапины, вмятины или другие поверхностные повреждения позже можно будет загнуть в поковку.
Состояние инструмента
Изношенные или поврежденные поверхности матрицы могут создавать локальные неровности, которые вдавливаются в заготовку во время последующей деформации..
Конструкция штампа и канавки
Если матрица не направляет поток металла должным образом, одна часть материала может сгибаться относительно другой вместо того, чтобы плавно заполнять полость.
Условия нагрева
Неправильный или неравномерный нагрев может повлиять на пластичность и текучесть металла.. Нагрев является одним из факторов процесса., но его не следует автоматически рассматривать как первопричину каждого круга..
Последовательность и работа ковки
Неправильная геометрия преформы, излишний местный материал, неправильная последовательность деформации или неподходящая практика эксплуатации могут привести к появлению ребер, острые углы или нестабильные формы потока, которые позже перерастают в круги.
На практике, дефект следует отслеживать на протяжении всего процесса, а не относить к одной причине только по внешнему виду..
3. Как определить припуск при ковке
Ковочный нахлест обычно начинается с поверхности и проходит внутрь вдоль сложенной границы раздела..
На подготовленном разделе, несколько особенностей могут подтвердить диагноз:
— Отверстие может быть шире, чем у мелкой трещины..
— Обе стороны могут выглядеть сравнительно гладкими..
— Кончик часто закругленный или тупой, а не остро заостренный..
— Окисление может присутствовать вдоль складчатой границы раздела..
— В стальных поковках, обезуглероживание может проявляться с одной или обеих сторон.
— Внутри дефекта могут оставаться оксидные включения.
— Нахлест может образовывать острый угол с поверхностью..
— Его направление может следовать за местным потоком металла..
Ни одна особенность не является убедительной.
Например, окисление внутри несплошности само по себе не доказывает, что дефект представляет собой нахлест. Форма дефекта, поверхностное соединение, окружающую микроструктуру и течение металла следует рассматривать вместе.
Материал тоже имеет значение. В поковках цветных металлов, признаки оксида и обезуглероживания, обычно используемые при исследовании стали, могут отсутствовать. В этих случаях, Схема линий потока по разрезу может предоставить более полезные доказательства.
4. Forging Lap против. Крэк против. Ламинирование
Эти дефекты могут выглядеть одинаково во время первоначального осмотра., но механизмы их формирования разные.
| Признак | Ковка круга | Ламинирование | Кузнечная трещина |
|---|---|---|---|
| Основной механизм | Поверхностный металл сгибается в заготовку без полного сцепления. | Внутренняя неоднородность остается разделенной на слои. | Разрушение материала под действием местного напряжения |
| Типичное происхождение | Дефект поверхности, инструментальной оснастке, поток металла, последовательность ковки | Внутренняя трещина, включение, усадочная полость, пористость или аналогичная неоднородность материала | Материальное состояние, температура, напряжение и деформация |
| Типичная позиция | Обычно связан с поверхностью | Обычно внутренний | Поверхностный или внутренний |
| Внешний вид раздела | Складной интерфейс, часто с относительно тупым концом | Послойное разделение | Форма зависит от механизма разрушения. |
| Окисление / декарбюризация | Может присутствовать в стали | Зависит от происхождения | Зависит от того, когда и как образовалась трещина |
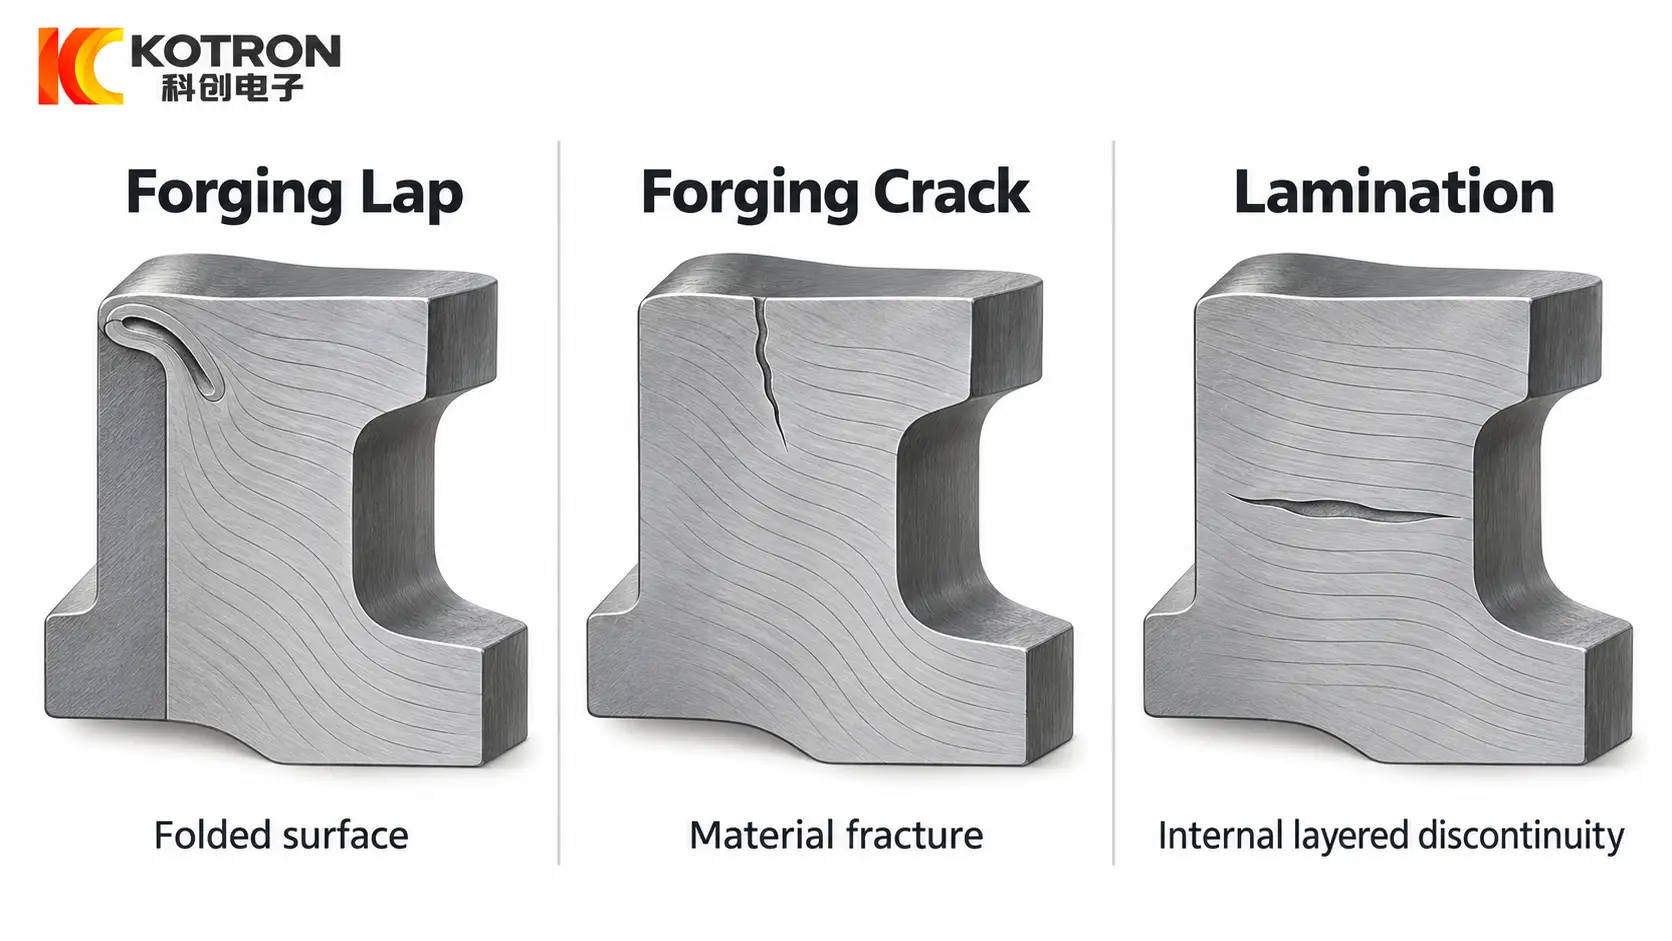
Припуск получается путем складывания. Трещина образуется в результате перелома.
Ламинирование снова другое. Обычно это внутренняя неоднородность, которая существовала в материале и осталась несвязанной или удлинилась при дальнейшей деформации..
Это различие важно при анализе первопричин.. Складчатый дефект, связанный с поверхностью, указывает на историю процесса, отличную от внутренней слоистой неоднородности..
Для более детального обсуждения морфологии трещин и Разница между ковкой и закалкой трещин, эту тему лучше рассмотреть отдельно, а не повторять здесь.
5. Что поток зерна может рассказать вам о формировании колен
Течение металла внутри поковки дает полезные сведения о том, как была сформирована деталь..
При подходящих условиях ковки, линии потока обычно следуют основному контуру детали. Где движение материала становится нестабильным, картина течения может исказиться, прерывистый или локально вихревой.
Это важно при осмотре притира, поскольку дефект может следовать в том же направлении, в котором был сложен поверхностный металл..
Локальное изменение направления потока возле ребра., ветвь, изменение угла или внезапное изменение сечения также может указывать на то, почему металл сгибался вместо того, чтобы заполнять матрицу, как предполагалось..
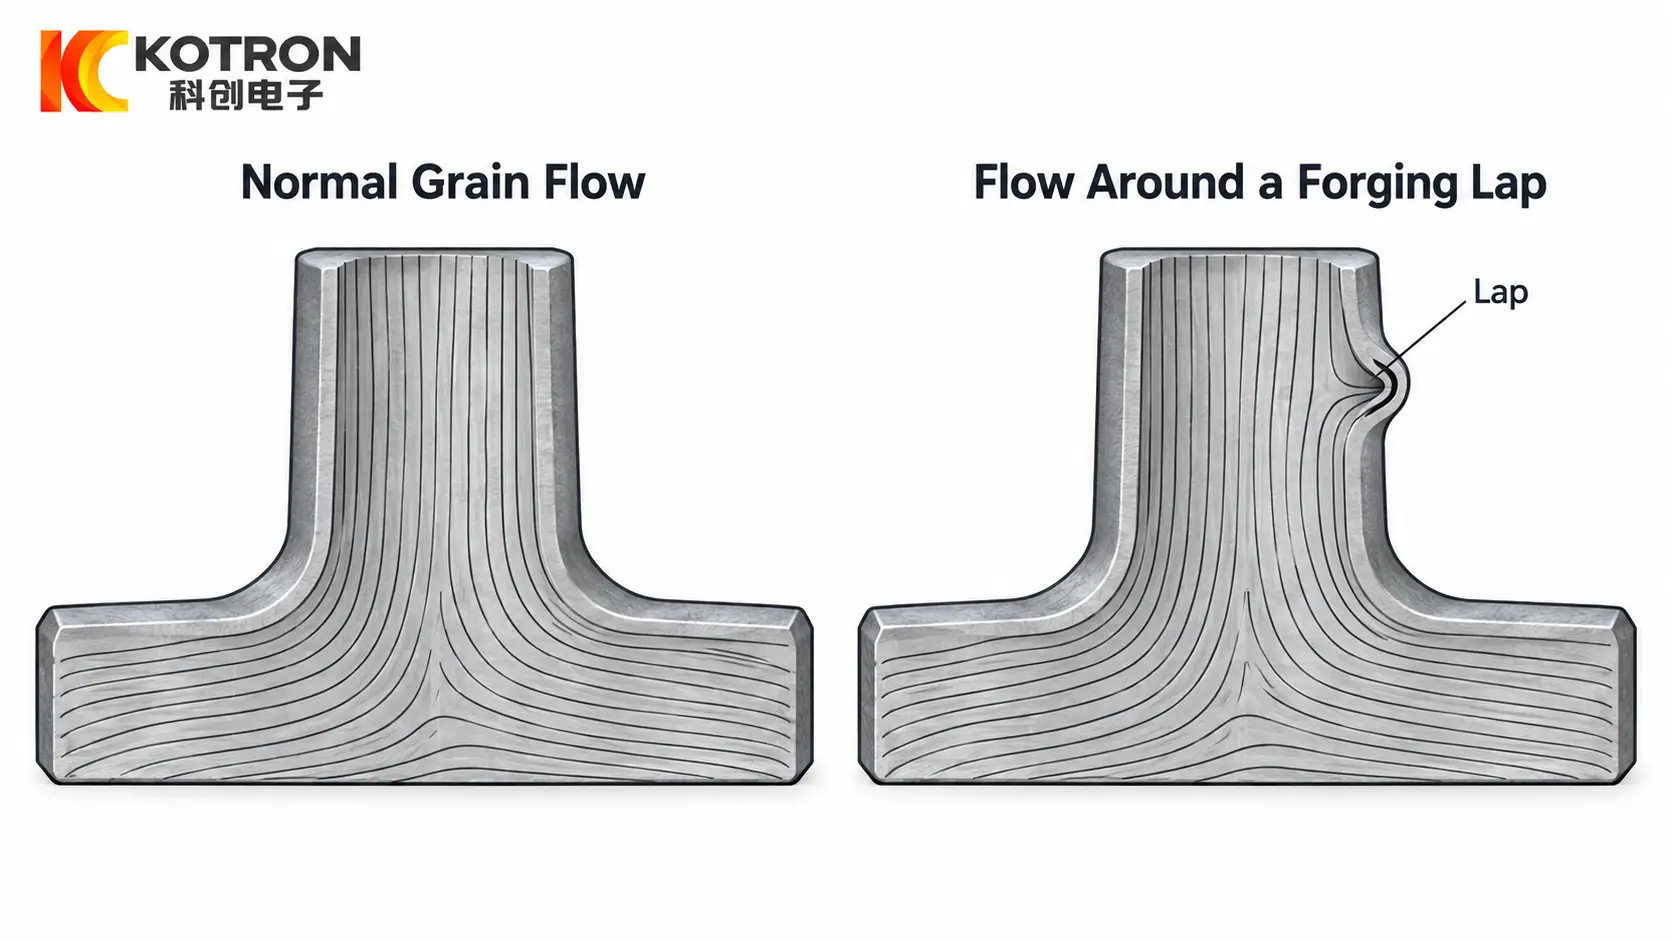
Таким образом, исследование потока зерна помогает ответить на вопрос, отличный от контроля поверхности.:
не только там, где есть дефект, а как металл двигался до того как образовался дефект.
Аномальный поток не означает автоматически наличие круга., и притир не должен диагностироваться только по подающим линиям. Эти два наблюдения наиболее полезны, если оценивать их вместе..
6. Как отслеживать и предотвращать подделку заходов
После подтверждения круга, Следующий шаг — пройти процесс в обратном направлении.
① Проверьте поверхность заготовки.
Ищите струпья, царапины, депрессии, швы или другие неровности, которые могли быть загнуты в поковку.
Если дефект следует за исходным дефектом поверхности, замена штампа или процесса нагрева сама по себе не решит проблему.
② Осмотрите штампы и преформу.
Проверьте наличие изношенных поверхностей, локальные повреждения и геометрия, которые могут создавать плавники, острые выступы или чрезмерное скопление материала.
Преформу также следует проверить.. Плохое распределение материала перед заключительным этапом ковки может привести к сгибанию металла во время заполнения полости..
③ Обзор потока металла
Осмотрите расположение дефекта по отношению к ребрам., боссы, изменения секций и другие области, где меняется направление потока.
Если круги неоднократно появляются в одном и том же регионе, Особого внимания заслуживают местная картина течения и конструкция матрицы..
④ Просмотрите условия отопления.
Нагрев следует проверять вместе с механическим процессом..
Низкая или неравномерная температура заготовки может снизить ковкость и сделать деформацию менее стабильной.. Чрезмерная температура может создать другие металлургические проблемы, и ее не следует использовать просто как способ облегчить течение материала..
Где индукционный нагрев заготовок используется, повторяемый и достаточно равномерный контроль температуры может уменьшить количество источников отклонений в процессе.. Он не может исправить плохое качество заготовки., поврежденная оснастка или неподходящая конструкция преформы.
⑤ Просмотрите последовательность ковки.
Дефект может возникнуть на более раннем этапе формовки и стать очевидным только после заключительной операции..
Для повторяющихся дефектов, поэтому полезно проверять промежуточные формы, а не проверять только готовую поковку..
Самая эффективная профилактика обычно заключается в определении того, какая часть процесса первой создает складку.: состояние поверхности, распределение материалов, инструментальной оснастке, последовательность нагрева или деформации.
Ключевой вывод
Ковочный притир — это не просто другое название трещины.. Это свернутый металлический разрыв., и его форма, поверхностное соединение, Состояние окисления и взаимосвязь с течением металла могут помочь отличить его от трещин и внутренних расслоений..
Когда круг найден, расследование должно выходить за рамки финального этапа подделки. Качество заготовки, инструментальной оснастке, дизайн преформы, Прежде чем решить, что следует изменить, необходимо учитывать условия нагрева и текучесть металла..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Чем отличается притир от ковки от трещины?
Нахлест образуется, когда поверхностный металл сгибается и прижимается обратно без полного сцепления., в то время как трещина образуется, когда материал разрушается под напряжением. Притиры обычно начинаются с поверхности и следуют за потоком металла., тогда как трещина возникает в результате разрушения.
Можно ли определить притир поковки только по окислению??
Нет. Окисление внутри несплошности само по себе не является признаком перекрытия.. Форма дефекта, поверхностное соединение, окружающую микроструктуру и течение металла следует рассматривать вместе.
Что вызывает ковку нахлестов?
Нет единой причины. Состояние поверхности заготовки, состояние инструмента, дизайн штампа, нагрев и последовательность ковки могут способствовать. Дефект следует отслеживать на протяжении всего процесса, а не относить к одной причине только по внешнему виду..
Как предотвратить образование нахлестов?
Самая эффективная профилактика — определить, какая часть процесса первой создает складку. — состояние поверхности, распределение материалов, инструментальной оснастке, последовательность нагрева или деформации — и исправить это. Обычно это означает проверку заготовки, матриц, преформа, течение металла и нагрев вместе.
Нужен надежный нагрев заготовок для ковки?
Постоянный нагрев является одним из факторов контроля качества ковки.. Отправьте нам свою часть, материал и скорость производства, и мы порекомендуем подходящую установку индукционного нагрева.



