
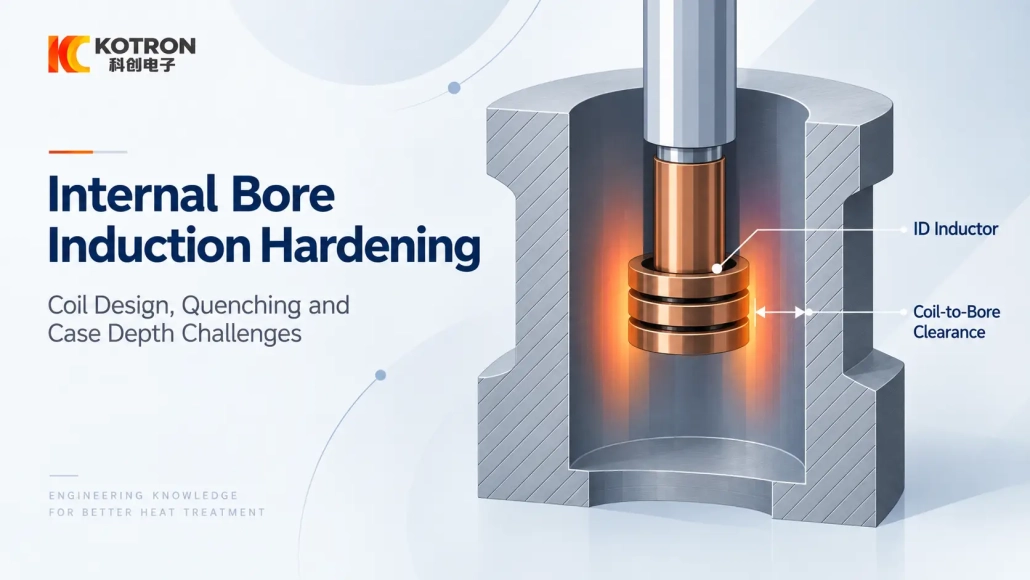
Endurecimento por indução de furo interno: Desenho da Bobina, Desafios de têmpera e profundidade de caixa
Como furar a geometria, A posição do indutor ID e a têmpera afetam a zona endurecida final
O endurecimento por indução pode ser aplicado em furos internos, mas o processo é limitado pelo espaço disponível dentro da peça. O indutor deve atingir a área necessária, manter uma relação adequada com a superfície do furo, e deixe acesso suficiente para têmpera.
Por esta razão, um diâmetro interno (DI) endurecimento normalmente é avaliado a partir da geometria real da peça e não apenas do diâmetro do furo.
2. Projeto de indutor de identificação, Liberação e Posicionamento
3. Têmpera dentro do furo
4. O que controla a profundidade da caixa no endurecimento do furo?
5. O que deve ser verificado quando o resultado está errado?
6. Quais informações são necessárias para uma avaliação inicial?
1. Um furo interno pode ser endurecido por indução?
A primeira questão não é o tamanho da máquina ou a potência. É se a peça em si é adequada para o resultado de endurecimento necessário.
Endurecimento do material, geometria do furo, a localização da área endurecida e o acesso do indutor são importantes. Um furo relativamente aberto pode ser fácil de alcançar, enquanto um estreito, furo profundo ou rebaixado pode colocar limites muito mais rígidos nas ferramentas.
A zona de tratamento necessária também altera o problema. Uma banda curta e endurecida próxima à entrada do furo não requer o mesmo arranjo de indutor que uma zona localizada mais profundamente dentro do componente.
Um desenho de peça—de preferência um desenho em corte mostrando a área endurecida necessária—é, portanto, mais útil do que um diâmetro de furo por si só.
2. Projeto de indutor de identificação, Liberação e Posicionamento
A indutor de endurecimento tem que operar dentro da peça de trabalho e não em torno de sua superfície externa.
Deve caber no espaço disponível mantendo uma relação de acoplamento adequada com a área a ser aquecida. Diâmetro do furo, profundidade, o caminho de inserção e a localização da zona endurecida influenciam o formato do Bobina de endurecimento por indução ID ou indutor interno.
Centralizar é outra questão prática. Se o indutor ficar visivelmente mais próximo de um lado da parede do furo, o padrão de aquecimento circunferencial pode mudar. Para produção em série, o dispositivo ou movimento da máquina pode, portanto, precisar controlar a posição relativa da peça e do indutor.
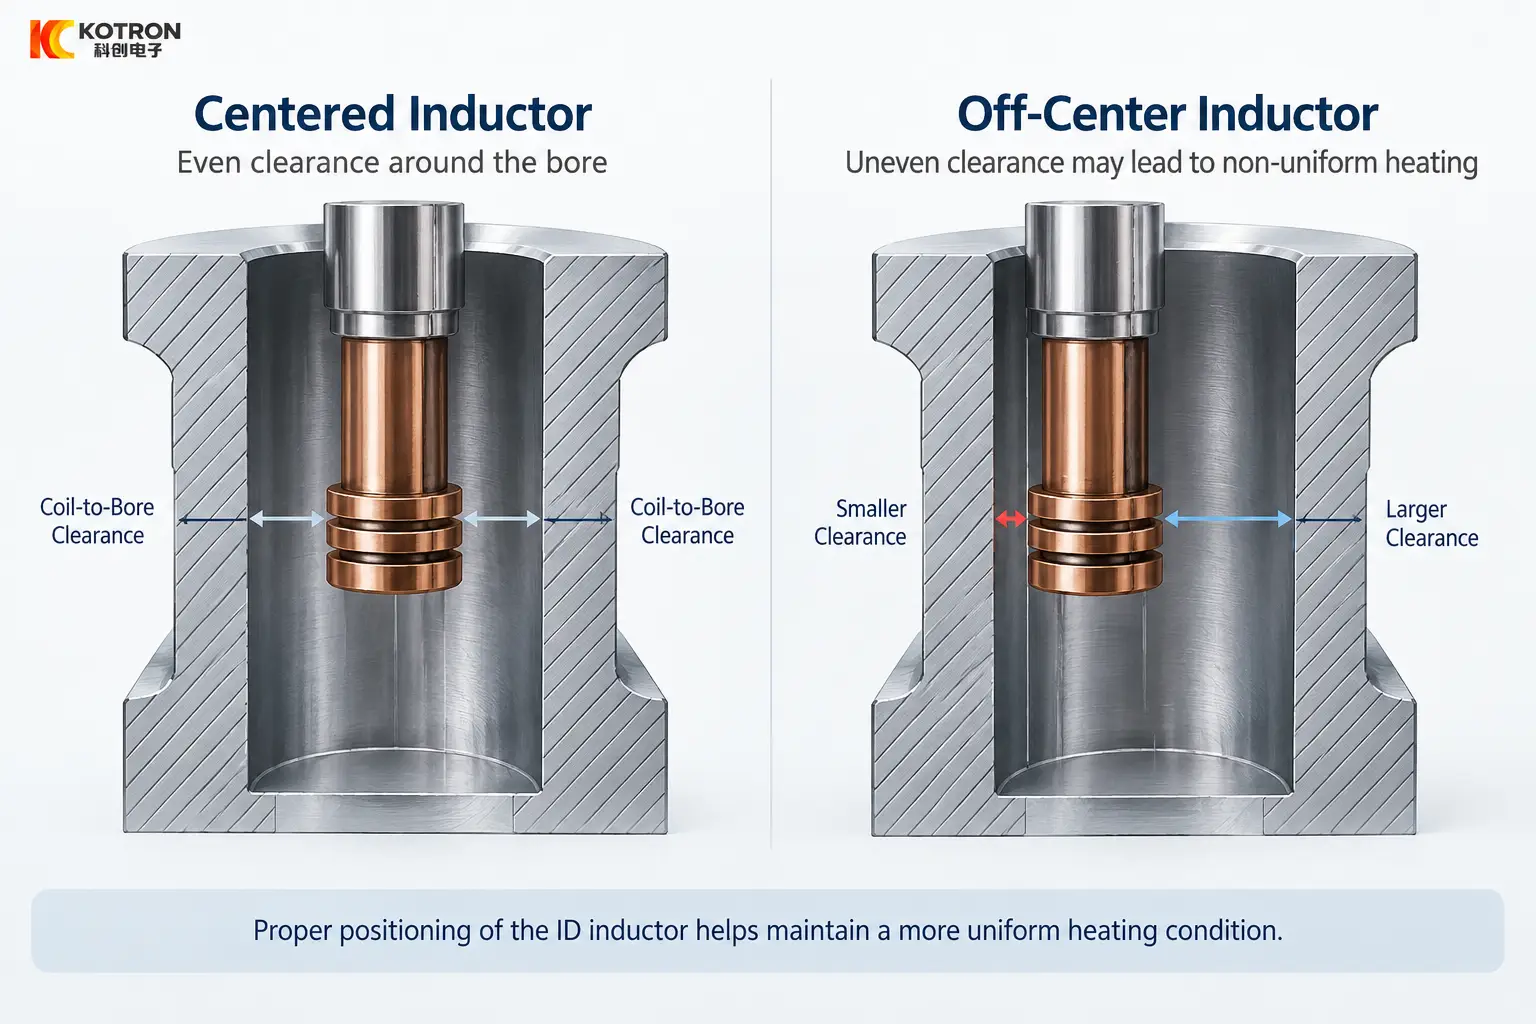
Folga do indutor ID centralizada versus descentralizada dentro de um furo.
A geometria da seção circundante também é importante. Um furo nominalmente redondo ainda pode ter diferentes condições térmicas em torno de sua circunferência se a quantidade de material circundante variar de um lado para outro.
É por isso que uma bobina que cabe fisicamente dentro do furo não é automaticamente um indutor de endurecimento adequado..
3. Têmpera dentro do furo
O aquecimento da superfície alvo é apenas uma parte do processo. A zona aquecida também deve ser temperada de uma forma que suporte a dureza e profundidade de revestimento especificadas..
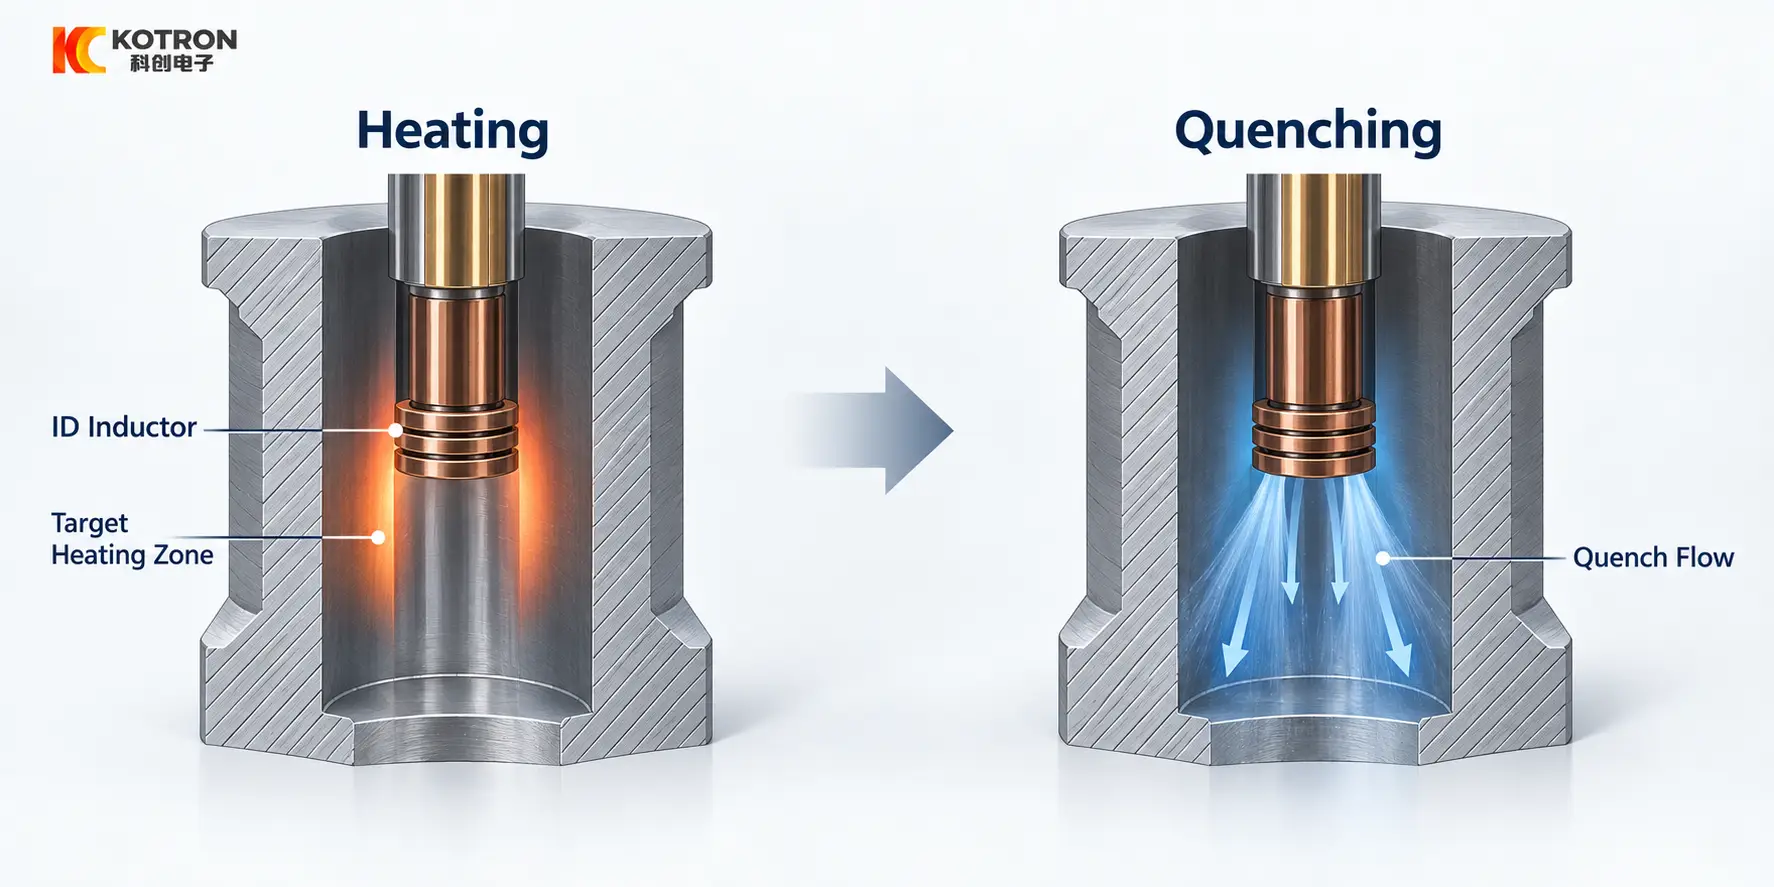
Aquecimento seguido de têmpera dentro de um furo interno.
Superfícies internas podem restringir o acesso ao líquido refrigerante, particularmente quando a área endurecida está localizada mais profundamente dentro da peça. Profundidade do furo, a orientação da peça e o espaço disponível ao redor do indutor podem afetar o arranjo de têmpera.
Dependendo da aplicação, a têmpera pode ser fornecida por ferramentas separadas ou incorporadas ao conjunto do indutor. Nenhum dos arranjos deve ser tratado como universalmente preferível; a escolha depende da geometria e da zona de tratamento necessária.
O padrão de aquecimento visível não deve ser considerado como prova do padrão de dureza final. O resultado endurecido é produzido pelo efeito combinado da resposta do material, aquecimento e resfriamento subsequente.
4. O que controla a profundidade da caixa no endurecimento do furo?
Frequência operacional é um fator no desenvolvimento da profundidade do caso, mas não deve ser considerado de forma independente.
A profundidade real do endurecimento também depende do material, tempo de aquecimento, potência entregue, relação indutor-superfície, geometria local e condições de têmpera.
Isto é particularmente relevante em Endurecimento por indução ID, onde o espaço de ferramentas já pode limitar a possível geometria do indutor.
A profundidade do caso alvo, portanto, não, por si só, definir a frequência ou fonte de alimentação necessária. Essas escolhas devem ser feitas em conjunto com as dimensões do furo, localização da zona protegida e layout do processo.
5. O que deve ser verificado quando o resultado está errado?
Quando o resultado endurecido não corresponde ao desenho ou especificação, o primeiro passo é separar o posicionamento, problemas de aquecimento e têmpera.
| Resultado observado | Áreas a serem verificadas primeiro |
|---|---|
| Um lado do furo aquece mais fortemente | Centralização do indutor, liberação local, geometria da seção circundante |
| A zona endurecida é muito alta ou muito baixa | Posição axial do indutor, profundidade de inserção, posição de fixação |
| O comprimento aquecido não corresponde à zona necessária | Geometria do indutor, comprimento de aquecimento efetivo, posição da peça de trabalho |
| A superfície atinge a condição de aquecimento esperada, mas a dureza é baixa | Resposta material, ciclo de aquecimento, têmpera |
| A profundidade da caixa varia em torno do furo | Acoplamento, geometria da peça, fluxo de calor, condições de têmpera |
| A zona obrigatória é difícil de alcançar | Profundidade do furo, recursos internos, acesso ao indutor |
| A variação entre peças é alta | Repetibilidade do aparelho, posição do indutor, configurações de processo |
Essas verificações ajudam a identificar onde investigar, mas a aceitação final deve ser baseada na dureza especificada, localização da zona endurecida e profundidade da caixa quando necessário.
Uma superfície que parece aquecida uniformemente não tem necessariamente o resultado final correto de endurecimento.
6. Quais informações são necessárias para uma avaliação inicial?
Para uma revisão inicial, a informação mais útil geralmente é simples:
— Um desenho de peça ou foto nítida
— Material, se conhecido
— Diâmetro e profundidade do furo
— A área que precisa ser endurecida
Se a dureza alvo, a profundidade da caixa ou os requisitos de produção já estão definidos, eles podem ser adicionados posteriormente ou incluídos na primeira consulta.
Com esta informação, a viabilidade do processo de endurecimento do furo, Arranjo do indutor de ID, método de têmpera e configuração do equipamento pode ser revisado antes da seleção detalhada da máquina.
Principal vantagem
Endurecimento por indução de furo interno é um problema de ajuste e acesso antes de ser um problema de aquecimento. O indutor deve atingir a zona necessária, mantenha sua posição em relação à parede do furo e deixe espaço para têmpera. O resultado final é confirmado pela dureza especificada, localização da zona endurecida e profundidade da caixa—não pela uniformidade com que a superfície parece aquecida.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Qualquer furo interno pode ser endurecido por indução?
Não. Endurecimento do material, geometria do furo, localização da zona reforçada e indutor acessam toda a matéria. Um estreito, furo profundo ou rebaixado impõe limites muito mais rígidos ao ferramental do que um furo aberto.
A frequência operacional por si só determina a profundidade do caso?
Não. A profundidade endurecida também depende do material, tempo de aquecimento, potência entregue, relação indutor-superfície, geometria local e condições de têmpera.
Uma superfície uniformemente aquecida garante um resultado correto?
Não. O resultado endurecido é produzido pela resposta do material, aquecimento e resfriamento juntos. Uma superfície que parece aquecida uniformemente pode ainda ter dureza incorreta, localização da zona ou profundidade do caso.
O que devo verificar primeiro quando o resultado está errado?
Posicionamento separado, problemas de aquecimento e têmpera. Comece com centralização do indutor, posição axial, comprimento de aquecimento efetivo, repetibilidade de acoplamento e fixação.
Quais informações preciso enviar para avaliação?
Um desenho de peça ou foto nítida, o material se for conhecido, diâmetro e profundidade do furo, e a área a ser endurecida. Dureza alvo, a profundidade da caixa e os requisitos de produção podem ser adicionados posteriormente.
Envie-nos o desenho da sua peça
Envie um desenho ou foto nítida do seu componente junto com o material e a área a ser endurecida. Analisaremos o processo de endurecimento do furo, Arranjo do indutor de ID, método de têmpera e configuração de equipamento para sua aplicação.



