
Aquecimento por Indução para Estilação de Metais: Melhoria da Formabilidade e Eficiência de Produção
Índice
- 1. Porque o aquecimento por indução importa antes do desenho
- 2. Aquecimento por indução vs aquecimento por forno antes do desenho
- 3. Considerações de aquecimento material a material
- 4. Frequência, Potência, e design de bobinas
- 5. Onde a Extrusão por Indução Produz Resultados
- 6. Selecionando um Sistema de Indução para a Sua Linha de Extrusão
Extrusão a frio de fio de aço inoxidável através de seis matrizes consecutivas e, na quarta passagem, o material recua. A força de extrusão aumenta. Começa o micro-rasgamento da superfície. A matriz desgasta-se até formar um novo perfil. Você recoze entre passagens para restaurar a ductilidade — e isso significa retirar bobinas da linha, aquecimento de um forno, e esperar. Aquecimento por indução para extrusão de metal mantém a linha a funcionar. Leva calor ao material em segundos, diretamente entre o molde e o dado, sem interromper o fluxo de produção.
A trefilação de metal reduz a secção transversal puxando fio, tubo, ou barra através de uma série de moldes progressivamente mais apertados. O processo é simples em conceito e implacável na prática: cada passagem endurece o material. Passagens suficientes sem aquecimento intermédio e uma de três coisas acontece — o fio parte, a superfície rasga, ou o dado desgasta-se fora da tolerância. O pré-aquecimento por indução reduz a tensão de fluxo antes que o material entre no dado, então a força de trefilagem diminui e a redução por passagem pode aumentar.
1. Porque o aquecimento por indução importa antes do desenho
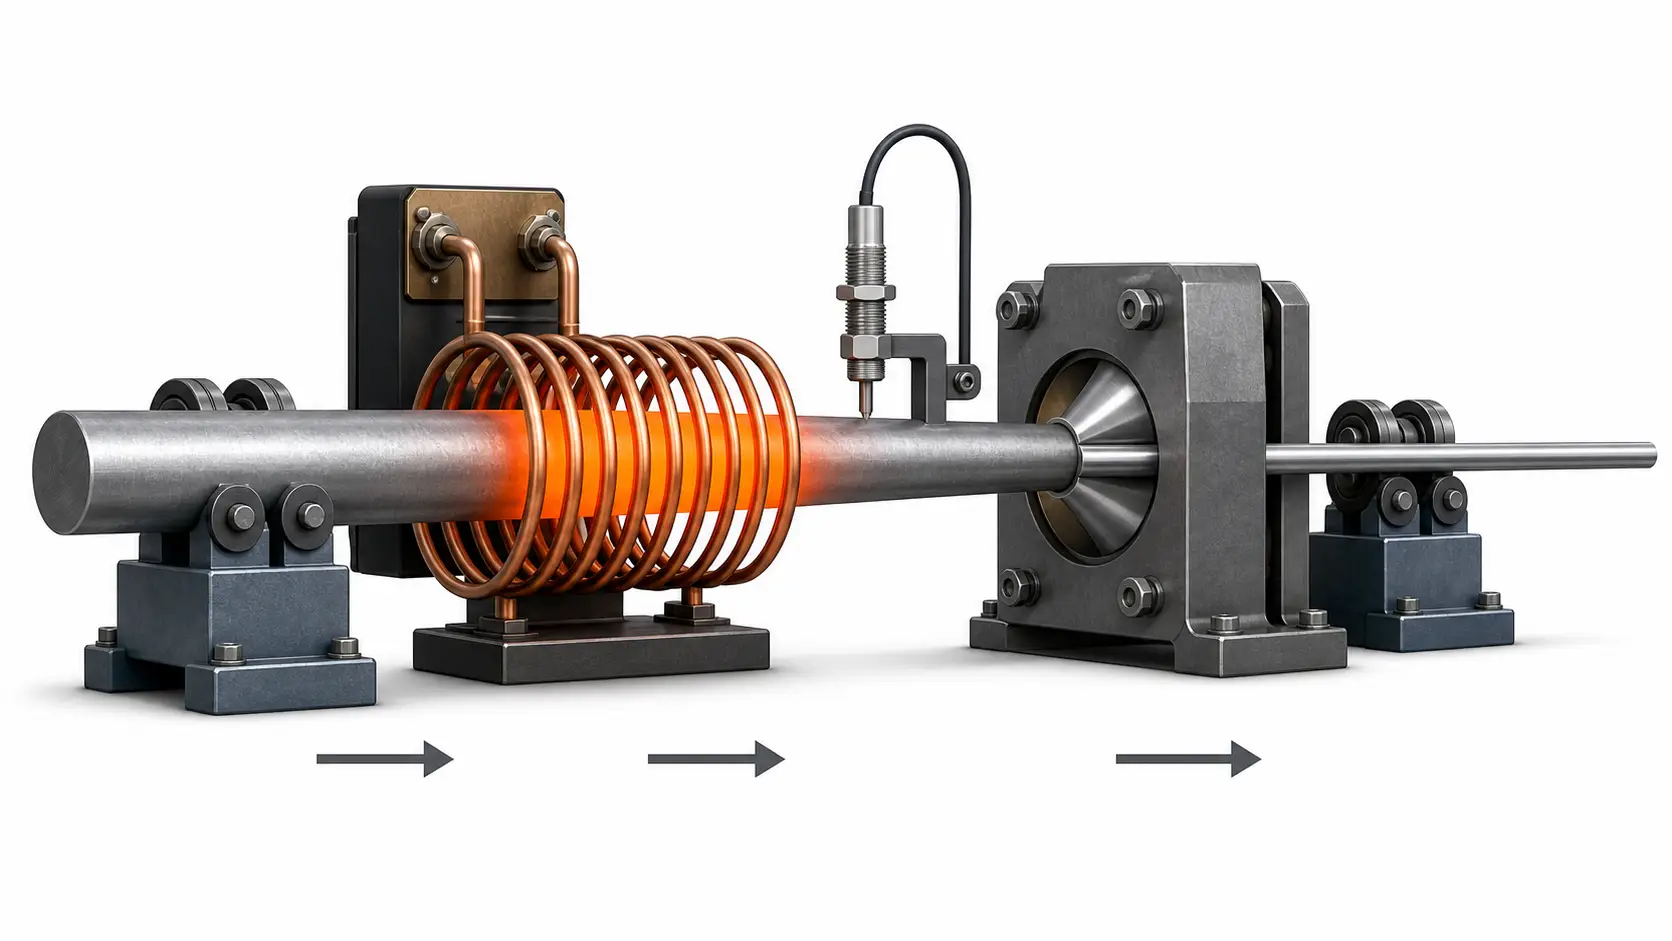
A trefilagem é um processo de conformação a frio — até que o material endureça por trabalho além do ponto em que a bancada de trefilagem o pode puxar. Cada ponto de deformação plástica aumenta a tensão de escoamento necessária para a próxima passagem. Em algum ponto o fio parte, ou a superfície rasga, ou a matriz se desgasta além da tolerância. A solução é aquecer antes da zona de deformação, e a indução fornece-o online.
Três coisas mudam quando a indução se coloca entre o pagamento e a matriz:
- Diminuição do esforço de escoamento. Aqueça o material antes da matriz e a força necessária para o puxar através dela diminui. O efeito é localizado – quente na zona de deformação, arrefecimento rápido após a saída. Maior redução por passagem, menos passagens no total.
- Menos defeitos de superfície. Aços inoxidáveis, ligas de titânio, e ligas à base de níquel têm janelas de ductilidade estreitas à temperatura ambiente. O pré-aquecimento alarga essa janela. O rasgamento da superfície e a fissuração das bordas diminuem quando o material flui em vez de fracturar.
- Operação contínua em linha. Sem forno de batelada para carregar e descarregar. A bobina assenta na linha entre o desenrolador e a primeira matriz. O material passa à velocidade da linha. A temperatura estabiliza em segundos na partida. Parar a linha, o aquecimento para. Reiniciar, e o material está à temperatura alvo antes de o primeiro metro chegar à matriz. O equipamento paga-se pelo throughput, não apenas pelas poupanças de energia.
2. Aquecimento por indução vs aquecimento por forno antes do desenho
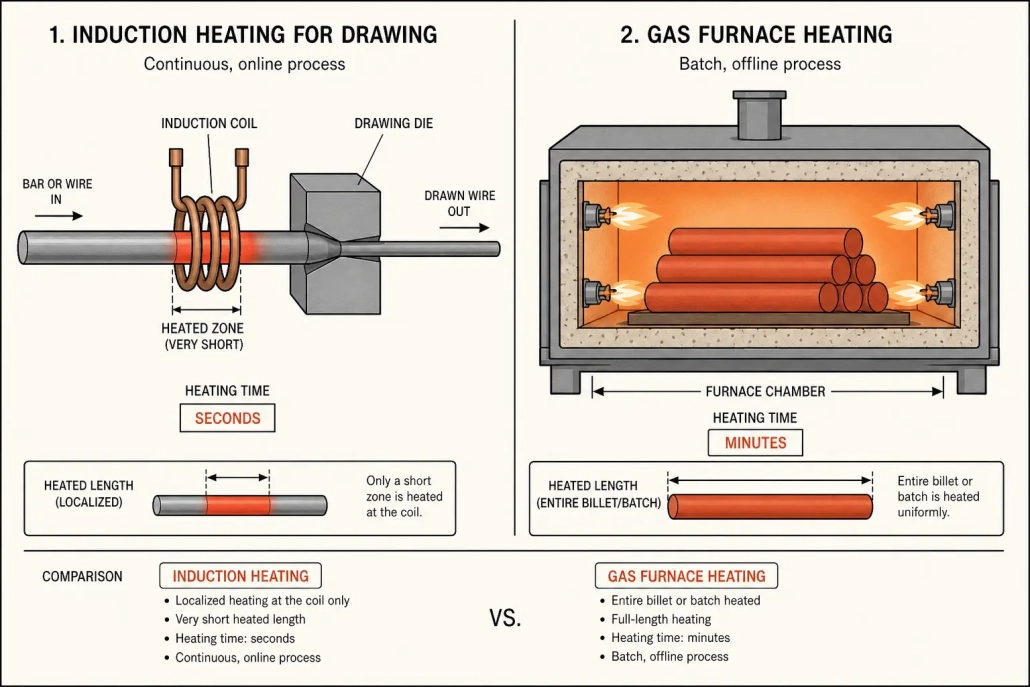
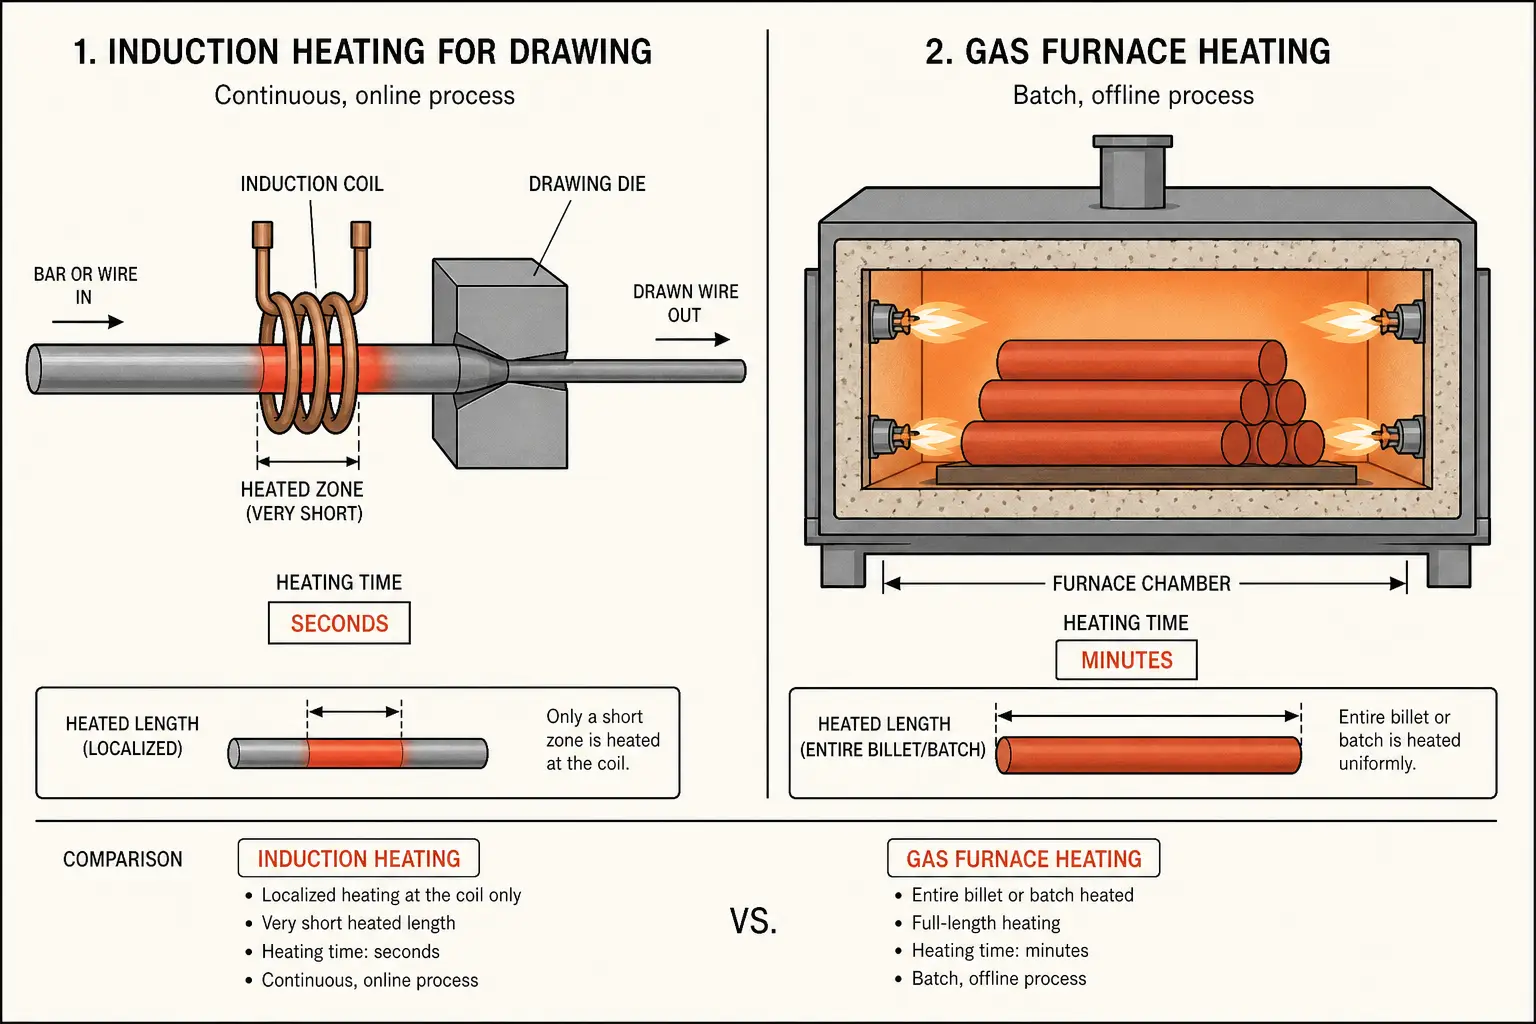
A diferença prática entre aquecimento por indução e por forno para trefilagem não é apenas a velocidade. É se o calor se integra na linha ou dita o layout da linha. Um forno é uma estação separada—o material chega, espera, aquece, e parte. A indução fixa-se na linha de trefilação existente.
| Fator | Aquecimento do forno | Aquecimento por indução |
|---|---|---|
| Velocidade de aquecimento | De minutos a horas, depende da massa do lote | Segundos, independentemente do tamanho do lote |
| Integração na linha | Offline—exige manipulação do lote entre o forno e o banco de trefilação | Online—bobina montada diretamente antes da matriz |
| Controlo de temperatura | Controlo de zona alargado, atraso térmico na ajustagem | Feedback de pirómetro em malha fechada, resposta em sub-segundos |
| Oxidação | Imersão prolongada a temperatura aumenta a formação de escala | Curta permanência limita o crescimento do óxido; O controlo da atmosfera é opcional, não é obrigatório |
| Eficiência energética | Aquece o revestimento do forno, atmosfera, e os arredores juntamente com a peça de trabalho | Energia depositada diretamente no material; sem perdas em repouso |
| Arranque e paragem | Ciclos longos de subida e descida de temperatura | Liga/desliga instantâneo; sem massa térmica para aquecer até à temperatura |
Os fornos ainda fazem sentido quando toda a bobina precisa de temperatura uniforme antes do primeiro chip, ou quando a secção transversal do material é demasiado grande para penetração prática por indução, ou quando uma linha intermitente usa o forno como tampão térmico. A decisão depende se o seu processo necessita armazenamento de calor ou calor sob demanda. Linhas contínuas beneficiam de on-demand. As oficinas por lotes podem achar um forno mais simples. Veja aquecimento por indução vs forno a gás para a comparação mais ampla.
3. Considerações de aquecimento material a material
Diferentes ligas reagem de forma diferente. O que funciona para 304 aço inoxidável não funciona para cobre C110 — a física muda e a janela de processo também.
- Aço inoxidável (304, 316, duplex). A resistividade moderada torna estes alvos de indução eficientes. A janela de temperatura é a principal preocupação: muito frio e a força de continuidade mal diminui; muito quente e aparecem oxidação ou alterações de propriedades. O pré-aquecimento a 150–400°C normalmente proporciona o ganho de ductilidade sem efeitos secundários metalúrgicos. O controlo em circuito fechado importa — o aço inoxidável não oferece uma grande margem entre “quente o suficiente” e “demasiado quente.”
- Ligas de titânio. Baixa condutividade térmica é o desafio definidor. O calor concentra-se na superfície, criando uma pele quente sobre um núcleo frio que se deforma de forma desigual no chip. Menor densidade de potência e longa permanência da bobina ajudam a estabilizar a temperatura. Pode ser necessária proteção atmosférica para evitar o caso alfa. Para mais informações sobre o comportamento de indução do titânio, ver aquecimento por indução para ligas de titânio.
- Cobre e ligas de cobre. A alta condutividade torna-os os mais difíceis de aquecer — as correntes fluem facilmente e geram menos calor resistivo. Frequência mais baixa e bobinas de várias voltas ajudam a compensar. Latão e bronze, com condutividade mais baixa, aquecem mais facilmente. O trefilamento de cobre puro frequentemente depende de indução para recozimento entre passes em vez de pré-aquecimento do molde.
- Aço de alta resistência (carbono, liga, boro). Ferromagnético a temperaturas mais baixas, estas ligas absorvem energia de forma eficiente até atingirem o ponto de Curie. Pré-aquecimento de 200 até 600°C cobre a maioria dos cenários, e o material tolera variações menores de temperatura melhor do que o aço inoxidável ou o titânio. O principal benefício: maior redução por passagem com menos desgaste da matriz. As superligas à base de níquel seguem as mesmas precauções de baixa condutividade térmica que o titânio. Veja aquecimento por indução para superligas.
4. Frequência, Potência, e design de bobinas
Três parâmetros determinam se o pré-aquecimento por indução funciona numa linha de trefilagem. Se errar num parâmetro, o molde recebe material que está frio demais, quente demais, ou aquecido de forma desigual.
- Frequência. Frequências mais altas aquecem uma camada superficial fina; frequências mais baixas fazem a corrente penetrar mais profundamente. Para fio em 5 mm de diâmetro, frequência mais alta mantém o calor localizado. Para barra e tubo acima 15 mm, frequência mais baixa garante que o núcleo atinja a temperatura antes do molde. O ponto de partida é a profundidade de referência do material à temperatura-alvo—a frequência decorre desse cálculo, não de um catálogo.
- Potência. A potência deve corresponder à necessidade térmica do material em movimento. O cálculo começa com a massa por unidade de tempo, calor específico, e aumento de temperatura desejado. A velocidade da linha é o multiplicador: dobrar a velocidade, dobrar a potência. Potência insuficiente significa que o material nunca atinge a temperatura. Potência excessiva desperdiça energia e corre o risco de sobreaquecer a superfície antes do núcleo aquecer.
- Projeto da bobina. Para fio e barra redondos, uma bobina cilíndrica com múltiplas voltas é o padrão—simples e fácil de alinhar com o eixo do desenho. Para tubo, o furo da bobina deve acomodar o diâmetro sem perder a eficiência de acoplamento. Para stock plano ou perfilado, a geometria da bobina segue a secção transversal para manter o espaçamento constante. O comprimento da bobina é um compromisso: bobinas mais longas aquecem de forma mais uniforme mas custam mais e exigem mais potência. Bobinas mais curtas são mais baratas mas necessitam de um controlo de processo mais rigoroso.
5. Onde a Extrusão por Indução Produz Resultados
| Indústria | Materiais Típicos | O Que A Indução Resolve |
|---|---|---|
| Fabrico de fio | Fio de aço inoxidável, Fio de mola, Fio de soldadura | Menos recozimentos intermédios, maior velocidade de fabrico, menos roturas de fio na matriz |
| Traçado de tubos | Tubo de aço inoxidável, tubo de cobre, tubo de parede fina de grau aeroespacial | redução uniforme de paredes, redução de rugas, menos bloqueios de bancada de tração |
| componentes automóveis | arame de alta resistência, veios de precisão, perfis formados | propriedades mecânicas consistentes de passagem a passagem, redução do desgaste do matriz em linhas de alto volume |
| fabrico aeroespacial | componentes de liga de titânio, peças de liga de níquel | controlo de janelas de processo para qualidades difíceis, preservação da integridade da superfície |
6. Selecionando um Sistema de Indução para a Sua Linha de Extrusão
nem todas as combinações de alimentação de indução e bobinas funcionam para todas as aplicações de desenho. Cinco fatores determinam se o sistema se encaixa na linha—ou se torna um gargalo dispendioso.
- Tipo de material e intervalo de diâmetro. As propriedades elétricas e térmicas do material determinam a frequência, densidade de potência, e a geometria da bobina. Um sistema dimensionado para 304 fio de aço inoxidável terá dificuldades com cobre. Defina primeiro o envelope do material, depois o tamanho para o material mais difícil de aquecer nesse envelope.
- Velocidade e débito da linha. A procura de energia escala diretamente com a velocidade do material através da bobina. Tamanho para a velocidade máxima da linha, não é média—o sistema deve entregar ao máximo de rendimento sem sobreaquecimento.
- Temperatura e tolerância alvo. Quanto mais estreita for a faixa aceitável, mais infraestrutura de controlo precisa. Feedback de pirômetro em circuito fechado é padrão para janelas de processo apertadas. Para materiais permissivos, circuito aberto com verificação periódica pode ser suficiente.
- Integração da bobina. A bobina deve encaixar entre o pagamento e o primeiro chip. Nas linhas existentes, medir a folga antes de especificar o comprimento da bobina. A montagem deve suportar vibrações e expansão térmica. As conexões de troca rápida reduzem o tempo de inatividade durante as trocas de tamanho.
- Refrigeração e utilidades. Fontes de energia e bobinas precisam de refrigeração a água. Chillers de circuito fechado mantêm a qualidade da água consistente. Planeie a capacidade de refrigeração para corresponder à classificação da fonte de energia mais uma margem para condições ambiente quentes. Refrigeração subdimensionada significa limitação térmica — e o material chega à matriz abaixo da temperatura alvo.
Principal vantagem
Aquecimento por indução para extrusão de metal reduz o esforço de fluxo na zona de deformação, mantém a linha a funcionar, e compensa-se pela produtividade. Correspondência da frequência, potência, e a geometria da bobina ao seu material e à velocidade de passagem. Acertar nesses três fatores e o resto segue naturalmente.
P: Pode o aquecimento por indução ser instalado numa linha de trefilação existente?
A: Sim, desde que haja espaço entre o desenrolador e a primeira matriz para a montagem da bobina. A maioria das bobinas cilíndricas de múltiplas voltas necessita de 300–800 mm de caminho livre. A fonte de alimentação pode ficar separada. Configurações apertadas podem precisar de uma bobina curta personalizada, trocando alguma uniformidade de aquecimento por encaixe.
P: O pré-aquecimento por indução afeta o acabamento da superfície do material trefilado?
A: Pode afetar — em ambos os sentidos. O pré-aquecimento devidamente controlado reduz o rasgamento da superfície ao melhorar o fluxo do material através da matriz. O sobreaquecimento ou aquecimento desigual cria oxidação ou pontos quentes que se transferem para a superfície desenhada. A chave é a uniformidade da temperatura ao longo do comprimento e ao redor da circunferência na entrada da matriz. Uma bobina bem ajustada com um espaçamento de acoplamento consistente proporciona isto.
P: Quais materiais são maus candidatos para pré-aquecimento por indução antes da laminação?
A: O cobre puro de alta condutividade é o mais difícil de aquecer de forma eficiente e muitas vezes depende de revenimento convencional em vez disso. Materiais com secções transversais abaixo de 1 mm absorvem energia limitada por passagem. Materiais que requerem janelas de temperatura estreitas com longos tempos de imersão podem também ser melhor tratados por métodos baseados em forno.
Precisa de Aquecimento por Indução para a Sua Linha de Estiragem?
Diga-nos o seu material, intervalo de diâmetro, e velocidade da linha. Recomendaremos uma fonte de alimentação e configuração da bobina que se adapte ao seu processo.


