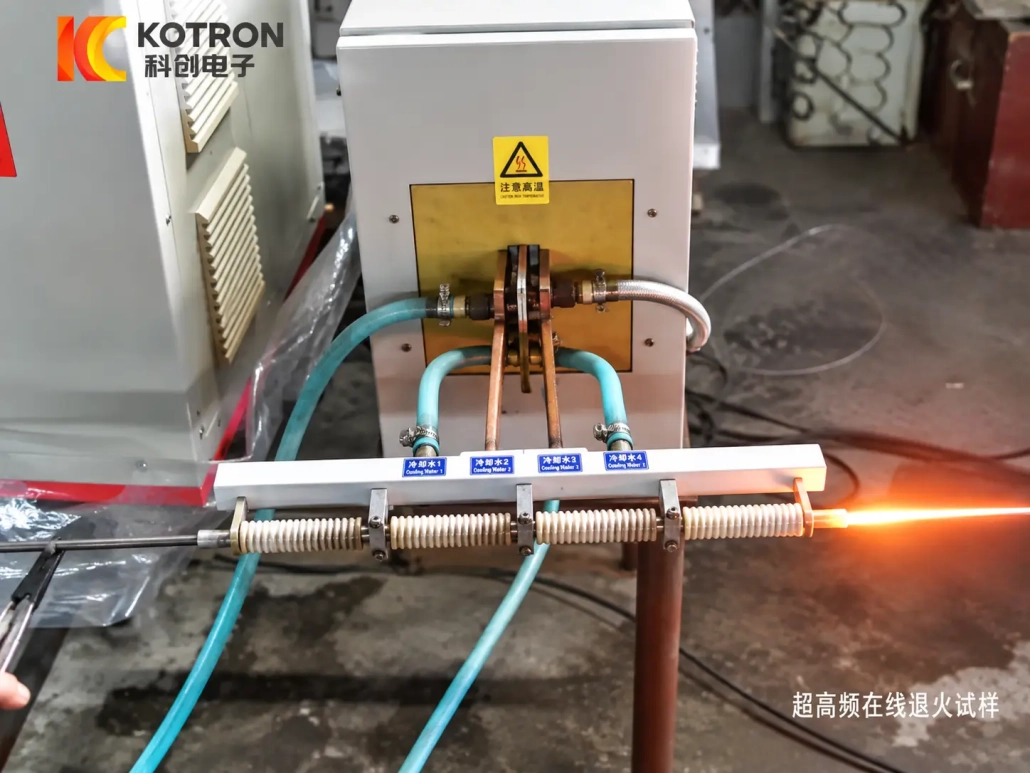
Linha de recozimento por indução contínua para fio
Ⅰ. Veja a Linha de Recozimento de Fios em Operação
Ambos os vídeos mostram fios relativamente finos movendo-se continuamente através da zona de aquecimento por indução. O fio é aquecido enquanto passa pelo indutor, em vez de ser processado em um ciclo de lote separado..
Os vídeos demonstram a forma de funcionamento do recozimento contínuo do fio. Grau exato do material, diâmetro do fio, temperatura, a potência e a velocidade da linha dependem do projeto individual e não devem ser inferidas a partir da filmagem.
Ⅱ. Como funciona o recozimento contínuo por indução de fio
Uma linha típica segue um processo simples:
→
Aquecimento por indução
→
Monitoramento de temperatura
→
Recozimento Controlado
→
Arrefecimento / Manuseio a jusante
À medida que o fio passa pelo indutor, sua condição de aquecimento depende de mais do que apenas energia elétrica. As principais variáveis incluem material e diâmetro do fio, velocidade da linha, comprimento de aquecimento efetivo, potência de indução e a temperatura necessária.
A velocidade da linha é particularmente importante. Uma mudança na velocidade também altera o tempo que cada seção do fio permanece dentro da zona de aquecimento efetiva.. A fonte de alimentação e os controles do processo devem, portanto, corresponder à velocidade operacional, em vez de funcionar como um aquecedor isolado..
Esta é a principal diferença entre uma linha de produção contínua e uma simples operação de aquecimento independente: o processo térmico deve seguir o material em movimento.
Ⅲ. Controle de temperatura em velocidade de linha contínua
A estabilidade da temperatura é um dos principais problemas de controle em recozimento por indução para fio, especialmente em diâmetros de fio menores e velocidades de produção mais altas.
A KOTRON pode configurar a linha com um CLP Siemens e medição de temperatura infravermelha sem contato. De acordo com as informações do produto fornecidas, a temperatura pode ser vinculada a variáveis operacionais, incluindo velocidade da linha, corrente e tensão, e a precisão declarada do controle de temperatura pode atingir 0.5% sob a configuração correspondente.
Na prática, a condição de aquecimento é influenciada por diversas variáveis ao mesmo tempo:
•Velocidade do fio
•Potência de indução
•Comprimento de aquecimento
•Diâmetro do fio
•Material
•Temperatura alvo
Por exemplo, o aumento da potência não pode compensar todas as mudanças no processo. Se a velocidade da linha, diâmetro do fio ou alterações de material, a condição de aquecimento necessária também pode mudar.
Infravermelho retroalimentação de temperatura fornece ao sistema de controle uma referência térmica medida. Para produção contínua, isso é mais útil do que depender apenas de uma saída elétrica predefinida, porque o processo pode ser ajustado em torno da condição real de aquecimento do fio em movimento.
Ⅳ. Potência de indução e uniformidade de aquecimento
A linha de recozimento pode ser equipada com um Fonte de alimentação de indução IGBT e Controle digital DSP. Dependendo da configuração do projeto, os modos de operação podem incluir corrente constante, controle de potência constante e ligado à temperatura.
Tensão, corrente, potência, o monitoramento de frequência e energia também pode ser incorporado quando necessário.
A fonte de alimentação é selecionada junto com o processo. A seleção final depende de fatores como:
- material e diâmetro do fio
- temperatura necessária
- velocidade da linha
— comprimento de aquecimento efetivo
- projeto do indutor
- exigência de produção
O indutor é igualmente importante. A geometria da bobina, posição do fio através da zona de aquecimento, a estabilidade da velocidade da linha e a estabilidade da potência afetam a temperatura atingida pelo fio em movimento.
Por esta razão, a uniformidade do aquecimento não é determinada por um único componente. O indutor, fonte de alimentação, o caminho do fio e o feedback de temperatura devem ser considerados como um processo.
Ⅴ. Materiais de arame e aplicações de recozimento
As informações fornecidas pela KOTRON cobrem diâmetros de fio de 0.5 a 20 mm, com fio de aço e fio de cobre entre os materiais apoiados.
A mesma configuração de equipamento não deve ser aplicada automaticamente a todos os fios. Propriedades dos materiais, diâmetro, a condição térmica necessária e a velocidade de produção podem alterar os requisitos de potência e indutor.
As aplicações típicas incluem recozimento contínuo onde o fio requer tratamento térmico entre ou após outras etapas de fabricação. Dependendo da rota de produção, isso pode incluir recozimento intermediário ou pós-processamento.
O equipamento também pode ser adaptado para outros processos de tratamento térmico de fios onde o material e o processo sejam adequados, mas esta página se concentra especificamente em recozimento de fio de aço, recozimento de fio de cobre e outras aplicações de recozimento contínuo.
Ⅵ. Configuração de linha e seleção de equipamentos
A linha de recozimento por indução de fio normalmente é configurado em torno dos requisitos de produção completos, em vez de ser selecionado apenas pela potência nominal.
Elementos típicos podem incluir:
•Seção de alimentação ou transporte de arame
•Seção de aquecimento por indução
•Indutor
•Medição de temperatura infravermelha sem contato
•Fonte de alimentação de indução
•Controle PLC Siemens
•Resfriamento ou manuseio downstream
•Monitoramento opcional de processo e energia
| Item | Configuração disponível |
|---|---|
| Diâmetro do fio | 0.5–20mm |
| Materiais | Fio de aço, fio de cobre |
| Método de aquecimento | Aquecimento por indução |
| Modo de produção | Contínua |
| Medição de temperatura | Infravermelho sem contato |
| Controle principal | CLP Siemens |
| Controlo de temperatura | Malha fechada |
| Precisão do controle de temperatura | Até 0.5% de acordo com as informações fornecidas do produto |
| Comunicação | RS485 / RS422 / MODBUS |
| Monitoramento de processos | Opcional, de acordo com a configuração do sistema |
As informações do produto fornecidas também afirmam que a linha pode ser configurada para 24-operação contínua por hora.
Para aplicações que exigem monitoramento de produção, o sistema de controle pode incorporar tensão, corrente, potência, dados de frequência e energia. Os registros do processo e a rastreabilidade da produção também podem ser configurados quando necessário.
RS485, Comunicação RS422 e MODBUS estão disponíveis para integração com a arquitetura de controle relevante.
A potência não deve ser selecionada apenas com base no diâmetro do fio. Dois fios com o mesmo diâmetro podem exigir configurações diferentes devido a diferenças de material, velocidade da linha, temperatura alvo ou comprimento de aquecimento efetivo.
Ⅶ. Envie-nos sua especificação de fio
Para uma avaliação inicial, a informação básica é:
- material do fio
- diâmetro do fio
— processo de recozimento necessário ou temperatura alvo, se conhecido
— taxa de produção necessária ou velocidade da linha, se disponível
Se os dados detalhados do processo ainda não estiverem disponíveis, as demais condições poderão ser discutidas durante a avaliação técnica.
KOTRON pode então determinar a fonte de alimentação de indução apropriada, configuração de indutor e controle para o necessário recozimento contínuo do fio processo.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Quais diâmetros de fio esta linha de recozimento por indução pode processar?
As informações fornecidas pela KOTRON cobrem diâmetros de fio de 0.5 a 20 mm, com fio de aço e fio de cobre entre os materiais suportados.
Que precisão de controle de temperatura posso esperar?
Com controle PLC Siemens e feedback infravermelho sem contato, a precisão declarada pode atingir 0.5% sob a configuração correspondente. O valor final depende do material do fio, diâmetro, velocidade da linha e temperatura alvo.
A linha pode funcionar continuamente?
Sim. As informações do produto fornecidas afirmam que a linha pode ser configurada para operação contínua 24 horas.
Como a potência de indução é selecionada?
Não apenas pelo diâmetro do fio. A potência é selecionada junto com o processo: material e diâmetro do fio, temperatura necessária, velocidade da linha, comprimento de aquecimento eficaz e design do indutor são importantes. Dois fios do mesmo diâmetro podem precisar de configurações diferentes.
Que informações preciso fornecer para uma proposta técnica?
Material de fio, diâmetro do fio, processo de recozimento necessário ou temperatura alvo (se conhecido), e taxa de produção ou velocidade da linha (se disponível). KOTRON então determina a fonte de alimentação apropriada, configuração de indutor e controle.
Pronto para configurar sua linha contínua de recozimento de fio?
Envie seu material de arame, diâmetro e processo de recozimento alvo. KOTRON determinará a fonte de alimentação de indução correta, configuração de indutor e controle.