Sistema di tempra ad induzione per rulli con scanalatura a V
Ⅰ. Tempra a induzione con rulli con scanalatura a V durante il funzionamento
Video: Riscaldamento a induzione di un componente rotante con scanalatura a V utilizzando un induttore in rame con profilo personalizzato.
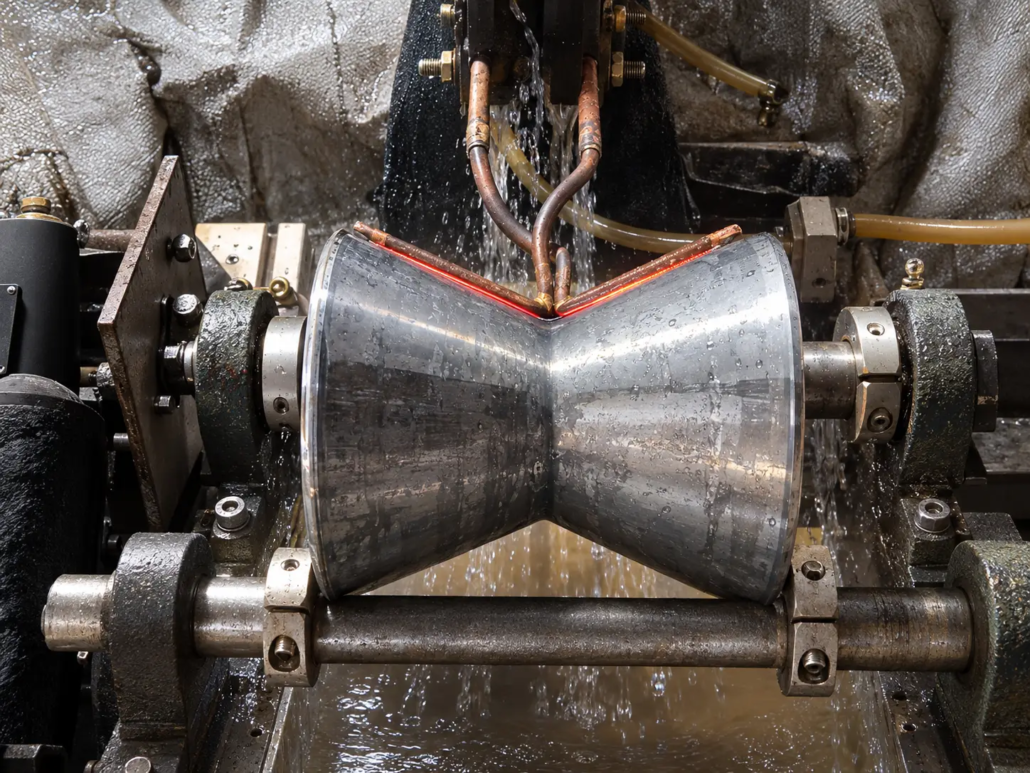
Il video mostra un componente metallico montato orizzontalmente tra due dispositivi di supporto. Un induttore in rame a forma di V è posizionato vicino alle superfici della scanalatura mentre il pezzo ruota.
L'induttore segue il profilo della scanalatura, dirigere il calore verso le superfici inclinate e la radice della scanalatura. Mentre il componente gira, tratti successivi della scanalatura circonferenziale attraversano la zona riscaldante.
Questa disposizione consente al processo di riscaldamento di concentrarsi sulla scanalatura a V anziché sull'intero pezzo.
Attrezzature e processi dimostrati
| Articolo | Descrizione |
|---|---|
| Opera | Componente metallico rotante con scanalatura a V circonferenziale |
| Zona riscaldamento | Superfici delle scanalature a forma di V |
| Applicazione | Indurimento superficiale localizzato ad induzione |
| Metodo di riscaldamento | Riscaldamento a induzione ad alta frequenza |
| Induttore | Bobina in rame con profilo personalizzato |
| Movimento del pezzo | Rotazione orizzontale |
Il filmato mostra riscaldamento localizzato e liquido attorno all'area di lavoro, ma non stabilisce la disposizione completa di tempra o i risultati di durezza finiti.
Ⅱ. V-Groove Workpieces and Industrial Applications
V-shaped grooves are used on rollers, ruote, pulleys and other rotating components. Where the groove surfaces are subject to wear or contact loading, tempra ad induzione can be used to produce a specified hardened region in suitable steels.
Our equipment covers a range of grooved components, inclusi:
•V-Groove Guide Rollers: Grooved running surfaces used in mechanical guiding and positioning systems.
•V-Groove Track Wheels: Wheels with inclined contact surfaces running against matching tracks.
•V-Belt Pulleys and Grooved Sheaves: Belt- and rope-guiding components with circumferential grooves.
•V-Profile Forming Rollers: Profiled working surfaces used in metal forming and rolling applications.
•Grooved Alberi, Hubs and Sleeves: Rotational components with annular V-shaped grooves requiring localized surface treatment.
These applications differ in size, materiale, condizioni di carico e requisiti di indurimento. L'attrezzatura è quindi sviluppata attorno alla parte reale piuttosto che a un design a rulli fissi.
Per ogni pezzo, la prima considerazione è quali superfici richiedono indurimento: i fianchi della scanalatura, la radice, o un'area definita che si estende attraverso il profilo.
Ⅲ. Progettazione di induttori profilati e riscaldamento rotativo
La sfida principale nella tempra a induzione con scanalatura a V è il controllo del modello di riscaldamento su superfici che non condividono la stessa geometria.
I fianchi della scanalatura sono inclinati, mentre la radice forma una transizione più stretta tra loro. La loro distanza dalla bobina di induzione e le condizioni di accoppiamento elettromagnetico locale possono differire, influenzando la velocità con cui ogni regione si riscalda.
Induttore con profilo personalizzato
Il induttore di rame è sagomato per seguire il profilo della scanalatura a V. La sua posizione e distanza sono selezionate per dirigere il riscaldamento verso le superfici specificate.
Il design della bobina tiene conto dell'angolo della scanalatura, larghezza, la profondità, raggio della radice e diametro del pezzo, insieme alle proprietà del materiale e al modello di indurimento richiesto.
L'abbinamento della bobina alla scanalatura non produce automaticamente temperature uguali su tutto il profilo. La relazione tra il gioco della bobina, frequenza di funzionamento, è necessario valutare la potenza riscaldante e la durata, in particolare alla radice del solco.
Per modelli di indurimento impegnativi, potrebbero essere necessari un riscaldamento di prova e regolazioni dell'induttore.
Dispositivo rotante per il pezzo in lavorazione
Il sistema dimostrato mantiene il pezzo in lavorazione orizzontalmente e ruota esso rispetto all'induttore.
L'attrezzatura supporta il componente, mantiene l'allineamento e mantiene la scanalatura nella posizione di riscaldamento prevista. La velocità di rotazione è coordinata con la potenza e la durata del riscaldamento per sviluppare il modello di riscaldamento circonferenziale richiesto.
Cambiamenti nel diametro del rullo, il profilo della scanalatura o il peso del pezzo possono richiedere supporti diversi, disposizioni di localizzazione o dimensioni dell'induttore.
Tempra delle superfici della scanalatura
L'indurimento superficiale a induzione richiede un riscaldamento adeguato seguito da un raffreddamento in condizioni che producono la struttura indurita specificata.
Per scanalature a V, l'accesso dissetante ai fianchi inclinati e alla radice necessita di particolare attenzione. Le differenze nella distribuzione del raffreddamento possono influenzare il profilo di durezza risultante e la profondità effettiva della cassa.
La disposizione di tempra è progettata insieme al processo di riscaldamento. A seconda della disposizione dell'attrezzatura, il raffreddamento può avvenire nella posizione di riscaldamento o in una stazione separata.
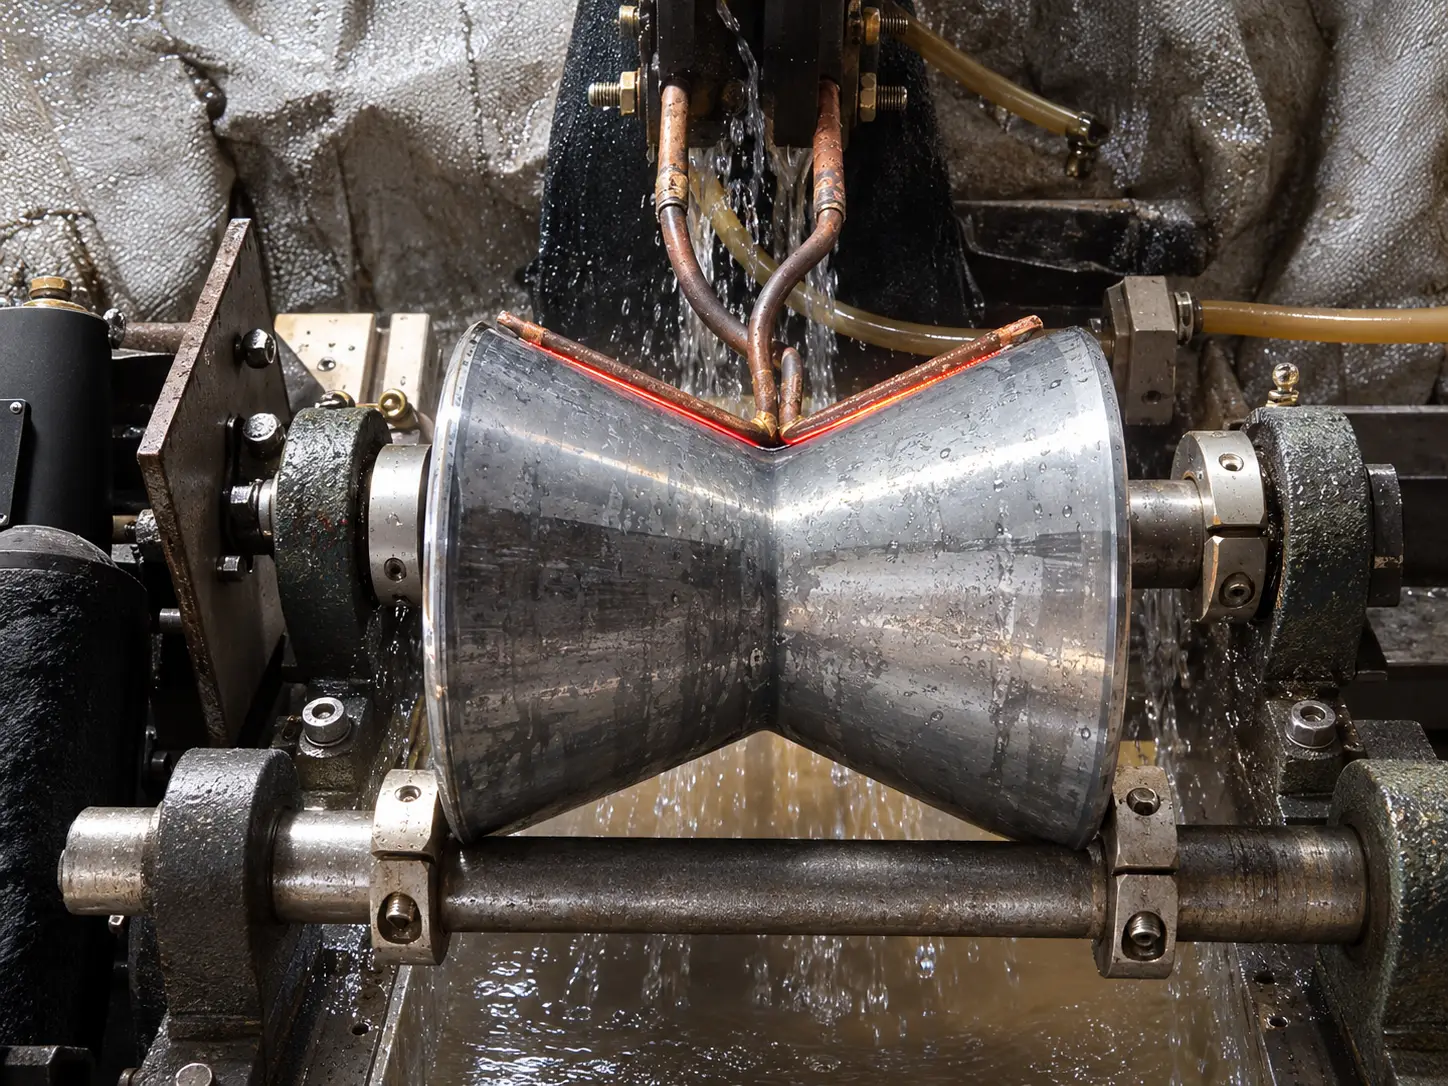
Pezzo in lavorazione con rullo con scanalatura a V in fase di raffreddamento dopo il riscaldamento a induzione.
Durezza finale, la profondità della cassa e le variazioni dimensionali devono essere verificate mediante opportuna ispezione piuttosto che desunte dal modello di riscaldamento visibile.
Ⅳ. Configurazione della macchina e controllo del processo
Il sistema riunisce l'alimentazione a induzione, induttore profilato, attrezzatura rotante e le attrezzature necessarie per completare il ciclo di tempra.
| Componente | Configurazione dell'attrezzatura |
|---|---|
| Alimentatore ad Induzione | Potenza di uscita e frequenza selezionate per il materiale, dimensioni della scanalatura e ciclo di riscaldamento |
| Induttore profilato | Forma e spazio della bobina adatti all'area di riscaldamento della scanalatura richiesta |
| Dispositivo rotante | Supporto del pezzo, allineamento e rotazione controllata |
| Controllo del riscaldamento | Coordinamento del potere, tempo di riscaldamento e movimento del pezzo |
| Attrezzatura per la tempra | Disposizione di raffreddamento sviluppata per la geometria della scanalatura e le specifiche di tempra |
| Automazione | Caricamento, posizionamento e controllo del ciclo come richiesto dalla produzione |
Alimentazione e controlli
Le nostre apparecchiature di riscaldamento a induzione includono alimentatore controllato digitalmente opzioni. Regolazione della potenza, la durata del riscaldamento e la rotazione del pezzo possono essere coordinate tramite la disposizione di controllo selezionata.
La configurazione elettrica richiesta viene stabilita insieme all'induttore. La potenza e la frequenza operativa non possono essere selezionate in modo affidabile solo dal diametro nominale del rullo.
Disposizione della produzione
Il video mostra una configurazione di riscaldamento rotante orizzontale. Per altri componenti scanalati, dimensioni dell'apparecchio, la movimentazione dei pezzi e il layout della macchina sono adattati al processo di produzione.
Una macchina caricata manualmente può essere adatta a lotti più piccoli, mentre il caricamento automatizzato e il controllo coordinato del ciclo possono essere incorporati per produzioni ripetute.
La disposizione dell'apparecchiatura finale deve inoltre fornire un accesso adeguato per la manutenzione dell'induttore, operazioni di cambio pezzo e tempra.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Quali materiali sono adatti per la tempra ad induzione con scanalatura a V?
La tempra ad induzione richiede abbastanza carbonio per formare uno strato indurito, così medio- e gli acciai ad alto tenore di carbonio e gli acciai legati adatti sono tipici. La durezza e la profondità della cassa dipendono dal materiale, ciclo di riscaldamento e raffreddamento.
Perché il pezzo ruota durante la tempra con scanalatura a V?
La rotazione trasporta ciascuna sezione circonferenziale della scanalatura attraverso la regione di riscaldamento, in questo modo sono i fianchi e la radice a raggiungere una temperatura costante invece che solo la zona rivolta verso l'induttore.
Come è abbinato l'induttore alla mia geometria con scanalatura a V?
L'induttore è profilato dall'angolo della scanalatura, larghezza, profondità e raggio della radice, insieme al diametro del pezzo e all'area di tempra richiesta. La distanza tra la bobina e il pezzo e il ciclo di riscaldamento vengono impostati con il profilo per stabilire lo schema di riscaldamento previsto.
Di quali informazioni hai bisogno per preparare una proposta tecnica?
Un disegno o una foto del pezzo, il materiale o il tipo di acciaio, dimensioni principali e profilo con scanalatura a V, l'area di indurimento richiesta, e quantità di produzione o requisiti del ciclo. La durezza target e la profondità effettiva del caso aiutano a perfezionare la proposta.
Ⅴ. Richiedi una soluzione di tempra a induzione con scanalatura a V personalizzata
Forniamo apparecchiature di tempra a induzione per rulli con scanalatura a V, ruote guida, pulegge, covoni, rulli formatori e altri componenti rotanti scanalati.
Per discutere la tua candidatura, Si prega di inviare:
•Disegni o fotografie del pezzo
•Grado del materiale o dell'acciaio
•Dimensioni principali e profilo con scanalatura a V
•Area di indurimento richiesta
•Quantità di produzione o requisiti del ciclo
Se già specificato, includere la durezza target, effettiva profondità del caso e requisiti di ispezione.
Con questi dettagli, possiamo rivedere il metodo di riscaldamento, progettazione dell'induttore, requisiti di attrezzature rotanti e tempra, quindi proporre una configurazione adeguata dell'apparecchiatura.
Inviaci i dettagli del pezzo con scanalatura a V
Esamineremo i requisiti del pezzo e del processo e proporremo una configurazione adeguata dell'attrezzatura.