System wstępnego podgrzewania do spawania łyżkami koparki
Ⅰ. Obejrzyj proces wstępnego podgrzewania krawędzi łyżki koparki
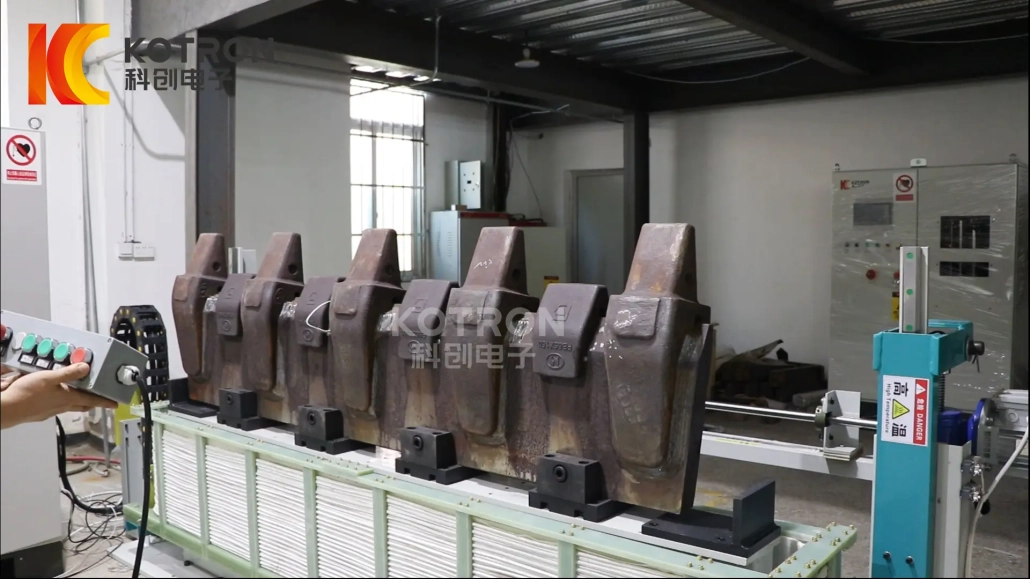
Film pokazuje rzeczywisty etap nagrzewania systemu. Zespół krawędzi łyżki wyposażony w wiele przyspawanych adapterów jest umieszczany na dedykowanym uchwycie wsporczym. Zamiast przesuwać ciężki przedmiot przez cewkę indukcyjną, sama cewka przesuwa się pionowo do pozycji grzania.
Gdy cewka osiągnie wymagane położenie wokół zespołu łyżki, rozpoczyna się zaprogramowany cykl ogrzewania. Układ ten jest szczególnie odpowiedni dla Podgrzewanie wstępne adaptera łyżki gdzie stosunkowo długi odcinek krawędzi łyżki lub krawędzi łyżki musi zostać podgrzany przed spawaniem.
Ⅱ. Jakie części są wstępnie podgrzewane?
Przedmiot obrabiany pokazany na tej stronie to duży zespół krawędzi łyżki koparki z kilkoma przyspawanymi adapterami zębów umieszczonymi wzdłuż krawędzi. Adaptery te tworzą połączenie pomiędzy krawędzią lub krawędzią łyżki a wymiennymi zębami łyżki.
Dla tej aplikacji, zapotrzebowanie na ogrzewanie różni się od ogrzewania pojedynczego małego adaptera indywidualnie. System musi obsłużyć stosunkowo duży zespół stalowy i zapewnić wymagane warunki wstępnego podgrzewania w obszarze spawania adaptera.
Podobne układy wstępnego podgrzewania indukcyjnego można ocenić:
Uchwyt i cewka indukcyjna są nadal projektowane wokół rzeczywistego przedmiotu obrabianego. Inna szerokość łyżki, grubość płyty lub układ adaptera mogą wymagać innego oprzyrządowania.
Ⅲ. Dlaczego należy podgrzewać adaptery łyżek koparki przed spawaniem?
Wymagana temperatura podgrzewania wstępnego pochodzi z procesu spawania, nie z samej maszyny indukcyjnej. Do stali podatnych na pękanie na zimno wspomagane wodorem, wstępne podgrzewanie może spowolnić szybkość chłodzenia i dać wodórowi więcej czasu na dyfuzję ze spoiny i strefy wpływu ciepła.
Rzeczywiste wymagania zależą od takich czynników, jak gatunek stali, równoważnik węgla, grubość płyty, materiał adaptera, wspólny projekt, materiały spawalnicze, poziom wodoru, dopływ ciepła, oraz specyfikację procedury spawania.
Do krawędzi lub krawędzi dużej łyżki koparki, jest jeszcze jedna kwestia praktyczna: masa termiczna. Otaczająca stal w sposób ciągły usuwa ciepło z obszaru spawania. Jeśli poszczególne pozycje adaptera są podgrzewane ręcznie, odtworzenie tych samych warunków temperaturowych wzdłuż całej krawędzi łyżki może być trudne.
Zaprojektowany specjalnie indukcyjny system podgrzewania krawędzi łyżki podchodzi do pracy inaczej. Cewka indukcyjna otacza większą część zespołu, temperatura jest kontrolowana przez system grzewczy, a część może pozostać pod kontrolowanym ogrzewaniem w celu wyrównywania lub utrzymywania przed spawaniem.
Celem nie jest po prostu szybkie nagrzewanie. Przydatnym rezultatem jest strefa spawania krawędzi łyżki i adaptera, która osiąga stan wymagany w zatwierdzonym procesie spawania.
Ⅳ. Jak działa stacja wstępnego podgrzewania łyżki do spawania
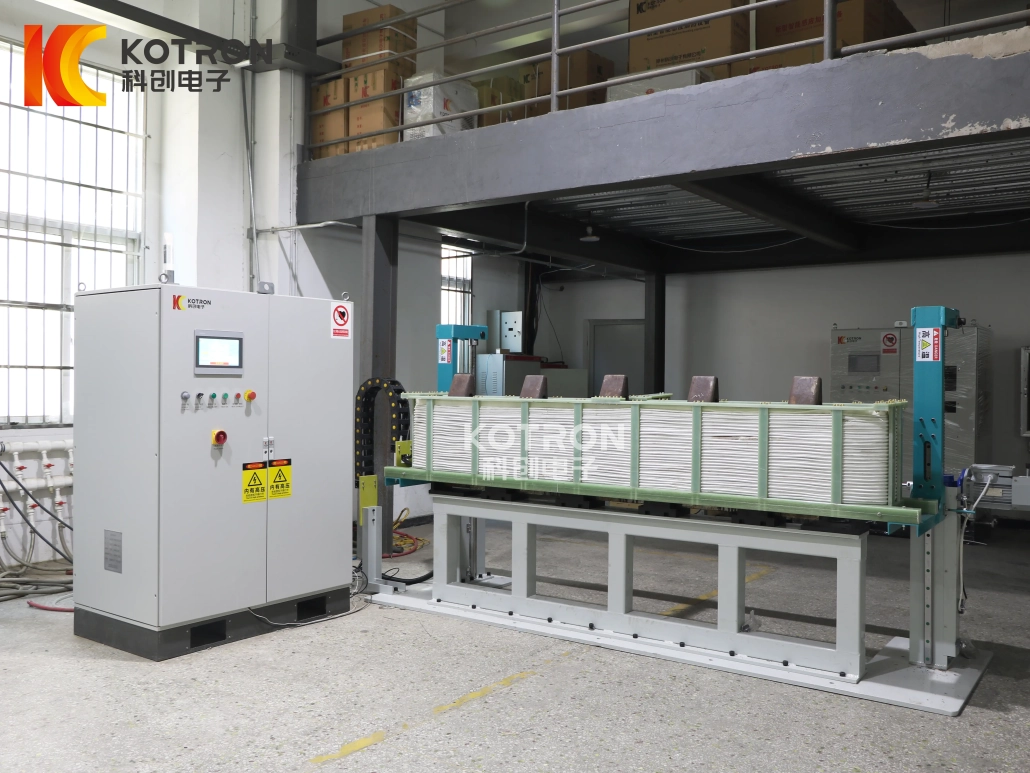
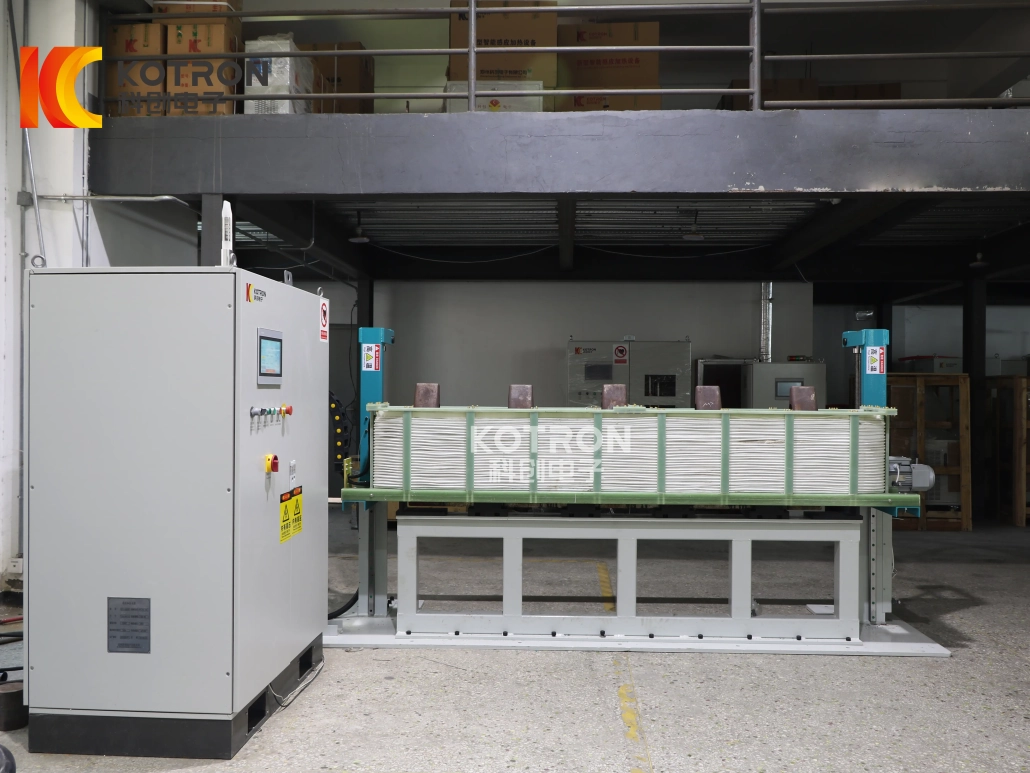
Rzeczywisty sprzęt wykorzystuje nieruchomy przedmiot obrabiany z poruszającą się pionowo cewką indukcyjną.
Załaduj zespół krawędzi łyżki
Dźwig podnosi zespół krawędzi łyżki na dedykowany uchwyt stroną adaptera skierowaną do góry. Uchwyt jest zaprojektowany zgodnie z wymiarami przedmiotu obrabianego, tak aby ciężka część pozostała stabilna podczas cyklu nagrzewania.
Podnieś cewkę indukcyjną
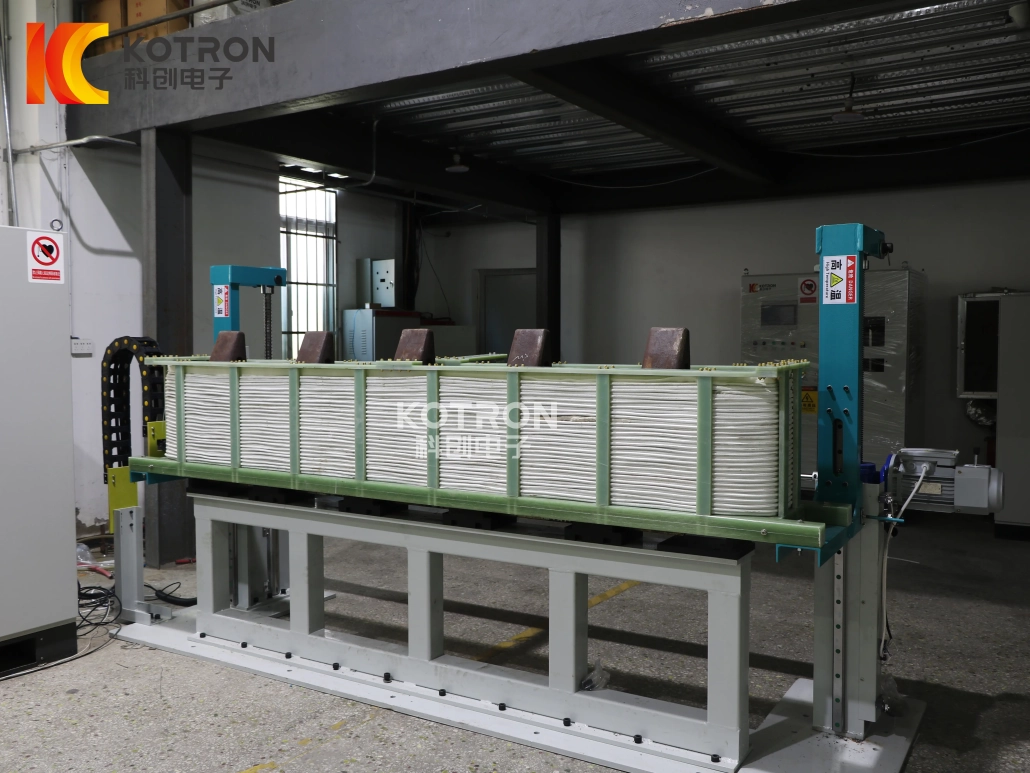
Mechanizm podnoszący przesuwa dużą prostokątną cewkę indukcyjną w górę spod oprawy. Wężownica nadal się podnosi, aż wymagana część krawędzi kubła i zespołu adaptera zostanie umieszczona wewnątrz strefy grzewczej.
Rozpocznij wstępne nagrzewanie indukcyjne
Gdy cewka osiągnie pozycję grzania, układ indukcyjny rozpoczyna zaprogramowany cykl. Proces może obejmować ogrzewanie, kontrolę temperatury, wyrównywanie i utrzymywanie temperatury. Przedmiot obrabiany pozostaje nieruchomy przez cały ten etap.
Osiągnij wymaganą temperaturę
System monitoruje proces ogrzewania zgodnie ze skonfigurowanym sposobem kontroli temperatury. Po osiągnięciu określonego warunku temperatury, dostarczany jest sygnał wyjściowy gotowości do temperatury. Proces można następnie kontynuować do wymaganego etapu wyrównywania lub wstrzymania.
Obniż cewkę indukcyjną
Po zakończeniu procesu podgrzewania, Nagrzewanie indukcyjne zostaje zatrzymane, a cewka zostaje opuszczona z zespołu kubła.
Przenieść nagrzany przedmiot obrabiany
Podgrzana krawędź łyżki jest usuwana za pomocą dźwigu i przenoszona na stanowisko spawania lub do skrzynki izolacyjnej. Następnie można załadować nowy przedmiot do następnego cyklu nagrzewania.
01
Załadunek
02
Zwiń się
03
Nagrzewanie indukcyjne
04
Temperatura gotowa
05
Zwiń w dół
06
Transfer
V.. Wielkoformatowy induktor do wstępnego podgrzewania krawędzi i krawędzi łyżki
Cewka indukcyjna jest jedną z najważniejszych części tego układu. Mały cewka ręczna może być praktyczne w przypadku lokalnego ogrzewania, ale pokazany tutaj sprzęt został zaprojektowany wokół znacznie większej strefy grzewczej.
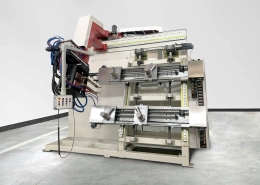
Prostokątny induktor wieloobrotowy unosi się wokół zespołu łyżki, podczas gdy przedmiot obrabiany pozostaje nieruchomy. Taki układ pozwala na długi odcinek krawędź łyżki lub krawędź łyżki do ogrzewania w ramach jednej stacji, zamiast ogrzewania każdej pozycji adaptera oddzielnie.
Cewka nie jest akcesorium uniwersalnym. Jego projekt musi uwzględniać długość krawędzi łyżki, szerokość krawędzi łyżki, ilość adaptera, rozstaw adapterów, grubość stali, wymagana powierzchnia grzewcza, odległość cewki do obrabianego elementu, docelowa temperatura, wymagany czas nagrzewania, dostępna moc indukcyjna, oraz konstrukcję oprawy.
Cewkę indukcyjną i uchwyt należy zatem traktować jako część oprzyrządowania procesowego. Dla innego modelu łyżki, główne urządzenia zasilające mogą pozostać podobne podczas zmiany cewki indukcyjnej i wspornika.
Ⅵ. Kontrola temperatury, Wyrównanie i trzymanie
Nagrzewanie indukcyjne do podgrzewania wstępnego spawania nie należy kontrolować wyłącznie na podstawie czasu włączenia grzejnika. W przypadku dużych zespołów stalowych na początku cyklu nagrzewania mogą występować znaczne różnice temperatur. Osiągnięcie docelowej temperatury w jednym punkcie pomiarowym nie oznacza automatycznie, że cała wymagana powierzchnia jest gotowa do spawania.
Z tego powodu, program grzewczy może obejmować kilka etapów.
Podgrzewanie. Moc indukcyjna podnosi temperaturę wybranego obszaru krawędzi łyżki.
Kontrola temperatury. Ogrzewanie jest regulowane w zależności od ustawienia temperatury procesu, zamiast polegać wyłącznie na ustalonym zegarze.
Wyrównanie temperatury. System umożliwia osiągnięcie bardziej stabilnej temperatury nagrzanego obszaru przed zwolnieniem części.
Holding. Jeżeli jest to określone w procedurze spawania, kontrolowane ogrzewanie może trwać przez określony czas.
System zapewnia również logikę alarmu wysokiej temperatury. Jeśli monitorowany punkt osiągnie skonfigurowaną wartość alarmową, można wygenerować odpowiedni sygnał.
Zarejestrowane zastosowania ogrzewania kubełkowego
| Zastosowanie | Zarejestrowana temperatura |
|---|---|
| Podgrzewanie spoiny łyżki | 120°C |
| Obróbka cieplna łyżki po spawaniu | 400°C |
Te liczby są zarejestrowane wartości aplikacji, nie uniwersalne temperatury spawania. Prawidłowa temperatura podgrzewania, temperatura międzyściegowa, Temperaturę nagrzewania i czas przetrzymywania należy odczytać ze specyfikacji materiału, kwalifikowaną WPS lub inną zatwierdzoną procedurę spawania. Inna grubość stali lub blachy łyżki może wymagać innego procesu.
Ⅶ. Ogrzewanie po spawaniu i dyfuzja wodoru
Niektóre procedury spawania czerpakowego wymagają kontrolowanego ogrzewania, które będzie kontynuowane po spawaniu. To ogrzewanie po spawaniu Etap ten pozwala na utrzymanie spawu w podwyższonej temperaturze przez określony czas, zapewniając dodatkowy czas na dyfuzję wodoru z metalu spoiny i strefy wpływu ciepła, zanim element całkowicie ostygnie.
Odpowiedni proces zależy od materiału, grubość płyty, procedura spawania, temperatura po nagrzaniu, czas trzymania, strefa ogrzewana, stanowisko pomiaru temperatury, i zapotrzebowanie na chłodzenie.
Dogrzewania w celu dyfuzji wodoru nie należy automatycznie opisywać jako PWHT odprężającego. Terapia łagodząca stres ma swoją własną temperaturę, wymagania dotyczące czasu przetrzymywania i chłodzenia i powinny być określone tylko wtedy, gdy jest to wymagane przez materiał lub zatwierdzoną procedurę.
Do konfiguracji sprzętu, klient powinien podać rzeczywiste zapotrzebowanie na ogrzewanie po spawaniu, zamiast wybierać temperaturę z ogólnej strony produktu.
Ⅷ. Sygnały sterujące do integracji ze stacją ciepłowniczą
Nagrzewnica indukcyjna może wymieniać kilka praktycznych sygnałów z agregatem podnoszącym lub zewnętrznym systemem sterowania.
| Sygnał | Funkcjonować |
|---|---|
| Start zewnętrzny | Wejście ze stykiem bezpotencjałowym rozpoczyna lub kończy ogrzewanie |
| Osiągnięto temperaturę | Wyjście zamyka się po osiągnięciu określonego warunku temperatury |
| Alarm wysokiej temperatury | Wyjście jest wyzwalane, gdy monitorowany punkt osiąga wartość alarmu wysokiej temperatury |
| Alarm awarii | W przypadku wykrycia awarii sprzętu nagrzewanie zostaje zatrzymane i generowany jest sygnał błędu |
Interfejsy te czynią maszynę bardziej użyteczną jako dedykowaną stacja podgrzewania łyżek do spawania, zamiast działać jako izolowany grzejnik. Na przykład, wyjście osiągniętej temperatury można włączyć do sekwencji operacyjnej, dzięki czemu zakończenie etapu nagrzewania nie zależy wyłącznie od operatora obserwującego wyświetlacz. Podobnie, sygnał błędu zapewnia jasny status maszyny, gdy normalny proces nagrzewania nie może być kontynuowany.
Ⅸ. Główna konfiguracja sprzętu
Jest to specyficzne dla przedmiotu obrabianego stacja nagrzewania indukcyjnego. Prawidłowa moc znamionowa, częstotliwość i oprzyrządowanie zależą od łyżki i wymaganego procesu spawania.
| Przedmiot | Konfiguracja |
|---|---|
| Typ wyposażenia | Stacjonarny system wstępnego podgrzewania indukcyjnego |
| Główne zastosowanie | Podgrzewanie wstępne spawania łyżki koparki |
| Dodatkowy proces | Kontrolowane nagrzewanie po spawaniu |
| Typowy przedmiot obrabiany | Krawędź wiadra / krawędź łyżki z przyspawanymi adapterami |
| Pozycja przedmiotu obrabianego | Naprawiono podczas ogrzewania |
| Załadunek i rozładunek | Dźwig |
| Induktor | Duża prostokątna cewka wieloobrotowa |
| Ruch cewki | Podnoszenie pionowe z napędem |
| Osprzęt | Dostosowane do obrabianego przedmiotu |
| Sekwencja ogrzewania | Podgrzewanie, kontrolę, wyrównanie, holding |
| Rozpoczęcie zewnętrzne | Dostępny |
| Wyjście gotowe do pracy w temperaturze | Dostępny |
| Alarm wysokiej temperatury | Dostępny |
| Alarm awarii | Dostępny |
| Moc indukcyjna | Wybierane w zależności od obrabianego przedmiotu |
| Częstotliwość pracy | Dobierany w zależności od zapotrzebowania na ciepło |
| System chłodzenia | Potwierdzono zgodnie z ostateczną konfiguracją |
Mocy nie można wybrać na podstawie samej szerokości łyżki. Grubsza krawędź łyżki o większej masie termicznej może wymagać innego układu ogrzewania niż zespół o mniejszej krawędzi, nawet jeśli ich całkowita długość jest podobna. Geometria cewki, czas ogrzewania i wymagana temperatura wpływają na wybór sprzętu.
Ⅹ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy ten indukcyjny system podgrzewania wstępnego jest przeznaczony tylko dla jednego modelu łyżki koparki??
Fotografowany uchwyt i cewka zostały zaprojektowane z myślą o konkretnym zakresie obrabianych przedmiotów. Można ocenić inne rozmiary łyżek, ale inna krawędź łyżki lub układ adaptera może wymagać innego oprzyrządowania.
Czy wiadro porusza się podczas nagrzewania indukcyjnego??
Nie. W tej konfiguracji sprzętu, zespół krawędzi łyżki pozostaje nieruchomy. Cewka indukcyjna porusza się pionowo do i z pozycji ogrzewania.
Czy można jednocześnie podgrzewać kilka adapterów łyżek??
W pokazanym sprzęcie zastosowano wielkoformatową cewkę indukcyjną umieszczoną wokół zespołu krawędzi łyżki zamiast małej cewki podgrzewającej indywidualnie jeden adapter. Rzeczywista liczba adapterów objętych jednym cyklem zależy od przedmiotu obrabianego i konstrukcji cewki.
Czy 120°C to standardowa temperatura wstępnego podgrzewania adaptera łyżki?
Nie. 120°C to zarejestrowana wartość zastosowania z materiałów firmowych. Rzeczywista temperatura podgrzewania musi odpowiadać materiałowi łyżki i zatwierdzonej procedurze spawania.
Czy do nagrzewania po spawaniu zawsze wymagana jest temperatura 400°C?
Nie. 400°C to także zarejestrowana wartość zastosowania, nie jest to ustawienie uniwersalne. Inny proces może określać inną temperaturę, czas przetrzymywania lub brak etapu nagrzewania w ogóle.
Czy ten sprzęt może wykonywać PWHT?
Należy to ocenić na podstawie rzeczywistych wymagań dotyczących obróbki cieplnej. Dogrzewania w celu dyfuzji wodoru i odprężania PWHT nie należy traktować jako tego samego procesu.
W jaki sposób kontrolowana jest temperatura wstępnego podgrzewania wiadra?
Udokumentowany system realizuje zaprogramowaną kontrolę temperatury i zawiera wyjścia alarmowe o osiągnięciu temperatury i wysokiej temperaturze. Sposób pomiaru temperatury końcowej oraz rozmieszczenie czujników dobierane są zgodnie z projektem.
Czy nagrzewnica indukcyjna może komunikować się z urządzeniami zewnętrznymi?
Tak. Udokumentowana konfiguracja zapewnia interfejsy ze stykami bezprądowymi do zewnętrznego rozruchu, osiągnięta temperatura, alarm wysokiej temperatury i alarm awarii.
Czy jest to w pełni automatyczna linia produkcyjna?
Nie. Fotografowany sprzęt można dokładniej opisać jako stałą lub półautomatyczną stację podgrzewania indukcyjnego do spawania łyżek koparki. Cykl ogrzewania i ruch cewki są kontrolowane przez urządzenie, podczas ładowania przedmiotu obrabianego, rozładowywany i przenoszony za pomocą dźwigu.
Czy nagrzewanie indukcyjne może zastąpić podgrzewanie płomieniowe przy spawaniu łyżek??
Do odpowiednich elementów łyżek, Ogrzewanie indukcyjne stanowi kontrolowaną alternatywę dla ręcznego ogrzewania płomieniowego. W tej aplikacji, Główną różnicą jest zastosowanie specjalnie zaprojektowanej strefy grzewczej, kontrola temperatury i powtarzalna sekwencja grzania. Ostateczny wybór nadal zależy od przedmiotu obrabianego, procedura spawania i warunki produkcji.
Ⅺ. Prześlij nam rysunek łyżki i procedurę spawania
Odpowiedni System wstępnego podgrzewania spawania adaptera łyżki nie można wybrać na podstawie samej mocy maszyny. Moc indukcyjna, wężownica grzewcza, układ osprzętu i stacji wynika z geometrii łyżki, procedurę spawania i sposób użytkowania linii — poniższe czynniki kształtują propozycję.
Wiaderko / obrabiany element
• Rysunek krawędzi lub krawędzi łyżki
• Wymiary gabarytowe
• Gatunek stali
• Grubość blachy
• Ilość adapterów
• Rozstaw adapterów
• Masa przedmiotu obrabianego
• Dostępna metoda podnoszenia
Proces spawania
• Specyfikacja procedury spawania (WPS), jeśli jest dostępny
• Wymagana temperatura podgrzewania
• Wymagana strefa grzewcza
• Wymagana temperatura międzyściegowa
• Wymóg ogrzewania po spawaniu
• Temperatura po nagrzaniu
• Czas trzymania
• Stanowiska pomiaru temperatury
• Zapotrzebowanie na chłodzenie
Warunki produkcji
• Części na zmianę lub dziennie
• Aktualna metoda wstępnego podgrzewania spawania kubełkowego
• Dostępna powierzchnia fabryki
• Sposób załadunku i rozładunku
• Wymagany poziom automatyzacji
• Wymagane zewnętrzne sygnały sterujące
Wyślij nam wszystko, co masz — pełny rysunek, wykwalifikowany WPS, lub po prostu wymiary wiadra i wymagana temperatura podgrzewania. Z tymi szczegółami, możemy dostosować moc indukcyjną, wężownica grzewcza, układ osprzętu i stanowiska dostosowany do konkretnej łyżki i procedury spawania, zamiast zaczynać od standardowej mocy znamionowej.
Gotowy do wstępnego podgrzania operacji spawania łyżki?
Wyślij rysunek łyżki i procedurę spawania. Ocenimy moc indukcyjną, wężownica grzewcza, układ osprzętu i stanowiska dla przedmiotu obrabianego.