ระบบอุ่นล่วงหน้าแบบเหนี่ยวนําสําหรับการเชื่อมถังของรถขุด
Ⅰ. ชมกระบวนการอุ่นขอบถังขุด
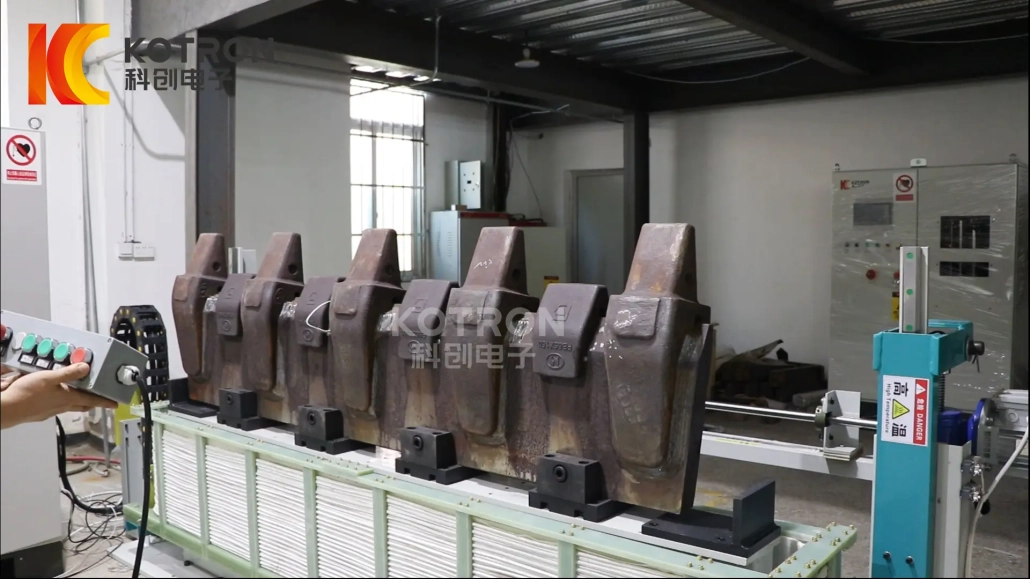
วิดีโอแสดงขั้นตอนการทำความร้อนที่แท้จริงของระบบ. ชุดประกอบขอบถังที่ติดตั้งอะแดปเตอร์แบบเชื่อมหลายตัวจะถูกวางไว้บนฟิกซ์เจอร์รองรับเฉพาะ. แทนที่จะเคลื่อนย้ายชิ้นงานที่มีน้ำหนักมากผ่านขดลวดเหนี่ยวนำ, ขดลวดจะเคลื่อนที่ในแนวตั้งไปยังตำแหน่งทำความร้อน.
เมื่อตัวเหนี่ยวนำถึงตำแหน่งที่ต้องการรอบๆ ชุดประกอบถัง, วงจรการทำความร้อนที่ตั้งโปรแกรมไว้จะเริ่มต้นขึ้น. ข้อตกลงนี้เหมาะอย่างยิ่งสำหรับ อุ่นการเชื่อมอะแดปเตอร์ถัง โดยที่ขอบถังหรือขอบถังค่อนข้างยาวต้องได้รับความร้อนก่อนการเชื่อม.
Ⅱ. ชิ้นส่วนใดที่ถูกอุ่นไว้?
ชิ้นงานที่แสดงในหน้านี้เป็นชุดขอบถังขุดขนาดใหญ่ที่มีตัวต่อฟันเชื่อมหลายตัววางอยู่ตามแนวขอบ. อะแดปเตอร์เหล่านี้สร้างการเชื่อมต่อระหว่างขอบถังหรือขอบถังกับฟันถังแบบถอดเปลี่ยนได้.
สำหรับแอพพลิเคชั่นนี้, ข้อกำหนดในการทำความร้อนแตกต่างจากการให้ความร้อนกับอะแดปเตอร์ขนาดเล็กเพียงตัวเดียว. ระบบจะต้องจัดการกับส่วนประกอบเหล็กที่มีขนาดค่อนข้างใหญ่ และสร้างสภาวะการอุ่นที่ต้องการทั่วทั้งพื้นที่การเชื่อมของอะแดปเตอร์.
การเตรียมการอุ่นเครื่องแบบเหนี่ยวนำที่คล้ายกัน สามารถประเมินได้:
ฟิกซ์เจอร์และคอยล์เหนี่ยวนำยังคงได้รับการออกแบบให้เหมาะสมกับชิ้นงานจริง. ความกว้างของถังที่แตกต่างกัน, ความหนาของแผ่นหรือการจัดเรียงอะแดปเตอร์อาจต้องใช้เครื่องมือที่แตกต่างกัน.
Ⅲ. เหตุใดจึงต้องอุ่นอะแดปเตอร์ถังขุดก่อนทำการเชื่อม?
อุณหภูมิอุ่นที่ต้องการนั้นมาจากกระบวนการเชื่อม, ไม่ใช่จากเครื่องเหนี่ยวนำนั่นเอง. สำหรับเหล็กที่ไวต่อการแตกร้าวด้วยความเย็นด้วยไฮโดรเจน, การอุ่นล่วงหน้าสามารถชะลออัตราการทำความเย็นและทำให้ไฮโดรเจนมีเวลามากขึ้นในการแพร่กระจายจากรอยเชื่อมและโซนที่ได้รับผลกระทบจากความร้อน.
ข้อกำหนดที่แท้จริงขึ้นอยู่กับปัจจัยต่างๆ เช่น เกรดเหล็ก, เทียบเท่าคาร์บอน, ความหนาของแผ่น, วัสดุอะแดปเตอร์, การออกแบบร่วมกัน, วัสดุสิ้นเปลืองในการเชื่อม, ระดับไฮโดรเจน, อินพุตความร้อน, และข้อกำหนดขั้นตอนการเชื่อม.
สำหรับขอบถังหรือขอบถังขุดขนาดใหญ่, มีปัญหาในทางปฏิบัติอีกประการหนึ่ง: มวลความร้อน. เหล็กที่อยู่รอบๆ จะระบายความร้อนออกจากบริเวณการเชื่อมอย่างต่อเนื่อง. หากตำแหน่งอะแดปเตอร์แต่ละตัวได้รับความร้อนด้วยตนเอง, อาจเป็นเรื่องยากที่จะสร้างสภาวะอุณหภูมิเดียวกันตลอดขอบถังทั้งหมด.
ที่สร้างขึ้นโดยมีวัตถุประสงค์ ระบบอุ่นล่วงหน้าแบบเหนี่ยวนำขอบถัง แนวทางการทำงานแตกต่างออกไป. ตัวเหนี่ยวนำล้อมรอบส่วนที่ใหญ่กว่าของชุดประกอบ, อุณหภูมิถูกควบคุมโดยระบบทำความร้อน, และชิ้นส่วนสามารถอยู่ภายใต้การควบคุมความร้อนเพื่อการปรับสมดุลหรือขั้นตอนการคงไว้ก่อนที่จะทำการเชื่อม.
วัตถุประสงค์ไม่ใช่แค่การให้ความร้อนอย่างรวดเร็ว. ผลลัพธ์ที่เป็นประโยชน์คือขอบถังและโซนการเชื่อมตัวต่อที่ถึงสภาวะที่กำหนดโดยกระบวนการเชื่อมที่ได้รับอนุมัติ.
Ⅳ. สถานีอุ่นการเชื่อมถังทำงานอย่างไร
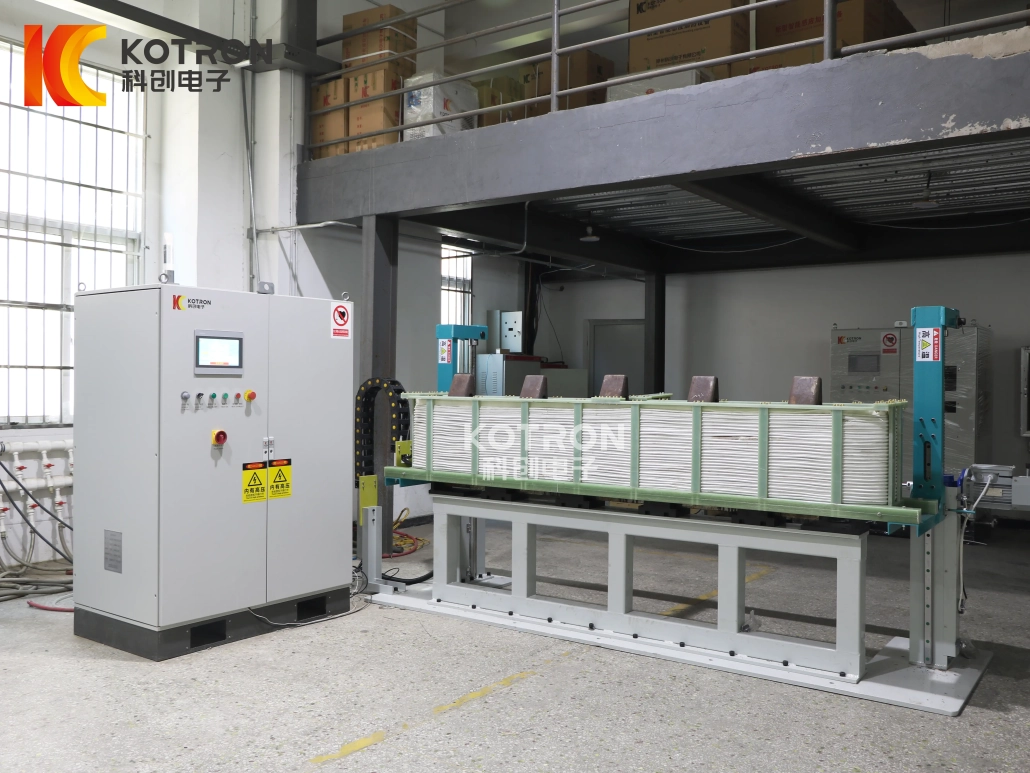
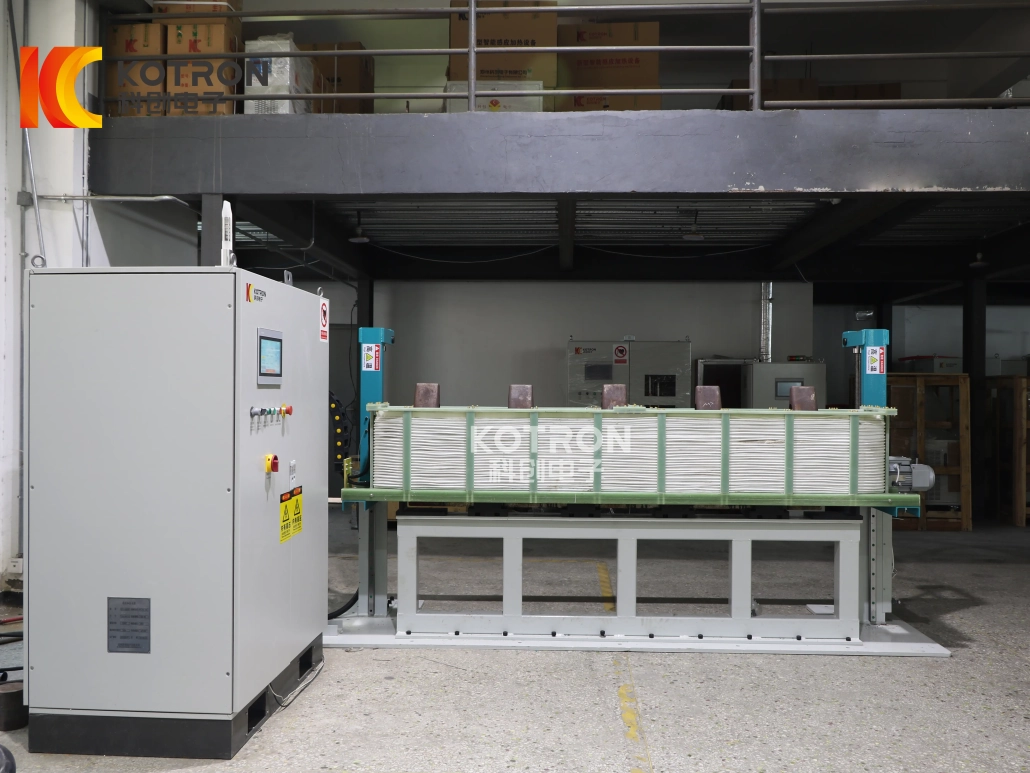
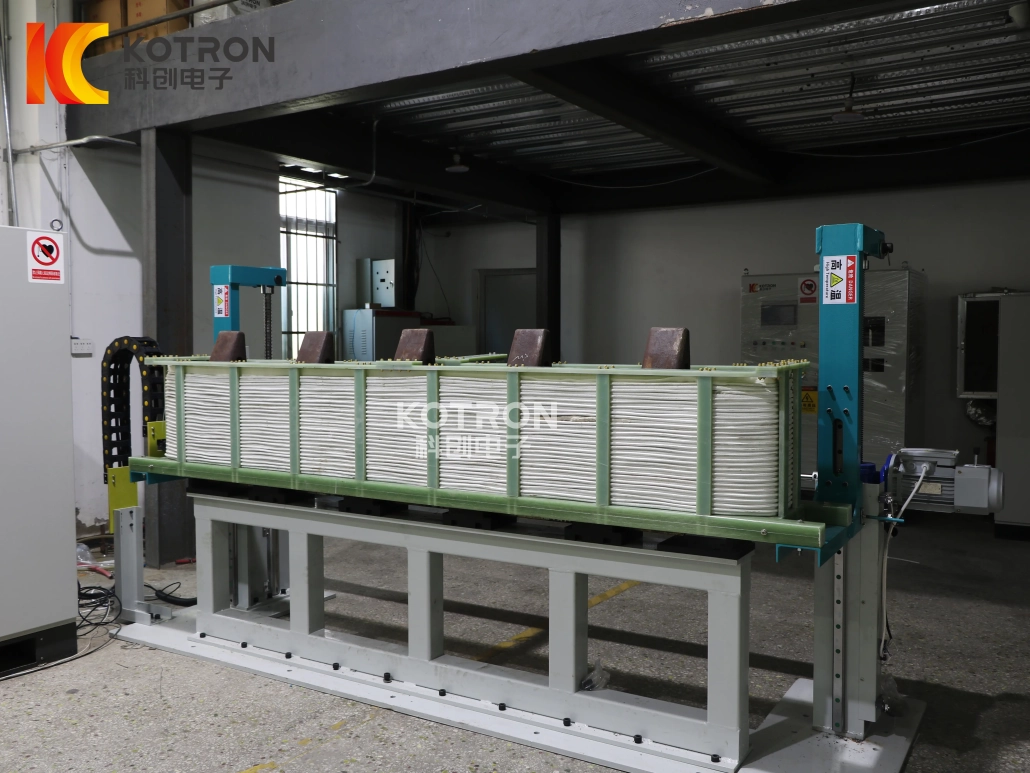
อุปกรณ์จริงใช้ชิ้นงานคงที่พร้อมขดลวดเหนี่ยวนำที่เคลื่อนที่ในแนวตั้ง.
โหลดชุดประกอบ Bucket Edge
เครนจะยกชุดขอบบุ้งกี๋ขึ้นไปบนฟิกซ์เจอร์เฉพาะโดยให้ด้านอะแดปเตอร์หงายขึ้น. ฟิกซ์เจอร์ได้รับการออกแบบตามขนาดชิ้นงาน เพื่อให้ชิ้นส่วนที่มีน้ำหนักมากคงตัวในระหว่างรอบการให้ความร้อน.
ยกขดลวดเหนี่ยวนำขึ้น
กลไกการยกจะเคลื่อนขดลวดเหนี่ยวนำรูปสี่เหลี่ยมผืนผ้าขนาดใหญ่ขึ้นจากด้านล่างฟิกซ์เจอร์. คอยล์จะเพิ่มขึ้นอย่างต่อเนื่องจนกระทั่งส่วนที่ต้องการของขอบถังและชุดอะแดปเตอร์อยู่ในตำแหน่งภายในโซนทำความร้อน.
เริ่มการอุ่นแบบเหนี่ยวนำ
เมื่อขดลวดถึงตำแหน่งทำความร้อน, ระบบเหนี่ยวนำจะเริ่มรอบการโปรแกรม. กระบวนการนี้อาจรวมถึงการทำความร้อนด้วย, การควบคุมอุณหภูมิ, การปรับสมดุลอุณหภูมิและการถือครอง. ชิ้นงานจะยังคงอยู่กับที่ตลอดขั้นตอนนี้.
ถึงอุณหภูมิที่ต้องการ
ระบบจะตรวจสอบกระบวนการทำความร้อนตามวิธีการควบคุมอุณหภูมิที่กำหนดค่าไว้. เมื่อถึงสภาวะอุณหภูมิที่กำหนด, มีสัญญาณเอาท์พุตพร้อมสำหรับอุณหภูมิ. จากนั้นกระบวนการสามารถดำเนินต่อไปจนถึงขั้นตอนการทำให้เท่าเทียมกันหรือการเก็บพักไว้.
ลดตัวเหนี่ยวนำ
หลังจากกระบวนการอุ่นเครื่องเสร็จสิ้น, การเหนี่ยวนำความร้อนจะหยุดลงและคอยล์จะลดลงจากชุดถัง.
ถ่ายโอนชิ้นงานที่ได้รับความร้อน
ขอบถังอุ่นจะถูกเอาออกโดยเครนและถ่ายโอนไปยังตำแหน่งเชื่อมหรือกล่องฉนวน. จากนั้นจึงสามารถโหลดชิ้นงานใหม่สำหรับรอบการทำความร้อนครั้งถัดไปได้.
01
กำลังโหลด
02
คอยล์อัพ
03
การอุ่นแบบเหนี่ยวนำ
04
อุณหภูมิพร้อม
05
คอยล์ดาวน์
06
การถ่ายโอน
Ⅴ. ตัวเหนี่ยวนำรูปแบบขนาดใหญ่สำหรับการอุ่นขอบถังและขอบถัง
ขดลวดเหนี่ยวนำเป็นส่วนที่สำคัญที่สุดอย่างหนึ่งของระบบนี้. ตัวเล็ก คอยล์มือถือ อาจเป็นประโยชน์สำหรับการทำความร้อนในท้องถิ่น, แต่อุปกรณ์ที่แสดงไว้ที่นี่ได้รับการออกแบบให้มีโซนทำความร้อนที่ใหญ่กว่ามาก.
ตัวเหนี่ยวนำหลายรอบรูปสี่เหลี่ยมผืนผ้าจะลอยขึ้นรอบๆ ชุดบัคเก็ตในขณะที่ชิ้นงานยังคงอยู่กับที่. การจัดเรียงนี้ช่วยให้ส่วนยาวของ ขอบถังหรือขอบถัง ให้ความร้อนภายในสถานีเดียวแทนที่จะให้ความร้อนแต่ละตำแหน่งอะแดปเตอร์แยกกัน.
คอยล์ไม่ใช่อุปกรณ์เสริมสากล. การออกแบบต้องคำนึงถึงความยาวของขอบถังด้วย, ความกว้างของปากถัง, ปริมาณอะแดปเตอร์, ระยะห่างของอะแดปเตอร์, ความหนาของเหล็ก, พื้นที่ทำความร้อนที่ต้องการ, ระยะห่างระหว่างขดลวดกับชิ้นงาน, อุณหภูมิเป้าหมาย, ระยะเวลาในการทำความร้อนที่ต้องการ, กำลังไฟฟ้าเหนี่ยวนำที่มีอยู่, และโครงสร้างฟิกซ์เจอร์.
ดังนั้นขดลวดเหนี่ยวนำและฟิกซ์เจอร์จึงควรถือเป็นส่วนหนึ่งของเครื่องมือในกระบวนการ. สำหรับถังรุ่นอื่น, อุปกรณ์ไฟฟ้าหลักอาจยังคงเหมือนเดิมในขณะที่ตัวเหนี่ยวนำและตัวรองรับมีการเปลี่ยนแปลง.
Ⅵ. การควบคุมอุณหภูมิ, ความเท่าเทียมกันและการถือครอง
การเหนี่ยวนำความร้อนสำหรับการอุ่นการเชื่อม ไม่ควรควบคุมโดยเวลาเปิดเครื่องทำความร้อนเท่านั้น. ส่วนประกอบเหล็กขนาดใหญ่อาจมีอุณหภูมิที่แตกต่างกันมากในช่วงแรกของวงจรการทำความร้อน. การไปถึงอุณหภูมิเป้าหมายที่จุดตรวจวัดจุดเดียวไม่ได้หมายความว่าพื้นที่ที่ต้องการทั้งหมดจะพร้อมสำหรับการเชื่อมโดยอัตโนมัติ.
ด้วยเหตุนี้, โปรแกรมการทำความร้อนอาจมีหลายขั้นตอน.
การให้ความร้อน. กำลังเหนี่ยวนำจะทำให้อุณหภูมิของบริเวณขอบถังที่เลือกเพิ่มขึ้น.
การควบคุมอุณหภูมิ. การทำความร้อนจะถูกปรับตามการตั้งค่าอุณหภูมิของกระบวนการ แทนที่จะอาศัยตัวจับเวลาคงที่เท่านั้น.
การปรับสมดุลอุณหภูมิ. ระบบช่วยให้พื้นที่ได้รับความร้อนเข้าใกล้สภาวะอุณหภูมิที่เสถียรมากขึ้นก่อนที่จะปล่อยชิ้นส่วนออก.
โฮลดิ้ง. ตามที่ระบุในขั้นตอนการเชื่อม, การควบคุมความร้อนสามารถดำเนินต่อไปตามระยะเวลาที่กำหนด.
ระบบยังมีลอจิกสัญญาณเตือนอุณหภูมิสูงอีกด้วย. หากจุดที่ตรวจสอบถึงค่าสัญญาณเตือนที่กำหนดไว้, สามารถสร้างสัญญาณที่สอดคล้องกันได้.
การใช้งานเครื่องทำความร้อนถังที่บันทึกไว้
| การประยุกต์ใช้ | อุณหภูมิที่บันทึกไว้ |
|---|---|
| อุ่นการเชื่อมถัง | 120°C |
| การบำบัดความร้อนหลังการเชื่อมแบบถัง | 400°C |
ตัวเลขเหล่านี้คือ ค่าแอปพลิเคชันที่บันทึกไว้, ไม่ใช่อุณหภูมิการเชื่อมสากล. อุณหภูมิอุ่นที่ถูกต้อง, อุณหภูมิระหว่างทาง, อุณหภูมิหลังการให้ความร้อนและเวลาในการจับควรนำมาจากข้อกำหนดของวัสดุ, WPS ที่ผ่านการรับรองหรือขั้นตอนการเชื่อมอื่น ๆ ที่ได้รับอนุมัติ. ถังเหล็กหรือความหนาของแผ่นที่แตกต่างกันอาจต้องใช้กระบวนการที่แตกต่างกัน.
Ⅶ. การทำความร้อนหลังการเชื่อมและการแพร่กระจายของไฮโดรเจน
ขั้นตอนการเชื่อมถังบางขั้นตอนจำเป็นต้องมีการควบคุมความร้อนเพื่อดำเนินการต่อหลังการเชื่อม. นี่ การทำความร้อนหลังการเชื่อม สามารถใช้สเตจเชื่อมที่อุณหภูมิสูงขึ้นตามระยะเวลาที่กำหนดได้, ช่วยให้ไฮโดรเจนมีเวลาเพิ่มเติมในการแพร่กระจายจากโลหะเชื่อมและบริเวณที่ได้รับความร้อนก่อนที่การประกอบจะเย็นสนิท.
กระบวนการที่เหมาะสมขึ้นอยู่กับวัสดุ, ความหนาของแผ่น, ขั้นตอนการเชื่อม, อุณหภูมิหลังการให้ความร้อน, เวลาถือครอง, โซนร้อน, ตำแหน่งการวัดอุณหภูมิ, และความต้องการความเย็น.
ไม่ควรอธิบายการให้ความร้อนภายหลังการแพร่กระจายของไฮโดรเจนว่าเป็น PWHT ที่ช่วยบรรเทาความเครียดโดยอัตโนมัติ. การบำบัดเพื่อคลายความเครียดนั้นมีอุณหภูมิในตัวเอง, ข้อกำหนดด้านเวลาการถือครองและการทำความเย็น และควรระบุเฉพาะเมื่อจำเป็นโดยวัสดุหรือขั้นตอนที่ได้รับอนุมัติเท่านั้น.
สำหรับการกำหนดค่าอุปกรณ์, ลูกค้าควรระบุข้อกำหนดการให้ความร้อนหลังการเชื่อมจริง แทนที่จะเลือกอุณหภูมิจากหน้าผลิตภัณฑ์ทั่วไป.
Ⅷ. สัญญาณควบคุมสำหรับการบูรณาการกับสถานีทำความร้อน
หน่วยทำความร้อนเหนี่ยวนำสามารถแลกเปลี่ยนสัญญาณในทางปฏิบัติหลายอย่างกับสถานียกหรือระบบควบคุมภายนอก.
| สัญญาณ | การทำงาน |
|---|---|
| เริ่มต้นภายนอก | อินพุตหน้าสัมผัสแห้งเริ่มหรือหยุดการให้ความร้อน |
| ถึงอุณหภูมิแล้ว | เอาต์พุตจะปิดเมื่อถึงสภาวะอุณหภูมิที่กำหนด |
| สัญญาณเตือนอุณหภูมิสูง | เอาต์พุตจะถูกทริกเกอร์เมื่อจุดที่ตรวจสอบถึงค่าสัญญาณเตือนอุณหภูมิสูง |
| สัญญาณเตือนข้อผิดพลาด | ระบบทำความร้อนจะหยุดทำงานและเอาต์พุตข้อผิดพลาดจะถูกสร้างขึ้นเมื่อตรวจพบความล้มเหลวของอุปกรณ์ |
อินเทอร์เฟซเหล่านี้ทำให้เครื่องมีประโยชน์มากขึ้นในฐานะที่เป็นเครื่องเฉพาะ สถานีอุ่นการเชื่อมถัง, แทนที่จะทำงานเป็นเครื่องทำความร้อนแบบแยกส่วน. ตัวอย่างเช่น, เอาต์พุตถึงอุณหภูมิสามารถรวมเข้ากับลำดับการทำงานได้ เพื่อให้ขั้นตอนการทำความร้อนเสร็จสิ้นไม่ได้ขึ้นอยู่กับผู้ปฏิบัติงานที่ดูจอแสดงผลเท่านั้น. เช่นเดียวกัน, สัญญาณความผิดปกติจะแสดงสถานะของเครื่องจักรที่ชัดเจนเมื่อกระบวนการทำความร้อนตามปกติไม่สามารถดำเนินต่อไปได้.
Ⅸ. การกำหนดค่าอุปกรณ์หลัก
นี่เป็นชิ้นงานเฉพาะ สถานีทำความร้อนเหนี่ยวนำ. อัตรากำลังที่ถูกต้อง, ความถี่และเครื่องมือขึ้นอยู่กับบุ้งกี๋และกระบวนการเชื่อมที่ต้องการ.
| รายการ | การกำหนดค่า |
|---|---|
| ประเภทอุปกรณ์ | ระบบอุ่นล่วงหน้าแบบเหนี่ยวนำสถานีคงที่ |
| แอปพลิเคชันหลัก | การอุ่นการเชื่อมถังของรถขุด |
| กระบวนการเพิ่มเติม | ควบคุมความร้อนหลังการเชื่อม |
| ชิ้นงานทั่วไป | ขอบถัง / ปากถังพร้อมอะแดปเตอร์แบบเชื่อม |
| ตำแหน่งชิ้นงาน | แก้ไขระหว่างการทำความร้อน |
| กำลังโหลดและขนถ่าย | เครน |
| ขดลวดเหนี่ยวนำ | ขดลวดหลายรอบสี่เหลี่ยมขนาดใหญ่ |
| การเคลื่อนไหวของตัวเหนี่ยวนำ | ขับเคลื่อนการยกแนวตั้ง |
| ตารางการแข่งขัน | ปรับแต่งให้เหมาะกับชิ้นงาน |
| ลำดับการทำความร้อน | การให้ความร้อน, การควบคุม, การทำให้เท่าเทียมกัน, โฮลดิ้ง |
| เริ่มต้นภายนอก | มีอยู่ |
| เอาต์พุตพร้อมอุณหภูมิ | มีอยู่ |
| สัญญาณเตือนอุณหภูมิสูง | มีอยู่ |
| สัญญาณเตือนความผิด | มีอยู่ |
| กำลังเหนี่ยวนำ | เลือกใช้ตามชิ้นงาน |
| ความถี่ในการทำงาน | เลือกตามความต้องการด้านความร้อน |
| ระบบระบายความร้อน | ยืนยันตามการกำหนดค่าขั้นสุดท้าย |
ไม่สามารถเลือกกำลังได้จากความกว้างของบัคเก็ตเพียงอย่างเดียว. ขอบถังที่หนากว่าและมีมวลความร้อนมากกว่าอาจต้องมีการจัดเตรียมการให้ความร้อนที่แตกต่างจากชุดขอบที่เล็กกว่า, แม้ว่าความยาวโดยรวมจะเท่ากันก็ตาม. รูปทรงขดลวด, เวลาในการทำความร้อนและอุณหภูมิที่ต้องการล้วนส่งผลต่อการเลือกอุปกรณ์.
Ⅹ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ระบบอุ่นแบบเหนี่ยวนำนี้ใช้กับบุ้งกี๋ขุดรุ่นเดียวเท่านั้นหรือไม่?
ฟิกซ์เจอร์และคอยล์ที่ถ่ายภาพได้รับการออกแบบให้เหมาะกับช่วงชิ้นงานเฉพาะ. สามารถประเมินขนาดที่เก็บข้อมูลขนาดอื่นได้, แต่การจัดเรียงปากถังหรืออะแดปเตอร์อื่นอาจต้องใช้เครื่องมือที่แตกต่างกัน.
ถังเคลื่อนที่ระหว่างการทำความร้อนแบบเหนี่ยวนำหรือไม่?
ไม่ใช่. ในการกำหนดค่าอุปกรณ์นี้, ชุดประกอบขอบถังยังคงคงที่. ขดลวดเหนี่ยวนำจะเคลื่อนที่ในแนวตั้งเข้าและออกจากตำแหน่งทำความร้อน.
สามารถอุ่นอะแดปเตอร์ถังหลายตัวพร้อมกันได้?
อุปกรณ์ที่แสดงใช้ตัวเหนี่ยวนำรูปแบบขนาดใหญ่รอบๆ ชุดขอบถัง แทนที่จะใช้อะแดปเตอร์คอยล์ร้อนขนาดเล็กเพียงตัวเดียว. จำนวนอะแดปเตอร์ที่แท้จริงที่ครอบคลุมในหนึ่งรอบขึ้นอยู่กับชิ้นงานและการออกแบบคอยล์.
อยู่ที่ 120°C ซึ่งเป็นอุณหภูมิอุ่นก่อนการเชื่อมของอะแดปเตอร์ถังมาตรฐาน?
ไม่ใช่. 120°C คือค่าการใช้งานที่บันทึกไว้จากวัสดุของบริษัท. อุณหภูมิอุ่นจริงจะต้องเป็นไปตามวัสดุของถังและขั้นตอนการเชื่อมที่ได้รับอนุมัติ.
จำเป็นต้องใช้อุณหภูมิ 400°C เสมอสำหรับการทำความร้อนหลังการเชื่อม?
ไม่ใช่. 400°C ยังเป็นค่าการใช้งานที่บันทึกไว้อีกด้วย, ไม่ใช่การตั้งค่าที่เป็นสากล. กระบวนการอื่นอาจระบุอุณหภูมิที่แตกต่างกัน, ระยะเวลาในการถือครองหรือไม่มีขั้นตอนการให้ความร้อนเลย.
อุปกรณ์นี้สามารถดำเนินการ PWHT ได้หรือไม่?
ที่ต้องประเมินจากข้อกำหนดการบำบัดความร้อนที่เกิดขึ้นจริง. หลังการให้ความร้อนสำหรับการแพร่กระจายของไฮโดรเจนและการบรรเทาความเครียด PWHT ไม่ควรถือเป็นกระบวนการเดียวกัน.
การควบคุมอุณหภูมิการอุ่นถังล่วงหน้าเป็นอย่างไร?
ระบบที่บันทึกไว้จะทำการควบคุมอุณหภูมิตามโปรแกรมและรวมถึงเอาต์พุตแจ้งเตือนเมื่อถึงอุณหภูมิและอุณหภูมิสูง. วิธีการวัดอุณหภูมิขั้นสุดท้ายและตำแหน่งเซ็นเซอร์จะถูกเลือกตามโครงการ.
เครื่องทำความร้อนแบบเหนี่ยวนำสามารถสื่อสารกับอุปกรณ์ภายนอกได้หรือไม่?
ได้. การกำหนดค่าที่บันทึกไว้มีอินเทอร์เฟซหน้าสัมผัสแห้งสำหรับการสตาร์ทภายนอก, ถึงอุณหภูมิแล้ว, สัญญาณเตือนอุณหภูมิสูงและสัญญาณเตือนข้อผิดพลาด.
นี่เป็นสายการผลิตอัตโนมัติเต็มรูปแบบหรือไม่?
ไม่ใช่. อุปกรณ์ที่ถ่ายภาพได้รับการอธิบายอย่างแม่นยำมากขึ้นว่าเป็นสถานีอุ่นอุ่นแบบเหนี่ยวนำคงที่หรือกึ่งอัตโนมัติสำหรับการเชื่อมถังขุด. อุปกรณ์ควบคุมวงจรการทำความร้อนและการเคลื่อนที่ของคอยล์, ขณะโหลดชิ้นงาน, ขนถ่ายและขนถ่ายโดยใช้เครน.
การทำความร้อนแบบเหนี่ยวนำสามารถทดแทนการอุ่นเปลวไฟสำหรับการเชื่อมถังได้?
สำหรับส่วนประกอบของถังที่เหมาะสม, การทำความร้อนแบบเหนี่ยวนำเป็นทางเลือกที่มีการควบคุมนอกเหนือจากการทำความร้อนด้วยเปลวไฟด้วยตนเอง. ในแอปพลิเคชันนี้, ข้อแตกต่างที่สำคัญคือการใช้โซนทำความร้อนที่สร้างขึ้นโดยเฉพาะ, การควบคุมอุณหภูมิและลำดับการทำความร้อนแบบทำซ้ำได้. ตัวเลือกสุดท้ายยังคงขึ้นอยู่กับชิ้นงาน, ขั้นตอนการเชื่อมและเงื่อนไขการผลิต.
Ⅺ. ส่งแบบวาดถังและขั้นตอนการเชื่อมของคุณมาให้เรา
เหมาะสม ระบบอุ่นการเชื่อมอะแดปเตอร์ถัง ไม่สามารถเลือกได้จากกำลังของเครื่องจักรเพียงอย่างเดียว. กำลังเหนี่ยวนำ, ขดลวดความร้อน, รูปแบบการติดตั้งและสถานีทั้งหมดเป็นไปตามรูปทรงของถัง, ขั้นตอนการเชื่อมและวิธีการใช้เส้น - ปัจจัยด้านล่างคือปัจจัยที่กำหนดรูปแบบข้อเสนอ.
ถัง / ชิ้นงาน
• วาดขอบถังหรือปากถัง
• ขนาดโดยรวม
• เกรดเหล็ก
• ความหนาของแผ่น
• ปริมาณอะแดปเตอร์
• ระยะห่างของอะแดปเตอร์
• น้ำหนักชิ้นงาน
• วิธีการยกที่มีอยู่
กระบวนการเชื่อม
• ข้อกำหนดขั้นตอนการเชื่อม (WPS), ถ้ามี
• ต้องอุ่นอุณหภูมิก่อน
• โซนทำความร้อนที่จำเป็น
• ข้อกำหนดอุณหภูมิระหว่างทาง
• ข้อกำหนดในการทำความร้อนหลังการเชื่อม
• อุณหภูมิหลังการให้ความร้อน
• จับเวลา
• ตำแหน่งการวัดอุณหภูมิ
• ข้อกำหนดในการทำความเย็น
เงื่อนไขการผลิต
• อะไหล่ต่อกะหรือต่อวัน
• วิธีการอุ่นการเชื่อมถังในปัจจุบัน
• มีพื้นที่โรงงานว่าง
• วิธีการขนถ่ายสินค้า
• ระดับอัตโนมัติที่จำเป็น
• ต้องมีสัญญาณควบคุมภายนอก
ส่งสิ่งที่คุณมีมาให้เรา - ภาพวาดแบบเต็ม, WPS ที่ผ่านการรับรอง, หรือเพียงแค่ขนาดถังและอุณหภูมิอุ่นที่ต้องการ. โดยมีรายละเอียดเหล่านั้น, เราสามารถปรับกำลังเหนี่ยวนำได้, ขดลวดความร้อน, รูปแบบการติดตั้งและสถานีให้กับถังและขั้นตอนการเชื่อมเฉพาะของคุณ, แทนที่จะเริ่มจากพิกัดกำลังมาตรฐาน.
พร้อมที่จะอุ่นการเชื่อมถังของคุณล่วงหน้า?
ส่งแบบถังและขั้นตอนการเชื่อมของคุณ. เราจะประเมินกำลังเหนี่ยวนำ, ขดลวดความร้อน, รูปแบบฟิกซ์เจอร์และสถานีสำหรับชิ้นงานของคุณ.