Sistema de Pré-aquecimento por Indução para Soldadura de Baldes de Escavadora
Ⅰ. Assista ao processo de pré-aquecimento da borda da caçamba da escavadeira
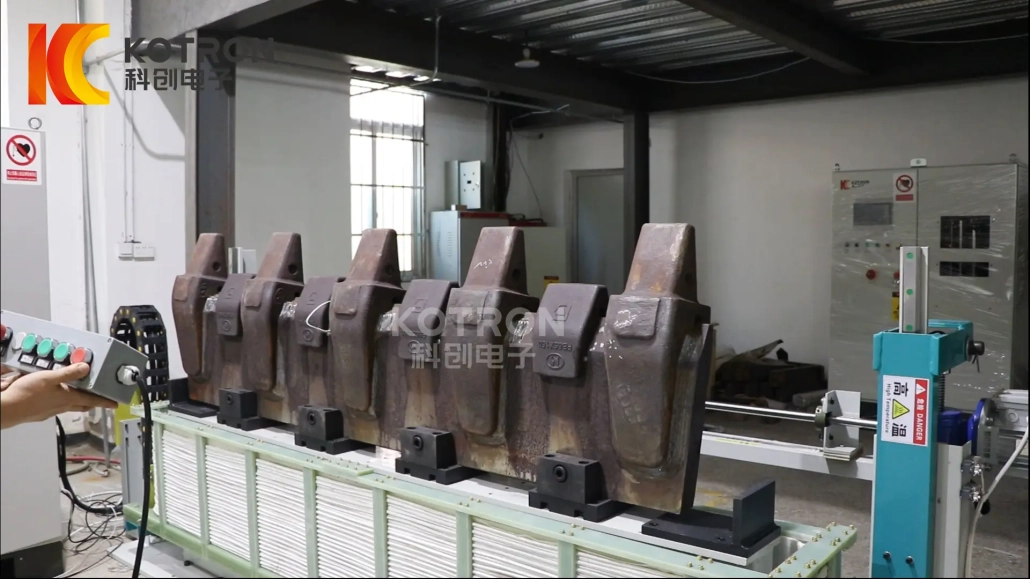
O vídeo mostra o estágio real de aquecimento do sistema. Um conjunto de borda de caçamba equipado com vários adaptadores soldados é colocado no dispositivo de suporte dedicado. Em vez de mover a peça pesada através da bobina de indução, a própria bobina se move verticalmente para a posição de aquecimento.
Assim que o indutor atingir a posição necessária ao redor do conjunto da caçamba, o ciclo de aquecimento programado começa. Este arranjo é particularmente adequado para adaptador de balde pré-aquecimento de soldagem onde uma seção relativamente longa da borda ou borda da caçamba precisa ser aquecida antes da soldagem.
Ⅱ. Quais peças estão sendo pré-aquecidas?
A peça mostrada nesta página é um grande conjunto de borda de caçamba de escavadeira com vários adaptadores de dentes soldados posicionados ao longo da borda. Esses adaptadores formam a conexão entre a borda ou borda da caçamba e os dentes substituíveis da caçamba.
Para esta aplicação, a necessidade de aquecimento é diferente de aquecer um pequeno adaptador individualmente. O sistema precisa lidar com uma montagem de aço relativamente grande e criar a condição de pré-aquecimento necessária em toda a área de soldagem do adaptador.
Arranjos semelhantes de pré-aquecimento por indução pode ser avaliado para:
O acessório e a bobina de indução ainda são projetados em torno da peça de trabalho real. Uma largura de balde diferente, espessura da placa ou arranjo do adaptador podem exigir ferramentas diferentes.
Ⅲ. Por que pré-aquecer adaptadores de caçamba de escavadeira antes de soldar?
A temperatura de pré-aquecimento necessária vem do processo de soldagem, não da própria máquina de indução. Para aços suscetíveis à trinca a frio assistida por hidrogênio, o pré-aquecimento pode diminuir a taxa de resfriamento e dar ao hidrogênio mais tempo para se difundir da solda e da zona afetada pelo calor.
A exigência real depende de fatores como o tipo de aço, equivalente de carbono, espessura da placa, material do adaptador, projeto conjunto, consumíveis de soldagem, nível de hidrogênio, entrada de calor, e a especificação do procedimento de soldagem.
Para uma grande borda ou borda de caçamba de escavadeira, há outra questão prática: massa térmica. O aço circundante remove continuamente o calor da área de soldagem. Se as posições individuais do adaptador forem aquecidas manualmente, pode ser difícil reproduzir a mesma condição de temperatura ao longo de toda a borda da caçamba.
Um projeto construído propositadamente sistema de pré-aquecimento por indução de borda de caçamba aborda o trabalho de forma diferente. O indutor envolve uma seção maior do conjunto, a temperatura é controlada pelo sistema de aquecimento, e a peça pode permanecer sob aquecimento controlado para um estágio de equalização ou retenção antes da soldagem.
O objetivo não é simplesmente um aquecimento rápido. O resultado útil é uma borda da caçamba e uma zona de soldagem do adaptador que atinge a condição exigida pelo processo de soldagem aprovado.
Ⅳ. Como funciona a estação de pré-aquecimento de soldagem de balde
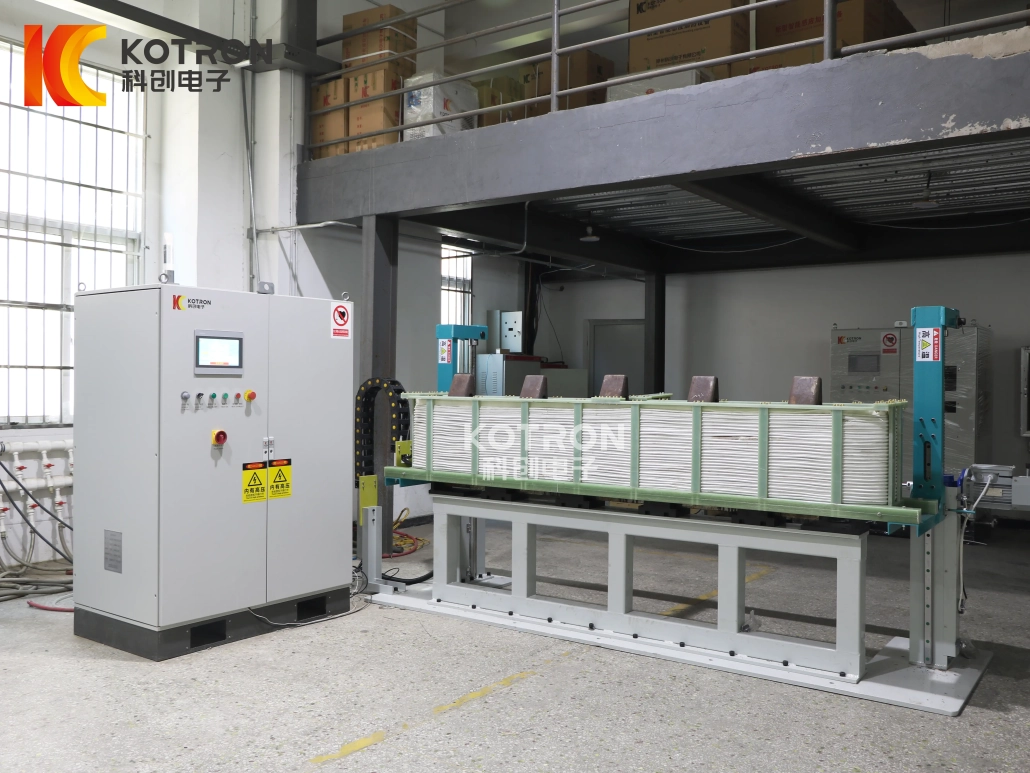
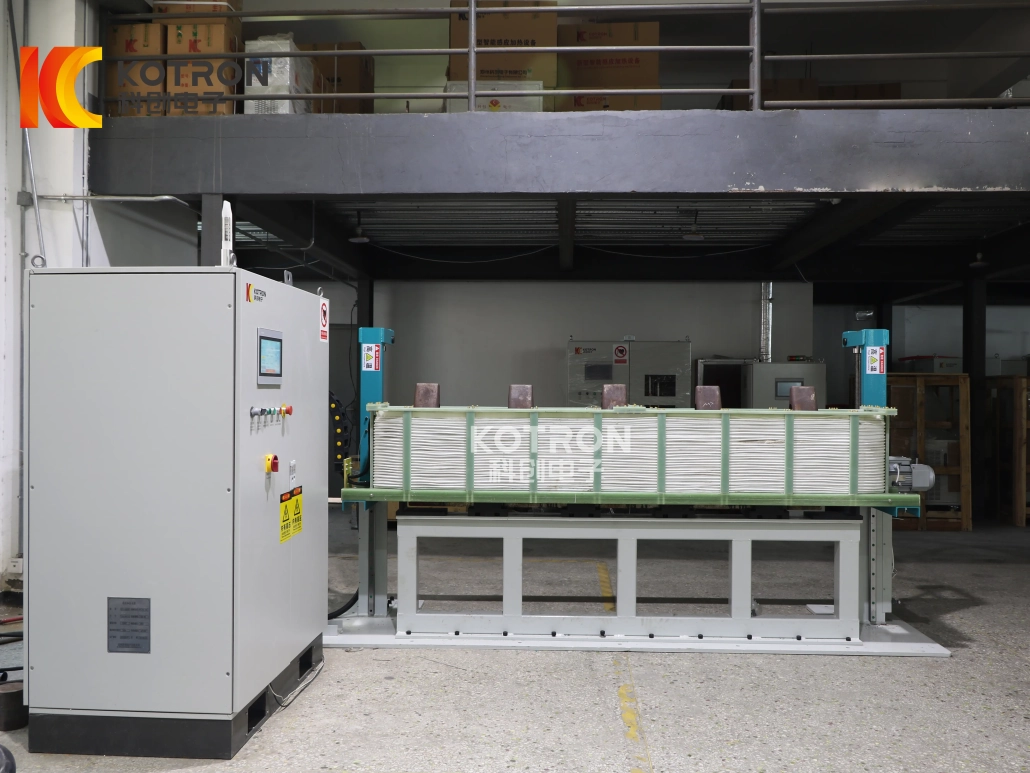
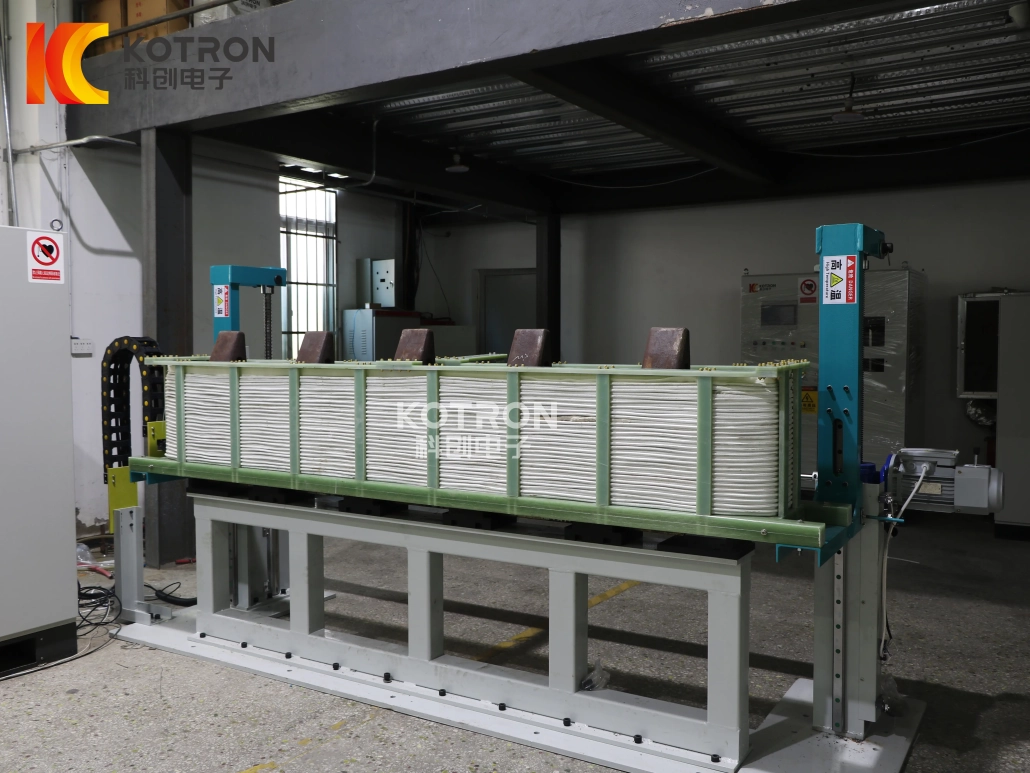
O equipamento real utiliza uma peça fixa com uma bobina de indução que se move verticalmente.
Carregue o conjunto da borda da caçamba
Um guindaste levanta o conjunto da borda da caçamba até o acessório dedicado com o lado do adaptador voltado para cima. O acessório é projetado de acordo com as dimensões da peça de trabalho para que a peça pesada permaneça estável durante o ciclo de aquecimento.
Levante a bobina de indução
O mecanismo de elevação move a grande bobina de indução retangular para cima, de baixo do aparelho. A bobina continua a subir até que a seção necessária da borda da caçamba e do conjunto do adaptador seja posicionada dentro da zona de aquecimento.
Iniciar pré-aquecimento por indução
Assim que a bobina atingir a posição de aquecimento, o sistema de indução inicia o ciclo programado. O processo pode incluir aquecimento, controlo da temperatura, equalização e retenção de temperatura. A peça permanece estacionária durante todo este estágio.
Alcance a temperatura necessária
O sistema monitora o processo de aquecimento de acordo com o método de controle de temperatura configurado. Quando a condição de temperatura definida for atingida, um sinal de saída pronto para temperatura é fornecido. O processo pode então continuar na equalização necessária ou no estágio de retenção.
Abaixe o indutor
Após a conclusão do processo de pré-aquecimento, o aquecimento por indução para e a bobina é abaixada para longe do conjunto do balde.
Transferir a peça aquecida
A borda da caçamba pré-aquecida é removida por guindaste e transferida para a posição de soldagem ou caixa de isolamento. Uma nova peça pode então ser carregada para o próximo ciclo de aquecimento.
01
Carregando
02
Enrolar
03
Pré-aquecimento por indução
04
Temperatura pronta
05
Enrolar
06
Transporte
Ⅴ. Indutor de grande formato para pré-aquecimento da borda e da borda da caçamba
A bobina de indução é uma das partes mais importantes deste sistema. Um pequeno bobina portátil pode ser prático para aquecimento local, mas o equipamento mostrado aqui foi projetado em torno de uma zona de aquecimento muito maior.
O indutor retangular multivoltas sobe ao redor do conjunto da caçamba enquanto a peça permanece fixa. Este arranjo permite que uma longa seção do borda da caçamba ou borda da caçamba para ser aquecido dentro de uma estação em vez de aquecer cada posição do adaptador separadamente.
A bobina não é um acessório universal. Seu projeto deve considerar o comprimento da borda da caçamba, largura da borda do balde, quantidade de adaptador, espaçamento do adaptador, espessura do aço, área de aquecimento necessária, distância bobina-peça, temperatura-alvo, tempo de aquecimento necessário, potência de indução disponível, e a estrutura de fixação.
A bobina de indução e o acessório devem, portanto, ser tratados como parte das ferramentas do processo. Para outro modelo de balde, o equipamento de energia principal pode permanecer semelhante enquanto o indutor e o dispositivo de suporte mudam.
Ⅵ. Controlo de Temperatura, Equalização e retenção
Aquecimento por indução para pré-aquecimento de soldagem não deve ser controlado apenas pelo tempo de aquecimento ligado. Uma grande montagem de aço pode ter diferenças consideráveis de temperatura durante a parte inicial do ciclo de aquecimento.. Alcançar a temperatura alvo em um ponto de medição não significa automaticamente que toda a área necessária esteja pronta para soldagem.
Por esta razão, o programa de aquecimento pode incluir várias etapas.
Aquecimento. A potência de indução aumenta a temperatura da área selecionada da borda da caçamba.
Controlo de Temperatura. O aquecimento é ajustado de acordo com a configuração de temperatura do processo, em vez de depender apenas de um temporizador fixo.
Equalização de temperatura. O sistema permite que a área aquecida se aproxime de uma condição de temperatura mais estável antes que a peça seja liberada.
Contenção. Onde especificado pelo procedimento de soldagem, o aquecimento controlado pode continuar por um período definido.
O sistema também fornece lógica de alarme de alta temperatura. Se um ponto monitorado atingir o valor de alarme configurado, o sinal correspondente pode ser gerado.
Aplicações registradas de aquecimento de balde
| Aplicação | Temperatura registrada |
|---|---|
| Pré-aquecimento de solda de balde | 120°C |
| Tratamento térmico pós-soldagem da caçamba | 400°C |
Esses números são valores de aplicação registrados, temperaturas de soldagem não universais. A temperatura correta de pré-aquecimento, temperatura entre passes, a temperatura de pós-aquecimento e o tempo de retenção devem ser retirados da especificação do material, WPS qualificado ou outro procedimento de soldagem aprovado. Uma caçamba de aço ou espessura de chapa diferente pode exigir um processo diferente.
Ⅶ. Aquecimento Pós-Soldagem e Difusão de Hidrogênio
Alguns procedimentos de soldagem com caçamba exigem que o aquecimento controlado continue após a soldagem. Esse aquecimento pós-soldagem estágio pode ser usado para manter a soldagem em uma temperatura elevada por um período definido, permitindo que o hidrogênio tenha mais tempo para se difundir do metal de solda e da zona afetada pelo calor antes que a montagem esfrie completamente.
O processo apropriado depende do material, espessura da placa, procedimento de soldagem, temperatura pós-aquecimento, tempo de espera, zona aquecida, posição de medição de temperatura, e necessidade de resfriamento.
O pós-aquecimento para difusão de hidrogênio não deve ser automaticamente descrito como PWHT de alívio de estresse. O tratamento de alívio do estresse tem sua própria temperatura, requisitos de tempo de espera e resfriamento e só devem ser especificados quando exigido pelo material ou procedimento aprovado.
Para configuração de equipamentos, o cliente deve fornecer o requisito real de aquecimento pós-soldagem em vez de selecionar uma temperatura em uma página geral do produto.
Ⅷ. Sinais de Controle para Integração com a Estação de Aquecimento
A unidade de aquecimento por indução pode trocar vários sinais práticos com a estação elevatória ou um sistema de controle externo.
| Sinal | Função |
|---|---|
| Início externo | A entrada de contato seco inicia ou interrompe o aquecimento |
| Temperatura atingida | A saída fecha quando a condição de temperatura definida é atingida |
| Alarme de alta temperatura | A saída é acionada quando um ponto monitorado atinge o valor do alarme de alta temperatura |
| Alarme de falha | O aquecimento para e uma saída de falha é gerada quando uma falha no equipamento é detectada |
Essas interfaces tornam a máquina mais útil como um dedicado estação de pré-aquecimento de soldagem de caçamba, em vez de operar como um aquecedor isolado. Por exemplo, a saída de temperatura atingida pode ser incorporada na sequência de operação para que a conclusão da etapa de aquecimento não dependa apenas de um operador observando o display. Da mesma forma, o sinal de falha fornece um status claro da máquina quando o processo normal de aquecimento não pode continuar.
IX.. Configuração do Equipamento Principal
Esta é uma peça específica estação de aquecimento por indução. A classificação de potência correta, a frequência e o ferramental dependem da caçamba e do processo de soldagem necessário.
| Item | Configuração |
|---|---|
| Tipo de equipamento | Sistema de pré-aquecimento por indução de estação fixa |
| Aplicação principal | Pré-aquecimento de soldagem de caçamba de escavadeira |
| Processo adicional | Aquecimento pós-soldagem controlado |
| Peça típica | Borda do balde / borda da caçamba com adaptadores soldados |
| Posição da peça | Corrigido durante o aquecimento |
| Carregando e descarregando | Guindaste |
| Indutor | Bobina multivoltas retangular grande |
| Movimento do indutor | Elevação vertical motorizada |
| Calendário | Personalizado para peça de trabalho |
| Sequência de aquecimento | Aquecimento, controlo, equalização, contenção |
| Início externo | Disponível |
| Saída pronta para temperatura | Disponível |
| Alarme de alta temperatura | Disponível |
| Alarme de falha | Disponível |
| Potência de indução | Selecionado de acordo com a peça de trabalho |
| Frequência operacional | Selecionado de acordo com a necessidade de aquecimento |
| Sistema de arrefecimento | Confirmado de acordo com a configuração final |
A potência não pode ser selecionada apenas pela largura da caçamba. Uma borda de caçamba mais espessa e com maior massa térmica pode exigir um arranjo de aquecimento diferente de um conjunto de borda menor, mesmo quando seu comprimento total é semelhante. A geometria da bobina, o tempo de aquecimento e a temperatura necessária afetam a seleção do equipamento.
Ⅹ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Este sistema de pré-aquecimento por indução é apenas para um modelo de caçamba de escavadeira??
O acessório e a bobina fotografados são projetados em torno de uma faixa específica de peças de trabalho. Outros tamanhos de balde podem ser avaliados, mas outra borda da caçamba ou arranjo de adaptador pode exigir ferramentas diferentes.
A caçamba se move durante o aquecimento por indução?
Não. Nesta configuração de equipamento, o conjunto da borda da caçamba permanece fixo. A bobina de indução se move verticalmente para dentro e para fora da posição de aquecimento.
Vários adaptadores de balde podem ser pré-aquecidos ao mesmo tempo?
O equipamento mostrado usa um indutor de grande formato ao redor do conjunto da borda da caçamba, em vez de uma pequena bobina aquecendo um adaptador individualmente. O número real de adaptadores cobertos em um ciclo depende da peça de trabalho e do design da bobina.
120°C é a temperatura de pré-aquecimento de soldagem do adaptador de balde padrão?
Não. 120°C é um valor de aplicação registrado do material da empresa. A temperatura real de pré-aquecimento deve seguir o material da caçamba e o procedimento de soldagem aprovado.
400°C é sempre necessário para aquecimento pós-soldagem?
Não. 400°C também é um valor de aplicação registrado, não é uma configuração universal. Outro processo pode especificar uma temperatura diferente, tempo de espera ou nenhum estágio de pós-aquecimento.
Este equipamento pode realizar PWHT?
Isso deve ser avaliado a partir da necessidade real de tratamento térmico. O pós-aquecimento para difusão de hidrogênio e PWHT de alívio de tensão não deve ser tratado como o mesmo processo.
Como é controlada a temperatura de pré-aquecimento da caçamba?
O sistema documentado executa controle de temperatura programado e inclui saídas de alarme de temperatura atingida e de alta temperatura. O método final de medição de temperatura e as posições dos sensores são selecionados de acordo com o projeto.
O aquecedor por indução pode se comunicar com equipamentos externos?
Sim. A configuração documentada fornece interfaces de contato seco para partida externa, temperatura atingida, alarme de alta temperatura e alarme de falha.
Esta é uma linha de produção totalmente automática?
Não. O equipamento fotografado é descrito com mais precisão como uma estação de pré-aquecimento por indução fixa ou semiautomática para soldagem de caçamba de escavadeira.. O ciclo de aquecimento e o movimento da bobina são controlados pelo equipamento, enquanto a peça de trabalho é carregada, descarregado e transferido usando um guindaste.
O aquecimento por indução pode substituir o pré-aquecimento por chama para soldagem em balde?
Para componentes de caçamba adequados, o aquecimento por indução fornece uma alternativa controlada ao aquecimento manual por chama. Nesta aplicação, a principal diferença é o uso de uma zona de aquecimento especialmente construída, controle de temperatura e uma sequência de aquecimento repetível. A escolha final ainda depende da peça, procedimento de soldagem e condições de produção.
XI.. Envie-nos o desenho da sua caçamba e procedimento de soldagem
Um adequado adaptador de balde sistema de pré-aquecimento de soldagem não pode ser selecionado apenas pela potência da máquina. O poder de indução, bobina de aquecimento, O layout do equipamento e da estação segue a geometria da caçamba, o procedimento de soldagem e como a linha será utilizada — os fatores abaixo são os que moldam a proposta.
Balde / Peça de Trabalho
• Desenho da borda da caçamba ou da borda da caçamba
• Dimensões gerais
• Classe de aço
• Espessura da placa
• Quantidade de adaptadores
• Espaçamento do adaptador
• Peso da peça
• Método de elevação disponível
Processo de Soldagem
• Especificação do procedimento de soldagem (WPS), se disponível
• Temperatura de pré-aquecimento necessária
• Zona de aquecimento necessária
• Requisito de temperatura entre passes
• Requisito de aquecimento pós-soldagem
• Temperatura pós-aquecimento
• Tempo de espera
• Posições de medição de temperatura
• Requisito de resfriamento
Condições de produção
• Peças por turno ou por dia
• Método atual de pré-aquecimento de soldagem em caçamba
• Espaço disponível na fábrica
• Método de carga e descarga
• Nível de automação necessário
• Sinais de controle externos necessários
Envie-nos o que você tiver – um desenho completo, um WPS qualificado, ou simplesmente as dimensões da caçamba e a temperatura de pré-aquecimento necessária. Com esses detalhes, podemos adaptar a potência de indução, bobina de aquecimento, layout de fixação e estação para seu balde específico e procedimento de soldagem, em vez de partir de uma potência padrão.
Pronto para pré-aquecer sua operação de soldagem com balde?
Envie seu desenho de caçamba e procedimento de soldagem. Vamos avaliar o poder de indução, bobina de aquecimento, layout de fixação e estação para sua peça de trabalho.