Brasatura a induzione per HVAC & Componenti in rame per refrigerazione
Soluzioni di brasatura per distributori di refrigerante, Raccordi per tubi in rame e giunti per tubi formati
Le applicazioni di brasatura HVAC spaziano da piccoli giunti di tubi di rame a distributori di refrigerante con dozzine di tubi di diramazione. Sebbene il principio di brasatura sia simile, progettazione della bobina, le attrezzature e la disposizione delle macchine possono variare considerevolmente da una parte all'altra.
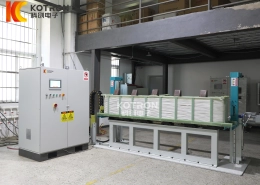
I nostri sistemi possono essere configurati per l'alimentazione automatica, brasatura ad induzione a postazione fissa o manuale a seconda della geometria del pezzo, posizione comune e requisiti di produzione.
Ⅰ. Applicazioni di brasatura HVAC in funzione
Le due applicazioni seguenti mostrano come diversi componenti di refrigerazione possono essere lavorati con la brasatura a induzione.
Video 1
Video 2
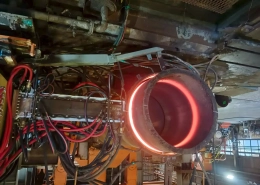
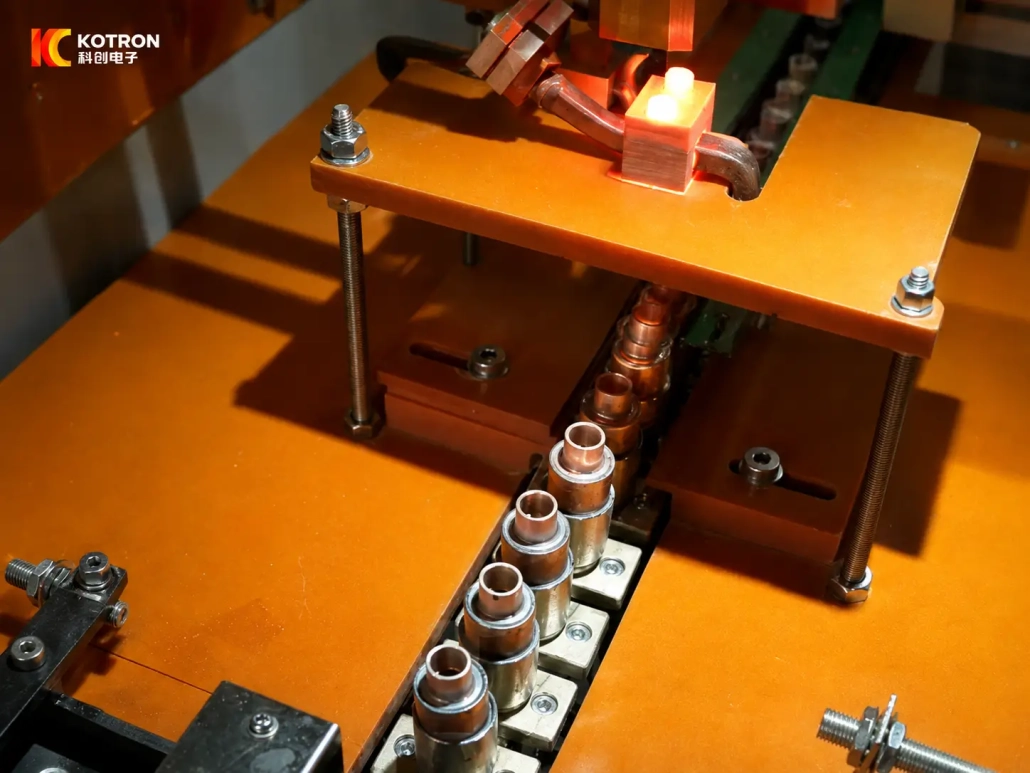
Video 1 — Brasatura automatica di un distributore di refrigerante a due uscite
I componenti vengono fissati in dispositivi individuali e trasferiti in sequenza attraverso la posizione di brasatura. Per parti ripetute con una posizione di giunzione stabile, questa disposizione indicizzata fornisce un posizionamento coerente da ciclo a ciclo.
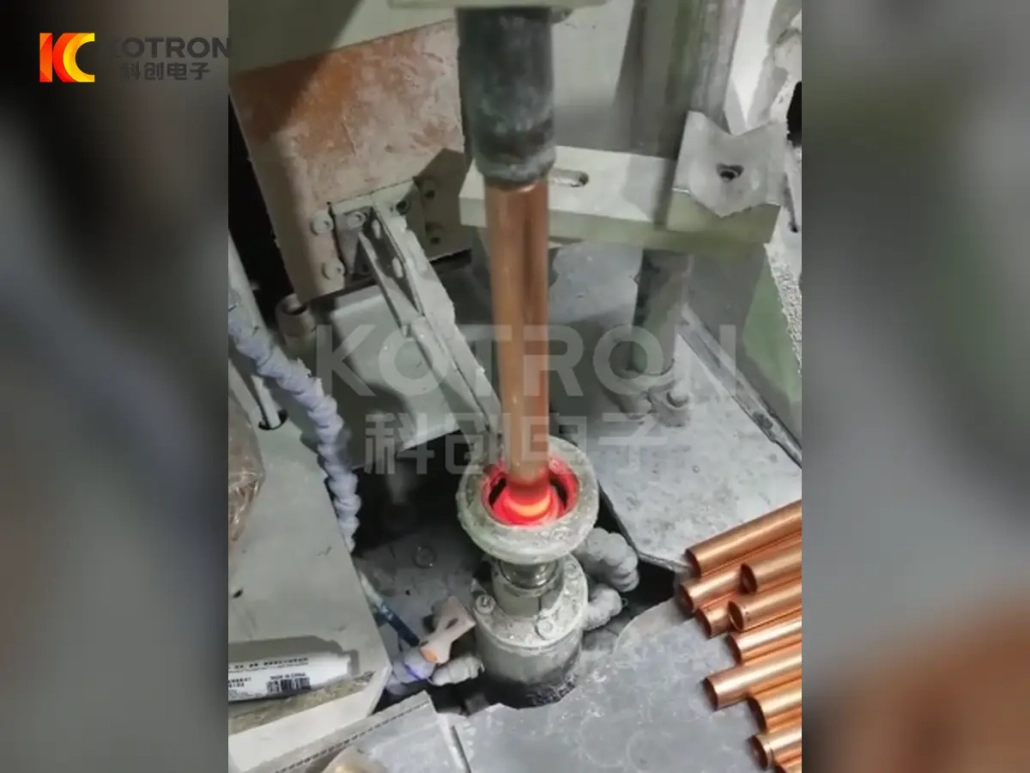
Video 2 — Brasatura a induzione di un distributore di refrigerante a uscite multiple
Un grande distributore multi-punto presenta una sfida diversa. Molti tubi di rame sono concentrati attorno a un corpo distributore, lasciando meno spazio attorno a ciascun giunto e ponendo requisiti diversi in termini di accesso alla bobina e movimentazione del pezzo.
Entrambe le parti appartengono alla stessa famiglia di componenti di refrigerazione, ma le loro configurazioni di brasatura sono molto diverse.
Ⅱ. HVAC & Parti di refrigerazione brasate
Le applicazioni in questa pagina coprono diversi collegamenti in rame comuni utilizzati nelle apparecchiature di condizionamento e refrigerazione.
| Applicazione | Giunto tipico |
|---|---|
| Distributore di refrigerante | Corpo distributore ai tubi di uscita |
| Distributore multiuscita | Corpo distributore a tubi di derivazione multipla |
| Raccordo per tubo in rame | Tubo di rame al raccordo o al connettore |
| Collegamento del tubo piegato | Tubo di rame piegato al raccordo |
| Estremità del tubo sagomata o ridotta | Tubo di rame formato al componente di accoppiamento |
Queste applicazioni non rappresentano cinque processi di brasatura completamente diversi.
Giunzioni tubo-raccordo diritte e curve, per esempio, utilizzare un principio di brasatura simile. Ciò che cambia è la geometria attorno al giunto, il modo in cui è posizionata la parte e lo spazio disponibile per la bobina di induzione.
La brasatura del distributore presenta un'altra serie di condizioni perché più connessioni diramate possono trovarsi vicine l'una all'altra.
Ⅲ. Brasatura ad induzione del distributore di refrigerante
Un distributore di refrigerante divide il refrigerante da un ingresso in più circuiti dell'evaporatore.
Un piccolo distributore a due uscite è relativamente compatto. Quando lo stesso componente viene prodotto ripetutamente, attrezzature dedicate possono posizionare ogni parte e trasferirla attraverso una stazione di brasatura automatica ad induzione.
Un distributore multi-presa richiede un approccio diverso.
All'aumentare del numero di tubi ramificati, l'accesso attorno al corpo distributore diventa più limitato. I tubi vicini possono limitare lo spazio disponibile per la bobina e influenzare la modalità di distribuzione del calore attorno al giunto target.
Per questo tipo di componente, aggiungere solo più potenza di riscaldamento non risolve il problema. Posizione congiunta, La massa di rame circostante e la geometria della bobina devono essere considerate insieme.
Le applicazioni qui mostrate vanno da a distributore di refrigerante a due uscite ad a 42-distributore HVAC commerciale in uscita.
Ⅳ. Brasatura del tubo in rame al raccordo
I giunti dei tubi in rame sono comuni in tutti i gruppi di tubazioni HVAC e di refrigerazione.
Il tubo può essere dritto o piegato, mentre il componente di accoppiamento può essere un manicotto, connettore, raccordo o un'altra parte sagomata in rame. La bobina di induzione è disposta attorno all'area di collegamento in modo tale che il giunto richiesto venga riscaldato localmente.
Video 1
Video 2
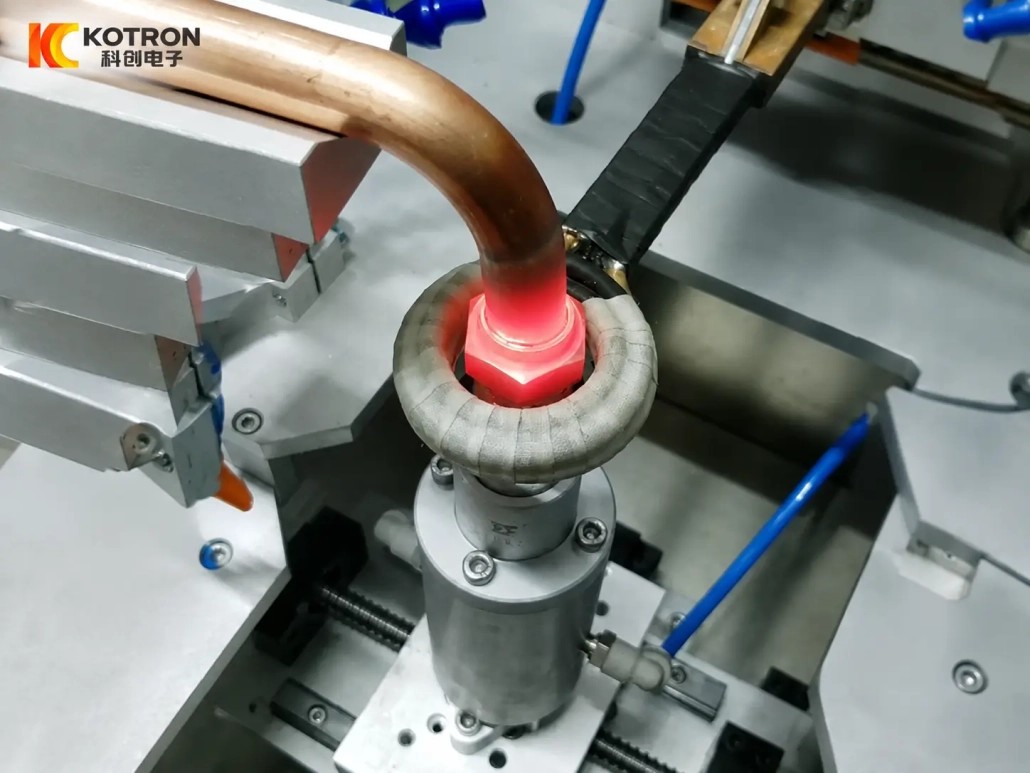
Video 1 — Brasatura del tubo di rame piegato al raccordo
In questa applicazione, un tubo di rame piegato entra in un raccordo e il giunto viene posizionato all'interno della bobina di induzione. La piega influenza il modo in cui il pezzo può essere caricato e quanto spazio rimane attorno all'area di brasatura.
Video 2 — Brasatura diritta del tubo di rame al raccordo
Questa applicazione utilizza una disposizione dei tubi più diritta. La categoria congiunta è simile, ma l'orientamento dell'attrezzatura e del pezzo è diverso.
Entrambi sono meglio trattati come applicazioni di brasatura a induzione da tubo a raccordo in rame piuttosto che come tecnologie di brasatura separate.
Ⅴ. Estremità dei tubi in rame sagomate e ridotte per brasatura
Alcuni tubi di rame per la refrigerazione vengono formati prima della brasatura in modo che un componente possa adattarsi a un altro.
L'estremità può essere ridotta o altrimenti sagomata per creare la sovrapposizione e la posizione di montaggio richieste. Si tratta di una struttura congiunta piuttosto che di un tipo separato di componente HVAC.
La connessione formata viene posizionata nella zona di riscaldamento a induzione e nel giunto viene introdotto il materiale di apporto per brasatura.
Per questo tipo di applicazione, le descrizioni adeguate includono:
Brasatura a induzione di giunti di tubi in rame ridotti
oppure
Brasatura a induzione delle estremità stampate dei tubi di rame
La terminologia finale dovrebbe seguire l'effettivo processo di formatura del tubo utilizzato per il componente.
Ⅵ. Modifica del progetto della bobina e dell'attrezzatura con la parte
La stessa piattaforma di potenza a induzione può supportare diverse applicazioni di brasatura, ma la bobina non è necessariamente intercambiabile tra loro.
Un semplice giunto di tubo circolare può spesso essere circondato da una bobina compatta. Un tubo piegato può lasciare meno spazio di lavoro attorno allo stesso tipo di giunto. Un distributore a più uscite può essere più difficile perché i tubi vicini si trovano vicino all'area di riscaldamento.
Pertanto è necessario considerare la progettazione della bobina:
①Dimensioni del tubo e del raccordo
②Posizione congiunta
③Accesso disponibile attorno al giunto
④Tubi o componenti in rame nelle vicinanze
⑤Zona di riscaldamento richiesta
⑥Direzione di caricamento
⑦Orientamento del pezzo
L'apparecchio è altrettanto importante.
Su apparecchiature automatiche e a postazione fissa, il giunto dovrebbe ritornare in una posizione ripetibile rispetto alla bobina durante ogni ciclo. Le modifiche alla posizione del pezzo possono modificare direttamente il risultato del riscaldamento.
Ⅶ. Automatico, Brasatura a stazione fissa o manuale?
Non esiste un unico layout macchina adatto a ogni componente HVAC in rame.
Brasatura automatica indicizzata o con trasportatore è pratico per parti ripetute con dimensioni stabili e posizioni dei giunti prevedibili. Attrezzature dedicate possono trasportare ciascun componente attraverso la stazione di brasatura in sequenza.
Brasatura a stazione fissa può essere utilizzato quando la parte viene caricata in un'attrezzatura definita, ma il trasferimento automatico continuo non è necessario.
Brasatura manuale ad induzione fornisce una maggiore flessibilità per i grandi assiemi, giunti o componenti di difficile accesso con diverse posizioni di brasatura.
Il volume di produzione è solo uno dei fattori. Dimensione della parte, accessibilità congiunta, numero di posizioni di brasatura, il metodo di caricamento e lo spazio di lavoro disponibile possono essere altrettanto importanti.
Il formato della macchina dovrebbe quindi seguire il pezzo in lavorazione e il processo di produzione anziché essere selezionato per primo e forzare la parte ad adattarsi all'attrezzatura.
Ⅷ. Cosa influenza il processo di brasatura?
La potenza termica è solo una parte di un processo di brasatura stabile.
Geometria e gioco del giunto influenzano il modo in cui il materiale d'apporto per brasatura entra e riempie la connessione.
Posizione della bobina determina dove è concentrata l’energia. Ciò diventa particolarmente importante in caso di giunti piccoli o tubi distributori densamente disposti.
Massa della parte e rame circostante influenzano la distribuzione del calore. Un distributore multi-presa, per esempio, può comportarsi in modo molto diverso da un semplice connettore per tubo.
Tempo e potenza di riscaldamento deve essere adattato al giunto effettivo e non selezionato solo in base al diametro del tubo.
Alimentazione del riempitivo dipende anche dal metodo di produzione. Alcune applicazioni utilizzano l'alimentazione manuale del riempitore, mentre altri sistemi possono essere configurati per una sequenza più automatizzata ove richiesto.
Una prova di brasatura con il pezzo reale è spesso il modo più affidabile per determinare la struttura finale del processo.
Ⅸ. Ciò di cui abbiamo bisogno per la tua applicazione di brasatura HVAC
Per una proposta tecnica, l'articolazione stessa è il miglior punto di partenza.
| Informazioni | Cosa inviare |
|---|---|
| Opera | Disegno, foto o campione |
| Materiali | Materiali per tubi e raccordi |
| Dimensioni del tubo | Diametro e spessore della parete |
| Struttura congiunta | Dritto, piegato, distributore, fine ridotto, ecc. |
| Posizione di brasatura | Se possibile, contrassegnato sul disegno |
| Materiale di riempimento | Se già specificato |
| Volume di produzione | All'ora, turno o giorno |
| Processo attuale | Brasatura a fiamma o altro metodo |
| Metodo di caricamento | Manuale o automatico |
| Requisito di automazione | Portatile, stazione fissa o alimentazione automatica |
Un breve video del processo di brasatura esistente può essere utile anche quando la struttura del giunto o il metodo di movimentazione sono difficili da spiegare solo con un disegno.
Sulla base di queste informazioni, l'alimentatore a induzione, bobina, il formato dell'attrezzatura e della macchina può essere valutato insieme.
Ⅹ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una macchina per brasatura a induzione può processare diverse parti in rame HVAC?
A volte. Parti con dimensioni e posizioni dei giunti simili possono utilizzare la stessa piattaforma elettrica con bobine o dispositivi diversi. I componenti con geometria o requisiti di movimentazione molto diversi potrebbero richiedere configurazioni separate.
I distributori di refrigerante possono essere brasati a induzione?
Sì. Le applicazioni qui mostrate includono sia un piccolo distributore a due uscite che un grande distributore a più uscite. I loro requisiti di bobina e movimentazione sono diversi.
I tubi di rame piegati possono essere brasati a induzione?
Sì, a condizione che il giunto possa essere accessibile dalla bobina e posizionato in modo affidabile. La curvatura influisce principalmente sul carico, progettazione dell'apparecchio e spazio disponibile attorno al giunto.
La brasatura automatica è sempre migliore?
No. L'alimentazione automatica è utile per parti ripetute e produzione stabile, mentre i sistemi a postazione fissa o portatili possono essere più pratici per assemblaggi più grandi, ubicazioni articolari variabili o produzione in volumi inferiori.
Inviaci la tua richiesta di brasatura del rame
Un piccolo raccordo in rame e un distributore di refrigerante a 42 uscite possono essere entrambi utilizzati nelle apparecchiature HVAC, ma non dovrebbero essere trattati come lo stesso lavoro di brasatura.
Inviaci il tuo disegno del pezzo, materiale, dimensioni del tubo, posizione congiunta, materiale di riempimento, velocità di produzione e requisiti di automazione. Possiamo quindi valutare se l'applicazione è più adatta ad un sistema di alimentazione automatica, brasatrice a induzione a stazione fissa o sistema di brasatura a induzione portatile.