Induktionsvorwärmsystem für das Schweißen von Baggerschaufeln
Ⅰ. Sehen Sie sich den Vorwärmprozess der Baggerschaufelkante an
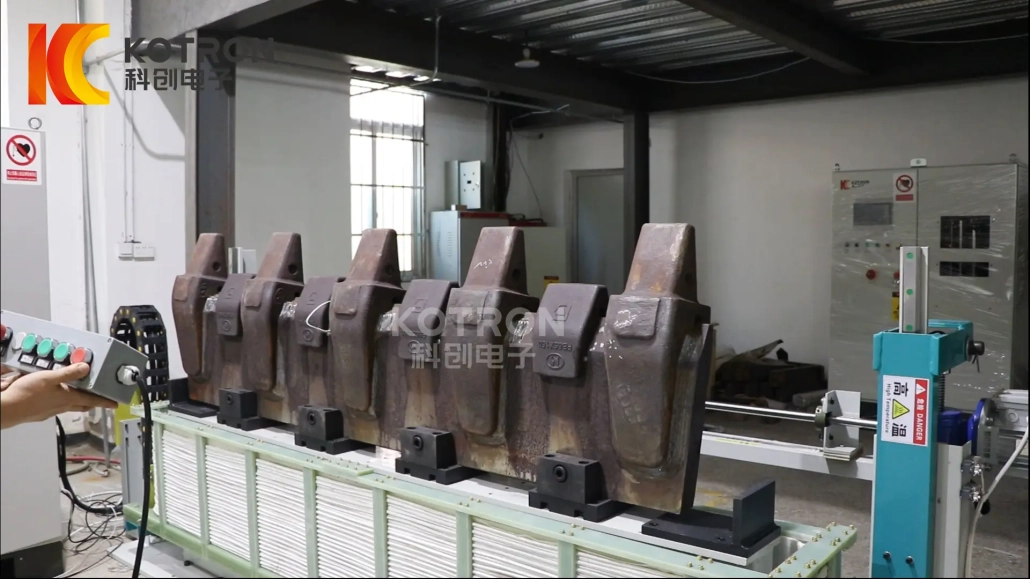
Das Video zeigt die tatsächliche Aufheizphase des Systems. Eine mit mehreren Anschweißadaptern ausgestattete Schaufelrandbaugruppe wird auf der dafür vorgesehenen Stützvorrichtung platziert. Anstatt das schwere Werkstück durch die Induktionsspule zu bewegen, Die Spule selbst bewegt sich vertikal in die Heizposition.
Sobald der Induktor die erforderliche Position um die Schaufelbaugruppe erreicht hat, Der programmierte Heizzyklus beginnt. Diese Anordnung eignet sich besonders für Eimeradapter vorheizen Dabei muss vor dem Schweißen ein relativ langer Abschnitt der Schaufelkante oder Schaufellippe erwärmt werden.
Ⅱ. Welche Teile werden vorgewärmt??
Das auf dieser Seite gezeigte Werkstück ist eine große Baggerschaufelkantenbaugruppe mit mehreren anschweißbaren Zahnadaptern, die entlang der Kante positioniert sind. Diese Adapter stellen die Verbindung zwischen der Schaufelkante bzw. -lippe und den auswechselbaren Schaufelzähnen her.
Für diese Anwendung, Der Heizbedarf unterscheidet sich vom individuellen Heizen eines kleinen Adapters. Das System muss eine relativ große Stahlbaugruppe handhaben und die erforderliche Vorwärmbedingung im gesamten Adapterschweißbereich schaffen.
Ähnliche Anordnungen zur Induktionsvorwärmung ausgewertet werden kann:
Die Vorrichtung und die Induktionsspule sind weiterhin um das eigentliche Werkstück herum konstruiert. Eine andere Eimerbreite, Plattendicke oder Adapteranordnung erfordern möglicherweise unterschiedliche Werkzeuge.
Ⅲ. Warum Baggerschaufeladapter vor dem Schweißen vorwärmen??
Die erforderliche Vorwärmtemperatur ergibt sich aus dem Schweißprozess, nicht von der Induktionsmaschine selbst. Für Stähle, die zur wasserstoffunterstützten Kaltrissbildung neigen, Vorwärmen kann die Abkühlgeschwindigkeit verlangsamen und dem Wasserstoff mehr Zeit geben, aus der Schweißnaht und der Wärmeeinflusszone zu diffundieren.
Der tatsächliche Bedarf hängt von Faktoren wie der Stahlsorte ab, Kohlenstoffäquivalent, Plattendicke, Adaptermaterial, Gelenkgestaltung, Schweißzusatzstoffe, Wasserstoffgehalt, Wärmeeintrag, und die Schweißanweisung.
Für die Lippe oder Kante einer großen Baggerschaufel, Es gibt noch ein weiteres praktisches Problem: thermische Masse. Der umgebende Stahl entzieht dem Schweißbereich kontinuierlich Wärme. Wenn einzelne Adapterpositionen manuell beheizt werden, Es kann schwierig sein, den gleichen Temperaturzustand entlang der gesamten Schaufelkante zu reproduzieren.
Ein speziell angefertigter Schaufelkanten-Induktionsvorwärmsystem geht anders an die Aufgabe heran. Der Induktor umgibt einen größeren Abschnitt der Baugruppe, Die Temperatur wird durch das Heizsystem geregelt, und das Teil kann vor dem Schweißen für eine Ausgleichs- oder Haltephase unter kontrollierter Erwärmung bleiben.
Dabei geht es nicht nur um schnelles Aufheizen. Das nützliche Ergebnis ist eine Schaufelkanten- und Adapterschweißzone, die den für den zugelassenen Schweißprozess erforderlichen Zustand erreicht.
Ⅳ. So funktioniert die Eimerschweiß-Vorwärmstation
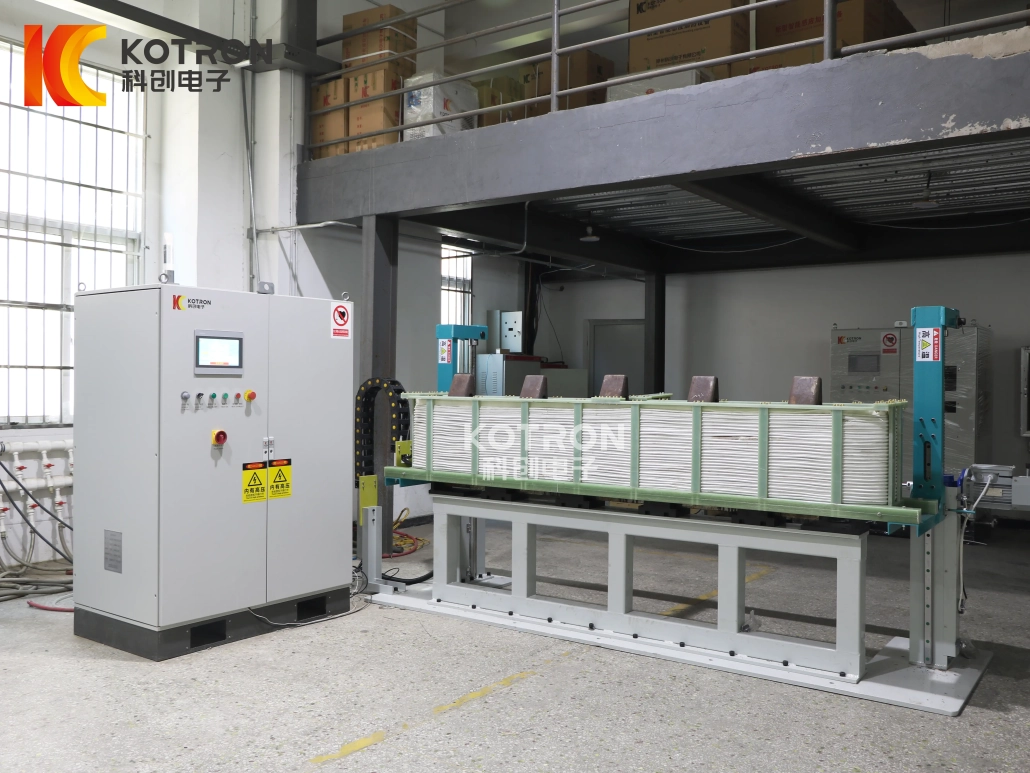
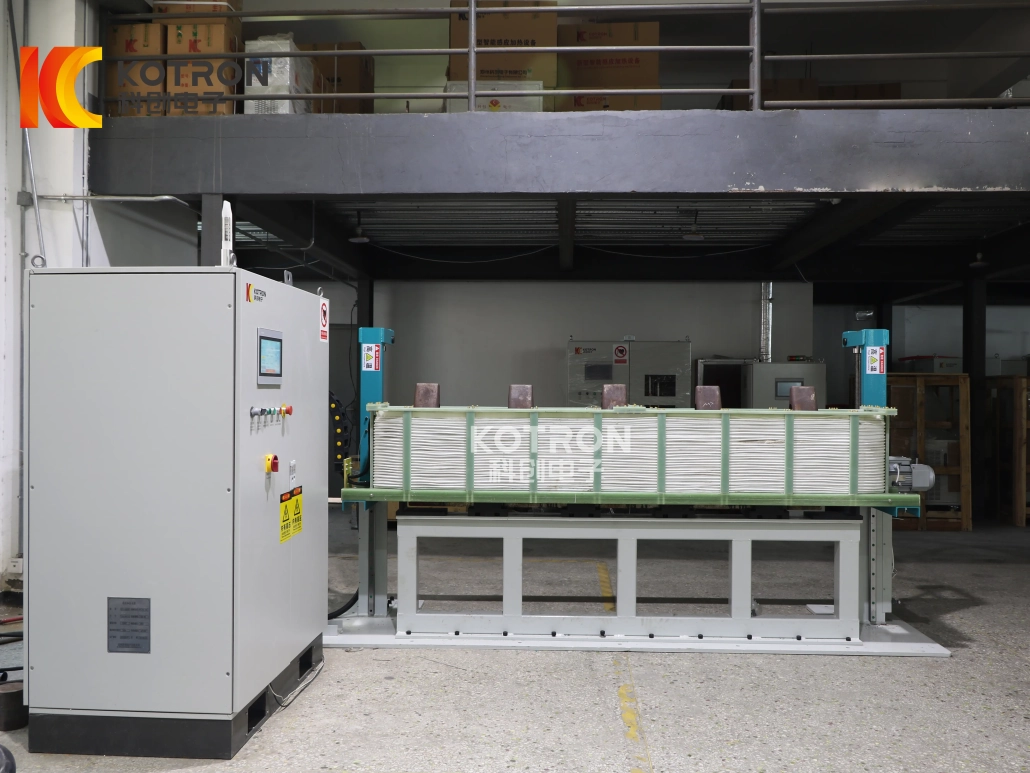
Die eigentliche Ausrüstung verwendet ein feststehendes Werkstück mit einer vertikal beweglichen Induktionsspule.
Laden Sie die Schaufelkantenbaugruppe
Ein Kran hebt die Schaufelkantenbaugruppe mit der Adapterseite nach oben auf die entsprechende Vorrichtung. Die Vorrichtung ist auf die Abmessungen des Werkstücks abgestimmt, sodass das schwere Teil während des Erwärmungszyklus stabil bleibt.
Heben Sie die Induktionsspule an
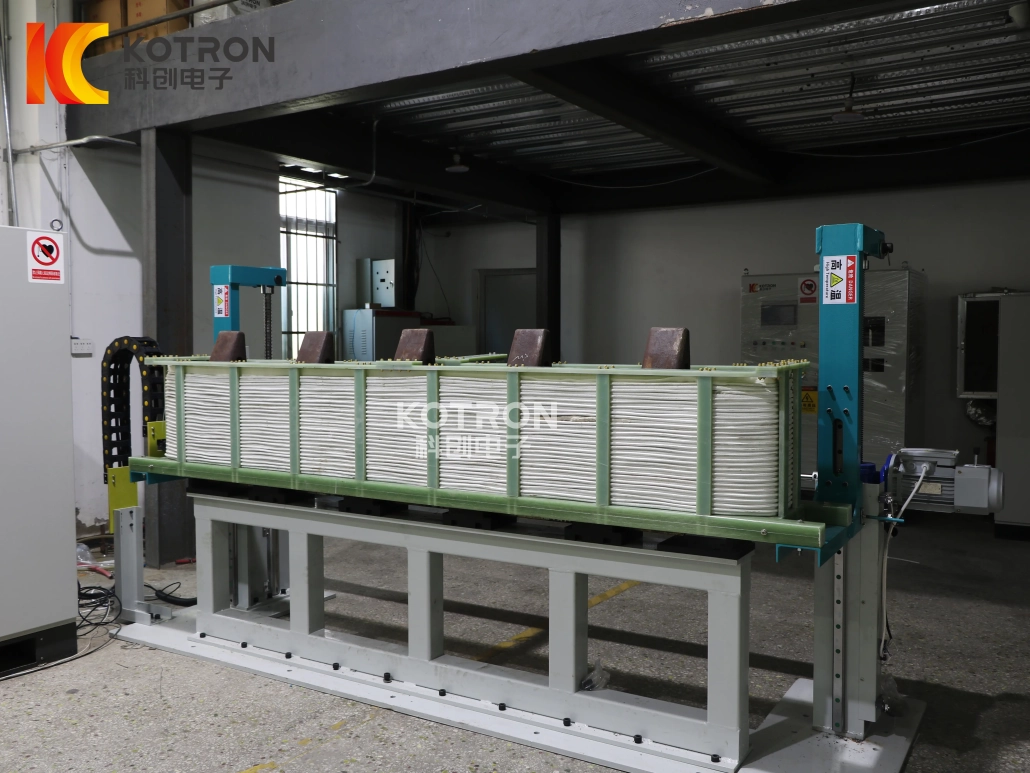
Der Hebemechanismus bewegt die große rechteckige Induktionsspule von unterhalb der Vorrichtung nach oben. Die Spule steigt weiter an, bis der erforderliche Abschnitt der Schaufelkante und der Adapterbaugruppe innerhalb der Heizzone positioniert ist.
Starten Sie das Induktionsvorheizen
Sobald die Spule die Heizposition erreicht, Das Induktionssystem startet den programmierten Zyklus. Der Prozess kann Erhitzen umfassen, Temperaturregelung, Temperaturausgleich und -haltung. Das Werkstück bleibt während dieser Phase stationär.
Erreichen Sie die erforderliche Temperatur
Das System überwacht den Heizvorgang entsprechend der konfigurierten Temperaturregelungsmethode. Wenn die definierte Temperaturbedingung erreicht ist, Es wird ein temperaturbereites Ausgangssignal bereitgestellt. Der Prozess kann dann in der erforderlichen Ausgleichs- oder Haltephase fortgesetzt werden.
Senken Sie den Induktor ab
Nachdem der Vorheizvorgang abgeschlossen ist, Die Induktionserwärmung stoppt und die Spule wird von der Eimerbaugruppe abgesenkt.
Übertragen Sie das erhitzte Werkstück
Der vorgewärmte Eimerrand wird per Kran entnommen und zur Schweißposition bzw. Isolierbox überführt. Anschließend kann für den nächsten Heizzyklus ein neues Werkstück geladen werden.
01
Laden
02
Aufrollen
03
Induktionsvorwärmung
04
Temperatur bereit
05
Spule runter
06
Transport
Ⅴ. Großformatiger Induktor zur Schaufelkanten- und Schaufellippenvorwärmung
Die Induktionsspule ist einer der wichtigsten Teile dieses Systems. Eine kleine Handspule kann für Nahwärme sinnvoll sein, Die hier gezeigten Geräte sind jedoch auf eine viel größere Heizzone ausgelegt.
Der rechteckige Induktor mit mehreren Windungen erhebt sich um die Schaufelbaugruppe, während das Werkstück fixiert bleibt. Diese Anordnung ermöglicht einen langen Abschnitt der Schaufelkante oder Schaufellippe innerhalb einer Station erwärmt werden, anstatt jede Adapterposition separat zu erhitzen.
Die Spule ist kein universelles Zubehör. Bei der Konstruktion muss die Länge der Schaufelkante berücksichtigt werden, Schaufellippenbreite, Adaptermenge, Adapterabstand, Stahldicke, erforderliche Heizfläche, Abstand zwischen Spule und Werkstück, Zieltemperatur, erforderliche Heizzeit, verfügbare Induktionsleistung, und die Vorrichtungsstruktur.
Die Induktionsspule und die Vorrichtung sollten daher als Teil der Prozessausrüstung behandelt werden. Für ein anderes Eimermodell, Die Hauptstromversorgungsausrüstung kann ähnlich bleiben, während sich der Induktor und die Stützvorrichtung ändern.
Ⅵ. Temperaturkontrolle, Ausgleich und Halten
Induktionserwärmung zum Vorwärmen des Schweißens sollte nicht nur durch die Einschaltzeit der Heizung gesteuert werden. Bei einer großen Stahlbaugruppe kann es zu Beginn des Heizzyklus zu erheblichen Temperaturunterschieden kommen. Das Erreichen der Zieltemperatur an einem Messpunkt bedeutet nicht automatisch, dass die gesamte benötigte Fläche zum Schweißen bereit ist.
Aus diesem Grund, Das Heizprogramm kann mehrere Stufen umfassen.
Erhitzen. Die Induktionsleistung erhöht die Temperatur des ausgewählten Eimerrandbereichs.
Temperaturkontrolle. Die Heizung wird entsprechend der Prozesstemperatureinstellung angepasst, anstatt sich nur auf einen festen Timer zu verlassen.
Temperaturausgleich. Das System ermöglicht, dass sich der erhitzte Bereich einem stabileren Temperaturzustand annähert, bevor das Teil freigegeben wird.
Halten. Sofern durch das Schweißverfahren vorgeschrieben, Die kontrollierte Erwärmung kann für einen definierten Zeitraum fortgesetzt werden.
Das System bietet außerdem eine Hochtemperatur-Alarmlogik. Wenn ein überwachter Punkt den konfigurierten Alarmwert erreicht, das entsprechende Signal erzeugt werden kann.
Aufgezeichnete Eimerheizungsanwendungen
| Anwendung | Aufgezeichnete Temperatur |
|---|---|
| Eimerschweißung vorwärmen | 120°C |
| Wärmebehandlung des Eimers nach dem Schweißen | 400°C |
Diese Zahlen sind aufgezeichnete Anwendungswerte, keine universellen Schweißtemperaturen. Die richtige Vorheiztemperatur, Zwischenlagentemperatur, Nachwärmtemperatur und Haltezeit sind der Materialspezifikation zu entnehmen, qualifiziertes WPS oder ein anderes zugelassenes Schweißverfahren. Ein anderer Schaufelstahl oder eine andere Blechdicke erfordert möglicherweise einen anderen Prozess.
Ⅶ. Erwärmung nach dem Schweißen und Wasserstoffdiffusion
Einige Eimerschweißverfahren erfordern eine kontrollierte Erwärmung, um nach dem Schweißen fortzufahren. Dies Erwärmung nach dem Schweißen Mit dieser Stufe kann das Schweißgut über einen definierten Zeitraum auf einer erhöhten Temperatur gehalten werden, Dem Wasserstoff bleibt mehr Zeit, aus dem Schweißgut und der Wärmeeinflusszone zu diffundieren, bevor die Baugruppe vollständig abkühlt.
Das geeignete Verfahren hängt vom Material ab, Plattendicke, Schweißverfahren, Nachheiztemperatur, Haltezeit, beheizte Zone, Temperaturmessposition, und Kühlbedarf.
Die Nacherwärmung zur Wasserstoffdiffusion sollte nicht automatisch als Spannungsabbau-PWHT bezeichnet werden. Eine Stressabbaubehandlung hat ihre eigene Temperatur, Haltezeit- und Kühlanforderungen und sollten nur dann angegeben werden, wenn dies aufgrund des Materials oder des genehmigten Verfahrens erforderlich ist.
Zur Gerätekonfiguration, Der Kunde sollte den tatsächlichen Wärmebedarf nach dem Schweißen angeben, anstatt eine Temperatur auf einer allgemeinen Produktseite auszuwählen.
VIII.. Steuersignale zur Integration mit der Heizstation
Das Induktionsheizgerät kann mehrere praktische Signale mit der Hebestation oder einer externen Steuerung austauschen.
| Signal | Funktion |
|---|---|
| Externer Start | Der Trockenkontakteingang startet oder stoppt die Heizung |
| Temperatur erreicht | Der Ausgang schließt, wenn die definierte Temperaturbedingung erreicht ist |
| Alarm bei hoher Temperatur | Der Ausgang wird ausgelöst, wenn ein überwachter Punkt den Hochtemperatur-Alarmwert erreicht |
| Fehleralarm | Wenn ein Gerätefehler erkannt wird, stoppt die Heizung und es wird eine Fehlerausgabe generiert |
Diese Schnittstellen machen die Maschine als dedizierte Maschine nützlicher Vorwärmstation für Eimerschweißen, anstatt als isolierte Heizung zu arbeiten. Zum Beispiel, Die Ausgabe der erreichten Temperatur kann in den Betriebsablauf einbezogen werden, sodass der Abschluss der Heizphase nicht nur davon abhängt, dass ein Bediener das Display beobachtet. Ebenso, Das Fehlersignal liefert einen eindeutigen Maschinenstatus, wenn der normale Heizvorgang nicht fortgesetzt werden kann.
IX.. Hauptausrüstungskonfiguration
Dies ist werkstückspezifisch Induktionsheizstation. Die richtige Nennleistung, Häufigkeit und Werkzeugausstattung hängen von der Schaufel und dem erforderlichen Schweißprozess ab.
| Artikel | Konfiguration |
|---|---|
| Gerätetyp | Stationäres Induktionsvorwärmsystem |
| Hauptanwendung | Vorwärmen des Baggerschaufelschweißens |
| Zusätzlicher Prozess | Kontrollierte Erwärmung nach dem Schweißen |
| Typisches Werkstück | Eimerkante / Schaufellippe mit Anschweißadaptern |
| Werkstückposition | Beim Erhitzen behoben |
| Be- und Entladen | Kran |
| Induktor | Große rechteckige Spule mit mehreren Windungen |
| Induktorbewegung | Angetriebenes vertikales Heben |
| Vorrichtung | Auf das Werkstück abgestimmt |
| Heizsequenz | Erhitzen, Kontrolle, Ausgleich, halten |
| Externer Start | Verfügbar |
| Temperaturbereiter Ausgang | Verfügbar |
| Hochtemperaturalarm | Verfügbar |
| Störungsalarm | Verfügbar |
| Induktionsleistung | Je nach Werkstück ausgewählt |
| Betriebsfrequenz | Je nach Heizbedarf ausgewählt |
| Kühlsystem | Bestätigt entsprechend der endgültigen Konfiguration |
Die Leistung kann nicht allein anhand der Schaufelbreite ausgewählt werden. Eine dickere Schaufellippe mit größerer thermischer Masse erfordert möglicherweise eine andere Heizanordnung als eine kleinere Kantenbaugruppe, auch wenn ihre Gesamtlänge ähnlich ist. Spulengeometrie, Die Aufheizzeit und die erforderliche Temperatur wirken sich alle auf die Auswahl der Ausrüstung aus.
X.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Ist dieses Induktionsvorwärmsystem nur für ein Baggerschaufelmodell geeignet??
Die abgebildete Vorrichtung und Spule sind für einen bestimmten Werkstückbereich konzipiert. Andere Eimergrößen können ausgewertet werden, Für eine andere Schaufellippe oder Adapteranordnung sind jedoch möglicherweise andere Werkzeuge erforderlich.
Bewegt sich der Eimer während der Induktionserwärmung??
Nein. In dieser Ausstattungskonfiguration, Die Schaufelkantenbaugruppe bleibt fixiert. Die Induktionsspule bewegt sich vertikal in die Heizposition hinein und aus dieser heraus.
Können mehrere Eimeradapter gleichzeitig vorgewärmt werden??
Die gezeigte Ausrüstung verwendet einen großformatigen Induktor um die Schaufelrandbaugruppe herum und nicht eine kleine Spule, die einen Adapter einzeln erhitzt. Die tatsächliche Anzahl der in einem Zyklus abgedeckten Adapter hängt vom Werkstück und der Spulenkonstruktion ab.
Ist 120°C die standardmäßige Vorwärmtemperatur für das Schweißen von Eimeradaptern??
Nein. 120°C ist ein erfasster Anwendungswert aus Firmenmaterial. Die tatsächliche Vorwärmtemperatur muss dem Schaufelmaterial und dem genehmigten Schweißverfahren entsprechen.
Für die Erwärmung nach dem Schweißen sind immer 400 °C erforderlich?
Nein. 400°C ist ebenfalls ein erfasster Anwendungswert, keine universelle Einstellung. Ein anderer Prozess kann eine andere Temperatur vorgeben, Haltezeit oder gar keine Nachheizphase.
Kann dieses Gerät PWHT durchführen??
Dies muss anhand des tatsächlichen Wärmebehandlungsbedarfs beurteilt werden. Nacherwärmung zur Wasserstoffdiffusion und Spannungsabbau-PWHT sollten nicht als der gleiche Prozess behandelt werden.
Wie wird die Vorheiztemperatur des Eimers gesteuert??
Das dokumentierte System führt eine programmierte Temperaturregelung durch und verfügt über Alarmausgänge bei erreichter Temperatur und hoher Temperatur. Die endgültige Temperaturmessmethode und die Sensorpositionen werden je nach Projekt ausgewählt.
Kann das Induktionsheizgerät mit externen Geräten kommunizieren??
Ja. Die dokumentierte Konfiguration bietet Trockenkontaktschnittstellen für den externen Start, Temperatur erreicht, Hochtemperaturalarm und Fehleralarm.
Handelt es sich um eine vollautomatische Produktionslinie??
Nein. Bei der abgebildeten Ausrüstung handelt es sich genauer um eine feste oder halbautomatische Induktionsvorwärmstation zum Schweißen von Baggerschaufeln. Der Heizzyklus und die Spulenbewegung werden vom Gerät gesteuert, während das Werkstück geladen wird, abgeladen und mit einem Kran transportiert.
Kann die Induktionserwärmung die Flammenvorwärmung beim Eimerschweißen ersetzen??
Für passende Schaufelkomponenten, Die Induktionserwärmung bietet eine kontrollierte Alternative zur manuellen Flammenerwärmung. In dieser Anwendung, Der Hauptunterschied besteht in der Verwendung einer speziell dafür vorgesehenen Heizzone, Temperaturregelung und eine wiederholbare Heizsequenz. Die endgültige Wahl hängt immer noch vom Werkstück ab, Schweißverfahren und Produktionsbedingungen.
Ⅺ. Senden Sie uns Ihr Schaufelzeichnungs- und Schweißverfahren
Ein passendes Eimeradapter-Schweißvorwärmsystem kann nicht allein über die Maschinenleistung ausgewählt werden. Die Induktionsleistung, Heizspirale, Vorrichtungs- und Stationslayout ergeben sich alle aus der Schaufelgeometrie, das Schweißverfahren und die Art und Weise, wie die Linie verwendet wird – die folgenden Faktoren sind diejenigen, die den Vorschlag prägen.
Eimer / Werkstück
• Bucket edge or bucket lip drawing
• Gesamtabmessungen
• Steel grade
• Plate thickness
• Adapter quantity
• Adapter spacing
• Workpiece weight
• Available lifting method
Schweißprozess
• Welding Procedure Specification (WPS), falls verfügbar
• Required preheat temperature
• Required heating zone
• Interpass temperature requirement
• Post-weld heating requirement
• Post-heating temperature
• Holding time
• Temperature measurement positions
• Cooling requirement
Produktionsbedingungen
• Parts per shift or per day
• Current bucket welding preheating method
• Available factory space
• Loading and unloading method
• Erforderlicher Automatisierungsgrad
• Required external control signals
Schicken Sie uns alles, was Sie haben – eine vollständige Zeichnung, ein qualifizierter WPS, oder einfach die Eimerabmessungen und die erforderliche Vorheiztemperatur. Mit diesen Details, Wir können die Induktionsleistung anpassen, Heizspirale, Vorrichtungs- und Stationslayout entsprechend Ihrem spezifischen Schaufel- und Schweißverfahren, anstatt von einer Standard-Nennleistung auszugehen.
Bereit zum Vorheizen Ihres Eimerschweißvorgangs?
Senden Sie uns Ihr Schaufelzeichnungs- und Schweißverfahren. Wir werden die Induktionsleistung bewerten, Heizspirale, Vorrichtungs- und Stationslayout für Ihr Werkstück.