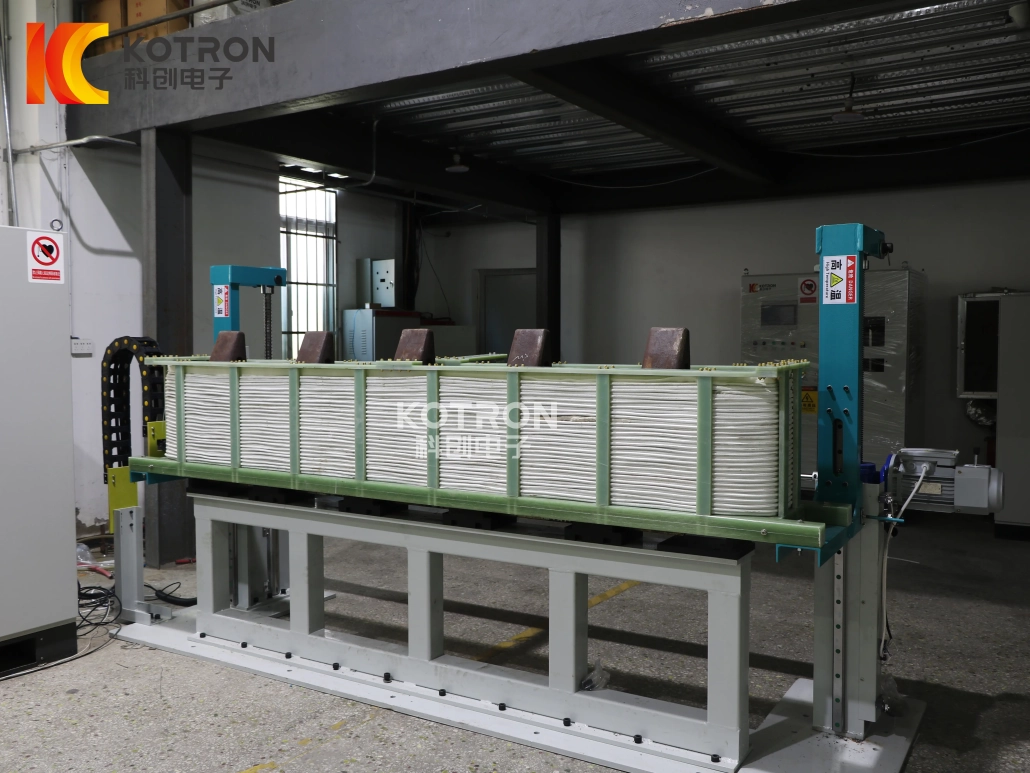
Hệ thống gia nhiệt trước cảm ứng cho hàn gầu máy xúc
Ⅰ. Xem quá trình gia nhiệt trước mép gầu máy xúc
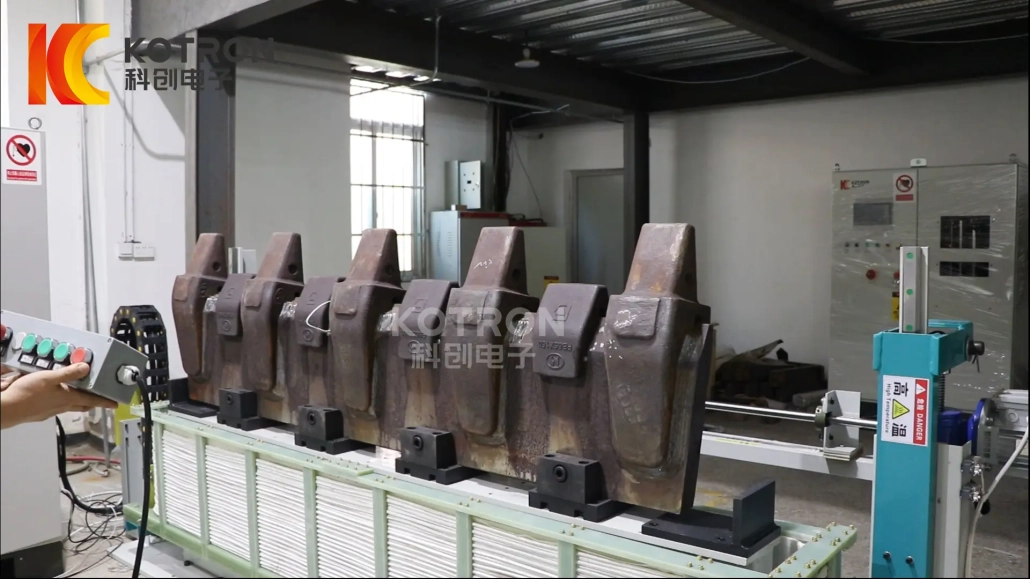
Video thể hiện giai đoạn gia nhiệt thực tế của hệ thống. Một cụm cạnh gầu được trang bị nhiều bộ chuyển đổi mối hàn được đặt trên thiết bị cố định hỗ trợ chuyên dụng. Thay vì di chuyển phôi nặng qua cuộn dây cảm ứng, cuộn dây tự di chuyển theo chiều dọc vào vị trí làm nóng.
Khi cuộn cảm đạt đến vị trí cần thiết xung quanh cụm gầu, chu trình gia nhiệt được lập trình bắt đầu. Sự sắp xếp này đặc biệt phù hợp với xô adapter hàn làm nóng trước nơi một phần tương đối dài của mép gầu hoặc mép gầu phải được gia nhiệt trước khi hàn.
Ⅱ. Những bộ phận nào đang được làm nóng trước?
Phôi được hiển thị trên trang này là cụm cạnh gầu máy xúc lớn với một số bộ chuyển đổi răng hàn được đặt dọc theo cạnh. Các bộ chuyển đổi này tạo thành kết nối giữa mép hoặc mép gầu và các răng gầu có thể thay thế được.
Đối với ứng dụng này, yêu cầu sưởi ấm khác với việc sưởi ấm một bộ chuyển đổi nhỏ riêng lẻ. Hệ thống phải xử lý một cụm thép tương đối lớn và tạo điều kiện làm nóng trước cần thiết trên toàn bộ khu vực hàn bộ chuyển đổi.
Bố trí làm nóng sơ bộ cảm ứng tương tự có thể được đánh giá cho:
Đồ gá và cuộn dây cảm ứng vẫn được thiết kế xung quanh phôi thực tế. Chiều rộng thùng khác, độ dày tấm hoặc sắp xếp bộ chuyển đổi có thể yêu cầu dụng cụ khác nhau.
Ⅲ. Tại sao làm nóng trước bộ điều hợp gầu máy xúc trước khi hàn?
Nhiệt độ làm nóng trước yêu cầu xuất phát từ quá trình hàn, không phải từ chính máy cảm ứng. Đối với các loại thép dễ bị nứt nguội do hydro hỗ trợ, làm nóng trước có thể làm chậm tốc độ làm mát và cho hydro nhiều thời gian hơn để khuếch tán khỏi mối hàn và vùng chịu ảnh hưởng nhiệt.
Yêu cầu thực tế phụ thuộc vào các yếu tố như mác thép, tương đương cacbon, độ dày tấm, vật liệu chuyển đổi, thiết kế chung, vật liệu hàn, mức độ hydro, đầu vào nhiệt, và đặc điểm kỹ thuật quy trình hàn.
Đối với mép hoặc cạnh gầu máy xúc lớn, có một vấn đề thực tế khác: khối lượng nhiệt. Thép xung quanh liên tục loại bỏ nhiệt khỏi khu vực hàn. Nếu các vị trí bộ chuyển đổi riêng lẻ được làm nóng bằng tay, có thể khó tái tạo cùng điều kiện nhiệt độ dọc theo toàn bộ mép thùng.
Được xây dựng có mục đích hệ thống làm nóng sơ bộ cảm ứng cạnh xô tiếp cận công việc một cách khác. Cuộn cảm bao quanh một phần lớn hơn của tổ hợp, nhiệt độ được kiểm soát bởi hệ thống sưởi ấm, và bộ phận có thể vẫn ở trạng thái gia nhiệt có kiểm soát trong giai đoạn cân bằng hoặc giữ trước khi hàn.
Mục tiêu không chỉ đơn giản là làm nóng nhanh. Kết quả hữu ích là mép gầu và vùng hàn tiếp hợp đạt được điều kiện theo yêu cầu của quy trình hàn đã được phê duyệt.
Ⅳ. Trạm gia nhiệt hàn gầu hoạt động như thế nào
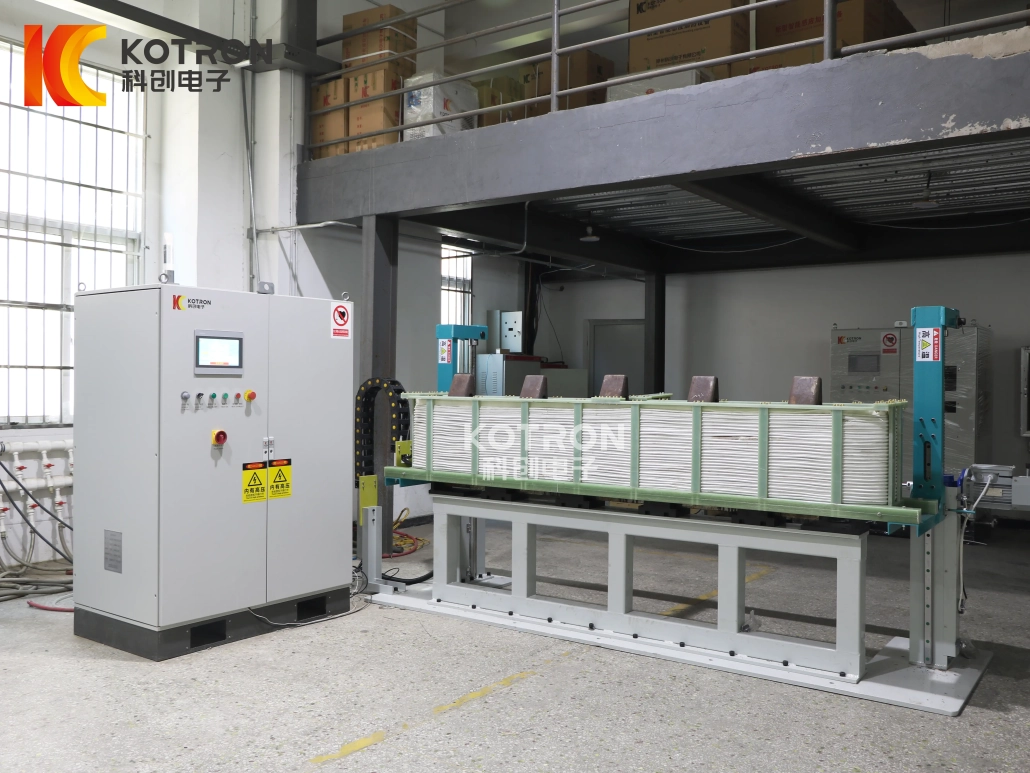
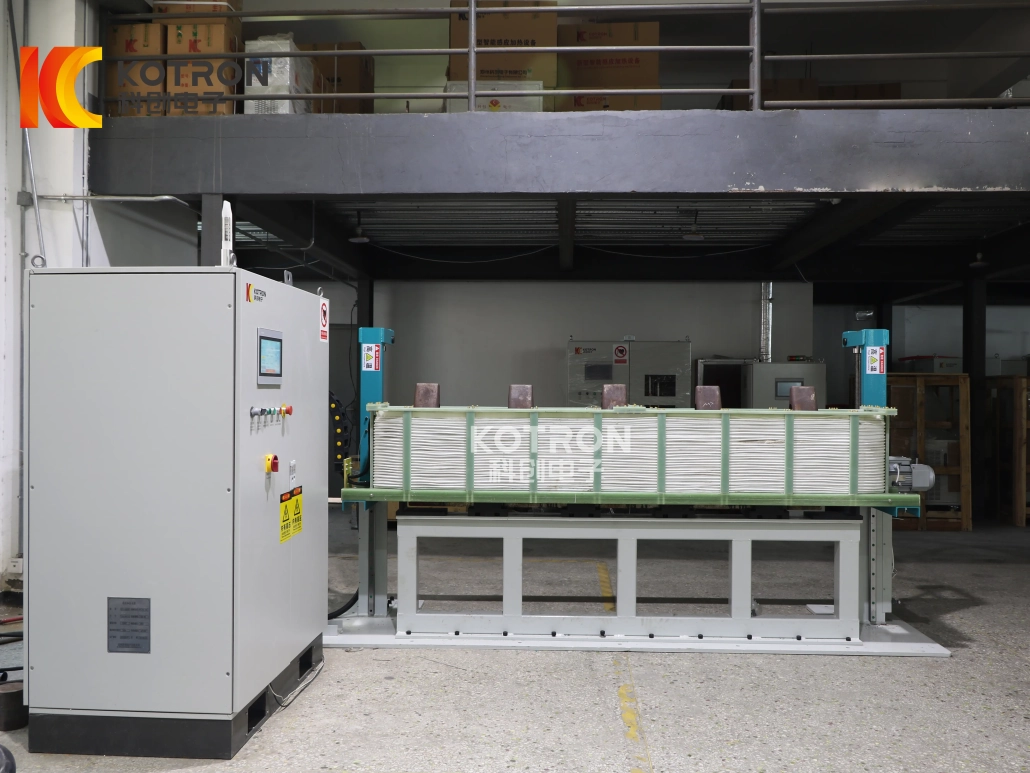
Thiết bị thực tế sử dụng phôi cố định có cuộn dây cảm ứng chuyển động thẳng đứng.
Tải cụm cạnh gầu
Cần cẩu nâng cụm cạnh gầu lên thiết bị cố định chuyên dụng với mặt bộ chuyển đổi hướng lên trên. Đồ gá được thiết kế theo kích thước phôi để phần nặng giữ ổn định trong chu trình gia nhiệt.
Nâng cuộn dây cảm ứng
Cơ cấu nâng di chuyển cuộn dây cảm ứng hình chữ nhật lớn lên từ bên dưới thiết bị cố định. Cuộn dây tiếp tục đi lên cho đến khi phần cần thiết của cạnh gầu và cụm bộ chuyển đổi được đặt bên trong vùng gia nhiệt.
Bắt đầu làm nóng sơ bộ cảm ứng
Khi cuộn dây đạt đến vị trí làm nóng, hệ thống cảm ứng bắt đầu chu trình được lập trình. Quá trình này có thể bao gồm sưởi ấm, kiểm soát nhiệt độ, cân bằng nhiệt độ và giữ. Phôi vẫn đứng yên trong suốt giai đoạn này.
Đạt đến nhiệt độ cần thiết
Hệ thống giám sát quá trình gia nhiệt theo phương pháp kiểm soát nhiệt độ đã cấu hình. Khi đạt đến điều kiện nhiệt độ xác định, tín hiệu đầu ra sẵn sàng cho nhiệt độ được cung cấp. Quá trình sau đó có thể tiếp tục vào giai đoạn cân bằng hoặc giữ cần thiết.
Hạ cuộn cảm
Sau khi quá trình làm nóng sơ bộ hoàn tất, quá trình gia nhiệt cảm ứng dừng lại và cuộn dây được hạ xuống khỏi cụm gầu.
Chuyển phôi gia nhiệt
Mép gầu đã nung nóng trước được di chuyển bằng cần trục và chuyển đến vị trí hàn hoặc hộp cách nhiệt. Sau đó phôi mới có thể được nạp cho chu kỳ gia nhiệt tiếp theo.
01
Đang tải
02
cuộn lên
03
Gia nhiệt sơ bộ cảm ứng
04
Nhiệt độ sẵn sàng
05
cuộn xuống
06
Chuyển giao
Ⅴ. Cuộn cảm khổ lớn để làm nóng sơ bộ mép gầu và mép gầu
Cuộn dây cảm ứng là một trong những phần quan trọng nhất của hệ thống này. Một cái nhỏ cuộn dây cầm tay có thể hữu ích cho việc sưởi ấm cục bộ, nhưng thiết bị hiển thị ở đây được thiết kế xung quanh vùng sưởi ấm lớn hơn nhiều.
Cuộn cảm nhiều vòng hình chữ nhật nhô lên xung quanh cụm gầu trong khi phôi vẫn cố định. Sự sắp xếp này cho phép một phần dài của mép xô hoặc môi xô được làm nóng trong một trạm thay vì làm nóng từng vị trí bộ chuyển đổi riêng biệt.
Cuộn dây không phải là một phụ kiện phổ quát. Thiết kế của nó phải tính đến chiều dài cạnh xô, chiều rộng môi xô, số lượng bộ chuyển đổi, khoảng cách bộ chuyển đổi, độ dày thép, diện tích sưởi ấm cần thiết, khoảng cách cuộn dây đến chi tiết, nhiệt độ mục tiêu, thời gian gia nhiệt cần thiết, công suất cảm ứng có sẵn, và cấu trúc cố định.
Do đó, cuộn cảm ứng và vật cố định phải được coi là một phần của công cụ xử lý. Đối với một mô hình xô khác, thiết bị điện chính có thể vẫn tương tự trong khi cuộn cảm và thiết bị hỗ trợ thay đổi.
Ⅵ. Kiểm Soát Nhiệt Độ, Cân bằng và nắm giữ
Gia nhiệt cảm ứng để gia nhiệt trước khi hàn không nên chỉ được kiểm soát bởi thời gian bật máy sưởi. Một tổ hợp thép lớn có thể có sự chênh lệch nhiệt độ đáng kể trong giai đoạn đầu của chu trình gia nhiệt.. Đạt đến nhiệt độ mục tiêu tại một điểm đo không tự động có nghĩa là toàn bộ khu vực cần thiết đã sẵn sàng để hàn.
Vì lý do này, chương trình sưởi ấm có thể bao gồm một số giai đoạn.
Gia nhiệt. Công suất cảm ứng làm tăng nhiệt độ vùng mép gầu đã chọn.
Kiểm Soát Nhiệt Độ. Hệ thống sưởi được điều chỉnh theo cài đặt nhiệt độ quy trình thay vì chỉ dựa vào bộ hẹn giờ cố định.
Cân bằng nhiệt độ. Hệ thống cho phép khu vực được làm nóng đạt đến điều kiện nhiệt độ ổn định hơn trước khi bộ phận được giải phóng.
nắm giữ. Trường hợp được quy định bởi quy trình hàn, hệ thống sưởi có kiểm soát có thể tiếp tục trong một khoảng thời gian xác định.
Hệ thống này cũng cung cấp logic cảnh báo nhiệt độ cao. Nếu điểm được giám sát đạt đến giá trị cảnh báo đã định cấu hình, tín hiệu tương ứng có thể được tạo ra.
Các ứng dụng sưởi ấm xô được ghi lại
| Ứng dụng | Nhiệt độ ghi lại |
|---|---|
| Xô hàn làm nóng trước | 120°C |
| Xô xử lý nhiệt sau hàn | 400°C |
Những số liệu này là giá trị ứng dụng được ghi lại, nhiệt độ hàn không phổ biến. Nhiệt độ làm nóng trước chính xác, nhiệt độ giữa, nhiệt độ sau gia nhiệt và thời gian giữ phải được lấy từ thông số kỹ thuật của vật liệu, WPS đủ tiêu chuẩn hoặc quy trình hàn được phê duyệt khác. Độ dày thép hoặc tấm gầu khác nhau có thể yêu cầu một quy trình khác.
Ⅶ. Gia nhiệt sau hàn và khuếch tán hydro
Một số quy trình hàn gầu yêu cầu gia nhiệt có kiểm soát để tiếp tục sau khi hàn. Cái này gia nhiệt sau hàn giai đoạn có thể được sử dụng để giữ mối hàn ở nhiệt độ cao trong một khoảng thời gian xác định, cho phép hydro có thêm thời gian khuếch tán khỏi kim loại mối hàn và vùng chịu ảnh hưởng nhiệt trước khi cụm nguội hoàn toàn.
Quá trình thích hợp phụ thuộc vào vật liệu, độ dày tấm, quy trình hàn, nhiệt độ sau gia nhiệt, thời gian nắm giữ, vùng gia nhiệt, vị trí đo nhiệt độ, và yêu cầu làm mát.
Gia nhiệt sau để khuếch tán hydro không nên tự động được mô tả là PWHT giảm căng thẳng. Điều trị giảm căng thẳng có nhiệt độ riêng, yêu cầu về thời gian lưu giữ và làm mát và chỉ được quy định khi vật liệu hoặc quy trình được phê duyệt yêu cầu..
Đối với cấu hình thiết bị, khách hàng nên cung cấp yêu cầu gia nhiệt sau hàn thực tế thay vì chọn nhiệt độ từ trang sản phẩm chung.
Ⅷ. Tín hiệu điều khiển để tích hợp với trạm sưởi
Bộ gia nhiệt cảm ứng có thể trao đổi một số tín hiệu thực tế với trạm nâng hoặc hệ thống điều khiển bên ngoài.
| Tín hiệu | Chức năng |
|---|---|
| Bắt đầu bên ngoài | Đầu vào tiếp điểm khô khởi động hoặc ngừng gia nhiệt |
| Nhiệt độ đạt tới | Đầu ra đóng khi đạt đến điều kiện nhiệt độ xác định |
| Báo động nhiệt độ cao | Đầu ra được kích hoạt khi điểm được giám sát đạt đến giá trị cảnh báo nhiệt độ cao |
| Báo lỗi | Hệ thống sưởi dừng lại và đầu ra lỗi được tạo ra khi phát hiện lỗi thiết bị |
Những giao diện này làm cho máy trở nên hữu ích hơn khi được sử dụng như một thiết bị chuyên dụng trạm gia nhiệt hàn gầu, thay vì hoạt động như một lò sưởi biệt lập. Ví dụ, đầu ra đạt nhiệt độ có thể được tích hợp vào trình tự vận hành để việc hoàn thành giai đoạn gia nhiệt không chỉ phụ thuộc vào người vận hành xem màn hình. Tương tự, tín hiệu lỗi cung cấp trạng thái máy rõ ràng khi quá trình gia nhiệt thông thường không thể tiếp tục.
Ⅸ. Cấu hình thiết bị chính
Đây là một phôi cụ thể trạm sưởi ấm cảm ứng. Đánh giá công suất chính xác, tần số và dụng cụ phụ thuộc vào gầu và quy trình hàn yêu cầu.
| Mục | Cấu hình |
|---|---|
| Loại thiết bị | Hệ thống làm nóng sơ bộ cảm ứng trạm cố định |
| Ứng dụng chính | Gia nhiệt trước máy xúc gầu |
| Quy trình bổ sung | Kiểm soát gia nhiệt sau hàn |
| Phôi điển hình | Cạnh xô / môi xô với bộ điều hợp hàn |
| Vị trí phôi | Cố định trong quá trình sưởi ấm |
| Đang tải và dỡ hàng | cần cẩu |
| Cuộn cảm | Cuộn dây nhiều vòng hình chữ nhật lớn |
| chuyển động cuộn cảm | Nâng theo chiều dọc được hỗ trợ |
| lịch thi đấu | Tùy chỉnh để phôi |
| Trình tự gia nhiệt | Gia nhiệt, kiểm soát, sự cân bằng, nắm giữ |
| Bắt đầu bên ngoài | Có sẵn |
| Đầu ra sẵn sàng nhiệt độ | Có sẵn |
| Báo động nhiệt độ cao | Có sẵn |
| báo lỗi | Có sẵn |
| Công suất cảm ứng | Lựa chọn theo phôi |
| Tần số hoạt động | Lựa chọn theo yêu cầu sưởi ấm |
| Hệ thống làm mát | Xác nhận theo cấu hình cuối cùng |
Không thể chọn nguồn chỉ từ chiều rộng thùng. Môi xô dày hơn với khối lượng nhiệt lớn hơn có thể yêu cầu bố trí hệ thống sưởi khác với cụm cạnh nhỏ hơn, ngay cả khi chiều dài tổng thể của chúng tương tự nhau. Hình dạng cuộn, thời gian gia nhiệt và nhiệt độ yêu cầu đều ảnh hưởng đến việc lựa chọn thiết bị.
Ⅹ. Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Có phải hệ thống gia nhiệt sơ bộ cảm ứng này chỉ dành cho một model gầu máy xúc?
Vật cố định và cuộn dây được chụp ảnh được thiết kế xung quanh một phạm vi phôi cụ thể. Các kích thước thùng khác có thể được đánh giá, nhưng cách sắp xếp môi xô hoặc bộ chuyển đổi khác có thể yêu cầu dụng cụ khác.
Xô có di chuyển trong quá trình gia nhiệt cảm ứng không?
KHÔNG. Trong cấu hình thiết bị này, cụm cạnh gầu vẫn cố định. Cuộn dây cảm ứng di chuyển theo phương thẳng đứng vào và ra khỏi vị trí gia nhiệt.
Có thể làm nóng trước một số bộ chuyển đổi xô cùng một lúc không?
Thiết bị được hiển thị sử dụng một cuộn cảm khổ lớn xung quanh cụm cạnh thùng thay vì một cuộn dây nhỏ làm nóng riêng một bộ chuyển đổi. Số lượng bộ điều hợp thực tế được bao phủ trong một chu kỳ phụ thuộc vào thiết kế phôi và cuộn dây.
Nhiệt độ làm nóng trước khi hàn của bộ chuyển đổi gầu có phải là 120°C không??
KHÔNG. 120°C là giá trị ứng dụng được ghi lại từ vật liệu của công ty. Nhiệt độ làm nóng trước thực tế phải tuân theo vật liệu gầu và quy trình hàn đã được phê duyệt.
Luôn cần 400°C để gia nhiệt sau hàn?
KHÔNG. 400°C cũng là giá trị ứng dụng được ghi lại, không phải là một khung cảnh phổ quát. Một quy trình khác có thể chỉ định nhiệt độ khác, thời gian giữ hoặc không có giai đoạn gia nhiệt sau nào cả.
Thiết bị này có thể thực hiện PWHT không?
Điều đó phải được đánh giá từ yêu cầu xử lý nhiệt thực tế. Gia nhiệt sau để khuếch tán hydro và PWHT giảm ứng suất không nên được coi là cùng một quy trình.
Nhiệt độ làm nóng trước của thùng được kiểm soát như thế nào?
Hệ thống được ghi lại thực hiện việc kiểm soát nhiệt độ được lập trình và bao gồm các đầu ra cảnh báo nhiệt độ đạt đến nhiệt độ cao và nhiệt độ cao. Phương pháp đo nhiệt độ cuối cùng và vị trí cảm biến được chọn theo dự án.
Máy sưởi cảm ứng có thể giao tiếp với thiết bị bên ngoài không?
Có. Cấu hình được ghi lại cung cấp các giao diện tiếp xúc khô để khởi động bên ngoài, nhiệt độ đạt tới, báo động nhiệt độ cao và báo động lỗi.
Đây có phải là dây chuyền sản xuất hoàn toàn tự động?
KHÔNG. Thiết bị được chụp ảnh được mô tả chính xác hơn là trạm gia nhiệt trước cảm ứng cố định hoặc bán tự động để hàn gầu máy xúc. Chu trình gia nhiệt và chuyển động của cuộn dây được điều khiển bởi thiết bị, trong khi phôi được tải, dỡ hàng và vận chuyển bằng cần cẩu.
Có thể sưởi ấm cảm ứng thay thế làm nóng ngọn lửa để hàn gầu?
Đối với các thành phần xô phù hợp, hệ thống sưởi cảm ứng cung cấp một giải pháp thay thế có kiểm soát cho hệ thống sưởi bằng ngọn lửa thủ công. Trong ứng dụng này, sự khác biệt chính là việc sử dụng khu vực sưởi ấm được xây dựng có mục đích, kiểm soát nhiệt độ và trình tự gia nhiệt lặp lại. Sự lựa chọn cuối cùng vẫn phụ thuộc vào phôi, quy trình hàn và điều kiện sản xuất.
Ⅺ. Gửi cho chúng tôi quy trình vẽ và hàn gầu của bạn
Một sự phù hợp hệ thống làm nóng trước hàn bộ chuyển đổi gầu không thể chọn chỉ từ nguồn điện của máy. Công suất cảm ứng, cuộn dây sưởi ấm, Bố trí thiết bị cố định và trạm đều tuân theo hình dạng thùng, quy trình hàn và cách sử dụng đường dây - các yếu tố dưới đây là những yếu tố hình thành nên đề xuất.
Xô / Gia công
• Vẽ mép xô hoặc môi xô
• Kích thước tổng thể
• Mác thép
• Độ dày tấm
• Số lượng bộ chuyển đổi
• Khoảng cách bộ chuyển đổi
• Trọng lượng phôi
• Phương pháp nâng có sẵn
Quá trình hàn
• Đặc tả quy trình hàn (WPS), nếu có
• Nhiệt độ làm nóng trước yêu cầu
• Vùng sưởi ấm cần thiết
• Yêu cầu về nhiệt độ giữa các đường truyền
• Yêu cầu gia nhiệt sau hàn
• Nhiệt độ sau gia nhiệt
• Thời gian nắm giữ
• Vị trí đo nhiệt độ
• Yêu cầu làm mát
Điều kiện sản xuất
• Phần mỗi ca hoặc mỗi ngày
• Phương pháp gia nhiệt trước hàn gầu hiện nay
• Diện tích nhà xưởng sẵn có
• Phương pháp xếp dỡ
• Mức độ tự động hóa bắt buộc
• Yêu cầu tín hiệu điều khiển bên ngoài
Gửi cho chúng tôi bất cứ thứ gì bạn có - một bản vẽ đầy đủ, một WPS đủ điều kiện, hoặc đơn giản là kích thước thùng và nhiệt độ làm nóng trước cần thiết. Với những chi tiết đó, chúng ta có thể điều chỉnh công suất cảm ứng, cuộn dây sưởi ấm, bố trí thiết bị cố định và trạm hàn theo quy trình hàn và gầu cụ thể của bạn, thay vì bắt đầu từ mức công suất tiêu chuẩn.
Sẵn sàng làm nóng trước hoạt động hàn gầu của bạn?
Gửi bản vẽ thùng và quy trình hàn của bạn. Chúng ta sẽ đánh giá sức mạnh cảm ứng, cuộn dây sưởi ấm, bố trí vật cố định và trạm cho phôi của bạn.