挖掘机斗齿焊接感应预热系统
Ⅰ. 观看挖掘机铲斗边缘预热过程
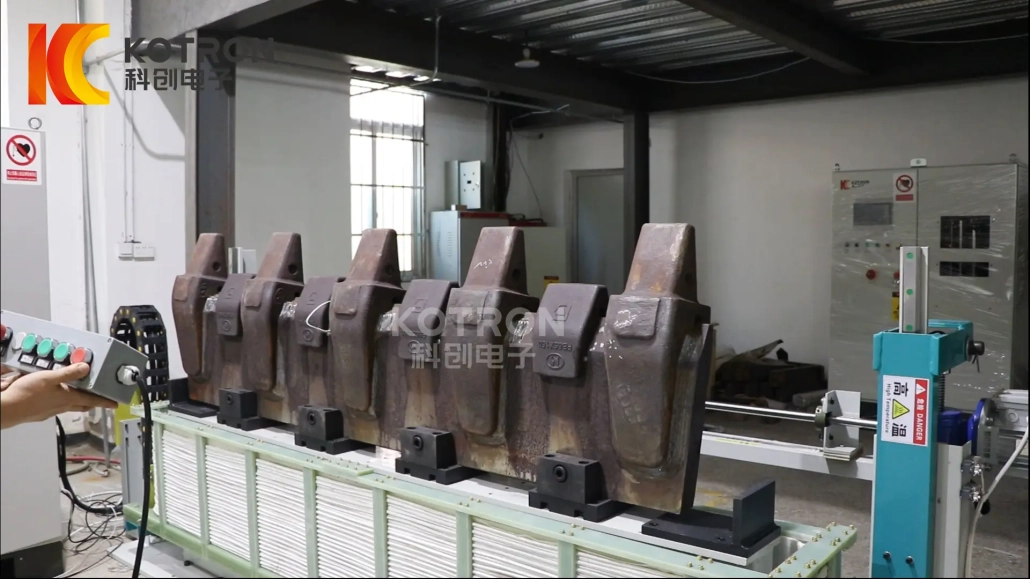
视频显示了系统的实际加热阶段. 配有多个焊接适配器的铲斗边缘组件放置在专用支撑夹具上. 而不是通过感应线圈移动重型工件, 线圈本身垂直移动到加热位置.
一旦感应器到达铲斗组件周围所需的位置, 编程的加热循环开始. 这种安排特别适合 铲斗适配器焊接预热 铲斗边缘或铲斗唇缘的相对较长部分在焊接前必须加热的地方.
Ⅱ. 哪些部件正在预热?
本页所示的工件是一个大型挖掘机铲斗边缘组件,具有沿边缘定位的多个焊接齿适配器. 这些适配器形成铲斗边缘或唇部与可更换铲斗齿之间的连接.
对于此应用程序, 加热要求与单独加热一个小适配器不同. 该系统必须处理相对较大的钢组件,并在适配器焊接区域创造所需的预热条件.
类似的感应预热装置 可以评估为:
夹具和感应线圈仍然围绕实际工件设计. 不同的铲斗宽度, 板厚度或适配器布置可能需要不同的工具.
Ⅲ. 为什么在焊接前预热挖掘机铲斗适配器?
所需的预热温度来自焊接工艺, 不是来自感应电机本身. 对于易受氢辅助冷裂纹影响的钢, 预热可以减慢冷却速度,使氢有更多时间从焊缝和热影响区扩散.
实际要求取决于钢材牌号等因素, 碳当量, 板厚, 适配器材料, 联合设计, 焊接材料, 氢水平, 热输入, 和焊接工艺规范.
适用于大型挖掘机铲斗唇部或边缘, 还有一个实际问题: 热质量. 周围的钢材不断地从焊接区域带走热量. 如果单独的适配器位置被手动加热, 沿整个铲斗边缘重现相同的温度条件可能很困难.
专门建造的 斗边感应预热系统 以不同的方式对待工作. 电感器围绕组件的较大部分, 温度由加热系统控制, 并且零件可以在焊接前保持受控加热以达到均衡或保持阶段.
目标不仅仅是快速加热. 有用的结果是铲斗边缘和适配器焊接区域达到批准的焊接工艺所需的条件.
Ⅳ. 桶焊接预热站的工作原理
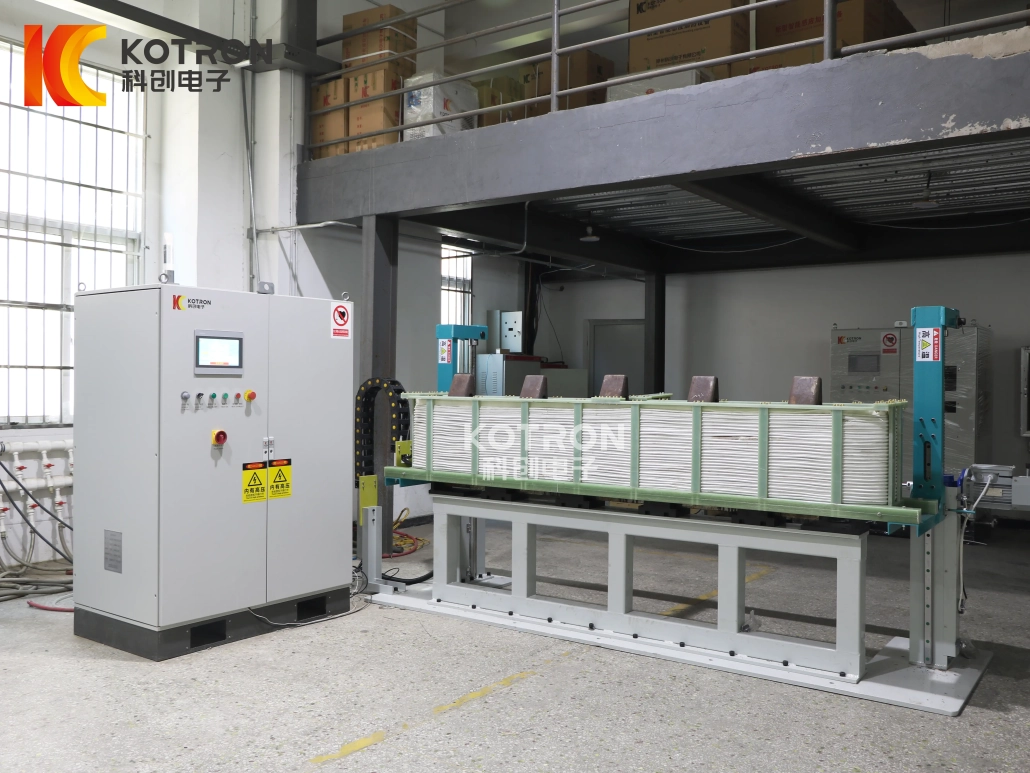
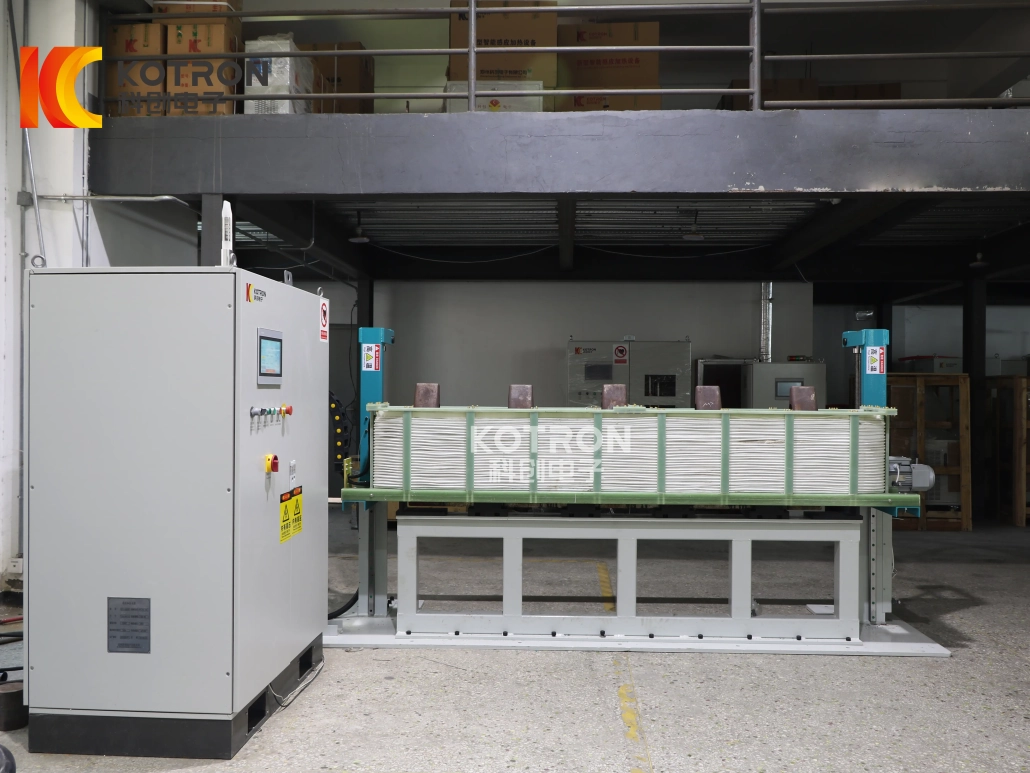
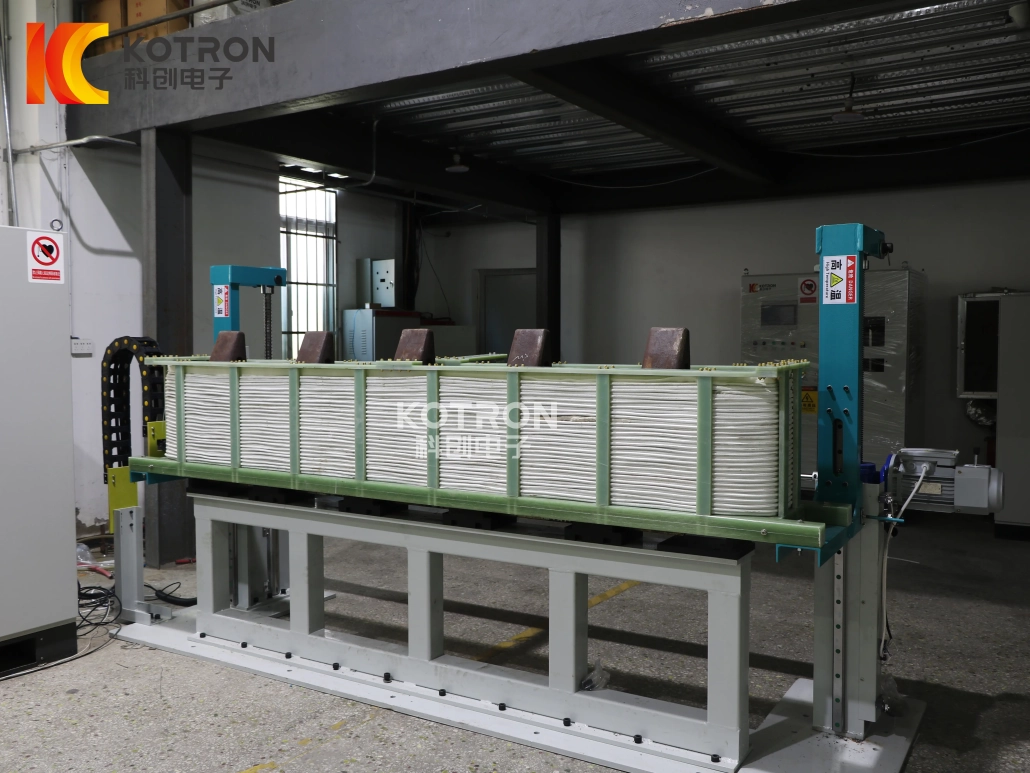
实际设备使用带有垂直移动感应线圈的固定工件.
装载铲斗边缘组件
起重机将铲斗边缘组件提升到专用夹具上,适配器侧朝上. 夹具根据工件尺寸设计,使重型零件在加热循环过程中保持稳定.
升起感应线圈
升降机构将大矩形感应线圈从夹具下方向上移动. 线圈继续上升,直到所需的铲斗边缘部分和适配器组件位于加热区内.
开始感应预热
一旦线圈到达加热位置, 感应系统开始编程循环. 该过程可以包括加热, 温度控制, 温度均衡和保温. 工件在整个阶段保持静止.
达到所需温度
系统根据配置的温控方式监控加热过程. 当达到规定的温度条件时, 提供温度就绪输出信号. 然后该过程可以继续进入所需的均衡或保持阶段.
降低电感器
预热过程完成后, 感应加热停止,线圈下降远离铲斗组件.
转移加热的工件
预热后的斗边用起重机移走并转移到焊接位置或保温箱. 然后可以装载新工件以进行下一个加热周期.
01
加载中
02
卷起
03
感应预热
04
温度就绪
05
线圈向下
06
传送
Ⅴ. 用于铲斗边缘和铲斗唇部预热的大型电感器
感应线圈是该系统最重要的部分之一. 一个小 手持线圈 对于局部供暖可能是实用的, 但这里显示的设备是围绕更大的加热区设计的.
矩形多匝感应器围绕铲斗组件升起,同时工件保持固定. 这种布置允许较长的部分 铲斗边缘或铲斗唇缘 在一个站内加热,而不是单独加热每个适配器位置.
线圈不是通用配件. 其设计必须考虑铲斗边缘长度, 斗唇宽度, 适配器数量, 适配器间距, 钢材厚度, 所需加热面积, 线圈到工件的距离, 目标温度, 所需加热时间, 可用感应功率, 及夹具结构.
因此,感应线圈和夹具应视为工艺工具的一部分. 对于另一个铲斗型号, 主要电力设备可能保持相似,而电感器和支撑夹具发生变化.
Ⅵ. 温度控制, 均衡和保持
焊接预热感应加热 不应仅通过加热器开启时间来控制. 大型钢组件在加热周期的早期阶段可能会有相当大的温差. 在一个测量点达到目标温度并不自动意味着整个所需区域已准备好进行焊接.
因此, 加热程序可以包括几个阶段.
加热. 感应功率提高了选定铲斗边缘区域的温度.
温度控制. 加热根据工艺温度设置进行调节,而不是仅依赖于固定定时器.
温度均衡. 该系统允许加热区域在零件释放之前达到更稳定的温度条件.
保持. 如果焊接工艺有规定, 受控加热可以持续一段规定的时间.
系统还提供高温报警逻辑. 如果监控点达到配置的报警值, 即可产生相应的信号.
记录的桶加热应用
| 应用 | 记录温度 |
|---|---|
| 铲斗焊缝预热 | 120℃ |
| 铲斗焊后热处理 | 400℃ |
这些数字是 记录的应用值, 非通用焊接温度. 正确的预热温度, 层间温度, 后加热温度和保温时间应从材料规格中获取, 合格的 WPS 或其他批准的焊接工艺. 不同的铲斗钢材或板材厚度可能需要不同的工艺.
Ⅶ. 焊后加热和氢扩散
一些铲斗焊接程序需要在焊接后继续进行受控加热. 这 焊后加热 阶段可用于将焊件保持在高温指定的时间内, 在组件完全冷却之前,允许氢气有额外的时间从焊缝金属和热影响区扩散.
适当的工艺取决于材料, 板厚, 焊接程序, 后加热温度, 保持时间, 加热区, 测温位置, 和冷却要求.
氢扩散的后加热不应自动描述为应力消除 PWHT. 减压治疗有自己的温度, 保持时间和冷却要求,并且只有在材料或批准的程序要求时才应指定.
对于设备配置, 客户应提供实际的焊后加热要求,而不是从一般产品页面中选择温度.
Ⅷ. 用于与加热站集成的控制信号
感应加热装置可以与提升站或外部控制系统交换多种实用信号.
| 信号 | 功能 |
|---|---|
| 外部启动 | 干接点输入开始或停止加热 |
| 温度达到 | 当达到定义的温度条件时输出关闭 |
| 高温报警 | 当监测点达到高温报警值时触发输出 |
| 故障报警 | 检测到设备故障时停止加热并产生故障输出 |
这些接口使机器作为专用设备更加有用 桶焊接预热站, 而不是作为一个独立的加热器运行. 例如, 达到的温度输出可以合并到操作序列中,以便加热阶段的完成不仅仅取决于操作员观看显示屏. 同样, 当正常加热过程无法继续时,故障信号可提供清晰的机器状态.
Ⅸ. 主要设备配置
这是工件特定的 感应加热站. 正确的额定功率, 频率和工具取决于铲斗和所需的焊接工艺.
| 物品 | 配置 |
|---|---|
| 设备类型 | 固定站感应预热系统 |
| 主要应用 | 挖掘机铲斗焊接预热 |
| 附加工序 | 受控焊后加热 |
| 典型工件 | 铲斗边缘 / 带焊接适配器的铲斗唇部 |
| 工件位置 | 加热时固定 |
| 装卸 | 起重机 |
| 感应器 | 大型矩形多匝线圈 |
| 电感动作 | 动力垂直提升 |
| 夹具 | 根据工件定制 |
| 加热顺序 | 加热, 控制, 均衡化, 保持 |
| 外部启动 | 可用的 |
| 温度就绪输出 | 可用的 |
| 高温报警 | 可用的 |
| 故障报警 | 可用的 |
| 感应电源 | 根据工件选择 |
| 工作频率 | 根据供暖要求选择 |
| 冷却系统 | 根据最终配置确认 |
不能仅根据铲斗宽度来选择功率. 具有更大热质量的较厚铲斗唇部可能需要与较小边缘组件不同的加热布置, 即使它们的总长度相似. 线圈几何形状, 加热时间和所需温度都会影响设备的选择.
Ⅹ. 常见问题解答
单击问题以展开答案.
此感应预热系统仅适用于一款挖掘机铲斗型号?
拍摄的夹具和线圈是围绕特定的工件范围设计的. 可以评估其他铲斗尺寸, 但另一个铲斗唇部或适配器装置可能需要不同的工具.
感应加热时铲斗是否移动?
不. 在本次装备配置中, 铲斗边缘组件保持固定. 感应线圈垂直移入和移出加热位置.
多个桶适配器可以同时预热吗?
所示设备在铲斗边缘组件周围使用大型感应器,而不是单独加热一个适配器的小线圈. 一个循环中覆盖的实际适配器数量取决于工件和线圈设计.
120°C 是标准铲斗适配器焊接预热温度?
不. 120°C 是公司材料中记录的应用值. 实际预热温度必须遵循铲斗材料和批准的焊接工艺.
焊后加热是否始终需要 400°C?
不. 400°C 也是记录的应用值, 不是通用设置. 另一个过程可能会指定不同的温度, 保持时间或根本没有后加热阶段.
该设备可以进行焊后热处理吗?
这必须根据实际的热处理要求来评估. 氢扩散后加热和消除应力 PWHT 不应视为同一工艺.
铲斗预热温度如何控制?
记录的系统执行编程温度控制,并包括温度达到和高温警报输出. 最终测温方式和传感器位置根据项目选择.
感应加热器可以与外部设备通讯吗?
可以. 记录的配置提供了用于外部启动的干触点接口, 温度达到, 高温报警及故障报警.
这是全自动生产线吗?
不. 拍摄到的设备更准确地描述为用于挖掘机铲斗焊接的固定或半自动感应预热站. 加热循环和线圈运动由设备控制, 当工件被装载时, 使用起重机卸载和转移.
感应加热能否代替火焰预热进行桶焊?
适用于合适的铲斗组件, 感应加热提供了手动火焰加热的受控替代方案. 在这个应用程序中, 主要区别在于使用了专用加热区, 温度控制和可重复的加热顺序. 最终的选择还是取决于工件, 焊接工艺及生产条件.
Ⅺ. 将您的铲斗图纸和焊接程序发送给我们
一个合适的 铲斗适配器焊接预热系统 不能单从机器功率来选择. 感应功率, 加热线圈, 夹具和工位布局均遵循铲斗几何形状, 焊接程序以及生产线的使用方式——以下因素是影响提案的因素.
桶 / 工件
• 铲斗边缘或铲斗唇部拉丝
• 外形尺寸
• 钢种
• 板厚
• 适配器数量
• 适配器间距
• 工件重量
• 可用的提升方法
焊接工艺
• 焊接工艺规范 (WPS), 如果有的话
• 所需的预热温度
• 所需的加热区
• 层间温度要求
• 焊后加热要求
• 后加热温度
• 保持时间
• 温度测量位置
• 冷却要求
生产条件
• 每班次或每天的零件数
• 现行铲斗焊接预热方法
• 可用工厂空间
• 装卸方式
• 所需的自动化水平
• 所需的外部控制信号
将您拥有的一切发送给我们 - 完整的图纸, 合格的 WPS, 或者只是铲斗尺寸和所需的预热温度. 有了这些细节, 我们可以定制感应功率, 加热线圈, 根据您的特定铲斗和焊接程序进行夹具和工位布局, 而不是从标准额定功率开始.