
لقطة واحدة مقابل. مسح التقسية بالحث: متى يجب استخدام كل منها?
قد يحتاج المحور إلى صلبة واحدة فقط لمقعد البكرة. قد يتطلب آخر سطحًا صلبًا مستمرًا على طول معظم طوله. قد يحتوي الثالث على عدة مناطق منفصلة تحتاج إلى معاملة مختلفة. يمكن للثلاثة أن يكونوا مصلبين بالتردد الحثي, لكنها لا تحتاج بالضرورة إلى نفس العملية.
أحد القرارات الأولى هو إذن كيف سيتم تسخين المنطقة المطلوبة: في وقت واحد, تدريجيًا بالمسح, أو في تسلسل من المناطق الموضوعة بشكل منفصل. لا يوجد قاعدة عامة تقول إن الطلقة الواحدة أفضل من المسح, أو العكس.
أي طريقة تناسب شكل الجزء والمنطقة المقسّاة بهذا الجزء الخاص?
1. التسخين الموحد والمسح الحراري: الفرق الأساسي
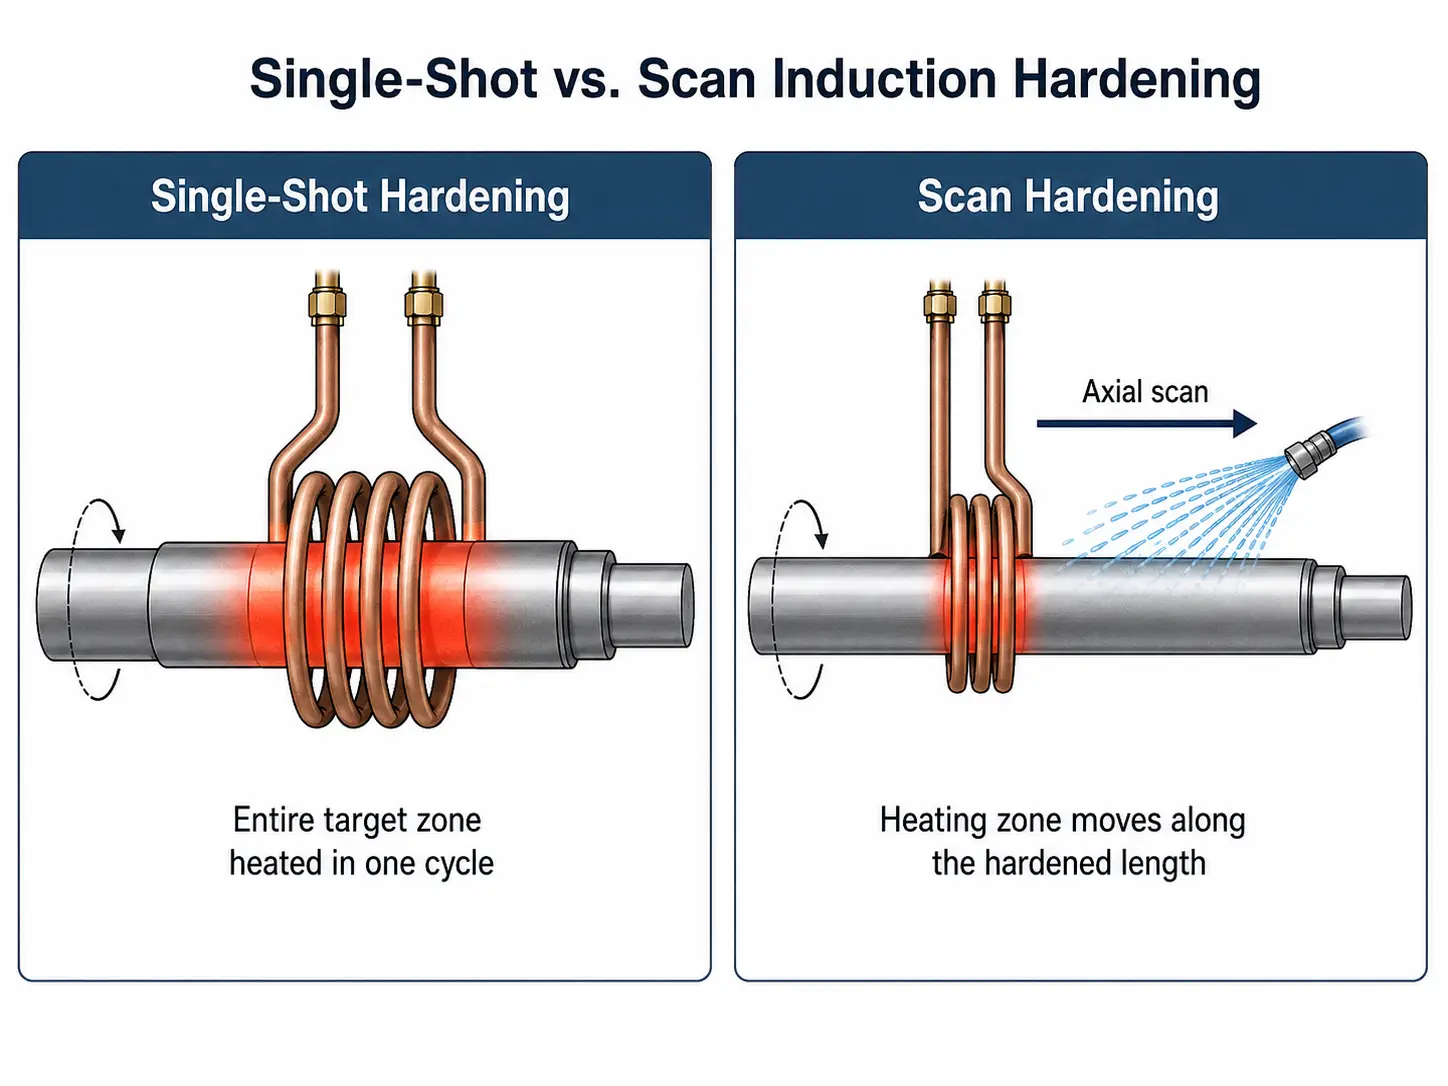
في التسخين التحريضي الموحد, يتم تسخين المنطقة المستهدفة بالكامل خلال دورة تسخين واحدة. لا يوجد حركة مسح محورياً بين الملف والقطعة أثناء التسخين, على الرغم من أن الأجزاء الأسطوانية غالبًا ما تدور. تم تصميم الملف حول المنطقة الكاملة التي يجب أن تتصلب.
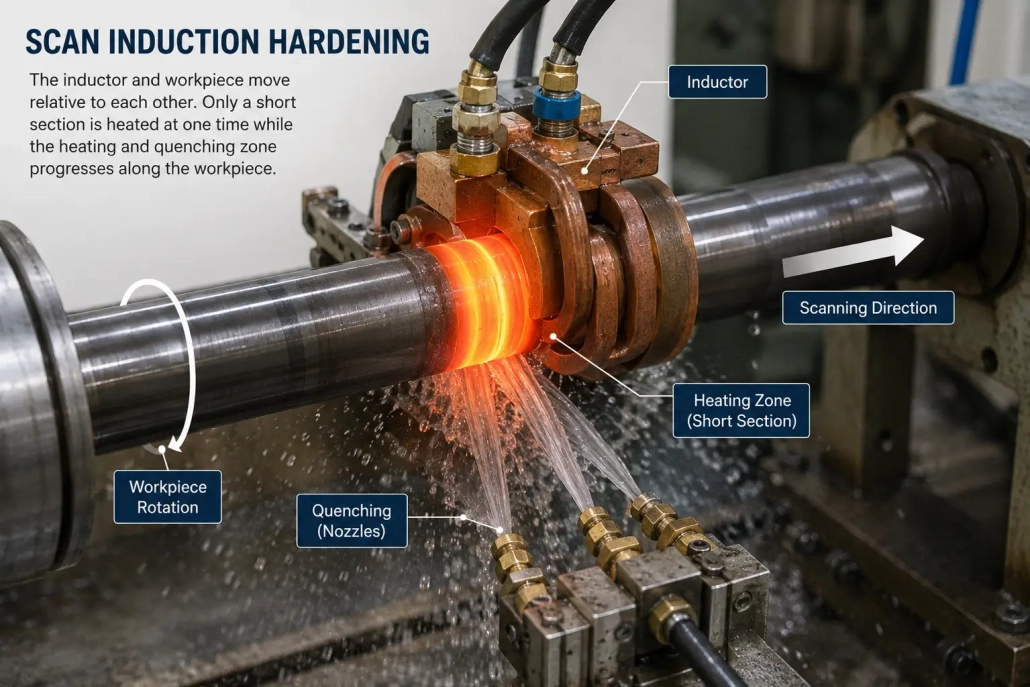
في تصلب الحث الماسح, يتحرك الملف والقطعة خطيًا بالنسبة لبعضهما البعض. يتم تسخين جزء قصير نسبيًا في أي لحظة معينة, وعادة ما يتم تبريد السطح المسخن أثناء تقدم العملية. هذا يجعل المسح مناسبًا جيدًا للمناطق الطويلة المستمرة المتصلبة, خاصة على الأعمدة, دبابيس ومكونات ممدودة أخرى.
لاختيار الآلة, التمييز العملي واضح: هل تحتاج المنطقة المطلوب تقويتها للانتقال عبر منطقة التسخين, أم يمكن تسخينها في مكانها?
2. متى يكون التقسية مرة واحدة منطقيًا
تستحق التقسية مرة واحدة النظر عندما يمكن تغطية المنطقة المطلوب تقويتها بشكل معقول بواسطة محث مصمم خصيصًا لهذه الغاية. مثال نموذجي هو عمود ذو سطح عمل موضعي بدلاً من طول مقوى طويل. المحث يحيط بالمنطقة المطلوبة أو يتبعها, يتم تسخين الجزء, وتليها عملية التبريد السريع.
يمكن تصميم ملف محفز بشكل خاص حول التغيرات في القطر, الكتف, الأطراف المنحنية أو الميزات الهندسية الأخرى. هذا مهم لأن هذه الميزات تغير الربط الكهرومغناطيسي وتوزيع الحرارة — لفائف المسح البسيطة التي تعمل بشكل جيد على جزء أسطواني مستقيم قد تتصرف بشكل مختلف تمامًا عندما تقترب من كتف كبير أو تغير مفاجئ في القطر. هذا أحد الأسباب تصميم المحث ويجب تقييم هندسة الجزء معًا.
يُعتبر التصلب الواحد لذا غالبًا ما يُنظر إليه لـ:
- المناطق المتصلبة المحلية أو ذات الطول المعتدل
- المحاور المتدرجة والأجزاء ذات عدة تغييرات في القطر داخل المنطقة المسخنة
- المكونات الأسطوانية التي يمكن أن تدور أثناء التسخين
هناك أيضًا اعتبار للطاقة. لأن المنطقة المستهدفة الكاملة تُسخن في الوقت نفسه, قد تتطلب عملية بضربة واحدة طاقة لحظية أكبر بكثير من عملية المسح التي تعالج نفس الطول المقسى تدريجيًا. لا يمكن اتخاذ القرار من شكل الجزء فقط.
3. متى يكون التقسية بالحث بالمسح أكثر عملية
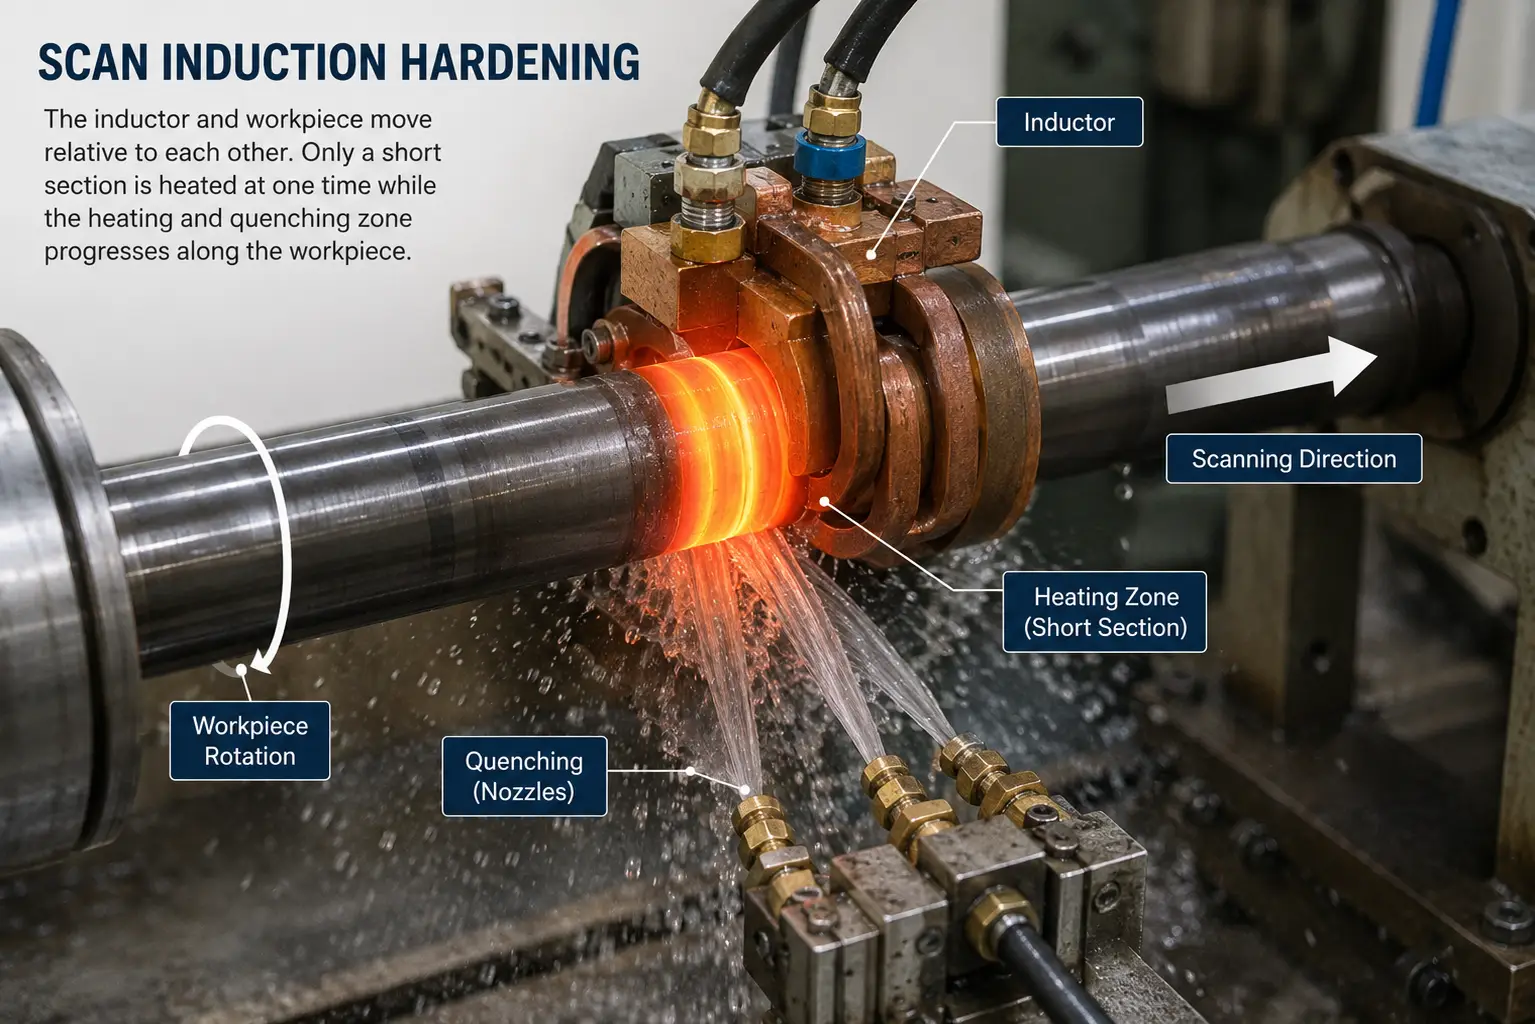
الآن اعتبر عمودًا طويلًا بسطح مقسى مستمر على طول جزء كبير من طوله. محاولة تغطية تلك المنطقة بالكامل بمحرض واحد قد لا يكون عمليًا. مع الفحص الضوئي،, يركز نظام الحث قدرته على التسخين في منطقة أصغر وينقل منطقة التسخين على قطعة العمل. بالنسبة للمكونات الأسطوانية،, يُستخدم الدوران أيضًا عادة أثناء الفحص الضوئي للمساعدة في الحصول على نمط التسخين المحيطي المطلوب.
يُنظر عادةً إلى التقسية بالفحص الضوئي في:
- الأعمدة الطويلة والمكونات الأسطوانية ذات الأقسام المتصلبة الممتدة
- البكرات والأجزاء الممدودة المماثلة
- تتطلب التطبيقات التي يتم فيها تسخين الطول المستهدف بالكامل مرة واحدة ملفًا غير عملي أو مستوى طاقة
سرعة المسح مهمة. إذا تغيرت العلاقة بين القوة وسرعة السفر, تتغير أيضًا الدورة الحرارية التي يمر بها السطح. يجب أن يتطابق موضع التبريد وتأخير التبريد مع عملية التسخين. الطاقة, التردد, سرعة المسح, الدوران, يجب أن يعمل تصميم المحث والتبريد كعملية واحدة. للإنتاج المتكرر, وهذا أحد الأسباب أ نظام التقسية بالمحث الكهربائي CNC مفيد: موضع, مسافة السفر, سرعة الحركة, يمكن التحكم في الدوران وتسلسل التسخين/التبريد كجزء من برنامج الماكينة.
4. لقطة واحدة مقابل. مسح تصلب في لمحة
| العامل | التصلب الفوري | التصلب بالمسح |
|---|---|---|
| طريقة التدفئة | منطقة الهدف كاملة ساخنة في دورة واحدة | تصلب المنطقة المستهدفة تدريجيا |
| الحركة المحورية أثناء التسخين | عادة لا توجد حركة نسبية محورية | الحركة الخطية النسبية مطلوبة |
| دوران الشغل | غالبا ما تستخدم للأجزاء الأسطوانية | غالبا ما تستخدم للأجزاء الأسطوانية |
| منطقة تصلب نموذجية | موضعية في المناطق متوسطة الطول | مناطق مستمرة طويلة |
| اللفة | عادة ما يتم تصميمه حول المنطقة المستهدفة الكاملة | عادة مع ارتفاع درجات الحرارة قسم متحرك أقصر |
| متطلبات الطاقة | قد تتطلب طاقة لحظية أعلى | تركز قوة التسخين على منطقة أصغر |
| حركة الآلة | محدودة نسبيًا أثناء التسخين | موضع المسح والسرعة هما متغيرات العملية |
| تغييرات قطرية معقدة | قد يكون المحرض ذو الشكل المخصص مفيدًا | قد يصبح الترابط صعبًا عندما يتغير الشكل بشكل كبير |
| التحدي الرئيسي في العملية | تصميم اللفائف, تموضع وتجانس التسخين | تنسيق التسخين, الحركة والتبريد السريع |
هذه الجدول مفيد للمقارنة الأولية, ولكن لا ينبغي استخدامه كجدول اختيار نهائي. قد تحتوي القطعة الطويلة على منطقة محلية قصيرة مناسبة للتقسية الموضعية. قد تحتوي القطعة القصيرة على هندسة أو نمط مقسى يجعل طريقة أخرى أكثر ملاءمة. طول القطعة ليس هو نفسه طول وشكل المنطقة التي يتم تقسيها.
5. ماذا لو كانت القطعة تحتوي على عدة مناطق متباعدة مقسية?
بعض المكونات لا تتناسب بسهولة مع مقارنة الجولة الواحدة مقابل الفحص المستمر. اعتبر عمودًا يحتوي على ثلاث دورانات محمل تتطلب تصلبًا, بينما يجب أن تبقى الأجزاء بينها دون معالجة.
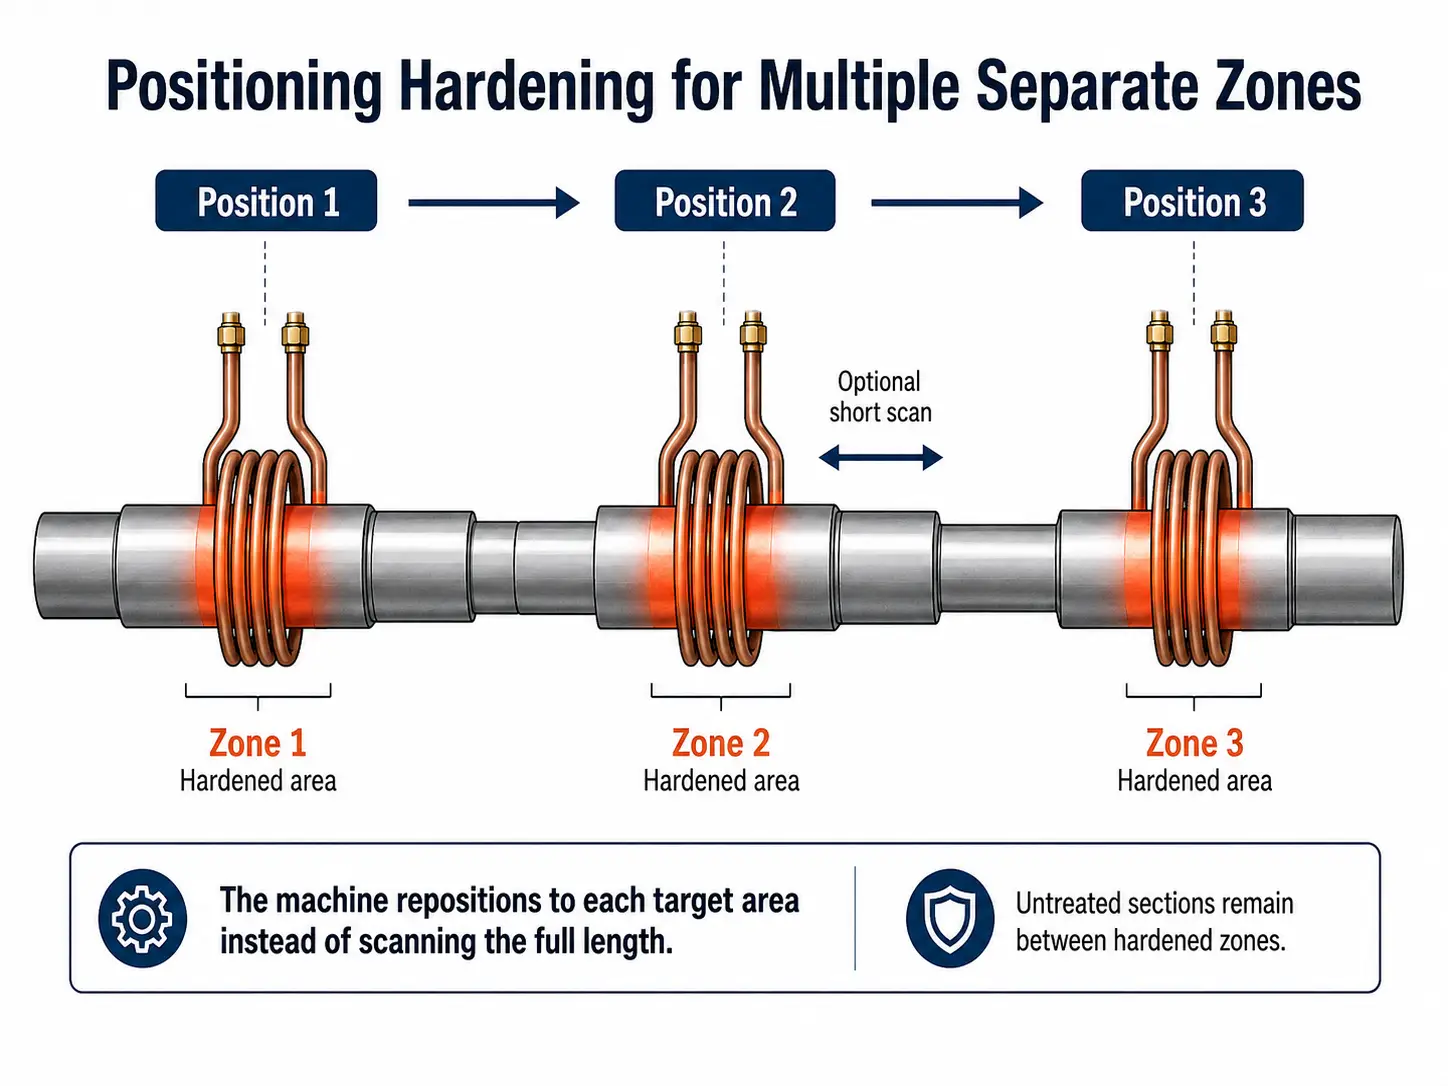
لا يوجد سبب كبير للمسح المستمر عبر المناطق التي لا تتطلب التصلب. بدلاً من ذلك, يمكن لآلة التحكم الرقمي CNC الانتقال إلى أول منطقة متصلبة, أداء دورة التسخين والتبريد المطلوبة, إعادة التموضع إلى المنطقة التالية, وكرر العملية. اعتمادًا على الهندسة, يمكن تصلب كل منطقة مختارة في موضعها أو بواسطة حركة مسح قصيرة. هذا ما نعنيه بـ التحديد الموضعي أو تحديد الموضع مع المسح في سياق آلة التصلد CNC.
تشمل التطبيقات النموذجية المكونات التي تحتوي على:
- عدة أسطح تحمل منفصلة أو محاور متعددة
- مناطق مسننة مختارة أو مناطق عمل مع أقسام غير معالجة بينها
- متطلبات تصلد مختلفة على طول قطعة العمل نفسها
هذه واحدة من الأسباب التي تجعل تحديد الموضع القابل للبرمجة مفيدًا على ماكينة التلدين بالتحكم الرقمي CNC: لا يتعين على الماكينة التعامل مع المكون كسطح مستمر واحد.
6. لا تختار العملية من الشكل الهندسي وحده
من المغري تحويل الاختيار إلى قاعدة بسيطة: منطقة صلبة قصيرة = ضربة واحدة, منطقة صلبة طويلة = مسح. هذا مفيد كأول انطباع, لكن عمودين بأبعاد متشابهة قد يتطلبان طرق تلدين مختلفة لأن مادتهما, متطلبات عمق التجويف أو شروط الإنتاج مختلفة. يجب أخذ العوامل الرئيسية في الاعتبار معًا.
جغرافيا قطعة العمل
القطر, الطول المقسى, الكتف, الأخاديد, الأفاريز, المسامات والتغيرات في المقطع العرضي كلها تؤثر على تصميم الملف الحثي والاقتران الكهرومغناطيسي. جغرافيا العمود على وجه الخصوص يمكن أن تُدخل تغييرات في الاقتران يجب على الملف الماسح التعامل معها.
النمط المقسى المطلوب
السؤال ليس فقط عن طول الجزء — مواقع البداية والنهاية الدقيقة للمنطقة المقسّاة مهمة. رسم مع الإشارة إلى منطقة التقسية المطلوبة يكون أكثر فائدة بكثير من طول العمود الكلي.
مادة, القدرة والتردد
درجة الصلب وحالة المادة السابقة تؤثر على كيفية استجابة الجزء لدورة التسخين والتبريد. منطقة كبيرة يتم تسخينها في وقت واحد يمكن أن تفرض متطلبات طاقة مختلفة تمامًا عن منطقة صغيرة يتم تسخينها تدريجيًا — هذا أحد الأسباب التي تجعل أنظمة اللقطة الواحدة والمسح لا ينبغي مقارنتها فقط بحجم الآلة أو القدرة المصنفة. التردد يؤثر على السلوك الكهرومغناطيسي والحراري للعملية, ولكن لا ينبغي اختياره بناءً على قاعدة بسيطة مثل 'التردد يعادل عمق الحالة': الشكل الهندسي, وقت التسخين, كثافة الطاقة واستجابة المادة لها أهمية أيضًا. لا ينبغي افتراض أن إعداد الماكينة نفسه سينتج نفس عمق الحالة على مكونات مختلفة.
البرودة
يمكن للجزء المسخن بشكل صحيح أن ينتج نتيجة غير مقبولة إذا لم تتناسب ترتيبات التبريد مع الشكل الهندسي ونمط التسخين. هذا مهم بشكل خاص حول الكتفين, تغيرات القطر والمناطق الأخرى حيث يتغير الوصول بالرش أو توزيع الحرارة. العيوب الشائعة المتعلقة بالتبريد السريع غالبًا ما تعود إلى عدم التوافق بين نمط التسخين وتوصيل التبريد.
متطلبات الإنتاج
زمن الدورة, حجم الدفعة, تؤثر أيضًا تغييرات الأدوات وعدد أنواع القطع على الاختيار العملي. العملية التي تعمل متالورجيًا ليست تلقائيًا أفضل نظام إنتاج.
إذا كنت لا تزال تحدد الطاقة, التردد, عمق الحالة, ترتيب الآلات ومتطلبات العملية, راجع دليلنا على كيفية اختيار نظام التقسية بالتحريض.
7. ثلاثة سيناريوهات شائعة للمحور
يصبح الفرق أسهل في الرؤية مع تخطيطات الأجزاء الفعلية.
1. سطح تحمل محلي واحد على العمود
يحتاج قسم محدود فقط إلى التقسية. إذا كانت الهندسة, عمق الحالة المطلوب والطاقة المتاحة تسمح بتسخين كامل منطقة الهدف بشكل متساوٍ, قد يكون استخدام عملية ذات طلقة واحدة أو أي عملية في موضع ثابت نقطة انطلاق عملية. لا يوجد فائدة من مسح العمود بأكمله عندما لا يحتاج معظمها إلى المعالجة.
2. قسم طويل متصل متقسى
جزء كبير من سطح العمود يجب أن يحتوي على طبقة مقواة متصلة. المسح غالبًا ما يكون النهج الأكثر عملية لأن المحث يعالج السطح تدريجيًا بدلاً من تسخين الطول الكامل في نفس الوقت. هنا, سرعة المسح والتبريد تصبح معلمات عملية مهمة.
3. عدة محاور تحمل منفصلة
العمود يحتوي على مناطق مقواة متعددة مع أقسام غير معالجة بينها. قد تكون عملية التموضع أكثر ملاءمة. تتحرك الآلة من محور إلى الآخر وتنفذ دورة التقسية المطلوبة في كل موقع. إذا كانت المنطقة الفردية طويلة جدًا للتسخين في موضع ثابت, يمكن أيضًا مسح تلك المنطقة ضوئيًا.
يمكن تسمية هذه الأجزاء الثلاثة كلها بـ 'المحاور',ومع ذلك قد تتطلب ثلاثة برامج آلية مختلفة. لمعرفة المزيد عن تحديات التصلب الخاصة بالمحور, انظر إلى مقالنا عن تصلب العمود بالحث.
8. تحتاج التروس إلى مناقشة منفصلة
التروس حالة خاصة. اعتمادًا على قطر الترس, هندسة الأسنان, نمط الصلابة المطلوب والطاقة المتاحة, قد يشمل التلدين بالحث معالجة محيطية أو معالجة سن-بسَن — قرارات تختلف بما فيه الكفاية عن تلدين مسح العمود لتستحق معالجة منفصلة. يكون هذا التمييز مهمًا بشكل خاص لعجلات تحريك آلات البناء الكبيرة; انظر مقارنتنا بين المسح لمرة واحدة مقابل. المسح سن-بسَن لعجلات التحريك.
9. ابدأ بالمنطقة المقسّاة, ليس نموذج الجهاز
إذا كنت تحاول اتخاذ قرار بين التلدين بمسح لمرة واحدة, والتلدين مع التموضع, ابدأ برسم الجزء. حدد بالضبط مكان بدء وانتهاء السطح المقسى. ثم حدد المادة, أبعاد قطعة العمل, المنطقة الصلبة المطلوبة, صلابة السطح, العمق الفعال للحالة, كمية الإنتاج وأي مناطق يجب عدم تصلبها.
من هناك, طريقة التسخين, الطاقة, التردد, محث, يمكن اعتبار ترتيب التبريد وحركة الآلة معًا. الهدف ليس اختيار المعالجة بنقرة واحدة أو المسح لأن طريقة ما تبدو أكثر تقدمًا — بل استخدام أبسط عملية يمكنها إنتاج النمط المقسى المطلوب على الجزء الفعلي بشكل موثوق.
الوجبات الجاهزة الرئيسية
● التقسية بنقرة واحدة تسخن المنطقة المستهدفة بالكامل في دورة واحدة. مناسبة بشكل أفضل للمناطق المحددة أو الطويلة المتوسطة حيث يمكن لمحرض مصمم خصيصًا تغطية المنطقة المطلوبة, وحيث تدعم الطاقة المتاحة التسخين المتزامن.
● التقسية بالمسح يسخّن السطح تدريجيًا عن طريق تحريك الملف الحثي وقطعة العمل بالنسبة لبعضهما البعض. أكثر عملية للمناطق المصلّبة الطويلة والمتواصلة, خاصة على الأعمدة والأجزاء الطويلة.
● التموضع للتصلد تعالج عدة مناطق منفصلة بالتتابع. يُستخدم عندما يحتوي الجزء على عدة مناطق مصلّبة مع وجود مقاطع غير معالجة بينها.
● يبدأ القرار برسم الجزء, وليس بنموذج الماكينة. مادة, الشكل الهندسي, عمق الحالة, الطاقة, التردد, يجب تقييم التبريد والمتطلبات الإنتاجية معًا.
الأسئلة المتداولة
+ ما هو الفرق بين تصلب الحث طلقة واحدة والمسح الضوئي?
في التصلب مرة واحدة, يتم تسخين المنطقة المستهدفة بأكملها في دورة واحدة دون حركة محورية بين الملف الحثي والقطعة. في التصلب بالمسح, يتحرك الملف والقطعة خطيًا بالنسبة لبعضهما البعض, يتم تسخين جزء قصير فقط في أي لحظة بينما يتم تبريد السطح المسخن تدريجيًا. عادةً ما يستخدم التصلب مرة واحدة للمناطق الموضعية; المسح أكثر عملية للسطوح الطويلة المستمرة المتصلبة.
+ هل يمكن لآلة CNC واحدة إجراء عمليات اللقطة الواحدة والمسح الضوئي؟?
نعم. يمكن برمجة آلة التصلب التحريضي CNC للتسخين في موقع ثابت, المسح المستمر, أو المسح بالموقع مع عدة مناطق. يتم ضبط حركة الآلة, الطاقة, الدوران وتسلسل التبريد وفقًا لبرنامج القطعة, مما يسمح باستخدام طرق مختلفة على نفس المعدات.
+ متى يجب علي استخدام تصلب تحديد المواقع بدلاً من المسح المستمر?
التصلب بالموقع مناسب عندما يكون للعنصر عدة مناطق متباعدة تتطلب التصلب, مع وجود أقسام غير معالجة بينها. بدلا من المسح على طول كامل, تنتقل آلة CNC من منطقة إلى أخرى وتقوم بتشغيل دورة التصلب المطلوبة في كل موقع. إذا كانت المنطقة الفردية طويلة جدًا للتسخين في موضع ثابت, يمكن أيضًا مسح تلك المنطقة ضوئيًا.
+ هل يحدد طول الجزء ما إذا كان سيتم استخدام لقطة واحدة أو المسح الضوئي?
طول الجزء يعطي الانطباع الأول, ولكن لا ينبغي أن يكون العامل الوحيد. يمكن أن يحتوي الجزء الطويل على منطقة محلية قصيرة مناسبة للتصلب المفرد. يمكن أن يحتوي الجزء القصير على شكل هندسي أو نمط مقوى يجعل المسح أكثر ملاءمة. مادة, عمق الحالة, توافر الطاقة, يجب مراعاة التردد ومتطلبات الإنتاج معًا — طول الجزء ليس هو نفسه طول وشكل المنطقة التي سيتم تصلبها.
تحتاج مساعدة في اختيار عملية التصلب المناسبة?
أرسل لنا رسم الجزء الخاص بك مع تحديد المنطقة المطلوبة للتصلب. سيقوم مهندسونا بتقييم الهندسة, المواد ومتطلبات الإنتاج لتوصية بطريقة التسخين المناسبة وتكوين الماكينة.


