
Hartowanie jednorazowe vs. Skanuj utwardzanie indukcyjne: Kiedy stosować każdy z nich?
Wał może wymagać tylko jednego utwardzanego gniazda łożyska. Inny może wymagać ciągłej utwardzanej powierzchni na większości swojej długości. Trzeci może mieć kilka oddzielnych obszarów wymagających różnej obróbki. Wszystkie trzy mogą być hartowane indukcyjne, ale niekoniecznie wymagają tego samego procesu.
Jedną z pierwszych decyzji jest więc sposób nagrzewania wymaganego obszaru: wszystko naraz, stopniowo przez skanowanie, lub w sekwencji oddzielnie umiejscowionych stref. Nie ma ogólnej zasady, że pojedynczy strzał jest lepszy od skanowania, ani odwrotnie.
Która metoda pasuje do geometrii i utwardzonego obszaru tej konkretnej części?
1. Pojedynczy strzał i skanowanie utwardzania: Podstawowa różnica
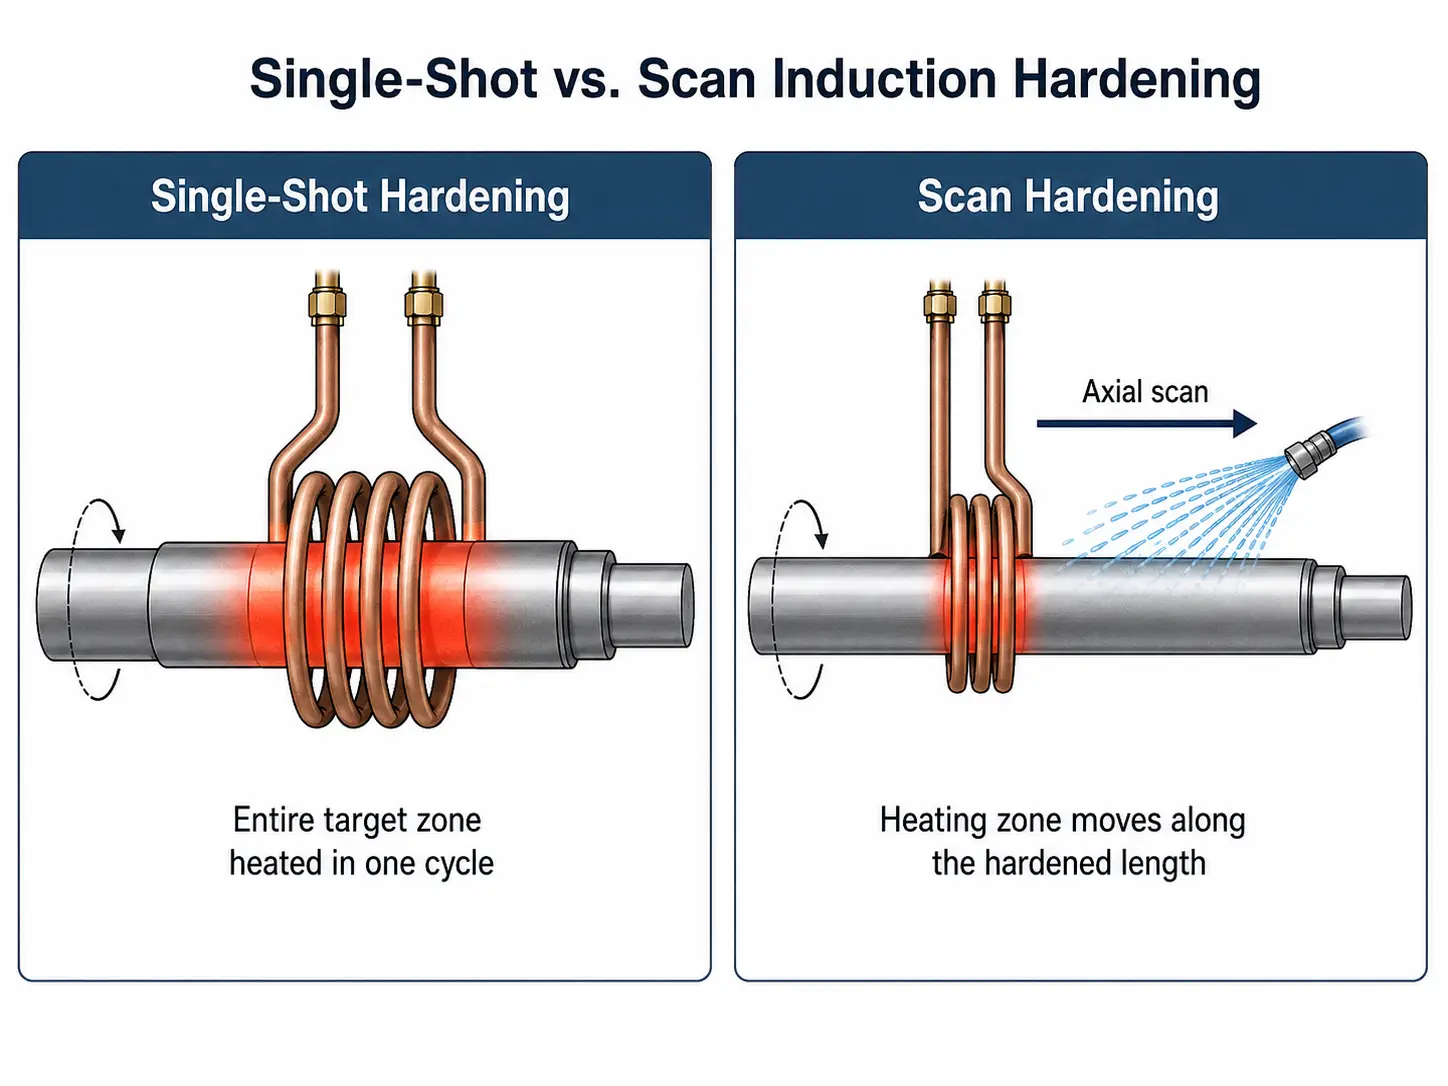
W hartowanie indukcyjne jednorazowe, cały obszar docelowy jest podgrzewany podczas jednego cyklu grzania. Nie ma ruchu skanowania osiowego między induktorem a przedmiotem obrabianym podczas nagrzewania, chociaż części cylindryczne są często obracane. Induktor jest zaprojektowany wokół całego obszaru, który musi być utwardzony.
W hartowanie indukcyjne skanem, Induktor i przedmiot obrabiany poruszają się liniowo względem siebie. Tylko stosunkowo krótki odcinek jest nagrzewany w danym momencie, a nagrzana powierzchnia jest zazwyczaj hartowana w miarę postępu procesu. To sprawia, że skanowanie jest dobrze dostosowane do długich, ciągłych stref utwardzonych, szczególnie na wałach, sworzniach i innych wydłużonych elementach.
Wybór maszyny, praktyczne rozróżnienie jest proste: czy wymagana strefa utwardzona musi przechodzić przez strefę nagrzewania, czy może być nagrzewana w miejscu?
2. Kiedy ma sens utwardzanie jednorazowe
Utwardzanie jednorazowe warto rozważyć, gdy powierzchnia do utwardzenia może być rozsądnie pokryta przez jeden, specjalnie zaprojektowany induktor. Typowym przykładem jest wał z lokalną powierzchnią roboczą zamiast długiej, utwardzonej powierzchni. Cewka otacza lub podąża za wymaganą strefą, część jest podgrzewana, a następnie następuje hartowanie.
specjalnie profilowany cewka może być zaprojektowana wokół zmian średnicy, ramion, zaokrążeń lub innych cech geometrycznych. Ma to znaczenie, ponieważ te cechy zmieniają sprzężenie elektromagnetyczne i rozkład ciepła — prosty skanujący cewka, która dobrze działa na prostej cylindrycznej sekcji, może zachowywać się zupełnie inaczej, gdy zbliża się do dużego barku lub nagłej zmiany średnicy. To jest jeden z powodów projektowania induktorów i geometrii części muszą być oceniane razem.
Utwardzanie jednorazowe jest dlatego często rozważane dla:
- Stref utwardzonych lokalnie lub o umiarkowanej długości
- Wałów stopniowanych i części z kilkoma zmianami średnicy w obrębie nagrzewanej strefy
- Elementy cylindryczne, które mogą się obracać podczas nagrzewania
Istnieje również kwestia mocy. Ponieważ cała docelowa powierzchnia jest ogrzewana jednocześnie, Proces jednorazowy może wymagać znacznie większej chwilowej mocy niż proces skanujący, który stopniowo traktuje tę samą całkowitą długość utwardzaną. Decyzji nie można podjąć jedynie na podstawie kształtu części.
3. Kiedy utwardzanie indukcyjne skanem jest bardziej praktyczne
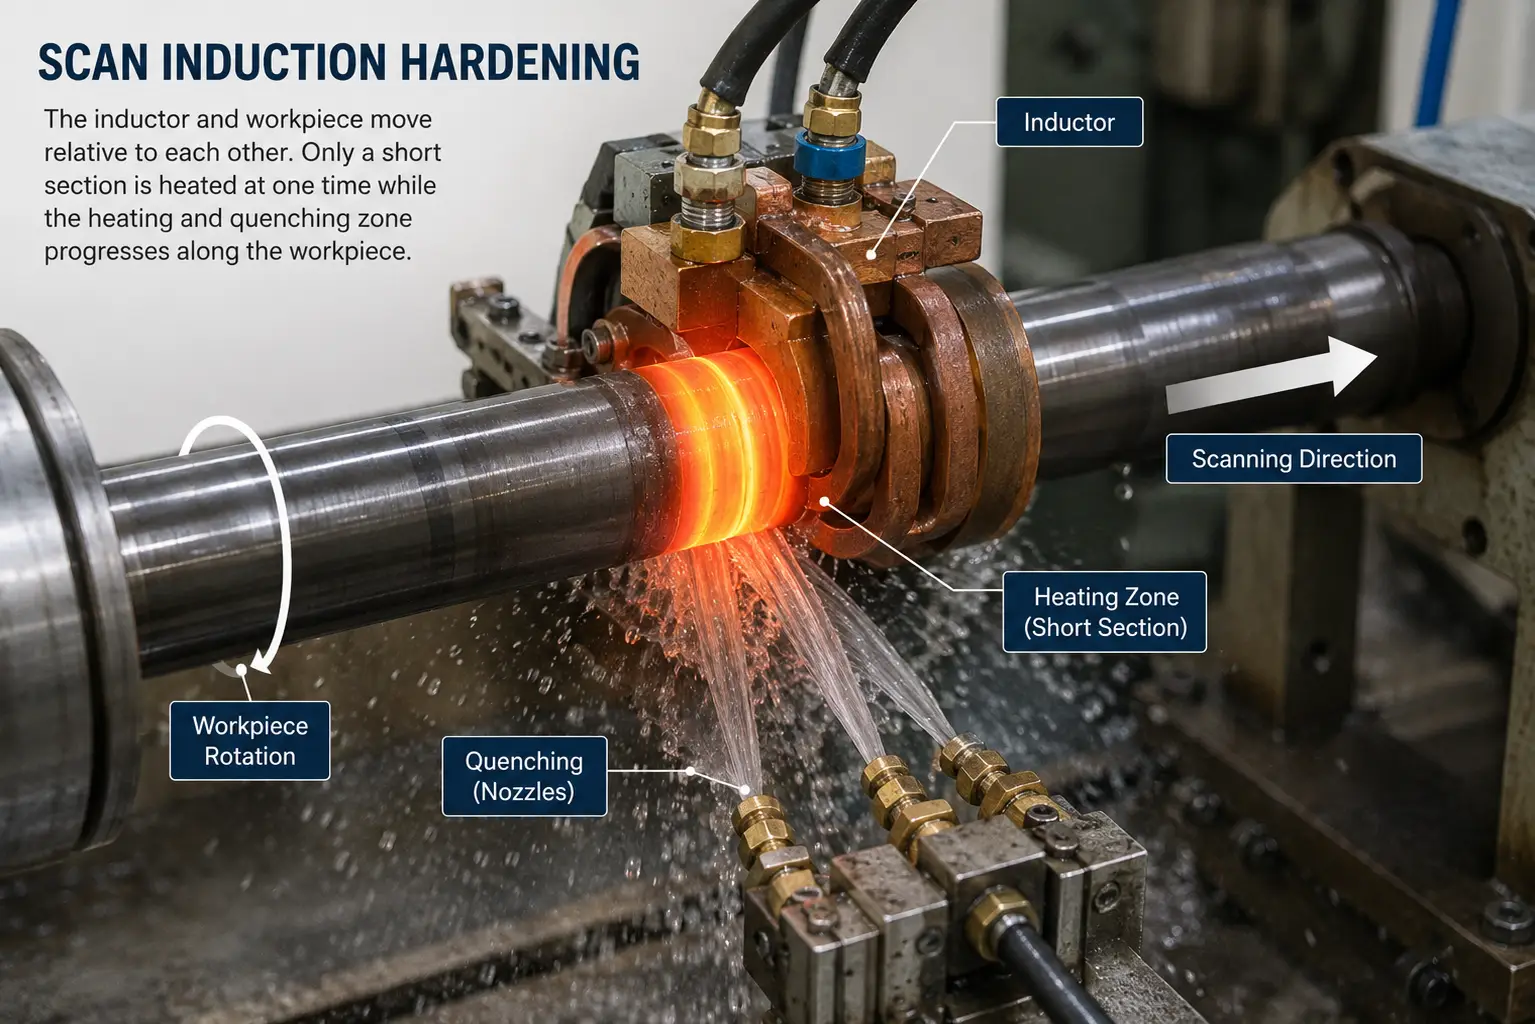
Now consider a long shaft with a continuous hardened surface running along a substantial part of its length. Trying to cover that entire area with one inductor may not be practical. With scanning, the induction system concentrates its heating capacity on a smaller area and moves the heating zone along the workpiece. Do elementów cylindrycznych, rotation is also commonly used during scanning to help obtain the required circumferential heating pattern.
Scan hardening is commonly considered for:
- Długie wały i cylindryczne elementy z wydłużonymi utwardzanymi częściami
- Wałki i podobne wydłużone części
- Zastosowania, gdzie nagrzewanie całej długości celu naraz wymagałoby niepraktycznej cewki lub poziomu mocy
Prędkość skanowania ma znaczenie. Jeśli zmienia się zależność między mocą a prędkością podróży, zmienia się także cykl cieplny doświadczany przez powierzchnię. pozycja hartowania i opóźnienie hartowania muszą odpowiadać procesowi nagrzewania. Moc, częstotliwość, prędkość skanowania, obrót, projektowanie cewki i hartowanie muszą działać jako jeden proces. Przy powtarzalnej produkcji, to jeden z powodów a System hartowania indukcyjnego CNC jest przydatny: pozycja, odległość przemieszczenia, prędkość ruchu, obrót i sekwencja nagrzewania/odpuszczania mogą być kontrolowane jako część programu maszyny.
4. Hartowanie jednorazowe vs. Hartowanie skanowe w skrócie
| Czynnik | Hartowanie jednorazowe | Hartowanie skanowe |
|---|---|---|
| Metoda nagrzewania | Cała docelowa strefa nagrzewana w jednym cyklu | Docelowa strefa hartowana stopniowo |
| Ruch osiowy podczas nagrzewania | Zazwyczaj brak względnego ruchu osiowego | Wymagany względny ruch liniowy |
| Obrót obrabianego przedmiotu | Często stosowane dla elementów cylindrycznych | Często stosowane dla elementów cylindrycznych |
| Typowa hartowana strefa | Obszary zlokalizowane do umiarkowanej długości | Długie ciągłe obszary |
| Induktor | Zazwyczaj projektowane wokół całej strefy docelowej | Zazwyczaj nagrzewa krótszą ruchomą sekcję |
| Wymagane mocy | Może wymagać wyższej mocy chwilowej | Moc grzewcza koncentrowana na mniejszym obszarze |
| Ruch maszyny | Stosunkowo ograniczony podczas ogrzewania | Pozycja skanowania i prędkość to zmienne procesowe |
| Złożone zmiany średnicy | Profilowana cewka może być korzystna | Sprzężenie może być trudne tam, gdzie geometria zmienia się znacząco |
| Główne wyzwanie procesowe | Projekt cewki, pozycjonowanie i jednorodność nagrzewania | Koordynacja nagrzewania, ruch i hartowanie w wodzie lub oleju |
Ta tabela jest przydatna do wstępnego porównania, ale nie powinna być używana jako ostateczna tabela wyboru. Długa część może nadal mieć krótką, lokalną strefę odpowiednią do hartowania jednorazowego. Krótka część może mieć geometrię lub wzór utwardzenia, który sprawia, że inna metoda jest bardziej odpowiednia. Długość części to nie to samo co długość i kształt obszaru podlegającego hartowaniu.
5. Co jeśli część ma kilka oddzielnych stref utwardzania?
Niektóre komponenty nie pasują dokładnie do porównania jednorazowego skanowania versus skanowania ciągłego. Rozważ wał z trzema czopami łożyskowymi wymagającymi utwardzenia, podczas gdy odcinki pomiędzy nimi powinny pozostać nieobrobione.
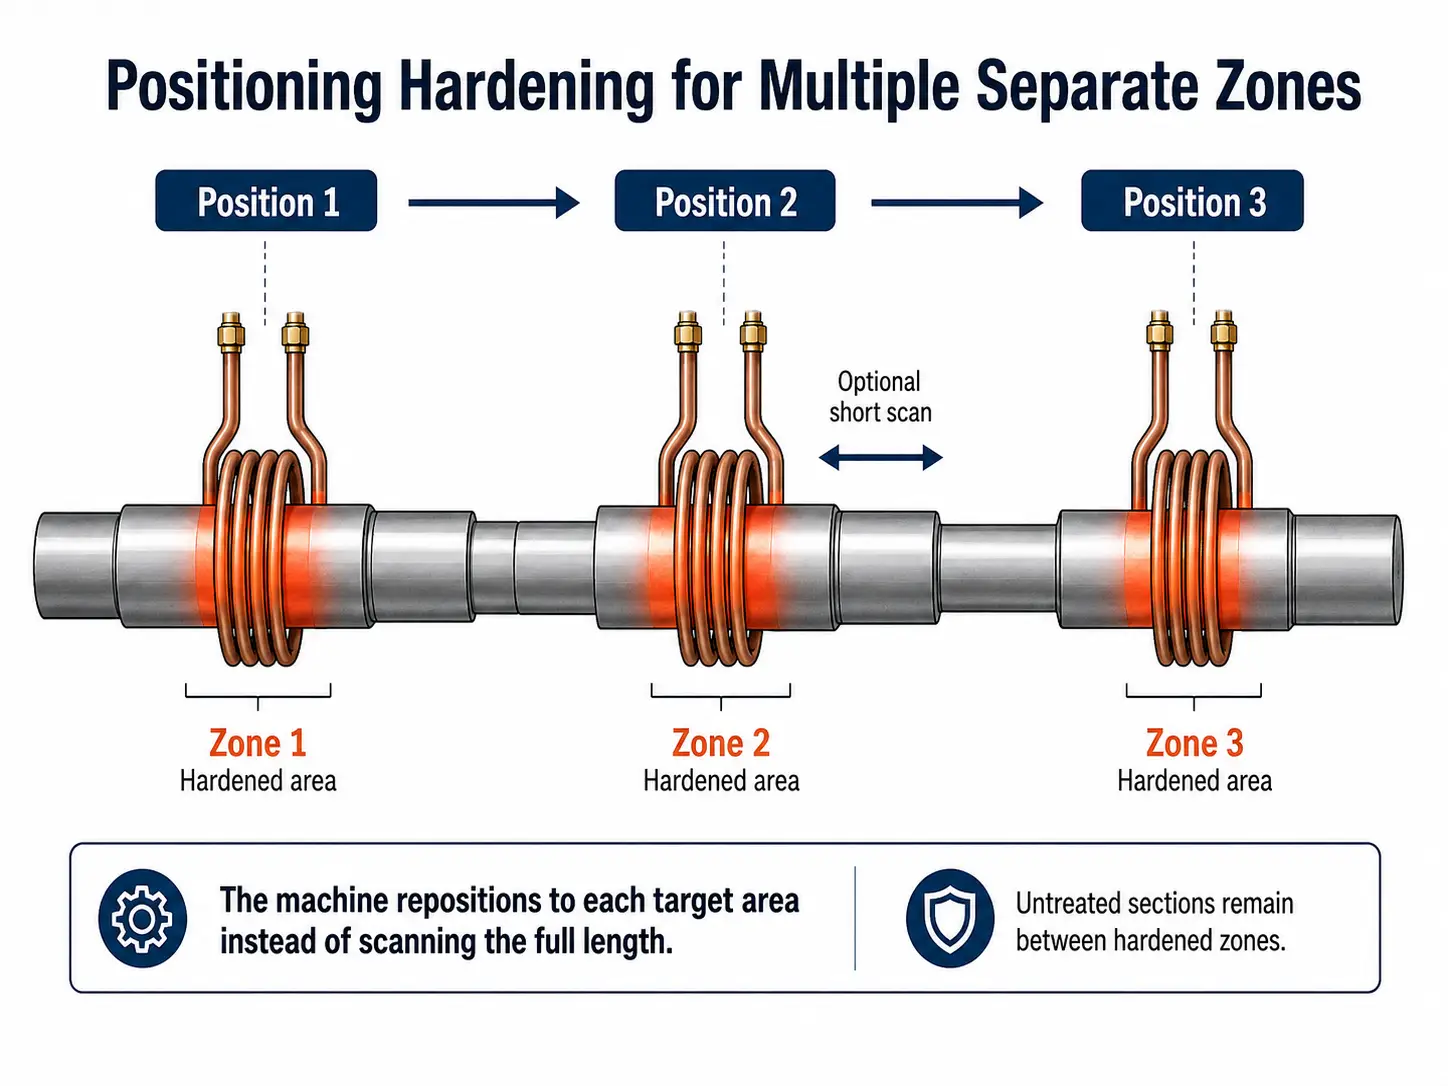
Nie ma większego powodu, aby skanować ciągle przez obszary, które nie wymagają utwardzania. Zamiast tego, maszyna CNC może przemieścić się do pierwszej strefy utwardzonej, wykonać wymagany cykl nagrzewania i hartowania, przemieścić się do następnej strefy, and repeat the process. Depending on the geometry, each selected zone may be hardened in position or by a short scanning movement. This is what we mean by positioning or positioning-scanning in the context of a CNC hardening machine.
Typical applications include components with:
- Several separate bearing surfaces or multiple journals
- Selected spline or working areas with untreated sections between them
- Different hardening requirements along the same workpiece
To jeden z powodów, dla których programowalne pozycjonowanie jest przydatne na maszynie do hartowania CNC: maszyna nie musi traktować komponentu jako jednej ciągłej powierzchni.
6. nie wybieraj procesu wyłącznie na podstawie geometrii
kusi, by zamienić wybór w prostą zasadę: krótka utwardzona powierzchnia = pojedyncze, długo utwardzona powierzchnia = skanowanie. to jest przydatne jako pierwsze wrażenie, ale dwa wały o podobnych wymiarach mogą wymagać różnych metod hartowania ze względu na materiał, wymagania dotyczące głębokości obudowy lub warunki produkcyjne są różne. główne czynniki należy brać pod uwagę.
geometrię elementu
średnicę, utwardzoną długość, ramion, rowki, zaokrąglenia, wpusty i zmiany przekroju poprzecznego – wszystko wpływa na konstrukcję cewek i sprzężenie elektromagnetyczne. geometrię wału w szczególności mogą wprowadzać zmiany sprzęgła, które cewka skaningowa musi uwzględnić.
wymagany wzór hartowania
pytanie nie dotyczy tylko długości części — dokładne położenie początkowe i zatrzymane strefy hartowanej ma znaczenie. Rysunek z zaznaczonym wymaganego obszaru utwardzania jest znacznie bardziej przydatny niż ogólna długość wału.
Materiał, moc i częstotliwość
Gatunek stali i wcześniejszy stan materiału wpływają na to, jak element reaguje na cykl nagrzewania i hartowania. Duży obszar nagrzewany jednocześnie może wymagać zupełnie innej mocy niż mały obszar nagrzewany stopniowo — to jeden z powodów, dla których systemów jednorazowego nagrzewania i skanujących nie należy porównywać wyłącznie pod względem rozmiaru maszyny lub mocy nominalnej. Częstotliwość wpływa na elektromagnetyczne i termiczne zachowanie procesu, ale nie powinno się wybierać na podstawie prostej zasady 'częstotliwość równa się głębokości nawęglania': geometrii, czas nagrzewania, gęstość mocy i reakcja materiału również mają znaczenie. Nie należy zakładać, że te same ustawienia maszyny dadzą tę samą głębokość nawęglania dla różnych elementów.
Hartowanie
Prawidłowo nagrzana część może nadal dawać nieakceptowalny wynik, jeśli rozmieszczenie hartowania nie odpowiada geometrii i wzorcowi nagrzewania. Jest to szczególnie ważne wokół progów, przejścia średnicy i inne obszary, gdzie zmienia się dostęp do rozpylania lub rozkład ciepła. Typowe wady związane z hartowaniem często wynikają z niedopasowania wzoru nagrzewania i sposobu chłodzenia.
Wymaganie produkcyjne
Czas cyklu, Wielkość partii, zmiany narzędzi i liczba typów części również wpływają na praktyczny wybór. Proces, który działa metalurgicznie, nie jest automatycznie najlepszym systemem produkcyjnym.
Jeśli wciąż ustalasz moc, częstotliwość, głębokość nagniatania, układ maszyny i wymagania procesu, zobacz nasz przewodnik o jak wybrać system hartowania indukcyjnego.
7. Trzy typowe scenariusze wałów
Różnicę łatwiej dostrzec na rzeczywistych układach części.
1. Jedna lokalna powierzchnia łożyska na wale
Tylko ograniczona sekcja wymaga hartowania. Jeśli geometria, wymagana głębokość nawęglania i dostępna moc pozwalają na równomierne nagrzanie całej docelowej strefy, proces jednorazowy lub inny proces o ustalonej pozycji może być praktycznym punktem wyjścia. Nie ma korzyści w skanowaniu całego wału, gdy większość z niego nie wymaga obróbki.
2. Długa ciągła zahartowana sekcja
Duża część powierzchni wału musi mieć ciągłą, utwardzoną warstwę. Skanowanie jest często bardziej praktycznym podejściem, ponieważ cewka przetwarza powierzchnię stopniowo, zamiast jednocześnie podgrzewać całą długość. Tutaj, prędkość skanowania i hartowanie stają się ważnymi parametrami procesu.
3. Kilka oddzielnych łożysk
Wał ma wiele stref hartowanych z nieprzetworzonymi sekcjami pomiędzy nimi. Bardziej odpowiedni może być proces pozycjonowania. Maszyna przechodzi z jednego zeszytu do następnego i wykonuje w każdym miejscu wymagany cykl hartowania. Jeśli pojedyncza strefa jest zbyt długa dla ogrzewania w stałej pozycji, tę strefę można również skanować.
Te trzy części mogą być wszystkie nazywane 'wałami',jednak mogą wymagać trzech różnych programów maszyny. Więcej na temat wyzwań związanych ze specyficznym hartowaniem wałów, znajdziesz w naszym artykule o hartowaniu indukcyjnym wałów.
8. Koła zębate wymagają osobnej dyskusji
Koła zębate to szczególny przypadek. W zależności od średnicy koła zębatego, geometrii zęba, wymagany wzorzec twardości a dostępna moc, hartowanie indukcyjne może obejmować obróbkę obejmującą całe koło lub przetwarzanie zęba po zębie — decyzje te różnią się na tyle od hartowania skanowego wału, że wymagają odrębnego podejścia. To rozróżnienie jest szczególnie ważne w przypadku dużych kół napędowych maszyn budowlanych; zobacz nasze porównanie skanowania pojedynczym strzałem vs. skanowania zęba po zębie dla kół napędowych.
9. Zacznij od utwardzonego obszaru, Nie model maszyny
Jeśli próbujesz zdecydować między skanowaniem pojedynczym strzałem, a hartowaniem pozycjonowanym, zacznij od rysunku części. Zaznacz dokładnie, gdzie powinna zaczynać i kończyć się utwardzona powierzchnia. Następnie określ materiał, wymiary obrabianego elementu, wymagana powierzchnia utwardzenia, twardość powierzchni, efektywna głębokość oskupy, ilość produkcyjna oraz wszelkie obszary, których nie należy utwardzać.
stamtąd, metoda ogrzewania, moc, częstotliwość, induktor, układ hartowania i ruch maszyny można rozpatrywać razem. Celem nie jest wybór hartowania jednorazowego czy skanowego, ponieważ jedna metoda brzmi bardziej zaawansowanie — chodzi o zastosowanie najprostszej metody, która może niezawodnie wytworzyć wymaganą utwardzoną strukturę na rzeczywistej części.
Klucz na wynos
● Hartowanie jednorazowe podgrzewa całą docelową powierzchnię w jednym cyklu. Najlepiej nadaje się do stref o ograniczonej lub średniej długości, gdzie jeden specjalnie zaprojektowany induktor może pokryć wymaganą powierzchnię, i gdzie dostępna moc wspiera jednoczesne ogrzewanie.
● Hartowanie skanowe stopniowo nagrzewa powierzchnię poprzez przesuwanie cewki i obrabianego elementu względem siebie. bardziej praktyczne dla długich, ciągłych stref hartowania, szczególnie na wałach i wydłużonych częściach.
● Utwardzanie pozycjonowanie przetwarza kilka oddzielnych stref w kolejności. Stosowane, gdy komponent ma wiele utwardzonych powierzchni z nieprzetworzonymi sekcjami pomiędzy nimi.
● Decyzja zaczyna się od rysunku części, nie od modelu maszyny. Materiał, geometrii, głębokość nagniatania, moc, częstotliwość, hartowanie i wymagania produkcyjne muszą być oceniane razem.
Często zadawane pytania
+ What is the difference between single-shot and scan induction hardening?
W utwardzaniu pojedynczym strzałem, the entire target area is heated in one cycle with no axial movement between the inductor and workpiece. W hartowaniu skaningowym, Induktor i przedmiot obrabiany poruszają się liniowo względem siebie, heating only a short section at any given moment while the heated surface is quenched progressively. Single-shot is typically used for localized zones; scanning is more practical for long continuous hardened surfaces.
+ Can one CNC machine perform both single-shot and scanning processes?
Tak. Maszynę do hartowania indukcyjnego CNC można zaprogramować do nagrzewania w stałej pozycji, ciągłego skanowania, lub skanowania pozycjonowanego z wieloma strefami. Ruch maszyny, moc, obroty i sekwencja hartowania są ustawiane zgodnie z programem detalu, co pozwala na stosowanie różnych metod na tym samym wyposażeniu.
+ When should I use positioning hardening instead of continuous scanning?
Hartowanie pozycjonowane jest odpowiednie, gdy komponent ma kilka oddzielonych stref wymagających hartowania, z niehartowanymi odcinkami pomiędzy nimi. Rather than scanning the entire length, the CNC machine moves from one zone to the next and runs the required hardening cycle at each location. Jeśli pojedyncza strefa jest zbyt długa dla ogrzewania w stałej pozycji, tę strefę można również skanować.
+ Does part length determine whether to use single-shot or scanning?
Part length gives a first impression, but it should not be the only factor. A long part can have a short local area suited to single-shot hardening. A short part can have a geometry or hardened pattern that makes scanning more appropriate. Materiał, głębokość nagniatania, power availability, częstotliwość i wymagania produkcyjne muszą być rozpatrywane razem — długość części nie jest taka sama jak długość i kształt utwardzanego obszaru.
Potrzebuję pomocy w wyborze odpowiedniego procesu hartowania?
Prześlij nam rysunek części z oznaczoną wymaganą powierzchnią utwardzenia. Nasi inżynierowie ocenią geometrię, Wymagania materiałowe i produkcyjne, aby zarekomendować odpowiednią metodę ogrzewania i konfigurację maszyny.


