
Một lần bắn so với. Gia cố cảm ứng quét: Khi nào nên sử dụng mỗi loại?
Một trục có thể chỉ cần tôi cứng một chỗ đỡ chịu lực. Một trục khác có thể cần bề mặt tôi cứng liên tục dọc theo phần lớn chiều dài. Trục thứ ba có thể có nhiều vùng riêng biệt cần xử lý khác nhau. Cả ba có thể tôi cứng cảm ứng, nhưng không nhất thiết cần cùng một quy trình.
Một trong những quyết định đầu tiên là cách làm nóng khu vực cần thiết: tất cả cùng lúc, từng bước bằng cách quét, hoặc theo chuỗi các vùng được bố trí riêng biệt. Không có quy tắc chung nào rằng phương pháp bắn đơn tốt hơn quét, hoặc ngược lại.
Phương pháp nào phù hợp với hình học và khu vực tôi cứng của bộ phận này?
1. Bắn đơn và Quét cứng: Sự khác biệt cơ bản
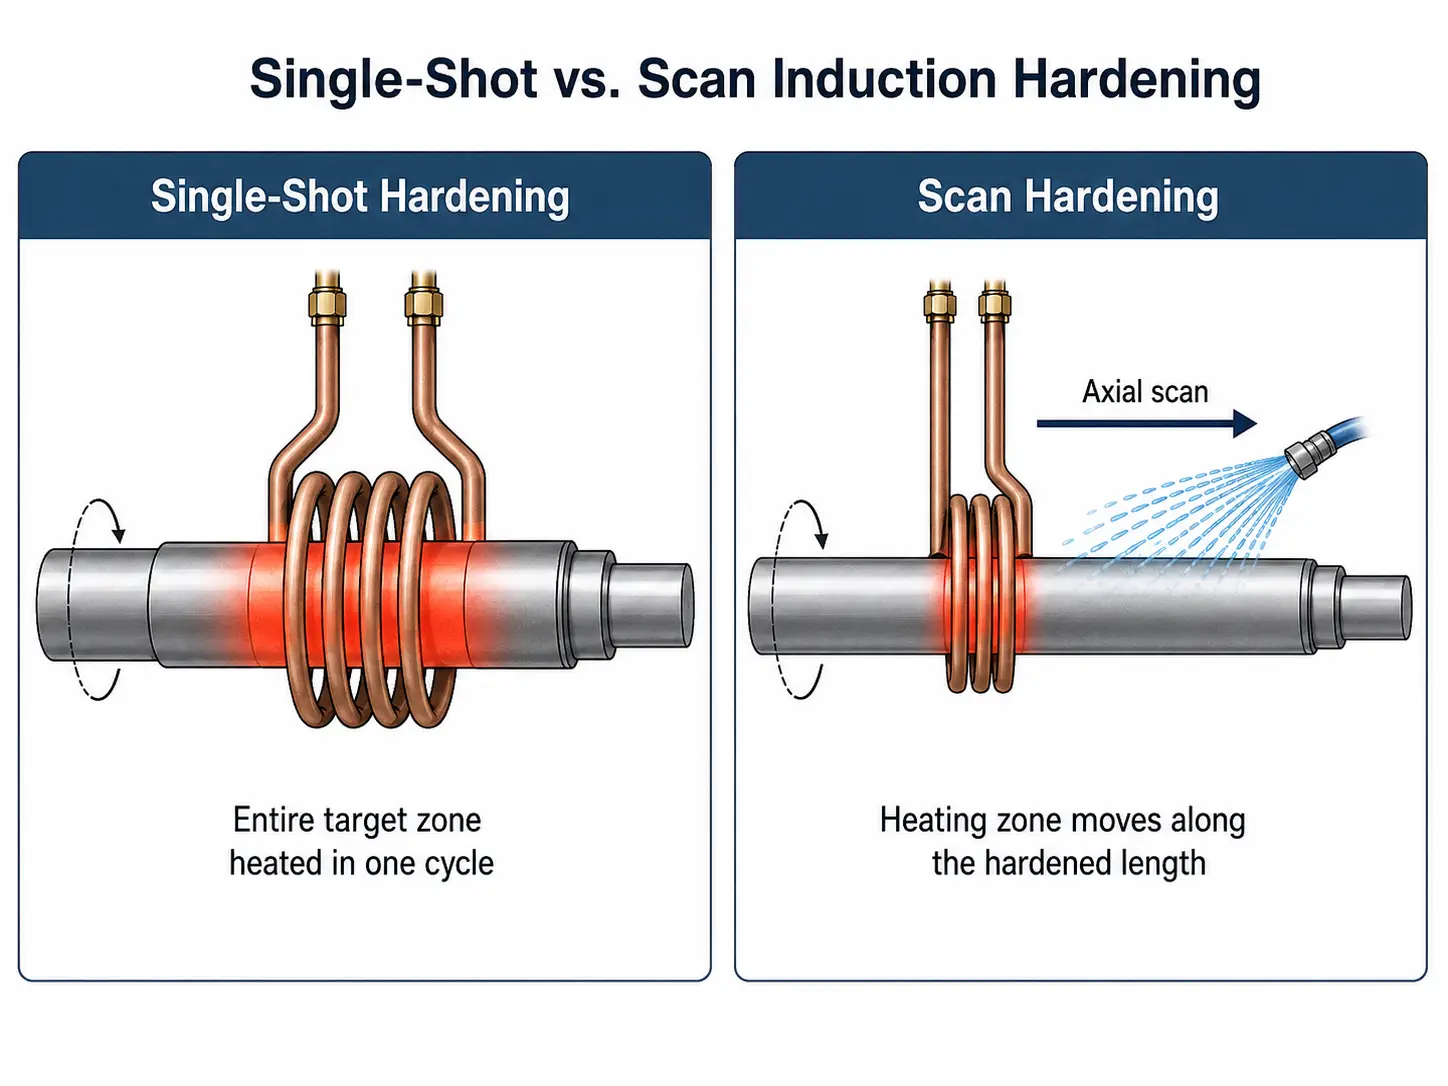
Trong làm cứng cảm ứng một lần, toàn bộ khu vực mục tiêu được làm nóng trong một chu kỳ gia nhiệt. Không có chuyển động quét trục giữa cuộn cảm và chi tiết trong quá trình gia nhiệt, mặc dù các bộ phận hình trụ thường được xoay. cuộn cảm được thiết kế quanh toàn bộ khu vực cần làm cứng.
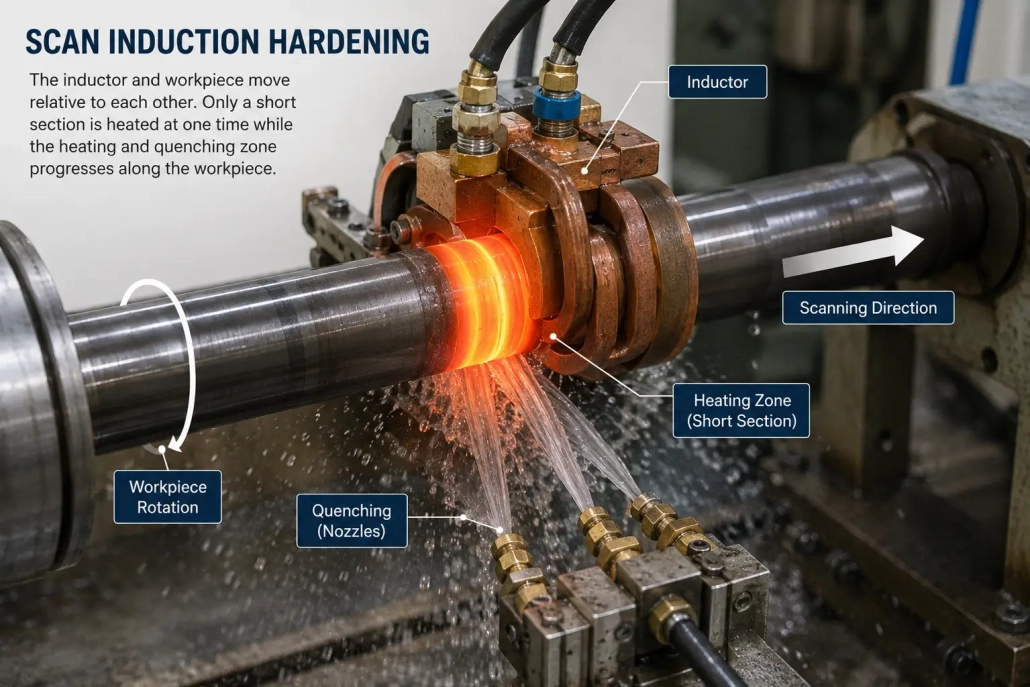
Trong làm cứng cảm ứng quét, cuộn cảm và phôi chuyển động tuyến tính với nhau. Chỉ một đoạn tương đối ngắn được làm nóng tại một thời điểm nhất định, và bề mặt được làm nóng thường được làm nguội khi quá trình tiến triển. Điều này làm cho việc quét trở nên thích hợp với các vùng cứng liên tục dài, đặc biệt trên trục, chốt và các thành phần kéo dài khác.
Đối với việc lựa chọn máy móc, sự phân biệt thực tế là rõ ràng: vùng cứng cần thiết có cần di chuyển qua vùng gia nhiệt hay không, hoặc có thể được làm nóng tại chỗ?
2. Khi Nguội Cứng Một Lần Có Ý Nghĩa
Nguội cứng một lần đáng để xem xét khi khu vực cần làm cứng có thể được bao phủ hợp lý bởi một cuộn cảm được thiết kế riêng. Một ví dụ điển hình là trục có bề mặt làm việc cục bộ thay vì chiều dài tôi cứng. Cuộn cảm bao quanh hoặc theo vùng cần thiết, chi tiết được làm nóng, và quá trình tôi sau đó.
Một cuộn cảm có hình dạng đặc biệt có thể được thiết kế xoay quanh sự thay đổi đường kính, vai trục, các thanh lọc hoặc các đặc điểm hình học khác. Điều này quan trọng vì những tính năng này thay đổi sự tương tác điện từ và phân bố nhiệt — một cuộn cảm quét đơn giản hoạt động tốt trên một phần hình trụ thẳng có thể hoạt động rất khác khi nó tiến gần một vai lớn hoặc một thay đổi đường kính đột ngột. Đây là một lý do thiết kế cuộn cảm và hình dạng chi tiết phải được đánh giá cùng nhau.
Do đó, làm cứng một lần thường được xem xét cho:
- Các vùng được làm cứng cục bộ hoặc có chiều dài vừa phải
- Trục một bậc và các chi tiết có nhiều thay đổi đường kính trong khu vực được gia nhiệt
- Các thành phần hình trụ có thể quay trong quá trình nung nóng
Cũng có một cân nhắc về công suất. Bởi vì toàn bộ khu vực mục tiêu được nung nóng cùng một lúc, Một quy trình bắn duy nhất có thể yêu cầu công suất tức thời nhiều hơn đáng kể so với quy trình quét xử lý cùng chiều dài được làm cứng một cách tuần tự. Quyết định không thể chỉ dựa vào hình dạng của chi tiết.
3. Khi nào tôi luyện cảm ứng quét trở nên thực tế hơn
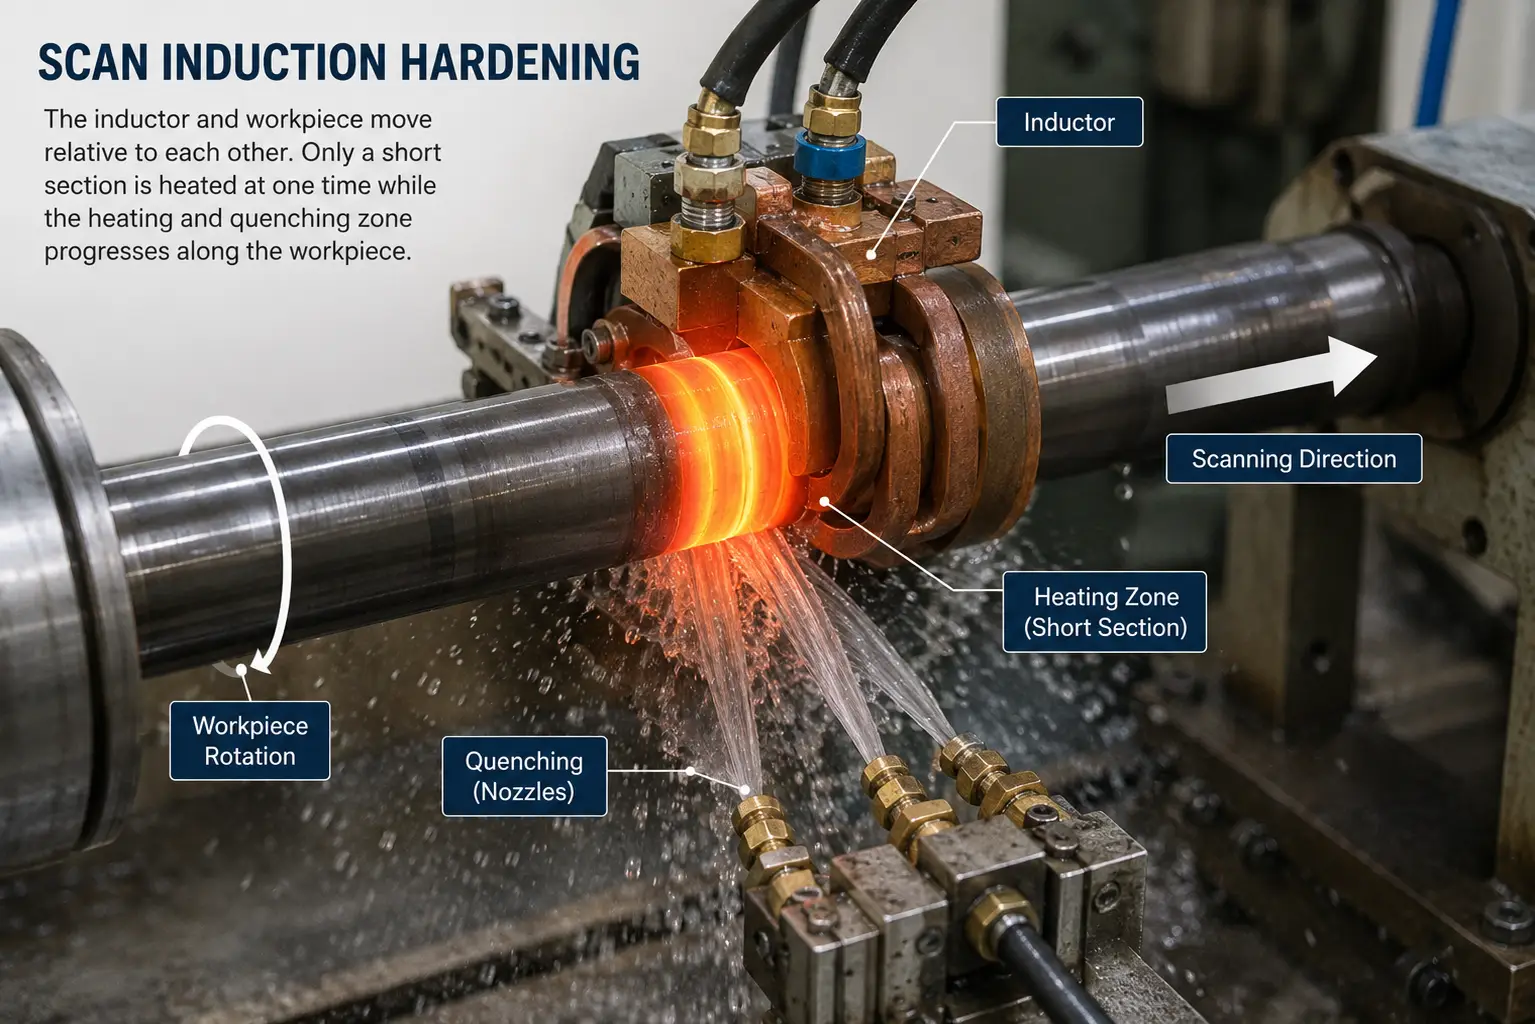
Bây giờ hãy xem xét một trục dài với bề mặt cứng liên tục chạy dọc theo một phần lớn chiều dài của nó. Cố gắng bao phủ toàn bộ khu vực đó chỉ với một cuộn cảm có thể không khả thi. Với việc quét, hệ thống cảm ứng tập trung năng lượng gia nhiệt vào một diện tích nhỏ hơn và di chuyển vùng gia nhiệt dọc theo chi tiết. Đối với các chi tiết hình trụ, quay cũng thường được sử dụng trong quá trình quét để giúp đạt được mẫu gia nhiệt chu vi cần thiết.
Gia cố quét thường được xem xét:
- Trục dài và các thành phần hình trụ với các phần cứng mở rộng
- Con lăn và các bộ phận kéo dài tương tự
- Các ứng dụng mà việc làm nóng toàn bộ chiều dài mục tiêu cùng lúc sẽ yêu cầu cuộn cảm hoặc mức công suất không thực tế
Tốc độ quét quan trọng. Nếu mối quan hệ giữa công suất và tốc độ di chuyển thay đổi, chu trình nhiệt mà bề mặt trải qua cũng thay đổi. Vị trí làm nguội và thời gian trì hoãn làm nguội phải phù hợp với quá trình làm nóng. Công suất, tần số, tốc độ quét, quay, Thiết kế cuộn cảm và quá trình làm nguội phải hoạt động như một quy trình thống nhất. Đối với sản xuất lặp lại, Đây là một lý do tại sao một hệ thống tôi cứng cảm ứng CNC hữu ích: vị trí, Khoảng cách di chuyển, tốc độ chuyển động, sự quay và chu trình nung/ủ có thể được kiểm soát như một phần của chương trình máy.
4. Một lần bắn so với. Xem nhanh về tôi cứng quét
| Yếu tố | Tôi cứng một lần bắn | Tôi cứng quét |
|---|---|---|
| Phương pháp nung | Toàn bộ vùng mục tiêu được nung trong một chu trình | Vùng mục tiêu được tôi cứng dần dần |
| Chuyển động theo trục trong khi nung | Thông thường không có chuyển động tương đối theo trục | Cần có chuyển động tịnh tiến tương đối |
| Quay chi tiết | Thường được sử dụng cho các chi tiết hình trụ | Thường được sử dụng cho các chi tiết hình trụ |
| Vùng cứng điển hình | Cục bộ ở các khu vực dài vừa phải | Các khu vực dài liên tục |
| Cuộn cảm | Thường được thiết kế quanh vùng mục tiêu hoàn chỉnh | Thường làm nóng phần chuyển động ngắn hơn |
| Yêu cầu công suất | Có thể yêu cầu công suất tức thời cao hơn | Công suất gia nhiệt tập trung vào khu vực nhỏ hơn |
| Chuyển động của máy | Hạn chế tương đối trong quá trình gia nhiệt | Vị trí quét và tốc độ là các biến số quy trình |
| Thay đổi đường kính phức tạp | Cuộn cảm có hình dạng có thể có lợi thế | Khớp nối có thể trở nên khó khăn khi hình học thay đổi đáng kể |
| Thách thức quy trình chính | Thiết kế cuộn dây, Định vị và đồng đều gia nhiệt | Phối hợp gia nhiệt, chuyển động và tôi luyện |
Bảng này hữu ích cho việc so sánh ban đầu, nhưng không nên sử dụng làm bảng lựa chọn cuối cùng. Một chi tiết dài vẫn có thể có một vùng cục bộ ngắn phù hợp với tôi cứng một lần. Một chi tiết ngắn có thể có hình dạng hoặc mẫu tôi cứng khiến phương pháp khác phù hợp hơn. Chiều dài của chi tiết không giống với chiều dài và hình dạng của vùng được tôi cứng.
5. Nếu chi tiết có nhiều vùng được tôi cứng riêng biệt thì sao?
Một số thành phần không phù hợp hoàn toàn với việc so sánh quét một lần so với quét liên tục. Xem xét một trục có ba ổ trục cần tôi cứng, trong khi các phần giữa chúng nên giữ nguyên trạng thái chưa tôi.
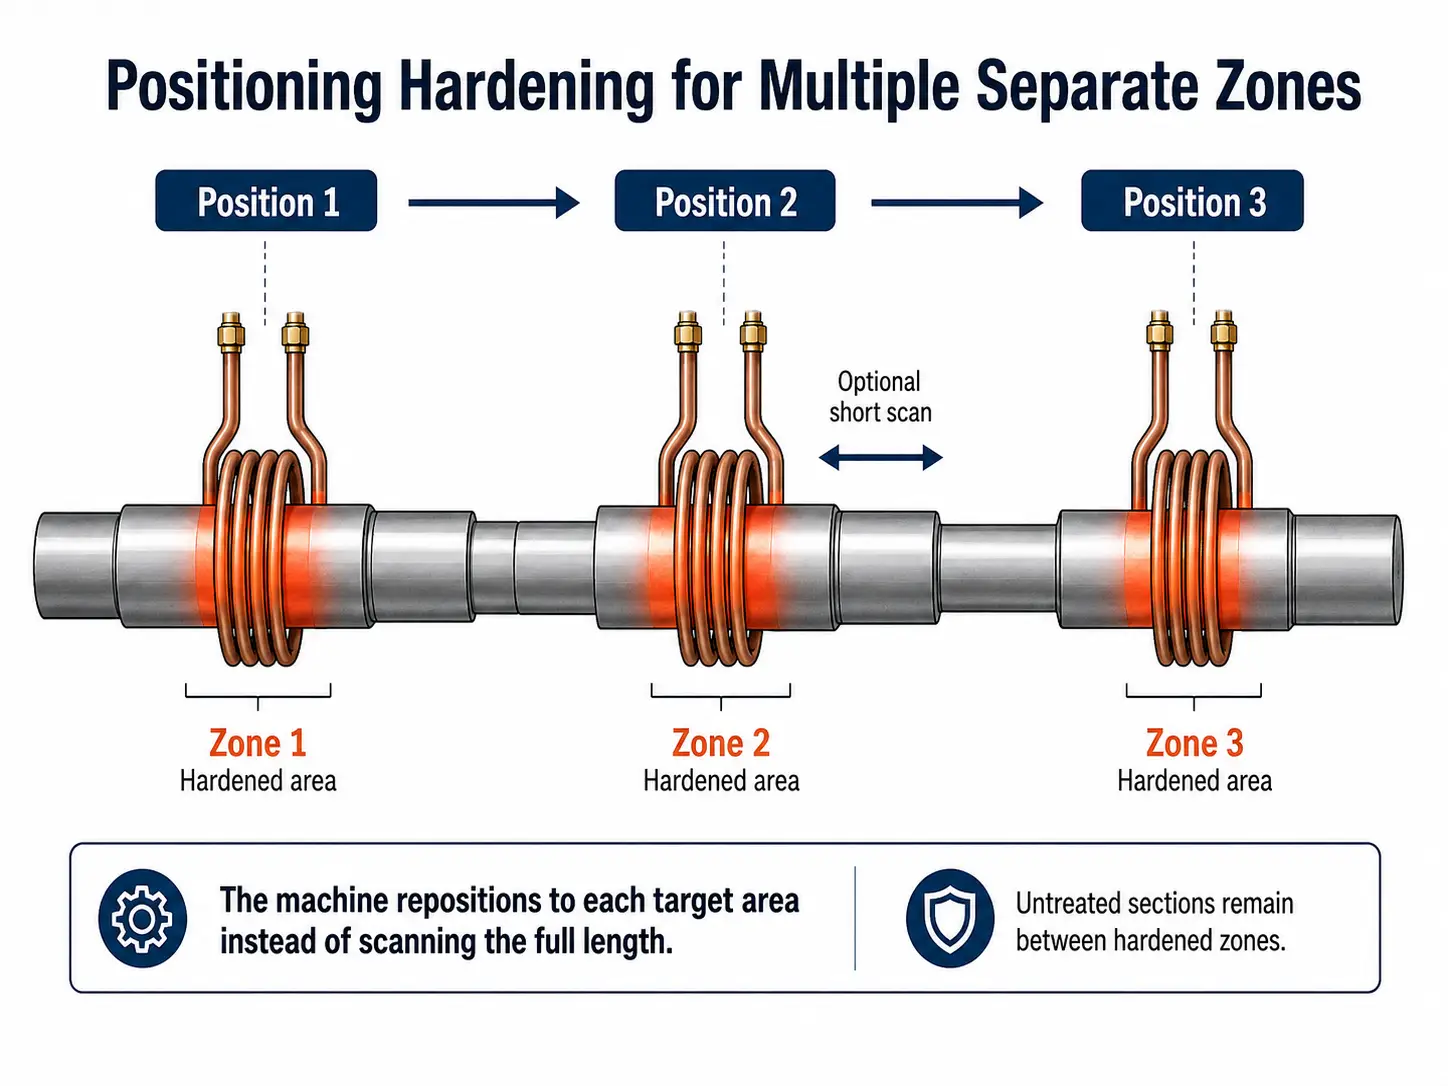
Không có lý do gì để quét liên tục qua các vùng không cần tôi cứng. Thay vào đó, máy CNC có thể di chuyển đến vùng tôi cứng đầu tiên, thực hiện chu trình gia nhiệt và tôi cần thiết, định vị lại đến vùng tiếp theo, và lặp lại quá trình. Tùy theo hình học, mỗi vùng được chọn có thể được làm cứng tại vị trí hoặc bằng một chuyển động quét ngắn. Đây là ý chúng tôi là định vị hoặc định vị-quét trong bối cảnh máy gia cố CNC.
Các ứng dụng điển hình bao gồm các linh kiện với:
- Nhiều bề mặt chịu lực riêng biệt hoặc nhiều gioăng
- Các vùng spline hoặc khu vực làm việc được chọn có các tiết diện chưa xử lý giữa chúng
- Yêu cầu làm cứng khác nhau dọc theo cùng một chi tiết
Đây là một trong những lý do tại sao định vị lập trình được hữu ích trên một máy tôi luyện CNC: máy không cần phải xử lý chi tiết như một bề mặt liên tục.
6. KHÔNG CHỌN QUY TRÌNH CHỈ DỰA TRÊN HÌNH HỌC
Thật hấp dẫn khi biến lựa chọn thành một quy tắc đơn giản: khu vực cứng ngắn = một lần xử lý, khu vực cứng dài = quét. Điều đó hữu ích một cách ấn tượng ban đầu, nhưng hai trục có kích thước tương tự có thể cần các phương pháp tôi luyện khác nhau vì vật liệu của chúng, Yêu cầu độ sâu trường hợp hoặc điều kiện sản xuất là khác nhau. Các yếu tố chính nên được xem xét cùng nhau.
Hình dạng chi tiết gia công
Đường kính, Chiều dài đã tôi cứng, vai trục, rãnh, Gờ nối, Rãnh then và sự thay đổi tiết diện đều ảnh hưởng đến thiết kế cuộn cảm và sự ghép điện từ. Hình dạng trục Đặc biệt có thể gây ra sự thay đổi ghép mà một cuộn quét phải thích ứng.
Mẫu đã tôi cứng yêu cầu
Câu hỏi không chỉ là chi tiết dài bao nhiêu — vị trí bắt đầu và kết thúc chính xác của vùng đã tôi cứng cũng quan trọng. Một bản vẽ với khu vực cần tôi cứng được đánh dấu sẽ hữu ích hơn nhiều so với chiều dài trục tổng thể.
Vật liệu, công suất và tần số
Cấp thép và điều kiện vật liệu trước đó ảnh hưởng đến cách bộ phận phản ứng với chu kỳ nung nóng và tôi cứng. Một khu vực lớn được nung nóng đồng thời có thể yêu cầu công suất rất khác so với một khu vực nhỏ được nung nóng dần — đây là một lý do tại sao hệ thống bắn một lần và quét không nên chỉ so sánh dựa trên kích thước máy hoặc công suất định mức. Tần số ảnh hưởng đến hành vi điện từ và nhiệt của quá trình, nhưng không nên chọn theo quy tắc đơn giản 'tần số bằng chiều sâu lớp bề mặt': hình học, thời gian gia nhiệt, mật độ công suất và phản ứng vật liệu cũng quan trọng. không nên giả định rằng cùng một cài đặt máy sẽ tạo ra cùng một chiều sâu lớp bề mặt trên các bộ phận khác nhau.
Làm nguội nhanh
Một chi tiết được gia nhiệt đúng cách vẫn có thể tạo ra kết quả không chấp nhận được nếu sắp xếp làm mát không phù hợp với hình học và mô hình gia nhiệt. Điều này đặc biệt quan trọng xung quanh vai, chuyển tiếp đường kính và các khu vực khác nơi việc tiếp cận phun hoặc phân phối nhiệt thay đổi. Các khiếm khuyết phổ biến liên quan đến tôi luyện thường xuất phát từ sự không phù hợp giữa mẫu nhiệt và việc cung cấp môi chất làm nguội.
Yêu cầu sản xuất
Thời gian chu trình, kích thước lô, thay đổi công cụ và số loại chi tiết cũng ảnh hưởng đến lựa chọn thực tế. Một quy trình hoạt động về mặt luyện kim chưa chắc đã là hệ thống sản xuất tốt nhất.
Nếu bạn vẫn đang xác định công suất, tần số, độ sâu thấm carbon, sắp xếp máy móc và yêu cầu quy trình, xem hướng dẫn của chúng tôi về cách chọn hệ thống làm cứng cảm ứng.
7. Ba tình huống trục phổ biến
Sự khác biệt trở nên dễ thấy hơn với bố trí các bộ phận thực tế.
1. Một bề mặt ổ trục tại chỗ trên trục
Chỉ cần làm cứng một phần hạn chế. Nếu hình học, độ sâu thấm cần thiết và công suất sẵn có cho phép toàn bộ vùng mục tiêu được nung đều, một quá trình bắn một lần hoặc quá trình cố định vị trí khác có thể là điểm khởi đầu thực tiễn. Không có lợi khi quét toàn bộ trục khi phần lớn không cần xử lý.
2. Một đoạn dài được làm cứng liên tục
Một phần lớn bề mặt trục phải có lớp cứng liên tục. Quét thường là phương pháp thực tế hơn vì cuộn cảm xử lý bề mặt một cách tuần tự thay vì làm nóng toàn bộ chiều dài cùng lúc. Ở đây, Tốc độ quét và tôi nước trở thành các tham số quy trình quan trọng.
3. Một số trụ ổ bi tách rời nhau
Trục có nhiều vùng cứng với các phần chưa xử lý giữa chúng. Một quy trình định vị có thể phù hợp hơn. Máy di chuyển từ tạp chí này sang tạp chí khác và chạy chu trình làm cứng cần thiết tại mỗi vị trí. Nếu một vùng riêng lẻ quá dài đối với việc làm nóng ở vị trí cố định, vùng đó cũng có thể được quét.
Ba bộ phận này đều có thể được gọi là 'trục',tuy nhiên chúng có thể yêu cầu ba chương trình máy khác nhau. Để biết thêm về những thách thức làm cứng đặc thù cho trục, xem bài viết của chúng tôi về làm cứng cảm ứng trục.
8. Bánh răng Cần Thảo Luận Riêng
Bánh răng là một trường hợp đặc biệt. Tùy thuộc vào đường kính bánh răng, hình dạng răng, mẫu độ cứng yêu cầu và công suất sẵn có, tôi luyện cảm ứng có thể bao gồm xử lý bao quanh hoặc xử lý từng răng — các quyết định này khác đủ so với tôi luyện quét trục nên xứng đáng được xử lý riêng. sự khác biệt này đặc biệt quan trọng đối với bánh lái máy xây dựng lớn; xem so sánh của chúng tôi về quét một lần so với. quét từng răng cho bánh lái.
9. Bắt đầu với khu vực cứng, Không phải Mẫu Máy
Nếu bạn đang cố gắng quyết định giữa quét một lần, và tôi luyện định vị, bắt đầu với bản vẽ chi tiết bộ phận. Đánh dấu chính xác vị trí bắt đầu và kết thúc của bề mặt đã làm cứng. Sau đó xác định vật liệu, kích thước chi tiết, diện tích gia cố cần thiết, độ cứng bề mặt, độ sâu vỏ hiệu quả, số lượng sản xuất và bất kỳ khu vực nào không được làm cứng.
Từ đó, phương pháp gia nhiệt, quyền lực, tần số, cuộn cảm, sắp xếp nguội và chuyển động máy có thể được xem xét cùng nhau. Mục tiêu không phải là chọn tôi luyện một lần hay quét vì một phương pháp nghe có vẻ tiên tiến hơn — mà là sử dụng quy trình đơn giản nhất có thể tạo ra mẫu tôi luyện cần thiết một cách đáng tin cậy trên chi tiết thực tế.
Chìa khóa mang đi
● Tôi luyện một lần làm nóng toàn bộ khu vực mục tiêu trong một chu trình. Phù hợp nhất với các vùng cục bộ hoặc có độ dài vừa phải mà một cuộn cảm thiết kế đặc biệt có thể bao phủ được toàn bộ khu vực cần thiết, và nơi công suất sẵn có hỗ trợ việc làm nóng đồng thời.
● Tôi luyện quét nhiệt bề mặt dần dần bằng cách di chuyển cuộn cảm và chi tiết so với nhau. Thực tế hơn cho các vùng tôi dài liên tục, đặc biệt trên trục và các chi tiết dài.
● Tôi vị trí xử lý nhiều vùng riêng biệt theo trình tự. Sử dụng khi một chi tiết có nhiều vùng được tôi cứng với các phần chưa xử lý ở giữa.
● Quyết định bắt đầu từ bản vẽ chi tiết, không phải từ mô hình máy. Vật liệu, hình học, độ sâu thấm carbon, quyền lực, tần số, yêu cầu về tôi và sản xuất phải được đánh giá cùng nhau.
Câu hỏi thường gặp
+ Sự khác biệt giữa làm cứng cảm ứng một lần chụp và quét cảm ứng là gì?
Trong tôi cứng một lần, toàn bộ vùng mục tiêu được làm nóng trong một chu trình mà không có chuyển động trục giữa cuộn cảm và chi tiết. Trong tôi cứng quét, cuộn cảm và phôi chuyển động tuyến tính với nhau, chỉ làm nóng một đoạn ngắn vào bất kỳ thời điểm nào trong khi bề mặt được làm nóng được tôi lạnh dần dần. Tôi cứng một lần thường được sử dụng cho các vùng cục bộ; Tôi cứng quét thực tế hơn cho các bề mặt cứng dài liên tục.
+ Một máy CNC có thể thực hiện cả quá trình quét một lần và quét không??
Có. Một máy tôi cứng cảm ứng CNC có thể được lập trình cho gia nhiệt ở vị trí cố định, quét liên tục, hoặc định vị-quét với nhiều vùng. Chuyển động của máy, quyền lực, quay và trình tự tôi luyện được đặt theo chương trình của chi tiết, cho phép sử dụng các phương pháp khác nhau trên cùng một thiết bị.
+ Khi nào tôi nên sử dụng tính năng tăng cường định vị thay vì quét liên tục?
Tôi cứng theo vị trí phù hợp khi một chi tiết có nhiều vùng tách rời nhau cần được tôi cứng, với các phần chưa xử lý giữa chúng. Thay vì quét toàn bộ chiều dài, máy CNC di chuyển từ vùng này sang vùng tiếp theo và chạy chu trình đông cứng cần thiết tại mỗi vị trí. Nếu một vùng riêng lẻ quá dài đối với việc làm nóng ở vị trí cố định, vùng đó cũng có thể được quét.
+ Độ dài chi tiết có quyết định nên sử dụng chế độ chụp một lần hay quét không??
Chiều dài phần mang lại ấn tượng đầu tiên, nhưng nó không phải là yếu tố duy nhất. Một phần dài có thể có một khu vực cục bộ ngắn phù hợp với việc làm cứng một lần. Một phần ngắn có thể có hình học hoặc mẫu cứng giúp việc quét phù hợp hơn. Vật liệu, độ sâu thấm carbon, nguồn điện sẵn có, Tần số và yêu cầu sản xuất phải được xem xét cùng nhau — chiều dài của chi tiết không phải là chiều dài và hình dạng của khu vực được tôi cứng.
Cần hỗ trợ chọn quy trình tôi cứng phù hợp?
Gửi cho chúng tôi bản vẽ chi tiết với khu vực tôi cứng cần thiết. Kỹ sư của chúng tôi sẽ đánh giá hình dáng, yêu cầu vật liệu và sản xuất để đề xuất phương pháp gia nhiệt và cấu hình máy phù hợp.


