
Tempra ad induzione delle ruote motrici per macchine movimento terra: Tempra singola contro. Scansione Dente per Dente — Come Scegliere
Le ruote motrici dei macchinari da costruzione sopportano enormi carichi alternati in ambienti operativi difficili. La resistenza alla fatica alla radice del dente determina direttamente la durata di servizio dell'intero componente, rendendo la scelta del processo di tempra ad induzione una decisione con conseguenze operative a lungo termine. Questo articolo confronta i due approcci dominanti — tempra a colpo singolo e scansione dente per dente — in termini di requisiti energetici, selezione della frequenza, caratteristiche dello strato temprato, ed economia della produzione, così da poter prendere una decisione informata per la vostra linea di produzione.
📋 Indice dei contenuti
1. Processo di indurimento a colpo singolo
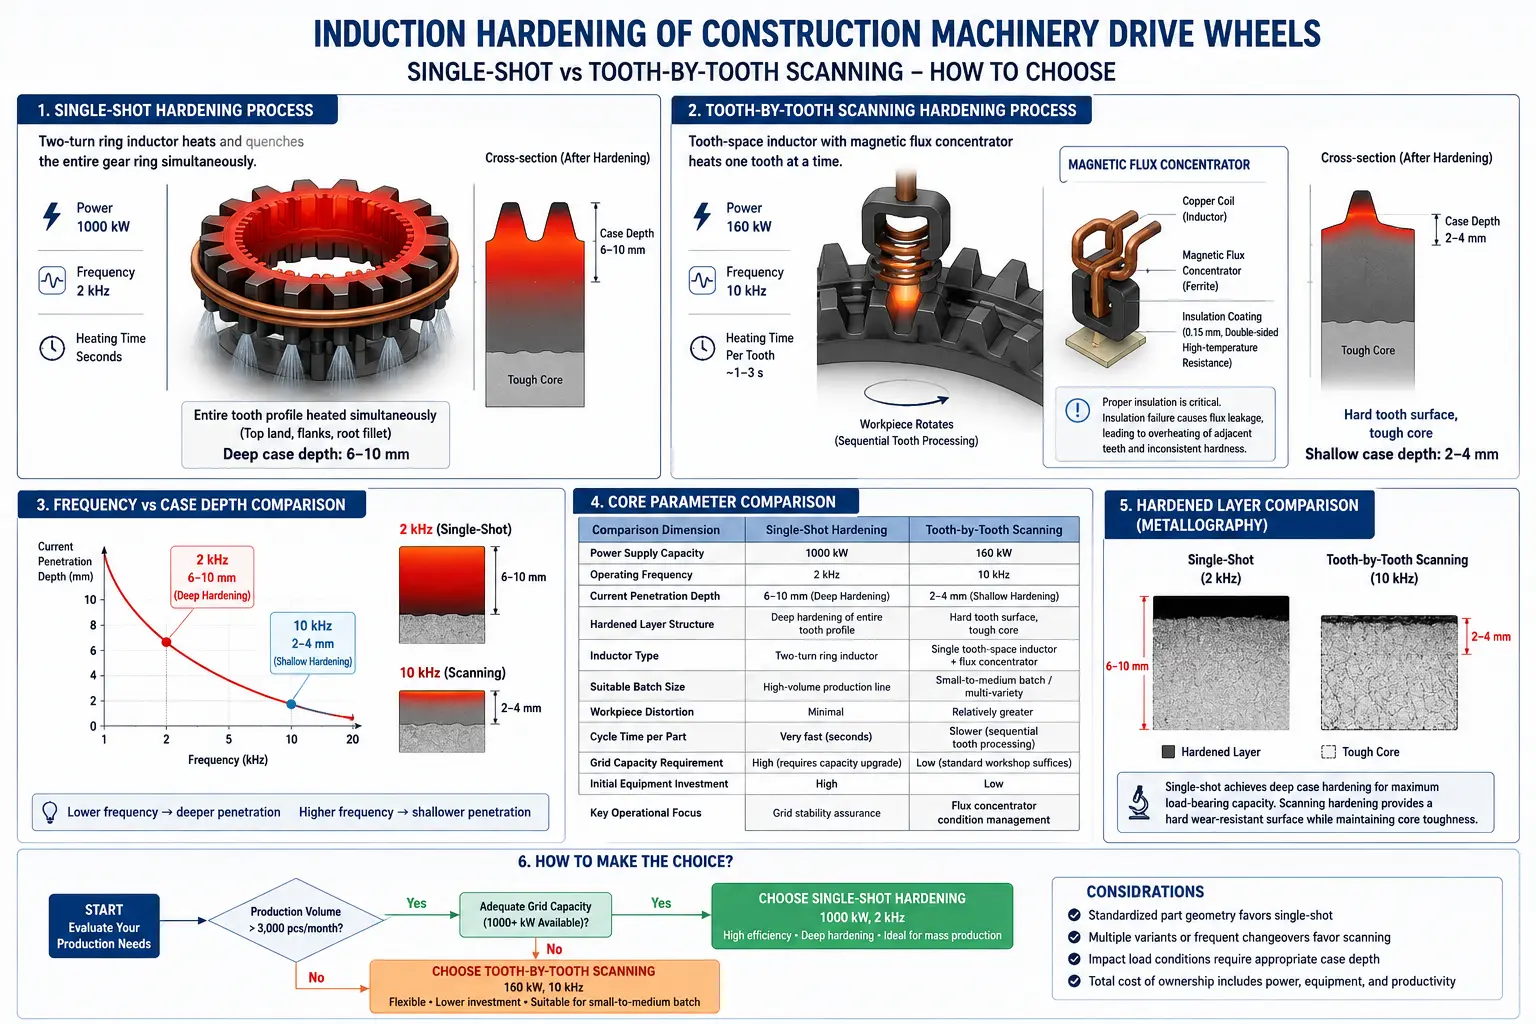
La configurazione ideale è un 1000 alimentatore a media frequenza che funzioni approssimativamente 2 kHz, usando un induttore a due giri per riscaldare e raffreddare simultaneamente l'intero anello dentato. La selezione della frequenza determina direttamente la profondità e la distribuzione dello strato indurito. Il 2 La corrente a media frequenza in kHz garantisce una penetrazione profonda (tipicamente nell'intervallo di 6–10 mm), consentendo un indurimento profondo sincrono dell'intero profilo dentale — inclusa la punta del dente, fianchi dei denti, e zona di transizione della radice. Questo è criticamente importante per le ruote motrici di macchinari da costruzione soggette a enormi carichi alternati, poiché la resistenza alla fatica alla radice del dente determina direttamente la durata di vita del componente.
Caratteristiche principali
- Densità di potenza estremamente elevata consente di completare il riscaldamento in pochi secondi
- Il breve tempo di riscaldamento minimizza la conduzione del calore verso il nucleo, risultando in distorsione minima del pezzo e una minima ossidazione superficiale
- Ideale per linee di produzione ad alto volume
- Avviso critico: Non compensare una potenza di rete insufficiente riducendo la potenza e prolungando forzatamente il tempo di riscaldamento — questo causa un sostanziale trasferimento di calore nel nucleo dell'ingranaggio, portando a perforazione e grave deformazione
2. Processo di indurimento a scansione dente per dente
Il requisito di potenza è solo 160 kW, con una frequenza di circa 10 kHz. L'induttore deve essere equipaggiato con un concentrator di flusso magnetico per forzare la concentrazione del campo magnetico all'interno di un singolo spazio tra denti. Questo processo richiede che lo strato di isolamento del concentrator di flusso magnetico abbia uno spessore di 0.15 mm con isolamento resistente al calore su entrambi i lati — se l'isolamento fallisce, la perdita di flusso magnetico causerà un innalzamento di temperatura anormale negli spazi tra denti adiacenti, compromettendo direttamente la coerenza della qualità di tempera.
Riguardo alla frequenza, la 10 La corrente a kHz fornisce una profondità di penetrazione più superficiale (tipicamente 2–4 mm). Combinata con l'effetto di concentrazione del campo magnetico del concentratore di flusso, l'energia è precisamente confinata alla superficie di un singolo dente, producendo uno strato indurito relativamente superficiale ma estremamente duro (raggiungendo tipicamente HRC 58–62). Questo previene efficacemente che il nucleo del dente diventi fragile e mantiene la tenacità del nucleo. Questa “scoria dura + nucleo tenace” la microstruttura ha un significativo valore ingegneristico per le ruote motrici soggette a carichi d'urto.
Caratteristiche principali
- Basso investimento iniziale in attrezzature con requisiti modesti di capacità della rete di fabbrica
- Ben adatto per lotti di piccole e medie dimensioni o complessi, produzione flessibile multi-varietà
- Produce una “scoria dura + nucleo tenace” microstruttura ideale per ruote motrici soggette a carichi d'urto
- Svantaggio: I denti vengono temprati in sequenza,, risultando in un ciclo di produzione complessivo più lento
3. Confronto dei parametri principali tra i due processi
La tabella sottostante riassume le principali differenze in tutte le dimensioni critiche. Diverse combinazioni di frequenza, energia, tempo di riscaldamento, e la geometria della bobina producono distribuzioni dello strato indurito marcatamente diverse sullo stesso pezzo — questa è la ragione fondamentale per cui i due processi differiscono significativamente nella configurazione della frequenza. (Riferimento: Gear Solutions — Induction Gear Hardening Part 2)
| Dimensione del confronto | A colpo singolo | Scansione dente per dente |
|---|---|---|
| Capacità di alimentazione | 1000 kW | 160 kW |
| Frequenza operativa | 2 kHz | 10 kHz |
| Profondità di penetrazione della corrente | 6–10 mm (indurimento profondo) |
2–4 mm (indurimento superficiale) |
| Struttura dello strato indurito | Indurimento profondo dell'intero profilo del dente | Superficie del dente dura, nucleo tenace |
| Tipo di induttore | Induttore ad anello a due spire | Induttore a singolo spazio dentale + concentratore di flusso |
| Dimensione adatta del lotto | Linea di produzione ad alto volume | Lotto piccolo-medio / Multivarietà |
| Distorsione del pezzo | Minimo | Relativamente maggiore |
| Tempo di ciclo per parte | Molto veloce (secondi) | Più lento (Elaborazione sequenziale dei denti) |
| Requisito di capacità della rete | Alta (richiede un aggiornamento della capacità) | Basso (Basta l'officina standard) |
| Investimento iniziale nell'attrezzatura | Alta | Basso |
| Focus operativo chiave | Garanzia della stabilità della rete | Gestione delle condizioni del concentratore di flusso |
4. Come fare la scelta
Se la fabbrica persegue operazioni ad alta produzione e standardizzate, scegli il 1000 Processo a singolo colpo kW e ammortizzare i costi delle attrezzature tramite alta efficienza. Se la fabbrica gestisce lotti da piccoli a medi, più varianti di ingranaggi, o ha capacità della rete limitata, la 160 il processo di scansione dente per dente kW offre un investimento iniziale inferiore e maggiore flessibilità produttiva senza richiedere aggiornamenti infrastrutturali.
Oltre a questi due fattori principali, considerare anche: (1) la complessità della geometria dei pezzi — ingranaggi con profili di denti irregolari o accesso limitato possono favorire la scansione; (2) Requisiti di uniformità della specifica di durezza — il singolo colpo offre risultati più coerenti su tutto l'anello degli ingranaggi; (3) Crescita futura della produzione — se i volumi sono previsti in aumento sostanziale, Investire in un singolo colpo iniziale può ridurre il costo per pezzo nel corso del ciclo di vita dell'equipaggiamento.
FAQ: Domande comuni sull'indurimento per induzione delle ruote motrici
D1: Quando dovrei scegliere il colpo singolo rispetto alla scansione dente per dente?
Scegliere il colpo singolo (1000 kW, 2 kHz) quando hai produzione ad alto volume (migliaia di unità al mese), una rete elettrica in grado di supportare 1000+ kW, e geometrie delle parti standardizzate. Scegli la scansione dente per dente (160 kW, 10 kHz) per lotti medio-piccoli, capacità della rete limitata, o quando si lavorano più varianti di ingranaggi sulla stessa linea di produzione.
Q2: Perché la frequenza è diversa tra i due processi?
La frequenza controlla direttamente la profondità di penetrazione corrente. A 2 kHz, la corrente penetra 6–10 mm, ottenere un indurimento profondo su tutto il profilo del dente: essenziale per le ruote motrici per carichi pesanti. A 10 kHz, la penetrazione è 2–4 mm, producendo una superficie dura e resistente all'usura mantenendo resistente il nucleo del dente. Più profondo non è sempre meglio; la scelta dipende dalle condizioni di carico e dall'analisi della modalità di guasto.
Q3: Quanto è critico il concentratore di flusso magnetico nella scansione dell'indurimento?
È assolutamente critico. Senza un concentratore di flusso che funzioni correttamente, il campo magnetico si disperde oltre lo spazio dentale target, riscaldando i denti adiacenti e compromettendo la coerenza della durezza. Il 0.15 il rivestimento isolante di mm con resistenza alla temperatura su entrambi i lati è un punto chiave di controllo qualità — ispezionalo regolarmente come parte del tuo programma di manutenzione preventiva.
Q4: Quali problemi di qualità dovrei osservare in produzione?
Per il colpo singolo: monitorare stabilità della tensione di rete, poiché le fluttuazioni influenzano direttamente la costanza del riscaldamento. Per la scansione: controllare regolarmente integrità dell'isolamento del concentratore di flusso, allineamento della bobina con il dente, e uniformità della velocità di scansione. Entrambi i processi richiedono test periodici della durezza e misurazione della profondità del trattamento per convalidare la stabilità del processo. Implementare un programma di controllo statistico del processo (SPC) per rilevare la deviazione prima che produca pezzi non conformi.
Contattaci per una consulenza applicativa gratuita
Se avete bisogno di una soluzione di tempra a induzione su misura per componenti specifici, si prega di contattare il nostro team di ingegneri per una valutazione tecnica. I nostri ingegneri possono fornire a valutazione gratuita della soluzione del processo — fornire semplicemente il disegno del pezzo, grado del materiale, e i requisiti di capacità produttiva, e forniremo una configurazione preliminare dell'alimentatore e una proposta di progettazione dell'induttore entro 48 ore.
Fai il passo successivo: Inviaci il disegno del pezzo e le specifiche dei materiali. I nostri ingegneri applicativi progetteranno una soluzione completa di rinvenimento a induzione — inclusa la configurazione dell'alimentazione, progettazione dell'induttore, e i parametri di processo — senza costi e con un tempo di risposta di 48 ore.


Lascia un Commento
Vuoi partecipare alla discussione?Sentitevi liberi di contribuire!