Jak prędkość skanowania zmienia ekspozycję na ciepło, Hartowana głębokość i twardość powierzchni
Jak prędkość skanowania zmienia ekspozycję na ciepło, Hartowana głębokość i twardość powierzchni
W hartowaniu indukcyjnym, prędkość skanowania wpływa na to, jak długo każda sekcja przedmiotu obrabianego jest wystawiona na działanie strefy nagrzewania indukcyjnego. Zmiana tej prędkości może zmienić rozkład temperatury, hartowana głębokość obudowy i twardość końcowa.
Wolniejsze skanowanie zazwyczaj zapewnia większą ekspozycję na ciepło, które mogą wytworzyć głębiej utwardzoną warstwę w porównywalnych warunkach. Jednak, niekoniecznie zwiększa twardość powierzchni. Wynik zależy również od mocy, częstotliwość, geometria cewki indukcyjnej, stan materiału i hartowanie.
Zrozumienie tych zależności jest niezbędne przy dostosowywaniu szybkości skanowania w celu spełnienia określonych wymagań dotyczących hartowania.
2. Dlaczego prędkość skanowania wpływa na głębokość obudowy
3. Dlaczego twardość powierzchni nie zawsze zależy od głębokości obudowy
4. Jak prędkość skanowania wpływa na moc, Częstotliwość i wygaszanie
5. Jak ocenić dostosowanie szybkości skanowania
1. Jak prędkość skanowania zmienia ekspozycję na ciepło
W hartowaniu skaningowym, przedmiot obrabiany porusza się względem cewki indukcyjnej, umożliwiając stopniowe ogrzewanie wybranej powierzchni.
Przedmiot obrabiany może przemieszczać się przez nieruchomą cewkę indukcyjną, lub cewka indukcyjna może poruszać się wzdłuż przedmiotu obrabianego. W obu układach, prędkość skanowania odnosi się do względnej prędkości przemieszczania się po ścieżce hartowania.
Do wałów, które obracają się podczas skanowania, prędkość skanowania osiowego i prędkość obrotowa są oddzielnymi zmiennymi. Ruch osiowy określa sposób przemieszczania się strefy grzewczej wzdłuż wału, podczas gdy rotacja wpływa na ekspozycję obwodową.
Szybkość skanowania i lokalny czas ogrzewania
Dla danej efektywnej długości strefy grzewczej, zwiększenie szybkości skanowania skraca czas, jaki lokalizacja na powierzchni spędza na przechodzeniu przez tę strefę.
Zależność można przybliżyć jako:
Czas nagrzewania ≈ Efektywna długość strefy grzewczej ÷ Szybkość skanowania
Jest to przybliżenie geometryczne, a nie obliczenie pełnego cyklu termicznego lub ostatecznej głębokości obudowy.
Rzeczywista reakcja na ogrzewanie zależy od sposobu dystrybucji energii elektromagnetycznej, jak skutecznie cewka indukcyjna łączy się z przedmiotem obrabianym i jak ciepło przepływa przez materiał.
Gdy prędkość skanowania maleje, lokalizacja na powierzchni zazwyczaj podlega dłuższemu okresowi ogrzewania w porównywalnych warunkach. Może to pozwolić na osiągnięcie wymaganej temperatury głębiej pod powierzchnią.
Przy wyższych prędkościach, krótsza ekspozycja może ograniczyć nagrzewanie na głębokości, chyba że zostaną dostosowane inne warunki procesu.
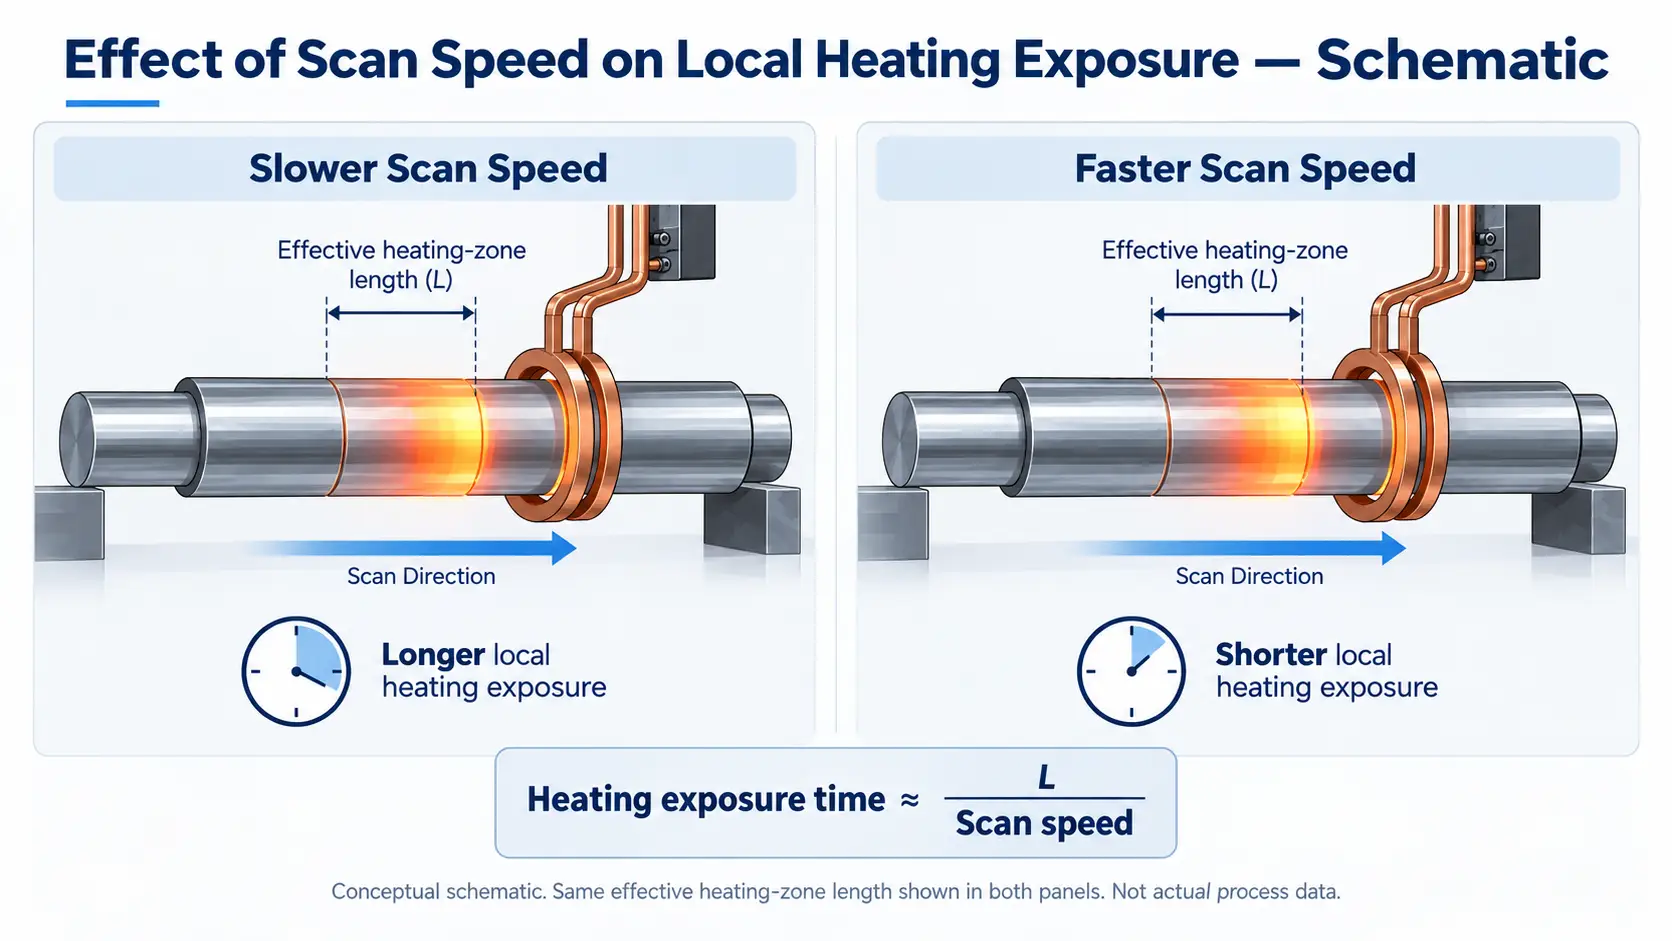
Mniejsza prędkość skanowania zapewnia każdej lokalizacji powierzchni więcej czasu w strefie grzewczej, umożliwiając osiągnięcie wymaganej temperatury głębiej pod powierzchnią.
Dlaczego stała moc nie oznacza ciągłego ogrzewania
Dwa przedmioty obrabiane przy różnych prędkościach skanowania mogą zostać poddane różnym cyklom termicznym, nawet jeśli maszyna utrzymuje tę samą rzeczywistą moc elektryczną.
Ilość energii dostarczonej na danej długości ścieżki skanowania może zmieniać się wraz z prędkością. Jednak, zależność ta nie określa bezpośrednio rozkładu temperatury ani końcowej głębokości utwardzenia.
Geometria cewki, sprzężenia, Na wynik wpływają również przewodnictwo cieplne i właściwości materiału zależne od temperatury.
Z tego powodu, prędkość skanowania należy oceniać jako część procesu nagrzewania, a nie traktować jako niezależne ustawienie urządzenia.
2. Dlaczego prędkość skanowania wpływa na głębokość obudowy
Ostateczny hartowany przypadek zależy od obszaru, który ulega wystarczającej austenityzacji i późniejszemu chłodzeniu w celu uzyskania wymaganej hartowanej mikrostruktury.
Szybkość skanowania wpływa na ten proces poprzez zmianę czasu dostępnego na ogrzewanie i redystrybucję ciepła.
Głębokość nagrzewania nie jest taka sama jak głębokość obudowy
Nagrzewanie indukcyjne wytwarza ciepło w przedmiocie obrabianym poprzez indukowane prądy elektryczne. Częstotliwość pracy, właściwości materiału i geometria cewki indukcyjnej wpływają na początkowy rozkład tego ciepła.
Ciepło przenika również do sąsiedniego materiału.
Z dłuższą ekspozycją na ogrzewanie, temperatura może wzrosnąć głębiej pod powierzchnią. W odpowiednich warunkach, może to zwiększyć głębokość materiału zdolnego do wytworzenia wymaganej utwardzonej mikrostruktury po hartowaniu.
Jednak, Głębokość penetracji elektromagnetycznej i głębokość ostatecznej hartowanej obudowy nie są zamienne.
Ostateczna głębokość obudowy zależy od połączonego pola elektromagnetycznego, reakcja termiczna i metalurgiczna, łącznie z warunkami chłodzenia.
Dlaczego czas austenityzacji ma znaczenie
Osiągnięcie wysokiej temperatury powierzchni nie musi koniecznie oznaczać, że materiał został odpowiednio austenityzowany na całej wymaganej głębokości.
Tworzenie się austenitu i, tam, gdzie ma to zastosowanie, rozpuszczanie węglików i redystrybucja węgla zależą od temperatury i czasu. Ich zachowanie zależy również od składu stali i wcześniejszej mikrostruktury.
Szybsze skanowanie może nie zapewnić wystarczającego czasu na wymaganą transformację na głębokości, nawet gdy powierzchnia osiągnie odpowiednią temperaturę.
Zmniejszenie prędkości może zwiększyć głębokość wystarczająco austenityzowanego materiału. Jednak, nadmierne narażenie na ciepło może również powodować niepożądany rozkład temperatury lub przegrzanie.
Celem nie jest maksymalizacja czasu nagrzewania, ale ustalenie odpowiedniego cyklu termicznego dla określonego utwardzonego obszaru.
Co pokazują badania
Opublikowane badanie, Ocena głębokości obudowy w stalach hartowanych indukcyjnie, zbadali pręty ze stali chromowo-molibdenowej SCM435 i stali węglowej S45C.
W specyficznych warunkach hartowania indukcyjnego w badaniu, głębokość obudowy zmieniano poprzez zmianę prędkości, z jaką pręty przechodziły przez cewkę indukcyjną. Naukowcy zbadali powstałe profile twardości i głębokości oraz właściwości magnetyczne.
Badanie dostarcza dowodów na to, że prędkość przesuwu może wpływać na głębokość utwardzanej obudowy. Nie ustanawia uniwersalnej zależności między szybkością skanowania a głębokością obudowy w przypadku innych materiałów, geometrii przedmiotu obrabianego lub systemów ogrzewania.
Efektywna głębokość obudowy
Porównując wyniki, definicja głębokości przypadku musi pozostać spójna.
Efektywną głębokość obudowy określa się na podstawie określonego kryterium twardości i metody pomiaru. Niekoniecznie jest to ta sama głębokość, na którą wpływa ogrzewanie.
Regulacja prędkości może zmienić rozkład twardości pod powierzchnią, a tym samym zmierzoną efektywną głębokość obudowy.
Samo głębsze nagrzanie obszaru nie oznacza, że osiągnięto wymaganą głębokość obudowy.
3. Dlaczego twardość powierzchni nie zawsze zależy od głębokości obudowy
Twardość powierzchni i głębokość obudowy opisują różne właściwości elementu hartowanego indukcyjnie.
Twardość powierzchni wskazuje twardość w określonym miejscu pomiaru. Głębokość obudowy opisuje, jak daleko wymagany stan utwardzenia sięga poniżej powierzchni.
Chociaż oba zależą od procesu ogrzewania i hartowania, niekoniecznie reagują na zmiany szybkości skanowania w ten sam sposób.
Głębsza obudowa nie zawsze oznacza wyższą twardość powierzchni
Rozważmy dwa porównywalne wały stalowe przetwarzane przy różnych prędkościach skanowania.
Jeśli oba otrzymają wystarczającą austenityzację powierzchniową i odpowiednie hartowanie, ich zmierzona twardość powierzchniowa może być podobna, mimo że głębokość hartowania jest różna.
Wolniejsze skanowanie może pozwolić na wystarczające nagrzanie głębiej pod powierzchnią, bez powodowania odpowiedniego wzrostu twardości powierzchni.
Na twardość powierzchni wpływa skład stali, mikrostruktura powstająca podczas hartowania i późniejszego odpuszczania.
Po osiągnięciu wymaganej mikrostruktury powierzchni, dodatkowa ekspozycja na ciepło niekoniecznie zwiększa twardość.
Co się dzieje, gdy skanowanie jest zbyt szybkie?
Jeśli prędkość skanowania jest nadmierna dla wybranych warunków ogrzewania, dostępna ekspozycja może być niewystarczająca do odpowiedniej austenityzacji.
W zależności od materiału i procesu, może to zmniejszyć efektywną głębokość obudowy i może również wpłynąć na twardość powierzchni.
Jednak, Sama niska twardość powierzchni nie dowodzi, że prędkość skanowania jest zbyt duża. Stan materialny, rozkład ogrzewania i hartowanie mogą dawać podobne wyniki.
Rozróżnienie staje się wyraźniejsze, gdy uwzględni się twardość powierzchni wraz z profilem twardości i głębokości.
| Zaobserwowany wynik | Co może wskazywać |
|---|---|
| Twardość powierzchni spełnia wymagania, ale głębokość sprawy jest niewystarczająca | Odpowiednie utwardzenie powierzchniowe, ale niewystarczające utwardzenie na głębokości |
| Głębokość obudowy wzrasta, a twardość powierzchni pozostaje podobna | Głębiej utwardzony obszar bez porównywalnej zmiany twardości powierzchni |
| Zarówno twardość, jak i głębokość obudowy są niewystarczające | Podgrzewanie, Warunki austenityzacji i chłodzenia wymagają oceny |
Obserwacje te pomagają zinterpretować wynik, ale nie ustalają samodzielnie przyczyny.
Omówiono pełne badanie miękkich punktów i nierównej twardości Nierównomierna twardość po hartowaniu indukcyjnym.
Do regulacji szybkości skanowania, ważne rozróżnienie polega na tym akceptowalna twardość powierzchni niekoniecznie potwierdza akceptowalną efektywną głębokość obudowy.
4. Jak prędkość skanowania wpływa na moc, Częstotliwość i wygaszanie
Prędkość skanowania, która zapewnia wymaganą głębokość obudowy przy jednej cewce indukcyjnej i ustawieniu mocy, może nie dawać takich samych wyników po zmianach cewki, częstotliwości lub geometrii przedmiotu obrabianego.
Odpowiednie zmienne należy rozpatrywać łącznie.
Moc i prędkość skanowania
Moc wpływa na szybkość dostarczania energii elektrycznej, podczas gdy prędkość skanowania zmienia ekspozycję cieplną każdej lokalizacji na ścieżce skanowania.
Zwiększenie mocy może pozwolić na szybsze skanowanie przy zachowaniu wymaganych warunków ogrzewania. Jednak, zależy to od skuteczności sprzęgła, geometrię cewki indukcyjnej i wynikający z niej rozkład temperatury.
Większa moc nie kompensuje automatycznie krótszej ekspozycji na ciepło na każdej głębokości.
Wyższy poziom mocy może zwiększyć intensywność ogrzewania powierzchniowego bez tworzenia wymaganej historii temperatury podpowierzchniowej. Może również zwiększać ryzyko nadmiernego lokalnego nagrzania.
Częstotliwość i konstrukcja cewki indukcyjnej
Częstotliwość wpływa na rozkład prądów indukowanych, podczas gdy geometria cewki indukcyjnej określa, w jaki sposób pole elektromagnetyczne jest przykładane do przedmiotu obrabianego.
Efektywna długość strefy grzewczej, odstęp cewki od części i rozkład mocy mogą zmienić reakcję na ogrzewanie przy danej prędkości skanowania.
Na przykład, dłuższa efektywna strefa grzewcza może zapewnić dłuższy czas ekspozycji przy tej samej prędkości, ale rzeczywisty wynik nadal zależy od sposobu dystrybucji mocy grzewczej w tej strefie.
Fluxtrol Optymalizacja cewek wzmacniających ze skanowaniem osi bada interakcję między konstrukcją cewki indukcyjnej, częstotliwość i prędkość skanowania przy użyciu symulacji komputerowej konkretnego zastosowania osi.
Badanie pokazuje, dlaczego szybkości skanowania nie można zoptymalizować niezależnie od układu grzewczego. Wyniki jego badań dotyczą raczej modelowanych warunków, a nie uniwersalnych zasad ustalania prędkości.
Szybkość skanowania i czas wygaszania
W systemach skanujących, w których strefa hartowania podąża za cewką indukcyjną, prędkość skanowania może również wpływać na odstęp między nagrzewaniem a efektywnym chłodzeniem.
Gdy strefy ogrzewania i hartowania utrzymują stałą relację przestrzenną, zwiększenie względnej prędkości podróży ogólnie skraca czas wymagany do przemieszczania się lokalizacji między nimi.
Rzeczywiste opóźnienie hartowania zależy od układu maszyny oraz efektywnych stref ogrzewania i chłodzenia.
Zmiana szybkości skanowania może zatem zmienić zarówno ekspozycję na ogrzewanie, jak i późniejszą sekwencję chłodzenia.
Szczegółowe zmienne wygaszania omówiono osobno w Kontrola hartowania w hartowaniu indukcyjnym.
5. Jak ocenić dostosowanie szybkości skanowania
Nie ma powszechnie właściwej prędkości skanowania dla hartowania indukcyjnego.
Odpowiednie ustawienie zależy od materiału obrabianego przedmiotu, geometrii, wymagany obszar hartowany oraz kompletny układ ogrzewania i hartowania.
Dostosowanie prędkości należy ocenić w odniesieniu do końcowego wyniku hartowania, nie tylko wartość zaprogramowaną przez maszynę.
Porównaj próby w określonych warunkach
Aby ocenić wpływ szybkości skanowania, inżynierowie muszą określić, które inne warunki procesu pozostały niezmienione.
Odpowiednie informacje obejmują stal i jej stan wejściowy, wymiary obrabianego elementu, konfiguracja cewki indukcyjnej, rzeczywista moc grzewcza, częstotliwość i układ gaszenia.
Jeśli prędkość i moc ulegną jednoczesnej zmianie, powstałej różnicy nie można przypisać samej szybkości skanowania.
Kontrolowane porównania mogą pomóc w ustaleniu wpływu prędkości, podczas gdy w celu opracowania wykonalnego procesu produkcyjnego może być konieczne skoordynowane dostosowanie parametrów.
Sprawdź oddzielnie twardość i głębokość obudowy
Po zmianie szybkości skanowania, rzeczywisty wynik hartowania należy porównać ze specyfikacją przedmiotu obrabianego.
Najbardziej istotne cechy to:
— Twardość powierzchni w określonych miejscach
— Efektywna głębokość przypadku przy użyciu obowiązującej definicji
— Utwardzona pozycja i pokrycie
— Regiony rozpoczęcia i zakończenia skanowania, tam, gdzie ma to zastosowanie
Profile twardości i głębokości mogą pomóc w odróżnieniu zmiany twardości powierzchni od zmiany głębokości utwardzenia.
W ramach oceny należy także sprawdzić, czy obszar utwardzony wykracza poza zamierzone granice, szczególnie w pobliżu ramion, zaokrąglenia lub przejścia sekcji.
Przykład przemysłowy pojawia się w Indukcyjna obróbka cieplna: Jak skrócić czas produkcji, gdzie opracowano narzędzia indukcyjne i ustawienia procesu, a następnie zweryfikowano je pod kątem określonych wymagań dotyczących hartowania.
To ilustruje znaczenie oceny gotowego wzoru hartowania, a nie polegania wyłącznie na parametrach maszyny.
Szczegółowe metody inspekcji opisano w Jak sprawdzać części hartowane indukcyjnie. Kwalifikacja procesu i późniejsze zmiany parametrów są omówione w Walidacja procesu hartowania indukcyjnego.
Wybór odpowiedniej szybkości skanowania
Odpowiednia prędkość skanowania to taka, która zapewnia wymaganą twardość, efektywna głębokość obudowy i hartowany wzór w ustalonym oknie procesu.
Zmniejszenie prędkości może zwiększyć narażenie na ciepło i głębokość obudowy, ale może również powodować nadmierne nagrzewanie lub niepożądane stwardnienie obszaru. Zwiększenie prędkości może skrócić cykl produkcyjny, pod warunkiem, że zachowane zostaną wymagane warunki ogrzewania i hartowania.
Ostateczne ustawienie musi być poparte zweryfikowanymi wynikami na reprezentatywnych przedmiotach.
Klucz na wynos
Szybkość skanowania wpływa na cykl termiczny, ale nie określa niezależnie twardości powierzchni ani głębokości obudowy. Obydwa wyniki należy porównać z rzeczywistym materiałem, warunki procesu i określone wymagania dotyczące hartowania.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy mniejsza prędkość skanowania zawsze powoduje głębszą obudowę??
Wolniejsze skanowanie zazwyczaj zapewnia dłuższą ekspozycję na ogrzewanie, co może pozwolić na rozwinięcie się głębszej, utwardzonej warstwy w porównywalnych warunkach. Wynik nadal zależy od mocy, częstotliwość, geometria cewki indukcyjnej, stan materiału i hartowanie.
Czy wyższa twardość powierzchni oznacza większą głębokość obudowy??
Nie. Twardość powierzchni i głębokość obudowy opisują różne cechy. Dwie części mogą mieć podobną twardość powierzchni, ale różną głębokość hartowania. Dopuszczalna twardość powierzchni sama w sobie nie potwierdza akceptowalnej efektywnej głębokości obudowy.
Czy mogę zwiększyć prędkość skanowania i zrekompensować to większą mocą??
Zwiększenie mocy może umożliwić szybsze skanowanie, ale nie kompensuje to automatycznie krótszej ekspozycji na ciepło na każdej głębokości. Wyższy poziom mocy może zwiększyć intensywność ogrzewania powierzchniowego bez tworzenia wymaganej historii temperatury podpowierzchniowej.
Jak sprawdzić zmianę szybkości skanowania?
Sprawdź twardość powierzchni, efektywna głębokość obudowy i położenie wzoru hartowanego zgodnie ze specyfikacją, i potwierdzić, czy inne warunki procesu pozostały niezmienione. Porównuj wyniki w określonych warunkach, zamiast przypisywać różnice samej prędkości skanowania.
Ustal proces wzmacniania skanowania, który odpowiada głębokości Twojej sprawy
Wyślij rysunek przedmiotu obrabianego i wymagania dotyczące hartowania, aby opracować zweryfikowaną prędkość skanowania, moc, kombinacja częstotliwości i hartowania dla twoich części.