كيف تغير سرعة المسح التعرض للتدفئة, عمق تصلب وصلابة السطح
كيف تغير سرعة المسح التعرض للتدفئة, عمق تصلب وصلابة السطح
في تصلب المسح التعريفي, سرعة المسح يؤثر على مدة تعرض كل قسم من قطعة العمل لمنطقة التسخين التعريفي. تغيير هذه السرعة يمكن أن يغير توزيع درجة الحرارة, عمق الحالة المتصلبة والصلابة النهائية.
يوفر الفحص الأبطأ عمومًا مزيدًا من التعرض للحرارة, والتي قد تنتج طبقة أكثر صلابة أعمق في ظل ظروف مماثلة. ومع ذلك, لا يزيد بالضرورة من صلابة السطح. والنتيجة تعتمد أيضا على القوة, التردد, هندسة مغو, الحالة المادية والتبريد.
يعد فهم هذه العلاقات أمرًا ضروريًا عند ضبط سرعة المسح للوفاء بمتطلبات تصلب محددة.
2. لماذا تؤثر سرعة المسح على عمق الحالة؟
3. لماذا لا تتبع صلابة السطح دائمًا عمق الحالة
4. كيف تتفاعل سرعة المسح مع الطاقة, التردد والتبريد
5. كيفية تقييم تعديل سرعة المسح
1. كيف تغير سرعة المسح التعرض للتدفئة
في التصلب بالمسح, تتحرك قطعة العمل بالنسبة إلى الملف التعريفي, مما يسمح بتسخين السطح المحدد تدريجياً.
قد تنتقل قطعة العمل عبر مغوٍ ثابت, أو قد يتحرك المحث على طول قطعة العمل. في أي من الترتيبين, تشير سرعة المسح إلى سرعة السفر النسبية على طول مسار التصلب.
للأعمدة التي تدور أثناء المسح, سرعة المسح المحوري وسرعة الدوران متغيرات منفصلة. تحدد الحركة المحورية كيفية تقدم منطقة التسخين على طول العمود, بينما يؤثر الدوران على التعرض المحيطي.
سرعة المسح ووقت التدفئة المحلية
للحصول على طول فعال لمنطقة التسخين, تؤدي زيادة سرعة المسح إلى تقليل الوقت الذي يقضيه الموقع السطحي في المرور عبر تلك المنطقة.
يمكن تقريب العلاقة كما:
وقت التعرض للتسخين ≈ طول منطقة التسخين الفعالة ÷ سرعة المسح
هذا تقريب هندسي, وليس حسابًا للدورة الحرارية الكاملة أو عمق الحالة النهائية.
تعتمد استجابة التسخين الفعلية على كيفية توزيع الطاقة الكهرومغناطيسية, مدى كفاءة أزواج المحث مع قطعة العمل وكيفية انتقال الحرارة عبر المادة.
عندما تنخفض سرعة المسح, يتلقى الموقع السطحي عمومًا فترة أطول من التسخين في ظل ظروف مماثلة. وهذا قد يسمح لدرجة الحرارة المطلوبة بالتطور تحت السطح.
بسرعات أعلى, قد يؤدي التعرض الأقصر إلى الحد من التسخين في العمق ما لم يتم تعديل ظروف العملية الأخرى.
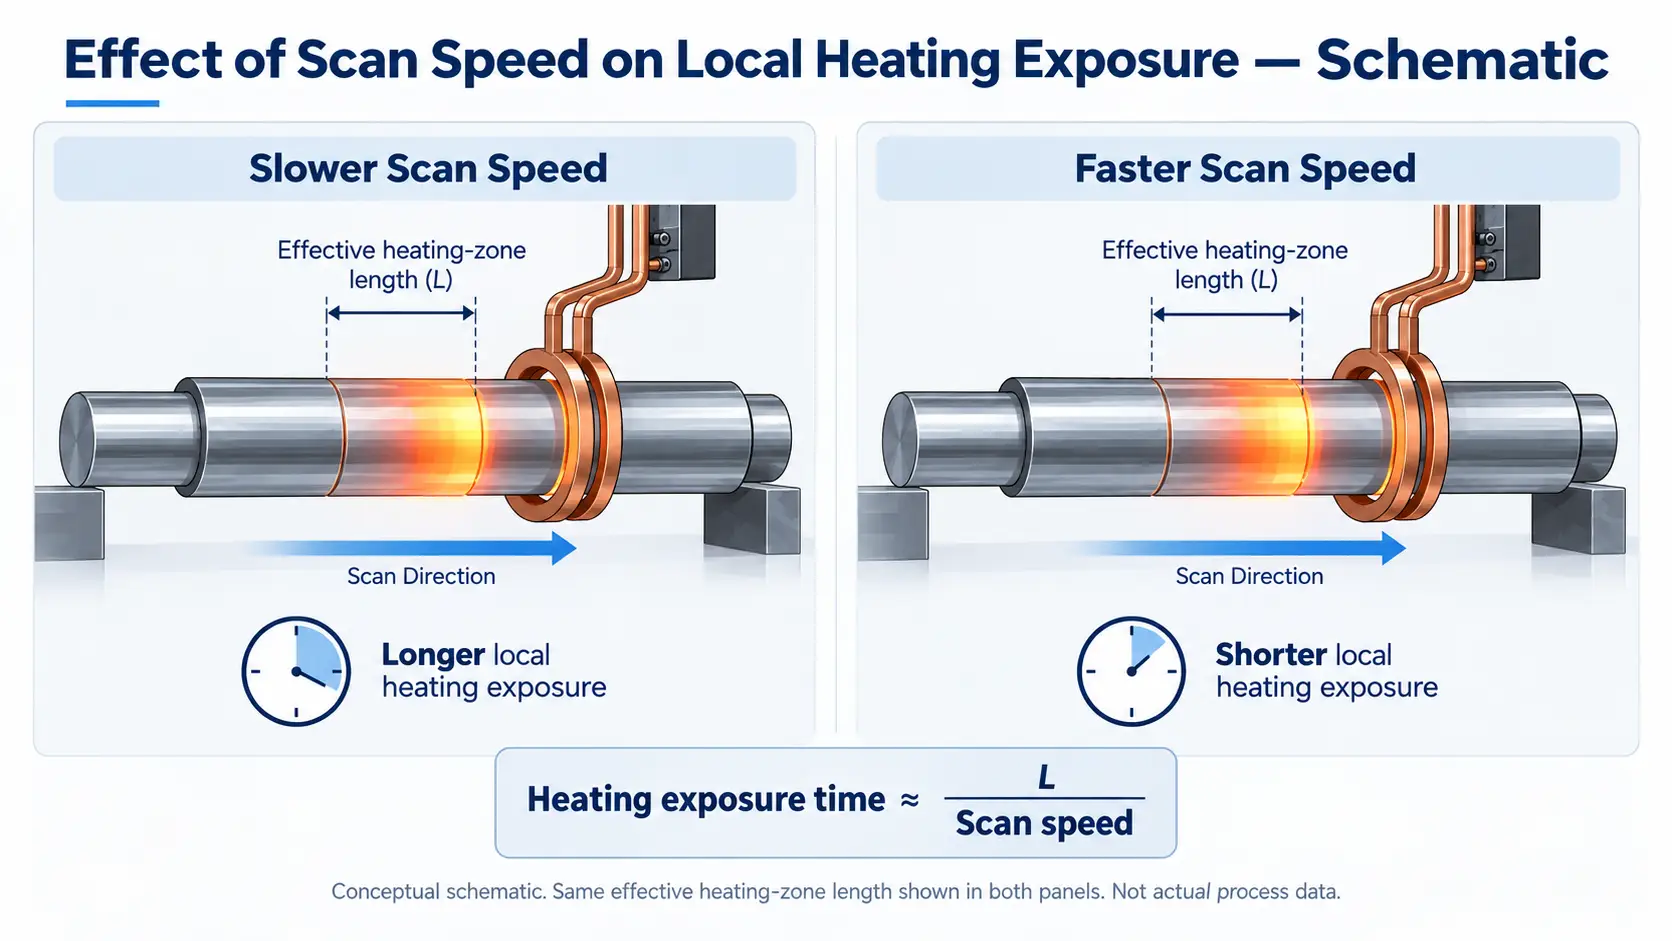
تمنح سرعة المسح الأبطأ لكل موقع سطح وقتًا أطول داخل منطقة التسخين, مما يسمح لدرجة الحرارة المطلوبة بالتطور تحت السطح.
لماذا القوة الثابتة لا تعني التسخين المستمر
قد تتلقى قطعتي عمل تمت معالجتهما بسرعات مسح مختلفة دورات حرارية مختلفة حتى عندما تحافظ الآلة على نفس الطاقة الكهربائية الفعلية.
يمكن أن تتغير كمية الطاقة المسلمة على طول معين من مسار المسح مع السرعة. ومع ذلك, هذه العلاقة لا تحدد بشكل مباشر توزيع درجة الحرارة أو العمق النهائي المتصلب.
هندسة الملف اللولبي, اقتران, يؤثر التوصيل الحراري وخصائص المواد المعتمدة على درجة الحرارة أيضًا على النتيجة.
لهذا السبب, يجب تقييم سرعة المسح كجزء من عملية التسخين بدلاً من معاملتها كإعداد مستقل للجهاز.
2. لماذا تؤثر سرعة المسح على عمق الحالة؟
تعتمد الحالة الصلبة النهائية على المنطقة التي تخضع لعملية الأوستينة الكافية والتبريد اللاحق لتطوير البنية المجهرية الصلبة المطلوبة.
تؤثر سرعة المسح على هذه العملية عن طريق تغيير الوقت المتاح للتدفئة وإعادة التوزيع الحراري.
عمق التسخين ليس هو نفس عمق العلبة
يعمل التسخين الحثي على توليد الحرارة داخل قطعة العمل من خلال التيارات الكهربائية المستحثة. تردد التشغيل, تؤثر خصائص المواد وهندسة الحث على التوزيع الأولي لهذا التسخين.
تنتقل الحرارة أيضًا إلى المواد المجاورة.
مع التعرض للتدفئة لفترة أطول, قد ترتفع درجة الحرارة تحت السطح. في ظل ظروف مناسبة, وهذا يمكن أن يزيد من عمق المادة القادرة على تطوير البنية المجهرية الصلبة المطلوبة بعد التبريد.
ومع ذلك, عمق الاختراق الكهرومغناطيسي وعمق العلبة الصلبة النهائية غير قابلين للتبديل.
يعتمد عمق الحالة النهائية على الكهرومغناطيسية المدمجة, الاستجابة الحرارية والمعدنية, بما في ذلك ظروف التبريد.
لماذا يهم وقت الأوستنة
إن الوصول إلى درجة حرارة سطحية عالية لا يعني بالضرورة أن المادة قد تم أوستنيتيدها بشكل كاف طوال العمق المطلوب.
تشكيل الأوستينيت و, حيثما كان ذلك مناسبا, يعتمد ذوبان الكربيد وإعادة توزيع الكربون على درجة الحرارة والوقت. يعتمد سلوكهم أيضًا على تركيبة الفولاذ والبنية المجهرية السابقة.
قد يوفر الفحص الأسرع وقتًا غير كافٍ للتحويل المطلوب على العمق, حتى عندما يصل السطح إلى درجة حرارة مناسبة.
قد يؤدي تقليل السرعة إلى زيادة عمق المادة الأوستنيتية بدرجة كافية. ومع ذلك, يمكن أن يؤدي التعرض المفرط للتدفئة أيضًا إلى توزيع غير مرغوب فيه لدرجة الحرارة أو ارتفاع درجة الحرارة.
الهدف ليس زيادة وقت التسخين إلى الحد الأقصى ولكن إنشاء دورة حرارية مناسبة للمنطقة المتصلبة المحددة.
ما تظهره الأبحاث
دراسة منشورة, تقييم عمق الحالة في الفولاذ المقوى بالتحريض, التحقيق في SCM435 الصلب الكروم والموليبدينوم وقضبان الصلب الكربوني S45C.
في ظل ظروف تصلب الحث المحددة للدراسة, تم تغيير عمق العلبة عن طريق تغيير السرعة التي تمر بها القضبان عبر ملف الحث. قام الباحثون بفحص ملفات عمق الصلابة والخصائص المغناطيسية الناتجة.
تقدم الدراسة دليلاً على أن سرعة السفر يمكن أن تؤثر على عمق الحالة الصلبة. ولا ينشئ علاقة عالمية بين سرعة المسح وعمق الحالة بالنسبة للمواد الأخرى, هندسة الشغل أو أنظمة التدفئة.
عمق القضية الفعال
عند مقارنة النتائج, يجب أن يظل تعريف عمق الحالة ثابتًا.
يتم تحديد عمق العلبة الفعال باستخدام معيار صلابة محدد وطريقة قياس. وهو ليس بالضرورة نفس العمق الكلي المتأثر بالتسخين.
قد يؤدي ضبط السرعة إلى تغيير توزيع الصلابة أسفل السطح وبالتالي عمق العلبة الفعال المقاس.
إن المنطقة الساخنة الأعمق وحدها لا تثبت أنه قد تم تحقيق عمق الحالة المطلوب.
3. لماذا لا تتبع صلابة السطح دائمًا عمق الحالة
تصف صلابة السطح وعمق الهيكل الخصائص المختلفة للمكون المقوى بالحث.
تشير صلابة السطح إلى الصلابة في موقع القياس المحدد. يصف عمق الحالة مدى امتداد الحالة الصلبة المطلوبة تحت السطح.
على الرغم من أن كلاهما يعتمد على عملية التسخين والتبريد, فهي لا تستجيب بالضرورة لتغيرات سرعة المسح بنفس الطريقة.
الحالة الأعمق لا تعني دائمًا صلابة سطح أعلى
ضع في اعتبارك عمودين فولاذيين متشابهين تمت معالجتهما بسرعات مسح مختلفة.
إذا تلقى كلاهما الأوستنيت السطحي الكافي والتبريد المناسب, قد تكون صلابة سطحها المقاسة متشابهة على الرغم من اختلاف عمق التصلب.
قد يسمح المسح الأبطأ بتطور تسخين كافٍ تحت السطح دون إنتاج زيادة مقابلة في صلابة السطح.
تتأثر صلابة السطح بتركيبة الفولاذ, البنية المجهرية الناتجة أثناء التبريد وأي تقسية لاحقة.
بمجرد تحقيق البنية المجهرية السطحية المطلوبة, التعرض الإضافي للتدفئة لا يزيد بالضرورة من الصلابة.
ماذا يحدث عندما يكون المسح سريعًا جدًا?
إذا كانت سرعة المسح مفرطة بالنسبة لظروف التسخين المحددة, قد يكون التعرض المتاح غير كافٍ للأوستينية الكافية.
اعتمادا على المواد والعملية, قد يؤدي ذلك إلى تقليل عمق العلبة الفعال ويمكن أن يؤثر أيضًا على صلابة السطح.
ومع ذلك, صلابة السطح المنخفضة وحدها لا تثبت أن سرعة المسح عالية جدًا. الحالة المادية, توزيع التدفئة والتبريد قد يؤدي إلى نتائج مماثلة.
يصبح التمييز أكثر وضوحًا عندما يتم أخذ صلابة السطح في الاعتبار جنبًا إلى جنب مع ملف تعريف عمق الصلابة.
| النتيجة المرصودة | ما قد يشير |
|---|---|
| صلابة السطح تلبي المتطلبات, لكن عمق الحالة غير كاف | تصلب السطح بشكل مناسب ولكن تصلب غير كاف في العمق |
| يزداد عمق العلبة بينما تظل صلابة السطح مماثلة | منطقة أكثر صلابة دون تغيير مماثل في صلابة السطح |
| كل من الصلابة وعمق الحالة غير كافيين | التسخين, تتطلب ظروف الأوستنيتاتيز والتبريد التقييم |
تساعد هذه الملاحظات في تفسير النتيجة ولكنها لا تحدد السبب بشكل مستقل.
يتم تغطية فحص كامل للبقع الناعمة والصلابة غير المستوية صلابة غير متساوية بعد التقسية بالحث.
لتعديل سرعة المسح, الفرق المهم هو أن صلابة السطح المقبولة لا تؤكد بالضرورة عمق العلبة الفعال المقبول.
4. كيف تتفاعل سرعة المسح مع الطاقة, التردد والتبريد
قد لا تؤدي سرعة المسح التي تنتج عمق الحالة المطلوب باستخدام محث واحد وإعدادات الطاقة إلى نفس النتيجة بعد إجراء تغييرات على الملف, هندسة التردد أو الشغل.
ويجب النظر في المتغيرات ذات الصلة معًا.
سرعة الطاقة والمسح الضوئي
تؤثر الطاقة على معدل توصيل الطاقة الكهربائية, بينما تغير سرعة المسح التعرض للحرارة لكل موقع على طول مسار المسح.
قد تسمح زيادة الطاقة بإجراء مسح أسرع مع الحفاظ على حالة التسخين المطلوبة. ومع ذلك, وهذا يعتمد على كفاءة الاقتران, هندسة مغو وتوزيع درجة الحرارة الناتجة.
المزيد من الطاقة لا تعوض تلقائيًا التعرض الأقصر للتدفئة عند كل عمق.
قد يؤدي مستوى الطاقة الأعلى إلى زيادة كثافة التسخين السطحي دون إنتاج سجل درجة الحرارة تحت السطح المطلوب. يمكن أن يزيد أيضًا من خطر التدفئة المحلية المفرطة.
التردد وتصميم مغو
يؤثر التردد على توزيع التيارات المستحثة, بينما تحدد هندسة المحث كيفية تطبيق المجال الكهرومغناطيسي على قطعة العمل.
طول منطقة التسخين الفعالة, يمكن للفجوة من الملف إلى الجزء وتوزيع الطاقة تغيير استجابة التسخين عند سرعة مسح معينة.
على سبيل المثال, قد توفر منطقة التسخين الفعالة الأطول وقتًا تعرضًا أكبر بنفس السرعة, لكن النتيجة الفعلية لا تزال تعتمد على كيفية توزيع طاقة التسخين داخل تلك المنطقة.
فلوكسترول تحسين محاثات تصلب المحور يفحص التفاعل بين تصميم مغو, التردد وسرعة المسح باستخدام محاكاة الكمبيوتر لتطبيق محور معين.
توضح الدراسة سبب عدم إمكانية تحسين سرعة المسح بشكل مستقل عن ترتيب التسخين. وتتعلق النتائج التي توصلت إليها بالظروف النموذجية وليس بالقواعد العالمية لتحديد السرعة.
سرعة المسح وتوقيت التبريد
في أنظمة المسح حيث تتبع منطقة التبريد المحث, يمكن أن تؤثر سرعة المسح أيضًا على الفاصل الزمني بين التسخين والتبريد الفعال.
عندما تحافظ مناطق التسخين والتبريد على علاقة مكانية ثابتة, increasing the relative travel speed generally reduces the time required for a location to move between them.
The actual quench delay depends on the machine arrangement and the effective heating and cooling zones.
Changing scan speed can therefore alter both the heating exposure and the subsequent cooling sequence.
Detailed quenching variables are discussed separately in التحكم في الإخماد في عملية تصلب الحث.
5. كيفية تقييم تعديل سرعة المسح
There is no universally correct scan speed for induction hardening.
The appropriate setting depends on the workpiece material, الشكل الهندسي, required hardened region and the complete heating and quenching arrangement.
A speed adjustment should be evaluated against the finished hardening result, not simply the machine’s programmed value.
Compare trials under defined conditions
To evaluate the effect of scan speed, engineers need to identify which other process conditions remained unchanged.
Relevant information includes the steel and its incoming condition, أبعاد قطعة العمل, inductor configuration, actual heating power, frequency and quenching arrangement.
If speed and power are changed together, the resulting difference cannot be attributed to scan speed alone.
Controlled comparisons can help establish the influence of speed, while coordinated parameter adjustments may be necessary to develop a workable production process.
Verify hardness and case depth separately
After changing scan speed, the actual hardened result should be checked against the workpiece specification.
The most relevant characteristics are:
— Surface hardness at the specified locations
— Effective case depth using the applicable definition
— Hardened-pattern position and coverage
— Scan-start and scan-end regions, حيثما كان ذلك مناسبا
Hardness-depth profiles can help distinguish a change in surface hardness from a change in hardened depth.
The evaluation should also check whether the hardened region extends beyond its intended boundaries, particularly near shoulders, fillets or section transitions.
An industrial example appears in Induction Heat Treating: How to Shorten the Time to Production, where induction tooling and process settings were developed and verified against specified hardening requirements.
This illustrates the importance of evaluating the finished hardening pattern rather than relying only on machine parameters.
Detailed inspection methods are covered in كيفية فحص الأجزاء المقواة بالتحريض. Process qualification and subsequent parameter changes are addressed in التحقق من صحة عملية تصلب التعريفي.
Selecting a suitable scan speed
A suitable scan speed is one that produces the required hardness, effective case depth and hardened pattern within an established process window.
Reducing speed may increase heating exposure and case depth, but it may also create excessive heating or an unwanted hardened region. Increasing speed may shorten the production cycle, provided the required heating and quenching conditions are maintained.
The final setting must be supported by verified results on representative workpieces.
الوجبات الجاهزة الرئيسية
Scan speed influences the thermal cycle, but it does not independently determine surface hardness or case depth. Both results must be evaluated against the actual material, process conditions and specified hardening requirements.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
Does a slower scan speed always produce a deeper case?
A slower scan generally provides longer heating exposure, which may allow a deeper hardened layer to develop under otherwise comparable conditions. The result still depends on power, التردد, هندسة مغو, الحالة المادية والتبريد.
Does higher surface hardness mean deeper case depth?
لا. Surface hardness and case depth describe different characteristics. Two parts can have similar surface hardness but different hardening depths. Acceptable surface hardness does not by itself confirm acceptable effective case depth.
Can I raise scan speed and compensate with more power?
Increasing power may allow faster scanning, but it does not automatically compensate for shorter heating exposure at every depth. A higher power level can raise surface heating intensity without producing the required subsurface temperature history.
How should I verify a scan speed change?
Check surface hardness, effective case depth and hardened-pattern position against the specification, and confirm whether other process conditions remained unchanged. Compare results under defined conditions rather than attributing differences to scan speed alone.
Establish a Scan Hardening Process That Meets Your Case Depth
Send your workpiece drawing and hardening requirements to develop a verified scan speed, الطاقة, frequency and quenching combination for your parts.