Tốc độ quét thay đổi như thế nào Tiếp xúc với nhiệt, Độ sâu cứng và độ cứng bề mặt
Tốc độ quét thay đổi như thế nào Tiếp xúc với nhiệt, Độ sâu cứng và độ cứng bề mặt
Trong quá trình làm cứng quét cảm ứng, tốc độ quét ảnh hưởng đến thời gian mỗi phần của phôi tiếp xúc với vùng gia nhiệt cảm ứng. Việc thay đổi tốc độ này có thể làm thay đổi sự phân bổ nhiệt độ, độ sâu trường hợp cứng và độ cứng cuối cùng.
Quét chậm hơn thường cung cấp nhiều khả năng tiếp xúc với nhiệt hơn, có thể tạo ra lớp cứng sâu hơn trong các điều kiện tương đương. Tuy nhiên, nó không nhất thiết làm tăng độ cứng bề mặt. Kết quả còn phụ thuộc vào sức mạnh, tần số, hình học cuộn cảm, tình trạng vật liệu và dập tắt.
Hiểu các mối quan hệ này là điều cần thiết khi điều chỉnh tốc độ quét để đáp ứng yêu cầu về độ cứng được chỉ định.
2. Tại sao tốc độ quét ảnh hưởng đến độ sâu trường hợp
3. Tại sao độ cứng bề mặt không phải lúc nào cũng theo độ sâu của vỏ
4. Tốc độ quét tương tác với nguồn điện như thế nào, Tần số và dập tắt
5. Cách đánh giá điều chỉnh tốc độ quét
1. Tốc độ quét thay đổi như thế nào Tiếp xúc với nhiệt
Trong tôi cứng quét, phôi di chuyển so với cuộn dây cảm ứng, cho phép bề mặt được chọn được làm nóng dần dần.
Phôi có thể di chuyển qua một cuộn cảm cố định, hoặc cuộn cảm có thể di chuyển dọc theo phôi. Trong cả hai cách sắp xếp, tốc độ quét đề cập đến tốc độ di chuyển tương đối dọc theo đường cứng.
Đối với trục quay trong quá trình quét, tốc độ quét trục và tốc độ quay là các biến riêng biệt. Chuyển động dọc trục xác định vùng gia nhiệt tiến triển dọc theo trục như thế nào, trong khi xoay ảnh hưởng đến tiếp xúc theo chu vi.
Tốc độ quét và thời gian gia nhiệt cục bộ
Đối với chiều dài vùng sưởi ấm hiệu quả nhất định, tăng tốc độ quét sẽ giảm thời gian một vị trí trên bề mặt đi qua vùng đó.
Mối quan hệ có thể được xấp xỉ như:
Thời gian tiếp xúc với nhiệt độ ≈ Độ dài vùng gia nhiệt hiệu quả Tốc độ quét
Đây là một phép tính gần đúng hình học, không phải là tính toán của chu trình nhiệt hoàn chỉnh hoặc độ sâu trường hợp cuối cùng.
Phản ứng gia nhiệt thực tế phụ thuộc vào cách phân phối năng lượng điện từ, cuộn cảm kết hợp với phôi hiệu quả như thế nào và nhiệt truyền qua vật liệu như thế nào.
Khi tốc độ quét giảm, một vị trí trên bề mặt thường nhận được thời gian gia nhiệt lâu hơn trong các điều kiện có thể so sánh được. Điều này có thể cho phép nhiệt độ cần thiết phát triển sâu hơn bên dưới bề mặt.
Ở tốc độ cao hơn, thời gian tiếp xúc ngắn hơn có thể hạn chế sự gia nhiệt ở độ sâu trừ khi các điều kiện xử lý khác được điều chỉnh.
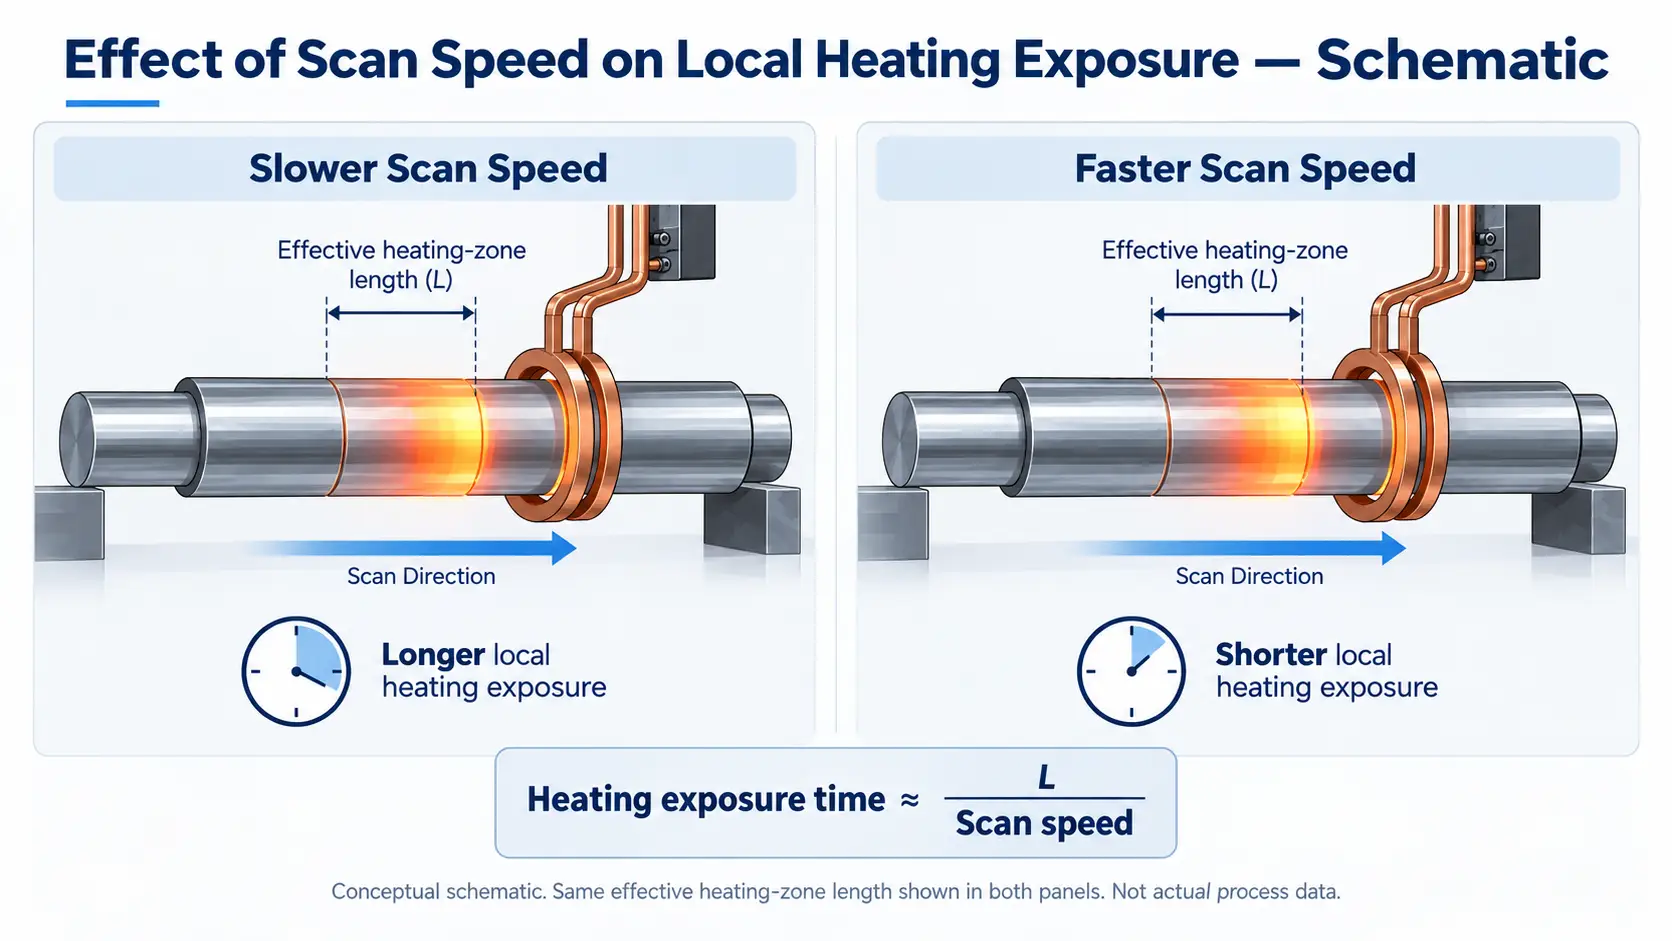
Tốc độ quét chậm hơn giúp mỗi vị trí bề mặt có nhiều thời gian hơn trong vùng gia nhiệt, cho phép nhiệt độ cần thiết phát triển sâu hơn bên dưới bề mặt.
Tại sao công suất không đổi không có nghĩa là sưởi ấm liên tục
Hai phôi được xử lý ở tốc độ quét khác nhau có thể nhận được các chu kỳ nhiệt khác nhau ngay cả khi máy duy trì cùng một nguồn điện thực tế.
Lượng năng lượng được cung cấp trên một chiều dài nhất định của đường quét có thể thay đổi theo tốc độ. Tuy nhiên, mối quan hệ đó không trực tiếp thiết lập sự phân bố nhiệt độ hoặc độ sâu cứng cuối cùng.
Hình dạng cuộn, sự kết hợp, dẫn nhiệt và tính chất vật liệu phụ thuộc vào nhiệt độ cũng ảnh hưởng đến kết quả.
Vì lý do này, tốc độ quét phải được đánh giá như một phần của quá trình gia nhiệt thay vì được coi là cài đặt máy độc lập.
2. Tại sao tốc độ quét ảnh hưởng đến độ sâu trường hợp
Vỏ cứng cuối cùng phụ thuộc vào vùng trải qua quá trình austenit hóa đủ và làm mát tiếp theo để phát triển cấu trúc vi mô cứng cần thiết.
Tốc độ quét ảnh hưởng đến quá trình này bằng cách thay đổi thời gian có sẵn để gia nhiệt và phân phối lại nhiệt.
Độ sâu gia nhiệt không giống với độ sâu vỏ
Gia nhiệt cảm ứng tạo ra nhiệt trong phôi thông qua dòng điện cảm ứng. Tần số hoạt động, tính chất vật liệu và hình dạng của cuộn cảm ảnh hưởng đến sự phân bố ban đầu của nhiệt độ đó.
Nhiệt cũng dẫn vào vật liệu lân cận.
Với thời gian tiếp xúc với nhiệt lâu hơn, nhiệt độ có thể tăng xa hơn bên dưới bề mặt. Trong điều kiện thích hợp, điều này có thể làm tăng độ sâu của vật liệu có khả năng phát triển cấu trúc vi mô cứng cần thiết sau khi tôi.
Tuy nhiên, độ sâu thâm nhập điện từ và độ sâu trường hợp cứng cuối cùng không thể thay thế cho nhau.
Độ sâu trường hợp cuối cùng phụ thuộc vào điện từ kết hợp, phản ứng nhiệt và luyện kim, bao gồm cả điều kiện làm mát.
Tại sao thời gian austenit hóa lại quan trọng
Đạt đến nhiệt độ bề mặt cao không nhất thiết có nghĩa là vật liệu đã được austenit hóa đầy đủ ở độ sâu yêu cầu.
Sự hình thành Austenit và, khi có liên quan, độ hòa tan cacbua và phân phối lại carbon phụ thuộc vào nhiệt độ và thời gian. Hành vi của chúng cũng phụ thuộc vào thành phần thép và cấu trúc vi mô trước đó.
Quét nhanh hơn có thể không đủ thời gian cho việc chuyển đổi cần thiết ở độ sâu, ngay cả khi bề mặt đạt đến nhiệt độ thích hợp.
Giảm tốc độ có thể làm tăng độ sâu của vật liệu austenit hóa đủ. Tuy nhiên, tiếp xúc với nhiệt độ quá cao cũng có thể tạo ra sự phân bổ nhiệt độ không mong muốn hoặc quá nóng.
Mục tiêu không phải là tối đa hóa thời gian gia nhiệt mà là thiết lập chu trình nhiệt thích hợp cho vùng cứng được chỉ định.
Nghiên cứu nào cho thấy
Một nghiên cứu được công bố, Đánh giá độ sâu vỏ của thép tôi cảm ứng, điều tra thép crom-molypden SCM435 và thanh thép carbon S45C.
Theo các điều kiện làm cứng cảm ứng cụ thể của nghiên cứu, độ sâu trường hợp được thay đổi bằng cách thay đổi tốc độ mà các thanh đi qua cuộn dây cảm ứng. Các nhà nghiên cứu đã kiểm tra các biên dạng độ cứng và tính chất từ tính thu được.
Nghiên cứu cung cấp bằng chứng cho thấy tốc độ di chuyển có thể ảnh hưởng đến độ sâu của vỏ cứng. Nó không thiết lập mối quan hệ chung giữa tốc độ quét và độ sâu trường hợp đối với các vật liệu khác, hình học phôi hoặc hệ thống sưởi ấm.
Độ sâu trường hợp hiệu quả
Khi so sánh kết quả, định nghĩa độ sâu trường hợp phải nhất quán.
Độ sâu vỏ hiệu quả được xác định bằng cách sử dụng tiêu chí độ cứng và phương pháp đo cụ thể. Nó không nhất thiết phải giống như tổng độ sâu bị ảnh hưởng bởi nhiệt độ.
Việc điều chỉnh tốc độ có thể thay đổi sự phân bố độ cứng bên dưới bề mặt và do đó độ sâu vỏ hiệu quả đo được.
Chỉ riêng vùng được làm nóng sâu hơn không chứng tỏ rằng đã đạt được độ sâu trường hợp yêu cầu.
3. Tại sao độ cứng bề mặt không phải lúc nào cũng theo độ sâu của vỏ
Độ cứng bề mặt và độ sâu vỏ mô tả các đặc điểm khác nhau của thành phần được làm cứng bằng cảm ứng.
Độ cứng bề mặt biểu thị độ cứng tại vị trí đo được chỉ định. Độ sâu trường hợp mô tả điều kiện cứng cần thiết kéo dài bao xa bên dưới bề mặt.
Mặc dù cả hai đều phụ thuộc vào quá trình gia nhiệt và làm nguội, chúng không nhất thiết phải phản ứng với những thay đổi về tốc độ quét theo cùng một cách.
Vỏ sâu hơn không phải lúc nào cũng có nghĩa là độ cứng bề mặt cao hơn
Hãy xem xét hai trục thép tương đương được xử lý ở các tốc độ quét khác nhau.
Nếu cả hai đều nhận được đủ lượng austenit hóa bề mặt và quá trình làm nguội thích hợp, độ cứng bề mặt đo được của chúng có thể giống nhau mặc dù độ sâu của độ cứng khác nhau.
Quá trình quét chậm hơn có thể cho phép đủ nhiệt phát triển sâu hơn bên dưới bề mặt mà không làm tăng độ cứng bề mặt tương ứng..
Độ cứng bề mặt bị ảnh hưởng bởi thành phần thép, cấu trúc vi mô được tạo ra trong quá trình làm nguội và bất kỳ quá trình ủ tiếp theo nào.
Khi đã đạt được cấu trúc vi mô bề mặt cần thiết, tiếp xúc với nhiệt bổ sung không nhất thiết làm tăng độ cứng.
Điều gì xảy ra khi quét quá nhanh?
Nếu tốc độ quét quá cao đối với điều kiện gia nhiệt đã chọn, mức phơi nhiễm sẵn có có thể không đủ để austenit hóa đầy đủ.
Tùy thuộc vào vật liệu và quá trình, điều này có thể làm giảm độ sâu vỏ hiệu quả và cũng có thể ảnh hưởng đến độ cứng bề mặt.
Tuy nhiên, riêng độ cứng bề mặt thấp không chứng tỏ tốc độ quét quá cao. Tình trạng vật chất, phân phối nhiệt và làm nguội có thể tạo ra kết quả tương tự.
Sự khác biệt trở nên rõ ràng hơn khi độ cứng bề mặt được xem xét cùng với độ cứng-độ sâu.
| Kết quả quan sát | Nó có thể chỉ ra điều gì |
|---|---|
| Độ cứng bề mặt đạt yêu cầu, nhưng độ sâu trường hợp là không đủ | Độ cứng bề mặt vừa đủ nhưng độ cứng không đủ ở độ sâu |
| Độ sâu vỏ tăng trong khi độ cứng bề mặt vẫn giữ nguyên | Vùng cứng sâu hơn mà không có sự thay đổi tương đương về độ cứng bề mặt |
| Cả độ cứng và độ sâu của vỏ đều không đủ | Gia nhiệt, điều kiện austenit hóa và làm mát cần được đánh giá |
Những quan sát này giúp giải thích kết quả nhưng không thiết lập được nguyên nhân một cách độc lập..
Một cuộc điều tra đầy đủ về các điểm mềm và độ cứng không đồng đều được đề cập trong Độ cứng không đều sau khi tôi cảm ứng.
Để điều chỉnh tốc độ quét, sự khác biệt quan trọng là độ cứng bề mặt chấp nhận được không nhất thiết xác nhận độ sâu trường hợp hiệu quả chấp nhận được.
4. Tốc độ quét tương tác với nguồn điện như thế nào, Tần số và dập tắt
Tốc độ quét tạo ra độ sâu trường hợp cần thiết với một thiết lập điện cảm và nguồn điện có thể không tạo ra kết quả tương tự sau khi thay đổi cuộn dây, tần số hoặc hình học phôi.
Các biến liên quan phải được xem xét cùng nhau.
Công suất và tốc độ quét
Công suất ảnh hưởng đến tốc độ cung cấp năng lượng điện, trong khi tốc độ quét thay đổi mức phơi nhiễm nhiệt của từng vị trí dọc theo đường quét.
Việc tăng công suất có thể cho phép quét nhanh hơn trong khi vẫn duy trì được điều kiện gia nhiệt cần thiết. Tuy nhiên, điều này phụ thuộc vào hiệu quả ghép, hình học cuộn cảm và sự phân bố nhiệt độ kết quả.
Nhiều năng lượng hơn không tự động bù đắp cho thời gian tiếp xúc với nhiệt ngắn hơn ở mọi độ sâu.
Mức năng lượng cao hơn có thể làm tăng cường độ gia nhiệt bề mặt mà không tạo ra lịch sử nhiệt độ dưới bề mặt cần thiết. Nó cũng có thể làm tăng nguy cơ sưởi ấm cục bộ quá mức..
Thiết kế tần số và cuộn cảm
Tần số ảnh hưởng đến sự phân bố của dòng điện cảm ứng, trong khi hình học của cuộn cảm xác định cách áp dụng trường điện từ vào phôi.
Chiều dài vùng sưởi ấm hiệu quả, khoảng cách giữa các cuộn dây và phân phối điện đều có thể thay đổi phản ứng gia nhiệt ở tốc độ quét nhất định.
Ví dụ, vùng sưởi ấm hiệu quả lâu hơn có thể cung cấp thời gian tiếp xúc lâu hơn ở cùng tốc độ, nhưng kết quả thực tế vẫn phụ thuộc vào cách phân bổ năng lượng sưởi ấm trong vùng đó.
thuốc Fluxtrol Tối ưu hóa cuộn cảm cứng quét trục kiểm tra sự tương tác giữa thiết kế cuộn cảm, tần số và tốc độ quét bằng mô phỏng máy tính của một ứng dụng trục cụ thể.
Nghiên cứu minh họa tại sao tốc độ quét không thể được tối ưu hóa độc lập với sự sắp xếp hệ thống sưởi. Những phát hiện của nó đặc trưng cho các điều kiện được mô hình hóa hơn là các quy tắc thiết lập tốc độ phổ quát.
Tốc độ quét và thời gian dập tắt
Trong các hệ thống quét có vùng dập tắt theo sau cuộn cảm, tốc độ quét cũng có thể ảnh hưởng đến khoảng thời gian giữa quá trình làm nóng và làm mát hiệu quả.
Khi vùng làm nóng và làm nguội duy trì mối quan hệ không gian cố định, tăng tốc độ di chuyển tương đối thường làm giảm thời gian cần thiết để một vị trí di chuyển giữa chúng.
Độ trễ làm nguội thực tế phụ thuộc vào cách bố trí máy và vùng làm nóng và làm mát hiệu quả.
Do đó, việc thay đổi tốc độ quét có thể làm thay đổi cả quá trình tiếp xúc với nhiệt và trình tự làm mát tiếp theo..
Các biến dập tắt chi tiết được thảo luận riêng trong Kiểm soát tôi trong quá trình làm cứng cảm ứng.
5. Cách đánh giá điều chỉnh tốc độ quét
Không có tốc độ quét chính xác chung cho việc làm cứng cảm ứng.
Cài đặt thích hợp phụ thuộc vào vật liệu phôi, hình học, vùng cứng cần thiết và bố trí gia nhiệt và làm nguội hoàn chỉnh.
Việc điều chỉnh tốc độ phải được đánh giá dựa trên kết quả đông cứng hoàn thiện, không chỉ đơn giản là giá trị được lập trình của máy.
So sánh các thử nghiệm trong điều kiện xác định
Để đánh giá ảnh hưởng của tốc độ quét, các kỹ sư cần xác định những điều kiện quy trình nào khác không thay đổi.
Thông tin liên quan bao gồm thép và tình trạng đầu vào của nó, kích thước chi tiết, cấu hình cuộn cảm, công suất sưởi ấm thực tế, tần số và sắp xếp dập tắt.
Nếu tốc độ và sức mạnh thay đổi cùng nhau, sự khác biệt thu được không thể chỉ do tốc độ quét.
So sánh có kiểm soát có thể giúp thiết lập ảnh hưởng của tốc độ, trong khi việc điều chỉnh các tham số phối hợp có thể cần thiết để phát triển một quy trình sản xuất khả thi.
Xác minh độ cứng và độ sâu vỏ riêng biệt
Sau khi thay đổi tốc độ quét, kết quả đông cứng thực tế phải được kiểm tra dựa trên thông số kỹ thuật của phôi.
Các đặc điểm có liên quan nhất là:
— Độ cứng bề mặt tại các vị trí quy định
— Độ sâu trường hợp hiệu quả bằng cách sử dụng định nghĩa áp dụng
— Vị trí và phạm vi phủ sóng của mẫu cứng
— Vùng bắt đầu quét và vùng kết thúc quét, khi có liên quan
Cấu hình độ sâu độ cứng có thể giúp phân biệt sự thay đổi độ cứng bề mặt với sự thay đổi độ sâu cứng.
Việc đánh giá cũng nên kiểm tra xem vùng cứng có vượt ra ngoài ranh giới dự định của nó hay không, đặc biệt là gần vai, phi lê hoặc chuyển tiếp phần.
Một ví dụ công nghiệp xuất hiện trong Xử lý nhiệt cảm ứng: Làm thế nào để rút ngắn thời gian sản xuất, nơi các thiết lập quy trình và dụng cụ cảm ứng được phát triển và xác minh theo các yêu cầu về độ cứng được chỉ định.
Điều này minh họa tầm quan trọng của việc đánh giá mẫu đông cứng hoàn thiện thay vì chỉ dựa vào các thông số máy.
Các phương pháp kiểm tra chi tiết được đề cập trong Cách kiểm tra các bộ phận được làm cứng bằng cảm ứng. Đánh giá quy trình và các thay đổi thông số tiếp theo được đề cập trong Xác nhận quá trình làm cứng cảm ứng.
Lựa chọn tốc độ quét phù hợp
Tốc độ quét phù hợp là tốc độ tạo ra độ cứng cần thiết, độ sâu trường hợp hiệu quả và mô hình cứng nhắc trong cửa sổ quy trình đã thiết lập.
Giảm tốc độ có thể làm tăng khả năng tiếp xúc với nhiệt và độ sâu trường hợp, nhưng nó cũng có thể tạo ra nhiệt độ quá cao hoặc vùng cứng không mong muốn. Tăng tốc độ có thể rút ngắn chu kỳ sản xuất, với điều kiện các điều kiện gia nhiệt và làm nguội cần thiết được duy trì.
Cài đặt cuối cùng phải được hỗ trợ bởi các kết quả đã được xác minh trên phôi gia công đại diện.
Chìa khóa mang đi
Tốc độ quét ảnh hưởng đến chu trình nhiệt, nhưng nó không xác định độc lập độ cứng bề mặt hoặc độ sâu vỏ. Cả hai kết quả phải được đánh giá dựa trên vật liệu thực tế, điều kiện xử lý và yêu cầu về độ cứng được chỉ định.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Tốc độ quét chậm hơn luôn tạo ra trường hợp sâu hơn?
Quá trình quét chậm hơn thường mang lại khả năng tiếp xúc với nhiệt lâu hơn, có thể cho phép lớp cứng sâu hơn phát triển trong các điều kiện có thể so sánh được. Kết quả vẫn phụ thuộc vào sức mạnh, tần số, hình học cuộn cảm, tình trạng vật liệu và dập tắt.
Độ cứng bề mặt cao hơn có nghĩa là độ sâu vỏ sâu hơn?
KHÔNG. Độ cứng bề mặt và độ sâu vỏ mô tả các đặc điểm khác nhau. Hai phần có thể có độ cứng bề mặt tương tự nhau nhưng độ sâu đông cứng khác nhau. Độ cứng bề mặt chấp nhận được không tự nó xác nhận độ sâu trường hợp hiệu quả chấp nhận được.
Tôi có thể tăng tốc độ quét và bù lại bằng nhiều năng lượng hơn không?
Tăng công suất có thể cho phép quét nhanh hơn, nhưng nó không tự động bù đắp cho thời gian tiếp xúc với nhiệt ngắn hơn ở mọi độ sâu. Mức công suất cao hơn có thể làm tăng cường độ gia nhiệt bề mặt mà không tạo ra lịch sử nhiệt độ dưới bề mặt cần thiết.
Làm cách nào để xác minh sự thay đổi tốc độ quét?
Kiểm tra độ cứng bề mặt, độ sâu trường hợp hiệu quả và vị trí mẫu cứng so với thông số kỹ thuật, và xác nhận xem các điều kiện quy trình khác có không thay đổi hay không. So sánh kết quả trong các điều kiện xác định thay vì chỉ quy sự khác biệt cho tốc độ quét.
Thiết lập quy trình tăng cường quét đáp ứng độ sâu trường hợp của bạn
Gửi yêu cầu về bản vẽ phôi và độ cứng của phôi để phát triển tốc độ quét đã được xác minh, quyền lực, sự kết hợp tần số và dập tắt cho các bộ phận của bạn.