
Controllo dell'austenite trattenuta nell'acciaio per cuscinetti GCr15: 6 Leve di processo che funzionano davvero
Quando un lotto di anelli per cuscinetti GCr15 rinvenuti torna per instabilità dimensionale sei mesi dopo la spedizione, la causa metallurgica principale è quasi sempre la stessa: austenite residua nell'acciaio per cuscinetti GCr15 che nessuno ha misurato. La specifica di durezza è stata rispettata. Il pezzo sembrava a posto sotto l'illuminazione del laboratorio. Ma in servizio, ha subito una deriva — e ora ti ritrovi con un problema di qualità che il solo test di durezza non poteva rilevare.
L'austenite residua non è un mistero metallurgico. È una conseguenza prevedibile di come si sferoidizza, riscaldamento, tempra, e temperamento. Questo articolo spiega sei leve di processo che lo controllano — dalla microstruttura in ingresso fino al passaggio finale di verifica — così puoi mantenere l'AR sotto 6% senza indovinare e senza spedire parti dietro cui non puoi stare.
1. Sferoizzazione: Inizia prima di indurirsi
La lotta contro l'austenite trattenuta inizia prima che il pezzo veda una bobina di induzione. Una microstruttura adeguatamente sferoidale: bene, carburi sferici distribuiti uniformemente in una matrice di ferrite: dissolve il carbonio in modo uniforme durante l'austenitizzazione. Nessuna tasca ricca di carbonio. Nessuna isola di austenite ostinata che rifiuta di trasformarsi.
Una struttura di partenza scadente: perlite lamellare, carburi grossolani, o reti di carburo: creano esattamente quelle tasche. Il carbonio si dissolve in modo non uniforme, la stabilità locale dell’austenite aumenta, e dopo la tempra si trova l'AR dove la microstruttura non era mai corretta fin dall'inizio.
Obiettivi pratici prima dell'indurirezza:
— Durezza post-sferoidizzazione: ≤190 HB
— Qualità della sferoidizzazione: fine, distribuzione uniforme del carburo secondo gli standard applicabili
— Microstruttura in arrivo: controlla. ogni lotto. Se non si può misurare la struttura che entra in casa, non si può controllare la struttura che esce.
2. Riscaldamento a Induzione: Velocità, Frequenza, Temperatura
Il tempra ad induzione il passo è dove l'austenite trattenuta viene bloccata o tenuta fuori. Tre parametri interagiscono , e sbagliare anche solo uno di essi può annullare il lavoro di una buona sferoidizzazione.
Velocità di riscaldamento. Velocità di riscaldamento molto elevate creano forti gradienti termici lungo il rivestimento. I carburi si dissolvono in modo non uniforme. Si formano zone localizzate ricche di carbonio — e quelle zone diventano austenite trattenuta dopo la tempra. Un aumento controllato aggiunge secondi al ciclo ma salva ore di risoluzione dei problemi.
Frequenza. Per acciaio per cuscinetti GCr15, la frequenza media nell'intervallo 1–10 kHz è la scelta pratica per la maggior parte dei pezzi. Sopra 50 kHz, penetrazione della corrente superficiale e gradiente termico che si accentua — utile per certi lavori di indurimento poco profondo, ma non ideale quando il controllo della AR è la priorità. Per una spiegazione più approfondita di come la frequenza influenza il modello termico, vedi la nostra guida su scelta della frequenza per il riscaldamento a induzione.
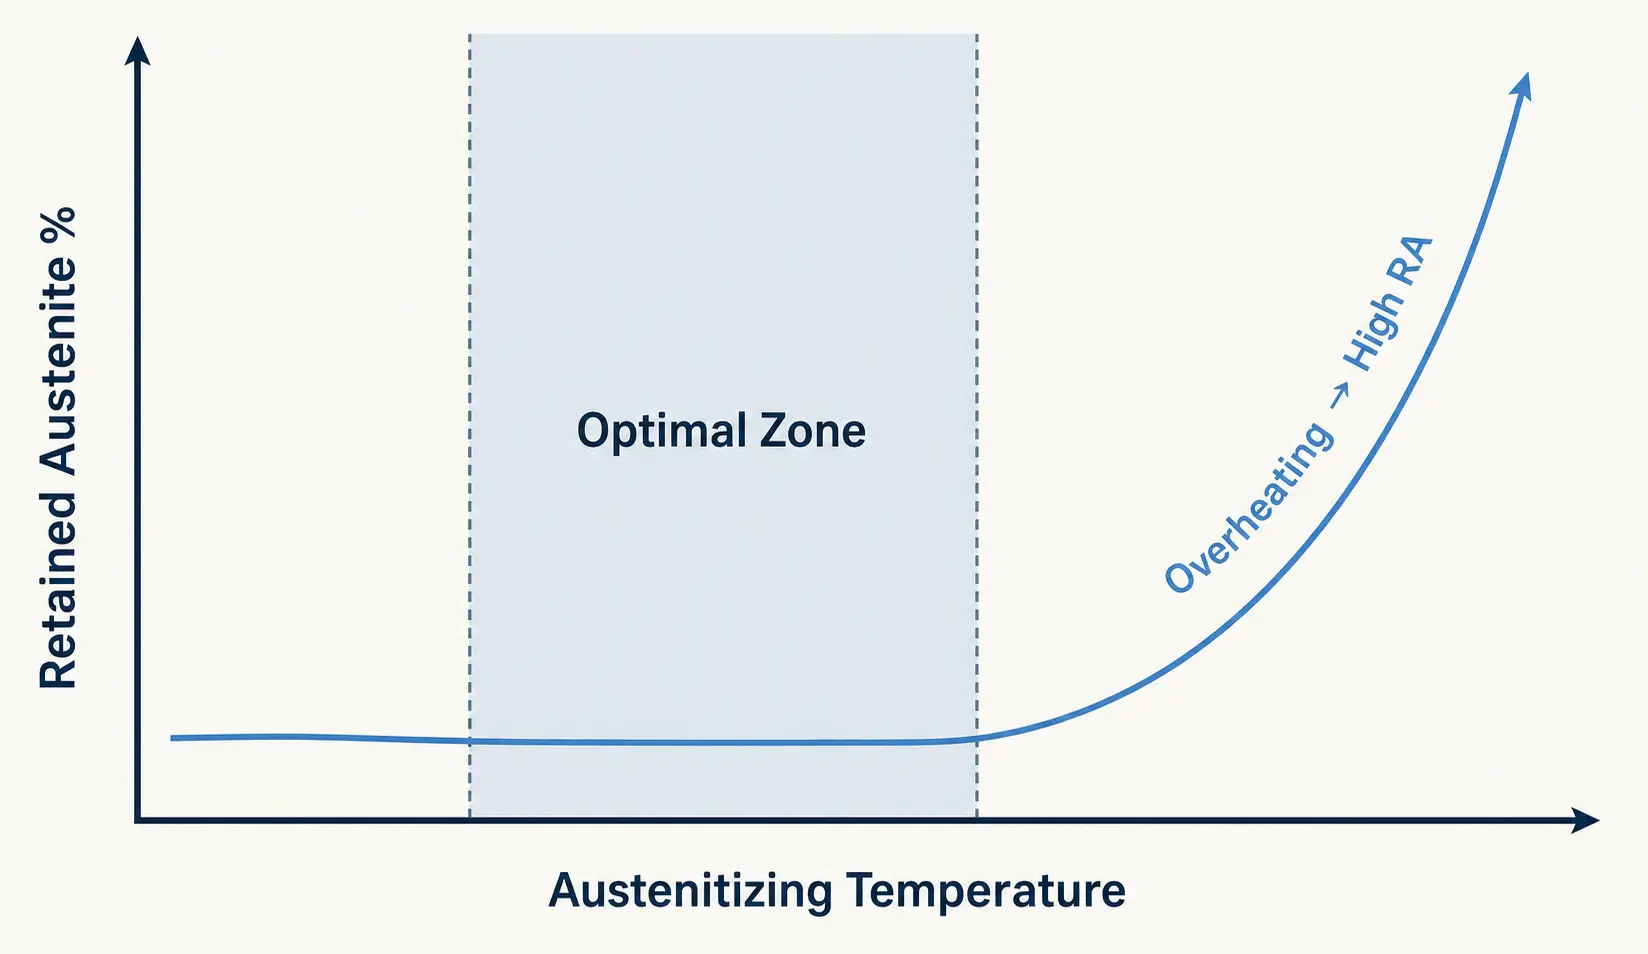
Temperatura di austenitizzazione. La finestra pratica per GCr15 è intorno agli 820–860°C — ma il punto di regolazione esatto deve essere validato sulla geometria effettiva del pezzo e sul tempo di riscaldamento, non copiato da un riferimento generale.
| Parametro | Intervallo raccomandato | Troppo alto → | Troppo basso → |
|---|---|---|---|
| Temperatura di austenitizzazione | 820–860°C (valida la parte effettiva) | ↑ dissoluzione del carburo, ↓Ms, ↑ austenite trattenuta | dissoluzione incompleta del carburo, durezza insufficiente |
| Frequenza | 1–10 kHz (MF) per la maggior parte delle parti portanti | penetrazione superficiale, gradiente ripido, zone localizzate ricche di C | riscaldamento profondo ma lento, potrebbe non raggiungere la temperatura target in modo uniforme |
| Velocità di riscaldamento | rampa controllata, evitare shock termico | dissoluzione irregolare del carburo, zone ricche di carbonio → ↑RA | tempo di ciclo più lungo, ma il rischio di AR è inferiore |
3. raffreddamento a tempra: Rapido & uniforme, Non uno o l'altro
GCr15 ha una temperatura di inizio martensite intorno a 210°C. La tempra deve far attraversare al pezzo l'intervallo critico abbastanza rapidamente da favorire la formazione di martensite e sopprimere i prodotti controllati dalla diffusione. I liquidi per tempra di tipo PAG e gli oli per tempra rapida sono le scelte comuni — ma il mezzo conta meno di come viene applicato.
Ciò che effettivamente determina la costanza della tempra in officina:
— Ritardo della tempra. Ogni secondo tra la rimozione della bobina e l'inizio della tempra permette alla superficie di raffreddarsi in modo non uniforme. Minimizzarlo.
— Schema dello spruzzo. Una nebulizzazione irregolare crea punti caldi che si raffreddano troppo lentamente — e quei punti trattengono più austenite.
— Portata e agitazione. Volume sufficiente per estrarre calore, turbulenza sufficiente a rompere la copertura di vapore.
— Orientamento del pezzo. Il modo in cui il pezzo è posizionato nel supporto determina quali superfici vedono per prime il liquido di tempra.
— Ripetibilità da ciclo a ciclo. Una tempra che funziona sul pezzo di prova deve funzionare identica sul pezzo in produzione 10,000.
Una tempra veloce che è irregolare non è tempra veloce — è ritenzione selettiva di austenite incorporata nel tuo processo. Il sistema di raffreddamento deve essere progettato come parte della stazione di tempra, non avvitato successivamente. Per indicazioni sull'abbinamento del sistema di raffreddamento al processo, vedere il nostro articolo su si seleziona un sistema di tempra a induzione.
4. Tempra: Un ciclo raramente basta
La tempra a bassa temperatura standard a 160–200°C mantiene bene la durezza — ma fa molto poco per ridurre l'austenite residua. Se il controllo dell'austenite residua è importante per la tua applicazione su cuscinetti, la tempra deve essere considerata come una variabile di processo, non un passaggio standard.
Una gamma più alta intorno a 220–260°C favorisce una maggiore decomposizione dell'austenite mentre la penalità di durezza è spesso modesta — un punto o due di HRC in cambio di una significativa stabilità dimensionale. Cicli multipli (due o tre) superano costantemente un ciclo singolo perché ogni passaggio trasforma ulteriore austenite residua e stabilizza ulteriormente la struttura.
| Approccio | Temperatura | Riduzione RA | Impatto sulla durezza | Migliore per |
|---|---|---|---|---|
| Singolo standard | 160–200°C | Minimo | Trascurabile — durezza preservata | Cuscinetti generici, RA non critica |
| Singolo elevato | 220–260°C | Moderato | 1Perdita tipica di –2 HRC | sensibile a RA, requisiti di precisione moderata |
| Multipli elevati | 220–260°C, 2–3 cicli | Significativa | Modesto — ogni ciclo aggiunge una certa perdita | Alta precisione, stabilità dimensionale critica |
| Sub-zero + tempra | -70 a -80°C prima della tempra | Massimo | Minimale — martensite formata da RA | ≤3% obiettivi di RA, aerospaziale, cuscinetti di alta qualità |
Il miglior programma di tempra è quello convalidato rispetto ai tuoi tre vincoli: requisiti di durezza, obiettivi di stabilità dimensionale, e prestazioni alla fatica. Se controlli solo la durezza dopo la tempra, ti stai perdendo due terzi della storia.
5. Trattamento sotto zero: Quando il bersaglio è inferiore 3%
Per applicazioni su cuscinetti dove l'austenite residua deve rimanere al di sotto di 3% — aerospaziale, mandrini di precisione, condizioni di servizio critiche — il trattamento sub-zero è la via più diretta. Raffreddare il pezzo a -70 -80°C immediatamente dopo la tempra trasforma una frazione significativa di austenite residua in martensite prima ancora che inizi la tempra.
Il compromesso è reale. Il trattamento sub-zero aumenta i costi, tempo di ciclo, attrezzature dedicate, e un ulteriore passaggio di processo che deve essere controllato e documentato. Per cuscinetti standard ad alto volume, è raramente giustificato. Per applicazioni premium in cui una deriva dimensionale in servizio è inaccettabile, spesso è la differenza tra una parte qualificata e una parte restituita.
La decisione non è metallurgica: è commerciale. Se le specifiche del tuo cliente dicono ≤3% RA e il tuo rinvenimento da solo non può arrivare a quel livello, sotto zero non è facoltativo.
6. verifica: La durezza da sola non dice nulla
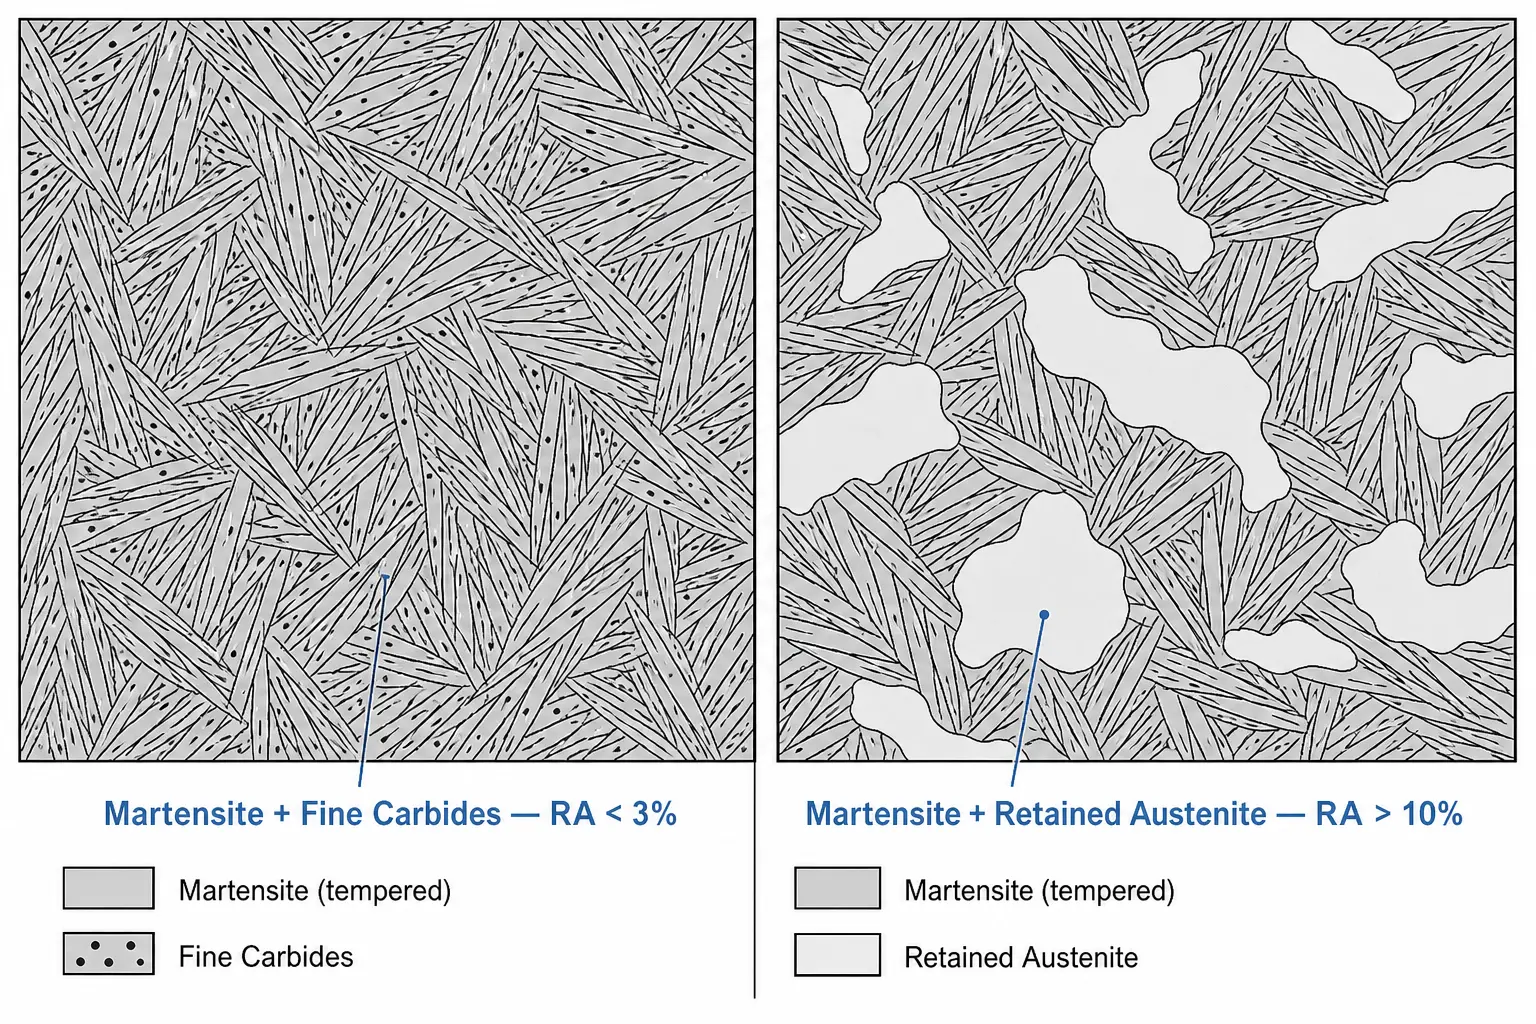
Una parte può soddisfare le specifiche di durezza e continuare a resistere 12% austenite residua. La durezza e la RA sono proprietà diverse misurate con metodi differenti — e assumere che la durezza sia un indicatore della RA è il motivo per cui pezzi fuori tolleranza vengono spediti ai clienti.
La diffrazione a raggi X è il metodo di riferimento per la misurazione diretta della RA. L'esame metallografico fornisce una conferma visiva della microstruttura. I test di stabilità dimensionale verificano cosa accade in servizio. Per parti critiche, I test di fatica chiudono il ciclo.
Se il controllo RA è un requisito del cliente — o se hai imparato tramite resi che dovrebbe esserlo — misuralo sui pezzi di produzione, non solo durante lo sviluppo del processo. Il costo dei test XRD è banale rispetto al costo di un rifiuto in batch. Per maggiori informazioni su cosa va storto quando i processi di indurimento non sono validati, vedi la nostra guida su difetti comuni della tempra a induzione.
7 Errori che hanno mantenuto l'austenite verso l'alto
— Saltare i controlli della microstruttura in arrivo. Se non sai com'era la struttura prima dell'indurirezza, non puoi risolvere i problemi di ciò che esce.
— Surriscaldamento durante l'austenitizzazione. Ogni grado sopra il punto di riferimento convalidato spinge più carbonio in soluzione e abbassa Ms.
— Riscaldamento troppo rapido con scarsa uniformità. I gradienti termici creano zone locali ricche di carbonio. Quelle zone diventano RA.
— Ritardo nella tempra. Ogni secondo tra lo spegnimento della bobina e l'accensione della tempra è un'opportunità per un raffreddamento non uniforme e trasformazione parziale.
— Spruzzatura irregolare o scarsa agitazione. Una tempra che è veloce in una zona e lenta in un'altra non si uniforma — produce RA localizzata.
— Interrompere dopo un ciclo di tempra. Quando la rugosità (RA) è una preoccupazione, un ciclo è un punto di partenza, non una linea di arrivo.
— Supponendo che la durezza = bassa RA. Questo è l'errore che produce pezzi difettosi. Misurare direttamente la RA o non dichiarare di controllarla.
Chiave da asporto
Controllare austenite residua nell'acciaio per cuscinetti GCr15 non significa trovare un parametro magico. Significa gestire l'intera catena — struttura sferoidizzata, riscaldamento controllato, tempra uniforme, tempra strategica, e misurazione diretta — senza anelli deboli. I pezzi che ritornano per deriva dimensionale quasi sempre risalgono a un passaggio che è stato saltato, affrettato, o mai convalidato.
Q: Quanta austenite residua è accettabile nell'acciaio per cuscinetti GCr15?
Un: Nella maggior parte delle applicazioni dei cuscinetti, l'austenite residua dovrebbe essere mantenuta al di sotto di 6%. Alcune applicazioni ad alte prestazioni — mandrini di precisione, cuscinetti aerospaziali, condizioni di servizio critiche — richiedono livelli inferiori a 3%. Il limite accettabile dipende dalla stabilità dimensionale e dalla durata a fatica richiesta dal cliente, non da uno standard universale.
Q: La tempra da sola può ridurre sufficientemente l'austenite residua?
Un: Dipende dall'obiettivo. Il trattamento di tempra standard a bassa temperatura a 160–200°C fa ben poco per l'austenite residua. La tempra elevata a 220–260°C con cicli multipli può ridurre in modo significativo l'AR — spesso abbastanza per l'obiettivo ≤6%. Ma se il requisito è inferiore 3%, il tempra da sola potrebbe non essere sufficiente, e il trattamento sub-zero dovrebbe essere valutato.
Hai bisogno di aiuto per convalidare il processo di indurimento dell'acciaio per cuscinetti?
Condividi la geometria del tuo pezzo, specifica del materiale, e obiettivo RA. Il nostro team di ingegneria può aiutare a valutare i parametri di riscaldamento, configurazione del raffreddamento, e strategia di tempra per componenti per cuscinetti GCr15.


