
التحكم في الأوستينيت المحتفظ به في الفولاذ المحمل GCr15: 6 روافع العملية التي تعمل بالفعل
عندما تعود مجموعة من حلقات المحمل GCr15 المقواة بالحث لعدم استقرار الأبعاد بعد ستة أشهر من الشحن, السبب الجذري المعدني هو نفسه دائمًا تقريبًا: احتفظ بالأوستينيت في الفولاذ المحمل GCr15 أن لا أحد قياس. تم استيفاء مواصفات الصلابة. بدا الجزء جيدًا تحت إضاءة المتجر. ولكن في الخدمة, لقد انجرفت - والآن لديك مشكلة في الجودة لم يتمكن اختبار الصلابة وحده من اكتشافها.
الأوستينيت المحتفظ به ليس لغزا معدنيا. إنها نتيجة يمكن التنبؤ بها لكيفية كرويتك, تسخين, التبريد السريع, والعتب. تشرح هذه المقالة ستة رافعات عملية تتحكم فيه — من البنية الدقيقة الداخلة إلى خطوة التحقق النهائي — حتى تتمكن من الحفاظ على RA أدنى من 6% دون تخمين ودون شحن أجزاء لا يمكنك دعمها.
1. التحبيب: يبدأ قبل التصلب
تبدأ المعركة ضد الأوستينيت المحتفظ به قبل أن يرى الجزء ملفًا تحريضيًا. بنية مجهرية كروية بشكل صحيح - جيد, كربيدات كروية موزعة بالتساوي في مصفوفة الفريت - تذيب الكربون بشكل موحد أثناء عملية الأوستنيت. لا جيوب غنية بالكربون. لا توجد جزر أوستينيتية عنيدة ترفض التحول.
بنية البداية سيئة - البرليت الرقائقي, كربيدات خشنة, أو شبكات الكربيد - تخلق تلك الجيوب بالضبط. يذوب الكربون بشكل غير متساو, يرتفع استقرار الأوستينيت المحلي, وبعد التخمير تجد الرستيتينغ المحتجز حيث لم تكن البنية الدقيقة صحيحة من البداية.
الأهداف العملية قبل التقسية:
— صلابة بعد التكرير الكروي: ≤190 HB
— جودة التكرير الكروي: ناعمة, توزيع الكاربيد بشكل موحد وفقًا للمعايير المطبقة
— البنية الدقيقة الواردة: افحصها. كل دفعة. إذا لم تتمكن من قياس البنية عند الدخول, لا يمكنك التحكم في البنية عند الخروج.
2. التسخين بالحث: السرعة, التردد, درجة الحرارة
ثم يقوم التقسية بالتحريض هذه الخطوة هي النقطة التي يُحجز فيها الأوستينيت المحتجز أو يُمنع دخوله. تتفاعل ثلاثة معايير, وأن الحصول على أي منها خطأ يمكن أن يلغي عمل مهمة سبيرودايزينج جيدة.
معدل التسخين. سرعات التسخين العالية جداً تخلق تدرجات حرارية حادة عبر الغلاف. ذوبان الكاربيدات بشكل غير متساوٍ. تتشكل مناطق غنية بالكربون موضعياً — وتصبح تلك المناطق أوستنيت محتفظ به بعد البرودة. يضيف رامب متحكم فيه ثوانٍ إلى الدورة لكنه يوفر ساعات من التعذيب في التشخيص.
التردد. لصلب التحمل GCr15, التردد المتوسط في نطاق 1–10 كيلو هرتز هو الخيار العملي لمعظم الأجزاء. أعلى 50 كيلوهرتز, الاختراق الحالي يتسطح ويصبح التدرج الحراري أكثر حدة — مفيد لمهام التصلب الضحلة البعض, لكن ليس مثاليًا عندما يكون التحكم في RA هو الأولوية. لشرح أعمق لكيفية تأثير التردد على نمط الحرارة, راجع دليلنا على اختيار التردد للتسخين بالحث.
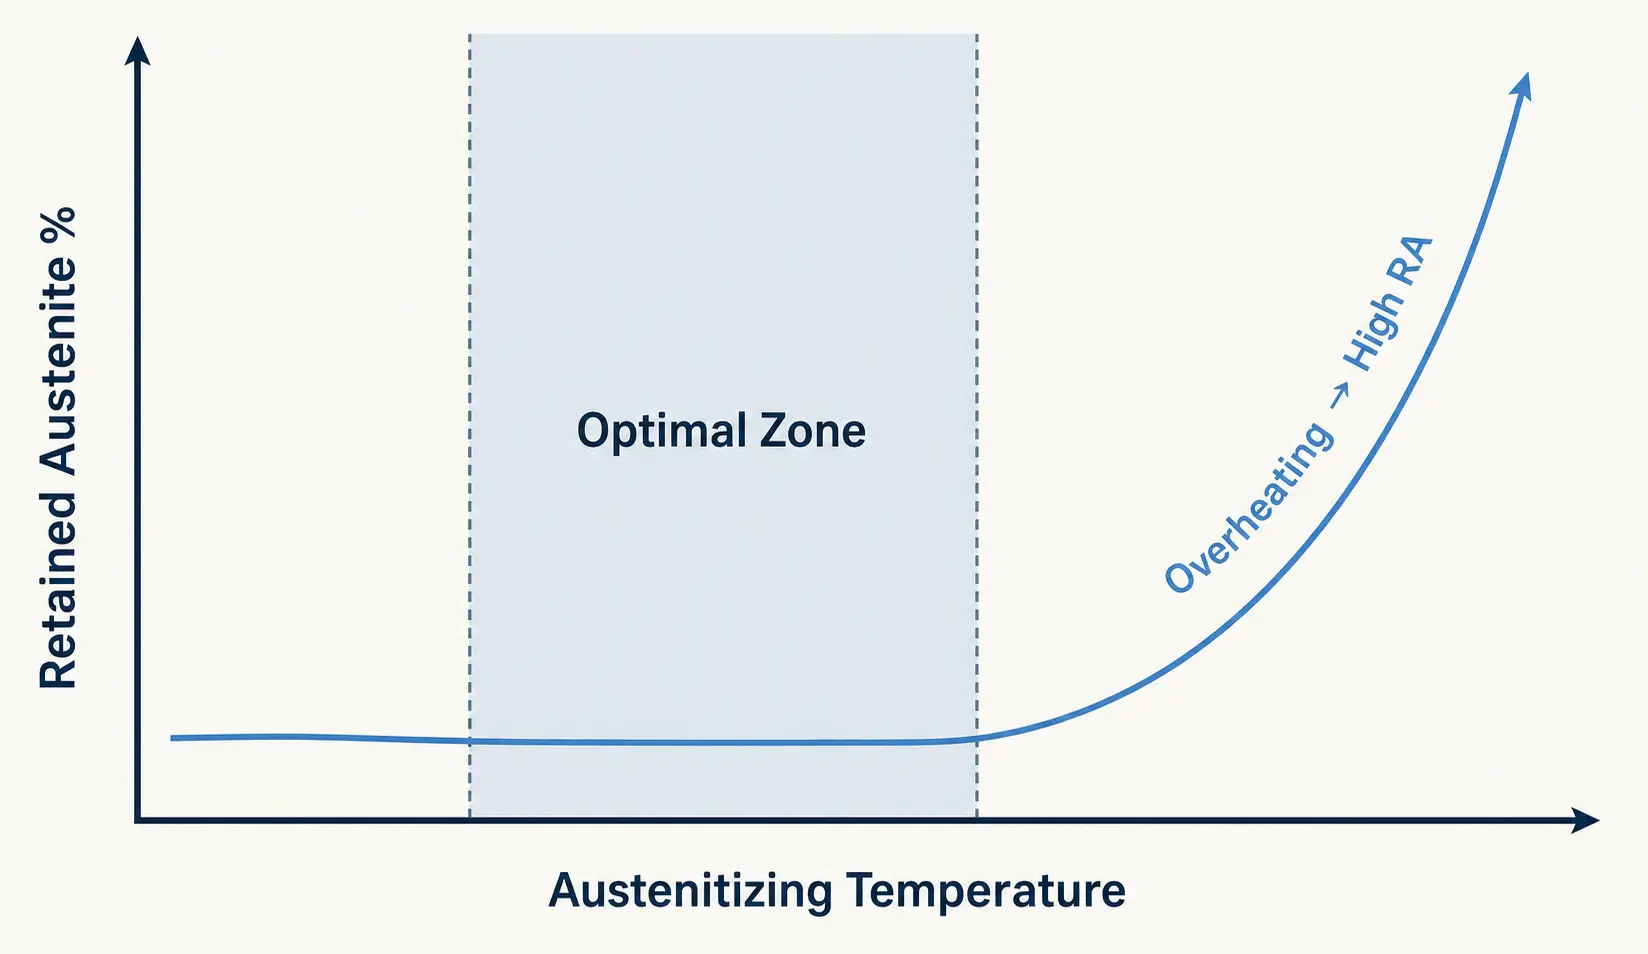
درجة حرارة الأوستينيت. النافذة العملية لـ GCr15 حول 820–860°C — لكن يجب التحقق من الإعداد الدقيق على هندسة الجزء الفعلية ووقت التسخين, ليس منسوخًا من مرجع عام.
| المعامل | النطاق الموصى به | مرتفع جدًا → | منخفض جدًا → |
|---|---|---|---|
| درجة حرارة الأوستينيت | 820–860°C (التحقق على الجزء الفعلي) | ↑ ذوبان الكربيد, ↓Ms, ↑ احتفظ بالأوستينيت | ذوبان كربيد غير كامل, صلابة غير كافية |
| التردد | 1–10 كيلوهرتز (MF) لمعظم الأجزاء الحاملة | اختراق سطحي, التدرج الحاد, المناطق المحلية الغنية بـ C | تسخين عميق ولكن بطيء, قد لا تصل إلى درجة الحرارة المستهدفة بشكل موحد |
| معدل التسخين | منحدر يمكن التحكم فيه, تجنب الصدمة الحرارية | ذوبان كربيد غير متساوي, المناطق الغنية بالكربون → ↑RA | وقت دورة أطول, لكن خطر الإصابة بالتهاب المفاصل الروماتويدي أقل |
3. تبريد التخمير: سريع & متجانس, ليس هذا أو ذاك
GCr15 لديه درجة حرارة بداية مارتنسيت حوالي 210 درجة مئوية. يجب أن يدفع الإخماد الجزء عبر النطاق الحرج بسرعة كافية لدفع تكوين المارتنسيت وقمع المنتجات التي يتم التحكم في انتشارها. تعد مواد التبريد البوليمرية من نوع PAG وزيوت التبريد السريعة من الخيارات الشائعة - ولكن أهمية الوسيط أقل من كيفية توصيله.
ما الذي يدفع في الواقع إلى إخماد الاتساق على أرضية المتجر:
— تأخير التبريد. كل ثانية بين عملية اللف والتشغيل تسمح لدرجة حرارة السطح بالانخفاض بشكل غير متساو. التقليل منه.
- نمط الرش. يؤدي الرذاذ غير المكتمل إلى إنشاء نقاط ساخنة تبرد ببطء شديد، وتحتفظ تلك البقع بمزيد من الأوستينيت.
- معدل التدفق والإثارة. حجم كافٍ لاستخراج الحرارة, ما يكفي من الاضطراب لكسر بطانية البخار.
- اتجاه الجزء. تحدد كيفية وضع الجزء في التركيب الأسطح التي ترى التبريد أولاً.
- التكرار من دورة إلى دورة. يجب أن يعمل الإخماد الذي يعمل على جزء الإعداد بشكل مماثل على رقم الجزء 10,000.
التبريد السريع غير المتساوي لا يعد تبريدًا سريعًا - بل هو احتجاز انتقائي للأوستينيت مدمج في عمليتك. يجب تصميم نظام التبريد كجزء من محطة التصلب, لم يتم تثبيته بعد ذلك. للحصول على إرشادات حول مطابقة نظام التبريد للعملية, انظر إلى مقالنا عن اختيار نظام التصلب بالحث الكهربائي.
4. التلطيف: دورة واحدة نادراً ما تكفي
إن التقسية القياسية في درجات الحرارة المنخفضة عند 160-200 درجة مئوية تحافظ على الصلابة بشكل جيد، ولكنها لا تفعل الكثير لتقليل الأوستينيت المحتفظ به.. إذا كان التحكم في RA مهمًا لتطبيق المحمل الخاص بك, يجب أن يعامل هدأ كمتغير العملية, ليست خطوة قياسية.
نطاق أعلى حوالي 220–260°C يؤدي إلى تفكك مزيد من الأوستينيت بينما غالبًا ما تكون خسارة الصلابة معتدلة — نقطة أو نقطتين على مقياس HRC مقابل ثبات أبعاد معنوي. دورات متعددة (اثنتان أو ثلاث) تتفوق باستمرار على دورة واحدة لأن كل تمريرة تحول المزيد من الأوستينيت المحتجز وتثبت البنية أكثر.
| النهج | درجة الحرارة | تقليل RA | تأثير الصلابة | الأفضل لـ |
|---|---|---|---|---|
| دورة واحدة قياسية | 160–200°م | حد أدنى | تكاد تكون معدومة — الصلابة محفوظة | محامل عامة الاستخدام, RA غير مهم |
| دورة واحدة مرتفعة | 220–260°C | معتدل | 1فقدان HRC بمقدار 2 نموذجي | RA-الحساسية, متطلبات دقة معتدلة |
| عدة مستويات مرتفعة | 220–260°C, 2–3 دورات | كبير | معتدلة — كل دورة تضيف بعض الفقدان | عالية الدقة, ثبات الأبعاد أمر حاسم |
| تحت الصفر + التعتيق | -70 إلى -80°C قبل التعتيق | الحد الأقصى | الحد الأدنى — المارتنسيت المتكون من RA | ≤3% أهداف RA, الفضاء الجوي, الكرات المتميزة |
أفضل جدول تعتيق هو الذي تم التحقق منه وفقًا لثلاثة قيود لديك: متطلبات الصلابة, أهداف ثبات الأبعاد, وأداء التعب. إذا كنت تتحقق فقط من الصلابة بعد التعتيق, فأنت تفوت ثلثي القصة.
5. المعالجة دون الصفر: عندما يكون الهدف أدنى 3%
لتحمل التطبيقات حيث يجب أن يبقى الأوستينيت المحتفظ به أدناه 3% - الفضاء الجوي, مغزل الدقة, ظروف الخدمة الحرجة – العلاج تحت الصفر هو المسار الأكثر مباشرة. تبريد الجزء الى -70 إلى -80 درجة مئوية مباشرة بعد التبريد يحول جزء كبير من الأوستينيت المحتفظ به إلى مارتنسيت قبل أن يبدأ التقسية.
المقايضة حقيقية. العلاج تحت الصفر يضيف التكلفة, وقت الدورة, معدات مخصصة, وخطوة عملية إضافية يجب التحكم فيها وتوثيقها. للمحامل القياسية ذات الحجم الكبير, نادرا ما يكون له ما يبرره. بالنسبة للتطبيقات المتميزة حيث يكون الانجراف الأبعاد في الخدمة غير مقبول, غالبًا ما يكون هذا هو الفرق بين الجزء المؤهل والجزء المرتجع.
القرار ليس معدنيًا، بل تجاريًا. إذا كانت مواصفات عميلك تقول ≥3% RA ولا يمكن لضبط النفس الخاص بك وحده الوصول إلى هناك, تحت الصفر ليس اختياريا.
6. تحقق: الصلابة وحدها لا تخبرك بشيء
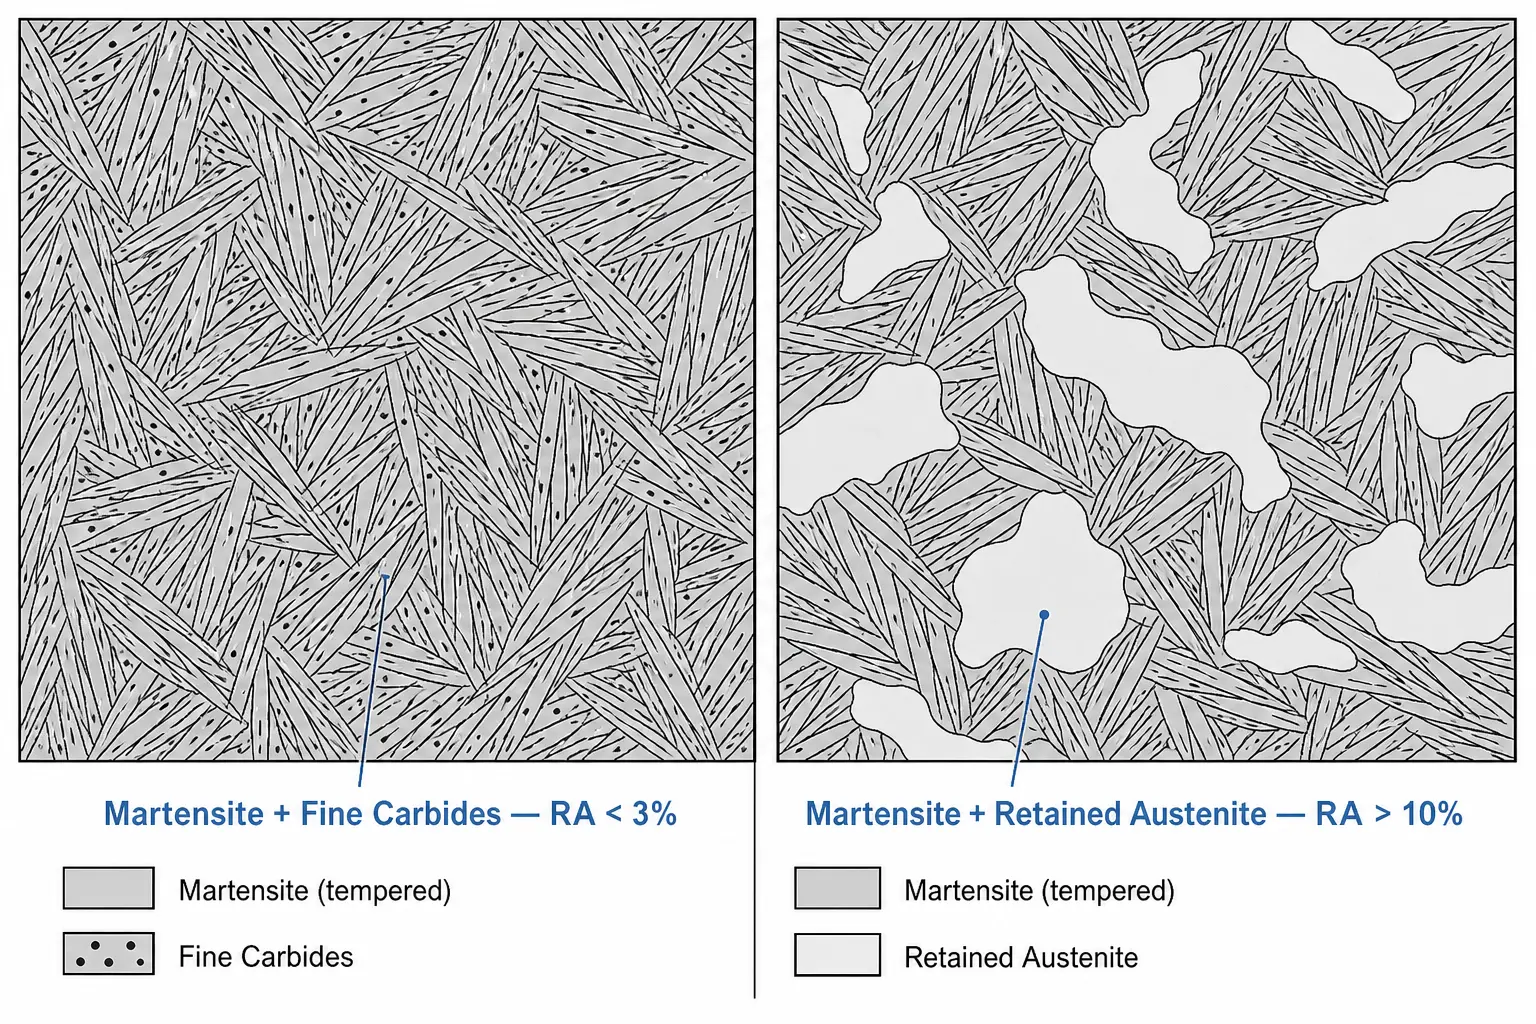
يمكن للجزء أن يلبي مواصفات الصلابة الخاصة به ولا يزال يحمل 12% الأوستينيت المحتجز. الصلابة والمقاومة لتمدد الصهر هي خصائص مختلفة تقاس بطرق مختلفة — وافتراض أن الصلابة هي بديل للمقاومة لتمدد الصهر هو سبب شحن الأجزاء التي خارج المواصفات للعملاء.
التحليل بالأشعة السينية هو الطريقة المرجعية للقياس المباشر للمقاومة لتمدد الصهر. الفحص المجهري المعدني يوفر تأكيدًا بصريًا للبنية المجهرية. اختبار الاستقرار الأبعادي يحقق ما يحدث أثناء الخدمة. بالنسبة للأجزاء الحرجة, اختبار التعب يُغلق الحلقة.
إذا كان التحكم في RA متطلبًا من العميل — أو إذا علمت من خلال المرتجعات أنه يجب أن يكون كذلك — فقم بقياسه على الأجزاء الإنتاجية, ليس فقط أثناء تطوير العملية. تكلفة اختبار XRD ضئيلة مقارنة بتكلفة رفض دفعة ما. للمزيد حول ما يخطئ عندما لا يتم التحقق من صحة عمليات التقسية, راجع دليلنا على عيوب التصلب بالتحريض الشائعة.
7 الأخطاء التي تزيد الأوستينيت المتبقي
— تخطي فحوصات البنية المجهرية الواردة. إذا لم تكن تعرف شكل البنية قبل التقسية, لا يمكنك استكشاف ما ينتج عنه.
— السخونة الزائدة أثناء الأوستنيتيزشن. كل درجة فوق درجة الضبط المعتمدة تدفع المزيد من الكربون للذوبان وتخفض درجة Ms.
— التسخين بسرعة كبيرة مع عدم التجانس. تخلق التدرجات الحرارية مناطق غنية بالكربون موضعياً. تتحول تلك المناطق إلى RA.
— تأخير التبريد المفاجئ. كل ثانية بين إيقاف الملف وتشغيل التبريد المفاجئ هي فرصة للتبريد غير المتساوي والتحول الجزئي.
— الرش غير المتساوي أو التحريك السيء. التبريد المفاجئ الذي يكون سريعاً في منطقة وبطيئاً في أخرى لا يتوازن — بل ينتج RA موضعي.
— التوقف عند دورة تلطيف واحدة. عندما يكون المعيار السامي مصدر قلق, دورة واحدة هي نقطة انطلاق, ليست خط النهاية.
— على افتراض أن الصلابة = معيار سامي منخفض. هذا هو الخطأ الذي يؤدي إلى إنتاج قطع سيئة. قِس المعيار السامي مباشرة أو لا تدّع التحكم فيه.
الوجبات الجاهزة الرئيسية
التحكم احتفظ بالأوستينيت في الفولاذ المحمل GCr15 ليس حول العثور على متغير سحري واحد. إنه حول إدارة السلسلة كاملة — الهيكل المتكور, تسخين محكوم, تبريد موحد, تلطيم استراتيجي, وقياس مباشر — بدون حلقة ضعيفة. القطع التي تعود نتيجة انحراف أبعادها تقريبًا دائمًا تتتبع إلى خطوة تم تخطيها, تم التسرع فيها, أو لم يتم التحقق منها أبدًا.
س: ما هي كمية الأوستينايت المتبقي المقبولة في فولاذ التحمل GCr15?
أ: في معظم تطبيقات التحمل, يجب أن يبقى الأوستينايت المتبقي أقل من 6%. بعض التطبيقات عالية الأداء - المغازل الدقيقة, محامل الطيران, الظروف الحرجة للخدمة - تتطلب مستويات أقل من 3%. الحد المقبول يعتمد على الاستقرار البعدي وعمر التعب الذي يطلبه العميل, ليس على معيار عالمي.
س: هل يمكن للاستنقاع وحده تقليل الأوستينايت المتبقي بشكل كافٍ?
أ: يعتمد على الهدف. التسوية القياسية بدرجة حرارة منخفضة عند 160–200°C تفعل القليل جدًا للحد من الأوستينا المحتجزة. التسوية المرتفعة عند 220–260°C مع دورات متعددة يمكن أن تقلل الأوستينا المحتجزة بشكل ملموس — غالبًا بما يكفي للوصول إلى الهدف ≤6%. ولكن إذا كان المتطلب أقل من ذلك 3%, قد لا تكون التسوية وحدها كافية, ويجب تقييم المعالجة تحت الصفر.
هل تحتاج مساعدة في التحقق من عملية تقسية فولاذ المحامل الخاصة بك؟?
شارك هندسة الجزء الخاص بك, مواصفات المادة, والهدف من الأوستينا المحتجزة. يمكن لفريقنا الهندسي المساعدة في تقييم معايير التسخين, إعداد التبريد السريع, واستراتيجية التقسية لمكونات تحمل GCr15.


