
Контроль остаточного аустенита в подшипниковой стали GCr15: 6 Процессные рычаги, которые действительно работают
Когда партия колец подшипников GCr15, закаленных индукционно, возвращается из-за нестабильности размеров через шесть месяцев после отгрузки, металлургическая первопричина почти всегда одна и та же: удержанный аустенит в подшипниковой стали GCr15 который никто не измерял. Спецификация твердости была выполнена. Деталь выглядела нормально при заводском освещении. Но в эксплуатации, она смещалась — и теперь у вас есть проблема с качеством, которую нельзя выявить только методом проверки твердости.
Удержанный аустенит не является металлургической загадкой. Это предсказуемое следствие того, как вы проводите сфероидизацию, теплу, закалка, и отпуск. В этой статье рассматриваются шесть технологических рычагов, которые его контролируют — от исходной микроструктуры до конечного этапа проверки — чтобы вы могли держать уровень удержанного аустенита ниже 6% без предположений и без отправки деталей, за которые вы не можете ручаться.
1. Сфероидизация: Это начинается до закалки
Борьба с остаточным аустенитом начинается до того, как деталь попадет к индукционной катушке. Правильно сфероидизированная микроструктура — мелкая, сферические карбиды, равномерно распределённые в ферритной матрице — равномерно растворяют углерод при аустенитизации. Нет участков с высоким содержанием углерода. Нет упорных островков аустенита, которые отказываются превращаться.
Плохая исходная структура — ламеллярная перлитная, крупные карбиды, или сетки карбидов — создают именно такие участки. Углерод растворяется неравномерно, местная стабильность аустенита повышается, и после закалки вы обнаруживаете остаточный аустенит там, где структура изначально была неправильной.
Практические цели перед закалкой:
— Твёрдость после сфероидизации: ≤190 HB
— Качество сфероидизации: отлично, равномерное распределение карбидов в соответствии с действующими стандартами
— Входящая микроструктура: проверь это. Каждая партия. Если вы не можете измерить структуру, входящую в, вы не можете контролировать выходящую структуру.
2. Индукционный нагрев: Скорость, Частота, Температура
The индукционная закалка этап, на котором остаточный аустенит либо блокируется, либо не попадает внутрь.. Три параметра взаимодействуют, и допустить ошибку хотя бы в одном из них — значит свести на нет результат качественной сфероидизационной обработки.
Скорость нагрева. Очень высокая скорость нагрева создаёт крутые тепловые градиенты по толщине слоя. Карбиды растворяются неравномерно. Формируются локализованные зоны, богатые углеродом — и эти зоны становятся остаточным аустенитом после закалки. Контролируемое нарастание добавляет секунды к циклу, но экономит часы на поиске и устранении неисправностей.
Частота. Для подшипниковой стали GCr15, Средняя частота в диапазоне 1–10 кГц является практическим выбором для большинства деталей. Выше 50 кГц, Проникновение тока становится более мелким, а тепловой градиент — более резким, что полезно для некоторых задач поверхностного упрочнения, но не идеально, если приоритетным является контроль остаточного аустенита. Для более подробного объяснения того, как частота влияет на тепловую картину, см. наше руководство по выбору частоты для индукционного нагрева.
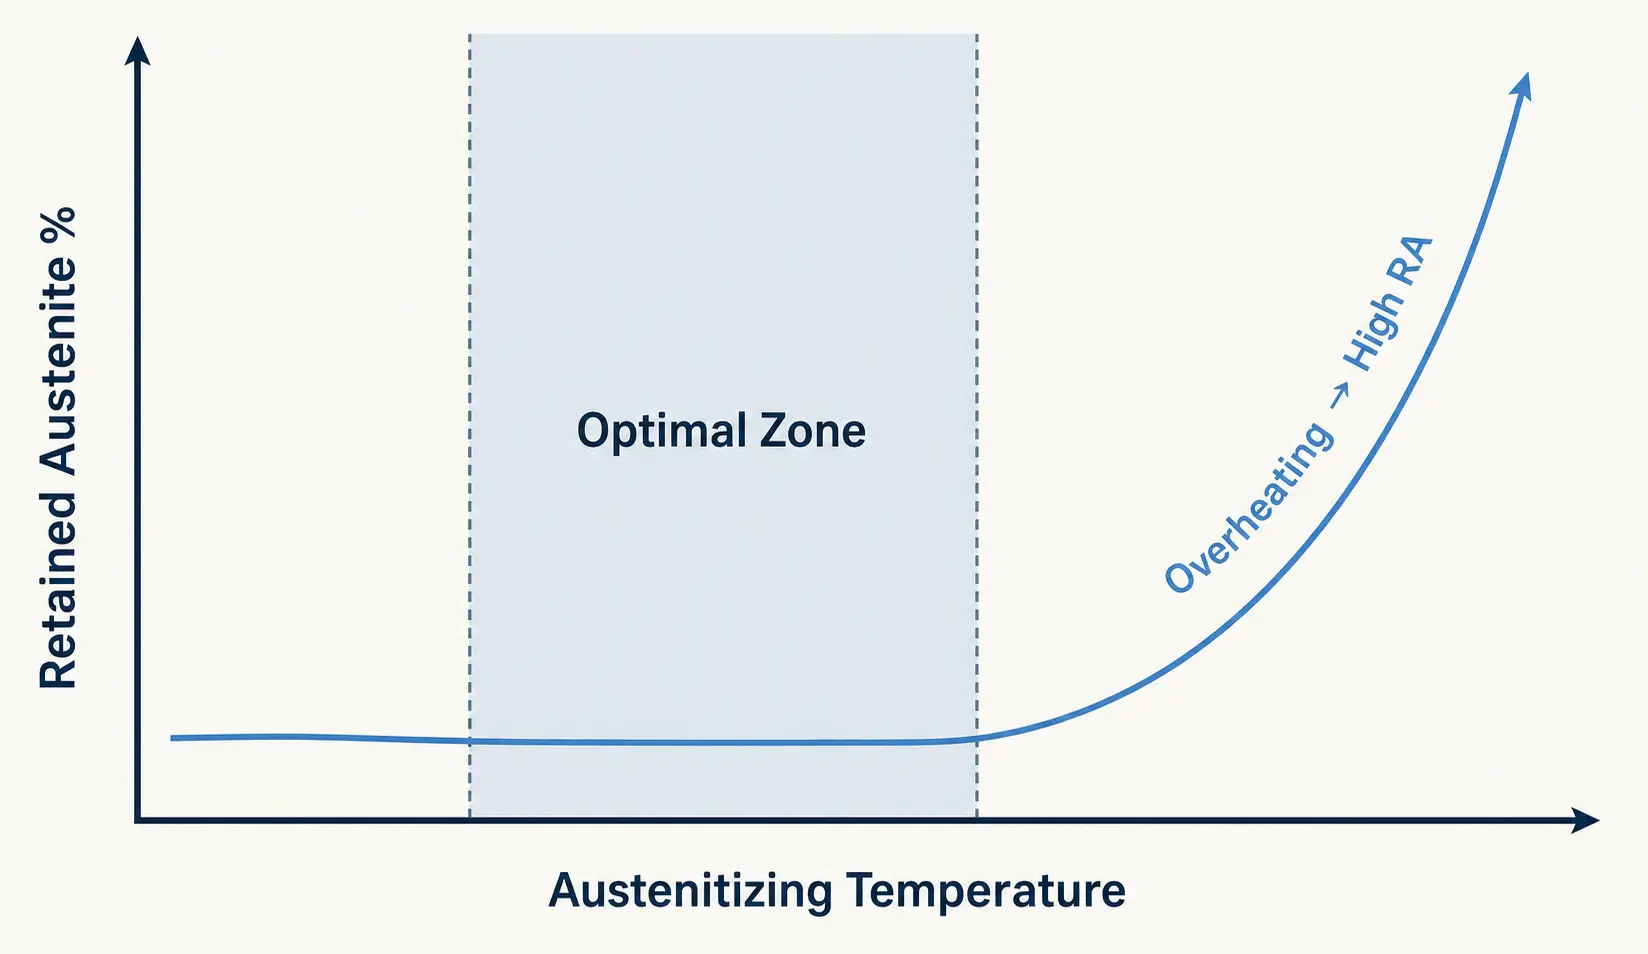
Температура аустенизации. Практический диапазон для GCr15 составляет примерно 820–860°C — но точная установка должна быть подтверждена на фактической геометрии детали и времени нагрева, не скопировано из общего справочника.
| Параметр | Рекомендуемый диапазон | Слишком высоко → | Слишком низко → |
|---|---|---|---|
| Температура аустенизации | 820–860°C (подтвердить на фактической детали) | ↑ растворение карбидов, ↓Ms, ↑ остаточный аустенит | Неполное растворение карбидов, недостаточная твердость |
| Частота | 1–10 кГц (СЧ (средняя частота)) для большинства подшипниковых деталей | Неглубокое проникновение, крутой градиент, локализованные зоны с высоким содержанием углерода | Глубокий, но медленный нагрев, может не достигнуть целевой температуры равномерно |
| Скорость нагрева | Контролируемый разгон, избегать термического удара | Неравномерное растворение карбидов, зоны с высоким содержанием углерода → ↑ остаточный аустенит | Более длительный цикл, но риск остаточного аустенита ниже |
3. Закалка охлаждением: Быстро & Равномерный, Не то или другое
GCr15 имеет температуру начала мартенсита около 210°C. Закалка должна протолкнуть деталь через критический диапазон достаточно быстро, чтобы вызвать образование мартенсита и подавить продукты, контролируемые диффузией. Полимеры типа PAG и масла для быстрого закалки являются обычным выбором — но среда важна меньше, чем способ её подачи.
Что на самом деле обеспечивает равномерность закалки на производстве:
— Задержка при закаливании. Каждая секунда между снятием с катушки и включением закалки позволяет поверхности неравномерно остывать. Сведите её к минимуму.
— Схема распыления. Неровный распыл создает горячие точки, которые охлаждаются слишком медленно — и эти участки сохраняют больше аустенита.
— Скорость потока и турбулентность. Достаточный объем для отвода тепла, достаточная турбулентность, чтобы разрушить паровую пленку.
— Ориентация детали. То, как деталь установлена в приспособлении, определяет, какие поверхности контактируют с закалочной средой первыми.
— Повторяемость от цикла к циклу. Закалка, которая работает на настройочной детали, должна работать идентично для комплекта деталей 10,000.
Быстрая закалка, которая неравномерна, на самом деле не является быстрой закалкой — это избирательное удержание аустенита, встроенное в ваш процесс. Система закалки должна быть спроектирована как часть станции закалки, не прикручивается болтами после. Для руководства по согласованию системы закалки с процессом, см. нашу статью о выборе системы индукционной закалки.
4. Отпуск: Одного цикла редко бывает достаточно
Стандартное закалывание при низких температурах при 160–200°C хорошо сохраняет твёрдость — но минимально снижает удержанный аустенит. Если контроль РА важен для вашего применения подшипников, темперирование должно рассматриваться как переменная процесса, а не стандартный шаг.
Более высокий диапазон около 220–260°C приводит к большему разложению аустенита, при этом штраф за твёрдость часто невелик — один-два пункта HRC в обмен на значимую размерную стабильность. Несколько циклов (два или три) стабильно превосходит один цикл, потому что каждый проход преобразует дополнительный удерживаемый аустенит и стабилизирует конструкцию дальше.
| Подход | Температура | Уменьшение РА | Удар на твёрдость | Лучшее применение |
|---|---|---|---|---|
| Стандартный одинарный | 160–200°C | Минимальный | Незначительный — твёрдость сохранена | Универсальные подшипники, RA не критический |
| Поднятый одинарный | 220–260°C | Умеренная | 12 HRC потери типичные | RA-чувствительны, умеренные требования к точности |
| Multiple elevated | 220–260°C, 2–3 цикла | Значительная | Modest — каждый цикл добавляет потери | Высокая точность, критичная устойчивость размеров |
| Ниже нуля + темпер | -70 до -80°C перед темпером | Максимум | Минимальный — мартенсит, образованный из RA | ≤3% RA-мишень, аэрокосмические, премиальные подшипники |
лучший график закалки — тот, что подтверждается с учётом трёх ограничений: требования к твердости, целевой устойчивости размеров, и усталости. если вы проверяете твёрдость только после темперации, вы пропускаете две трети истории.
5. Обработка при субнольевых температурах: Когда цель ниже 3%
для подшипников, где удерживаемый аустенит должен оставаться ниже 3% — аэрокосмические шпиндели, точные шпиндели, критические условия эксплуатации — лечение при минусовых температурах — самый прямой путь. Охлаждение детали до -70 до -80°C сразу после закалки значительная часть остаточного аустенита превращается в мартенсит еще до начала отпуска..
Компромисс реален. Обработка при минусовой температуре увеличивает затраты, время цикла, специализированное оборудование, и дополнительный этап процесса, который необходимо контролировать и документировать.. Для стандартных подшипников большого объема, это редко оправдано. Для применений премиум-класса, где отклонения размеров при эксплуатации недопустимы., часто это разница между квалифицированной деталью и возвращенной деталью..
Решение не металлургическое — оно коммерческое. Если в спецификации вашего клиента указано ≤3% RA, и ваша закалка не может этого достичь, ниже нуля не является обязательным.
6. Проверка: Одина только твердость ни о чем не говорит
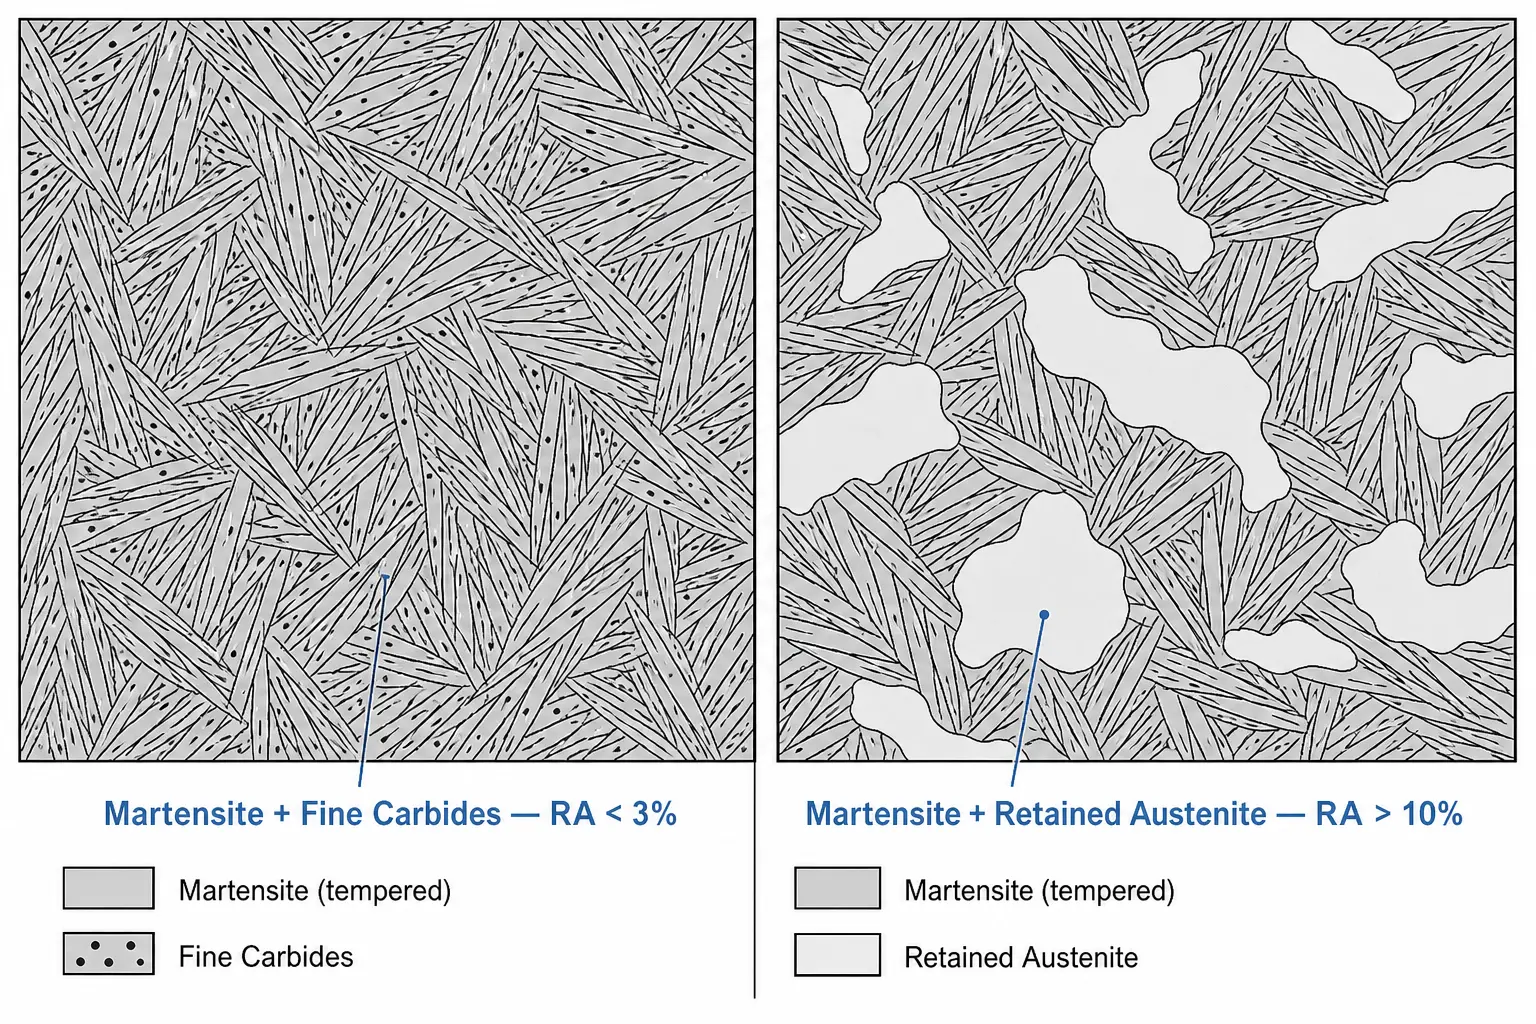
Деталь может соответствовать спецификации твердости и при этом нести нагрузку. 12% остаточному аустениту. Твердость и RA — это разные свойства, измеряемые разными методами, и предположение, что твердость является показателем RA, приводит к отправке деталей с отклонениями клиентам.
Рентгеновская дифракция является эталонным методом для прямого измерения RA. Металлографическое исследование предоставляет визуальное подтверждение микроструктуры. Испытания на размерную стабильность подтверждают, что происходит в процессе эксплуатации. Для критически важных деталей, испытания на усталость замыкают процесс.
Если контроль остаточного аустенита (RA) является требованием заказчика — или вы узнали через возвраты, что он должен быть — измеряйте его на производственных деталях, а не только во время разработки процесса. Стоимость XRD-тестирования ничтожна по сравнению со стоимостью брака партии. Более подробная информация о том, что идет не так, когда процессы закалки не проверены, см. наше руководство по распространённых дефектов индукционной закалки.
7 Ошибки, которые увеличивают количество остаточного аустенита
— Пропуск проверок микроструктуры на входе. Если вы не знаете, как выглядела структура до закалки, вы не сможете устранить причины проблем с выходной продукцией.
— Перегрев при аустенитизации. Каждый градус выше утвержденной заданной точки увеличивает количество углерода в растворе и снижает температуру Ms.
— Слишком быстрое нагревание с плохой равномерностью. Тепловые градиенты создают локализованные зоны с высоким содержанием углерода. Эти зоны превращаются в RA.
— Задержка закалки. Каждая секунда между выключением катушки и началом закалки — это возможность для неравномерного охлаждения и частичной трансформации.
— Неравномерный распыл или плохое перемешивание. Закалка, которая быстро происходит в одной зоне и медленно в другой, не усредняется — она создает локализованный RA.
— Остановка на одном цикле отпуска. Когда РА вызывает беспокойство, один цикл — это отправная точка, а не финишная линия.
— Если твердость = низкая РА. Это ошибка, из-за которой поставляют бракованные детали. Измеряйте РА напрямую или не утверждайте, что контролируете её.
Ключевой вывод
Контроль удержанный аустенит в подшипниковой стали GCr15 не в поиске одного магического параметра. Он заключается в управлении всей цепочкой — сфероидизированная структура, контролируемый нагрев, равномерная закалка, стратегическое отплавление, и прямое измерение — без слабого звена. Детали, которые возвращаются из-за изменения размеров, почти всегда уходят корнями к шагу, который был пропущен, поспешно выполнен, или никогда не проверялся.
вопрос: Сколько остаточного аустенита допустимо в подшипниковой стали GCr15?
А: В большинстве подшипниковых применений, остаточный аустенит должен поддерживаться ниже 6%. Некоторые высокопроизводительные применения — прецизионные шпиндели, космические подшипники, условия критической эксплуатации — требуют уровней ниже 3%. Допустимый предел зависит от требуемой вашим клиентом размерной стабильности и усталостной прочности, а не от универсального стандарта.
вопрос: Может ли только отпуск уменьшить количество остаточного аустенита достаточно?
А: Это зависит от цели. Стандартный низкотемпературный отпуск при 160–200°C практически не влияет на удерживаемый аустенит. Повышенный отпуск при 220–260°C с несколькими циклами может существенно снизить уровень RA — часто достаточно для достижения цели ≤6%. Но если требование ниже 3%, только отпуск может быть недостаточным, и следует рассмотреть обработку при температуре ниже нуля.
Нужна помощь в проверке процесса закалки вашей подшипниковой стали?
Поделитесь геометрией детали, спецификацией материала, и целевым уровнем RA. Наша инженерная команда может помочь оценить параметры нагрева, установку закалки, и стратегия отпуска для компонентов подшипников GCr15.


