
Kontrolle des verbleibenden Austenits in GCr15-Wälzlagerstahl: 6 Prozesshebel, die tatsächlich wirken
Wenn eine Charge induktionsgehärteter GCr15-Lagerringe sechs Monate nach dem Versand aufgrund von Dimensionsinstabilität zurückkommt, ist die metallurgische Ursache fast immer dieselbe: aufgebliebener Austenit im GCr15-Lagerstahl der von niemandem gemessen wurde. Die Härtespezifikation wurde erfüllt. Das Teil sah unter der Werkstattbeleuchtung in Ordnung aus. Aber im Einsatz, veränderte es sich – und jetzt haben Sie ein Qualitätsproblem, das durch reine Härteprüfung nicht entdeckt werden konnte.
Aufgebliebener Austenit ist kein metallurgisches Rätsel. Es ist eine vorhersehbare Folge davon, wie man sphäridisiert, Heizung, abschrecken, und temperieren. Dieser Artikel erläutert sechs Prozesshebel, die ihn steuern – von der eingehenden Mikrostruktur bis zum endgültigen Verifikationsschritt – damit Sie RA niedrig halten können 6% ohne zu raten und ohne Teile zu versenden, hinter denen Sie nicht stehen können.
1. Sphäroidisierung: Es beginnt vor der Härtung
Der Kampf gegen zurückgehaltenen Austenit beginnt, bevor das Teil überhaupt eine Induktionsspule sieht. Eine richtig sphäroidisierte Mikrostruktur – fein, kugelige Karbide, gleichmäßig in einer Ferritmatrix verteilt – löst während der Austenitisierung Kohlenstoff gleichmäßig auf. Keine kohlenstoffreichen Taschen. Keine hartnäckigen Austenitinseln, die sich weigern, sich zu transformieren.
Eine schlechte Ausgangsstruktur — lamellare Perlit, grobkörnige Karbide, oder Karbidnetzwerke — erzeugt genau diese Hohlräume. Kohlenstoff löst sich ungleichmäßig auf, die lokale Austenitstabilität steigt, und nach dem Abschrecken finden Sie MA, wo das Gefüge von Anfang an nie richtig war.
Praktische Ziele vor dem Härten:
— Härte nach der Kugelung: ≤190 HB
— Kugelungsqualität: fein, gleichmäßige Karbidverteilung gemäß den geltenden Normen
— Eingangsgefüge: prüfen Sie es. Jede Charge. Wenn Sie die Struktur beim Einbringen nicht messen können, können Sie die Struktur beim Herauskommen nicht kontrollieren.
2. Induktionsheizung: Geschwindigkeit, Frequenz, Temperatur
Die Induktionshärten der Schritt ist, bei dem zurückgebliebener Austenit entweder eingeschlossen oder ausgeschlossen wird. Drei Parameter interagieren, und wenn man auch nur einen davon falsch macht, kann die Arbeit eines guten Kugelglühprozesses zunichte machen.
Erhitzungsgeschwindigkeit. Sehr hohe Erhitzungsgeschwindigkeiten erzeugen steile Temperaturgradienten über die Werkstückhülle. Karbid lösen sich ungleichmäßig. Lokal kohlenstoffreiche Zonen entstehen — und diese Zonen werden nach dem Abschrecken zu zurückgebliebenem Austenit. Ein kontrolliertes Anheben fügt dem Zyklus Sekunden hinzu, spart aber Stunden bei der Fehlersuche.
Frequenz. Für GCr15 Wälzlagerstahl, Mittlere Frequenzen im Bereich von 1–10 kHz sind die praktische Wahl für die meisten Teile. Oben 50 kHz, die aktuelle Eindringtiefe wird geringer und der Temperaturgradient wird steiler — nützlich für bestimmte flachhärtende Arbeiten, aber nicht ideal, wenn RA-Kontrolle Priorität hat. Für eine tiefere Erklärung, wie die Frequenz das Wärmebild beeinflusst, siehe unseren Leitfaden zu Frequenzauswahl für Induktionsheizung.
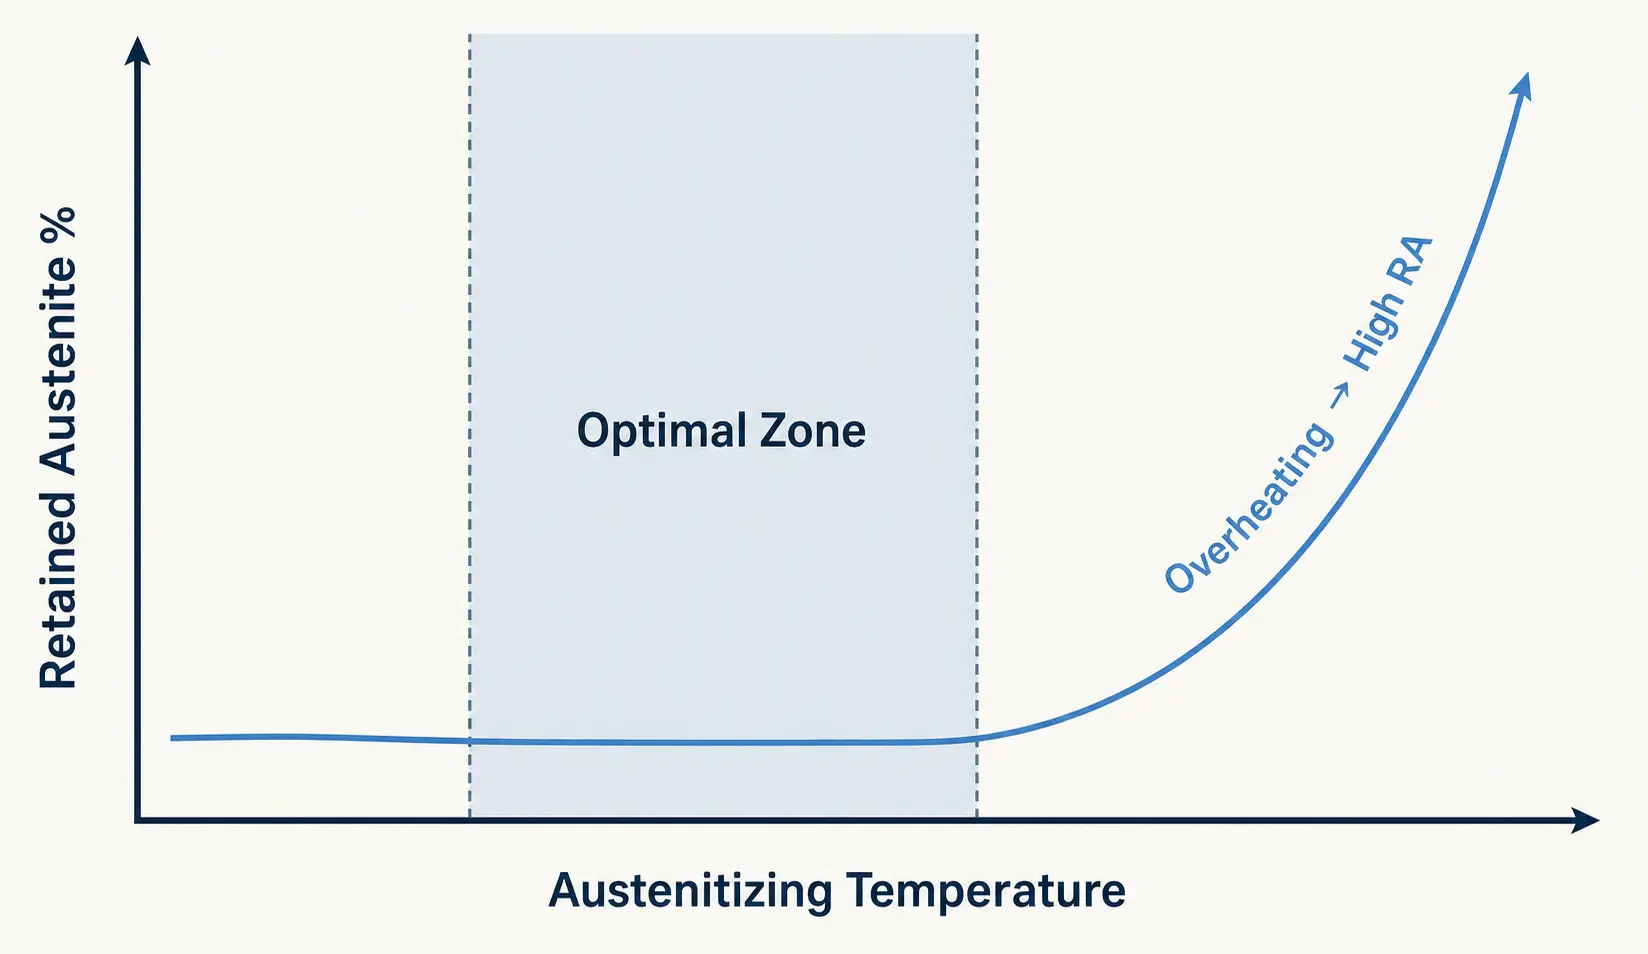
Austenitisierungstemperatur. Das praktische Fenster für GCr15 liegt bei etwa 820–860°C — aber der genaue Sollwert muss an der tatsächlichen Teilegeometrie und Heizzeit überprüft werden, nicht aus einer allgemeinen Referenz kopiert.
| Parameter | Empfohlener Bereich | Zu hoch → | Zu niedrig → |
|---|---|---|---|
| Austenitisierungstemperatur | 820–860°C (an tatsächlichem Teil validieren) | ↑ Karbidauflösung, ↓Ms, ↑ zurückgehaltenes Austenit | Unvollständige Karbidlösung, unzureichende Härte |
| Frequenz | 1–10 kHz (MF) für die meisten lagerfähigen Teile | flache Eindringung, steiler Steigung, lokale C-reiche Zonen | Tiefe, aber langsame Erwärmung, kann die Zieltemperatur nicht gleichmäßig erreichen |
| Erhitzungsgeschwindigkeit | Kontrollierte Rampe, Temperaturschock vermeiden | Ungleichmäßige Karbidlösung, kohlenstoffreiche Zonen → ↑RA | Längere Zykluszeit, aber das RA-Risiko ist geringer |
3. Abschreckungskühlung: Schnell & Gleichmäßig, Nicht das eine oder das andere
GCr15 hat eine Martensit-Starttemperatur von etwa 210 °C. Das Abschrecken muss das Teil schnell genug durch den kritischen Bereich treiben, um Martensitbildung zu fördern und diffusionskontrollierte Produkte zu unterdrücken. PAG-Polymer-Abschreckmittel und schnelle Abschrecköle sind die gängigen Optionen — aber das Medium ist weniger wichtig als die Art und Weise, wie es aufgetragen wird.
Was tatsächlich die Konsistenz des Abschreckens in der Werkstatt bestimmt:
— Abschreckverzögerung. Jede Sekunde zwischen dem Abwickeln der Spule und dem Start des Abschreckens lässt die Oberflächentemperatur ungleichmäßig abfallen. Minimieren Sie sie.
— Sprühmuster. Ein ungleichmäßiger Sprühnebel erzeugt heiße Stellen, die zu langsam abkühlen – und diese Stellen behalten mehr Austenit.
— Durchflussrate und Bewegung. Ausreichendes Volumen, um Wärme abzuführen, Ausreichende Turbulenz, um die Dampfblase zu durchbrechen.
— Teileorientierung. Wie das Teil in der Vorrichtung sitzt, bestimmt, welche Oberflächen zuerst das Abschreckmittel sehen.
— Wiederholbarkeit von Zyklus zu Zyklus. Ein Abschrecken, das beim Einrichtungsbauteil funktioniert, muss identisch beim Serienbauteil funktionieren 10,000.
Schnelles Abschrecken, das ungleichmäßig ist, ist kein schnelles Abschrecken – es ist selektive Austenit-Retention, die in Ihren Prozess eingebaut ist. Das Abschrecksystem muss als Teil der Härtungsstation konzipiert werden, nicht danach angeschraubt werden. Zur Orientierung bei der Abstimmung des Abschrecksystems auf den Prozess, finden Sie in unserem Artikel über Auswahl eines Induktionshärtesystems.
4. Anlassen: Ein Zyklus reicht selten aus
Standardmäßiges Nieder-Temperatur-Anlassen bei 160–200°C erhält die Härte gut – reduziert aber nur wenig an zurückgebliebenem Austenit. Wenn die RA-Kontrolle für Ihre Lageranwendung wichtig ist, muss das Anlassen als Prozessvariable behandelt werden, nicht als Standardschritt.
Ein höherer Bereich von etwa 220–260°C fördert mehr Austenitzerfall, während der Härteverlust oft gering ist – ein oder zwei HRC-Punkte im Austausch für eine bedeutende Maßstabilität. Mehrere Zyklen (zwei oder drei) übertreffen konsequent einen einzelnen Zyklus, da jeder Durchgang zusätzlichen zurückgehaltenen Austenit umwandelt und die Struktur weiter stabilisiert.
| Ansatz | Temperatur | RA-Reduktion | Härteeinfluss | Am besten geeignet für |
|---|---|---|---|---|
| Standardeinzelzyklus | 160–200°C | Minimal | Vernachlässigbar – Härte erhalten | Allzwecklager, RA nicht kritisch |
| Erhöhter Einzelzyklus | 220–260°C | Moderat | 1typischerweise –2 HRC Verlust | RA-empfindlich, moderate Präzisionsanforderungen |
| Mehrere Erhöhungen | 220–260°C, 2–3 Zyklen | Signifikant | Modest — jeder Zyklus verursacht gewissen Verlust | Hohe Präzision, dimensionale Stabilität kritisch |
| Unter Null + anlassen | -70 auf -80°C vor dem Anlassen | Maximal | Minimal — Martensit aus RA gebildet | ≤3% RA-Ziele, Luft- und Raumfahrt, Premium-Lager |
Der beste Anlasplan ist der, der gegen Ihre drei Vorgaben validiert wurde: Härteanforderungen, Ziele der dimensionsstabilität, und Ermüdungsleistung. Wenn Sie nur die Härte nach dem Anlassen prüfen, verpassen Sie zwei Drittel der Geschichte.
5. Sub-Null-Behandlung: wenn das Ziel darunter liegt 3%
Für Wälzlageranwendungen, bei denen der verbleibende Austenit unterliegen muss 3% — Luft- und Raumfahrt, Präzisionsspindeln, Bedingungen für kritische Anwendungen — Unterkühlungsbehandlung ist der direkteste Weg. Das Bauteil sofort nach dem Abschrecken auf -70 bis -80°C abzukühlen wandelt einen bedeutenden Teil des verbleibenden Austenits in Martensit um, bevor das Anlassen überhaupt beginnt.
Der Kompromiss ist real. Die Behandlung bei Temperaturen unter Null erhöht die Kosten, Zykluszeit, spezielle Ausrüstung, und ein zusätzlicher Prozessschritt, der kontrolliert und dokumentiert werden muss. Für großvolumige Standardlager, es ist selten gerechtfertigt. Für Premium-Anwendungen, bei denen eine Maßabweichung im Betrieb nicht akzeptabel ist, Es ist oft der Unterschied zwischen einem qualifizierten Teil und einem zurückgegebenen Teil.
Die Entscheidung ist nicht metallurgischer Natur, sondern kommerzieller Natur. Wenn in der Spezifikation Ihres Kunden ≤3 % RA angegeben ist und Ihre Temperierung allein das nicht erreichen kann, Minusgrade sind nicht optional.
6. Überprüfen: Härte allein sagt Ihnen nichts
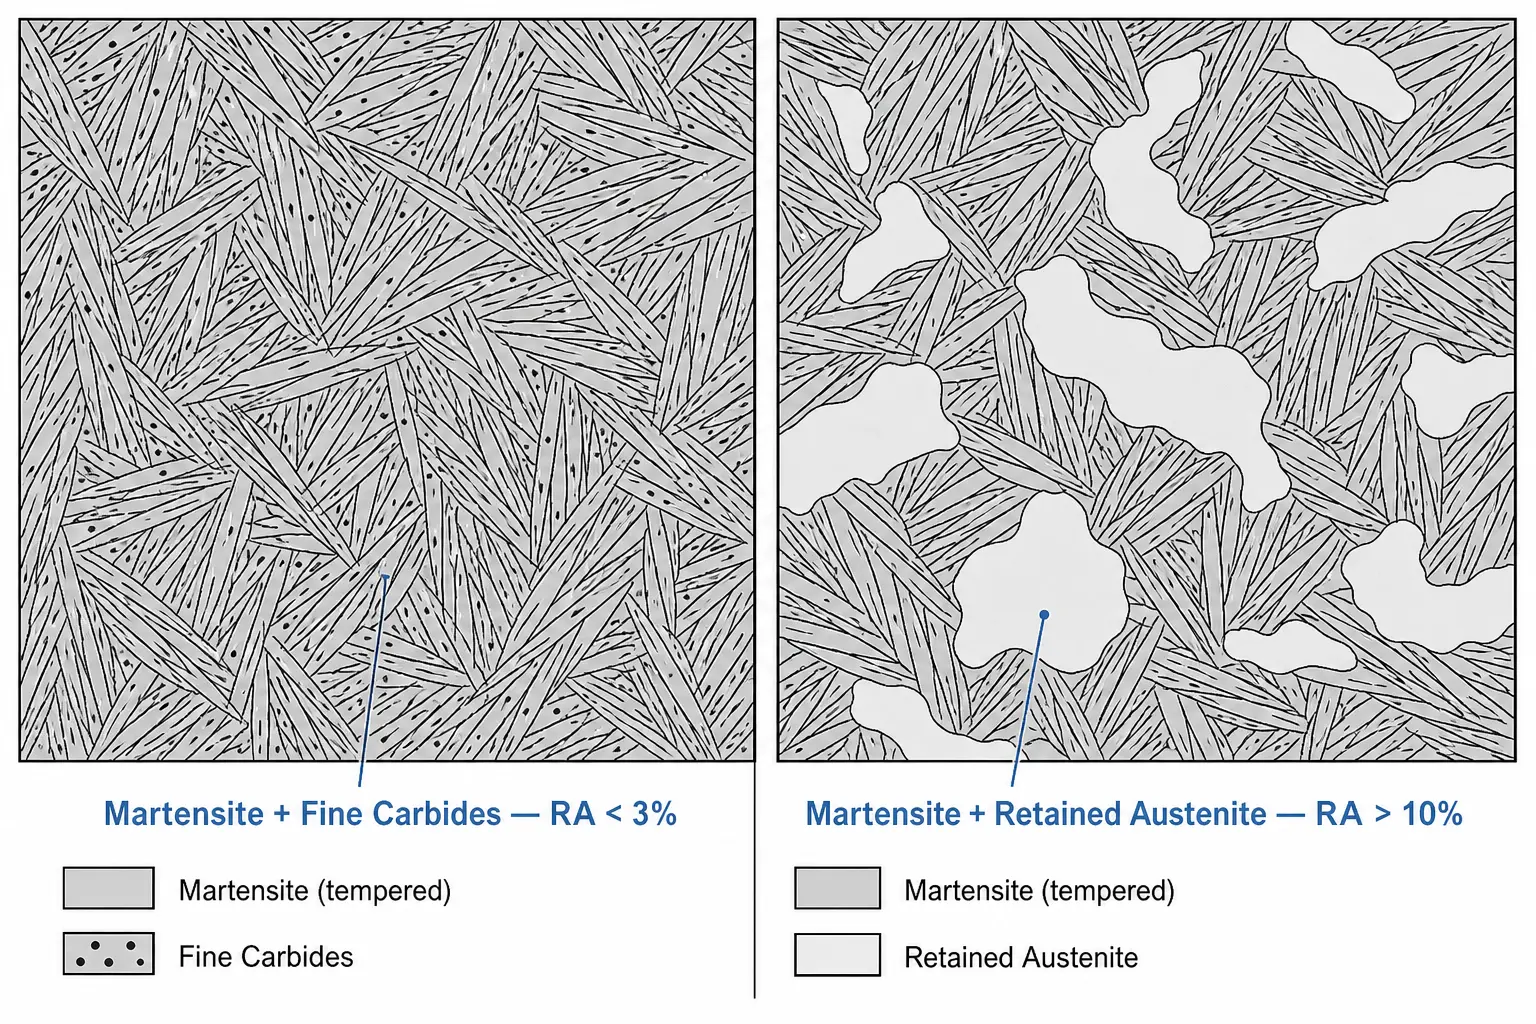
Ein Teil kann seine Härtespezifikation erfüllen und trotzdem tragen 12% überbleibendem Austenit. Härte und RA sind unterschiedliche Eigenschaften, die mit verschiedenen Methoden gemessen werden – und anzunehmen, dass Härte ein Stellvertreter für RA ist, ist der Grund, warum Teile außerhalb der Toleranz an Kunden geliefert werden..
Röntgendiffraktion ist die Referenzmethode für die direkte RA-Messung.. Metallografische Prüfung liefert eine visuelle Bestätigung der Mikrostruktur.. Prüfung der Maßstabilität validiert, was im Einsatz passiert.. Für kritische Bauteile, Ermüdungsprüfung schließt den Kreislauf..
Wenn die RA-Kontrolle eine Kundenanforderung ist — oder wenn Sie durch Rücksendungen erfahren haben, dass sie es sein sollte — messen Sie sie an Produktionsbauteilen, nicht nur während der Prozessentwicklung. Die Kosten für XRD-Tests sind im Vergleich zu den Kosten einer Chargenablehnung trivial. Mehr darüber, was schiefläuft, wenn Härtungsprozesse nicht validiert sind, siehe unseren Leitfaden zu häufige Induktionshärtungsfehler.
7 Fehler, die den Anteil an zurückgebliebener Austenit erhöhen
— Auslassen von Eingangsmikrostrukturprüfungen. Wenn Sie nicht wissen, wie die Struktur vor dem Härten aussah, können Sie nicht diagnostizieren, was herauskommt.
— Überhitzung während der Austenitisierung. Jedes Grad über dem validierten Sollwert drückt mehr Kohlenstoff in die Lösung und senkt Ms.
— Zu schnelle Erhitzung mit schlechter Gleichmäßigkeit. Thermische Gradienten schaffen lokal kohlenstoffreiche Zonen. Diese Zonen werden zu RA.
— Abschreckverzögerung. Jede Sekunde zwischen Abspolen und Abschrecken ist eine Chance für ungleichmäßige Abkühlung und teilweise Umwandlung.
— Ungleichmäßiger Sprühstrahl oder schlechte Bewegung. Ein Abschrecken, der in einer Zone schnell und in einer anderen langsam ist, gleicht sich nicht aus – er erzeugt lokalisierte RA.
— Stoppt bei einem Temperzyklus. Wenn RA ein Thema ist, ein Zyklus ist ein Anfangspunkt, nicht eine Ziellinie.
— Annahme: Härte = niedrige RA. Dies ist der Fehler, der schlechte Teile liefert. RA direkt messen oder nicht behaupten, sie zu kontrollieren.
Schlüssel zum Mitnehmen
Kontrolle aufgebliebener Austenit im GCr15-Lagerstahl bedeutet nicht, einen magischen Parameter zu finden. Es geht darum, die gesamte Kette zu managen — sphäroidisierte Struktur, kontrolliertes Erhitzen, gleichmäßiges Abschrecken, strategisches Anlassen, und direkte Messung — ohne schwaches Glied. Die Teile, die wegen dimensionsbedingter Abweichung zurückkommen, lassen sich fast immer auf einen Schritt zurückführen, der übersprungen, überhastet, oder nie validiert wurde.
Q: Wie viel zurückbehaltenes Austenit im GCr15 Wälzlagerstahl akzeptabel ist?
A: In den meisten Lageranwendungen, sollte zurückbehaltenes Austenit unterhalb von behalten werden 6%. Einige Hochleistungsanwendungen – Präzisionsspindeln, Luft- und Raumfahrtlager, Kritische Einsatzbedingungen – erfordern Werte unterhalb von 3%. Die akzeptable Grenze hängt von der Maßstabilität und der Ermüdungslebensdauer ab, die Ihr Kunde verlangt, nicht von einem universellen Standard.
Q: Kann allein das Anlassen das zurückbehaltene Austenit genug reduzieren?
A: Es hängt vom Ziel ab. Standard-Niedrigtemperatur-Temperierung bei 160–200°C bewirkt sehr wenig für das zurückgehaltene Austenit. Erhöhte Temperierung bei 220–260°C mit mehreren Zyklen kann RA signifikant reduzieren – oft genug für das Ziel von ≤6%. Aber wenn der Bedarf darunter liegt 3%, könnte das Temperen allein nicht ausreichen, und eine Behandlung unter null Grad sollte bewertet werden.
Brauchen Sie Hilfe bei der Validierung Ihres Härtungsprozesses für Wälzlagerstahl?
Teilen Sie Ihre Bauteilgeometrie, Materialangabe, und RA-Ziel. Unser Ingenieurteam kann dabei helfen, Heizparameter, Abschreckaufbau, und Anlasstaktik für GCr15-Wälzlagerkomponenten zu bewerten.


