
การควบคุมออสเทนไนต์ที่สะสมอยู่ในเหล็กแบริ่ง GCr15: 6 คันโยกกระบวนการที่ใช้งานได้จริง
เมื่อแหวนตลับลูกปืน GCr15 ที่ผ่านการเหนี่ยวนํากลับมามีปัญหาความไม่เสถียรทางขนาดหลังจากจัดส่งไปแล้วหกเดือน, สาเหตุทางโลหะวิทยาแทบจะเหมือนเดิมทุกครั้ง: ออสเทไนต์ที่ติดค้างในเหล็กกล้ารับน้ําหนัก GCr15 ที่ไม่มีใครวัด. ที่สเปคความแข็งเป็นไปตามที่กําหนด. ชิ้นส่วนดูดีภายใต้แสงในโรงงาน. แต่ในระหว่างการใช้งาน, มันเกิดการลอยตัว — และตอนนี้คุณมีปัญหาคุณภาพที่การทดสอบความแข็งเพียงอย่างเดียวไม่สามารถแก้ไขได้.
ออสเทไนต์ที่เก็บไว้ไม่ใช่ปริศนาทางโลหะวิทยา. มันเป็นผลลัพธ์ที่คาดเดาได้จากวิธีการทําให้เป็นทรงกลม, ความร้อน, การดับ, และการอบร้อน. บทความนี้จะพาคุณผ่านกลไกกระบวนการ 6 อย่างที่ควบคุมมัน — ตั้งแต่โครงสร้างจุลภาคที่เข้ามาจนถึงขั้นตอนการตรวจสอบขั้นสุดท้าย — เพื่อให้คุณสามารถรักษา RA ให้ต่ํากว่า 6% โดยไม่ต้องเดาและไม่ต้องจัดส่งชิ้นส่วนที่คุณไม่สามารถยืนหยัดได้.
1. การทําให้เป็นวงกลม: มันเริ่มต้นก่อนการแข็งตัว
การต่อสู้กับออสเทนไนต์ที่สะสมไว้เริ่มต้นก่อนที่ชิ้นส่วนจะมองเห็นขดลวดเหนี่ยวนำ. โครงสร้างจุลภาคทรงกลมอย่างเหมาะสม — ใช้ได้, คาร์ไบด์ทรงกลมกระจายอย่างสม่ำเสมอในเมทริกซ์เฟอร์ไรต์ — ละลายคาร์บอนอย่างสม่ำเสมอในระหว่างการออสเทนไนซ์. ไม่มีกระเป๋าที่อุดมด้วยคาร์บอน. ไม่มีเกาะออสเตไนต์ที่ดื้อรั้นที่ปฏิเสธที่จะเปลี่ยนแปลง.
โครงสร้างการออกตัวไม่ดี — ลาเมลลาร์ เพิร์ลไลต์, คาร์ไบด์หยาบ, หรือโครงข่ายคาร์ไบด์ — สร้างช่องเหล่านั้นขึ้นมาอย่างแน่นอน. คาร์บอนละลายไม่สม่ำเสมอ, ความเสถียรของออสเทไนต์ท้องถิ่นเพิ่มขึ้น, และหลังจากการชุบแข็งจะพบ RA ที่โครงสร้างจุลภาคไม่เคยถูกต้องตั้งแต่แรก.
เป้าหมายปฏิบัติก่อนการแข็งตัว:
— ความแข็งหลังการทรงกลม: ≤190 HB
— คุณภาพการทําให้เป็นทรงกลม: ละเอียด, การกระจายคาร์ไบด์อย่างสม่ําเสมอตามมาตรฐานที่เกี่ยวข้อง
— โครงสร้างจุลภาคที่เข้ามา: ตรวจสอบ. ทุกชุด. ถ้าคุณไม่สามารถวัดโครงสร้างก่อนเข้าไป, คุณไม่สามารถควบคุมโครงสร้างที่ออกมาได้.
2. การให้ความร้อนด้วยเหนี่ยวนำ: ความเร็ว, ความถี่, อุณหภูมิ
หลักการ การชุบแข็งด้วยเหนี่ยวนำ ขั้นตอนคือจุดที่ออสเทไนต์ที่เก็บไว้ถูกล็อกไว้หรือถูกกันออกไป. มีปฏิสัมพันธ์กันสามพารามิเตอร์, และการทำผิดพลาดเพียงอย่างใดอย่างหนึ่งสามารถทำลายงานการสเฟียรอยด์ที่ดีได้.
อัตราการให้ความร้อน. ความเร็วในการให้ความร้อนสูงมากสร้างความต่างของอุณหภูมิอย่างมากทั่วทั้งชั้นผิว. คาร์ไบด์ละลายไม่สม่ำเสมอ. เกิดโซนที่มีคาร์บอนสูงในบางพื้นที่ — และโซนเหล่านั้นจะกลายเป็นออสเทไนต์ที่คงตัวหลังการชุบแข็ง. การไต่ระดับอย่างควบคุมเพิ่มเวลาในรอบ แต่ช่วยประหยัดเวลาหลายชั่วโมงในการแก้ปัญหา.
ความถี่. สำหรับเหล็กแบริ่ง GCr15, ความถี่ระดับกลางในช่วง 1–10 กิโลเฮิรตซ์เป็นตัวเลือกปฏิบัติสำหรับชิ้นส่วนส่วนใหญ่. ด้านบน 50 กิโลเฮิรตซ์, การแทรกซึมในปัจจุบันตื้นขึ้นและความชันของกราฟอุณหภูมิเพิ่มขึ้น — มีประโยชน์สำหรับงานแข็งบางตื้นบางประเภท, แต่ไม่เหมาะเมื่อการควบคุม RA เป็นสิ่งสำคัญ. สำหรับคำอธิบายเชิงลึกว่าความถี่ส่งผลต่อรูปแบบความร้อนอย่างไร, ดูคู่มือของเราเกี่ยวกับ การเลือกความถี่สําหรับการให้ความร้อนเหนี่ยวนํา.
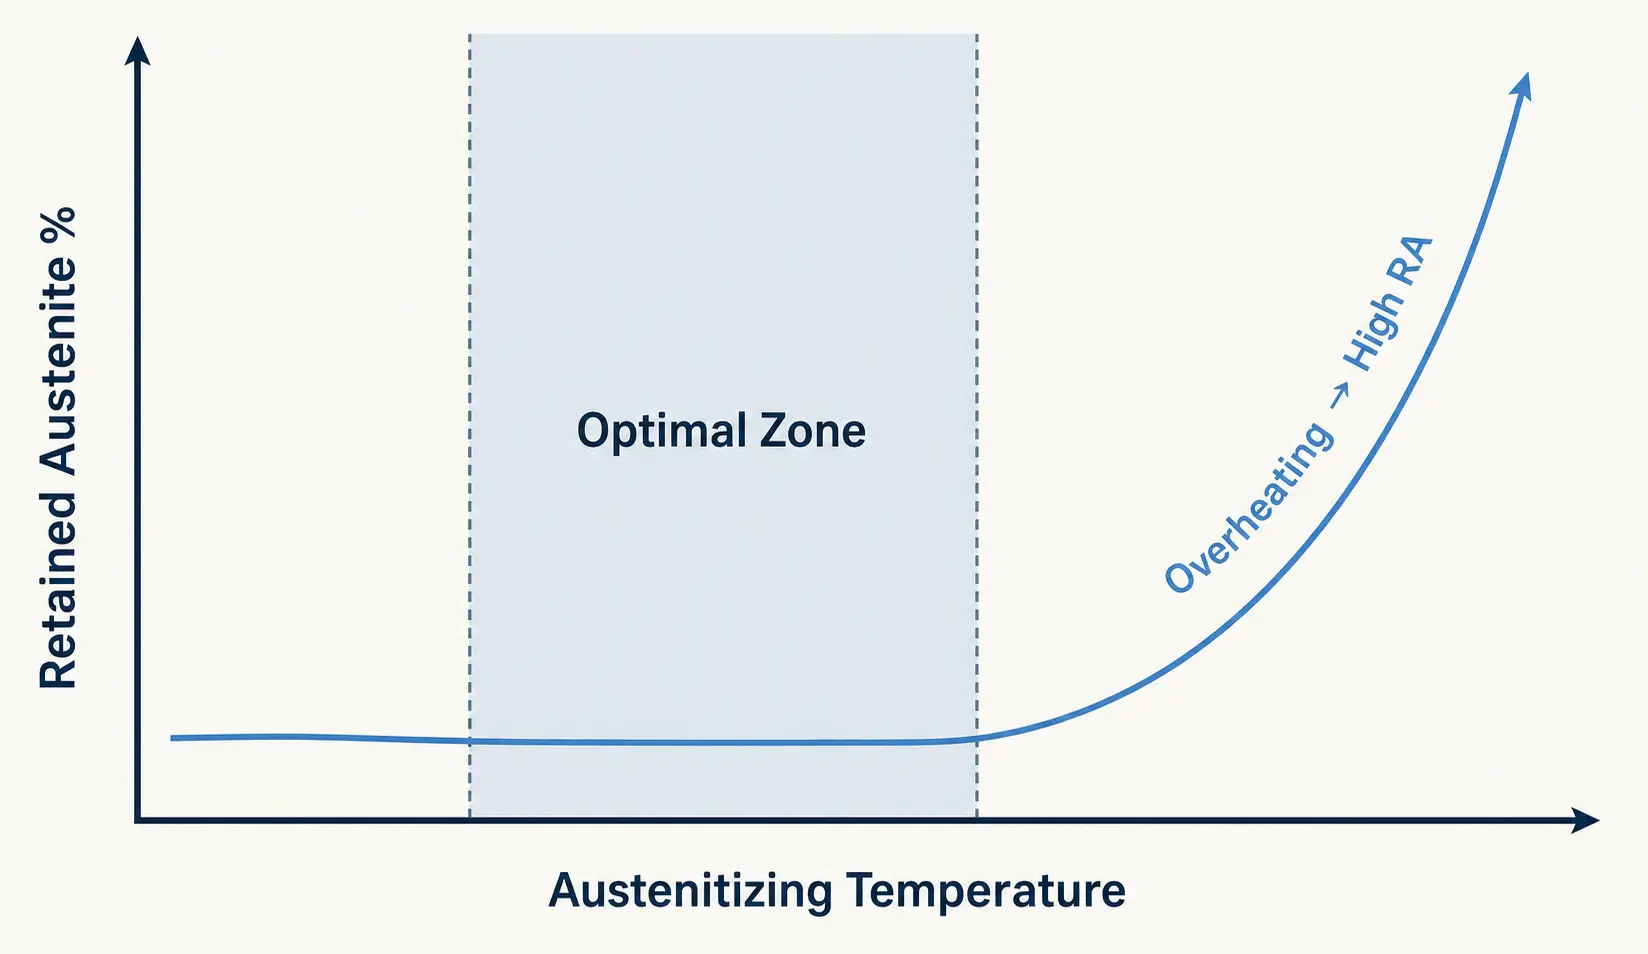
อุณหภูมิการเอาออสเทไนต์. ช่วงปฏิบัติได้นั้นสำหรับ GCr15 อยู่ประมาณ 820–860°C — แต่จุดตั้งค่าที่แน่นอนต้องยืนยันกับรูปทรงชิ้นงานและเวลาการให้ความร้อนจริง, ไม่ได้คัดลอกจากแหล่งอ้างอิงทั่วไป.
| Parameter | ช่วงที่แนะนำ | สูงเกินไป → | ต่ำเกินไป → |
|---|---|---|---|
| อุณหภูมิการเอาออสเทไนต์ | 820–860°C (ยืนยันกับชิ้นงานจริง) | ↑ การละลายคาร์ไบด์, ↓ Ms, ↑ ออสเทไนต์ที่เก็บไว้ | การละลายคาร์ไบด์ไม่สมบูรณ์, ความแข็งไม่เพียงพอ |
| ความถี่ | 1–10 kHz (MF) สําหรับชิ้นส่วนตื้น | การเจาะตื้น, ความชันชัน, โซนที่มี C สูงเฉพาะจุด | การให้ความร้อนลึกแต่ช้า, อาจไม่ถึงอุณหภูมิเป้าหมายอย่างสม่ําเสมอ |
| อัตราการให้ความร้อน | ทางลาดควบคุม, หลีกเลี่ยงการช็อกความร้อน | การละลายคาร์ไบด์ไม่สม่ําเสมอ, โซนที่มีคาร์บอนสูง → ↑RA | ระยะเวลารอบการทํางานนานขึ้น, แต่ความเสี่ยง RA ต่ํากว่า |
3. การทําให้เย็นแบบแข็งตัว: รวดเร็ว & สม่ําเสมอ, ไม่ใช่อย่างใดอย่างหนึ่ง
GCr15 มีอุณหภูมิเริ่มต้นมาร์เทนไซต์ประมาณ 210°C. การชุบเย็นจะต้องดันชิ้นงานผ่านช่วงวิกฤตอย่างรวดเร็วพอที่จะทำให้เกิดการสร้างมาร์เทนไซต์และลดการเกิดผลิตภัณฑ์ที่ควบคุมโดยการแพร่ของอะตอมลง. สารชุบเย็นชนิดโพลิเมอร์ PAG และน้ำมันชุบเย็นความเร็วสูงเป็นตัวเลือกที่พบได้บ่อย — แต่ปัจจัยกลางสำคัญน้อยกว่าการส่งมอบมัน.
สิ่งที่จริง ๆ ส่งผลต่อความสม่ำเสมอของการชุบเย็นบนพื้นโรงงาน:
— การหน่วงเวลาการชุบเย็น. ทุกวินาทีระหว่างการปล่อยม้วนและการเริ่มชุบเย็นทำให้อุณหภูมิพื้นผิวลดลงไม่เท่ากัน. ลดเวลานี้ให้เหลือน้อยที่สุด.
— รูปแบบการพ่น. สเปรย์ที่เป็นหย่อมๆ จะสร้างจุดร้อนที่เย็นตัวช้าเกินไป และจุดเหล่านั้นจะคงออสเทนไนต์ไว้มากกว่า.
- อัตราการไหลและความปั่นป่วน. มีปริมาตรเพียงพอที่จะดึงความร้อนออกมาได้, ความปั่นป่วนมากพอที่จะทำลายผ้าห่มไอ.
— การวางแนวบางส่วน. วิธีที่ชิ้นส่วนอยู่ในฟิกซ์เจอร์จะกำหนดว่าพื้นผิวใดที่เห็นความคลาดเคลื่อนก่อน.
- ความสามารถในการทำซ้ำแบบรอบต่อรอบ. การดับที่ทำงานในส่วนการตั้งค่าจะต้องทำงานเหมือนกันกับหมายเลขชิ้นส่วน 10,000.
การดับอย่างรวดเร็วที่ไม่สม่ำเสมอไม่ใช่การดับเร็ว — เป็นการกักเก็บออสเทนไนต์แบบเลือกสรรที่สร้างไว้ในกระบวนการของคุณ. ระบบการดับต้องถูกออกแบบเป็นส่วนหนึ่งของสถานีการชุบแข็ง, ไม่ใช่ติดตั้งภายหลังด้วยสลักเกลียว. สำหรับแนวทางการปรับระบบการดับให้เหมาะกับกระบวนการ, ดูบทความของเราเกี่ยวกับ การเลือกระบบชุบแข็งเหนี่ยวนํา.
4. การอบม: หนึ่งรอบแทบไม่พอ
การอบชุบอุณหภูมิต่ำมาตรฐานที่ 160–200°C สามารถรักษาความแข็งได้ดี — แต่มีผลน้อยมากต่อการลดออสเทไนต์ที่คงเหลือ. หากการควบคุม RA มีความสำคัญต่อการใช้งานแบริ่งของคุณ, การอบชุบต้องถูกพิจารณาเป็นตัวแปรของกระบวนการ, ไม่ใช่เพียงขั้นตอนมาตรฐาน.
ช่วงอุณหภูมิที่สูงขึ้นประมาณ 220–260°C ช่วยเร่งการสลายตัวของออสเทไนต์มากขึ้น ในขณะที่การสูญเสียความแข็งมักจะไม่มากนัก — ประมาณหนึ่งหรือสองค่า HRC เพื่อแลกกับความคงตัวในมิติอย่างมีนัยสำคัญ. หลายรอบ (สองหรือสาม) ให้ประสิทธิภาพเหนือกว่าการรอบเดียวอย่างต่อเนื่อง เพราะแต่ละรอบจะเปลี่ยนออสเทไนต์คงค้างเพิ่มเติมและช่วยเสถียรโครงสร้างมากขึ้น.
| วิธีการ | อุณหภูมิ | การลด RA | ผลกระทบต่อความแข็ง | เหมาะสำหรับ |
|---|---|---|---|---|
| รอบเดียวมาตรฐาน | 160–200°C | Minimal | แทบไม่ส่งผล — ความแข็งยังคงเดิม | ตลับลูกปืนใช้งานทั่วไป, RA ไม่สำคัญ |
| รอบเดียวที่สูงขึ้น | 220–260°C | ปานกลาง | 1–2 HRC เป็นค่าปกติของการสูญเสีย | RA ที่ไวต่อการเปลี่ยนแปลง, ความต้องการความแม่นยำปานกลาง |
| มีหลายจุดที่สูงขึ้น | 220–260°C, 2–3 รอบ | มีนัยสำคัญ | ปานกลาง — แต่ละรอบจะเพิ่มการสูญเสียนิดหน่อย | ความแม่นยำสูง, ความคงตัวของขนาดมีความสำคัญ |
| ต่ำกว่าศูนย์ + อบชุบ | -70 ถึง -80°C ก่อนอบชุบ | สูงสุด | น้อยที่สุด — มาร์เทนไซต์เกิดจาก RA | เป้าหมาย RA ≤3%, อวกาศ, ตลับลูกปืนคุณภาพพรีเมียม |
ตารางการอบชุบที่ดีที่สุดคือแบบที่ผ่านการยืนยันตามข้อจำกัดสามข้อของคุณ: ความต้องการความแข็ง, เป้าหมายความคงตัวของขนาด, และประสิทธิภาพการเมื่อยล้า. ถ้าคุณเพียงแค่ตรวจสอบความแข็งหลังการอบชุบ, คุณจะพลาดสองในสามของเรื่องทั้งหมด.
5. การบําบัดต่ํากว่าศูนย์: เมื่อเป้าหมายอยู่ต่ํากว่า 3%
สําหรับงานตลับลูกปืนที่ออสเทไนต์กักเก็บต้องอยู่ต่ํากว่า 3% — อากาศวกาศ, แกนหมุนความแม่นยํา, สภาวะวิกฤต — การบําบัดต่ํากว่าศูนย์เป็นเส้นทางที่ตรงที่สุด. การทําให้ชิ้นส่วนเย็นลงถึง -70 ถึง -80°C ทันทีหลังการชุบแข็ง จะเปลี่ยนส่วนที่มีความหมายของออสเทนไนต์ที่กักเก็บให้กลายเป็นมาร์เทนไซต์ก่อนเริ่มการอบอ่อน.
การแลกเปลี่ยนนี้เป็นจริง. การบําบัดต่ํากว่าศูนย์เพิ่มต้นทุน, เวลารอบการทํางาน, อุปกรณ์เฉพาะทาง, และขั้นตอนกระบวนการเพิ่มเติมที่ต้องควบคุมและบันทึก. สําหรับตลับลูกปืนมาตรฐานปริมาณมาก, แทบจะไม่ได้รับการพิสูจน์. สำหรับการใช้งานระดับพรีเมียมที่ไม่สามารถยอมรับการเบี่ยงเบนของมิติในการบริการได้, มักเป็นความแตกต่างระหว่างชิ้นส่วนที่ผ่านการรับรองและชิ้นส่วนที่ส่งคืน.
การตัดสินใจนี้ไม่ใช่เรื่องโลหะ แต่เป็นเชิงพาณิชย์. หากข้อกำหนดของลูกค้าของคุณระบุว่า ≤3% RA และการแบ่งเบาบรรเทาของคุณเพียงอย่างเดียวไม่สามารถไปถึงจุดนั้นได้, เลขศูนย์ย่อยนั้นไม่จำเป็น.
6. ตรวจสอบ: ความแข็งเพียงอย่างเดียวไม่ได้บอกอะไรคุณ
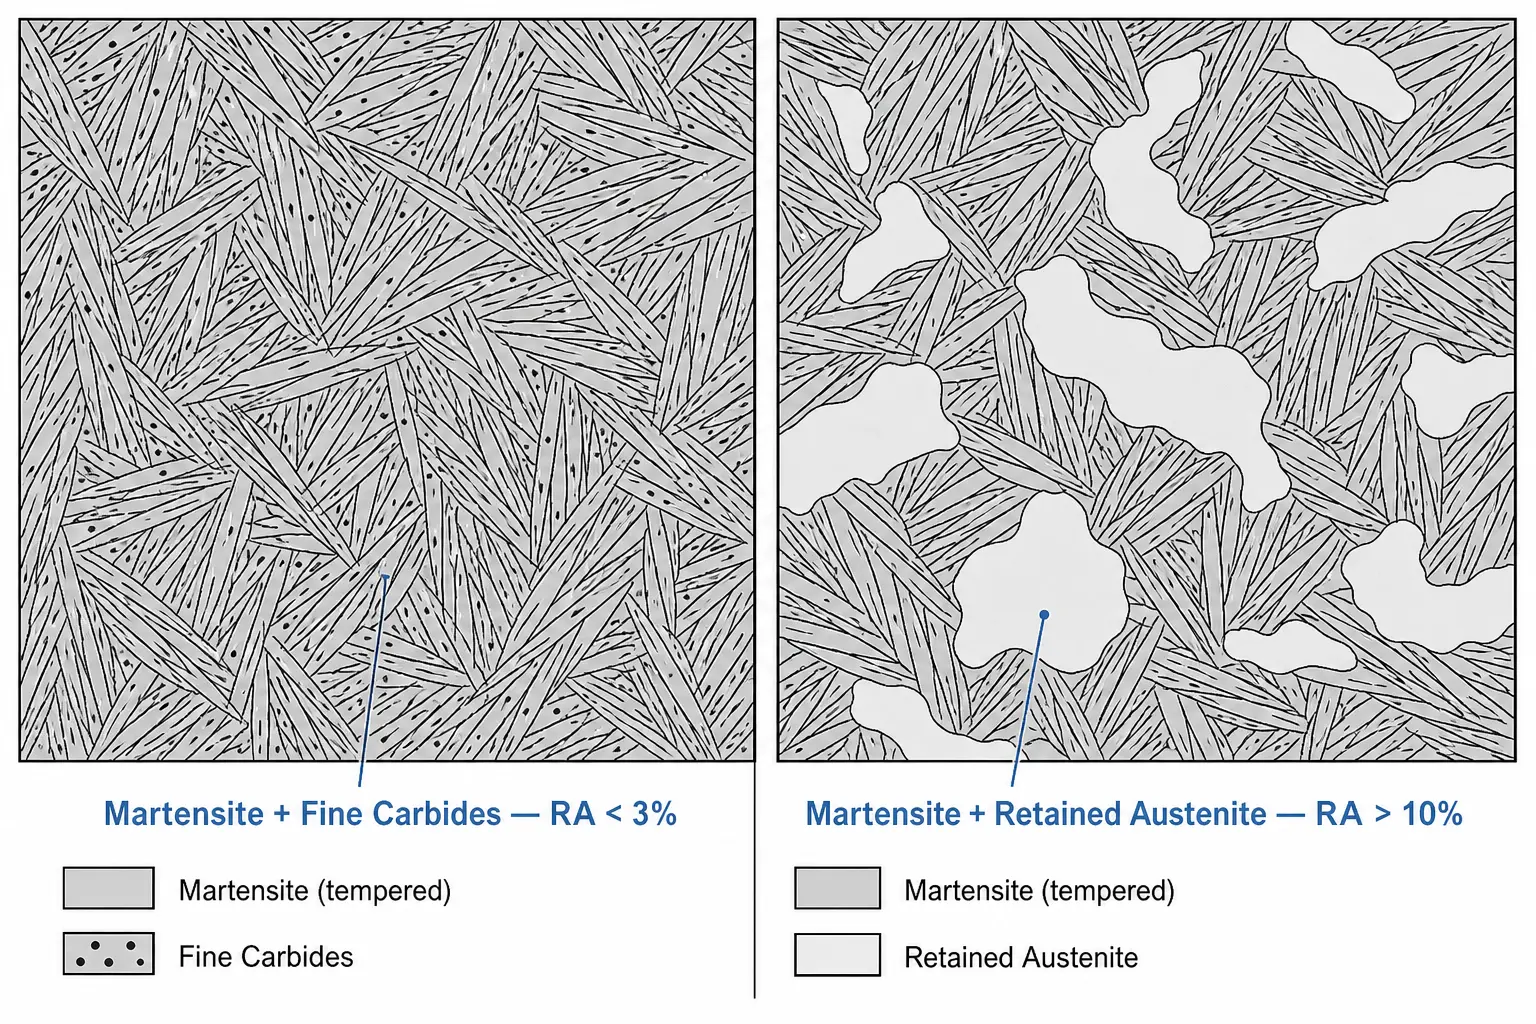
ชิ้นส่วนสามารถตอบสนองข้อกำหนดความแข็งและยังคงพกพาได้ 12% ออสเทไนต์คงตัว. ความแข็งและ RA เป็นคุณสมบัติที่แตกต่างกันซึ่งวัดโดยวิธีที่แตกต่างกัน — และการสมมติว่าความแข็งสามารถใช้แทน RA เป็นสาเหตุที่ส่วนประกอบที่อยู่นอกขอบเขตส่งถึงลูกค้า.
การเลี้ยวเบนของรังสีเอกซ์เป็นวิธีอ้างอิงสำหรับการวัด RA โดยตรง. การตรวจสอบทางโลหะวิทยาให้การยืนยันด้วยสายตาของโครงสร้างจุลภาค. การทดสอบความคงตัวของมิติยืนยันสิ่งที่จะเกิดขึ้นในการใช้งาน. สำหรับชิ้นส่วนที่สำคัญ, การทดสอบความเมื่อยล้าปิดวงจร.
ถ้าการควบคุม RA เป็นความต้องการของลูกค้า — หรือถ้าคุณได้เรียนรู้จากการส่งคืนว่าควรทำ — ให้วัดมันบนชิ้นส่วนการผลิต, ไม่ใช่แค่ระหว่างการพัฒนากระบวนการ. ค่าใช้จ่ายในการทดสอบ XRD เป็นเรื่องเล็กน้อยเมื่อเทียบกับค่าใช้จ่ายของการปฏิเสธชุดสินค้า. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับสิ่งที่ผิดพลาดเมื่อกระบวนการชุบแข็งไม่ได้รับการยืนยัน, ดูคู่มือของเราเกี่ยวกับ ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ.
7 ความผิดพลาดที่ทำให้ปริมาณ Austenite ที่เหลือสูงขึ้น
— ข้ามการตรวจสอบโครงสร้างจุลภาคที่เข้า. ถ้าคุณไม่รู้ว่าโครงสร้างเป็นอย่างไรก่อนการชุบแข็ง, คุณไม่สามารถแก้ไขปัญหาสิ่งที่ออกมาได้.
— ความร้อนเกินในระหว่างกระบวนการออสเทไนไทซิ่ง. ทุกองศาที่สูงกว่าจุดตั้งค่าที่ได้รับการยืนยันจะผลักดันคาร์บอนเข้าสู่สารละลายมากขึ้นและลด Ms.
— การให้ความร้อนเร็วเกินไปโดยมีความสม่ำเสมอไม่ดี. ความแตกต่างของอุณหภูมิสร้างโซนที่มีคาร์บอนสูงเฉพาะที่. โซนเหล่านั้นกลายเป็น RA.
— การล่าช้าในการดับ. ทุกวินาทีระหว่างปิดคอยล์และเริ่มการดับเป็นโอกาสสำหรับการเย็นตัวไม่สม่ำเสมอและการเปลี่ยนแปลงบางส่วน.
— สเปรย์ไม่สม่ำเสมอหรือการกวนไม่ดี. การดับที่เร็วในโซนหนึ่งและช้าในอีกโซนหนึ่งไม่ได้ทำให้เฉลี่ยออก — มันสร้าง RA เฉพาะที่.
— หยุดเพียงรอบการเทมเพอร์หนึ่ง. เมื่อ RA เป็นข้อกังวล, หนึ่งรอบเป็นจุดเริ่มต้น, ไม่ใช่เส้นชัย.
— สมมติว่าความแข็ง = RA ต่ำ. นี่คือความผิดพลาดที่ทำให้ชิ้นส่วนเสีย. วัด RA โดยตรงหรือไม่อ้างว่าควบคุมได้.
คีย์ Takeaway
การควบคุม ออสเทไนต์ที่ติดค้างในเหล็กกล้ารับน้ําหนัก GCr15 ไม่ใช่การหาตัวแปรวิเศษตัวเดียว. มันเกี่ยวกับการจัดการทั้งโซ่ — โครงสร้างทรงกลม, การให้ความร้อนแบบควบคุม, การชุบแข็งสม่ำเสมอ, การอบชุบเชิงกลยุทธ์, และการวัดโดยตรง — โดยไม่มีจุดอ่อน. ชิ้นส่วนที่กลับมาพร้อมกับการเปลี่ยนแปลงขนาดเกือบทั้งหมดสามารถย้อนกลับไปยังขั้นตอนที่ถูกข้าม, เร่งรีบ, หรือไม่เคยรับรอง.
Q: ปริมาณออสเทไนต์คงค้างที่ยอมรับได้ในเหล็กแบริ่ง GCr15 มีเท่าไร?
ก: ในแอปพลิเคชันแบริ่งส่วนใหญ่, ควรเก็บออสเทไนต์คงค้างให้อยู่ต่ำกว่า 6%. แอปพลิเคชันประสิทธิภาพสูงบางประเภท — แกนหมุนความแม่นยำ, แบริ่งอากาศยาน, สภาวะบริการสำคัญ — ต้องการระดับต่ำกว่า 3%. ขีดจำกัดที่ยอมรับได้ขึ้นอยู่กับความคงตัวมิติและอายุความเมื่อยของลูกค้าที่คุณต้องการ, ไม่ใช่มาตรฐานสากล.
Q: การชุบคืนความร้อนเพียงอย่างเดียวสามารถลดออสเทไนต์คงค้างได้เพียงพอหรือไม่?
ก: ขึ้นอยู่กับเป้าหมาย. การอบชุบที่อุณหภูมิต่ำมาตรฐานที่ 160–200°C แทบไม่ทำให้เกิด Austenite คงค้างมากนัก. การอบชุบที่อุณหภูมิสูงที่ 220–260°C ด้วยรอบหลายครั้งสามารถลด RA ได้อย่างมีนัยสำคัญ — มักเพียงพอสำหรับเป้าหมาย ≤6%. แต่ถ้าความต้องการต่ำกว่า 3%, การอบชุบเพียงอย่างเดียวอาจไม่เพียงพอ, และควรประเมินการบำบัดที่อุณหภูมิต่ำกว่าศูนย์.
ต้องการความช่วยเหลือในการตรวจสอบกระบวนการทำให้เหล็กตลับลูกปืนแข็งหรือไม่?
แชร์รูปทรงชิ้นส่วนของคุณ, สเปควัสดุ, และเป้าหมาย RA ของคุณ. ทีมวิศวกรรมของเราสามารถช่วยประเมินพารามิเตอร์การให้ความร้อน, การตั้งค่าการชุบเย็น, และกลยุทธ์การแบ่งเบาบรรเทาสำหรับส่วนประกอบตลับลูกปืน GCr15.


