
Kiểm soát austenit còn lại trong thép bạc đạn GCr15: 6 Các đòn bẩy quy trình thực sự hiệu quả
Khi một lô vòng bạc đạn GCr15 tôi luyện cảm ứng quay lại vì sự không ổn định kích thước sáu tháng sau khi giao hàng, Nguyên nhân gốc rễ ngành kim loại hầu như luôn giống nhau: austenit còn lại trong thép bạc đạn GCr15 không ai đo đạc. Thông số độ cứng đã được đáp ứng. Bộ phận trông ổn dưới ánh sáng xưởng. Nhưng khi sử dụng thực tế, nó bị thay đổi — và bây giờ bạn sở hữu một vấn đề về chất lượng mà chỉ kiểm tra độ cứng không thể phát hiện.
Austenit còn lại không phải là một điều bí ẩn về kim loại học. Nó là một hậu quả có thể dự đoán của cách bạn làm cầu hóa (spheroidize), nhiệt, dập nguội, và tôi luyện (tempering). Bài viết này hướng dẫn qua sáu đòn bẩy quy trình kiểm soát nó — từ cấu trúc vi mô đầu vào đến bước kiểm tra cuối cùng — để bạn có thể giữ RA ở mức thấp 6% Không đoán mò và không vận chuyển linh kiện, bạn không thể đứng sau.
1. Xoắn hóa: Nó bắt đầu trước khi tôi cứng
Cuộc chiến chống lại austenit giữ lại bắt đầu trước khi bộ phận đó nhìn thấy cuộn cảm ứng. Một vi cấu trúc cầu hóa đúng cách — mịn, carbide hình cầu phân bố đều trong ma trận ferrite — hòa tan carbon đồng đều trong quá trình khắc nóng. Không có các túi giàu carbon. Không có các đảo austenit cứng đầu từ chối biến đổi.
Một cấu trúc ban đầu kém — perlit xếp tầng, cacbit thô, hoặc mạng lưới cacbit — tạo ra chính những túi đó. Carbon hòa tan không đều, ổn định austenit cục bộ tăng lên, và sau khi tôi luyện bạn sẽ thấy RA ở nơi mà cấu trúc vi mô ban đầu chưa bao giờ đúng.
Mục tiêu thực tiễn trước khi tôi cứng:
— Độ cứng sau khi làm cầu hóa: ≤190 HB
— Chất lượng cầu hóa: phân bố cacbit mịn, đồng đều theo các tiêu chuẩn áp dụng
— Cấu trúc vi mô đầu vào: kiểm tra nó. Mỗi mẻ. Nếu bạn không thể đo cấu trúc đầu vào, bạn không thể kiểm soát cấu trúc đầu ra.
2. Sưởi ấm cảm ứng: Tốc độ, Tần số, Nhiệt độ
The tôi cứng bằng cảm ứng bước là nơi austenit dư bị khóa lại hoặc được giữ ra ngoài. Ba tham số tương tác, và bất kỳ sai sót nào trong số đó cũng có thể phá hủy công việc của một mẻ spheroid hóa tốt.
Tốc độ gia nhiệt. Tốc độ gia nhiệt rất cao tạo ra các gradient nhiệt dốc trên lớp vỏ. Các cacbua tan không đều. Các vùng giàu cacbon cục bộ hình thành — và những vùng đó trở thành austenit dư sau khi làm nguội nhanh. Một dốc được kiểm soát sẽ thêm giây vào chu kỳ nhưng tiết kiệm hàng giờ xử lý sự cố.
Tần số. Đối với thép bạc đạn GCr15, tần số trung bình trong khoảng 1–10 kHz là lựa chọn thực tế cho hầu hết các chi tiết. Ở trên 50 kHz, sự thâm nhập dòng điện nông hơn và gradient nhiệt sắc nét hơn — hữu ích cho một số công việc làm cứng nông nhất định, nhưng không lý tưởng khi kiểm soát RA là ưu tiên. Để giải thích chi tiết hơn về cách tần số ảnh hưởng đến mô hình nhiệt, xem hướng dẫn của chúng tôi về lựa chọn tần số cho gia nhiệt cảm ứng.
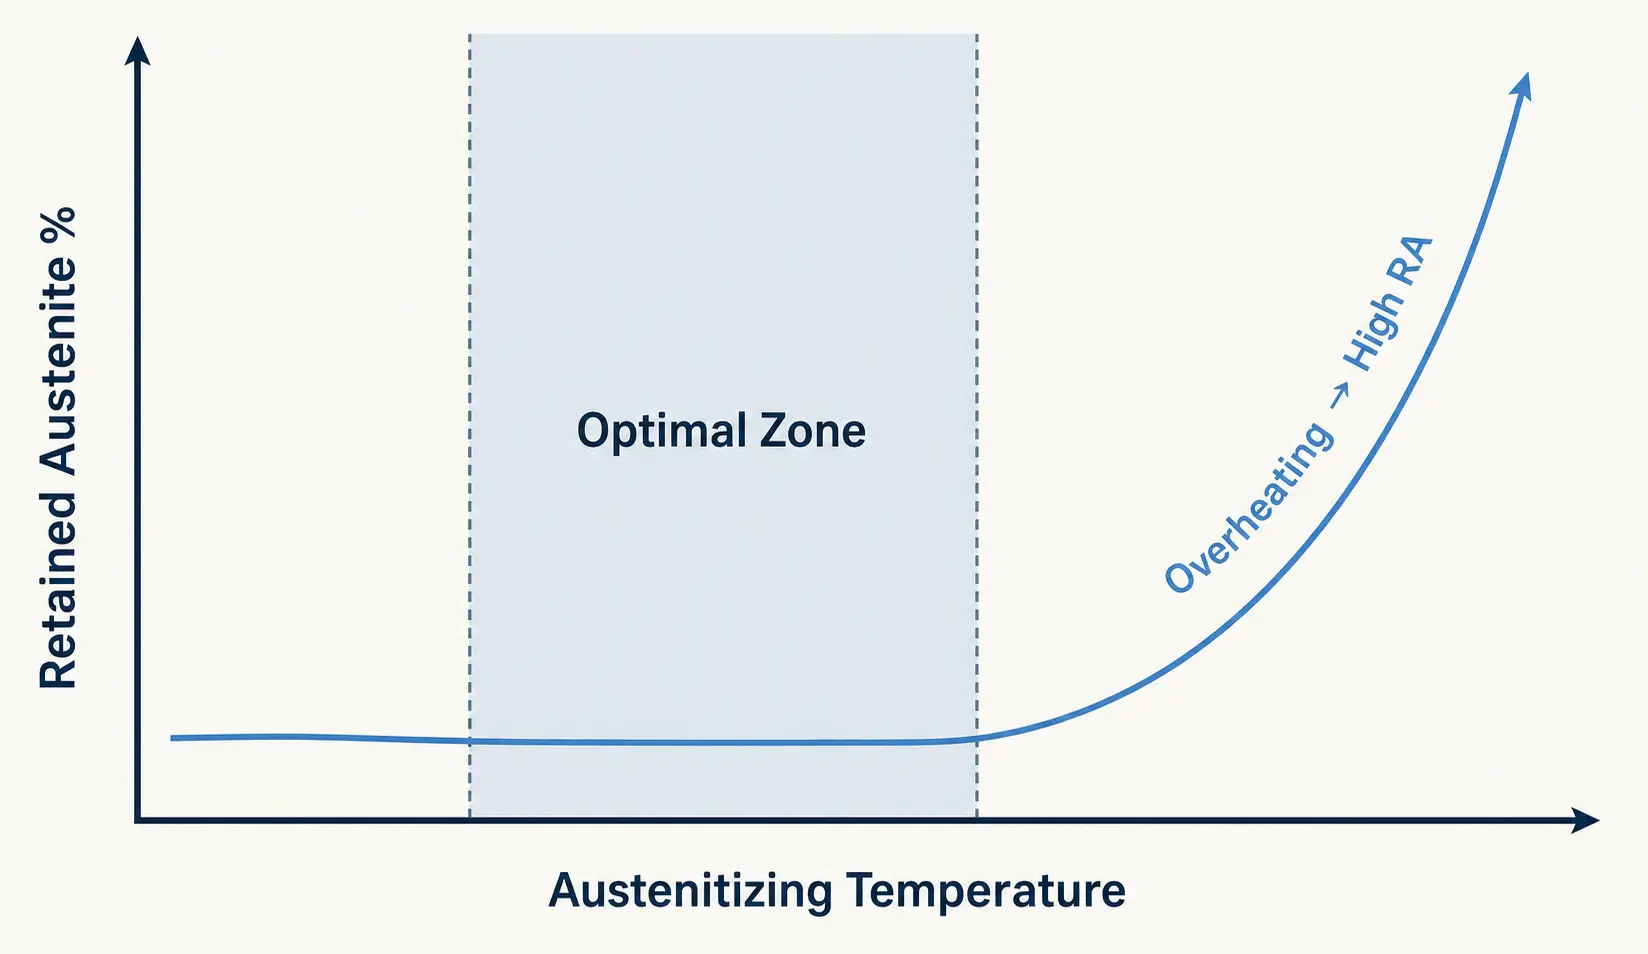
Nhiệt độ Austenit hóa. Cửa sổ thực tế cho GCr15 khoảng 820–860°C — nhưng điểm đặt chính xác phải được xác nhận trên hình dạng chi tiết thực tế và thời gian gia nhiệt, không sao chép từ nguồn tham khảo chung.
| Tham số | Phạm vi khuyến nghị | Quá cao → | Quá thấp → |
|---|---|---|---|
| Nhiệt độ austenit hóa | 820–860°C (xác nhận trên chi tiết thực tế) | ↑ hòa tan carbide, ↓ Ms, ↑ austenite dư | Hòa tan carbide không hoàn toàn, cứng không đủ |
| Tần số | 1–10 kHz (MF) cho hầu hết các chi tiết vòng bi | Xâm nhập nông, độ dốc lớn, vùng giàu C cục bộ | Gia nhiệt sâu nhưng chậm, có thể không đạt nhiệt độ mục tiêu đồng đều |
| Tốc độ gia nhiệt | Điều chỉnh gia nhiệt có kiểm soát, tránh sốc nhiệt | Sự hòa tan không đều của cacbit, vùng giàu cacbon → ↑RA | Thời gian chu trình dài hơn, nhưng nguy cơ RA thấp hơn |
3. Làm nguội bằng tôi: Nhanh & Đồng đều, Không phải một trong hai
GCr15 có nhiệt độ bắt đầu chuyển martensit khoảng 210°C. Quá trình tôi phải đẩy chi tiết qua dải nhiệt độ quan trọng đủ nhanh để tạo martensit và ngăn chặn các sản phẩm điều khiển khuếch tán. Các chất làm nguội loại polymer PAG và dầu làm nguội nhanh là những lựa chọn phổ biến — nhưng môi chất quan trọng ít hơn cách nó được truyền đưa đi như thế nào.
Điều gì thực sự quyết định độ nhất quán của quá trình làm nguội trên sàn xưởng:
— Trì hoãn làm nguội. Mỗi giây giữa lúc cuộn ra khỏi lò và lúc bắt đầu làm nguội đều cho phép nhiệt độ bề mặt giảm không đều. Giảm thiểu nó.
— Mô hình phun. Một lớp phun lốm đốm tạo ra các điểm nóng nguội quá chậm — và các điểm đó giữ lại nhiều austenit hơn.
— Lưu lượng và khuấy trộn. Đủ thể tích để hút nhiệt, đủ nhiễu động để phá vỡ lớp hơi.
— Định hướng chi tiết. Cách chi tiết đặt trong đồ gá xác định bề mặt nào tiếp xúc với chất làm nguội trước.
— Khả năng lặp lại từ chu trình này sang chu trình khác. Một mẻ làm nguội hiệu quả trên chi tiết mẫu phải hiệu quả tương tự trên chi tiết số 10,000.
Làm nguội nhanh mà không đều không phải là làm nguội nhanh — đó là sự giữ austenit chọn lọc được tích hợp trong quy trình của bạn. Hệ thống làm nguội phải được thiết kế như một phần của trạm tôi cứng, không phải lắp thêm sau đó. Hướng dẫn về việc phù hợp hệ thống làm nguội với quy trình, xem bài viết của chúng tôi về chọn một hệ thống tôi cứng cảm ứng.
4. Tôi luyện: Một chu kỳ hiếm khi đủ
Ưu nhiệt ở nhiệt độ thấp tiêu chuẩn 160–200°C giữ độ cứng tốt — nhưng hầu như không làm giảm được austenit còn lại. Nếu việc kiểm soát RA quan trọng cho ứng dụng vòng bi của bạn, thì quá trình ủ phải được coi như một biến số quá trình, không phải là một bước tiêu chuẩn.
Phạm vi cao hơn khoảng 220–260°C thúc đẩy sự phân hủy austenit nhiều hơn trong khi mức giảm độ cứng thường chỉ khiêm tốn — một đến hai điểm HRC để đổi lấy sự ổn định kích thước đáng kể. Nhiều chu kỳ (hai hoặc ba) luôn hoạt động tốt hơn một chu kỳ vì mỗi lần chuyển đổi sẽ biến đổi austenit được giữ lại thêm và ổn định cấu trúc hơn nữa.
| Cách tiếp cận | Nhiệt độ | Giảm RA | Tác động đến độ cứng | Tốt nhất cho |
|---|---|---|---|---|
| Tiêu chuẩn đơn | 160–200°C | Tối thiểu | Không đáng kể - độ cứng được bảo toàn | Vòng bi đa năng, RA không quan trọng |
| nâng cao đơn | 220–260°C | Trung bình | 1–2 HRC mất điển hình | RA nhạy cảm, yêu cầu độ chính xác vừa phải |
| Nhiều nâng cao | 220–260°C, 2–3 chu kỳ | Đáng kể | Khiêm tốn - mỗi chu kỳ sẽ thêm một số tổn thất | Độ chính xác cao, độ ổn định kích thước quan trọng |
| dưới 0 + tính khí | -70 đến -80°C trước khi ủ | Tối đa | Tối thiểu — martensite hình thành từ RA | ≤3% mục tiêu RA, hàng không vũ trụ, vòng bi cao cấp |
Lịch trình tôi luyện tốt nhất là lịch trình được xác nhận theo ba giới hạn của bạn: yêu cầu độ cứng, mục tiêu ổn định kích thước, và hiệu suất mỏi. Nếu bạn chỉ kiểm tra độ cứng sau khi tôi khí, bạn thiếu hai phần ba câu chuyện.
5. xử lý dưới 0: Khi mục tiêu dưới 0 3%
Đối với các ứng dụng vòng bi mà austenite giữ lại phải ở dưới mức thấp 3% — hàng không vũ trụ, trục chính xác, điều kiện dịch vụ quan trọng — xử lý dưới 0 là con đường trực tiếp nhất. Làm mát chi tiết đến -70 đến -80°C ngay sau khi tôi biến một phần đáng kể của austenit giữ lại thành martensite trước khi bắt đầu tôi luyện.
Sự đánh đổi là có thật. xử lý dưới 0 độ làm tăng chi phí, thời gian chu kỳ, thiết bị chuyên dụng, và một bước quy trình bổ sung phải được kiểm soát và ghi chép. Đối với vòng bi tiêu chuẩn khối lượng lớn, hiếm khi được biện minh. Đối với các ứng dụng cao cấp nơi không chấp nhận được sự lệch kích thước trong quá trình sử dụng, thường là sự khác biệt giữa bộ phận đủ điều kiện và bộ phận trả lại.
Quyết định này không mang tính chất luyện kim mà mang tính thương mại. Nếu thông số kỹ thuật của khách hàng của bạn cho biết 3% RA và chỉ riêng việc ủ của bạn không thể đạt được điều đó, sub-zero không phải là tùy chọn.
6. Xác minh: Độ cứng đơn thuần không nói lên điều gì
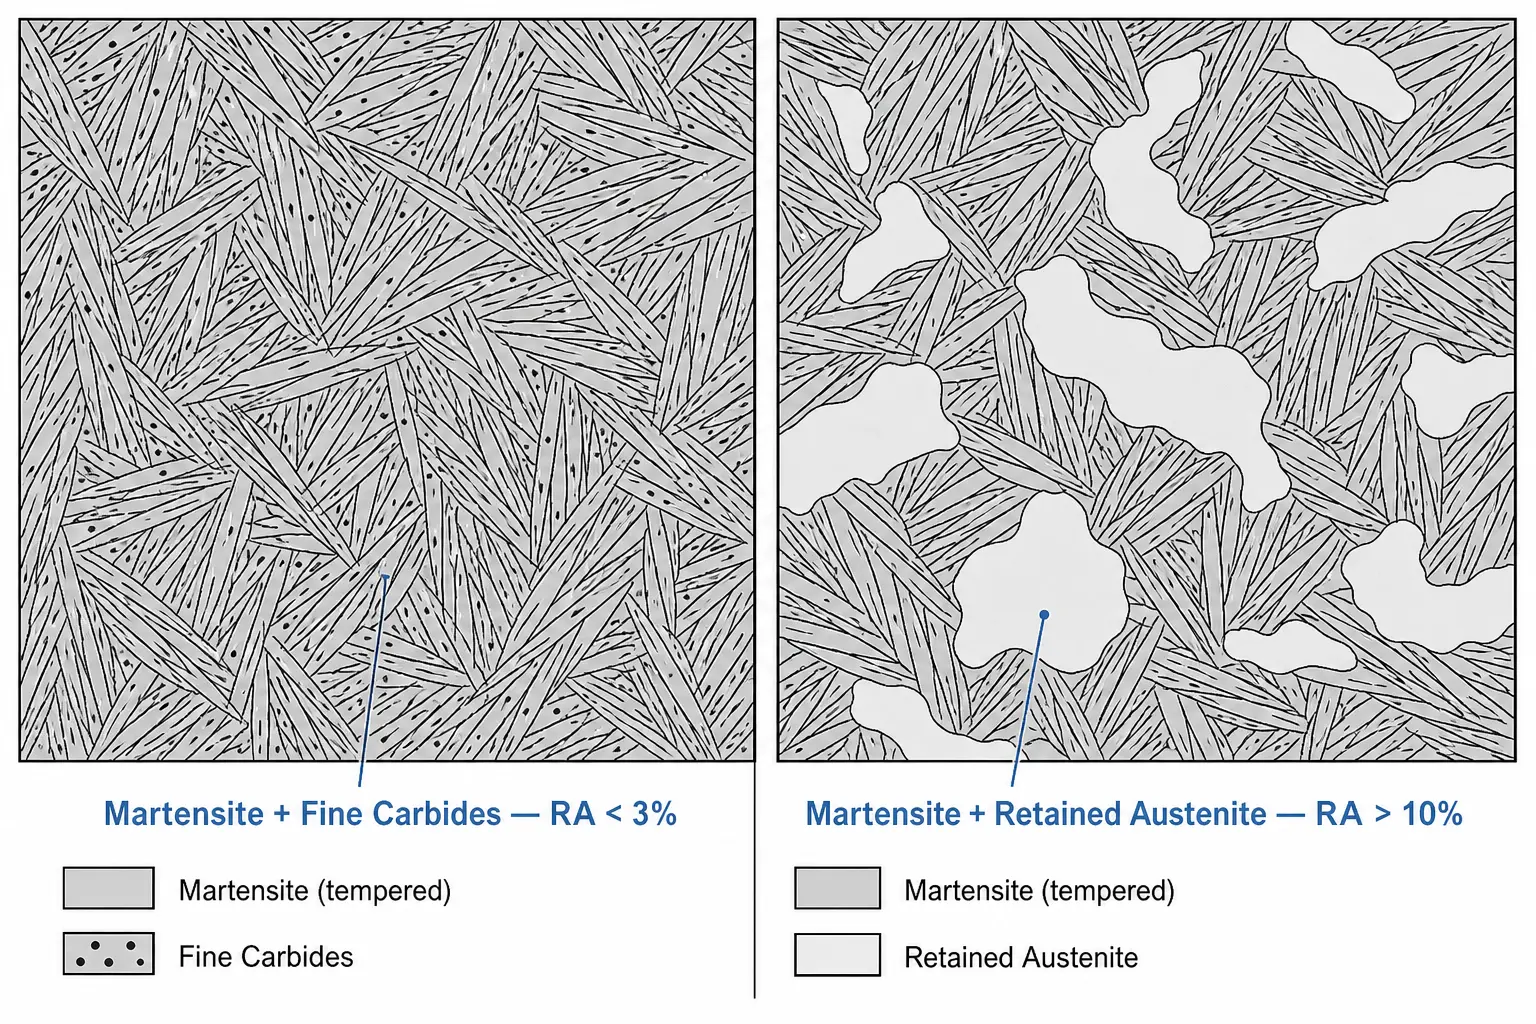
Một bộ phận có thể đáp ứng đặc điểm kỹ thuật về độ cứng của nó và vẫn mang theo 12% austenit lưu lại. Độ cứng và RA là những thuộc tính khác nhau được đo bằng các phương pháp khác nhau — và việc cho rằng độ cứng là đại diện cho RA là cách các bộ phận vượt quá dung sai được gửi tới khách hàng.
Phân tích tán xạ tia X là phương pháp tham chiếu để đo RA trực tiếp. Kiểm tra kim loại học cung cấp xác nhận trực quan về cấu trúc vi mô. Kiểm tra ổn định kích thước xác nhận những gì xảy ra trong quá trình sử dụng. Đối với các bộ phận quan trọng, kiểm tra mỏi hoàn tất vòng lặp.
Nếu kiểm soát RA là yêu cầu của khách hàng — hoặc nếu bạn đã biết thông qua việc trả lại rằng nó nên được thực hiện — hãy đo trên các bộ phận sản xuất, không chỉ trong quá trình phát triển quy trình. Chi phí kiểm tra XRD là rất nhỏ so với chi phí từ việc từ chối cả lô hàng. Để biết thêm về những gì xảy ra khi các quy trình tôi cứng không được xác nhận, xem hướng dẫn của chúng tôi về các khuyết điểm tôi cứng cảm ứng phổ biến.
7 Những sai lầm làm tăng Austenite giữ lại
— Bỏ qua kiểm tra cấu trúc vi mô đầu vào. Nếu bạn không biết cấu trúc trông như thế nào trước khi tôi cứng, bạn không thể khắc phục sự cố những gì xuất ra.
— Quá nhiệt trong quá trình austenit hóa. Mỗi độ vượt quá điểm đặt đã được xác thực sẽ đẩy thêm cacbon vào dung dịch và hạ thấp Ms.
— Sưởi quá nhanh với sự đồng đều kém. Các gradient nhiệt tạo ra các vùng giàu cacbon cục bộ. Những vùng đó trở thành RA.
— Trì hoãn làm nguội đột ngột. Mỗi giây giữa thời điểm tắt cuộn dây và bắt đầu làm nguội là một cơ hội để làm nguội không đều và chuyển hóa một phần.
— Xịt không đều hoặc khuấy trộn kém. Một quá trình làm nguội nhanh ở một vùng và chậm ở vùng khác không trung bình hoá được — nó tạo ra RA cục bộ.
— Dừng lại ở một chu trình tôi luyện. Khi RA là mối quan tâm, một chu kỳ là điểm khởi đầu, không phải là vạch đích.
— Giả sử độ cứng = RA thấp. Đây là sai lầm dẫn đến việc sản xuất các bộ phận kém chất lượng. Đo RA trực tiếp hoặc đừng tự nhận là có thể kiểm soát nó.
Chìa khóa mang đi
Kiểm soát austenit còn lại trong thép bạc đạn GCr15 không phải là tìm một thông số ma thuật duy nhất. Mà là quản lý toàn bộ chuỗi — cấu trúc hình cầu hóa, gia nhiệt có kiểm soát, tôi luyện đồng đều, ủ chiến lược, và đo trực tiếp — mà không có mắt xích yếu. Các bộ phận quay trở lại vì sai lệch kích thước hầu như luôn truy nguyên từ một bước bị bỏ qua, thực hiện vội vàng, hoặc chưa từng được xác minh.
Q: Bao nhiêu austenit dư là chấp nhận được trong thép chịu lực GCr15?
MỘT: Trong hầu hết các ứng dụng ổ bi, austenit dư nên được giữ dưới mức 6%. Một số ứng dụng hiệu suất cao — trục chính chính xác, ổ bi hàng không vũ trụ, điều kiện dịch vụ quan trọng — yêu cầu mức dưới 3%. Giới hạn chấp nhận được phụ thuộc vào độ ổn định kích thước và tuổi thọ mỏi mà khách hàng của bạn yêu cầu, không phải theo tiêu chuẩn chung.
Q: Chỉ ủ một mình có giảm đủ austenit dư không?
MỘT: Điều này phụ thuộc vào mục tiêu. Gia nhiệt chuẩn ở nhiệt độ thấp từ 160–200°C hầu như không làm giảm austenit còn lại. Gia nhiệt cao hơn từ 220–260°C với nhiều chu trình có thể giảm austenit còn lại một cách đáng kể — thường đủ để đạt mục tiêu ≤6%. Nhưng nếu yêu cầu thấp hơn 3%, chỉ gia nhiệt có thể không đủ, và cần xem xét xử lý dưới không độ.
Cần giúp xác thực quy trình tôi cứng thép bạc đạn của bạn?
Chia sẻ hình dạng chi tiết của bạn, thông số kỹ thuật vật liệu, và mục tiêu austenit còn lại. Nhóm kỹ sư của chúng tôi có thể giúp đánh giá các thông số gia nhiệt, cài đặt làm nguội, và chiến lược tôi luyện cho các thành phần bạc đạn GCr15.


