
Kontrolowanie austenitu pozostającego w stali łożyskowej GCr15: 6 Dźwignie procesowe, które naprawdę działają
Gdy partia pierścieni łożyskowych GCr15 hartowanych indukcją wraca z powodu niestabilności wymiarowej sześć miesięcy po wysłaniu, metalurgiczna przyczyna jest prawie zawsze taka sama: zachowany austenit w stali łożyskowej GCr15 którego nikt nie zmierzył. spełniono wymagania twardości. część wyglądała dobrze pod oświetleniem warsztatowym. ale w służbie, dryfowała — i teraz masz problem jakościowy, którego same testy twardości nie wykryły.
Zatrzymany austenit nie jest tajemnicą metalurgiczną. To przewidywalna konsekwencja sposobu sferoidyzacji, temperaturze, hartowanie, i odpuszczania. Ten artykuł przechodzi przez sześć dźwigni procesowych, które go kontrolują — od nadchodzącej mikrostruktury po ostatni etap weryfikacji — aby utrzymać RA poniżej 6% bez zgadywania i bez wysyłania części, za którymi nie możesz się poprzestać.
1. Sferoidyzacja: Zaczyna się przed utwardzaniem
Walka z zatrzymaną austenityczną zaczyna się zanim część kiedykolwiek zobaczy cewkę indukcyjną. Odpowiednia struktura sferoidyzowana — drobne, kuliste węgliki równomiernie rozmieszczone w matrycy ferrytycznej — rozpuszcza węgiel równomiernie podczas austenityzowania. Brak kieszeni bogatych w węgiel. Brak opornych wysp austenitu, które odmawiają przemiany.
Zła struktura początkowa — perlit lamelarny, grube węgliki, lub sieci węglików — tworzy dokładnie te kieszenie. Węgiel rozpuszcza się nierównomiernie, lokalna stabilność austenitu wzrasta, a po hartowaniu znajdujesz RA, w którym mikrostruktura nigdy nie była właściwa.
Cele praktyczne przed hartowaniem:
— Twardość po sferoidyzacji: ≤190HB
— Jakość sferoidyzacji: Cienki, równomierny rozkład węglika zgodnie z obowiązującymi normami
— Mikrostruktura przychodząca: sprawdź to. Każda partia. Jeśli nie możesz zmierzyć wchodzącej konstrukcji, nie możesz kontrolować wychodzącej struktury.
2. Podgrzewanie indukcyjne: Szybkość, Częstotliwość, Temperatura
Dla hartowanie indukcyjne etap polega na tym, że austenit szczątkowy jest albo blokowany, albo trzymany na zewnątrz. Trzy parametry oddziałują na siebie, a błędne wykonanie któregokolwiek z nich może zniweczyć działanie dobrej pracy sferoidyzacji.
szybkość nagrzewania. Bardzo duże prędkości nagrzewania powodują powstawanie stromych gradientów termicznych w całej obudowie. Węgliki rozpuszczają się nierównomiernie. Tworzą się zlokalizowane strefy bogate w węgiel, które po hartowaniu stają się austenitem szczątkowym. Kontrolowana rampa wydłuża cykl o kilka sekund, ale pozwala zaoszczędzić godziny na rozwiązywaniu problemów.
Częstotliwość. Do stali łożyskowej GCr15, W przypadku większości części praktycznym wyborem jest średnia częstotliwość w zakresie 1–10 kHz. Powyżej 50 kHz, penetracja prądu spłyca się, a gradient termiczny zaostrza się – przydatne w przypadku niektórych prac związanych z płytkim hartowaniem, ale nie jest to idealne rozwiązanie, gdy priorytetem jest kontrola RA. Aby uzyskać głębsze wyjaśnienie wpływu częstotliwości na rozkład ciepła, zobacz nasz przewodnik o dobór częstotliwości do nagrzewania indukcyjnego.
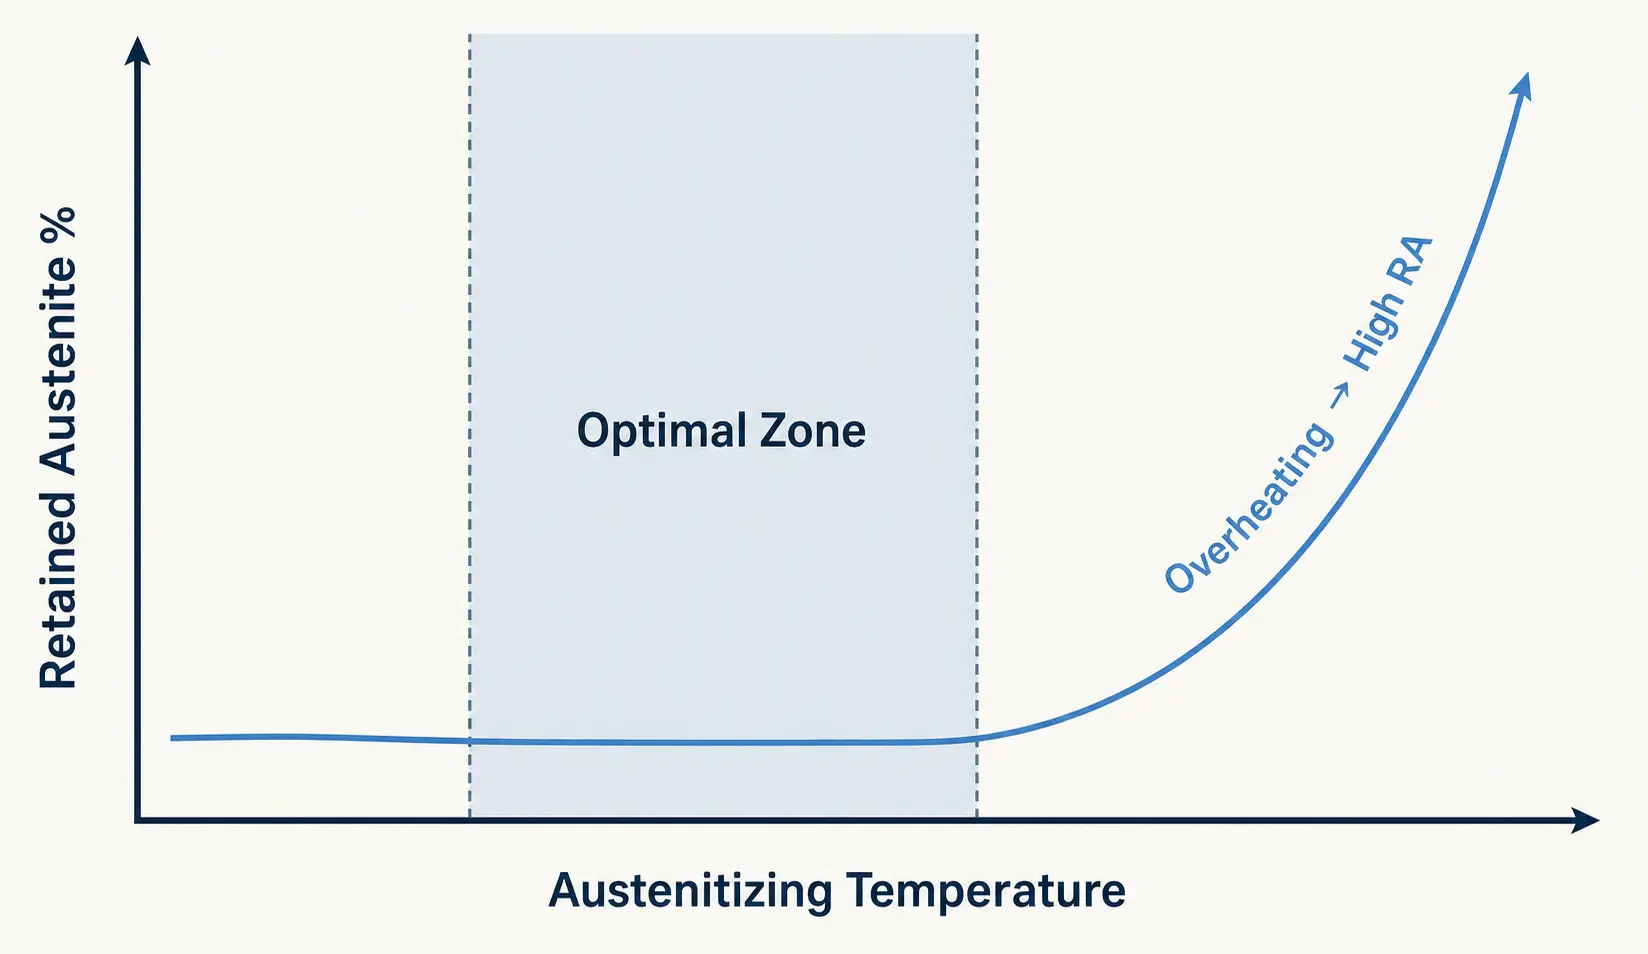
Temperatura austenityzowania. Praktyczne okno dla GCr15 wynosi około 820–860°C — ale dokładna wartość zadana musi zostać zweryfikowana na podstawie rzeczywistej geometrii części i czasu nagrzewania, nie skopiowane z odniesienia ogólnego.
| Parametry | Zalecany zakres | Za wysoko → | Za niski → |
|---|---|---|---|
| Temperatura austenityzowania | 820–860°C (zweryfikuj rzeczywistą część) | ↑ rozpuszczanie węglików, ↓Ms, ↑ zatrzymana austenityczność | Niepełne rozpuszczenie węglików, niewystarczająca twardość |
| Częstotliwość | 1–10 kHz (MF) dla większości części łożysk | Płytka penetracja, stromy gradient, lokalizowane strefy bogate w węgiel | Głębokie, ale powolne nagrzewanie, może nie osiągnąć równomiernie temperatury docelowej |
| szybkość nagrzewania | Kontrolowany przyrost temperatury, unikać szoku termicznego | Nierówne rozpuszczanie węglików, strefy bogate w węgiel → ↑ RA | Dłuższy czas cyklu, ale ryzyko RA jest niższe |
3. Chłodzenie chłodzeniem: Szybko & Jednorodne, Nie jedno albo drugie
GCr15 ma temperaturę rozpoczęcia przemiany martenzytycznej około 210°C. Hartowanie musi przepchnąć część przez zakres krytyczny wystarczająco szybko, aby wywołać powstawanie marensytu i powstrzymać produkty kontrolowane dyfuzją. Polimerowe quenchanty typu PAG i szybkie oleje hartujące to powszechne wybory — ale medium ma mniejsze znaczenie niż sposób dostarczania.
Co faktycznie napędza konsystencję hartowania na hali produkcyjnej:
— Opóźnienie hartowania. Każda sekunda między wyłączeniem a włączeniem zwięcia powoduje nierównomierny spadek temperatury powierzchni. Minimalizuj ją.
— Wzorzec natrysku. Punktowy rozpylacz tworzy gorące punkty, które chłodzą się zbyt wolno — a te miejsca zatrzymują więcej austenitu.
— Przepływ i mieszanie. Wystarczająca objętość do odprowadzenia ciepła, wystarczająca turbulencja, aby przerwać powłokę pary.
— Orientacja części. To, jak część leży w uchwycie, decyduje, które powierzchnie najpierw zetkną się z chłodziwem.
— Powtarzalność cyklu po cyklu. Hartowanie, które działa na elemencie do ustawienia, musi działać identycznie na numerze części 10,000.
Szybkie hartowanie, które jest nierówne, nie jest szybkim hartowaniem — to selektywne zatrzymywanie austenitu wbudowane w Twój proces. System hartowania musi być zaprojektowany jako część stacji hartowania, nie przykręcany później. Dla wskazówek dotyczących dopasowania systemu hartowania do procesu, znajdziesz w naszym artykule o wybór systemu hartowania indukcyjnego.
4. Hartowanie: Jeden cykl rzadko wystarcza
Standardowe odpuszczanie w niskiej temperaturze w 160–200°C dobrze zachowuje twardość — ale bardzo niewiele robi w redukcji zatrzymanego austenitu. Jeśli kontrola RA ma znaczenie dla zastosowania łożysk, odpuszczanie musi być traktowane jako zmienna procesowa, nie standardowy krok.
Wyższy zakres około 220–260°C powoduje większy rozkład austenitu, podczas gdy utrata twardości jest zwykle niewielka – jeden lub dwa punkty HRC w zamian za znaczną stabilność wymiarową. Wielokrotne cykle (dwa lub trzy) konsekwentnie przewyższają pojedynczy cykl, ponieważ każda kolejna obróbka przekształca dodatkowy pozostały austenit i dalej stabilizuje strukturę.
| Podejście | Temperatura | Redukcja RA | Wpływ na twardość | Najlepsze do |
|---|---|---|---|---|
| Standardowy pojedynczy | 160–200°C | Minimalny | Znikomy — twardość zachowana | Łożyska uniwersalne, RA nie jest krytyczne |
| Podwyższony pojedynczy | 220–260°C | Umiarkowana | 1typowa utrata –2 HRC | Wrażliwe na RA, umiarkowane wymagania co do precyzji |
| Wielokrotnie podniesione | 220–260°C, 2–3 cykle | Znaczna | Umiarkowane — każdy cykl powoduje pewne straty | Wysoka precyzja, stabilność wymiarowa krytyczna |
| poniżej zera + hartowanie | -70 do -80°C przed odpuszczaniem | Maksymalne | Minimalne — martenzyt powstający z RA | ≤3% docelowego RA, lotnictwo, łożyska premium |
Najlepszy harmonogram odpuszczania to ten zwalidowany w odniesieniu do Twoich trzech ograniczeń: wymagania co do twardości, cele stabilności wymiarowej, i wydajność zmęczeniowa. Jeśli sprawdzasz tylko twardość po odpuszczaniu, to pomijasz dwie trzecie historii.
5. Obróbka poniżej zera: Gdy cel jest poniżej 3%
Dla zastosowań łożyskowych, gdzie zawartość pozostającego austenitu musi pozostać poniżej 3% — lotnictwo, precyzyjne wrzeciona, krytyczne warunki pracy — obróbka w warunkach sub-zero jest najprostszą drogą. Schłodzenie części do -70 -80°C natychmiast po hartowaniu przekształca znaczną część pozostającego austenitu w martenzyt jeszcze zanim rozpocznie się odpuszczanie.
Rzeczywisty kompromis istnieje. Obróbka sub-zero zwiększa koszty, czas cyklu, dedykowane urządzenia, i dodatkowy etap procesu, który musi być kontrolowany i dokumentowany. Dla standardowych łożysk produkowanych masowo, rzadko jest to uzasadnione. Do zastosowań premium, w których dryft wymiarowy podczas pracy jest niedopuszczalny, często jest to różnica pomiędzy częścią kwalifikowaną a częścią zwróconą.
Decyzja nie ma charakteru metalurgicznego – jest komercyjna. Jeśli specyfikacja Twojego klienta mówi ≤3% RA i samo hartowanie nie jest w stanie tego osiągnąć, wartość poniżej zera nie jest opcjonalna.
6. Weryfikacja: Twardość sama w sobie nic nie mówi
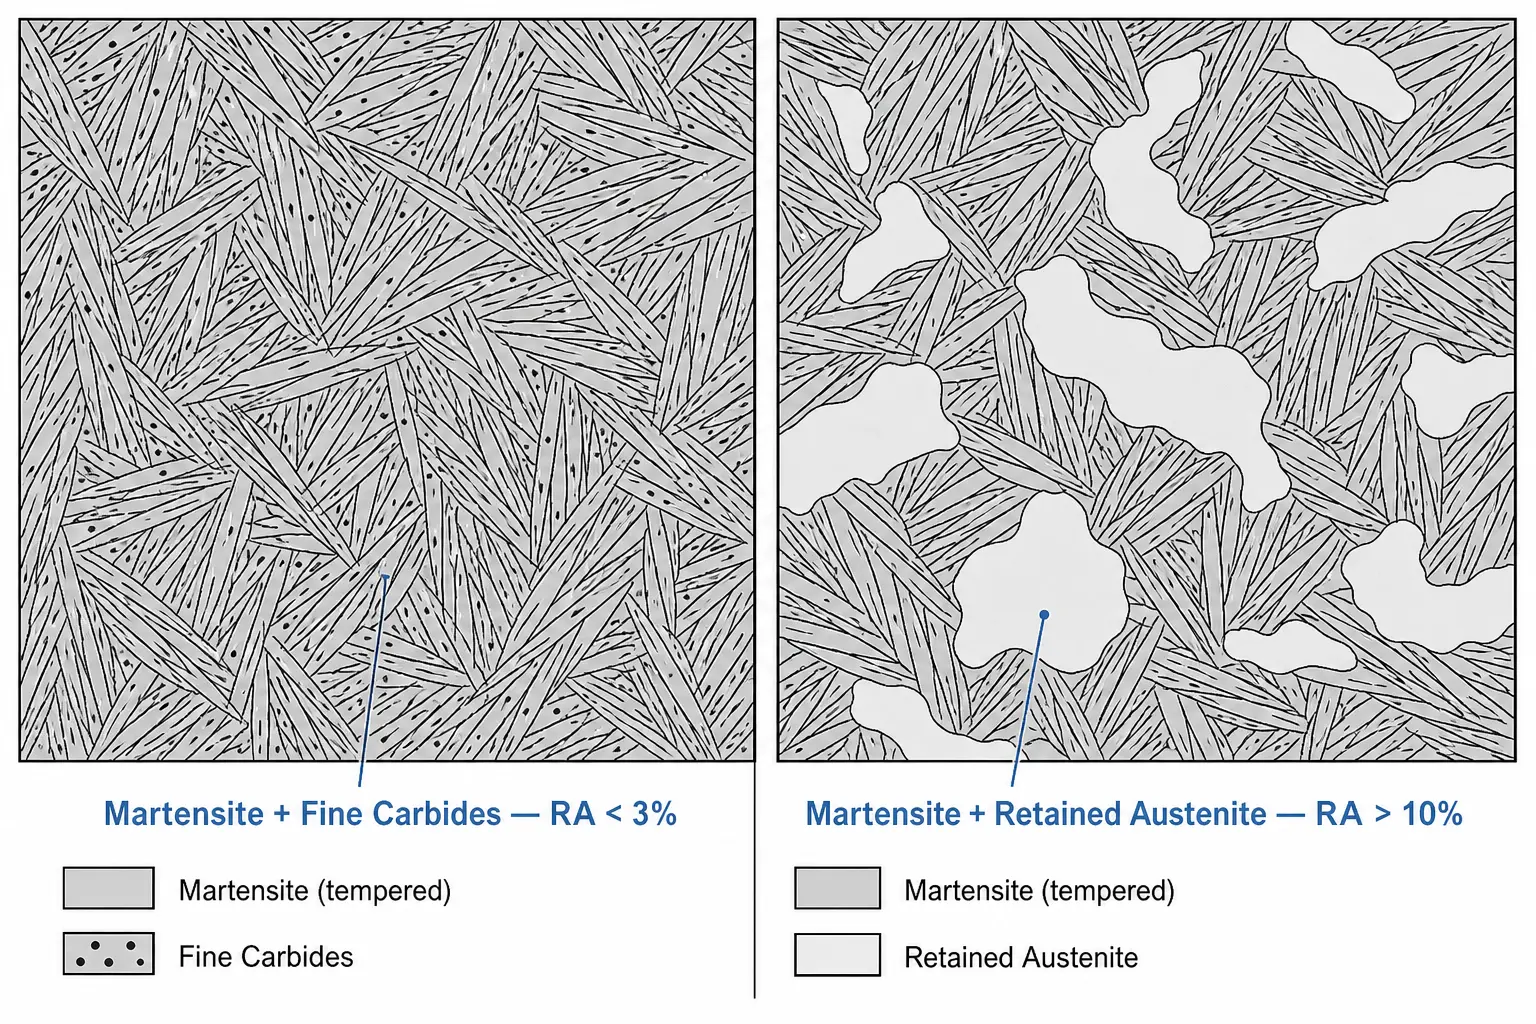
Część może spełniać swoje specyfikacje twardości, a mimo to wykazywać 12% trwałą austenitę. Twardość i RA to różne właściwości mierzone różnymi metodami — a założenie, że twardość jest wskaźnikiem RA, jest powodem, dla którego części poza tolerancją trafiają do klientów.
Dyfrakcja rentgenowska jest metodą referencyjną do bezpośredniego pomiaru RA. Badanie metalograficzne zapewnia wizualne potwierdzenie mikrostruktury. Testy stabilności wymiarowej potwierdzają, co dzieje się podczas użytkowania. Dla krytycznych części, Testy zmęczeniowe zamykają cykl.
Jeśli kontrola RA jest wymaganiem klienta — lub jeśli nauczyłeś się z zwrotów, że powinna być — mierz ją na częściach produkcyjnych, nie tylko podczas rozwoju procesu. koszt testów XRD jest trywialny w porównaniu z kosztem odrzucenia partii. Więcej o tym, co idzie nie tak, gdy procesy hartowania nie są walidacyjne, zobacz nasz przewodnik o Typowe wady hartowania indukcyjnego.
7 Błędy, które podnoszą austenit zatrzymywany
— Pomijanie kontroli mikrostruktury. Jeśli nie wiesz, jak wyglądała struktura przed utwardzaniem, nie możesz rozwiązywać problemów z tym, co wychodzi.
— Przegrzewanie podczas austenityzacji. Każdy stopień powyżej zwalidowanego punktu nastawy wprowadza więcej węgla w roztwór i obniża Ms.
— Zbyt szybkie nagrzewanie przy słabej jednorodności. Gradienty termiczne tworzą lokalne strefy bogate w węgiel. Te strefy stają się RA.
— Opóźnienie chłodzenia. Każda sekunda między wyłączeniem cewki a włączeniem chłodzenia to okazja do nierównomiernego chłodzenia i częściowej przemiany.
— Nierównomierny natrysk lub słabe mieszanie. Chłodzenie, które jest szybkie w jednej strefie, a wolne w innej, nie uśrednia się — tworzy lokalne RA.
— Zatrzymanie się przy jednym cyklu odpuszczania. Kiedy RA jest problemem, jeden cykl to punkt początkowy, nie linia końcowa.
— Zakładając, że twardość = niska RA. To jest błąd, który powoduje wysyłkę złych części. Mierz RA bezpośrednio lub nie twierdź, że ją kontrolujesz.
Klucz na wynos
Kontrolowanie zachowany austenit w stali łożyskowej GCr15 to nie jest znalezienie jednego magicznego parametru. Chodzi o zarządzanie całym procesem — struktura sferoidyzowana, kontrolowane nagrzewanie, jednolite hartowanie, strategiczne odpuszczanie, i bezpośredni pomiar — bez słabego ogniwa. Części, które wracają z powodu dryfu wymiarowego, prawie zawsze można powiązać z krokiem, który został pominięty, przyspieszony, lub nigdy nie zwalidowany.
Q: Ile austenitu jest akceptowalne w stali łożyskowej GCr15?
A: W większości zastosowań łożyskowych, austenit zachowany powinien być utrzymany poniżej 6%. Niektóre zastosowania wysokowydajne — precyzyjne wrzeciona, łożyska lotnicze, warunki krytyczne serwisowe — wymagają poziomów poniżej 3%. dopuszczalny limit zależy od stabilności wymiarowej i żywotności zmęczeniowej, jaką wymaga klient, a nie od standardu uniwersalnego.
Q: Czy samo odlanie może wystarczająco zmniejszyć zatrzymany austenit?
A: To zależy od celu. Standardowe odpuszczanie w niskiej temperaturze w zakresie 160–200°C robi bardzo mało dla zachowanej austenitu. Podwyższone odpuszczanie w temperaturze 220–260°C z wieloma cyklami może znacząco zmniejszyć RA — często wystarczająco dla celu ≤6%. Ale jeśli wymóg jest niższy 3%, samo odpuszczanie może nie być wystarczające, i należy rozważyć obróbkę kriogeniczną.
Potrzebujesz pomocy w weryfikacji procesu hartowania stali łożyskowej?
Podziel się geometrią części, specyfikacją materiału, i celem RA. Nasz zespół inżynierów może pomóc ocenić parametry nagrzewania, ustawienia hartowania, i strategia odpuszczania dla elementów łożysk GCr15.


