
Controlar Austenite Retida em Aço de Rolamento GCr15: 6 Alavancas de Processo Que Realmente Funcionam
Quando um lote de anéis de rolamento GCr15 endurecidos por indução regressa devido a instabilidade dimensional seis meses após o envio, a causa metalúrgica quase sempre é a mesma: a austenite retida no aço de rolamento GCr15 que ninguém mediu. A especificação de dureza foi cumprida. A peça parecia bem sob a iluminação da oficina. Mas em serviço, ela desviou — e agora você tem um problema de qualidade que apenas o teste de dureza não conseguiu detectar.
A austenite retida não é um mistério metalúrgico. É uma consequência previsível de como você esferoidiza, aquecimento, têmpera, e revenido. Este artigo aborda seis alavancas do processo que o controlam — desde a microestrutura inicial até à etapa final de verificação — para que possa manter o RA abaixo 6% sem adivinhações e sem enviar peças das quais não possa garantir.
1. Esferoidização: Começa Antes da Cementação
A luta contra a austenite retida começa antes de a peça sequer ver uma bobina de indução. Uma microestrutura devidamente esferoidada — fina, carbonetos esféricos distribuídos uniformemente numa matriz de ferrite — dissolve o carbono uniformemente durante a austenitização. Sem bolsões ricos em carbono. Sem ilhas de austenite teimosas que se recusam a transformar.
Uma estrutura inicial pobre — perlite lamelar, carbetos grossos, ou redes de carboneto — cria exatamente esses bolsos. O carbono dissolve-se de forma desigual, a estabilidade local da austenite aumenta, e após a têmpera encontra-se RA onde a microestrutura nunca esteve correta desde o início.
Objetivos práticos antes da têmpera:
— Dureza após a esferoidização: ≤190 HB
— Qualidade da esferoidização: fina, distribuição uniforme de carbonetos de acordo com as normas aplicáveis
— Microestrutura de entrada: verifique-a. Todos os lotes. Se não conseguir medir a estrutura de entrada, não consegue controlar a estrutura de saída.
2. Aquecimento por indução: Velocidade, Frequência, Temperatura
O Endurecimento por indução este passo é onde a austenite retida é ou presa ou mantida fora. Três parâmetros interagem, e errar qualquer um deles pode desfazer o trabalho de um bom trabalho de esferoidização.
Taxa de aquecimento. Velocidades de aquecimento muito elevadas criam gradientes térmicos acentuados ao longo do invólucro. Os carburetos dissolvem-se de forma desigual. Formam-se zonas localizadas ricas em carbono — e essas zonas tornam-se austenite retida após a têmpera. Uma rampa controlada acrescenta segundos ao ciclo mas poupa horas de resolução de problemas.
Frequência. Para aço de rolamento GCr15, frequência média na faixa de 1–10 kHz é a escolha prática para a maioria das peças. Acima de 50 kHz, a penetração atual é superficial e o gradiente térmico acentua-se — útil para certos trabalhos de endurecimento superficial, mas não ideal quando o controlo de RA é a prioridade. Para uma explicação mais detalhada de como a frequência afeta o padrão de calor, veja o nosso guia sobre seleção de frequência para aquecimento por indução.
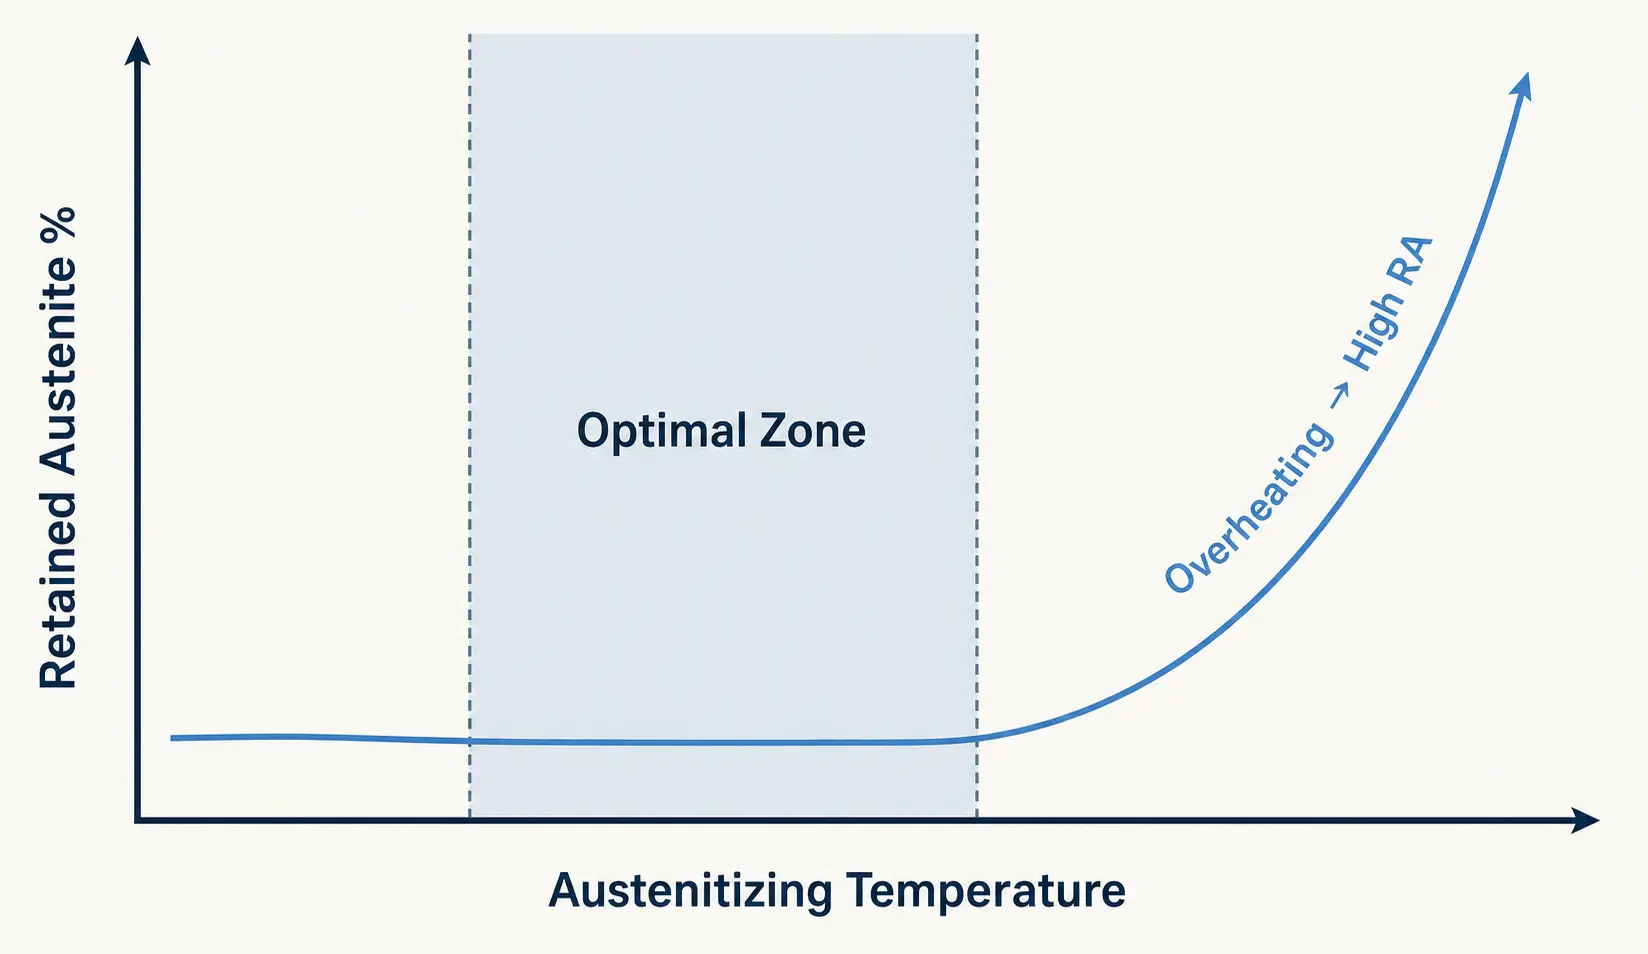
Temperatura de austenitização. A janela prática para GCr15 é cerca de 820–860°C — mas o ponto exato deve ser validado na geometria real da peça e no tempo de aquecimento, não copiado de uma referência geral.
| Parameter | Intervalo recomendado | Demasiado alto → | Demasiado baixo → |
|---|---|---|---|
| Temp. de austenitização | 820–860°C (validar na peça real) | ↑ dissolução do carboneto, ↓Ms, ↑ austenite retida | Dissolução incompleta de carboneto, dureza insuficiente |
| Frequência | 1–10 kHz (MF) para a maioria das peças de rolamento | Penetração superficial, gradiente acentuado, zonas localizadas ricas em C | Aquecimento profundo mas lento, pode não atingir a temperatura alvo de forma uniforme |
| Taxa de aquecimento | Rampa controlada, evitar choque térmico | Dissolução desigual de carboneto, zonas ricas em carbono → ↑AR | Tempo de ciclo mais longo, mas o risco de AR é mais baixo |
3. Arrefecimento de Têmpera: Rápido & Uniforme, Não Um ou Outro
O GCr15 tem uma temperatura de início de martensite em torno de 210°C. A têmpera deve passar a peça rapidamente através da faixa crítica para induzir a formação de martensite e suprimir produtos controlados por difusão. Os temperantes poliméricos do tipo PAG e os óleos de têmpera rápida são as escolhas comuns — mas o meio importa menos do que a forma como é aplicado.
O que realmente determina a consistência da têmpera na oficina:
— Atraso na têmpera. Cada segundo entre a retirada da bobina e a aplicação da têmpera permite que a temperatura da superfície caia de forma desigual. Minimize-o.
— Padrão de pulverização. Um pulverização irregular cria pontos quentes que arrefecem demasiado devagar — e esses pontos retêm mais austenite.
— Vazão e agitação. Volume suficiente para extrair calor, turbulência suficiente para quebrar a camada de vapor.
— Orientação da peça. A forma como a peça se encontra na fixação determina quais superfícies veem o fluido de têmpera primeiro.
— Repetibilidade de ciclo para ciclo. Uma têmpera que funciona na peça de configuração deve funcionar de forma idêntica na peça número 10,000.
Uma têmpera rápida que é desigual não é uma têmpera rápida — é uma retenção seletiva de austenite incorporada no seu processo. O sistema de têmpera deve ser projetado como parte da estação de endurecimento, não aparafusado depois. Para orientações sobre a adaptação do sistema de têmpera ao processo, ver o nosso artigo sobre seleção de um sistema de têmpera por indução.
4. Revenido: Um Ciclo Raramente é Suficiente
A têmpera padrão a baixa temperatura a 160–200°C preserva bem a dureza — mas faz muito pouco para reduzir a austenite retida. Se o controlo da AR for importante para a sua aplicação de rolamento, a têmpera deve ser tratada como uma variável de processo, não como um passo padrão.
Um intervalo mais alto em torno de 220–260°C promove uma maior decomposição da austenite, enquanto a perda de dureza é frequentemente modesta — um ponto ou dois de HRC em troca de uma estabilidade dimensional significativa. Múltiplos ciclos (dois ou três) superam consistentemente um único ciclo, porque cada passagem transforma austenite retida adicional e estabiliza a estrutura ainda mais.
| Abordagem | Temperatura | Redução de RA | Impacto na dureza | Melhor Para |
|---|---|---|---|---|
| Único padrão | 160–200°C | Mínimo | Negligível — dureza preservada | Rolamentos de uso geral, RA não crítico |
| Único elevado | 220–260°C | Moderada | 1perda típica de –2 HRC | Sensível a RA, requisitos de precisão moderada |
| Múltiplos elevados | 220–260°C, 2–3 ciclos | Significativa | Modesto — cada ciclo acrescenta alguma perda | Alta precisão, estabilidade dimensional crítica |
| Sub-zero + revenido | -70 até -80°C antes do revenido | Máximo | Mínimo — martensite formada a partir de RA | ≤3% RA como alvo, aeroespacial, rolamentos premium |
O melhor programa de revenido é aquele validado em relação às suas três restrições: requisitos de dureza, alvos de estabilidade dimensional, e desempenho à fadiga. Se estiver apenas a verificar a dureza após o revenido, está a perder dois terços da história.
5. Tratamento Subzero: Quando o Alvo é Inferior 3%
Para aplicações de rolamentos onde a austenite retida deve permanecer abaixo 3% — aeroespacial, fusos de precisão, condições de serviço crítico — o tratamento sub-zero é o caminho mais direto. Arrefecer a peça para -70 -80°C imediatamente após a têmpera transforma uma fração significativa da austenite retida em martensite antes mesmo de começar o revenido.
O compromisso é real. O tratamento sub-zero acrescenta custo, tempo de ciclo, equipamento dedicado, e uma etapa extra do processo que deve ser controlada e documentada. Para rolamentos padrão de grande volume, raramente é justificado. Para aplicações premium onde um desvio dimensional em serviço é inaceitável, muitas vezes é a diferença entre uma peça qualificada e uma peça devolvida.
A decisão não é metalúrgica – é comercial. Se a especificação do seu cliente indicar ≤3% RA e seu revenido por si só não conseguir chegar lá, abaixo de zero não é opcional.
6. Verificar: A Dureza Sozinha Não Indica Nada
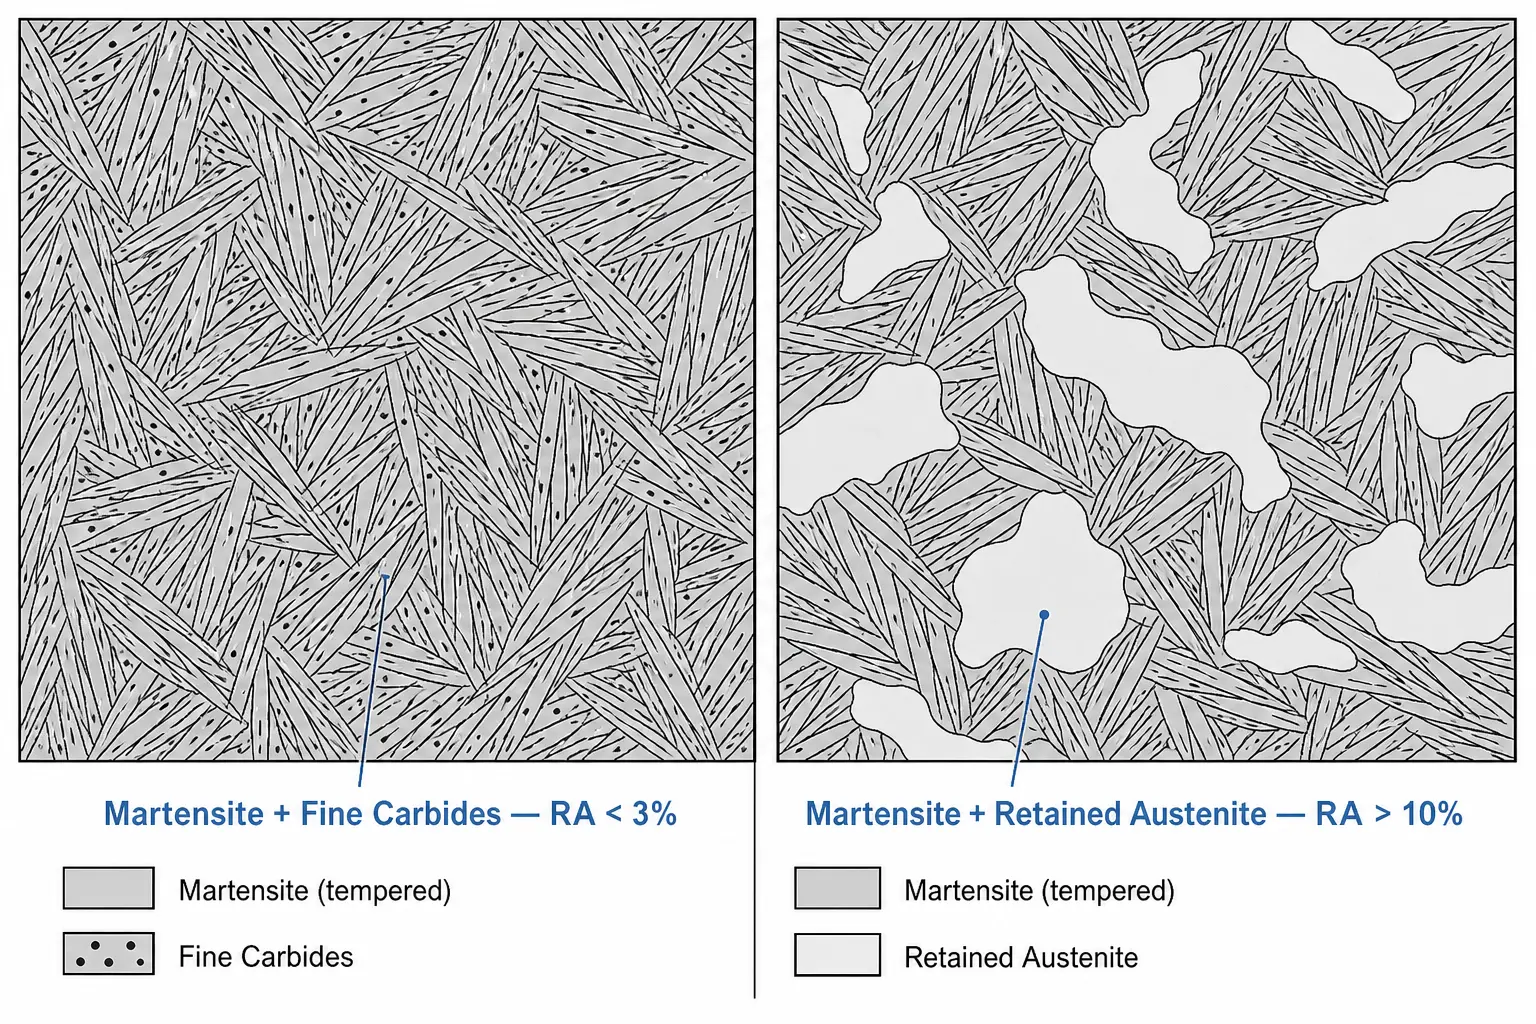
Uma peça pode atender a sua especificação de dureza e ainda assim carregar 12% austenite retida. Dureza e RA são propriedades diferentes medidas por métodos diferentes — e assumir que a dureza é um proxy para RA é como peças fora de tolerância são enviadas aos clientes.
Difração de raios X é o método de referência para medição direta de RA. O exame metalográfico fornece confirmação visual da microestrutura. O teste de estabilidade dimensional valida o que acontece em serviço. Para peças críticas, O teste de fadiga fecha o ciclo.
Se o controlo RA for um requisito do cliente — ou se aprendeu através de devoluções que deve ser — meça-o em peças de produção, não apenas durante o desenvolvimento do processo. O custo dos testes XRD é trivial comparado com o custo de uma rejeição por lote. Para saber mais sobre o que corre mal quando processos de endurecimento não são validados, veja o nosso guia sobre defeitos comuns na têmpera por indução.
7 Erros que Impulsionam Reteve Austenite
— Saltar verificações de microestrutura que chegam. Se não souber como era a estrutura antes do endurecimento, não pode diagnosticar o que sai.
— Superaquecimento durante a austenitização. Cada grau acima do ponto de ajuste validado empurra mais carbono para a solução e reduz a Ms.
— Aquecimento muito rápido com pouca uniformidade. Gradientes térmicos criam zonas localizadas ricas em carbono. Essas zonas se tornam RA.
— Atraso de extinção. Cada segundo entre o desligamento e o resfriamento é uma oportunidade para resfriamento desigual e transformação parcial.
— Pulverização irregular ou má agitação. Uma extinção que é rápida em uma zona e lenta em outra não resulta na média – ela produz RA localizada.
— Parando em um ciclo de temperamento. Quando a RA é uma preocupação, um ciclo é um ponto de partida, não uma linha de chegada.
— Assumindo dureza = RA baixa. Este é o erro que gera peças defeituosas. Meça a RA diretamente ou não afirme controlá-la.
Principal vantagem
Controlar a austenite retida no aço de rolamento GCr15 não se trata de encontrar um parâmetro mágico. Trata-se de gerir toda a cadeia — estrutura esferoidizada, aquecimento controlado, têmpera uniforme, revenimento estratégico, e medição direta — sem um elo fraco. As peças que regressam por deriva dimensional quase sempre podem ser rastreadas até um passo que foi ignorado, acelerado, ou nunca validado.
P: Quanto a austenite retida é aceitável no aço para rolamentos GCr15?
A: Na maioria das aplicações de rolamentos, a austenite retida deve ser mantida abaixo de 6%. Algumas aplicações de alto desempenho – fusos de precisão, rolamentos aeroespaciais, condições de serviço críticas – requerem níveis abaixo de 3%. O limite aceitável depende da estabilidade dimensional e da vida útil à fadiga que o seu cliente exige, não de uma norma universal.
P: Será que a têmpera sozinha reduz suficientemente a austenite retida?
A: Depende do objetivo. O revenimento standard a baixa temperatura a 160–200°C faz muito pouco para austenite retida. O revenimento elevado a 220–260°C com múltiplos ciclos pode reduzir a RA de forma significativa — muitas vezes suficiente para o objetivo ≤6%. Mas se o requisito for inferior 3%, o revenimento sozinho pode não ser suficiente, e o tratamento a sub-zero deve ser avaliado.
Precisa de ajuda para validar o processo de endurecimento do seu aço para rolamentos?
Partilhe a geometria da sua peça, a especificação do material, e o objetivo de RA. A nossa equipa de engenharia pode ajudar a avaliar os parâmetros de aquecimento, a configuração da têmpera, e estratégia de têmpera para componentes de rolamentos GCr15.


